मेटल शीट्स को हाथ से मोड़ने के लिए 2-स्टेप गाइड
जैसा कि अधिकतर मेटल वर्किंग टूल्स के साथ होता है, बेंडिंग ब्रेक्स, ट्रे ब्रेक्स और शीट मेटल ब्रेक्स महंगे हो…

हाल के वर्षों में मशीनिंग प्रक्रियाओं में काफी प्रगति हुई है, जिसमें फाइबर लेजर और एडवांस्ड वॉटरजेट कटिंग तकनीकें मेटल शीट निर्माण को तेज़ व किफायती बना रही हैं। इसके बावजूद, चाहे जो भी मशीनिंग प्रक्रिया अपनाई जाए, आमतौर पर तैयार हुई शीट में बर्स, स्लैग या अन्य खामियां रह जाती हैं। इन बर्स को हटाना, बिना टॉलरेंस या फिनिश को प्रभावित किए, खुद में एक चुनौती है। तो आइए जानते हैं कि मेटल शीट के डिबरिंग के कौन-कौन से प्रोसेस उपलब्ध हैं और कैसे अपने डिज़ाइन को इसके लिए बेहतर तरीके से तैयार करें## बर्स क्यों बनती हैं और डिबरिंग क्यों जरूरी है?
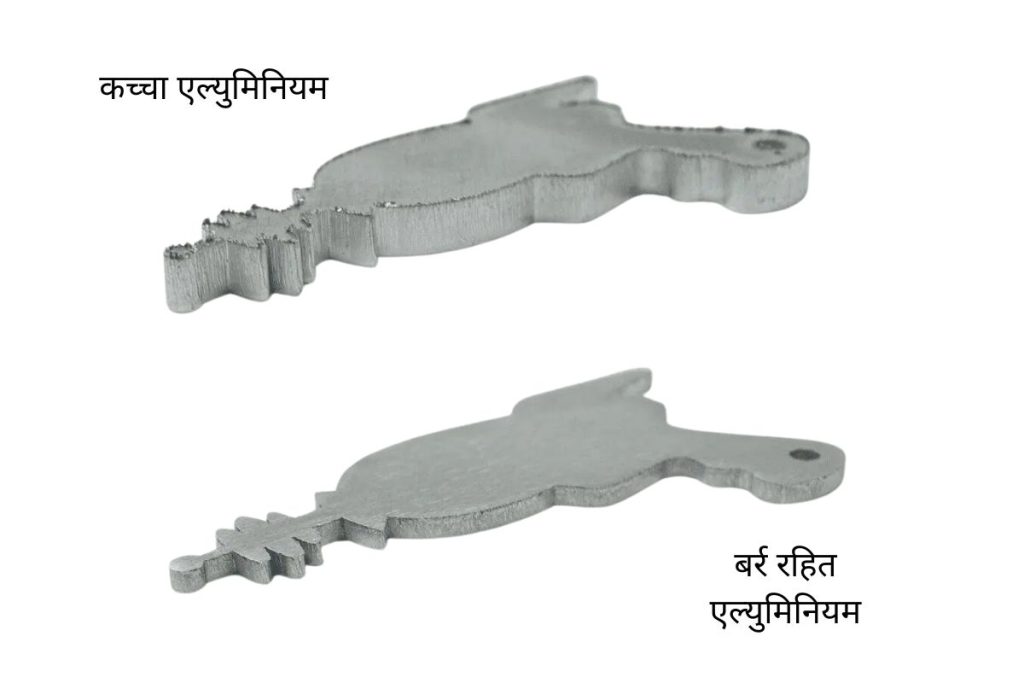
बर्स और स्लैग वे खामियां हैं, जो कटिंग के दौरान मशीनिंग प्रक्रिया में बनती हैं। स्लैग तब बनती है जब लेजर धातु को पिघलाता है और यह किनारे पर जमा हो जाती है। बर्स वे छोटे-छोटे मेटल के टुकड़े हैं, जो कटिंग के दौरान किनारे पर लिपट जाते हैं। ये जमा हुए हिस्से तेज़ किनारे बना सकते हैं, जिससे पीसें स्पेसिफिकेशन से बाहर हो सकती हैं और असेंबली के दौरान परेशानी आती है, इसलिए इन्हें हटाना बेहद जरूरी है। सौभाग्य से, डिबरिंग की प्रक्रिया सरल और तेज़ है, जो इन खामियों को आसानी से दूर कर देती है।
बर्स हटाना सुरक्षा, सौंदर्य और फंक्शनैलिटी के लिए बेहद ज़रूरी है। तेज़ और अनियमित किनारे असेंबली या उपयोग के दौरान चोट पहुंचा सकते हैं। सुरक्षा के अलावा, डिबरिंग उत्पादों की सुंदरता और उपयोगिता भी बढ़ाता है। बर्स-रहित सतह से असेंबली आसान होती है और घर्षण कम होता है, जिससे कार्यक्षमता और फाइनल रिजल्ट बेहतर होता है। एयरोस्पेस, ऑटोमोटिव और इलेक्ट्रॉनिक्स जैसे क्षेत्रों में, जहां सटीकता और भरोसेमंदी आवश्यक है, डिबरिंग नाजुक कंपोनेंट्स में हस्तक्षेप को रोकता है और सटीक फिटिंग सुनिश्चित करता है कुल मिलाकर, डिबरिंग ज्यादातर मैन्युफैक्चरिंग प्रक्रियाओं में एक अनिवार्य कदम है, जो सुरक्षा, फंक्शन और गुणवत्ता को बढ़ाता है।
यह ध्यान रखना चाहिए कि सभी पीसों को डिबरिंग की आवश्यकता नहीं होती और न ही हर पीस इसके लिए उपयुक्त होती है। हमारे किसी भी मैन्युफैक्चरिंग प्रक्रिया की तरह, डिबरिंग के लिए भी पीसों को कुछ न्यूनतम और अधिकतम मानकों को पूरा करना होता है। हम नॉन-मेटलिक पीसों को डिबरिंग नहीं करते, हालांकि कुछ प्लास्टिक और कंपोजिट में भी बर्स आ सकती हैं। नाजुक डिज़ाइन को अधिकांश डिबरिंग प्रक्रियाओं में शामिल नहीं किया जा सकता, क्योंकि इससे वे टूट सकते हैं या खो सकते हैं। यदि आप अपने पीसों के लिए डिबरिंग चुनते हैं, तो डिज़ाइन मजबूत होना चाहिए और मेटल की मोटाई इतनी हो कि झुकने या विकृत होने की संभावना न हो।
डिबरिंग कई तरीके हैं, जिनसे आप अपनी शीट को सफलतापूर्वक डिबर कर सकते हैं। कुछ मामलों में, यदि पीस बहुत छोटी या नाजुक है, या आपको अत्यधिक सटीकता नहीं चाहिए, तो आप मैन्युअल डिबरिंग का विकल्प चुन सकते हैं। इसके लिए रोटरी मैन्युअल टूल का इस्तेमाल किया जाता है, जो लगभग हर मशीन शॉप में उपलब्ध है।
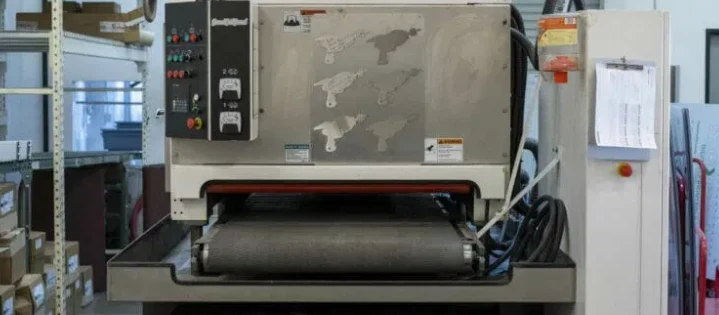
लेकिन अगर आपकी पीसें बड़ी हैं और आप खुद से डिबरिंग में समय नहीं लगाना चाहते, तो स्वचालित प्रक्रियाएं बेहतर हैं। सबसे आम तरीके में एब्रेसिव हेड या बैंड का इस्तेमाल होता है, जो्वेयर बेल्ट पर चलते हुए पीस से बड़े बर्स हटाते हैं। कुछ प्रोसेस में एब्रेसिव मीडिया से किनारों को इम्पैक्ट कर बर्स और स्लैग हटाई जाती है, या पीस को एब्रेसिव के साथ घुमाया जाता है, जिससे किनारे और फिनिश स्मूद होता है।
इन प्रक्रियाओं की खासियत यह है कि ये अपेक्षाकृत सौम्य होती हैं। इनका मकसद केवल बर्स और स्लैग हटाना है, न कि पीस को पॉलिश करना या फाइनल फिनिश देना, न ही सतही खरोंच या अन्य खामियां हटाना। डिबरिंग की एक विशिष्ट भूमिका है, जिसे यह बखूबी निभाता है! यदि आप पीस में सौंदर्यपूर्ण फिनिश चाहते हैं, तो हम गैल्वनाइजिंग या पाउडर कोटिंग जैसे फिनिशिंग प्रोसेस जोड़ने की सलाह देते हैं।
मूल रूप से, डिबरिंग सिस्टम दो मुख्य श्रेणियों में आते हैं: वेट और ड्राई।
ड्राई डिबरिंग में एब्रेसिव्स का इस्तेमाल कर लेजर या वॉटरजेट से कटिंग के बाद बने तेज़ किनारों से स्लैग और बर्स हटाई जाती है। ड्राई डिबरिंग मशीनें डिस्क, बैंड और ब्रश जैसे विभिन्न एब्रेसिव्स का इस्तेमाल करती हैं। एब्रेसिव की दिशा और मेटल के अनुसार अलग-अलग फिनिश मिलती है। ड्राई डिबरिंग सबसे पर्यावरण-अनुकूल तरीकों में से एक है, क्योंकि इसमें न तो लुब्रिकेंट का उपयोग होता है और न ही वेस्ट जनरेट होता है, सिवाय बर्स हटाने से बने डस्ट के। हालांकि, सूखी मेटल की फाइलिंग और घर्षण के कारण इसमें आग लगने का खतरा बना रहता है।
वेट डिबरिंग में, पीसें कन्वेयर बेल्ट पर जाती हैं और लुब्रिकेंट व कूलेंट के साथ स्प्रे की जाती हैं। वेट डिबरिंग मशीनें बेल्ट के ऊपर एब्रेसिव हेड या बैंड का इस्तेमाल करती हैं। बेल्ट और हेड के बीच का प्रेशर पीस को पकड़ता है और बर्स, हल्की खरोंचें और किनारों की गोलाई करता है। वेट डिबरिंग ऑपरेटर और वर्कशॉप के लिए ज्यादा सुरक्षित है, क्योंकि लुब्रिकेंट डस्ट और फाइलिंग को कंट्रोल में रखता है, जिससे वातावरण स्वच्छ और सुरक्षित रहता है। हालांकि, इसका वेस्ट मैनेजमेंट थोड़ा चुनौतीपूर्ण हो सकता है, इसलिए जरूरी है कि वर्कशॉप्स इको-फ्रेंडली लुब्रिकेंट्स का इस्तेमाल करें और वेस्ट को सही तरीके से डिस्पोज करें।
वेट डिबरिंग अपनी कई खूबियों के कारण अधिकतर मैन्युफैक्चरर्स की पहली पसंद है, चाहे वो पीस की क्वालिटी हो, मशीन की मेंटेनेंस या ऑपरेटर की सुरक्षा। वेट डिबरिंग चुनने के कई कारण हैं:
वेट डिबरिंग में कुछ कमियां भी हैं, जिन्हें कम किया जा सकता है सबसे बड़ी चुनौती वेस्ट मैनेजमेंट है, क्योंकि कूलेंट और लुब्रिकेंट के इस्तेमाल से एक ‘स्लज’ बनता है, जिसे सुखाकर या पैक करके हटाना होता है। पर्यावरण प्रभाव को कम करने के लिए इको-फ्रेंडली लुब्रिकेंट इस्तेमाल किए जा सकते हैं, जिन्हें सीवेज सिस्टम से डिस्पोज किया जा सकता है। साथ ही, कई मशीनें ‘रिसाइक्लिंग’ प्रोसेस का इस्तेमाल करती हैं, जिसमें मेटल वेस्ट को लुब्रिकेंट और कूलेंट से छाना जाता है, जिससे उन्हें बार-बार इस्तेमाल किया जा सकता है और वेस्ट में भारी कमी आती है।
हम अपनी डिबरिंग प्रक्रिया से बने वेस्ट को नैतिक और सुरक्षित तरीके से डिस्पोज करने के लिए पूरी कोशिश करते हैं, ताकि हमारी वर्कशॉप और आपकी पीसें एक सुरक्षित वातावरण में बनें।
अगर आप चाहते हैं कि आपकी पीसें डिबरिंग प्रक्रिया से सफलतापूर्वक गुजरें, तो डिज़ाइन के समय कुछ बातों का ध्यान रखना चाहिए। सभी पीसों को हमारी सर्विस और प्रक्रिया के आवश्यक मानकों को पूरा करना होता है, डिबरिंग भी इसका अपवाद नहीं है।
डिबरिंग के लिए 5 प्रमुख डिज़ाइन टिप्स:
अगर आप हमारे डिबरिंग प्रोसेस या अपनी पीस को इस सर्विस के लिए तैयार करने के बारे में और जानकारी चाहते हैं, तो हमारी डिबरिंग वीडियो गाइड जरूर देखें।
चाहे कोई भी प्रक्रिया अपनाई जाए, डिबरिंग आपकी शीट्स और फाइनल प्रोडक्ट्स में सीधा लाभ पहुंचाता है। स्लैग और बर्स हटाने से किनारे ज्यादा सुरक्षित और साफ होते हैं, साथ ही टॉलरेंस टाइट रहती है और प्रेस-फिट बेहतर होता है। यानी, चाहे आप खुद इन पीसों का इस्तेमाल करें या ग्राहक के लिए हों, फाइनल रिजल्ट असेंबल करने में और ज्यादा संतोषजनक साबित होगा।
