ऑटोमोबाइल उद्योग में वेल्डिंग का विकास
ऑटोमोबाइल उद्योग ने वेल्डिंग तकनीक में महत्वपूर्ण प्रगति देखी है, जिसने वाहनों के निर्माण की प्रक्रिया में क्रांति ला दी…

एक किफायती प्रक्रिया के रूप में, जो दीर्घकालिक प्रदर्शन के लिए मजबूत वेल्डिंग प्रदान करती है, रेसिस्टेंस स्पॉट वेल्डिंग (RSW) विभिन्न संरचनात्मक हिस्सों की जॉइनिंग के लिए प्रमुख तरीकों में से एक बनी हुई है। RSW रोबोटिक्स द्वारा उपयोग किए जाने वाले शुरुआती अनुप्रयोगों में से एक थी, और हार्डवेयर व सॉफ्टवेयर में हुए विकास ने इसे और भी बेहतर बना दिया है। इसके मजबूत आर्म्स और सहज डिजिटल इंटरफेस की वजह से, RSW को व्यापक समर्थन प्राप्त है और यह पतली शीट मेटल फैब्रिकेशन के लिए पसंदीदा तरीका बनी हुई है। रोबोटिक वेल्डिंग प्रक्रिया में कई नवाचार हुए हैं, जैसे मिड-फ्रीक्वेंसी इन्वर्टर (1000 से 2000 Hz) का उपयोग, जो डीसी करंट वेल्डिंग के लिए ट्रांसफार्मर के आकार और वजन को कम करते हैं और वेल्डिंग क्लैम्प के डिजाइन को बेहतर बनाते हैं। साथ ही, क्लैम्प्स को चलाने के लिए सर्वो मोटर्स के उपयोग से ऊर्जा दक्षता और सटीकता में इजाफ़ा हुआ है, जो न्यूमैटिक क्लैम्प्स की तुलना में कहीं बेहतर है।
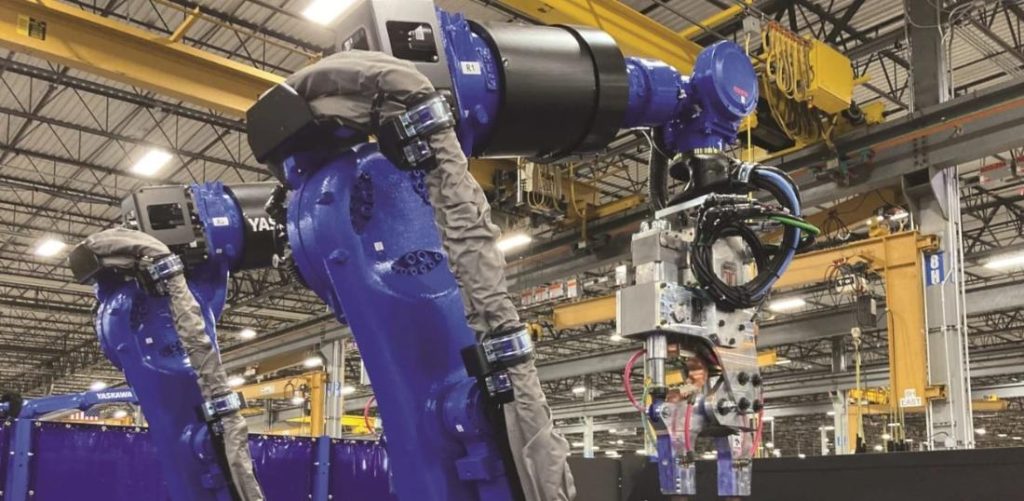
RSW तकनीक खासतौर पर ऑटोमोटिव क्षेत्रों के लिए फायदेमंद है, जैसे इलेक्ट्रिक वाहनों का निर्माण, क्योंकि यह जगह का बेहतर उपयोग, चक्र समय में कमी और उच्च गुणवत्ता वाले पार्ट्स की गारंटी देती है। इन परिणामों के लिए, वर्कस्पेस में हाई-परफॉर्मेंस फ्लेक्सिबल रोबोट्स को इष्टतम कॉन्फ़िगरेशन में इंटीग्रेट किया जा रहा है, ताकि सर्वो-कंट्रोल्ड क्लैम्प्स, वेल्डिंग कंट्रोल्स और अन्य कुशल पेरिफेरल्स का पूरा लाभ उठाया जा सके। तो अब, इस बदलाव को बढ़ावा देने के लिए क्या-क्या अपनाया जा रहा है?
रोबोट्स के एक्सिस की हाई स्पीड और उनकी एक्सेलेरेशन क्षमता नॉन-कटिंग टाइम को कम करने और तेज़ चक्र समय प्राप्त करने में महत्वपूर्ण भूमिका निभाती है। रोबोट्स के डिजाइन में नवीनता आई है—होलो आर्म्स और इंटीग्रेटेड वेल्डिंग हार्नेस के कारण तारों की दखलअंदाजी कम होती है, जिससे मूवमेंट की रेंज और जगह का बेहतर उपयोग संभव हो पाता है। इसके अलावा, हल्के क्लैम्प्स की वजह से कम लोड क्षमता (80–120 किलोग्राम) वाले रोबोट्स भी तेज़ गति और छोटी जगह में काम कर सकते हैं। आमतौर पर, अधिक लोड क्षमता वाले रोबोट्स (150–200+ किलोग्राम) अधिक दूरी तक पहुंच सकते हैं और सर्वो मोटर कंट्रोल के चलते हल्के क्लैम्प्स के साथ तेज़ी से गति पकड़ सकते हैं। चाहे क्लैम्प को पार्ट तक ले जाना हो, या पार्ट्स को फिक्स RSW मशीन तक पहुंचाना हो, रोबोट्स सर्वो-कंट्रोल्ड क्लैम्प्स को वेल्डिंग प्रक्रिया के साथ सिंक्रनाइज़ कर सकते हैं। साथ ही, पार्ट्स को ले जाने वाले रोबोट्स आर्क या प्रोजेक्शन वेल्डिंग जैसी अन्य प्रक्रियाओं को भी जोड़ सकते हैं।
RSW में उच्च बल प्राप्त करने के लिए, ऐसे एक्ट्यूएटर्स का चलन बढ़ा है, जो मोटर और बॉल स्क्रू को एक यूनिट में जोड़ते हैं। क्लैम्प्स बनाने वाली कंपनियां ग्राहक की जरूरत के अनुसार एक्ट्यूएटर या गियरबॉक्स के साथ जोड़ा गया सर्वो मोटर और अन्य डिजाइन एलिमेंट्स शामिल कर सकती हैं। एल्युमिनियम के क्लैम्प आर्म्स और अन्य तकनीकी उन्नति से हल्के, कॉम्पैक्ट प्रोफाइल वाले और ज्यादा क्लैम्पिंग फोर्स वाली क्लैम्प्स के डिजाइन को बढ़ावा मिला है।
इनकोडर्स के जरिए एक्सिस की पोजिशन की निगरानी कर, सटीक मूवमेंट कंट्रोल संभव होता है, जिससे सर्वो मोटर्स लगातार एक निश्चित टॉर्क लगा सकते हैं—इसी वजह से ये वेल्डिंग क्लैम्प्स के लिए आदर्श हैं और इन्हें सीधे रोबोट से कंट्रोल किया जा सकता है। रोबोट के प्रोग्रामिंग पैनल से नियंत्रित की जाने वाली प्रमुख विशेषताएँ निम्नलिखित हैं:
क्लैम्प इक्वलाइजेशन: यह विशेषता क्लैम्प प्रेशर लगाते हुए रोबोट आर्म को पोजिशन कंट्रोल से मूव करती है, जिससे आर्म की फ्लेक्सिंग और उत्पन्न बलों की भरपाई हो जाती है और पार्ट के क्षतिग्रस्त होने का खतरा कम हो जाता है।
टिप वियर कम्पनसेशन: जब क्लैम्प बंद होती है, तब इनकोडर के जरिए टिप के घिसाव की माप लेकर, यह फंक्शन टिप्स की पोजिशन को खुद-ब-खुद एडजस्ट कर देता है, जिससे वेल्डिंग की एकरूपता बनी रहती है। हल्का सा भी विचलन क्वालिटी को प्रभावित कर सकता है। घिसी हुई टिप्स को दोबारा तैयार किया जाता है ताकि विकृति दूर हो और वेल्डिंग एकसमान बनी रहे, या फिर पहनाव के फीडबैक के अनुसार उन्हें बदला जाता है।
पीस की मोटाई की पहचान: यह फंक्शन मिसिंग पार्ट्स के कारण त्रुटियों से बचने के लिए उपयुक्त है और क्लैम्प बंद करते समय उसकी ओपनिंग को मापता है, जिससे यह पक्का होता है कि मटेरियल स्टैकिंग तय सीमा में है।
क्लैम्पिंग प्रेशर कंट्रोल: इलेक्ट्रोड की क्लैम्पिंग फोर्स और सर्वो मोटर के टॉर्क का कैलिब्रेशन करके, यूजर अपनी जरूरत के मुताबिक दबाव निर्धारित कर सकता है, और रोबोट आवश्यक टॉर्क सेट कर देता है। रोबोट के कंट्रोल्स अलग-अलग क्लैम्पिंग प्रोफाइल्स की सुविधा देते हैं, जिसमें दबाव और समय भिन्न हो सकता है।
प्रेशर के साथ वेल्डिंग सीक्वेंस: जब इलेक्ट्रोड उपयुक्त प्रेशर लगा रहे होते हैं, तब रोबोट वेल्डिंग कंट्रोल शुरू करता है, जिससे न्यूमैटिक क्लैम्प्स के साथ जुड़े कंप्रेशन टाइम की जरूरत नहीं रहती।
प्रेशर कम्पनसेशन फंक्शन: इस विशेषता के तहत बाहरी स्रोत से क्लैम्प प्रेशर बदला जा सकता है; इलेक्ट्रोड फोर्स आउटपुट की क्षमता वाले वेल्डिंग कंट्रोल के जरिए चक्र के दौरान फोर्स को एडजस्ट किया जा सकता है। एल्यूमिनियम वेल्डिंग में यह प्रक्रिया (फोर्स्ड फोर्जिंग) अब ज्यादा इस्तेमाल हो रही है, जिससे वेल्डिंग पॉइंट में दरारें आने से बचा जा सकता है।
पीस सर्च फंक्शन: यह फंक्शन प्रोग्रामिंग को आसान बनाता है, खासकर जब पीस या टूल की वजह से दृश्यता बाधित होती है। क्लैम्प टॉर्क फीडबैक के आधार पर संपर्क मिलने तक बंद होती जाती है। यह फंक्शन ऑटोमेटिक ऑपरेशन में भी चल सकता है, जिससे वेल्डिंग पॉइंट्स की बदलती लोकेशन को आसानी से ढूंढा जा सकता है।
रोबोट जब क्लैम्प एक्सिस पर सर्वो मोटर को कंट्रोल करता है, तो कुछ और अतिरिक्त फंक्शन लागू किए जा सकते हैं:
पैरामीटर ग्राफिंग: रोबोट के ऑस्सिलोस्कोप फंक्शन का इस्तेमाल कर, इस फीचर से क्लैम्प मोटर की स्पीड व टॉर्क, वेल्डिंग टाइमर सीक्वेंस आदि को मॉनिटर किया जा सकता है, जिससे प्रक्रिया की निगरानी और समस्या समाधान आसान हो जाता है।
मोटराइज्ड टिप ड्रेसर: टिप ड्रेसर ऐसे पेरिफेरल्स हैं, जो घिसी हुई टिप्स को दोबारा तैयार करते हैं। ये मोटर (न्यूमैटिक या इलेक्ट्रिक) की मदद से कॉपर कैप की पतली परत को काटते हैं। सर्वो मोटर बेहतर टॉर्क और स्पीड कंट्रोल देता है, जिससे गहरा कट, प्रोग्रामेबल लिमिट्स (इलेक्ट्रोड को नुकसान से बचाने के लिए), और दबाव व स्पीड का समायोजन कर बेहतर फिनिशिंग संभव है।
एडवांस्ड फंक्शनैलिटी के साथ अनुकूलित प्रोग्रामिंग के लिए, डिजिटल इंटरफेस वाले वेल्डिंग कंट्रोल्स निर्माता कंपनियों को सिंगल वायर ईथरनेट के जरिए कनेक्शन आसान बनाने में मदद करते हैं। इन कंट्रोल्स में हर यूनिट में 255 से अधिक वेल्डिंग प्रोग्राम्स को प्रोग्राम और मॉनिटर किया जा सकता है। इसी तरह, एक ही कंट्रोलर से कई वेल्डिंग कंट्रोल्स, कई रोबोट कंट्रोलर्स या कई क्लैम्प्स को नेटवर्क में जोड़ा जा सकता है। वेल्डिंग कंट्रोल्स की कुछ प्रमुख एडवांस्ड विशेषताएँ हैं:
एडाप्टिव फीडबैक: वेल्डिंग कंट्रोल ट्रांसफार्मर के प्राइमरी साइड पर हाई वोल्टेज वेवफॉर्म बनाता है, ताकि सेकेंडरी साइड (यानी क्लैम्प) में वांछित करंट मिले। इस फंक्शन के साथ टाइमर इलेक्ट्रोड्स के डिटेक्शन केबल्स से आउटपुट मॉनिटर करता है और करंट के प्रवाह को सुनिश्चित करने के लिए आवश्यक समायोजन करता है।
प्रोग्रामिंग सॉफ्टवेयर: वेल्डिंग टाइमर में वेल्डिंग साइकल्स प्रोग्राम करने के लिए सॉफ्टवेयर इंटरफेस होता है। कुछ में ओपन प्रोटोकॉल होता है, जिससे प्रोग्रामिंग सीधे रोबोट पैनल से की जा सकती है, और पीसी कनेक्ट करने की जरूरत नहीं रहती।
डेटा मॉनिटरिंग: वेल्डिंग कंट्रोल प्रक्रिया की निगरानी करता है और हर वेल्ड के परिणामों को गुणवत्ता या समस्या समाधान के लिए रिकॉर्ड कर सकता है। इसमें क्लैम्प में ट्रांसड्यूसर जोड़कर इलेक्ट्रोड फोर्स भी शामिल की जा सकती है।
चाहे उद्योग कृषि, ऑटोमोटिव, निर्माण या कोई अन्य हो, ये तरीके और तकनीकें एक साथ मिलकर क्षमताएं बढ़ा सकते हैं और संचालन में बदलाव ला सकते हैं। वे लोग जो ऑपरेशनल एफिशिएंसी और वेल्डिंग क्वालिटी के लिए अधिक विश्वसनीयता व सटीकता चाहते हैं, उन्हें अनुभवी रोबोटिक सप्लायर या इंटीग्रेटर से संपर्क कर और जानकारी प्राप्त करनी चाहिए।
