MIG बनाम TIG वेल्डिंग: लेज़र कटिंग के लिए अनुप्रयोग + फायदे और नुकसान
अपनी सभी विविधताओं में, वेल्डिंग लेज़र से कटे हिस्सों को जोड़ने और आपके डिज़ाइन को जीवंत करने का सबसे बेहतरीन…

TIG वेल्डिंग एक स्थिर आर्क प्रक्रिया है जिसमें एक गैर-खपतशील टंगस्टन इलेक्ट्रोड और एक निष्क्रिय गैस का उपयोग किया जाता है, जिससे उच्च गुणवत्ता वाले जोड़ बनाए जाते हैं। यह तकनीक 1940 के दशक में एक क्रांतिकारी बदलाव के रूप में सामने आई, जब पहली बार इसे एयरोस्पेस उद्योग में एल्यूमीनियम और मैग्नीशियम मिश्रधातुओं को जोड़ने के लिए अपनाया गया।
हालाँकि इसकी शुरुआत विमानों के निर्माण के समाधान के रूप में हुई थी, TIG वेल्डिंग ने जल्द ही विभिन्न उद्योगों में अपनी जगह बना ली, क्योंकि यह बेजोड़ गुणवत्ता प्रदान करती है। इसके बाद से कई तकनीकी नवाचार हुए हैं, जिससे यह प्रक्रिया कई अनुप्रयोगों में अपरिहार्य हो गई है।
मुख्य बिंदु
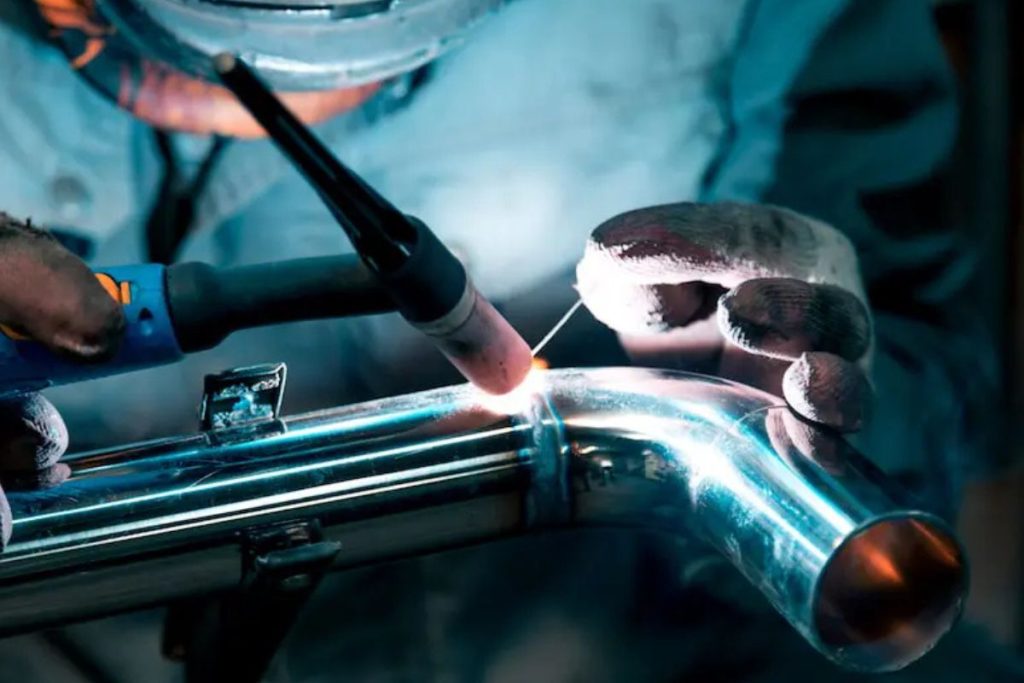
टंगस्टन गैस इनर्ट वेल्डिंग, जिसे गैस टंगस्टन आर्क वेल्डिंग (GTAW) भी कहा जाता है, एक वेल्डिंग प्रक्रिया है जिसमें वेल्डिंग करंट के माध्यम से धातु के टुकड़ों को जोड़ा जाता है। एक निष्क्रिय गैस टॉर्च में प्रवाहित की जाती है, जो आर्क के साथ चलती है और धातुओं को ऑक्सीकरण से बचाती है, साथ ही छोटे छिद्रों की संभावना को रोकती है। टॉर्च के भीतर लगा टंगस्टन इलेक्ट्रोड अधिकांश धातुओं से अधिक पिघलनांक वाला होता है।
TIG वेल्डिंग को अक्सर MIG वेल्डिंग के साथ भ्रमित किया जाता है। यद्यपि इन दोनों में कुछ समानताएँ हैं, लेकिन इनके बीच कुछ महत्वपूर्ण भिन्नताएँ भी हैं।
MIG और TIG प्रक्रियाओं में मुख्य अंतर यह है कि TIG वेल्डिंग में गैर-खपतशील इलेक्ट्रोड और अलग से फिलर मटेरियल (वैकल्पिक) का उपयोग होता है, जबकि MIG में एक सतत और खपतशील वायर का उपयोग होता है, जिसे ऑटोमेटिकली वेल्डिंग गन में फीड किया जाता है।
TIG वेल्डिंग मुख्यतः पाइप और पतले मटेरियल को जोड़ने के लिए उपयोग होती है, क्योंकि इसमें कम हीट इनपुट होता है, जिससे धातुओं की सूक्ष्म संरचना बनी रहती है। मोटे मटेरियल के लिए MIG (मेटल इनर्ट गैस) विधि अधिक उपयुक्त मानी जाती है। कम लागत और तेज प्रक्रिया के कारण, सीरियल प्रोडक्शन में MIG या स्पॉट वेल्डिंग का अधिक उपयोग होता है।
TIG वेल्डिंग में छिड़काव बहुत ही कम होता है और आमतौर पर रंग निकलने को हटाने के लिए मामूली पॉलिशिंग ही करनी पड़ती है। यह MIG से बेहतर दिखती है, इसलिए जब वर्कपीस को पेंट या कोटिंग नहीं करना हो, जैसे कि स्टेनलेस स्टील और एल्यूमीनियम को वेल्ड करते समय, तो TIG को प्राथमिकता दी जाती है। हालांकि MIG वेल्डिंग भी सुंदर हो सकती है, लेकिन उसे आमतौर पर पेंट किया जाता है।
प्रोजेक्ट के अनुसार, TIG में फिलर मटेरियल का उपयोग वैकल्पिक है। TIG वेल्डिंग में वेल्डर को दोनों हाथों से काम करना पड़ता है—एक हाथ से फिलर मटेरियल को जोड़ते हुए और दूसरे से हीट को पैडल द्वारा नियंत्रित करते हुए। इसी वजह से TIG वेल्डिंग MIG से कहीं अधिक चुनौतीपूर्ण है, जिसमें वायर टॉर्च से स्वतः फीड होता है। अधिकांश वेल्डर पहले MIG से शुरू करते हैं, फिर TIG सीखते हैं।
TIG वेल्डिंग ‘प्लग-एंड-प्ले’ प्रक्रिया नहीं है। इसकी खासियत है विभिन्न कस्टमाइज़ेबल सेटिंग्स—जैसे एम्परेज, पल्स की मात्रा, AC/DC आउटपुट और गैस फ्लो। इन सबके साथ TIG वेल्डिंग अत्यंत बहुप्रयोज्य है।
TIG प्रक्रिया का पहला चरण मशीन को सही पैरामीटर—जैसे करंट और वोल्टेज—से सेट करना है, जिसके लिए घुमावदार कंट्रोलर का उपयोग किया जाता है। इसके बाद गैस सिलेंडर में उचित प्रेशर सेट करना जरूरी होता है। TIG टॉर्च को भी प्रोजेक्ट के अनुसार अनुकूलित करना पड़ता है—सही डायामीटर का इलेक्ट्रोड, इलेक्ट्रोड होल्डर और अन्य आवश्यक पार्ट्स चुनना जरूरी है। सबसे महत्वपूर्ण है, साफ-सुथरे सुरक्षात्मक उपकरण का उपयोग जिससे वेल्डिंग के दौरान दृष्टि स्पष्ट बनी रहे।
तैयारी के बाद धातुओं की वेल्डिंग का समय आता है। स्मूथ वर्क के लिए कई कारकों का ध्यान रखना पड़ता है—आर्क की लंबाई, चलने की गति, टॉर्च का कोण और अन्य सतर्कता। TIG वेल्डिंग बिना फिलर मटेरियल के भी की जा सकती है, जिसमें केवल बेस मटेरियल को पिघलाया जाता है, या प्रोजेक्ट की आवश्यकता अनुसार मेटल रॉड या वायर का भी उपयोग किया जा सकता है।
हालांकि इंटरनेट पर ‘कोल्ड TIG वेल्डिंग’ के कई वीडियो और फोटो मिलते हैं, यह असली कोल्ड वेल्डिंग प्रक्रिया से भिन्न है। इसमें केवल जोड़ की सुंदरता पर ध्यान दिया जाता है, लेकिन कम हीट के कारण इसमें पिघलन पर्याप्त नहीं होती, जिससे मजबूत और स्थायी जोड़ नहीं बन पाते।
TIG वेल्डिंग करने वाले कई तरह के बेस मटेरियल्स का इस्तेमाल कर सकते हैं, जिनमें प्रमुख हैं:
यह ध्यान रखना जरूरी है कि TIG प्रक्रिया मटेरियल के अनुसार थोड़ी भिन्न होती है। बदलाव इलेक्ट्रोड के डायामीटर से लेकर अप्लाइड आर्क तक में हो सकते हैं। इलेक्ट्रोड का सही डायामीटर और उपयुक्त एम्परेज होना जरूरी है। कम करंट में इलेक्ट्रोड की टिप का कोण और डायामीटर भी कम होता है।
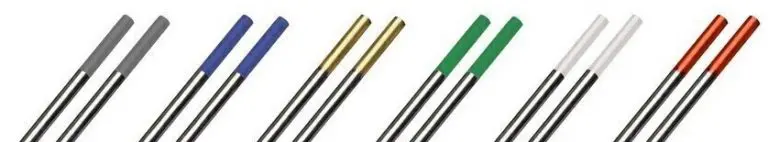
TIG वेल्डिंग में टंगस्टन का उपयोग इसलिए किया जाता है क्योंकि इसका मेल्टिंग पॉइंट (3422°C) अन्य धातुओं (जैसे स्टेनलेस स्टील 1400-1530°C) की तुलना में काफी अधिक होता है। टंगस्टन बेहतरीन विद्युत चालकता देता है और वेल्डिंग के दौरान खुद नहीं पिघलता; हालांकि कभी-कभी इसकी टिप घिस सकती है।
टंगस्टन इलेक्ट्रोड को उनकी विशेषताओं को बेहतर बनाने के लिए मिश्रधातुओं से भी तैयार किया जाता है। सामान्य उदाहरण:
निष्क्रिय गैस TIG टॉर्च के माध्यम से वेल्ड पूल को साफ और अशुद्धियों से मुक्त रखने के लिए दी जाती है, जबकि करंट आर्क तक पहुंचता है। गैस फ्लो वेल्ड पूल को ऑक्सीकरण और वायुमंडलीय अशुद्धियों से बचाता है।
TIG में सबसे आम गैस आर्गन है। इसके अलावा हाइड्रोजन-आर्गन या हीलियम-आर्गन मिश्रण भी मटेरियल, वेल्डिंग स्पीड और आवश्यक पैठ के अनुसार इस्तेमाल होते हैं।
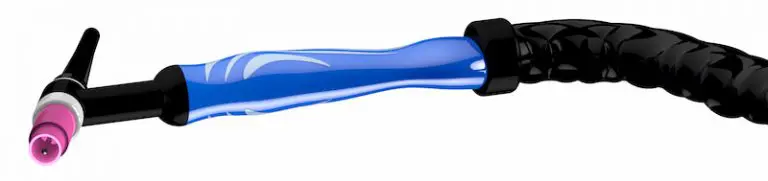
टॉर्च एक यांत्रिक उपकरण है, जो धातुओं को पिघलाने और जोड़ने के लिए डिज़ाइन की गई है। उपयोग के आधार पर इसके प्रकार:
TIG वेल्डिंग में पावर सोर्स का स्थिर और निरंतर होना जरूरी है, जिससे हीट इनपुट समान और नियंत्रित रहता है। जरूरत के अनुसार AC या DC दोनों का उपयोग किया जा सकता है।
वेल्डिंग करंट के लिए तीन विकल्प हैं, जिनमें प्रत्येक का विशिष्ट उपयोग है:
फ्रीक्वेंसी (Hz) का भी ध्यान रखें: कम फ्रीक्वेंसी में वेल्ड बीड चौड़ी और गहरी होती है, जबकि ज्यादा फ्रीक्वेंसी से नियंत्रण और पैठ बढ़ती है।
TIG वेल्डिंग से सटीक, आकर्षक और गहराई वाले वेल्ड बीड मिलते हैं। यह एल्यूमीनियम और मैग्नीशियम मिश्रधातुओं सहित अन्य धातुओं—जैसे स्टेनलेस स्टील—की वेल्डिंग के लिए आदर्श है। हालाँकि यह अन्य विधियों की तुलना में महंगी और धीमी है, लेकिन अधिकतम गुणवत्ता के लिए यह प्रक्रिया अपराजेय है।
इसकी निरंतरता और बहुप्रयोज्यता इसे लगभग सभी उद्योगों के लिए आकर्षक बनाती है, चाहे प्रोफेशनल हों या शौकिया। TIG प्रक्रिया को रोबोट्स से ऑटोमेट किया जा सकता है, लेकिन मैन्युअल वेल्डिंग में सीखने की प्रक्रिया लंबी है और सर्वश्रेष्ठ परिणामों के लिए इसे अनुभवी वेल्डर ही करते हैं।
