ADH Logo

आज के रोबोट्स के लिए कालातीत ट्रिक्स

अगर आपको लगता है कि एक औद्योगिक रोबोट केवल पुश वायर फीडिंग सिस्टम का उपयोग करके हर हफ्ते 3 मिलियन से अधिक एल्युमिनियम आर्क स्टार्ट्स कर सकता है, तो एक बार फिर सोचिए। कई लोग मानते हैं कि सफल एल्युमिनियम रोबोटिक वेल्डिंग के लिए ड्यूल ड्राइव, पुश-पुल सिस्टम जरूरी है, लेकिन यह हमेशा सच नहीं है। इसके अलावा, ऑपरेशन और मेंटेनेंस की अधिक लागत को देखते हुए, पुश-पुल सिस्टम हमेशा सबसे अच्छा विकल्प नहीं होता।
आज के रोबोट्स के लिए कालातीत ट्रिक्स

सिर्फ पुश के साथ बीते दिनों की सफलताएं

90 के दशक में, सैकड़ों रोबोट्स ट्रकों के लिए एल्युमिनियम रेडिएटर ब्रैकेट्स बनाते थे। उस समय की सबसे बड़ी एल्युमिनियम प्रोडक्शन लाइनों में से एक—प्रति पीस 90 वेल्ड्स और अधिकतम 35,000 पीस प्रति सप्ताह की उत्पादन क्षमता—में पारंपरिक, पुराने पावर सोर्स और रोबोट्स का उपयोग होता था।

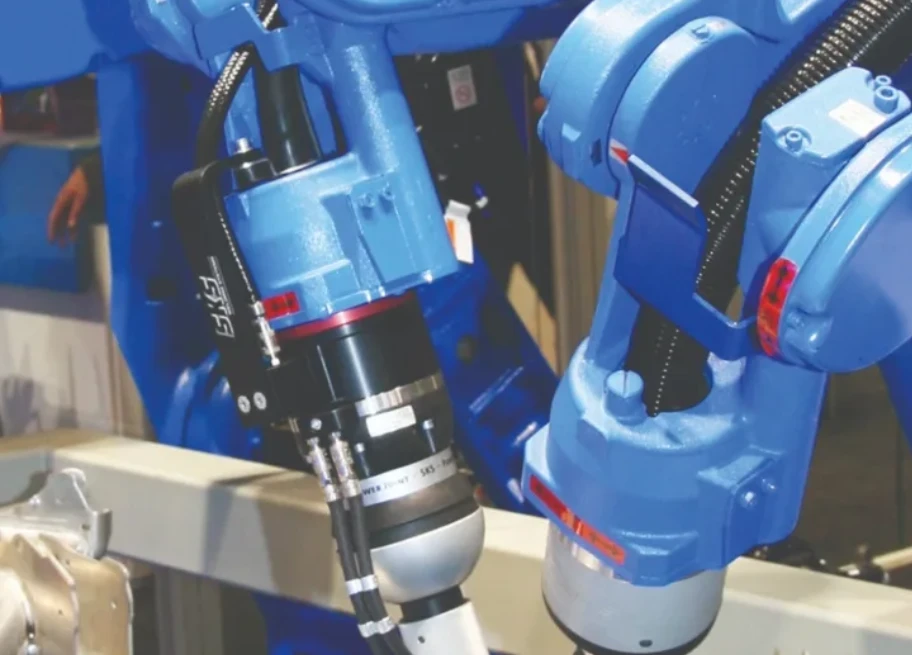
इन रोबोटिक आर्म्स पर वायर फीडर्स आर्म के ऊपर लगे होते थे ताकि टॉर्च की लंबाई कम हो सके, और इनमें आधुनिक खोखली कलाई नहीं थी, जो टॉर्च केबल के झुकाव को खत्म करती है और वायर फीडिंग को आसान बनाती है। इन्वर्टर रेक्टिफिकेशन वाले पावर सोर्स भी उपयोग किए जाते थे, लेकिन उनके प्रोसेस और फीडबैक लूप आज के पावर सोर्स की तुलना में धीमे थे, जबकि आज के पावर सोर्स माइक्रोसेकंड्स में ऐक्शन कंट्रोल कर सकते हैं।

कालातीत वेल्डिंग टिप्स

हालांकि तकनीकी प्रगति ने सिर्फ पुश के साथ एल्युमिनियम वेल्डिंग सिस्टम की विश्वसनीयता बढ़ा दी है, कुछ “ट्रिक्स” आज भी उतने ही उपयोगी हैं। रोबोट आर्म पर लगे फीडर में वायर फीडिंग पथ को अलग-अलग किया जा सकता है। फीडर से, निम्नलिखित बातें एल्युमिनियम इलेक्ट्रोड को टॉर्च के जरिए विश्वसनीय रूप से पुश करने में मदद करती हैं:

  • टॉर्च की लंबाई को यथासंभव छोटा और सीधा रखें। आज के खोखले आर्म वाले रोबोट्स में फीडर आर्म के साथ अलाइन रहता है और टॉर्च केबल का मोड़ आमतौर पर एक ऐसे रेडियस में बंट जाता है जिससे तेज मोड़ नहीं आते।
  • फीडिंग को बेहतर बनाने के लिए वाटर-कूल्ड टॉर्च का उपयोग करें। एल्युमिनियम वेल्डिंग के लिए पल्स करंट का उपयोग होता है, जो ज्यादा गर्मी और रेडिएंट हीट पैदा करता है। एल्युमिनियम वायर और कॉपर टिप की उच्च थर्मल एक्सपैंशन से वे अटक सकते हैं और ज्यादा तापमान पर फीडिंग रुक सकती है।
  • फीडिंग सिस्टम में “इंटरप्शन” की संख्या घटाएं। आदर्श रूप से, टॉर्च का प्लास्टिक लाइनर फीडर रोलर्स से लेकर टच टिप के पीछे तक लगातार होना चाहिए। इंटरमिटेंट लाइनर वाले टॉर्च अडैप्टर्स से बचें, क्योंकि ये ऐसी जगहें बनाते हैं जहां इलेक्ट्रोड रुंध सकता है और छिलन पैदा कर सकता है।
  • टॉर्च के छोर पर “जंप लाइनर” का इस्तेमाल करें। प्लास्टिक लाइनर जो एल्युमिनियम वायर के लिए स्मूथ सरफेस देता है, आर्क की गर्मी से डैमेज हो सकता है। टॉर्च निर्माता एक छोटा ब्रास लाइनर देते हैं, जिसे प्लास्टिक लाइनर के छोर पर स्क्रू किया जा सकता है, जिससे वह पिघलता नहीं और इलेक्ट्रोड को स्क्रैच नहीं करता। प्लास्टिक लाइनर को टॉर्च नेक के मोड़ से आगे तक बढ़ाएं, और अंतिम सेंटीमीटर तक ब्रास लाइनर रखें, जो डिफ्यूज़र पर समाप्त हो।
  • टॉर्च गन के एंगल को एप्लिकेशन के अनुसार सीमित करें। आमतौर पर खोखले आर्म वाले रोबोट्स में 45° गन का उपयोग होता है ताकि कलाई नीचे की ओर हो और वर्क एंगल 45° रहे। लेकिन इतना एंगल वायर पुश फोर्स के लिए ज्यादा रेसिस्टेंस ला सकता है; 35° या 22° गन बेहतर काम कर सकती है, खासकर जब केबल लंबा हो।

ये गाइडलाइंस भले ही रोबोटिक टॉर्च सेटअप के लिए जरूरी हैं, लेकिन रोज़मर्रा की प्रैक्टिस भी रोबोटिक वर्कसेल की प्रोडक्टिविटी को प्रभावित करती है। वर्कशॉप में टॉर्च को बनाए रखने के लिए निर्माता निम्नलिखित बातों का ध्यान रखें:

  • प्लास्टिक लाइनर को प्लायर्स या कटर से न काटें। इससे लाइनर का आंतरिक व्यास दब जाता है और शार्प एज बन जाती है, जो इलेक्ट्रोड को रगड़ती है। लाइनर को मनचाही लंबाई में काटने के लिए चाकू का इस्तेमाल करें। अगर अंदर बर्ड बन जाए, तो चाकू की नोक से सावधानीपूर्वक हटा कर उसे स्लीक बना लें।
  • “बर्ड नेस्ट” के बाद लाइनर को री-यूज न करें। टॉर्च में ब्लॉक होने पर फीडर वायर को दबाता रहता है, जिससे लाइनर कंप्रेस हो जाता है और आर्क फेल हो सकता है। वायर को टॉर्च के पीछे से निकाल कर ब्लॉक हटाएं, लेकिन वही लाइनर फिर से उपयोग करने पर चैनल बड़ा रहेगा, जिससे आगे भी ब्लॉकिंग होगी।
  • एल्युमिनियम और स्टील के कंज्यूमेबल्स को मिक्स न करें। स्टील इलेक्ट्रोड को प्लास्टिक कंज्यूमेबल्स में चलाने से उसमें लौह के कण जमा हो जाते हैं और घिसाव बढ़ता है। कई वर्कशॉप्स इसे मिक्स करती हैं, लेकिन स्टील लाइनर में एल्युमिनियम वायर चलाने से अक्सर दिक्कत आती है।
  • फीडिंग पाथ की रेसिस्टेंस जांचें। फीडर रोलर्स की टेंशन छोड़कर वायर को टच टिप से खींचे। कुछ ही किलो फोर्स में वायर बाहर आ जाना चाहिए; 10 पाउंड से अधिक फोर्स ज्यादा है।
  • फीडर रोलर्स की टेंशन चेक करें। टेंशन तब तक बढ़ाएं जब तक आप अंगूठा और उंगली से वायर की एडवांसमेंट को हल्के से दबाकर रोक न सकें। वायर स्ट्रेटनर से बचें, क्योंकि ये फीडिंग पाथ को कटता है। अधिक टेंशन से एल्युमिनियम इलेक्ट्रोड टच टिप से गुजरते समय मुड़ सकता है।
  • टॉर्च लाइनर को स्टील वायर की तुलना में ज्यादा बार बदलें। लाइनर के पिछले हिस्से से कंप्रेस्ड एयर ब्लो करें और देखें कि आगे से क्या निकलता है। अगर धूल की मोटी परत निकले तो इसका मतलब है कि वायर का लुब्रिकेंट जमा हो रहा है, और लाइनर को जल्दी बदलना चाहिए। अगर मेटल के कण निकलें, तो पूरे पथ की जांच करें। वायर को सिस्टम के कई हिस्सों से निकालकर हाथ में मरोड़ें; इससे छोटी खरोंचें दिखेंगी, खासकर अगर वायर कहीं रगड़ा जा रहा हो।

इलेक्ट्रोड को पैकेज से रोबोट तक पहुंचाना भी बेहद जरूरी है। अधिकतर बल्क एल्युमिनियम ड्रम्स में आता है। वायर को उल्टी दिशा में लपेटा जाता है ताकि बाहर निकालते समय उलझे नहीं। डिस्पेंसर पैकेज का घूमता आर्म वायर को सिरेमिक इनलेट्स के जरिए फीडिंग पाथ में लाता है, जिससे न उलझन होती है न ही कार्डबोर्ड के किनारों से रगड़।

फीडिंग डिस्टेंस के अनुसार, वायर को पैकेज से निकालने और रोबोट तक सॉफ्ट पुश करने के लिए एक सप्लीमेंट्री फीडर लगाना फायदेमंद हो सकता है। ऊपर वर्णित ऑटोमोटिव एप्लिकेशन में, भारी लकड़ी की रीलों (500 पाउंड इलेक्ट्रोड) को घुमाने के लिए मोटर्स लगाई जाती थीं ताकि रोबोट के फीडर को ज्यादा फोर्स न लगानी पड़े। आज, न्यूमैटिक या इलेक्ट्रॉनिक कंट्रोल वाले सप्लीमेंट्री फीडर उपलब्ध हैं। ये मुख्य फीडिंग सिस्टम से स्वतंत्र होते हैं और वायर तभी सप्लाई करते हैं जब वे महसूस करते हैं कि वायर खींचा जा रहा है।

टॉर्च लाइनर की ही तरह, बैक कंड्युइट भी प्लास्टिक पॉलिमर का होना चाहिए ताकि घर्षण कम हो और वायर घिसे नहीं। कई कंपनियां वायर पैकेज से कंड्युइट में ट्रांजिशन के लिए स्मूथ सरफेस वाले प्रोडक्ट्स देती हैं। रोलर वाली एंगल्ड ट्रांजिशन वायर को वर्कसेल में घुमने देती है बिना घिसाव बढ़ाए।

रोबोट के पीछे फीडर से जोड़ने के लिए ज्यादा फ्लेक्सिबल कंड्युइट चाहिए। कुछ कंड्युइट रोलर सेगमेंट वाले होते हैं, जिससे इलेक्ट्रोड कम रेसिस्टेंस में कर्व से गुजर सकता है, हालांकि वे महंगे हैं। वायर कंड्युइट एक कंज्यूमेबल है और इसे तब बदलें जब वह खराब हो जाए या वायर को नुकसान पहुंचाने लगे। पॉलिमर प्लास्टिक भले ही घर्षण कम करता है, पर यह भी घिस सकता है या तेज किनारे बना सकता है जो नरम एल्युमिनियम इलेक्ट्रोड को नुकसान पहुंचाता है।

वेल्डिंग उपकरण के बारे में विचार

पावर सोर्स एल्युमिनियम वेल्डिंग सिस्टम का अहम हिस्सा है। निर्माता को एल्युमिनियम मिश्रधातु और इच्छित वायर डायमीटर के लिए प्रोसेस प्रोग्राम रखने चाहिए, जिनमें आर्क स्टार्टिंग पैरामीटर हों जो विश्वसनीय और सकारात्मक इग्निशन दें। ऑटोमोटिव इंडस्ट्री के रेडिएटर ब्रैकेट प्रोजेक्ट में, लक्ष्य एक ही टच टिप से 2000 आर्क स्टार्ट्स लेना था। एल्युमिनियम में अच्छा आर्क स्टार्ट तेज और साफ आवाज देता है, बिना पॉपिंग या फेल्योर के।

आर्क का अंत स्टार्ट से भी ज्यादा अहम है, और वायर को नुकीले छोर या छोटे रेडियस के साथ खत्म होना चाहिए। गोल छोर वाला वायर आगे स्टार्टिंग में दिक्कत देगा क्योंकि उस पर ज्यादा ऑक्साइड होता है।

अगर कोई पावर सोर्स निर्माता अपने सिस्टम को एल्युमिनियम पुश एप्लिकेशन के लिए प्रमोट करता है, तो उसमें फीडर के लिए प्लास्टिक गाइड्स और यू-शेप्ड नॉच वाले रोलर्स होने चाहिए, खासकर 3⁄64 या 1⁄16 इंच डायमीटर के इलेक्ट्रोड्स के लिए। पुश-ओनली सिस्टम में 3⁄64 इंच से छोटे इलेक्ट्रोड्स से बचना चाहिए।

सिर्फ पुश के लिए सहयोगी नजरिया

वेल्डिंग के लिए कोबोट्स (सहयोगी रोबोट्स) की लोकप्रियता पारंपरिक टॉर्च माउंटिंग को फिर से ला रही है, जिसमें केबल बाहर रहता है। भले ही यह हमेशा आदर्श नहीं, पर कोबोट्स में एल्युमिनियम वेल्डिंग के लिए यह सेटअप सफल हो सकता है। टॉर्च की लंबाई यथासंभव कम रखें, फीडर को रोबोट के ऊपर या पीछे लगाएं। टॉर्च केबल को रोबोट के ऊपर आर्च में सपोर्ट करें और यह न तो तेज मोड़ ले न ही आर्म या कलाई के चारों ओर लिपटे।

Don't forget, sharing is caring! : )
You May Also Like
We picked them just for you. Keep reading and learn more!

ऑल-इन-वन प्रचार से आगे: क्या प्लेट-और-ट्यूब डुअल-यूज़ लेज़र कटिंग मशीन वास्तव में आपकी शॉप के लिए सही है?

आपका लीड ऑपरेटर रोटरी चक के ऊपर झुका हुआ है, हाथ में रिंच और अग्रबाहुओं पर ग्रीस लगा है, एक…
Read more

प्रेस ब्रेक की लागत कितनी होती है? CNC, हाइड्रोलिक और सर्वो मूल्य निर्धारण के लिए रणनीतिक गाइड

प्रेस ब्रेक की वास्तविक कीमत कभी भी बिक्री कोटेशन में नहीं मिलती। यह Cost Per Bend में मिलती है, एक…
Read more

मार्केटिंग के आधार पर खरीदना बंद करें: लेज़र कटिंग निर्माता चुनने के लिए प्रमाण-आधारित ढांचा

मैं एक बार एक प्रोडक्शन मीटिंग में बैठा था, जहाँ एक प्लांट मैनेजर $700,000 की उस खरीद का बचाव कर…
Read more

शीर्ष 10 लेज़र कटिंग मशीन ब्रांडों में से कैसे चुनें: हर बार ब्रांड रैंकिंग से बेहतर क्यों होता है वर्कफ़्लो के साथ मेल

मैंने यह कई बार देखा है: कोई व्यक्ति दुकान में $15,000 का “इंडस्ट्री लीडर” लेज़र लेकर आता है, जिसे उसने…
Read more

स्टिकर कीमत से आगे: लेज़र कटिंग मशीन के कोटेशन को कैसे समझें और छिपी लागतों को कैसे उजागर करें

जब किसी फैब्रिकेशन शॉप में प्राथमिक लेज़र बंद हो जाता है, तो वहाँ छाई खामोशी एक खास तरह की महंगी…
Read more

श्रेणी लेबल से आगे: कॉन्फ़िगरेशन की विशिष्टताएँ वास्तव में आपके पैनल बेंडर की कीमत कैसे तय करती हैं

पैनल बेंडर की वास्तविक लागत चार चरों पर आधारित होती है—भौतिक क्षमता, अक्षों की संख्या, सॉफ़्टवेयर एकीकरण, और जीवनचक्र लागतें—ये…
Read more

2026 में लेज़र कटिंग मशीन की लागत कितनी होती है? पावर, वर्क एरिया और कॉन्फ़िगरेशन के आधार पर कोटेशन का विश्लेषण

एक शॉप मालिक मुझे 6kW फाइबर लेज़र के लिए दो कोटेशन देता है। पहला $68,000 का है; दूसरा $155,000 का।…
Read more

कोटेशन का अनुरोध करें

बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।
© 2026 ADH Machine Tool
  • हैलो

क्या आप संपर्क करना चाहते हैं?

हमारी विशेषज्ञ टीम से संपर्क करें और 24 घंटे के भीतर पेशेवर सुझाव प्राप्त करें।
