NC बनाम CNC प्रेस ब्रेक: प्रमुख अंतर और किसे चुनें
कल्पना कीजिए कि आप धातु निर्माण में नवाचार और परंपरा के संगम पर खड़े हैं, जहाँ आपका निर्णय दक्षता, सटीकता…

CNC, लेज़र कटिंग और वॉटरजेट कटिंग तीन अलग-अलग निर्माण प्रक्रियाएँ हैं जो कटिंग के तरीके, काम करने योग्य सामग्रियों, सटीकता, थर्मल प्रभाव और लागत में भिन्न हैं।
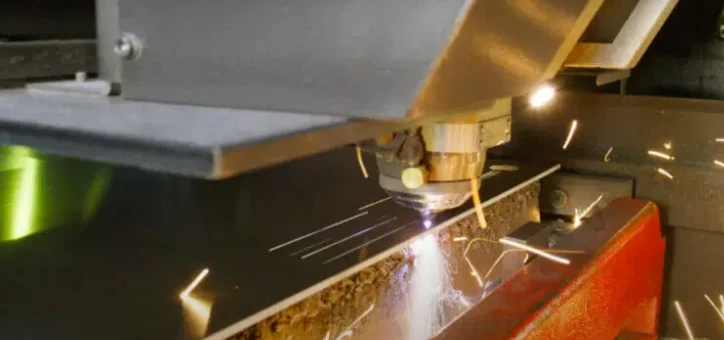
CNC कटिंग में कंप्यूटर द्वारा नियंत्रित मशीन का उपयोग करके धातु, प्लास्टिक और लकड़ी जैसी सामग्रियों को काटा जाता है। मशीन में प्रोग्राम किए गए डिज़ाइन राउटर को बिल्कुल सटीक गति और पोजिशनिंग के साथ सामग्री काटने या उकेरने का निर्देश देते हैं। यह प्रक्रिया अत्यंत सटीक है, हालांकि इसमें कभी-कभी गर्मी उत्पन्न हो सकती है।
लेज़र कटिंग में उच्च-शक्ति वाले लेज़र का उपयोग करके विभिन्न सामग्रियों में सटीक कटिंग की जाती है, जिससे न्यूनतम थर्मल इफेक्ट जोन बनता है। इसलिए यह जटिल डिज़ाइनों के लिए आदर्श है। यह सटीकता में उत्कृष्ट है और विशेष रूप से सूक्ष्म व विस्तृत डिज़ाइनों में थर्मल प्रभाव को कम करता है।
वॉटरजेट कटिंग में उच्च दबाव वाले पानी के साथ मिश्रित एब्रैसिव का उपयोग किया जाता है, जिससे बिना गर्मी के धातु, कांच और मिश्रित सामग्रियों को काटने की बड़ी बहुमुखी क्षमता मिलती है। इन विधियों में से किसी एक का चयन सामग्री के प्रकार, आवश्यक सटीकता और बजट जैसे कारकों पर निर्भर करता है, और ये मैन्युफैक्चरिंग व फैब्रिकेशन उद्योगों की विभिन्न आवश्यकताओं के लिए उपयुक्त हैं।
जैसा कि नाम से स्पष्ट है, लेज़र कटिंग एक प्रक्रिया है जिसमें लेज़र का उपयोग करके कच्ची सामग्रियों में द्वि-आयामी कटिंग की जाती है। लेज़र एक अत्यधिक केंद्रित प्रकाश किरण है जो किसी पूर्वनिर्धारित पथ के अनुसार सामग्री को पिघलाता, जलाता या वाष्पीकृत करता है, जिससे उच्चतम सटीकता के कट्स मिलते हैं।
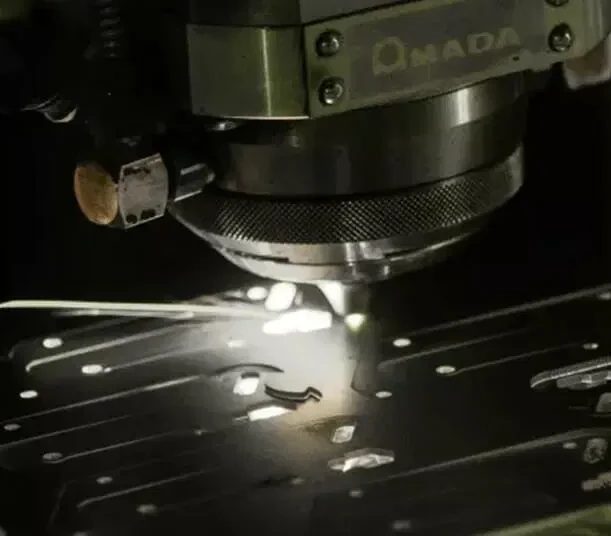
लेज़र कटिंग 2,500 इंच प्रति मिनट तक कट कर सकती है, जो इसे सबसे तेज़ और अक्सर सबसे किफायती विधि बनाती है। हमारे उच्च-शक्ति वाले फाइबर लेज़र 4kW से 12kW तक हैं, साथ ही हमारे पास कम-शक्ति वाले CO2 लेज़र भी हैं। लेज़र कटिंग में सटीक टॉलरेंस के साथ कटिंग सामान्य है, और आप हमारे मटेरियल डायरेक्टरी में संबंधित कटिंग विधि व टॉलरेंस देख सकते हैं।
कटिंग के दौरान, कुछ अतिरिक्त सामग्री जल जाती है। लेज़र बीम की चौड़ाई और जली हुई सामग्री को “कर्फ” कहा जाता है। आपको कर्फ की चिंता करने की आवश्यकता नहीं है, क्योंकि हम इसे आपके लिए एडजस्ट कर देते हैं। हालांकि, छोटे और जटिल डिटेल्स कर्फ में खो सकते हैं, इसलिए डिज़ाइन को सरल रखना बेहतर है। सिंगल लाइन कटिंग या इंग्रेविंग के लिए डिज़ाइन तैयार करने के कुछ सुझाव यहाँ दिए गए हैं।
सभी छेद और कटआउट्स का आकार सामग्री की मोटाई का लगभग 30% या उससे अधिक होना चाहिए। हर सामग्री की मोटाई के अनुसार न्यूनतम छेद और ब्रिज/वेब्स की जानकारी हमारे मटेरियल स्पेसिफिकेशन पेज पर उपलब्ध है।
चूंकि लेज़र कटिंग एक थर्मल प्रक्रिया है, कट के आस-पास के क्षेत्र की भौतिक विशेषताएँ थोड़ी बदल सकती हैं, जिसे हीट-अफेक्टेड जोन (ZAC) कहा जाता है, और यह प्रायः अवांछनीय होता है। लेकिन, हमारी तेज़ कटिंग स्पीड, एडवांस्ड सॉफ्टवेयर और संकीर्ण लेज़र बीम की वजह से सामग्री में न्यूनतम गर्मी स्थानांतरित होती है। सरल ज्योमेट्री में ZAC लगभग नगण्य होती है।
एल्यूमिनियम, कार्बन स्टील, स्टेनलेस स्टील, कॉपर, ब्रास आदि जैसी धातुओं को लेज़र से काटा जा सकता है, आमतौर पर ½” तक की मोटाई में। कृपया हमारी अधिकतम/न्यूनतम थिकनेस और प्रोसेसिंग साइज़ की सीमाएँ भी देखें।
हम लगभग हर चीज़ काटते हैं, लेकिन ऐसे प्लास्टिक (जैसे PVC) जो जलने पर खतरनाक गैस छोड़ते हैं, लेज़र से नहीं काटे जाते। अधिक ज्वलनशील सामग्री, जैसे मोटा प्लाईवुड भी उपयुक्त नहीं है।
लेज़र कटिंग से 0.187” से अधिक मोटी सामग्री पर छोटे-छोटे स्ट्राइए और थोड़े खुरदरे किनारे आ सकते हैं। इसके अलावा, स्कोरिया (जो कटिंग के दौरान पूरी तरह से न निकलने वाला पिघला हुआ पदार्थ है) कट के किनारे पर रह सकती है। हालांकि, हमारे डिबरिंग प्रोसेस की सुविधा प्रासंगिक सामग्रियों के लिए मुफ़्त शामिल है, ताकि आपको बेहतरीन फिनिश वाली पीस मिले।
लेज़र कटिंग अधिकतर सामग्रियों के लिए सबसे तेज़ और किफायती विकल्प होता है। जब किसी प्रोजेक्ट या सामग्री के लिए लेज़र कटिंग उपयुक्त नहीं होती, तो हम CNC राउटर और वॉटरजेट कटिंग सेवाएँ भी प्रदान करते हैं।
हमारे CNC राउटर बिलकुल हमारे लेज़र की तरह आपके डिज़ाइन या CAD फाइल्स से बनी पथ का पालन करते हैं।
एक एंडमिल स्पिंडल में घूमता है, जो नीचे आकर सामग्री में घुसता है, फिर प्रोग्राम किए गए पथ के अनुसार द्वि-आयामी कटिंग करता है। इसे एक अत्यंत आधुनिक और सटीक कंप्यूटर-नियंत्रित मैन्युअल मिलिंग मशीन मानें।
कई मिश्रित सामग्रियों, प्लास्टिक और लकड़ी के लिए CNC राउटर लेज़र कटिंग से बेहतर है। मिलिंग से बेहतरीन सरफेस फिनिश मिलता है, और टॉलरेंस +/- 0.005″ रहती है।
राउटर की “स्पीड्स एंड फीड्स” सामग्री व मोटाई के अनुसार एडजस्ट की जाती है। फीड रेट वह है, जिस गति से कटिंग टूल सामग्री में चलता है (IPM – इंच प्रति मिनट में मापा जाता है)। सरफेस स्पीड, कटिंग एज पर अनुभव की जाने वाली गति है (SFM – फीट प्रति मिनट में मापा जाता है)। सरफेस स्पीड स्पिंडल की स्पीड तय करती है (RPM – रेवोल्यूशन प्रति मिनट), या इसके उलट। हम हर सामग्री के लिए स्पीड्स और फीड्स को ऑप्टिमाइज़ कर चुके हैं, ताकि सर्वश्रेष्ठ फिनिश सबसे कम समय में मिले।
लेज़र कटिंग की तरह, राउटर के कटिंग टूल द्वारा हटाई गई सामग्री को भी कर्फ कहा जाता है। हमारा सॉफ्टवेयर हर पथ में कर्फ को एडजस्ट करता है, इसलिए आपको इसकी चिंता नहीं करनी चाहिए।
लेज़र कटिंग के विपरीत, मशीनिंग के दौरान पीस पर लोड आता है। कटिंग के समय पीस को हिलने से रोकने के लिए छोटे टैब्स जोड़े जाते हैं। इससे पीस की गुणवत्ता बनी रहती है, लेकिन किनारे पर हल्की सी उभार भी रह जाती है। (लेज़र कटिंग में भी टैब्स आते हैं, पर वे छोटे होते हैं।)
टैब्स करीब 0.1875” चौड़े होते हैं और उनकी गहराई सामग्री की मोटाई का आधा होती है। उनकी स्थिति पीस की ज्योमेट्री पर निर्भर करती है। शिपिंग से पहले हम अधिकांश टैब्स हटा देते हैं, लेकिन हल्का मैनुअल फिनिशिंग आवश्यक हो सकता है।
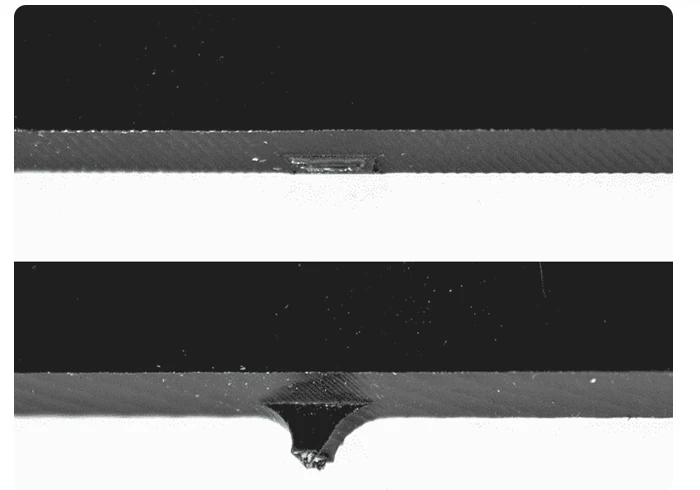
यदि किसी पीस से बहुत ज्यादा सामग्री हटाई जाती है, तो कटिंग के दौरान उसके हिलने का खतरा ज्यादा होता है। जैसे कि ग्रिल्स, ग्रेट्स और परफोरेटेड पैटर्न आदर्श नहीं हैं और CNC राउटर से काटने के लिए अस्वीकार किए जा सकते हैं। हम सलाह देते हैं कि कुल सामग्री का 50% से अधिक न हटाएँ।
क्योंकि CNC मिलिंग में पीस के भीतरी कोने हमारे बिटल (हम केवल 1/8″ बिट्स का इस्तेमाल करते हैं) के व्यास से अधिक नुकीले नहीं हो सकते, सभी अंदरूनी किनारों का रेडियस कम से कम 0.063” होना चाहिए। साथ ही, केवल द्वि-आयामी कटिंग संभव है—थ्रेडिंग, काउंटरसिंकिंग, 3D कंटूरिंग, V-ग्रूव, आंशिक गहराई की कटिंग या दोनों साइड्स से कटिंग संभव नहीं है।
वॉटरजेट कटिंग में अत्यंत उच्च दबाव वाली पानी की बारीक धारा का इस्तेमाल किया जाता है, जिसमें बारीक पिसा हुआ गार्नेट मिलाया जाता है जो एब्रैसिव का काम करता है। एक नोजल प्रोग्राम किए गए पथ पर चलते हुए उच्च गुणवत्ता वाली कटिंग करता है।
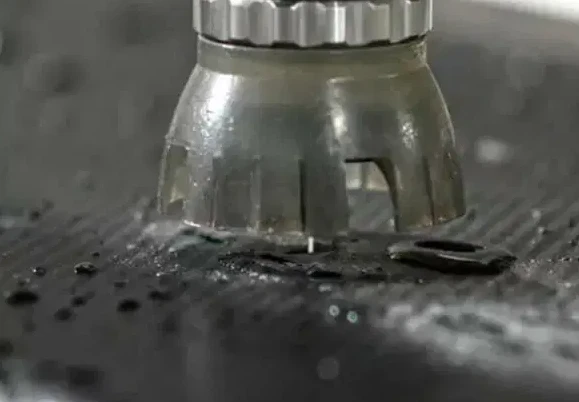
पानी का दबाव, कटिंग स्पीड और गार्नेट एब्रैसिव कट के किनारे पर अत्यंत उच्च गुणवत्ता वाली सतह प्रदान करते हैं। वॉटरजेट और गार्नेट मिलकर सामग्री को क्षरण करते हैं। CNC मिलिंग और लेज़र कटिंग के विपरीत, न तो बर्ड्स बनती हैं और न ही स्लैग। हमारी वॉटरजेट कटिंग की टॉलरेंस +/- 0.009” है।
कार्बन फाइबर, G10 और फिनोलिक जैसी कठिन मिश्रित सामग्रियाँ वॉटरजेट कटिंग के लिए आदर्श हैं। अन्य कटिंग प्रक्रियाएँ इन सामग्रियों में अत्यधिक खुरदरा किनारा या डिलैमिनेशन ला सकती हैं। साथ ही, किसी भी संभावित हीट-अफेक्टेड जोन (ZAC) को वॉटरजेट कटिंग से पूरी तरह हटाया जा सकता है।
CNC मिलिंग की तरह, वॉटरजेट कटिंग में भी भीतरी कोनों का रेडियस जेट के आकार के अनुसार होना चाहिए—कम से कम 0.032” रेडियस। इसलिए, 0.070” से छोटे व्यास के छेद संभव नहीं हैं।
पारंपरिक रूप से, वॉटरजेट कटिंग केवल बड़े निर्माताओं के लिए उपलब्ध थी। एयरोस्पेस सप्लायर्स अक्सर बड़े एल्यूमिनियम, स्टील, यहाँ तक कि टाइटेनियम के ब्लॉक्स को वॉटरजेट से काटते हैं ताकि अन्य CNC मशीनिंग में समय बचाया जा सके। यह विधि एयरोस्पेस इंडस्ट्री के लिए विशेष रूप से आकर्षक है, क्योंकि कड़े मानकों के अनुसार विमान के पुर्जों में किसी भी हीट-अफेक्टेड जोन को पूरी तरह समाप्त किया जाता है।
तो, वॉटरजेट कटिंग बेहतर है या लेज़र कटिंग? वॉटरजेट कटिंग लेज़र और CNC मिलिंग की तुलना में काफी धीमी है, लेकिन कठिन मिश्रित सामग्रियों के लिए यह सबसे उपयुक्त विकल्प है। अधिक जानकारी के लिए हमारी वॉटरजेट कटिंग गाइडलाइंस देखें।
