गैस मेटल आर्क वेल्डिंग में उपयुक्त ट्रांसफर मोड का चयन
गैस मेटल आर्क वेल्डिंग (GMAW) में ट्रांसफर मोड वेल्डिंग ऑपरेशन की गुणवत्ता और उत्पादकता के स्तर को निर्धारित करने में…

फ्लक्स-कोर आर्क वेल्डिंग (FCAW) एक स्वचालित या अर्ध-स्वचालित प्रक्रिया है, जिसमें एक ट्यूबुलर कंज्यूमेबल इलेक्ट्रोड का उपयोग करके आर्क इलेक्ट्रिक के माध्यम से धातुओं को जोड़ा जाता है। इसे कवर इलेक्ट्रोड आर्क वेल्डिंग (SMAW), जिसे साधारण भाषा में इलेक्ट्रोड वेल्डिंग भी कहा जाता है, की सीमाओं को दूर करने के लिए पेश किया गया था।
FCAW वेल्डिंग लौह धातुओं को वेल्ड करने के लिए एक आदर्श विकल्प बन चुकी है। यह तकनीक शिपबिल्डिंग, कंस्ट्रक्शन और मैकेनिकल इंडस्ट्रीज़ में व्यापक रूप से उपयोग की जाती है। इसकी लोकप्रियता का कारण इसकी दक्षता और पोर्टेबिलिटी है, जो इसे अन्य वेल्डिंग प्रक्रियाओं की तुलना में अधिक आकर्षक बनाती है।
आइए इस वेल्डिंग तकनीक को विस्तार से समझें।
मुख्य बिंदु
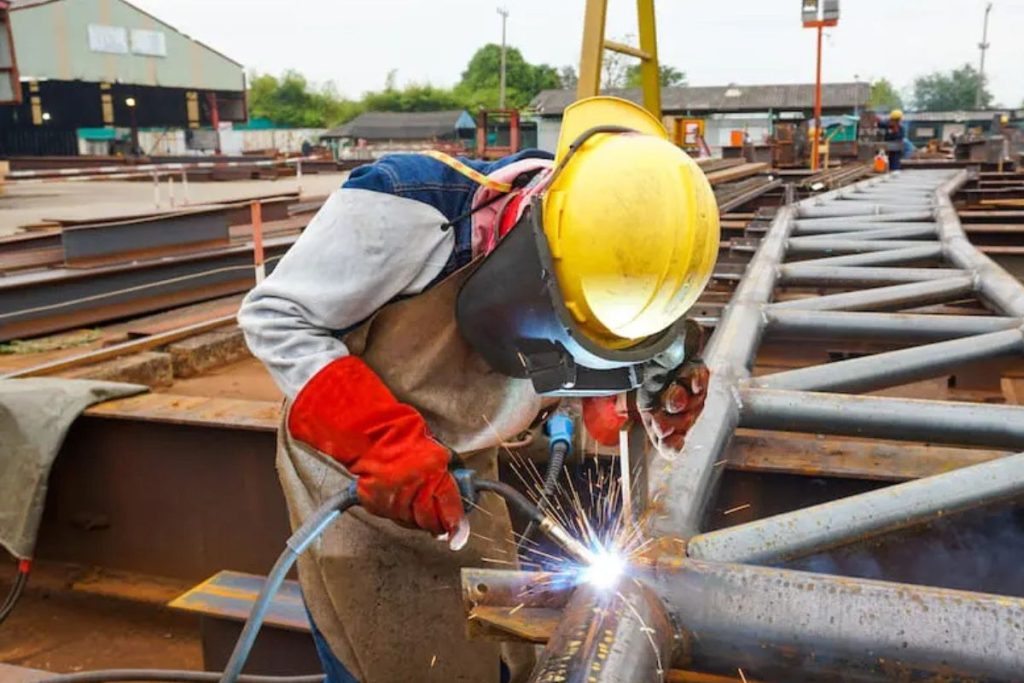
फ्लक्स-कोर वेल्डिंग एक ऐसी आर्क वेल्डिंग प्रक्रिया है, जिसमें वेल्ड पूल में प्रोटेक्टिव फ्लक्स के साथ फीलर मेटल जमाया जाता है। फ्यूजन तब होती है जब फ्लक्स-कोर ट्यूबुलर इलेक्ट्रोड और बेस मेटल्स के बीच इलेक्ट्रिक आर्क बनता है।
इलेक्ट्रोड का ट्यूबुलर वायर कॉइल से फीड किया जाता है और वेल्डिंग गन के माध्यम से जॉइंट तक पहुँचता है। जैसे-जैसे इलेक्ट्रोड पिघलता है, उसके भीतर का फ्लक्स प्रोटेक्टिव गैस छोड़ता है, जो वेल्ड पूल को वायुमंडलीय प्रदूषण से बचाता है।
अक्सर FCAW को गैस मेटल आर्क वेल्डिंग (GMAW) के साथ भ्रमित किया जाता है, क्योंकि दोनों ही समान उपकरणों से की जा सकती हैं, हालांकि इनमें सूक्ष्म अंतर होते हैं।
आमतौर पर, फ्लक्स-कोर वेल्डिंग और गैस मेटल आर्क वेल्डिंग दोनों में एक प्रोटेक्टिव लेयर और लगातार फीड होने वाले इलेक्ट्रोड का सिद्धांत होता है।
FCAW वेल्डिंग में फ्लक्स-कोर इलेक्ट्रोड का इस्तेमाल होता है, जो वेल्ड पूल पर जमा होते समय प्रोटेक्टिव लेयर बनाता है। FCAW में फ्लक्स से निकलने वाली जहरीली गैसें वेल्डिंग एरिया को प्रदूषकों से बचाती हैं। यह प्रक्रिया लौह धातुओं के लिए उपयुक्त है क्योंकि इसमें कम या बिना सफाई के भी वेल्डिंग हो सकती है।
कुछ मामलों में, FCAW में फ्लक्स के साथ अतिरिक्त प्रोटेक्टिव गैस का भी उपयोग किया जाता है, ताकि वेल्ड पूल को ऑक्सीकरण से और अधिक सुरक्षा मिले। डबल प्रोटेक्शन FCAW में ठोस या कवर इलेक्ट्रोड की तुलना में अधिक स्थिर यांत्रिक गुण और उच्च डिपॉजिशन रेट मिलती है।
GMAW (MIG/MAG) में ठोस वायर इलेक्ट्रोड और बाहरी प्रोटेक्टिव गैस दोनों का इस्तेमाल करके वेल्डिंग की जाती है, जिससे मेटल पर कोई प्रदूषण नहीं होता। GMAW में FCAW की तुलना में अधिक स्पैटर बनता है और पैठ कम होती है। MIG/MAG वेल्डिंग विभिन्न प्रकार की धातुओं के लिए उपयुक्त है।
GMAW में इलेक्ट्रोड वायर मोटा (2 – 5 मिमी) होता है, जबकि FCAW में यह 0.9 – 3.2 मिमी के बीच होता है।
हालांकि दोनों अलग-अलग वेल्डिंग प्रकार हैं, इनकी मुख्य भिन्नता वेल्डिंग एरिया की सुरक्षा के लिए इस्तेमाल होने वाले इलेक्ट्रोड और गैस में है।
FCAW प्रक्रिया में इलेक्ट्रोड ट्यूब और वर्कपीस के बीच आर्क से उत्पन्न गर्मी का उपयोग होता है। इलेक्ट्रोड खोखला होता है, जिसमें फ्लक्स का कोर होता है, जो वेल्डिंग क्षेत्र में जमा होते समय प्रोटेक्शन एजेंट का काम करता है। जैसे-जैसे फ्लक्स कोर का उपयोग होता है, यह एक अवरोध बनाता है जो वेल्ड को वायुमंडलीय प्रदूषण से बचाता है।
FCAW के लिए दो मुख्य विकल्प हैं:
कुछ अन्य स्थितियाँ भी वेल्डिंग प्रक्रिया के चयन को प्रभावित कर सकती हैं, जैसे पोर्टेबिलिटी, यांत्रिक गुण, और बेस मेटल।
FCAW अर्ध-स्वचालित रूप से की जा सकती है, जिसमें एक पेशेवर वेल्डिंग टॉर्च को नियंत्रित करता है और पैरामीटर को व्यक्तिगत रूप से सेट करता है। यह पूरी तरह स्वचालित रूप से भी की जा सकती है, जहाँ रोबोट एक जैसी वेल्डिंग जॉइंट्स बनाते हैं।
सर्वश्रेष्ठ परिणामों के लिए, प्रत्येक ऑपरेशन में निम्नलिखित पैरामीटर को समायोजित किया जा सकता है:
इस वेल्डिंग विधि के लिए फ्लक्स-कोर इलेक्ट्रोड की तीन मुख्य श्रेणियाँ हैं:
इलेक्ट्रोड प्रकार का चयन मुख्यतः निम्नलिखित मानदंडों पर निर्भर करता है: वेल्डिंग करंट का प्रकार, पोजीशन, आवश्यक यांत्रिक गुण, रासायनिक संरचना और वातावरण।
हालांकि फ्लक्स-कोर वेल्डिंग लौह धातुओं को जोड़ने के लिए प्रसिद्ध है, लेकिन इसकी बहुमुखी प्रतिभा के कारण निम्नलिखित धातुओं की वेल्डिंग में भी इसका उपयोग होता है:
डबल प्रोटेक्शन वेल्डिंग में प्रोटेक्टिव गैस सिलेंडर या टैंक से आती है और सप्लाई होज़ के माध्यम से वेल्डिंग गन तक पहुँचती है। ये गैसें वेल्ड पूल को वायुमंडल से बचाती हैं, जिससे पोरोसिटी और ब्रिटलनेस का जोखिम कम होता है। आमतौर पर इनर्ट और एक्टिव दोनों तरह की गैसें प्रोटेक्शन के लिए इस्तेमाल की जाती हैं।
लगातार फीड होने वाला ट्यूबुलर इलेक्ट्रोड एक वायर फीड मोटर द्वारा चलाया जाता है। इस मशीन में फीड स्पीड को सेट किया जा सकता है, ताकि वायर कॉइल से वेल्डिंग गन तक सही मात्रा में वायर पहुँचे।
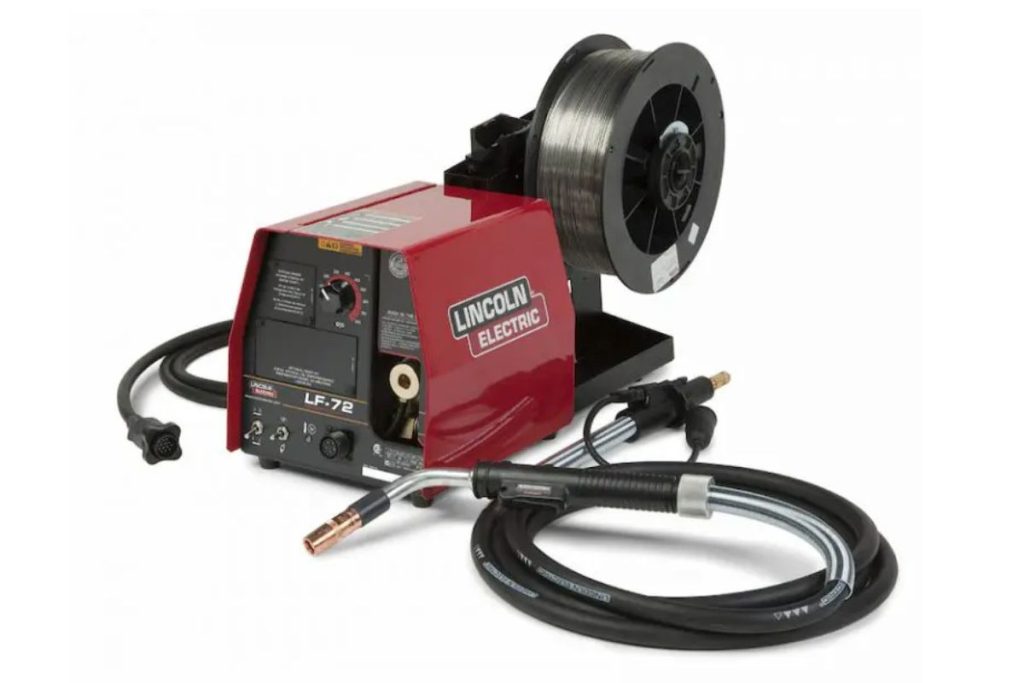
इस प्रक्रिया के लिए डीसी (डायरेक्ट करंट) पावर सोर्स का उपयोग करने की सलाह दी जाती है, क्योंकि यह मुख्य रूप से लौह धातुओं पर ही लागू होती है। डीसी सप्लाई से आर्क अधिक स्थिर और पैठ गहरी होती है।
कई लोग सामान्य मरम्मत के लिए FCAW पसंद करते हैं, क्योंकि यह पोर्टेबल है। यह प्रतिकूल बाहरी परिस्थितियों में टिकाऊ है और लौह धातुओं की वेल्डिंग के लिए प्रभावी साबित होती है।
FCAW से बनी वेल्ड्स में बहुत कम पोरोसिटी होती है, इसलिए पाइपलाइन निर्माण उद्योग इस तकनीक का इस्तेमाल करता है। ऐसी वेल्डिंग से पाइपलाइन में निरंतर यांत्रिक गुण मिलते हैं, जिससे पाइप अधिक मजबूत और टिकाऊ बनती हैं।
मैन्युफैक्चरिंग इंडस्ट्री FCAW की ऑटोमेशन क्षमताओं का लाभ उठाती है, जिसमें रोबोट्स का उपयोग होता है। इससे नियंत्रित वेल्डिंग पैरामीटर के साथ सटीक और एकसमान वेल्डिंग जॉइंट्स बनते हैं।
लगातार फीड होने वाला ट्यूबुलर इलेक्ट्रोड शिपबिल्डिंग में दक्षता लाता है। जहाज निर्माण के दौरान कई छोटे-छोटे हिस्सों को वेल्ड करना होता है, जिसमें वेल्डर को लगातार पोजीशन बदलनी पड़ती है। FCAW इस कार्य के लिए आदर्श है, क्योंकि टॉर्च को विभिन्न कोणों पर आसानी से घुमाया जा सकता है।
डाइवर्स FCAW के फ्लक्स-कोर इलेक्ट्रोड द्वारा बनाए गए गैसीय सुरक्षा लेयर का फायदा उठाते हैं। जलमग्न वातावरण में इस वेल्डिंग प्रक्रिया को करने के लिए विशेष कौशल और प्रशिक्षण की आवश्यकता होती है, क्योंकि जोखिम जमीनी परिस्थितियों की तुलना में कहीं अधिक होते हैं।
फ्लक्स-कोर आर्क वेल्डिंग एक बहुपरकारी और प्रभावी प्रक्रिया है, जिससे यह कई अनुप्रयोगों के लिए सर्वोत्तम विकल्प बन जाती है। इसे सीखना आसान है और इसकी पोर्टेबिलिटी इसे बेहद आकर्षक बनाती है।
FCAW धीरे-धीरे कवर इलेक्ट्रोड आर्क वेल्डिंग (SMAW) की जगह ले रही है, खासकर मैन्युफैक्चरिंग और कंस्ट्रक्शन जैसे क्षेत्रों में। इसका मुख्य कारण ऑटोमेशन है, जिसमें रोबोट्स असेंबली लाइनों पर सटीकता के साथ किसी भी पोजीशन में वेल्डिंग कर सकते हैं।
निस्संदेह, आने वाले समय में भी फ्लक्स-कोर वेल्डिंग सबसे लोकप्रिय वेल्डिंग विधियों में बनी रहेगी, क्योंकि निरंतर नवाचार इसकी दक्षता और बहुविधता को और बढ़ा रहे हैं।
