प्रेस ब्रेक की कार्यप्रणाली: बल, टूलिंग और स्थिति कैसे शीट मेटल में सटीक मोड़ बनाते हैं
प्रेस ब्रेक क्या करता है: सपाट शीट मेटल में नियंत्रित मोड़ बनाता है प्रेस ब्रेक एक मशीन टूल है जो…

यह जानना बेहद जरूरी है कि लेज़र कटिंग और शीट मेटल बेंडिंग के लिए एक साथ कैसे डिजाइन किया जाए, ताकि आपके डिज़ाइन का हर पहलू आपकी ज़रूरत के मुताबिक काम करे।
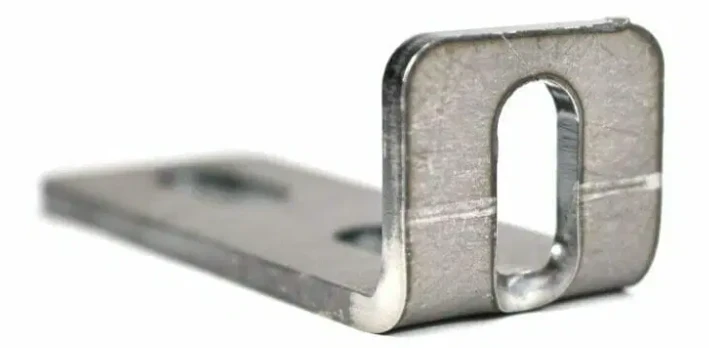
आइए सीएनसी प्रेस के कुछ मुख्य घटकों को समझें, जिससे यह जाना जा सके कि बेंडिंग आपके डिज़ाइन को कैसे प्रभावित कर सकती है। एक सीएनसी प्रेस के तीन मुख्य भाग होते हैं: पंच, डाई और बैकगेज (पीछे का स्टॉपर)।
बैकगेज एक सपाट सतह प्रदान करता है, जिस पर सामग्री को रखा जाता है, जिससे न सिर्फ पीस को सही कोण पर रखा जा सकता है, बल्कि पंच और बेंड की मध्य रेखा के सापेक्ष सटीक गहराई भी मिलती है। इसी वजह से, हर बेंड लाइन के लिए एक समानांतर किनारा जरूरी होता है। इस बारे में और जानने के लिए यहां देखें: अनियमित विंग्स के प्रकार
इसके बाद आता है पंच, जो पीस के ऊपर होता है, और डाई, जो नीचे होती है। जब पीस डाई पर रखी जाती है, पंच नीचे आता है और सामग्री की सतह को दबाता है, जिससे वह डाई की ओर मुड़ती है। डाई कई तरह की होती हैं, जिनके अलग-अलग कोण और चौड़ाई होती है, जो तय करती है कि वे पीस को कैसे छूती हैं।
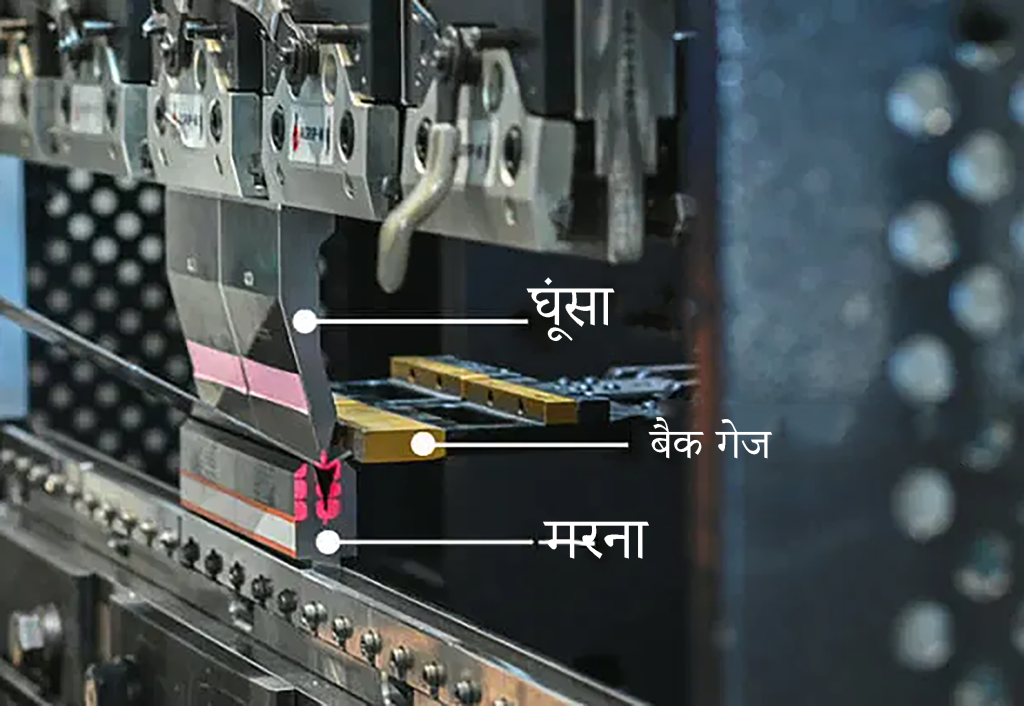
तीन मुख्य संपर्क बिंदु होते हैं, बैकगेज को छोड़कर। एक-एक डाई के दोनों किनारों पर और एक जहां पंच की नोक सामग्री को छूती है। यह बात ध्यान देने योग्य है कि जब आपको बेंडी पीस मिलती है, तो आप उस पर एक मार्क देखेंगे, जिसे आम तौर पर डाई मार्क कहते हैं। ये निशान पंच और डाई के संपर्क में आने से बनते हैं।
जैसे ही पंच नीचे आता है और सामग्री को दबाता है, पीस मुड़ने लगती है। सामग्री पंच के गैप में मुड़ती है और पंच दबाव डालता है, लेकिन वह सामग्री को पूरी तरह डाई के नीचे तक नहीं ले जाता। बेंड के वर्टेक्स पर हमेशा एक छोटा सा रेडियस रह जाता है।
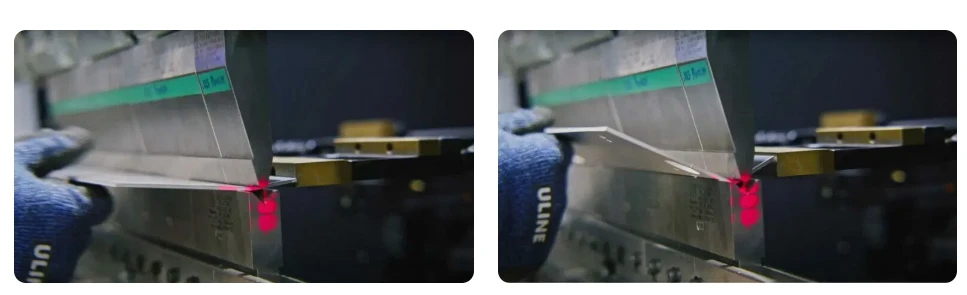
“कॉइनिंग” प्रक्रिया में पंच सामग्री को पूरी तरह डाई में धकेलता है और ज्यादा दबाव से बेंड बनाता है। अगर सामग्री डाई के नीचे तक नहीं पहुंचती और थोड़ा गैप रह जाता है, तो उसे एयर बेंडिंग कहते हैं, जो हमारे वर्कशॉप में इस्तेमाल होता है।
अगर कोई फीचर इन संपर्क बिंदुओं के बीच डाई में आता है, तो बेंडिंग के दौरान उसमें डिस्टॉर्शन हो सकता है। अगर आप उस एरिया में कोई होल रखते हैं, तो वह भी डिस्टॉर्ट हो सकता है और आपकी उम्मीद के मुताबिक काम नहीं करेगा।
“रिलीफ नॉच” एक ऐसा फीचर है, जिसे आप अपने डिज़ाइन में जोड़ सकते हैं ताकि बेंडिंग के दौरान डिस्टॉर्शन से बचा जा सके। अगर आपके पास बेस और दो 90 डिग्री पर मुड़ी हुई विंग्स वाली बेंडेड पीस है, तो दोनों बेंड लाइनों के चौराहे पर अगर आप रिलीफ नॉच नहीं डालते, तो कोना फुला हुआ लगेगा। ऐसा इसलिए होता है क्योंकि बेंडिंग के दौरान सामग्री फैलती है और उसे अपनी जगह बदलनी पड़ती है, जिससे वह उभार बन जाता है।
इसका आसान और असरदार हल यह है कि दोनों बेंड लाइनों के बीच के एक्सिस पर एक सर्कुलर कट बनाया जाए। इस सर्कल का रेडियस, या बेंड रिलीफ, बेंड रेडियस, मटेरियल की मोटाई और 0.020” का योग होना चाहिए। इसी हिसाब से अपने डिज़ाइन में सर्कल जोड़ें, फिर उसे कोटेशन के लिए सबमिट करें। इससे जब विंग्स मुड़ेंगी, तो आपको क्लीन एज मिलेगी, बिना किसी उभार या डिस्टॉर्शन के।
