प्रेस ब्रेक की कार्यप्रणाली: बल, टूलिंग और स्थिति कैसे शीट मेटल में सटीक मोड़ बनाते हैं
प्रेस ब्रेक क्या करता है: सपाट शीट मेटल में नियंत्रित मोड़ बनाता है प्रेस ब्रेक एक मशीन टूल है जो…

किनारे की फिनिशिंग, जिसे हेमिंग कहा जाता है, मेटल वर्किंग में एक आम प्रक्रिया है, जिसे मुख्य रूप से किनारे को मजबूत करने, बुर्रों को छुपाने या शीट मेटल के हिस्सों की समग्र उपस्थिति को बेहतर बनाने के लिए किया जाता है। जब किनारे की फिनिशिंग इस तरह की जाती है कि दो शीट मेटल के टुकड़ों के बीच एक जॉइंट बनता है, तो इसे सीमिंग कहा जाता है, लेकिन इसके बारे में हम आगे विस्तार से बात करेंगे।
तो बिना देर किए, आइए इस विषय में गहराई से जानते हैं।
शीट मेटल की प्रक्रियाओं में हेमिंग का मतलब होता है शीट मेटल के किनारे को मोड़कर उसी पर फोल्ड करना। यह कपड़ों में किनारे की सिलाई जैसी प्रक्रिया है। जैसे सिलाई किनारे को मजबूत बनाती है और उसे टिकाऊ करती है, वैसे ही फोल्डिंग मेटल के किनारे को मजबूती देती है और उसकी खूबसूरती बढ़ाती है। साथ ही, एक टुकड़े के किनारे को दूसरे पर मोड़कर उन्हें जोड़ा भी जा सकता है।
हेमिंग आमतौर पर दो चरणों में किया जाता है। पहले चरण में V-डाई की मदद से तेज मोड़ बनाया जाता है, फिर फ्लैटिंग डाई की मदद से किनारे को समतल किया जाता है।
शीट मेटल उत्पाद में हेमिंग के लाभ इस प्रकार हैं:
हेमिंग के प्रकार, फोल्ड के आकार के अनुसार, निम्नलिखित हैं:
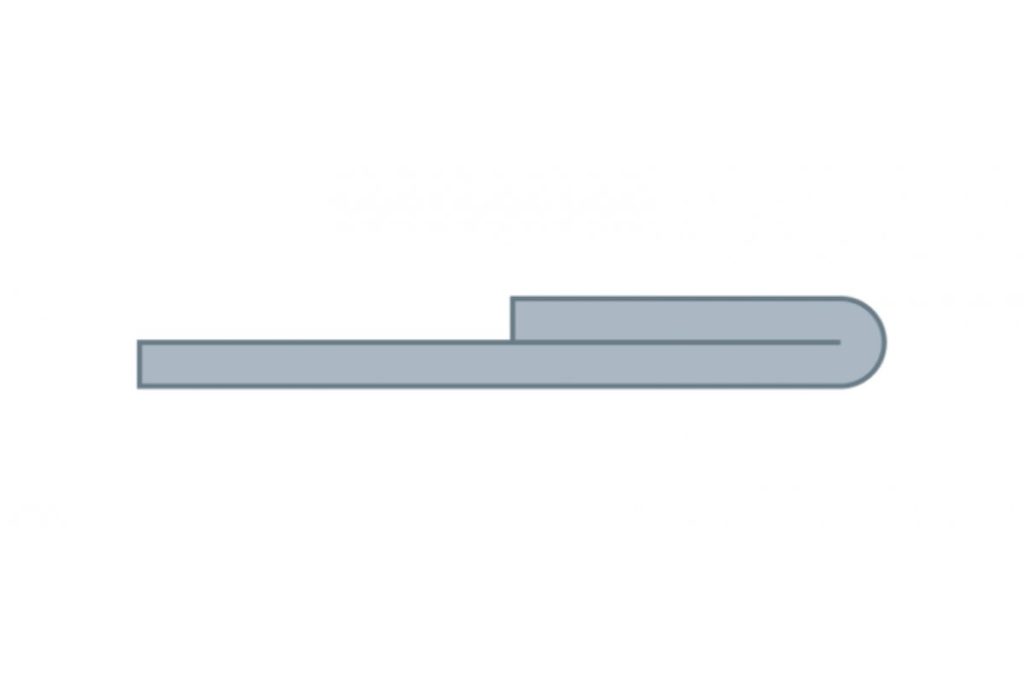
फ्लैट या क्लोज्ड हेमिंग में, मोड़ा गया हिस्सा पूरी तरह से शीट के बाकी हिस्से के साथ सीधा होता है। किनारे और शीट के बीच का कोण 180 डिग्री होता है। आंतरिक रेडियस शून्य होता है, जिससे किनारे और शीट के बीच कोई खाली जगह नहीं रहती।
यह हेमिंग प्रकार, ओपन या टीयरड्रॉप हेमिंग की तुलना में ज्यादा ताकत और प्रेस की क्षमता मांगता है, और 2-3 मिमी से मोटी शीट के लिए उपयुक्त नहीं है, क्योंकि इससे शीट टूट सकती है।
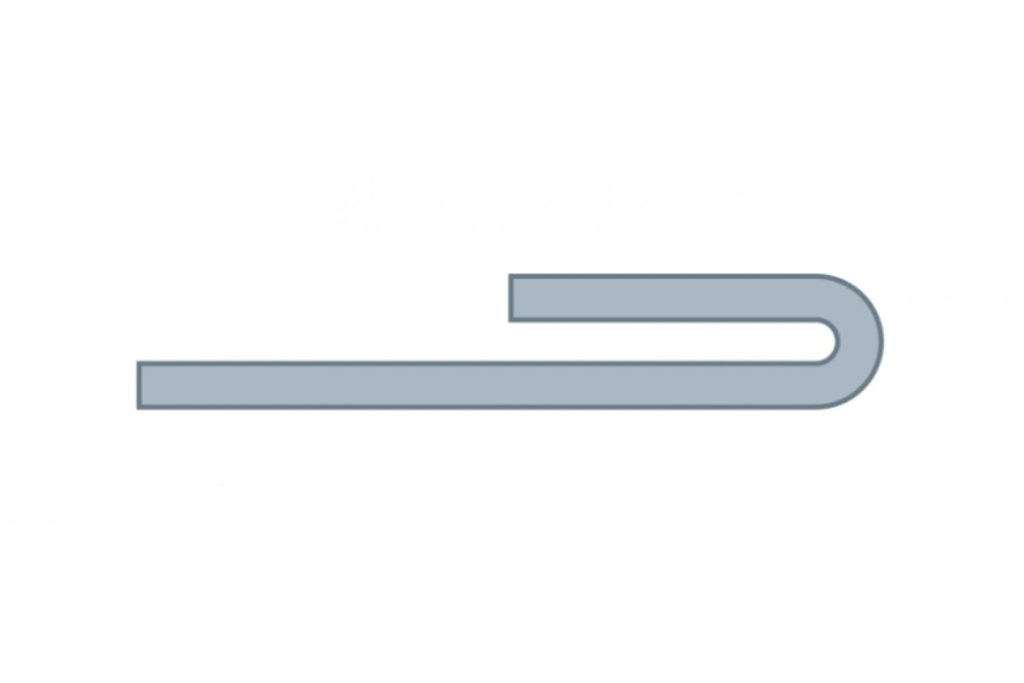
ओपन हेमिंग में, किनारे को शीट पर मोड़ा जाता है, लेकिन दोनों के बीच थोड़ी जगह रहती है। मोड़ का कोण भी 180 डिग्री होता है।
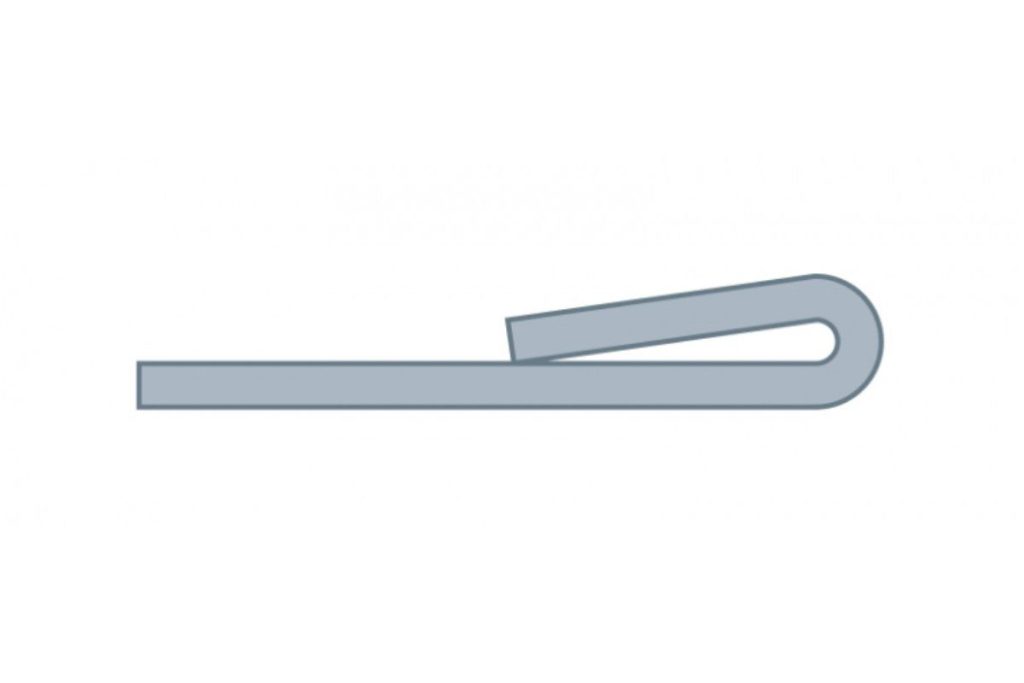
टीयरड्रॉप हेमिंग में, किनारे को 180 डिग्री से ज्यादा मोड़ा जाता है, जिससे वह आंसू की बूंद जैसी आकृति ले लेता है।
यह उन मटीरियल्स के लिए उपयुक्त है जिनमें क्लोज्ड हेमिंग के लिए पर्याप्त डक्टिलिटी नहीं होती। उदाहरण के लिए, यह एल्यूमिनियम जैसी नाजुक धातुओं में इस्तेमाल होता है।
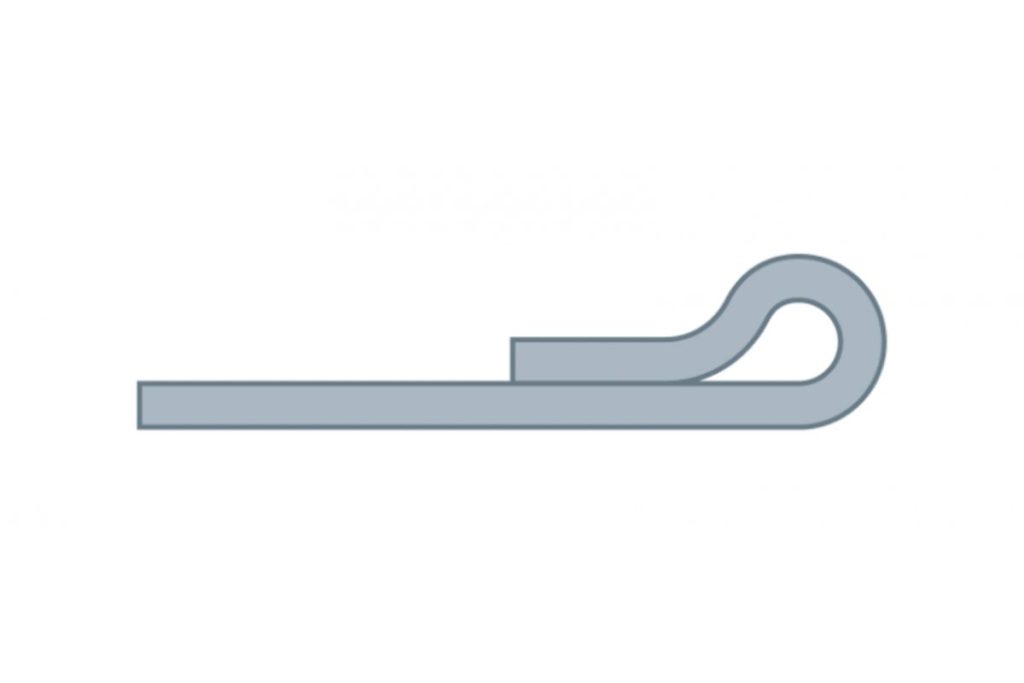
स्ट्रिंग हेमिंग में, किनारे को 180 डिग्री से ज्यादा मोड़ा जाता है। जब किनारे ओपन हेमिंग जैसा आकार ले लेता है, तो उसे फ्लैटिंग डाई से दबाया जाता है।
किनारे को ओपन हेमिंग की तरह मोड़ा जाता है और फिर उसमें जोड़ने के लिए दूसरी शीट को उस खाली जगह में डाला जाता है। इसके बाद प्रेस करके दूसरी शीट को पहली शीट और किनारे के बीच फिक्स कर दिया जाता है, जिससे मजबूत जॉइंट बनता है।
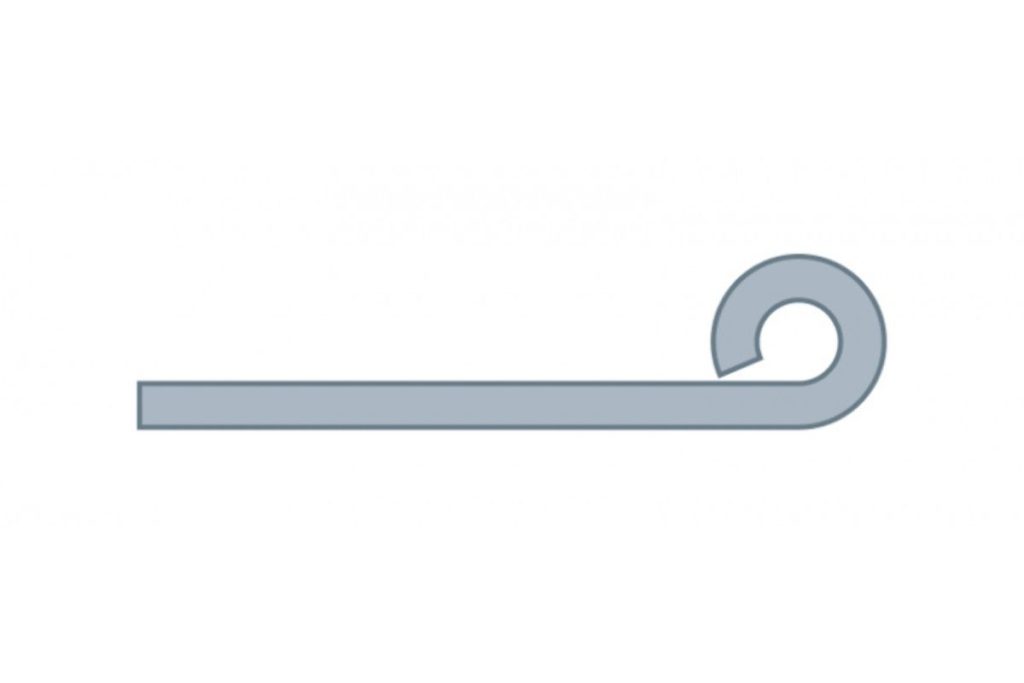
रोल्ड हेमिंग में, शीट के मोड़े गए हिस्से को खुद के ऊपर घुमाया जाता है, जिससे पूरी पीस के चारों ओर गोल और मुलायम किनारे बन जाते हैं, और इन्हें संभालना आसान हो जाता है। इस प्रक्रिया को रिजिंग भी कहा जाता है।
हेमिंग की प्रक्रिया निम्नलिखित दो तरीकों से की जा सकती है:
डाई हेमिंग पारंपरिक तरीका है जिसमें डाई और प्रेस का उपयोग कर के मोड़ बनाया जाता है। इसमें मोड़ पूरी लंबाई में और निर्धारित कोणों पर, कई चरणों में किया जाता है। इन्हें प्री-हेमिंग और फाइनल हेमिंग कहा जाता है।
उदाहरण के लिए, क्लोज्ड हेमिंग बनाते समय, पहले चरण में किनारे को 45 डिग्री पर मोड़ा जाता है, फिर दूसरे टूल से दूसरा मोड़ लगाकर क्लोज्ड हेमिंग पूरा किया जाता है।
डाई हेमिंग बहुत लचीला नहीं होता और आमतौर पर फ्लैट और साधारण पैनलों के निर्माण तक सीमित रहता है। मशीनों में निवेश ज्यादा होता है, लेकिन साइकिल टाइम काफी कम किया जा सकता है।
रोलर हेमिंग प्रक्रिया को इस ऑपरेशन में लचीलापन लाने के लिए बनाया गया था। आमतौर पर इसमें रोबोट का इस्तेमाल होता है जो रोलर्स को कंट्रोल कर किनारों को मोड़ते हैं, हालांकि छोटे और कम सटीक कामों के लिए मैनुअल रोलर हेमिंग मशीनें भी उपलब्ध हैं। रोलर्स किनारों के साथ चलते हैं और कई चरणों में पीस को वांछित कोण पर मोड़ते हैं।
प्रक्रिया के दौरान शीट की दिशा को कई बार बदला जा सकता है ताकि रोलर की दूरी कम हो और साइकिल टाइम बेहतर हो। खुद रोबोट को छोड़कर, यह तरीका छोटी और बड़ी दोनों सीरीज के लिए किफायती है। रोबोटिक रोलर हेमिंग में प्रोग्रामिंग में त्वरित बदलाव से अलग-अलग पीसों का उत्पादन आसानी से किया जा सकता है।
सीम का इस्तेमाल दो शीट मेटल टुकड़ों के किनारों को आपस में फोल्ड कर जोड़ने के लिए किया जाता है। इससे ऐसा जॉइंट बन सकता है, जो एक तरफ के हिस्से को दूसरी तरफ से पूरी तरह अलग कर दे।
इसी कारण, सीमिंग का उपयोग खाद्य उद्योग में टिन के डिब्बों को सील करने के लिए किया जाता है। भले ही हेमिंग और सीमिंग प्रक्रियाएं मिलती-जुलती हैं, फिर भी इनमें कुछ महत्वपूर्ण अंतर हैं।
ये अंतर निम्न हैं:
