6000W बनाम 3000W लेज़र कटिंग लागत: आपकी शक्ति दोगुनी करना हमेशा आपका लाभ दोगुना क्यों नहीं करता
Published Time: June 10th, 2026
आप 6000W फाइबर लेज़र के कोटेशन को देखकर 3000W मॉडल की तुलना में $100,000 का प्रीमियम देख सकते हैं और सोच सकते हैं कि अपनी शक्ति दोगुनी करने के लिए यह एक संभालने योग्य छलांग है। वास्तविकता में, जब आप $30,000 के समर्पित ट्रांसफॉर्मर, $20,000 के औद्योगिक चिलर अपग्रेड और इस भारी मशीन को गैस उपलब्ध कराने के लिए जरूरी विशेष गैस अवसंरचना को शामिल करते हैं, तो आपकी कुल स्थापित लागत का अंतर वास्तव में बढ़कर लगभग $190,000 हो जाता है। जब तक आपका उत्पादन मिश्रण लगातार 12mm+ सामग्री मोटाई पर आधारित नहीं है, तब तक वह $190,000 कोई निवेश नहीं है—यह ओवरहेड का एक बहुत बड़ा इंजेक्शन है जिसे आपके मार्जिन कभी वापस नहीं निकाल पाएंगे।
यदि आप मानते हैं कि “अधिक वॉटेज” अधिक लाभ का एक सरल शॉर्टकट है, तो आप शॉप फ्लोर की गैर-रेखीय भौतिकी को अनदेखा कर रहे हैं। तेज़ साइकिल टाइम्स के साथ तालमेल रखने के लिए स्वचालित मटेरियल हैंडलिंग के बिना, 6000W मशीन आपका थ्रूपुट दोगुना नहीं करेगी; यह केवल आपके बिजली और नाइट्रोजन बिलों को दोगुना कर देगी, जबकि गैंट्री निष्क्रिय बैठी रहेगी और ऑपरेटर द्वारा टेबल को मैन्युअली खाली करने का इंतज़ार करेगी।
“स्टिकर प्राइस” का भ्रम: 6000W की वास्तविक लागत इलेक्ट्रिकल पैनल से क्यों शुरू होती है
मशीन कोटेशन से आगे: चिलर अपग्रेड, विशेष गैस रेगुलेटर और हाई-एम्परेज वायरिंग को शामिल करना
3000W फाइबर लेज़र आपकी शॉप के यूटिलिटी ग्रिड पर अपेक्षाकृत शिष्ट मेहमान होता है, जिसे आम तौर पर लगभग 3 से 4 kW बिजली खींचने वाली कूलिंग यूनिट की आवश्यकता होती है। 6000W पर कदम बढ़ाइए, और ऊष्मा अपव्यय की भौतिकी गणना को पूरी तरह बदल देती है। क्योंकि फाइबर लेज़र लगभग 30% दक्ष होते हैं, 6000W रेज़ोनेटर करीब 14,000 वॉट अपशिष्ट ऊष्मा पैदा करता है, जिसे कैबिनेट से बाहर निकालकर परिवेशी हवा में छोड़ना पड़ता है। इसके लिए दोगुनी रिज़रवॉयर क्षमता वाला ड्यूल-सर्किट चिलर चाहिए होता है और उसका फुटप्रिंट अक्सर आपको मशीन के पास की मूल्यवान फ़्लोर स्पेस छोड़ने पर मजबूर करता है।
कूलिंग ही वह एकमात्र छिपा हुआ “ऐड-ऑन” नहीं है जो क्रेट के साथ आता है। 12mm प्लेट में 6000 वॉट की पियर्सिंग पावर का वास्तविक उपयोग करने के लिए, आप सिर्फ अधिक प्रकाश का इस्तेमाल नहीं कर रहे होते; आप असिस्ट गैस की काफी अधिक मात्रा का उपयोग कर रहे होते हैं। इन पावर स्तरों पर हाई-प्रेशर नाइट्रोजन कटिंग आसानी से 2,500 स्टैंडर्ड क्यूबिक फीट प्रति घंटा (SCFH) से अधिक हो सकती है, जिससे मानक “बॉटल” सेटअप या लो-फ्लो रेगुलेटर अप्रचलित हो जाते हैं। आपको हाई-फ्लो मैनिफोल्ड सिस्टम और विशेष क्रायोजेनिक रेगुलेटर चाहिए होंगे, सिर्फ यह सुनिश्चित करने के लिए कि कट के बीच में प्रेशर न गिरे और स्टेनलेस की $400 की शीट खराब न हो जाए।
यहां तक कि दीवार के अंदर की वायरिंग भी बदलनी पड़ती है। जहां 3000W सिस्टम 60-एम्प सर्किट पर आराम से चल सकता है, वहीं 6000W समकक्ष, जब आप बड़े चिलर और बढ़े हुए धुएं की मात्रा को संभालने के लिए आवश्यक डस्ट कलेक्टर को शामिल करते हैं, अक्सर 100-एम्प से 125-एम्प के समर्पित ड्रॉप की मांग करता है।
अगर मशीन इतनी अधिक बिजली खींचती है, तो क्या होता है जब आपका स्थानीय यूटिलिटी ट्रांसफॉर्मर पहले से ही अपनी सीमा के करीब हो?
अवसंरचना का जाल: क्या आपकी सुविधा को सिर्फ मशीन चालू करने के लिए ट्रांसफॉर्मर अपग्रेड की आवश्यकता है?
3000W फाइबर लेज़र की कुल सिस्टम बिजली खपत—चिलर और एग्जॉस्ट सहित—पूर्ण लोड पर लगभग 15 से 18 kW के आसपास रहती है। 6000W सिस्टम अक्सर इसे दोगुना कर देता है और 35 से 40 kW खींचता है। किसी पुराने औद्योगिक पार्क या छोटी जॉब शॉप में, यह उछाल भवन की विद्युत सेवा के लिए सचमुच टूटने की सीमा हो सकता है। मैंने खरीदारों को निजी स्टेप-डाउन ट्रांसफॉर्मर और यूटिलिटी पोल अपग्रेड पर $20,000 खर्च करने के लिए मजबूर होते देखा है, क्योंकि उन्होंने लीज़ पर हस्ताक्षर करने से पहले अपने उपलब्ध kVA (किलोवोल्ट-एम्पियर) का ऑडिट नहीं किया था।
यह केवल ट्रांसफॉर्मर की एकमुश्त लागत का मामला नहीं है; यह आपके यूटिलिटी बिल पर लगने वाले “डिमांड चार्जेज” का भी मामला है। अधिकांश वाणिज्यिक बिजली अनुबंध 15 मिनट की अवधि में आपकी सबसे ऊंची पीक खपत के आधार पर आप पर दंडात्मक शुल्क लगाते हैं। जब वह 6000W रेज़ोनेटर 10-हॉर्सपावर कंप्रेसर और इमारत के HVAC के साथ चालू होता है, तो आप एक नया “पीक” बना देते हैं, जो पूरे महीने आपकी बिजली दर बढ़ा सकता है, भले ही लेज़र दिन में केवल दो घंटे ही चले। कम वॉल्यूम वाली शॉप में, ये पीक डिमांड चार्जेज तेज कटिंग स्पीड से मिले पूरे मार्जिन को चुपचाप खा सकते हैं।
बिजली अदृश्य लागत है, लेकिन मशीन की भौतिक संरचना में एक बहुत दिखाई देने वाली, बहुत भारी लागत छिपी होती है।
लॉजिस्टिक्स और इंस्टॉलेशन: भारी, हाई-पावर चेसिस की शिपिंग और लेवलिंग की छिपी कीमत
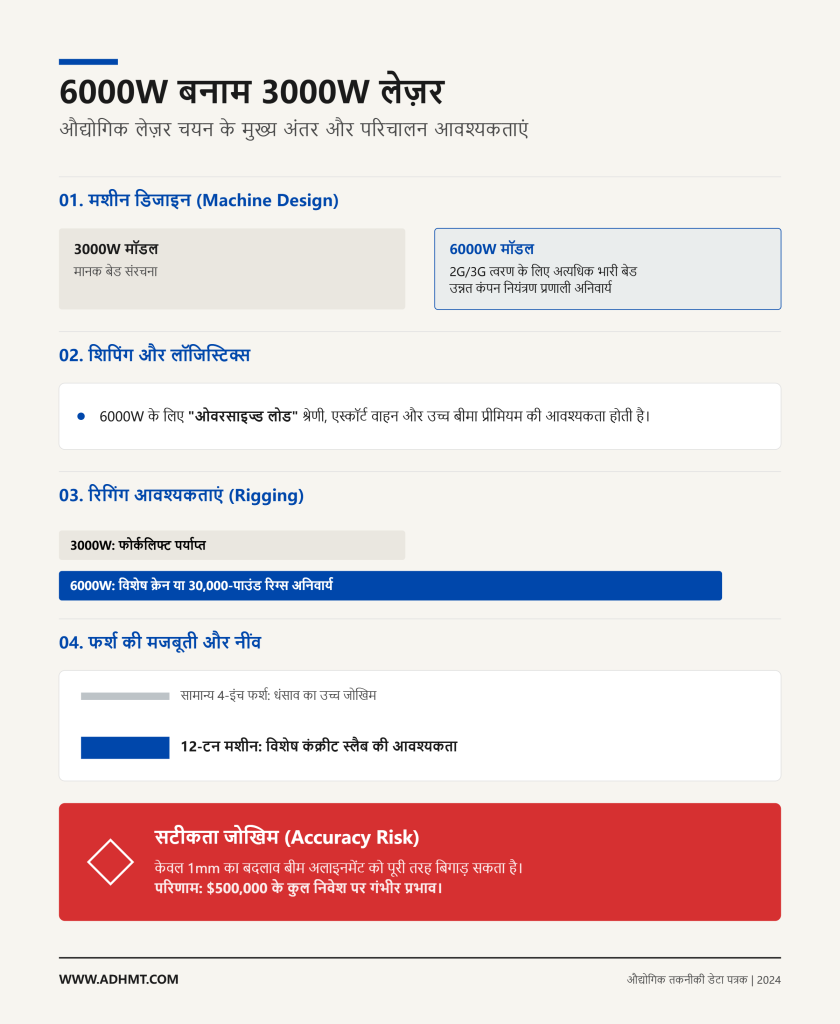
6000W लेज़र सिर्फ अधिक शक्तिशाली बल्ब वाला 3000W लेज़र नहीं है; यह एक ऐसी मशीन है जिसे अधिक गैंट्री स्पीड और अधिक तीव्र कंपन संभालने के लिए डिजाइन किया गया है। 2G या 3G एक्सेलरेशन दरों पर सटीकता बनाए रखने के लिए, जो 6000W की कीमत को उचित ठहराती हैं, मशीन बेड को हार्मोनिक रेज़ोनेंस कम करने के लिए काफी अधिक भारी होना पड़ता है। यह अतिरिक्त स्टील शिपिंग वजन में हजारों पाउंड जोड़ देता है, जिससे डिलीवरी अक्सर मानक फ्लैटबेड से निकलकर एस्कॉर्ट वाहनों और अधिक बीमा प्रीमियम वाले “ओवरसाइज़्ड लोड” क्षेत्र में पहुंच जाती है।
रिगिंग लागत भी इसी दिशा में बढ़ती है। 3000W मशीन को अक्सर हेवी-ड्यूटी फोर्कलिफ्ट से जगह पर रखा जा सकता है, लेकिन मजबूत फ्रेम वाली हाई-पावर 6000W मशीन को स्थापित करने के लिए अक्सर विशेष क्रेन या 30,000-पाउंड क्षमता वाले दो रिग्स की जरूरत पड़ती है। एक बार यह रख दी जाए, तो फर्श स्वयं एक वेरिएबल बन जाता है। यदि आपकी कंक्रीट स्लैब केवल चार इंच मोटी है, तो 12-टन मशीन का स्थानीय दबाव समय के साथ धंसाव और मिसअलाइनमेंट पैदा कर सकता है। हाई-पावर लेज़र को लेवल करना एक सर्जिकल प्रक्रिया है; यदि फर्श वजन नहीं संभाल पाता और बेड एक मिलीमीटर के अंश भर भी खिसक जाता है, तो आपकी बीम अलाइनमेंट प्रभावित होती है, और आपका $500,000 का निवेश $50,000 की प्लाज़्मा टेबल की तरह काटना शुरू कर देता है।
यदि कोई शॉप मशीन को लगातार मोटे मटेरियल की खुराक देने के लिए तैयार नहीं है, तो वह इन लॉजिस्टिक परेशानियों को क्यों उठाएगी?
इनपुट-आउटपुट की वास्तविकता: गति से मिलने वाला लाभ कहां चरम पर पहुंचता है और कहां सपाट हो जाता है
1-10mm क्षेत्र: पतली शीट्स पर 6000W, 3000W से शायद ही कभी दोगुना उत्पादक क्यों होता है
3000W फाइबर लेज़र 1mm शीट मेटल पर पहले ही 30 से 35 मीटर प्रति मिनट की गति दर्ज करता है। 6000W स्रोत से उस उत्पादकता को दोगुना करने के लिए, मशीन की गैंट्री को 0.05mm की पाथ सटीकता बनाए रखते हुए 70 मीटर प्रति मिनट पर चलना होगा। भौतिकी बताती है कि जैसे-जैसे गति बढ़ती है, दिशा बदलने के लिए आवश्यक बल (एक्सेलरेशन) तेजी से बढ़ता है। अधिकांश मिड-टियर मशीन फ्रेम उन गतियों पर बीम को “लाइन पर” बनाए रखने के लिए जरूरी 2.5G या 3G एक्सेलरेशन संभाल ही नहीं सकते। नतीजा यह होता है कि 6000W लेज़र अपने साइकिल समय का 80% डीसलेरेशन या एक्सेलरेशन की स्थिति में बिताता है, और जटिल पार्ट्स पर अपनी शीर्ष “स्प्रेडशीट स्पीड” तक वास्तव में कभी पहुंचता ही नहीं।
बॉटलनेक रोशनी नहीं है; वह लोहे का ढांचा है। यदि आप 3mm ब्रैकेट्स की नेस्टेड शीट काट रहे हैं, जिसमें दर्जनों छोटे छेद और तंग रेडियस हैं, तो 6000W मशीन 3000W मॉडल से केवल कुछ सेकंड पहले काम पूरा करेगी। 6000W यूनिट मूल रूप से स्कूल ज़ोन में फंसी फेरारी जैसी है—उसके पास 200 mph करने की हॉर्सपावर है, लेकिन माहौल उसे 25 तक सीमित कर देता है। आप मशीन पर 50% प्रीमियम और अपने बिजली बिल पर 100% प्रीमियम उस प्रदर्शन लाभ के लिए चुका रहे हैं, जो केवल लंबे, सीधे कट्स के दौरान दिखाई देता है, और वे वास्तविक जॉब शॉप नेस्ट्स में बहुत कम होते हैं।
यदि अतिरिक्त वॉटेज पतले गेज में थ्रूपुट में नहीं बदलता, तो यांत्रिक सीमा आखिर कहां कच्ची शक्ति के लिए रास्ता छोड़ती है?
“स्वीट स्पॉट” मोटाई: 12mm+ की उस सीमा की पहचान जहां 6000W आखिरकार अपनी लागत वसूल करता है
जब आप 12mm से 20mm मोटाई की रेंज में जाते हैं, तो ROI की कहानी पलट जाती है, क्योंकि यहाँ “brute force” थर्मल मेल्टिंग की भौतिकी हावी हो जाती है। 12mm कार्बन स्टील में, 3000W लेज़र अपनी सीमा पर पहुँच जाता है और साफ़ किनारा बनाए रखने के लिए अक्सर 1.0 से 1.2 मीटर प्रति मिनट की धीमी गति से चलने को मजबूर होता है। इसी मोटाई पर, 6000W यूनिट आराम से 2.5 से 3.0 मीटर प्रति मिनट पर चल सकती है। यह सचमुच 2x से 3x तक थ्रूपुट वृद्धि है, क्योंकि मशीन अंततः इतनी धीमी गति से चल रही होती है कि गैंट्री की acceleration limits अब लेज़र की क्षमता पर governor की तरह काम नहीं करतीं।
यह “Sweet Spot” वही जगह भी है जहाँ 6000W मशीन उन material classes को खोलती है जो 3000W production के लिए व्यावहारिक रूप से “off-limits” हैं। 3000W मशीन 16mm stainless को काट सकती है, लेकिन परिणामस्वरूप edge quality अक्सर इतनी अधिक burred होती है कि secondary grinding की ज़रूरत पड़ती है, जिससे आपका margin खत्म हो जाता है। 6000W मशीन melt pool को fluid बनाए रखने के लिए आवश्यक thermal density बनाए रखती है, जिससे 16mm plate पर ऐसा “drop-in-the-box” finish मिलता है जिसे zero post-processing की आवश्यकता होती है। यदि आपका business model heavy agricultural parts या structural base plates पर निर्भर है, तो 6000W कोई vanity purchase नहीं है; यह प्रतिस्पर्धा करने का एकमात्र तरीका है।
लेकिन भले ही travel speed तेज हो, cut शुरू होने से पहले ही कितना समय बर्बाद हो रहा है?
Piercing efficiency: तेज़ travel से अधिक तेज़ entry के ज़रिए high power कैसे cycle times घटाती है
200 parts वाली sheet पर, मशीन को material को 200 बार “pierce” करना पड़ता है। 12mm carbon steel पर 3000W laser को आम तौर पर staged pierce की ज़रूरत होती है—यह beam को अलग-अलग heights और frequencies पर 1.5 से 2.5 seconds तक pulse करने की प्रक्रिया है, ताकि slag के “volcanoing” और nozzle खराब होने से बचा जा सके। 6000W laser अपनी विशाल energy density का उपयोग करके “flash pierce” करता है और उसी plate को 0.5 seconds से कम समय में भेद देता है। उन 200 parts में, आप सिर्फ travel के कुछ seconds नहीं बचा रहे होते; आप हर single sheet से लगभग सात मिनट का शुद्ध “dwell time” काट रहे होते हैं।
यह piercing advantage ROI का वह hidden driver है जिसे sales brochures अक्सर नज़रअंदाज़ कर देते हैं। Faster travel speed stopwatch पर प्रभावशाली लगती है, लेकिन faster piercing ही वास्तव में अगले pallet के लिए table खाली करती है। High-volume shop में, 12mm plate के complex nest पर प्रति part 2-second की यह saving दो shifts या तीन shifts चलाने के बीच का अंतर हो सकती है। हालांकि, throughput का यह स्तर एक नई समस्या पैदा करता है: अगर आप sheets को दोगुनी तेजी से clear कर रहे हैं, तो अपने operators को human forklifts बनाए बिना machine को fed कैसे रखते हैं?
The Invisible Multipliers: Ownership की True Cost की गणना
6000W laser की speed को manual labor से negate होने से रोकने के लिए, आपको machine को tool की तरह देखना बंद करके उसे ऐसे furnace की तरह देखना शुरू करना होगा जिसे लगातार feeding चाहिए। यदि कोई operator pallet jack खोजने या tip-up साफ़ करने में दस मिनट लगाता है, तो high-power machine फिर भी chilled water और nitrogen purge में peak-level “standing” costs खींच रही होती है। Automation—खासकर load/unload towers या automated pallet changers—सिर्फ productivity boost नहीं है; यह उस idle machine के खिलाफ defensive measure है जिसकी electronics को cool रखने भर में $150 प्रति hour खर्च होता है। जिस shop में material handling manual है, वहाँ 6000W unit अपने जीवन का अधिक प्रतिशत dormant रहती है, 3000W model की तुलना में, क्योंकि वह अपना “work” faster finish कर देती है और operator को लगातार दबाव में छोड़ देती है।
इन costs की mechanics को breakdown करने से पहले, प्रति 8-hour shift के aggregate “ownership gap” को देखें। यह linear step up नहीं है; यह green light चालू रखने भर की cost में baseline surge है।
Per-Shift (8-Hour) Operating Cost Comparison
लागत श्रेणी
3000W आधाररेखा
6000W आवश्यकता
शिफ्ट अंतर (प्रीमियम)
नाइट्रोजन खपत
~$200 (1.3 ड्यूअर)
~$600 (4 ड्यूअर)
+$400
बिजली (लोड/चिलर)
~$30 (25kW ड्रॉ)
~$54 (45kW ड्रॉ)
+$24
रखरखाव जोखिम अमॉर्टाइजेशन
$15 (उपभोग्य सामग्री)
$75 (ऑप्टिक्स/जोखिम)
+$60
कुल स्वामित्व अंतर
$245 / शिफ्ट
$729 / शिफ्ट
+$484 / शिफ्ट
यदि इस अंतर को सिर्फ अनुमान नहीं, बल्कि मशीन कॉन्फ़िगरेशन और एप्लिकेशन-फिट के स्तर पर मिलाना हो, तो ADH Machine Tool की CNC-आधारित लेज़र कटिंग, बेंडिंग और शीट-मेटल ऑटोमेशन रेंज के लिए डाउनलोड योग्य उत्पाद सामग्री देखी जा सकती है।
नोट: आंकड़े $150/ड्यूअर गैस लागत और $0.15/kWh औद्योगिक बिजली दर पर आधारित हैं।
नाइट्रोजन खपत: क्या 6000W नोज़ल डिज़ाइन आपके गैस बजट को खाली कर देता है?
एक मानक तरल नाइट्रोजन ड्यूअर में लगभग 4,500 स्टैंडर्ड क्यूबिक फीट (SCFH) गैस होती है—यह मात्रा तब तक बहुत बड़ी लगती है, जब तक आप 12mm स्टेनलेस स्टील काटने वाले 6000W नोज़ल का टैप नहीं खोलते। हाई-पावर कटिंग में मोटे मेल्ट पूल को केर्फ से बाहर “फ्लश” करने के लिए उच्च-दाब नाइट्रोजन चाहिए होती है, जिसकी मांग अक्सर 2,000 से 2,500 SCFH तक होती है। इस दर पर, आप बीम-ऑन समय के हर दो घंटे में पूरा $150 का सिलेंडर निकाल रहे होते हैं। इसकी तुलना 3000W यूनिट से करें, जो आम तौर पर छोटे नोज़ल ओरिफ़िस और कम दबाव का उपयोग करती है, जिससे एक ही टैंक पूरे छह घंटे की शिफ्ट तक चल जाता है।
जब आप “लॉजिस्टिक्स के श्रम” को शामिल करते हैं, तो गणित खराब हो जाता है। ड्यूअर बदलने में फोर्कलिफ्ट का पंद्रह मिनट का समय लगता है और ऑपरेटर का ध्यान भटकता है। यदि आप 6000W मशीन पर प्रति शिफ्ट चार बार टैंक बदल रहे हैं, तो आपने केवल गैस प्रबंधन के लिए एक घंटे का उत्पादन खो दिया है। इससे एक “बल्क टैक्स” बनता है: भारी प्लेट पर 6000W लेज़र को लाभदायक बनाने के लिए, आपको लगभग मजबूरन बल्क लिक्विड टैंक या उच्च-क्षमता नाइट्रोजन जनरेटर में अतिरिक्त $40,000 निवेश करना पड़ता है। उस बुनियादी ढांचे के बिना, आपने जो “गति” खरीदी थी, वह गैस सिलेंडरों की कभी न खत्म होने वाली कतार को संभालने के प्रशासनिक घर्षण में खर्च हो जाती है।
क्या बढ़ा हुआ गैस बिल ही एकमात्र तरीका है जिससे हाई-वॉटेज हेड आपके बैंक खाते को खाली करता है?
“डर्टी लेंस” टैक्स: हाई-वॉटेज ऑप्टिक्स पर रखरखाव त्रुटियां और बैक-रिफ्लेक्शन दोगुने महंगे क्यों पड़ते हैं
3000W मशीन पर, प्रोटेक्टिव विंडो पर धूल का एक सूक्ष्म कण एक झंझट है, जो पार्ट पर हल्का “बर्र” पैदा कर सकता है। 6000W हेड पर, धूल का वही कण एक स्थानीय हीट सिंक बन जाता है, जो हजारों वॉट ऊर्जा अवशोषित करता है और “थर्मल रनअवे” घटना तक ले जा सकता है, जिससे काँच सेकंडों में टूट सकता है। 6kW बीम की ऊर्जा घनता इतनी अधिक होती है कि कोई भी संदूषण—उंगली का तेल, ड्रॉस का कोई भटका हुआ टुकड़ा, या गलत सफाई—फ्यूज़ की तरह काम करता है। जब वह विंडो विफल होती है, तो धुआं और मलबा अक्सर ऊपर कोलिमेशन लेंसों में चला जाता है, जिससे $200 की उपभोग्य सामग्री की अदला-बदली $7,000 के फैक्टरी-स्तर के हेड रीबिल्ड में बदल जाती है।
जिस भारी प्लेट के लिए 6000W मशीन बनाई गई है, उसे प्रोसेस करते समय बैक-रिफ्लेक्शन वित्तीय जोखिम की एक और परत जोड़ता है। 15mm एल्युमिनियम या पीतल पर “पियर्स” चरण के दौरान, बीम के वास्तव में आर-पार जाने से पहले सामग्री दर्पण की तरह काम करती है। 6000W स्रोत, 3000W स्रोत की तुलना में, फाइबर में दोगुनी ऊर्जा वापस भेजता है, जिससे ऑप्टिकल आइसोलेटरों पर भारी दबाव पड़ता है। यदि आपके ऑपरेटर ने पियर्स पैरामीटर को अत्यंत सटीकता से सेट नहीं किया है, तो “डर्टी लेंस टैक्स” केवल सफाई के बारे में नहीं है; यह मशीन के सबसे महंगे घटक की विनाशकारी विफलता के बारे में है।
क्या अधिक थ्रूपुट कम-से-कम महीने के अंत में बिजली बिल को संतुलित कर देता है?
प्रति शीट ऊर्जा: वास्तविक सीमांत लागत निर्धारित करने के लिए प्रति पार्ट बिजली खपत की तुलना
लेज़र सेल में बिजली की खपत सिर्फ बीम से जुड़ी नहीं होती; यह उस पूरे इकोसिस्टम से जुड़ी होती है जो बीम को स्थिर बनाए रखने के लिए आवश्यक है। 6000W फाइबर स्रोत आमतौर पर पूरी क्षमता पर दीवार से लगभग 18kW बिजली खींचता है, लेकिन कैबिनेट से उस गर्मी को बाहर निकालने के लिए जरूरी चिलर अक्सर अतिरिक्त 10kW से 15kW तक लेता है। जब आप डस्ट कलेक्टर और गैंट्री ड्राइव जोड़ते हैं, तो 6000W सिस्टम आसानी से कुल लगभग 45kW खपत के आसपास पहुंच सकता है। तुलना में, 3000W सिस्टम अक्सर कुल 25kW से कम रहता है। यह रैखिक 2x वृद्धि नहीं है; यह औद्योगिक उपयोगिता आवश्यकताओं की एक अलग श्रेणी में छलांग है, जिससे आपकी स्थानीय बिजली कंपनी की ओर से “पीक डिमांड” सरचार्ज लग सकते हैं।
प्रति पार्ट वास्तविक “मार्जिनल कॉस्ट” तभी घटती है जब 6000W मशीन लगातार व्यस्त रहे। चूंकि “स्टैंडिंग लोड”—यानी बीम बंद होने पर भी चिलर और पंखों द्वारा इस्तेमाल की जाने वाली बिजली—6000W यूनिट पर काफी अधिक होता है, इसलिए मशीन का हर वह मिनट जब वह फोर्कलिफ्ट या मैनुअल शीट लोड का इंतजार करती है, छोटी यूनिट की तुलना में दोगुना महंगा पड़ता है। यदि आपका शॉप फ्लोर इस तरह व्यवस्थित नहीं है कि शिफ्ट के 85% समय तक हरा “Cycle Start” बटन जलता रहे, तो विद्युत ओवरहेड तेज कटिंग से कमाए गए पतले मार्जिन को खा जाएगा। मूल रूप से, आप एक रोटी पकाने के लिए कमर्शियल-ग्रेड ब्लास्ट फर्नेस का भुगतान कर रहे हैं।
ऑपरेशनल लागत का यह पहाड़ वास्तविक लाभ में बदलता है या विनाशकारी मार्जिन क्षरण में, यह पूरी तरह उस चर पर निर्भर करता है जिसकी हमें आगे जांच करनी है: बीम को सक्रिय रखने के लिए आपकी शॉप की स्वचालित मटेरियल हैंडलिंग बनाम मैनुअल लोडिंग पर निर्भरता।
थ्रूपुट पैराडॉक्स: क्या आपका शॉप फ्लोर 6000W लेज़र के लिए पर्याप्त तेज है?
कल्पना कीजिए कि आप एक चैंपियन रेसहॉर्स खरीदते हैं। आप सिर्फ जानवर के लिए भुगतान नहीं करते; आप जलवायु-नियंत्रित अस्तबल, विशेष आहार और उसे दौड़ने देने के लिए आवश्यक पेशेवर ट्रैक के लिए भी भुगतान करते हैं। उसी थरब्रेड को कीचड़ भरे पिछवाड़े में रख दें, और वह दौड़ें नहीं जीतेगा। वह बस आपको आर्थिक रूप से खाली कर देगा।
6000W लेज़र वही प्यासा थरब्रेड है। यह निश्चित रूप से मंगलवार सुबह तक 10,000-पार्ट प्रोडक्शन रन पूरा कर सकता है, जबकि 1.5kW या 3kW मशीन शुक्रवार दोपहर तक भी उसी पर लगी रह सकती है। लेकिन कच्ची गति एक भ्रम है यदि मशीन बाकी सप्ताह फोर्कलिफ्ट का इंतजार करती रहे। हम पहले ही स्थापित कर चुके हैं कि हाई-वॉटेज मशीन का यूटिलिटी फुटप्रिंट बहुत बड़ा होता है। अब हमें इसे सामग्री खिलाने की भौतिक वास्तविकता को देखना होगा। हाई-पावर कटिंग का पैराडॉक्स यह है कि तेज मशीन खरीदना भरोसेमंद तरीके से ठीक यह उजागर कर देता है कि आपका शॉप फ्लोर वास्तव में कितना धीमा है।
मटेरियल हैंडलिंग बाधा: क्या आपके ऑपरेटर बीम को सक्रिय रखने के लिए पर्याप्त तेजी से लोड और अनलोड कर सकते हैं?
3mm एल्युमिनियम काटने वाला 6000W लेज़र बेहद तेज गति से काम करता है, अक्सर एक मानक 5-बाय-10 शीट को दो मिनट से कम समय में पूरा कर देता है। मानव ऑपरेटर उस गति पर सुरक्षित रूप से स्केलेटन हटाकर, पार्ट्स छांटकर और नई प्लेट लोड नहीं कर सकते। मैनुअल शटल टेबल पर काम कर रहे दो ऑपरेटर यथार्थ रूप से स्वैप पूरा करने में तीन से चार मिनट लगाएंगे, यह मानते हुए कि फोर्कलिफ्ट पहले से स्थिति में है।
गणित कठोर है।
यदि कट में दो मिनट लगते हैं और मैनुअल स्वैप में चार, तो बीम चक्र के 66% समय के लिए बंद रहती है। आपने तेज लेज़र नहीं खरीदा; आपने अपने मटेरियल हैंडलरों के लिए एक बहुत महंगा टाइमर खरीदा है। 6000W स्रोत के थ्रूपुट को वास्तव में प्राप्त करने के लिए, आपको लोडिंग और अनलोडिंग को कटिंग स्पीड के बराबर लाना होगा—यहीं डबल टेबल फाइबर लेज़र कटिंग मशीन जैसी पैलेट-स्वैप क्षमता निष्क्रिय समय घटाने का व्यावहारिक तरीका बनती है। बड़े वॉल्यूम या लगातार शीट-कटिंग में इसे टावर, सक्शन लोडर और ऑटोमेटेड पार्ट-पिकिंग सिस्टम के साथ जोड़ना पड़ सकता है। इससे कुल पूंजीगत खर्च लेज़र के स्टिकर मूल्य से कहीं आगे चला जाता है। यदि आप मटेरियल हैंडलिंग का खर्च नहीं उठा सकते, तो आप थ्रूपुट का खर्च नहीं उठा सकते।
“Idle Time” पेनल्टी: निष्क्रिय 6000W मशीन 3000W मॉडल की तुलना में आपके मार्जिन को अधिक तेजी से क्यों नष्ट करती है
जब 3000W मशीन निष्क्रिय बैठी रहती है और ऑपरेटर नया पैलेट लाने जाता है, तो वित्तीय रिसाव संभालने योग्य होता है। छोटा चिलर साइकिल डाउन करता है, बिजली की खपत घटती है, और मार्जिन पर असर एक धीमे रिसाव जैसा होता है।
6000W मशीन रिसाव नहीं करती। वह भारी रक्तस्राव करती है।
क्योंकि औद्योगिक चिलर और हाई-प्रेशर गैस डिलीवरी सिस्टम का स्टैंडिंग लोड कट्स के बीच भी सक्रिय रहता है, इसलिए डाउनटाइम का हर मिनट आपके मुनाफे को सक्रिय रूप से घटाता है। आप ऐसे लेज़र को ठंडा रखने के लिए पीक यूटिलिटी दरें चुका रहे हैं जो कुछ भी काट नहीं रहा है। लेज़र की वास्तविक संचालन लागत वह नहीं है जो वह कटिंग के दौरान खपत करता है, बल्कि वह है जिसकी उसे प्रतीक्षा करते समय आवश्यकता होती है। यदि आपके शॉप फ्लोर का काम लगातार मटीरियल चेंजओवर, बार-बार नोज़ल बदलने, या मैनुअल फर्स्ट-आर्टिकल निरीक्षणों से जुड़ा है, तो बीम बंद ही रहती है। निष्क्रिय 6000W लेज़र बस 45kW का स्पेस हीटर है।
“दो-मशीन” विकल्प का मूल्यांकन: हाई-मिक्स वातावरणों में दो 3000W यूनिट अक्सर एक 6000W से बेहतर क्यों होती हैं
यह हमें अंतिम स्प्रेडशीट रियलिटी चेक तक लाता है। खरीदार अक्सर मान लेते हैं कि क्षमता दोगुनी करने का सबसे कुशल तरीका एक 6000W मशीन है। ऐसे हाई-मिक्स वातावरण में, जहाँ एक शिफ्ट में मटीरियल की मोटाई कई बार बदलती है, दो 3000W यूनिट लगभग हमेशा ROI की लड़ाई जीतती हैं।
रिडंडेंसी घर्षण को सोख लेती है। जब मशीन A 15 मिनट के नाइट्रोजन ड्यूअर स्वैप या लेंस सफाई के लिए रुकी होती है, तब मशीन B कटिंग करती रहती है। आप लॉजिस्टिकल बोझ को दो स्वतंत्र शटल टेबलों में बाँट देते हैं, जिससे सामान्य फोर्कलिफ्ट ऑपरेटर महंगे ऑटोमेशन टावरों के बिना गति बनाए रख सकते हैं। आपको एक मशीन पर शॉप एयर के साथ पतले गेज चलाने की क्षमता भी मिलती है, जबकि दूसरी मशीन को नाइट्रोजन-असिस्टेड स्टेनलेस कट्स के लिए आरक्षित रखा जा सकता है, जिससे एक ही यूनिट पर गैस बदलने के लिए आवश्यक पर्ज समय समाप्त हो जाता है।
एक वैध प्रतिवाद भी है। 6000W मशीन सैद्धांतिक रूप से प्रति-पार्ट कम लागत दे सकती है, यदि वह मोटी प्लेट को इतनी तेज़ी से काटे कि श्रम और यूटिलिटी लागतों को आउटपुट की बहुत बड़ी मात्रा पर फैलाया जा सके। लेकिन इसके लिए एक बेहद साफ-सुथरी, लो-मिक्स, हाई-वॉल्यूम ऑर्डर बुक चाहिए, जहाँ मशीन कई दिनों तक एक ही 12mm प्लेट चलाती रहे।
अधिकांश जॉब शॉप्स उस दुनिया में नहीं रहतीं।
वे रश ऑर्डरों, मिश्रित गेजों और गिराए गए पैलेटों की अराजकता में काम करती हैं। ऐसे वातावरण में, दो 3000W मशीनें पार्ट्स का एक लचीला, निरंतर प्रवाह देती हैं, जिसकी बराबरी एक अकेली, आसानी से भूखी पड़ जाने वाली 6000W थरब्रेड मशीन बस नहीं कर सकती।
निर्णय मैट्रिक्स: पावर लेवल को आपके वास्तविक जॉब मिक्स से मिलाना
80/20 नियम: पावर की ओवरबाइंग रोकने के लिए आपकी मोटाई-वितरण को मैप करना
पिछले बारह महीनों की अपनी “Tonnage by Gauge” रिपोर्ट निकालें; आपके भवन में यही एक दस्तावेज़ है जो आपसे झूठ नहीं बोल सकता। सेल्स प्रतिनिधि आपको 20mm प्लेट के स्पीड चार्ट दिखाएँगे जो रॉकेट लॉन्च जैसे दिखते हैं, लेकिन यदि आपके 80% जॉब टिकट 3mm स्टेनलेस और 6mm माइल्ड स्टील के लिए हैं, तो वे चार्ट कल्पना हैं। पतले-गेज की दुनिया में 6000W मशीन सीसे के जूते पहने धावक है। क्योंकि गैंट्री केवल एक सीमा तक ही तेज़ी से एक्सेलरेट कर सकती है, अतिरिक्त वॉटेज अपने जीवन का अधिकांश हिस्सा भौतिकी के नियमों से दबा हुआ बिताता है।
आप ऐसी पीक क्षमता के लिए भुगतान कर रहे हैं जिसे आप अपने हाई-वॉल्यूम काम पर भौतिक रूप से इस्तेमाल नहीं कर सकते। 3mm शीट पर, 6000W मशीन पियर्सिंग स्पीड के कारण 3000W यूनिट से शायद 15% तेज़ हो सकती है, लेकिन इसकी प्रति घंटे संचालन लागत—$20,000 के ट्रांसफॉर्मर अपग्रेड और भारी नाइट्रोजन खपत को शामिल करते हुए—अक्सर 40% अधिक होती है। आप प्रभावी रूप से अपने ही लाभ मार्जिन से अपने पतले-गेज पार्ट्स को सब्सिडी दे रहे हैं। यदि आपकी “Tonnage by Gauge” 1mm से 10mm रेंज में भारी एकाग्रता दिखाती है, तो 6000W सोर्स कोई उपकरण नहीं; यह एक टैक्स है।
क्या होता है जब कोई शॉप मालिक इस डेटा को नज़रअंदाज़ कर देता है, क्योंकि उसे उम्मीद होती है कि अगले साल उसके काम का मिश्रण बदल जाएगा?
“फ्यूचर-प्रूफिंग” का मिथक: जब संभावित कामों के लिए खरीदारी महंगी, अनुपयोगी शेल्फ स्पेस बन जाती है
“फ्यूचर-प्रूफिंग” औद्योगिक शब्दावली का सबसे महंगा वाक्यांश है। यह वह तर्क है जिसका उपयोग ऐसी शॉप के लिए 6000W मशीन खरीदने में किया जाता है जो फिलहाल केवल 6mm प्लेट काटती है, इस धारणा के तहत कि पावर होने से भारी-प्लेट के कॉन्ट्रैक्ट “आकर्षित” होंगे। यह एक ऐसा दांव है जिसमें घर (यूटिलिटी कंपनी और OEM) हमेशा जीतता है। जब तक वे 16mm या 20mm कॉन्ट्रैक्ट साइन नहीं हो जाते और सामग्री आपकी फ्लोर पर नहीं आ जाती, तब तक वह 6000W पावर सोर्स सिर्फ एक अनुपयोगी एसेट है, जिसकी मेंटेनेंस शेड्यूल बहुत महंगी है।
हर महीने जब वह मशीन आपकी शॉप में पड़ी रहती है, उसका मूल्य घट रहा होता है। 6000W लेज़र हेड रीबिल्ड की लागत 3000W समकक्ष की तुलना में काफी अधिक होती है, और इस्तेमाल की हुई हाई-वॉटेज मशीनों का सेकेंडरी मार्केट अधिक अस्थिर होता है, क्योंकि ऑप्टिकल नुकसान का जोखिम ज्यादा होता है। यदि आप उस काम के लिए खरीदते हैं जिसे पाने की आप उम्मीद करते हैं, तो आप हर दिन एक “पोटेंशियलिटी प्रीमियम” चुका रहे हैं। यह प्रीमियम उसी पूंजी को खा जाता है जिसकी आपको उन भविष्य के भारी कामों पर वास्तव में प्रतिस्पर्धी बोली लगाने के लिए आवश्यकता होगी।
क्या कोई विशिष्ट सीमा है जहाँ “पोटेंशियलिटी प्रीमियम” अंततः समाप्त हो जाता है और गणित आपके पक्ष में हो जाता है?
अंतिम गणना: यह तय करने का चरण-दर-चरण फ़ॉर्मूला कि क्या आपका वॉल्यूम 6000W की छलांग को उचित ठहराता है
ब्रेक-ईवन पॉइंट कोई भावना नहीं है; यह एक अनुपात है। 6000W की छलांग को उचित ठहराने के लिए, आपके मासिक टन भार का कम से कम 60% लगातार 12mm या उससे अधिक पर होना चाहिए। इस 12mm सीमा से नीचे, 3000W मशीन ROI की राजा बनी रहती है, क्योंकि इसकी कम शुरुआती कीमत और संभालने योग्य कंज़्यूमेबल लागत सामग्री की भौतिक सीमाओं से मेल खाती है। जब आप 12mm की रेखा पार करते हैं, तब भारी प्लेट पर “फ्लैश पियर्स” करने और उच्च फीड रेट बनाए रखने की 6000W मशीन की क्षमता अंततः प्रति घंटे इतने अतिरिक्त पार्ट्स पैदा करती है कि वह अपने ओवरहेड से आगे निकल सके।
“पार्ट्स की संख्या” न देखें। अपने मासिक टन भार को पूरा करने के लिए आवश्यक “बीम-ऑन घंटे” देखें। यदि आप 3000W मशीन पर सप्ताह में 20 घंटे में अपना 12mm+ वर्कलोड पूरा कर सकते हैं, तो आपको अधिक पावर की जरूरत नहीं है; आपको अधिक काम की जरूरत है। हालांकि, यदि आपकी 3000W मशीनें दिन में दो शिफ्ट 15mm प्लेट पर अटक रही हैं, तो 6000W मशीन उस विशिष्ट बॉटलनेक को हटाने के लिए एक सर्जिकल टूल बन जाती है।
अनुमान से ठोस बिज़नेस केस तक जाने के लिए, यह तीन-शर्तों वाला टेस्ट लागू करें: 6000W की खरीद तभी उचित है जब आपके पास 12mm+ पर 60%+ टन भार हो, ऑटोमेटेड मटेरियल हैंडलिंग मौजूद हो, और वॉल्यूम को बनाए रखने के लिए लगातार ऑर्डर बुक की गहराई हो। जब तक आप तीनों शर्तें पूरी नहीं करते, 3000W आपके लिए बेहतर ROI विकल्प बना रहता है; ऐसे मामलों में नियंत्रित निवेश और रोज़मर्रा की कटिंग जरूरतों के लिए सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसा विकल्प अधिक व्यावहारिक पुल बन सकता है। संभव है कि आप यह मानकर आए हों कि 6000W बेहतर विकल्प है, लेकिन जब तक आपकी टन भार रिपोर्ट इस सटीक प्रोफ़ाइल से मेल नहीं खाती, आप वास्तव में 3000W मॉडल की तुलना में कम लाभकारी निवेश देख रहे हैं।
यदि आपकी टन भार रिपोर्ट, ऑर्डर बुक या ऑटोमेशन स्थिति इस निर्णय को अभी भी अस्पष्ट बना रही है, तो मशीन चयन और निवेश गणना पर व्यावहारिक चर्चा के लिए संपर्क करें।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।