फाइबर लेज़र किन सामग्रियों को काट सकता है? व्यावहारिक रूप से ‘हाँ’, ‘कुछ शर्तों के साथ’ और ‘कभी नहीं’ की सूची
पहले पुष्टि करें कि आप किस प्रकार के फाइबर लेज़र का मूल्यांकन कर रहे हैं किसी अनुकूलता चार्ट में स्टील,…

मैंने यह कई बार देखा है: कोई व्यक्ति दुकान में $15,000 का “इंडस्ट्री लीडर” लेज़र लेकर आता है, जिसे उसने इसलिए खरीदा क्योंकि वह Google के पहले पेज पर हर समीक्षा साइट में शीर्ष पर था। छह महीने बाद, वह उसके लंच बॉक्स के लिए एक बहुत महंगी शेल्फ बन जाता है। वह निराश है क्योंकि मालिकाना सॉफ़्टवेयर हर काम में बीस मिनट की अतिरिक्त क्लिकिंग जोड़ देता है, और जिस “प्रीमियम” सर्विस प्लान के लिए उसने भुगतान किया था, उसमें एक साधारण अलाइनमेंट समस्या के लिए उसे 400-पाउंड का क्रेट देश के दूसरे छोर तक भेजना पड़ता है।
मशीन के सामने लगा बैज उसकी सामग्री नहीं काटता; मशीन की आंतरिक संरचना काटती है। या, उसके मामले में, नहीं काटती। जब आप ब्रांड रैंकिंग के आधार पर खरीदते हैं, तो आप अपने वर्कफ़्लो के अनुरूप बनाया गया उपकरण नहीं खरीद रहे होते; आप एक मार्केटिंग विभाग की उस सफलता को खरीद रहे होते हैं, जिसने “औसत” उपयोगकर्ता को पकड़ लिया।
यदि आप “Best Lasers of 2024” सूचियों को ध्यान से देखें, तो आपको हर प्रविष्टि के पास एक “Buy Now” बटन दिखाई देगा। इन बटनों में affiliate tracking codes होते हैं, जो हर बिक्री पर समीक्षक को 5% से 10% कमीशन देते हैं। इससे उन मशीनों को ऊपर रैंक करने का मजबूत प्रोत्साहन बनता है जिन्हें बेचना आसान है—यानी जिनकी वेबसाइटें सबसे आकर्षक हैं और सोशल मीडिया उपस्थिति सबसे आक्रामक है—न कि उन मशीनों को जिनमें सबसे अच्छे stepper motors या सबसे मजबूत frames हैं। कोई मशीन जो महीने में 5,000 यूनिट बेचती है, मात्रा के आधार पर एक “टॉप” ब्रांड है, लेकिन यह मात्रा अक्सर उन hobbyists के आधार पर बनती है जो महीने में केवल एक बार लेज़र चलाते हैं।
ये सूचियाँ बाज़ार पहुँच को मापती हैं, यांत्रिक विश्वसनीयता को नहीं। वे महत्वपूर्ण failure points को अनदेखा करती हैं, जैसे mirrors की गुणवत्ता, cooling system की आठ घंटे की शिफ्ट संभालने की क्षमता, या यह कि gantry extruded aluminum के बजाय stamped sheet metal से बनी है या नहीं। एक “No. 1 Ranked” मशीन में सुंदर touchscreen हो सकता है, लेकिन यदि controller से जुड़ने का वही एकमात्र तरीका है, तो आपने अभी एक ऐसा single point of failure खरीद लिया है जो आपके पूरे operation को ठप कर सकता है।
लोकप्रियता यह मापती है कि कितने लोगों को खरीदने के लिए राज़ी किया गया, यह नहीं कि कितने लोग अब भी सफलतापूर्वक कटिंग कर रहे हैं।
क्या सबसे लोकप्रिय मशीन वास्तव में आपकी विशिष्ट दुकान के भौतिक और डिजिटल footprint में फिट बैठती है?
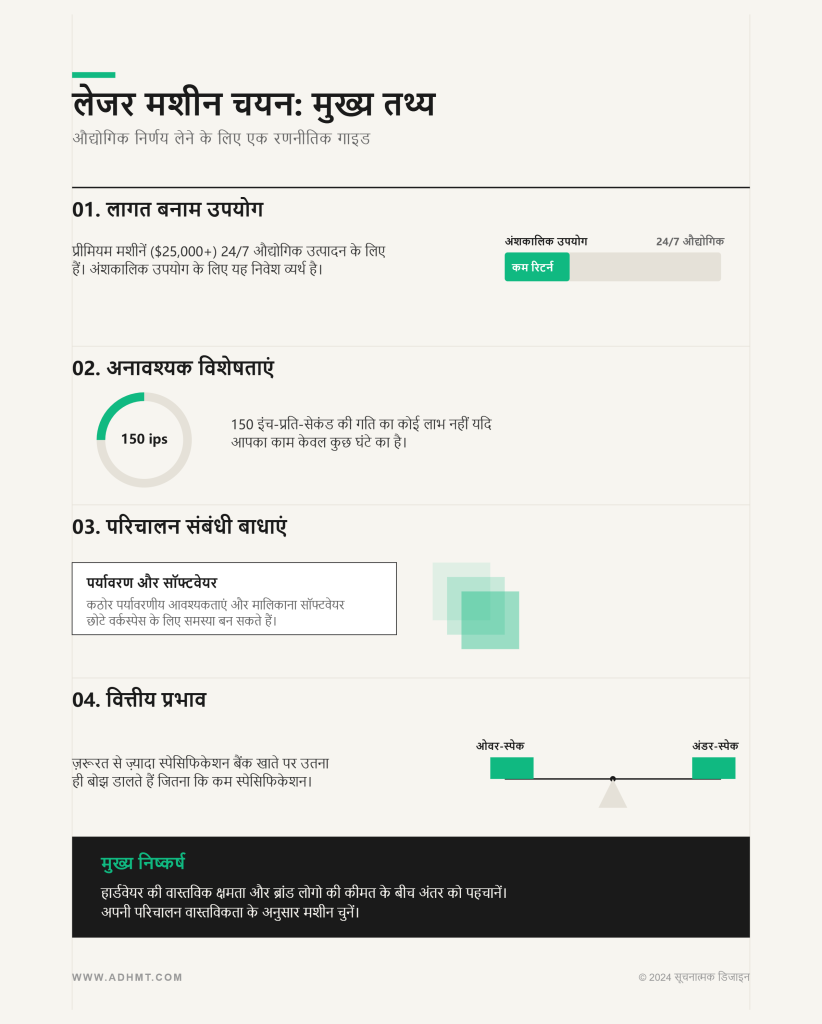
Trotec या Epilog जैसा प्रीमियम ब्रांड अपनी प्रतिष्ठा high-speed galvo systems और शानदार ceramic laser tubes के कारण बनाता है, जो वर्षों तक चल सकते हैं। लेकिन पहली बार खरीदने वाला व्यक्ति, जो गैरेज में plywood coasters काट रहा है, उसके लिए उस “reliability” के लिए $25,000 चुकाना ऐसे margin पर टैक्स है जो अभी मौजूद ही नहीं है। आप एक service network और ऐसे ecosystem के लिए भुगतान कर रहे हैं जिसे 24/7 industrial production के लिए डिज़ाइन किया गया है। यदि आपके workflow को सप्ताह में केवल चार घंटे कटिंग की आवश्यकता है, तो आपने अपना पूंजीगत धन उन features में बाँध दिया है—जैसे 150 inches-per-second engraving speeds—जिनका उपयोग आप वास्तव में पैसा कमाने के लिए कभी नहीं करेंगे।
“सबसे सुरक्षित विकल्प” तब liability बन जाता है जब वह आपके workspace को निर्देशित करने लगता है। प्रीमियम मशीनें अक्सर कठोर environmental requirements या proprietary software के साथ आती हैं, जो आपको एक खास design ecosystem में बाँध देता है। यदि “top-rated” मशीन को अपने exhaust के लिए पीछे तीन फीट की clearance चाहिए और आपके पास दीवार से लगी केवल दो फीट की bench है, तो tube के overheating होने पर ब्रांड की उत्कृष्टता की प्रतिष्ठा आपकी मदद नहीं करेगी। आपने ऐसी मशीन के लिए premium चुकाया है जो आपकी वास्तविकता के साथ संचालन के स्तर पर incompatible है।
आपकी जरूरतों से अधिक स्पेसिफिकेशन वाला टूल आपके बैंक खाते पर उतना ही बोझ डालता है जितना कम स्पेसिफिकेशन वाला टूल।
उस “सुरक्षित” कीमत में से कितना हिस्सा हार्डवेयर पर जा रहा है, और कितना क्रेट पर लगे लोगो पर?
लेज़र की असली लागत इनवॉइस नहीं है; यह “print” पर क्लिक करने और तैयार पार्ट हाथ में लेने के बीच का समय है। SendCutSend, जो रोज़ाना हजारों फाइलें प्रोसेस करता है, नोट करता है कि “सबसे अच्छा” सॉफ्टवेयर वही है जो आपके मौजूदा डिज़ाइन वर्कफ़्लो में फिट बैठता है। अगर आप Fusion 360 में डिज़ाइन करते हैं लेकिन आपके “टॉप-रेटेड” लेज़र को एक मालिकाना, बोझिल CAM (Computer-Aided Manufacturing) सॉफ्टवेयर चाहिए जो DXF फाइलों को सही ढंग से इम्पोर्ट करने में विफल रहता है, तो आपकी उत्पादन गति अचानक गिर जाती है। जिस पल आपको किसी फाइल एक्सपोर्ट की समस्या सुलझाने में एक घंटा लगाना पड़ता है, उसी पल ब्रांड की रैंकिंग अप्रासंगिक हो जाती है।
आपको मशीन के साथ नौकरी के उम्मीदवार की तरह व्यवहार करना होगा। रिज़्यूमे—यानी ब्रांड रैंकिंग—को नज़रअंदाज़ करें और उसे आपकी विशिष्ट सामग्री के आधार पर कौशल परीक्षण दें। अगर आप मोटा ऐक्रेलिक काट रहे हैं, तो आपको बाज़ार का सबसे तेज़ एंग्रेवर नहीं चाहिए; आपको लंबी फोकल-लेंथ वाले लेंस और ज्वलनशील गैसों को हटाने के लिए हाई-वॉल्यूम एयर असिस्ट वाली मशीन चाहिए। उच्च-गुणवत्ता वाली CO2 ट्यूब और LightBurn जैसे ओपन-सोर्स कंट्रोलर वाला कोई “मिड-टियर” ब्रांड किसी “टॉप-टियर” ब्रांड से बेहतर प्रदर्शन कर सकता है, क्योंकि यह आपको अपनी विशिष्ट सामग्री के अनुसार मशीन को ट्यून करने देता है।
विश्वसनीयता बाज़ार की सहमति का नहीं, तकनीकी संरेखण का परिणाम है।
अगर हम चेसिस पर लिखे नाम को देखना बंद कर दें, तो वे वास्तविक भौतिक घटक कौन-से हैं जो तय करते हैं कि कोई लेज़र वास्तव में वह चीज़ काट पाएगा या नहीं जिसे आपको कटवाना है?
$5,000 से अधिक कीमत वाला बिल्कुल नया 50W फाइबर लेज़र 3mm बर्च प्लाइवुड की साधारण शीट को काटने में विफल रहेगा, क्योंकि वह जिस प्रकाश तरंगदैर्ध्य का उत्पादन करता है वह लकड़ी के रेशों को गर्म किए बिना सीधे उनके आर-पार गुजर जाता है। इससे फर्क नहीं पड़ता कि मशीन बाज़ार-अग्रणी जर्मन निर्माण है या बजट-टियर इम्पोर्ट; भौतिकी दरवाज़े पर लगे स्टिकर की परवाह नहीं करती। फाइबर लेज़र लगभग 1,064 नैनोमीटर (nm) के तरंगदैर्ध्य पर काम करते हैं, जिसे धातुएँ कुशलता से अवशोषित करती हैं लेकिन लकड़ी, चमड़े और अधिकांश प्लास्टिक जैसी जैविक सामग्री लगभग अनदेखा कर देती है। इसलिए अगर आपका वास्तविक काम धातु कटिंग है, तो ADH Machine Tool जैसी वैश्विक सेवा पहुँच वाली कंपनी की कवर वाली डुअल-यूज़ फाइबर लेज़र कटिंग मशीन को देखना अधिक व्यावहारिक अगला कदम हो सकता है; लेकिन अगर आपके वर्कफ़्लो में चमड़े के वॉलेट पर ब्रांडिंग शामिल है, तो “टॉप-रैंक्ड” मेटल-कटिंग फाइबर लेज़र खरीदना पाँच अंकों की राशि को आग लगाने का सबसे तेज़ तरीका है।
छोटी दुकानों की दुनिया के वर्कहॉर्स CO2 लेज़र 10,600 nm पर काम करते हैं। यह लंबा तरंगदैर्ध्य लकड़ी और ऐक्रेलिक का स्वाभाविक दुश्मन है, लेकिन नंगे एल्युमिनियम से ऐसे उछल जाता है जैसे टॉर्च की किरण आईने से। आप किसी ब्रांड को “हाई-पावर” CO2 मशीन को सार्वभौमिक समाधान के रूप में प्रचारित करते देख सकते हैं, लेकिन विशेष ऑक्सीजन-असिस्ट सिस्टम के बिना वह मशीन स्टेनलेस स्टील को कभी साफ़-सुथरे ढंग से काट नहीं पाएगी। डायोड, जो अक्सर एंट्री-लेवल मशीनों में मिलते हैं, दृश्य प्रकाश स्पेक्ट्रम (लगभग 450 nm) में आते हैं और पारदर्शिता से जूझते हैं; डायोड से साफ़ ऐक्रेलिक काटने की कोशिश करें और बीम बस आर-पार होकर नीचे हनीकॉम्ब बेड तक चली जाएगी।
दुनिया का “सबसे अच्छा” ब्रांड भी दरवाज़ा रोकने की चीज़ बन जाता है अगर उसका लेज़र सोर्स आपकी सामग्री की अवशोषण दर से मेल नहीं खाता। स्पेक शीट देखने से पहले आपको अपनी प्राथमिक सामग्री को वर्गीकृत करना होगा: क्या वह जैविक है, धात्विक है, या पारदर्शी है? जो दुकान इसे नज़रअंदाज़ करती है, वह कील ठोकने के लिए स्क्रूड्राइवर इस्तेमाल करने की कोशिश कर रही है, सिर्फ इसलिए कि स्क्रूड्राइवर की वारंटी बेहतर है।
अगर लेज़र स्रोत वह इंजन है जो रोशनी पैदा करता है, तो आप कैसे सुनिश्चित करते हैं कि काम शुरू होने के दस मिनट बाद वह इंजन अपनी “हॉर्सपावर” न खो दे?
100W ग्लास CO2 ट्यूब अक्सर कट की शुरुआत पर्याप्त ताकत के साथ करेगी, लेकिन जैसे-जैसे वाटर-कूलिंग सिस्टम अंदरूनी गर्मी को संभालने में संघर्ष करता है, बीम की गुणवत्ता गिरने लगती है। जब तक लेज़र प्लाईवुड की बड़ी शीट के निचले-दाएँ कोने तक पहुँचता है, 100W प्रभावी रूप से 85W तक गिर चुका होता है, जिससे आपके पास ऐसे “स्लग” रह जाते हैं जो पूरी तरह से कटे नहीं होते। यही पीक पावर और सतत स्थिरता के बीच का अंतर है। हाई-एंड ब्रांड अक्सर RF (रेडियो फ्रीक्वेंसी) मेटल ट्यूबों (रेडियो तरंगों से संचालित एक टिकाऊ, एयर-कूल्ड लेज़र स्रोत) का उपयोग करते हैं, जो ठंडी रहती हैं और बीम का व्यास लगातार बनाए रखती हैं, जबकि सस्ते ब्रांड DC (डायरेक्ट करंट) ग्लास ट्यूबों (हाई-वोल्टेज बिजली से संचालित एक सस्ता, वाटर-कूल्ड लेज़र स्रोत) पर निर्भर करते हैं, जो मूल रूप से समय-सीमा वाली डिस्पोजेबल लाइटबल्ब जैसी होती हैं।
मोटाई यांत्रिक तनाव की एक और परत जोड़ती है, जिसे ब्रांड नाम अक्सर सतही तौर पर छोड़ देते हैं। 20mm ऐक्रिलिक काटने के लिए सिर्फ कच्ची वाट क्षमता से अधिक की आवश्यकता होती है; इसके लिए लंबी फोकल लंबाई वाला लेंस चाहिए (लेंस से उस बिंदु तक की दूरी जहाँ बीम सबसे अधिक केंद्रित होती है), ताकि लेज़र बीम की “waist” सामग्री की पूरी गहराई में संकरी बनी रहे। यदि किसी मशीन को इन विशेष लेंसों को समायोजित करने के लिए पर्याप्त Z-अक्ष क्लियरेंस (नोज़ल और बेड के बीच की ऊर्ध्वाधर जगह) के साथ डिज़ाइन नहीं किया गया है, तो अंत में आपको v-आकार का कट मिलेगा जो हिस्से की फिटिंग खराब कर देगा। इसी वजह से मशीन चुनते समय केवल पावर रेटिंग नहीं, बल्कि CNC-आधारित लेज़र कटिंग क्षमता, फॉर्मेट और ऑप्टिकल सेटअप को साथ में देखना चाहिए; ADH Machine Tool की सिंगल-टेबल फाइबर लेज़र कटिंग मशीन जैसे विकल्प इस तुलना को सामग्री, मोटाई और उत्पादन जरूरतों के आधार पर अधिक व्यावहारिक बनाते हैं। आप सिर्फ पावर नहीं खरीद रहे हैं; आप उस पावर को सही जगह केंद्रित रखने के लिए आवश्यक थर्मल मैनेजमेंट और ऑप्टिकल क्लियरेंस खरीद रहे हैं।
ताँबे या पीतल जैसी परावर्तक सामग्री एक अलग खतरा पेश करती है: बैक-रिफ्लेक्शन। यदि आप किसी परावर्तक सतह पर हाई-पावर बीम चलाते हैं और वह वापस लेज़र स्रोत में उछल जाती है, तो यह आउटपुट कपलर को चकनाचूर कर सकती है और मशीन को तुरंत बंद कर सकती है। इन सामग्रियों के लिए प्रोफेशनल-ग्रेड मशीनों में “बैक-रिफ्लेक्शन आइसोलेशन” (एक हार्डवेयर फीचर जो परावर्तित प्रकाश को वापस लेज़र में जाने से रोकता है) हार्डवेयर शामिल होता है—यह एक तकनीकी फीचर है जिसका शीर्ष-10 सूचियों में शायद ही ज़िक्र होता है, लेकिन उत्पादक दिन और $3,000 के मरम्मत बिल के बीच यही एकमात्र चीज़ खड़ी होती है।
जब बीम स्थिर हो और सामग्री चुन ली गई हो, तो वे “औद्योगिक प्रिसिजन” वाले आँकड़े आपके तैयार उत्पाद के लिए वास्तव में कितने मायने रखते हैं?
मार्केटिंग ब्रोशर किसी मशीन की “+/- 0.01mm” की “रीपोज़िशनिंग एक्यूरेसी” के साथ चलने की क्षमता का खूब बखान करना पसंद करते हैं। यह तब तक प्रभावशाली लगता है, जब तक आपको यह एहसास न हो कि 1/4-इंच प्लाईवुड की एक मानक शीट सिर्फ वर्कशॉप की नमी में बदलाव से 0.5mm तक फैल या सिकुड़ सकती है। वुडवर्किंग की दुनिया में, एयरोस्पेस-ग्रेड प्रिसिजन के लिए $10,000 का प्रीमियम देना मूर्खता है, क्योंकि सामग्री स्वयं इतनी आयामी रूप से स्थिर नहीं होती कि उस टॉलरेंस को बनाए रख सके। यह जुताई किए हुए खेत में फेरारी चलाने के लिए खरीदने जैसा है; मशीन की क्षमताएँ उस माध्यम द्वारा सीमित हो रही हैं जिसमें आप काम कर रहे हैं।
प्रिसिजन मोशन सिस्टम का परिणाम है—रेल, बेल्ट और मोटर। हाई-एंड लीनियर “स्क्वेयर” रेलों का उपयोग करने वाली मशीन पाँच वर्षों में सस्ते “V-slot” रोलरों वाली मशीन की तुलना में अधिक रिपीटेबल होगी, लेकिन आज दोनों एक जैसा कोस्टर बनाएँगी। असली सवाल “रनआउट” का है, यानी दिशा बदलते समय गैंट्री कितनी डगमगाती है। यदि आप ज्वेलरी या जटिल धातु गियर बना रहे हैं, तो रनआउट आपका दुश्मन है। यदि आप साइनेज बना रहे हैं, तो kerf (लेज़र द्वारा पीछे छोड़े गए स्लॉट की चौड़ाई)—यानी लेज़र द्वारा जलाई गई सामग्री की चौड़ाई—आम तौर पर मशीन की यांत्रिक त्रुटि से कहीं अधिक चौड़ी होती है, जिससे वे बेहद सूक्ष्म प्रिसिजन स्पेक्स अंतिम उत्पाद में दिखाई ही नहीं देते।
“ज़रूरी” स्पेक के बजाय “सबसे अच्छे” स्पेक के लिए खरीदना वर्कशॉप के दिवालिया होने का एक प्रमुख कारण है। आपको ऐसी मशीन चाहिए जो उच्च गति पर कंपन से बचने के लिए पर्याप्त कठोर हो, लेकिन चमड़े के पैच काटने के लिए आपको ग्रेनाइट-बेस, वाइब्रेशन-आइसोलेटेड प्लेटफ़ॉर्म की ज़रूरत नहीं है। लक्ष्य दुनिया की सबसे सटीक मशीन का मालिक होना नहीं है; लक्ष्य ऐसी मशीन रखना है जो आपकी विशिष्ट सामग्री की टॉलरेंस को दिन में आठ घंटे लगातार बनाए रख सके।
जब आप लेज़र के “इंजन” और उसकी सटीकता से आगे बढ़ते हैं, तो वे छिपे हुए यांत्रिक घटक कौन-से हैं जो वास्तव में तय करते हैं कि कोई मशीन असली वर्कशॉप की धूल और गर्मी में टिक पाएगी या नहीं?
MDF काटने के चालीस घंटे बाद किसी गैंट्री के निचले हिस्से का निरीक्षण करें, और आपको एक महीन, चिपचिपी धूल दिखाई देगी जो किसी भी खुले बेयरिंग सतह पर सैंडपेपर की तरह काम करती है। पहले महीने में, बाज़ार की हर मशीन सुचारू रूप से चलती है। अठारहवें महीने तक, ओपन V-slot रोलर इस्तेमाल करने वाली मशीनें—जो मूल रूप से एल्युमिनियम ट्रैक पर बैठे प्लास्टिक पहिए हैं—”फ्लैट स्पॉट” और “स्टटर” विकसित करना शुरू कर देती हैं। ऐसा इसलिए होता है क्योंकि आपके प्रोजेक्ट्स से निकलने वाला धुआँ और रेज़िन रेल पर जम जाता है, पहिए उसके ऊपर से गुजरते हैं, और मलबा सतह में दब जाता है। एक बार यह धँस जाए तो आप इसे साफ़ नहीं कर सकते। नतीजा एक ऐसी गैंट्री होती है जो कंपन करती है, आपकी वेक्टर लाइनों को खराब करती है और एक वृत्त को दांतेदार अंडाकार जैसा बना देती है।
इसकी तुलना recessed, “square” linear guides से बनी मशीन से करें। ये कठोर स्टील रेल होती हैं जिनमें recirculating ball bearings एक carriage के भीतर रखे होते हैं, जिसके दोनों सिरों पर रबर वाइपर लगे होते हैं। जैसे ही carriage चलता है, वाइपर बेयरिंग के रेल को छूने से पहले ही धूल और कालिख को रेल से भौतिक रूप से हटा देते हैं। यह एक बंद प्रणाली है। आप इन घटकों के लिए प्रीमियम इसलिए नहीं चुकाते कि वे “ज़्यादा आकर्षक” हैं, बल्कि इसलिए कि वे लेज़र कैबिनेट के संक्षारक वातावरण में टिक सकने वाली एकमात्र motion architecture हैं। यदि कोई ब्रांड रैंकिंग rail type स्पष्ट नहीं करती, तो वह आपको समाप्ति-तिथि वाली मशीन बेच रही है।
इन रेलों को चलाने वाले मोटर भी किसी ब्रांड की वास्तविक प्राथमिकताएँ उजागर करते हैं। अधिकांश mid-range मशीनें “open-loop” stepper motors का उपयोग करती हैं, जो निर्देशों का अंधाधुंध पालन करते हैं। यदि गैंट्री किसी उठे हुए scrap के टुकड़े से टकरा जाए, तो मोटर अपनी स्थिति खो देता है, और आपकी $200 की material sheet का बाकी हिस्सा दो इंच बाईं ओर engrave हो जाता है। “Closed-loop” hybrid servos या वास्तविक AC servos encoders का उपयोग करके controller से “talk back” करते हैं, यानी real-time में अपनी सटीक स्थिति की पुष्टि करते हैं। यदि मशीन किसी अवरोध से टकराती है, तो उसे पता होता है कि उसने एक step miss किया है और वह job रोक सकती है या खुद को correct कर सकती है।
क्या मशीन इतनी स्मार्ट है कि तापमान बढ़ना शुरू होने पर खुद की सुरक्षा कर सके?
CO2 laser tube प्रभावी रूप से एक काँच की बोतल है जिसमें एक नाज़ुक gas mixture भरा होता है, जिसे गर्मी पसंद नहीं है। यदि आपके coolant का तापमान 24 डिग्री सेल्सियस (75 डिग्री फ़ारेनहाइट) से ऊपर जाता है, तो गैस की internal chemistry बदलनी शुरू हो जाती है, जिससे tube का power output स्थायी रूप से घट जाता है। सस्ते “value” bundles में अक्सर CW-3000 “chiller” शामिल होता है, जो radiator और fan से अधिक कुछ नहीं है। यह पानी को आपके कमरे के ambient temperature से नीचे ठंडा नहीं कर सकता। यदि आपकी shop 80 degrees पर है, तो आपका laser 80 degrees पर चल रहा है, और आप प्रभावी रूप से अपने $1,500 निवेश को अंदर से पका रहे हैं।
वास्तविक औद्योगिक विश्वसनीयता के लिए CW-5200 या उससे ऊँची active refrigeration unit की आवश्यकता होती है, जो loop से heat निकालने के लिए compressor और refrigerant का उपयोग करती है। यही एक functional shop की “hidden” cost है। कोई “top-rated” brand यदि 100W laser को passive radiator के साथ भेजता है, तो वह आपको छह महीनों के भीतर tube failure की स्थिति में पहुँचा रहा है। आप spec sheet पर सिर्फ “chiller” नहीं ढूँढ रहे हैं; आप thermal displacement capacity (Watts per degree Celsius में मापी गई) ढूँढ रहे हैं, ताकि यह सुनिश्चित हो सके कि मशीन जुलाई के बीच में 100% duty cycle पर चल सके।
ट्यूब से आगे, थर्मल मैनेजमेंट इलेक्ट्रॉनिक्स कैबिनेट तक भी फैलता है। हाई-वोल्टेज पावर सप्लाई और मोटर ड्राइवर काफी गर्मी पैदा करते हैं। खराब इंजीनियरिंग वाले चेसिस में, ये घटक एक तंग, बिना वेंटिलेशन वाले बॉक्स में ठूँस दिए जाते हैं, जहाँ हीट सोक अनियमित व्यवहार या “फैंटम” सॉफ्टवेयर क्रैश का कारण बनता है। प्रोफेशनल-ग्रेड मशीन इलेक्ट्रॉनिक्स कैबिनेट को सर्वर रूम की तरह मानती है, जिसमें समर्पित फिल्टर्ड इनटेक फैन और सुव्यवस्थित वायरिंग होती है जो इलेक्ट्रोमैग्नेटिक इंटरफेरेंस को रोकती है।
अगर अंदरूनी हिस्से ठंडे और शील्डेड हैं, तो उस विशाल बेड का कितना हिस्सा आप वास्तव में लाभदायक ढंग से इस्तेमाल कर सकते हैं?
संभव सबसे बड़ा बेड खरीदने की स्वाभाविक प्रतिक्रिया पहली बार खरीदने वालों के लिए एक आम जाल है, जो सोचते हैं कि वे अपने व्यवसाय को “फ्यूचर-प्रूफ” कर रहे हैं। 1300mm x 900mm वर्किंग एरिया वाली मशीन बहुत बड़ा फुटप्रिंट घेरती है और उस दूरी को पार करने के लिए पर्याप्त लंबी गैंट्री की जरूरत होती है। भौतिकी बताती है कि लंबी गैंट्री उच्च गति पर “फ्लेक्स” और “व्हिप” के लिए अधिक संवेदनशील होती है। बड़ी मशीन को सटीक बनाए रखने के लिए निर्माता को कहीं अधिक मोटा, भारी स्टील इस्तेमाल करना पड़ता है, जिसके लिए उस अतिरिक्त भार को चलाने हेतु बड़े मोटरों की जरूरत होती है। अगर वे ऐसा नहीं करते, तो आपके पास ऐसी मशीन रह जाती है जो बड़ी तो है, लेकिन बेहद धीमी है, और बीस मिनट के काम को एक घंटे की कठिन प्रक्रिया में बदल देती है।
थ्रूपुट ही एकमात्र मीट्रिक है जो बिल चुकाता है। छोटी, “ओवरबिल्ट” मशीन अक्सर बड़ी, कमजोर मशीन से अधिक उत्पादन कर सकती है, क्योंकि वह खुद को हिलाकर तोड़े बिना अधिक एक्सेलेरेशन दरों (G-force) को संभाल सकती है। अगर आपके 95% काम 600mm x 400mm बेड पर फिट हो जाते हैं, तो बड़ी मशीन खरीदने का मतलब है कि आप हर एक जॉब के लिए “डेड एयर” के विशाल आयतन को गर्म करने, एग्जॉस्ट करने और हिलाने का भुगतान कर रहे हैं। आप अपना लोडिंग और अनलोडिंग समय भी बढ़ा रहे हैं, क्योंकि ऑपरेटर को पार्ट्स निकालने के लिए मशीन के अंदर और दूर तक पहुँचना पड़ता है; ऐसे मामलों में उत्पादन प्रवाह को बेहतर समझने के लिए डबल-टेबल फाइबर लेज़र कटिंग मशीन जैसे विकल्प उपयोगी संदर्भ बनते हैं, जहाँ कटिंग और मटेरियल हैंडलिंग के बीच निष्क्रिय समय कम करने पर ध्यान रहता है।
“एक इंच के मार्जिन” का टैक्स एग्जॉस्ट सिस्टम में भी दिखाई देता है। कैबिनेट वॉल्यूम को दोगुना करना सिर्फ धुएँ की मात्रा को दोगुना नहीं करता; यह आपके एग्जॉस्ट फैन की “स्टैटिक प्रेशर” आवश्यकताओं को घातीय रूप से बढ़ा देता है। एक मानक 6-इंच ब्लोअर छोटे कैबिनेट को प्रभावी ढंग से साफ कर सकता है, लेकिन बड़े-फॉर्मेट वाली मशीन पर वही फैन हवा में कालिख का बादल छोड़ देगा, जो फिर आपके ऑप्टिक्स पर जमता है और आपके लेंस खराब कर देता है। आपको मशीन के भौतिक आयतन को अपनी शॉप की हवा हटाने की क्षमता और अपने स्टाफ की इस भारी मशीन को लगातार फीड करने की क्षमता से मिलाना होगा।
एक बार जब आप इलेक्ट्रॉनिक्स कैबिनेट और चेसिस को फर्श की वास्तविक परिस्थितियों में टिके रहने के लिए मजबूत कर देते हैं, तो आपको सॉफ्टवेयर को उसी मशीन आर्किटेक्चर की अगली परत—डिजिटल नर्वस सिस्टम—के रूप में देखना होगा, जो तय करता है कि वे लोहे की हड्डियाँ सटीकता से चलेंगी या बस आपका मुनाफा जला देंगी।
Trotec अपनी मशीनें Ruby और JobControl के इर्द-गिर्द बनाता है, ये ऐसे सॉफ्टवेयर स्टैक हैं जिन्हें विशेष रूप से हार्डवेयर को डिजिटल फाइल से जोड़ने के लिए डिजाइन किया गया है। यह सिर्फ सुंदर इंटरफेस की बात नहीं है; यह एक “वॉल्ड गार्डन” है जहाँ सॉफ्टवेयर मोटरों के सटीक टॉर्क कर्व और ट्यूब की फायरिंग फ्रीक्वेंसी जानता है। जब आप “print” दबाते हैं, तो हैंडशेक तुरंत होता है क्योंकि मशीन और सॉफ्टवेयर एक ही फैक्ट्री में जन्मे थे। लेकिन इस ऑप्टिमाइजेशन की कीमत है: अगर आपकी शॉप मशीनों के विविध बेड़े पर निर्भर करती है—शायद धातु के लिए एक फाइबर लेजर और ऐक्रेलिक के लिए CO2—तो अब आपके पास दो अलग-अलग वर्कफ्लो, दो अलग-अलग ट्रेनिंग प्रोटोकॉल और दो अलग-अलग फाइल मैनेजमेंट सिस्टम हैं।
इसकी तुलना उस “ओपन” इकोसिस्टम से करें जिसे Ruida या TopWisdom कंट्रोलर इस्तेमाल करने वाले ब्रांड पसंद करते हैं, और जो LightBurn के साथ सहज रूप से इंटीग्रेट हो जाते हैं। LightBurn एक वजह से उद्योग मानक बना है: यह ऑपरेटर को पार्ट्स नेस्ट करने या लेयर्स मैनेज करने का तरीका दोबारा सीखे बिना हॉबी-ग्रेड मशीन से औद्योगिक वर्कहॉर्स तक जाने देता है। हालांकि, “ओपन” तरीका सेटअप के दौरान श्रम-घर्षण पैदा करता है। सॉफ्टवेयर और हार्डवेयर के बीच पुल आप ही होते हैं, और उन “scanning offset” तथा “PWM (Pulse Width Modulation) frequencies” को ठीक से सेट करने की जिम्मेदारी आपकी होती है जिन्हें प्रॉप्राइटरी ब्रांड पहले ही हार्ड-कोड कर चुके होते हैं।
छोटी वर्कशॉप में श्रम-घर्षण मुनाफे का खामोश हत्यारा है। अगर कोई ऑपरेटर हर जॉब में पंद्रह मिनट सिर्फ इसलिए लगाता है कि वेक्टर फाइल को तीन अलग-अलग कन्वर्ज़न चरणों से गुजारकर मशीन को “cut” लाइन और “engrave” लाइन में फर्क समझाया जा सके, तो हर बार गैंट्री के चलने पर आप पैसा खो रहे होते हैं। सवाल यह नहीं है कि सॉफ्टवेयर “अच्छा” है या नहीं, बल्कि यह है कि क्या वह एक “workflow gate” है जो आपके खास उत्पादन को तेज करता है, या एक “toll booth” है जो हर फाइल ट्रांसफर पर समय की कीमत मांगता है।
अगर सॉफ्टवेयर वातावरण इस ऑपरेशन का दिमाग है, तो जब नर्वस सिस्टम पर स्ट्रोक पड़ता है तब क्या होता है?
कल्पना कीजिए कि मंगलवार सुबह 10:00 बजे हैं, और आपके X-axis मोटर ड्राइवर ने अभी-अभी जलते ओज़ोन जैसी गंध के साथ एक कैपेसिटर उड़ा दिया है। किसी टेक ब्लॉग पर शीर्ष रैंकिंग वाला “global brand” शायद एक आकर्षक सपोर्ट पोर्टल रखता हो, लेकिन अगर उनका तकनीकी स्टाफ बारह टाइम ज़ोन दूर स्थित है, तो आपका “priority ticket” बस खालीपन में किया गया एक डिजिटल शोर है। अब आप परोक्ष रूप से मैकेनिक बन चुके हैं, ईमेल जवाब का इंतजार कर रहे हैं ताकि अपनी दोपहर मल्टीमीटर से सर्किट बोर्ड टटोलते हुए बिताएं, जबकि आपके ग्राहकों की डेडलाइन सीटी बजाती हुई निकलती जाती है।
ऐसी स्थिति में मशीन चुनने से पहले सपोर्ट कवरेज और पार्ट्स उपलब्धता पर ठोस सवाल पूछना ही बेहतर है। ADH Machine Tool के 50 से अधिक बिक्री और सेवा बिंदु तथा 100 से अधिक देशों और क्षेत्रों में मौजूदगी इसी बातचीत को व्यावहारिक बनाते हैं—यदि आप अपनी उत्पादन जरूरतों और स्थानीय सपोर्ट विकल्पों पर चर्चा करना चाहते हैं, तो संपर्क करें।
स्थानीय डिस्ट्रीब्यूटर “support” की परिभाषा को बातचीत से बदलकर एक लॉजिस्टिक्स ऑपरेशन बना देता है। जब आप ऐसे घरेलू डीलर से खरीदते हैं जो स्थानीय वेयरहाउस में पार्ट्स स्टॉक करता है, तो आप उनके ब्रांड नाम के लिए भुगतान नहीं कर रहे होते; आप उनके इन्वेंटरी के लिए भुगतान कर रहे होते हैं। एक तकनीशियन जो अपनी गाड़ी की डिक्की में स्पेयर मोटर ड्राइवर लेकर आपकी शॉप तक आ सकता है, वह सीधे विदेशी फैक्टरी से भेजी गई मशीन पर मिलने वाली $5,000 की छूट से अधिक मूल्यवान है। चेक पर हस्ताक्षर करने से पहले आपको “spare parts list” देखने की मांग करनी चाहिए। अगर डिस्ट्रीब्यूटर यह साबित नहीं कर सकता कि आपके देश में उसकी शेल्फ पर लेंस, पावर सप्लाई और बेल्ट उपलब्ध हैं, तो वह पार्टनर नहीं है—वह बिचौलिया है।
यह सपोर्ट गैप अक्सर किसी ब्रांड की “prestige” की सच्चाई उजागर कर देता है। हाई-एंड निर्माता अक्सर अपने सपोर्ट को मशीन क्लास के आधार पर बांटते हैं, जिसका मतलब है कि “entry-level” खरीदार को “ghost” हॉटलाइन मिलती है जबकि औद्योगिक ग्राहक को ऑन-साइट तकनीशियन मिलता है। आपको यह पहचानना होगा कि उनकी पदानुक्रम में आप कहां खड़े हैं। अगर आप किसी बड़े ब्रांड के तालाब में छोटी मछली हैं, तो आपके लिए बेहतर है कि आप किसी छोटे, विशेषीकृत डिस्ट्रीब्यूटर के लिए बड़ी मछली बनें, जो आपका नाम और आपका मटेरियल वर्कफ़्लो जानता हो।
जब आधिकारिक मैनुअल अनिवार्य रूप से किसी विशिष्ट मटेरियल इंटरैक्शन को समझाने में विफल हो जाता है, तो जवाब के लिए आप किसके पास जाते हैं?
GWEIKE अपनी ट्यूब-कटिंग मशीनों को बहुत विशिष्ट औद्योगिक वास्तविकताओं के आधार पर विभाजित करता है, जैसे कि आप चौकोर स्ट्रक्चरल ट्यूबिंग काट रहे हैं या पतली दीवार वाली गोल पाइप। उनके दस्तावेज़ीकरण में यह स्तर की बारीकी संकेत देती है कि “support” बिक्री से पहले ही शुरू हो जाता है, क्योंकि यह मशीन को किसी खास प्रक्रिया से मिलाने में आपकी मदद करता है। लेकिन सबसे अच्छे फैक्टरी दस्तावेज़ीकरण की भी सीमाएं होती हैं। जब आप recycled HDPE के किसी विशिष्ट ग्रेड पर, उसे पिघलाकर विषैली दलदल बनाए बिना, एनग्रेव करने के लिए सही स्पीड और पावर सेटिंग खोजने की कोशिश कर रहे होते हैं, तो निर्माता का मैनुअल बेकार होगा।
यहीं पर “community tax” काम में आता है। मानकीकृत कंट्रोलर और सॉफ़्टवेयर का उपयोग करने वाले ब्रांड हजारों अन्य उपयोगकर्ताओं से बने एक विशाल, विकेंद्रीकृत R&D विभाग से लाभ उठाते हैं। यदि आप किसी proprietary, अस्पष्ट नियंत्रण प्रणाली वाली मशीन खरीदते हैं, तो आप अग्रणी हैं—और अग्रणी वही होते हैं जिनकी पीठ में तीर लगे होते हैं। आप उन सेटिंग्स को “dial in” करने में दर्जनों घंटे और बर्बाद सामग्री पर सैकड़ों डॉलर खर्च करेंगे, जो किसी समुदाय-समर्थित मशीन के लिए पहले ही दिन डाउनलोड करने योग्य लाइब्रेरी में उपलब्ध होतीं।
Documentation को शिष्टाचार नहीं, बल्कि एक तकनीकी संपत्ति के रूप में देखा जाना चाहिए। इसमें wiring diagrams से लेकर, जो आपको limit switch की खराबी खोजने में मदद करते हैं, उन “material libraries” तक सब कुछ शामिल है जो throughput के लिए आधाररेखा देती हैं। यदि जिस ब्रांड पर आपकी नजर है उसका सक्रिय user forum या तकनीकी “how-to” वीडियो की गहरी लाइब्रेरी नहीं है, तो आप अपनी शिक्षा के लिए सबसे महंगे तरीके से भुगतान करना चुन रहे हैं: अपने ही shop floor पर trial and error के माध्यम से। इसी वजह से, यदि आप laser cutting, bending, grooving, shearing या sheet metal automation जैसी CNC-आधारित मशीनों की तुलना कर रहे हैं, तो ADH Machine Tool की डाउनलोड योग्य तकनीकी सामग्री को देखना मशीन कॉन्फ़िगरेशन और स्पेसिफिकेशन को अधिक व्यवस्थित ढंग से समझने का व्यावहारिक अगला कदम हो सकता है।
जब आप software की friction और support के insurance को ध्यान में रख लेते हैं, तो ये छिपी हुई operational costs आपके दीर्घकालिक profit margins के हिसाब को कैसे बदलती हैं?
अगर मैं आपको एक laser मुफ्त में दे दूँ, लेकिन हर बार “start” बटन दबाने पर आपसे बीस डॉलर वसूल करूँ, तो आप chassis पर लगे logo को देखना बंद कर देंगे और resonator की efficiency को देखने लगेंगे। हम अक्सर मशीन खरीद को शादी की तरह मानते हैं, जबकि वास्तव में यह payroll commitment है। आप सिर्फ एक box नहीं खरीद रहे हैं; आप एक worker को रख रहे हैं, जो consumables, kilowatt-hours और floor space के रूप में daily wage मांगता है। यदि वह worker रखने में “cheap” है, लेकिन अपना आधा दिन महंगे parts खाकर और high-pressure nitrogen उड़ाकर बिताता है, तो आपका profit margin margin नहीं है—वह एक leak है।
Laser को एक high-performance engine की तरह सोचें, जो धीरे-धीरे खुद को नष्ट करने की कोशिश कर रहा है। हर बार beam fire होने पर protective windows और focus lenses thermal stress और debris के संपर्क में आते हैं; आखिरकार, वे अपनी coating खो देते हैं और light transmit करने के बजाय heat absorb करने लगते हैं। Proprietary ecosystem में, एक “brand name” lens की कीमत third-party supplier से मिलने वाले high-quality zinc selenide (ZnSe) replacement से चार गुना तक हो सकती है, भले ही optics उसी factory से आए हों। आप box के लिए भुगतान कर रहे होते हैं।
असल “brand tax” अक्सर nozzle design में छिपा होता है। कुछ manufacturers custom-threaded nozzles का उपयोग करते हैं, जिससे आप standard, तीन-dollar brass replacements का उपयोग नहीं कर पाते। वे चाहते हैं कि आप उनके “certified” तीस-dollar versions खरीदें।
हजारों घंटों के operation में, कीमत का यह अंतर एक दूसरी machine की लागत के बराबर हो जाता है। यह heavy industry पर लागू किया गया “razor and blade” model है। glass और brass से आगे, आपके पास gas है। यदि आपकी machine का software “assist gas” pressure को सटीक रूप से नियंत्रित नहीं कर सकता—clean stainless cuts के लिए high-pressure nitrogen और carbon steel के लिए oxygen का उपयोग करते हुए—तो आप पैसे को वातावरण में बहा देंगे। जिस machine में automated gas-selection manifold नहीं है, वह आपको “just to be safe” अपने flow rates को ज़रूरत से ज़्यादा spec करने पर मजबूर करती है, जिसका मतलब यह कहने का एक और तरीका है कि आप exhaust vent से पैसा बाहर फेंक रहे हैं।
क्या machine की architecture आपको ये parts खुले बाजार से source करने देती है, या आप एक ही supplier की price list से बंधे हुए हैं?
लेज़र दरअसल ऊष्मा प्रबंधन की समस्या है, जो एक औज़ार के रूप में दिखाई देती है। जहाँ हर कोई लेज़र ट्यूब की “वॉटेज” देखता है, वहीं वे सहायक प्रणाली की वॉटेज भूल जाते हैं। 100-वॉट का CO2 लेज़र दीवार के सॉकेट से 1,500 वॉट बिजली खींच सकता है, लेकिन धुएँ को नियंत्रित करने के लिए आवश्यक औद्योगिक चिलर और उच्च-वॉल्यूम ब्लोअर उस खपत को आसानी से दोगुना कर सकते हैं। यदि आपका वेंटिलेशन सिस्टम अक्षम तरीके से डिज़ाइन किया गया है—जिसमें रिब्ड डक्टिंग के उलझे हुए रास्ते से हवा धकेलने के लिए 2-हॉर्सपावर मोटर की आवश्यकता होती है—तो आप घर्षण के लिए अतिरिक्त कीमत चुका रहे हैं।
ठीक से इंजीनियर की गई मशीनें उच्च-दक्षता वाले ब्लोअर और स्मार्ट चिलर का उपयोग करती हैं, जो केवल तब तेज़ होते हैं जब ट्यूब का तापमान किसी निश्चित सीमा तक पहुँचता है। सस्ती मशीनें “हमेशा चालू” रहने वाले घटकों का उपयोग करती हैं, जो लेज़र के निष्क्रिय होने पर भी पूरी शक्ति पर गुनगुनाते रहते हैं। आठ घंटे की शिफ्ट में, एक “डंब” मशीन और एक “स्मार्ट” मशीन के बिजली बिल में अंतर महीने में सैकड़ों डॉलर तक हो सकता है। यह पैसा आपकी जेब में होना चाहिए, यूटिलिटी कंपनी की नहीं।
जिस क्षण आप किसी मशीन को अपने फर्श पर बोल्ट करते हैं, वह कबाड़खाने की ओर अपनी यात्रा शुरू कर देती है। उच्च-स्तरीय ब्रांड अक्सर पुनर्विक्रय मूल्य का हवाला देकर अपनी “प्रतिष्ठा-आधारित कीमत” को सही ठहराते हैं; इस्तेमाल की हुई Trotec या Epilog मशीन के लिए तरल बाज़ार होता है क्योंकि खरीदार सपोर्ट नेटवर्क पर भरोसा करते हैं। लेकिन ब्रांड नाम तकनीकी अप्रचलन से बचाने वाली कमजोर ढाल है। यदि आप ऐसी प्रोपाइटरी मशीन खरीदते हैं जो बंद-लूप कंट्रोलर का उपयोग करती है और पाँच साल बाद उसे समर्थन मिलना बंद हो जाता है, तो आपके पास कोई “प्रीमियम” संपत्ति नहीं होती; आपके पास बहुत महंगा नाव-लंगर होता है।
तरलता का अर्थ है हार्डवेयर को फिर से नकदी में बदल पाने की क्षमता। “ओपन” मानकों पर बनी मशीन—जो मानकीकृत मोटर, ड्राइवर और कंट्रोलर का उपयोग करती है—अपना मूल्य बनाए रखती है, क्योंकि भले ही मूल निर्माता बंद हो जाए, एक समझदार खरीदार ऑफ-द-शेल्फ पुर्ज़ों से उस मशीन को चालू रख सकता है। यह “मरम्मत-योग्यता इक्विटी” अक्सर मध्यम-स्तर के निर्माता की ब्रांड इक्विटी से अधिक होती है, और मशीन की अंततः होने वाली यांत्रिक पारदर्शिता के विरुद्ध एकमात्र वास्तविक बचाव के रूप में काम करती है।
सेल्स ब्रोशर को भूल जाइए। हस्ताक्षर करने से पहले वायरिंग डायग्राम और ऑफ-द-शेल्फ घिसने वाले पुर्ज़ों की सूची मांगकर निर्माता के समर्थन की परीक्षा लें। यदि वे अभी स्वयं-मरम्मत का स्पष्ट रास्ता या तेज़ तकनीकी प्रतिक्रिया देने को तैयार नहीं हैं, तो वे आपको कोई औज़ार नहीं बेच रहे—वे आपको अपने सर्विस विभाग की सदस्यता बेच रहे हैं। वास्तविक जाँच यहाँ से शुरू करें:
निर्माता द्वारा दी गई “डेमो” फाइल पर कभी भरोसा न करें। वे फाइलें मशीन के खास अनुकूल बिंदु के लिए अनुकूलित होती हैं, अक्सर उच्च-ग्रेड, पूरी तरह सपाट सामग्री का उपयोग करते हुए, जो आपके शॉप फ्लोर की वास्तविकता का प्रतिनिधित्व नहीं करती। यह देखने के लिए कि मशीन वास्तव में क्या कर सकती है, आपको उन्हें अपनी स्क्रैप सामग्री भेजनी होगी—टेढ़ी प्लाइवुड, तैलीय 304 स्टेनलेस, या वह विशिष्ट ऐक्रेलिक मिश्रण जिसे आप रोज़ इस्तेमाल करते हैं—और शुरुआत से अंत तक कट का वीडियो मांगना होगा।
कैटलॉग में “प्रीमियम” दिखने वाली मशीन आपकी सामग्री के विशेष धुएँ के अवशेष से जूझ सकती है या गहरे कट से ड्रॉस साफ़ करने के लिए आवश्यक एयर-असिस्ट दबाव की कमी रख सकती है। वीडियो में तेज़ कोनों पर हेड के कंपन या “कंपकंपी” को देखें, जो ऐसे फ्रेम का संकेत देती है जिसमें उच्च-गति दिशा परिवर्तन संभालने की कठोरता नहीं है। यह परीक्षण मार्केटिंग की परत हटा देता है और गैंट्री तथा मोशन सिस्टम की यांत्रिक सच्चाई दिखाता है।
जब आप अपनी सामग्री पर एज क्वालिटी देख लेते हैं, तो अगला प्रश्न यह होता है कि क्या मशीन आठ घंटे की शिफ्ट के दौरान उस गुणवत्ता को बनाए रख सकती है।
पहली बार खरीदने वाला सबसे महँगी गलती तब करता है जब वह ऐसे 1% उपयोग-केस के लिए “फ्यूचर-प्रूफिंग” करता है जो कभी आता ही नहीं। अगर आपके 80% काम 24×36-इंच बेड पर हो जाते हैं, तो “कहीं जरूरत पड़ जाए” के लिए बहुत बड़ी 4×8-फुट टेबल खरीदना एक रणनीतिक गलती है, जो आपकी पूंजी खत्म करती है और आपके रोज़मर्रा के ओवरहेड को बढ़ाती है। बड़ी मशीन के लिए अधिक फ्लोर स्पेस, भारी गैंट्री को चलाने के लिए अधिक बिजली, और हवा की बड़ी मात्रा को साफ करने के लिए कहीं अधिक शक्तिशाली (और महंगा) वेंटिलेशन सिस्टम चाहिए।
ओवर-स्पेकिंग एक काल्पनिक भविष्य के काम के लिए आपके मौजूदा वर्कफ़्लो में रुकावट पैदा करती है। आपकी वर्तमान मात्रा से मेल खाने वाली छोटी, अधिक चुस्त मशीन की “पे-बैक” अवधि तेज़ होगी, जिससे आप वह नकदी प्रवाह बना सकेंगे जिसकी जरूरत तब दूसरी, विशेषीकृत मशीन खरीदने के लिए होगी जब वह 1% वाला काम वास्तव में 20% का काम बन जाए। आपको ऐसी मशीन चाहिए जो आज लाभ केंद्र हो, न कि अगले साल आप क्या कर सकते हैं उसका स्मारक।
अगर मशीन आपके मौजूदा काम में बिल्कुल फिट बैठती है, तो जब दो अलग-अलग मॉडल दोनों ही परीक्षण में खरे उतरते लगें, तब आप अंतिम निर्णय कैसे लेते हैं?
अंतिम निर्णय एक भर्ती प्रक्रिया जैसा है, जहाँ आप रिज़्यूमे को अनदेखा करते हैं और कौशल परीक्षण पर ध्यान देते हैं। पैसे आपके हाथ से निकलने से पहले, मशीन के विनिर्देशों को इन छह फ़िल्टरों से गुजारें ताकि यह सुनिश्चित हो सके कि उसकी आंतरिक संरचना आपकी परिचालन वास्तविकता से मेल खाती है:
बैज के लिए खरीदारी बंद करें और वह आयरन खरीदना शुरू करें जो वास्तव में आपके फ्लोर को चलते रखता है।
