3000W लेज़र कटिंग मशीन पैरामीटर: स्पीड, गैस, मोटाई और कैलिब्रेशन गाइड
मैं ऐसी दर्जनों दुकानों में गया हूँ जहाँ ऑपरेटर लैमिनेटेड चार्ट को घूर रहा होता है और सोच रहा होता…

एक सेल्समैन आपके डेस्क पर माइल्ड स्टील का 20mm का टुकड़ा रखता है। यह भारी है, प्रभावशाली है, और कथित तौर पर इस बात का प्रमाण है कि उसका एंट्री-लेवल 3000W फाइबर लेज़र हेवीवेट श्रेणी में काम कर सकता है। वह मुस्कराते हुए स्पेक शीट की ओर इशारा करता है: “Maximum cutting thickness: 20mm.” यह प्रदर्शन पहली बार खरीदने वालों के लिए सबसे खतरनाक गलत धारणा को सीधे बढ़ावा देता है: यह मान लेना कि एक स्पेक नंबर एक क्षमता के बराबर है। आपको यह विश्वास दिलाया जाता है कि अगर ब्रोशर कहता है कि यह 20mm काट सकता है, तो यह पूरे दिन 20mm पार्ट्स को लाभकारी ढंग से काटेगा।
वह आपके डेस्क पर जो चीज़ नहीं रखता, वह है स्टॉपवॉच। वह यह नहीं बताता कि उस 20mm प्लेट में पियर्सिंग करने में तकलीफ़देह दस सेकंड लगे, कटिंग हेड हिमनद जैसी धीमी 0.5 मीटर प्रति मिनट की गति से रेंगा, और निकला हुआ किनारा ऐसा दिखता है मानो उसे किसी चूहे ने कुतर दिया हो। सिर्फ उस एक टुकड़े के आधार पर 3000W मशीन खरीदना वैसा ही है जैसे कोई कम्यूटर सेडान केवल इसलिए खरीदना क्योंकि उसके स्पीडोमीटर पर 160 mph तक लिखा है। सिर्फ इसलिए कि मशीन पिघलने से पहले थोड़ी देर के लिए उस रेडलाइन को छू सकती है, इसका मतलब यह नहीं कि आप अपना व्यवसाय वहीं चलाने का खर्च उठा सकते हैं।
शॉप फ्लोर पर टिके रहने के लिए, आपको उस मार्केटिंग भ्रम को एक मार्गदर्शक अवधारणा से बदलना होगा: उत्पादक मोटाई। उत्पादक मोटाई वह विशिष्ट गेज है जहां मशीन ऐसी गति और किनारे की गुणवत्ता बनाए रखती है जो आपके अदृश्य परिचालन ओवरहेड के मुकाबले वास्तव में लाभ कमा सके। 3000W लेज़र के लिए, वह 20mm का टुकड़ा एक दिखावटी करतब है; इसकी वास्तविक उत्पादक मोटाई 10mm के करीब है। जब तक आप इस सीमा को स्पष्ट रूप से स्थापित नहीं करते, आगे आने वाली तकनीकी शब्दावली की श्रृंखला स्पष्ट करने के बजाय केवल डराने वाली लगेगी।
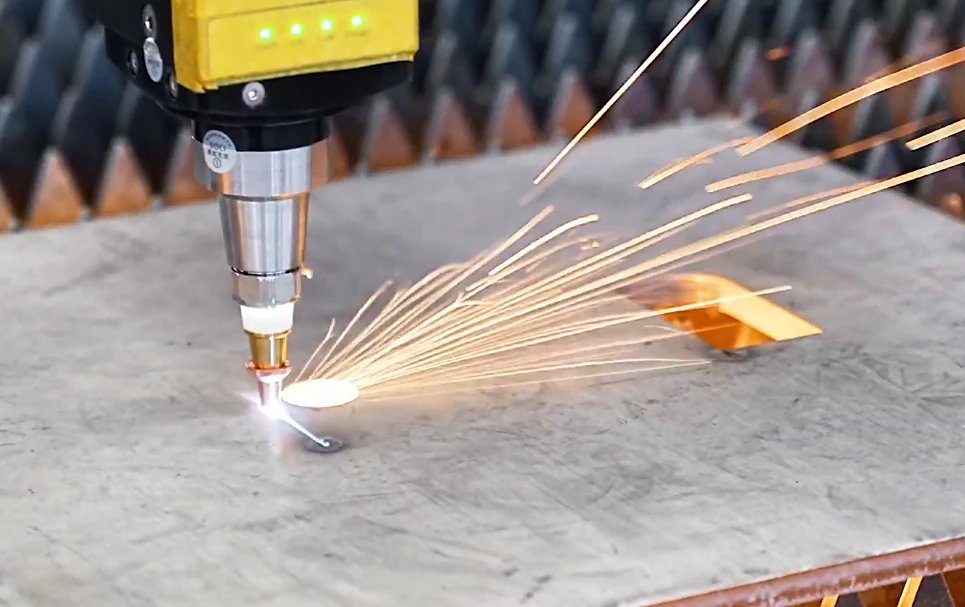
किसी भी संघर्षरत फैब्रिकेशन फ्लोर पर जाएँ, और आपको अनिवार्य रूप से 3/4-इंच प्लेट पर हाँफता हुआ 3000W लेज़र मिल जाएगा। मालिक ने $250,000 की मशीन यह उम्मीद करके खरीदी कि वह $1 मिलियन सिस्टम का काम करेगी, केवल इसलिए क्योंकि दोनों स्पेक शीट में 20mm अधिकतम मोटाई के पास “3000W” लिखा था। आपकी अपेक्षाओं को स्थिर करने के लिए: माइल्ड स्टील पर 3000W मशीन के लिए, उत्पादक मोटाई—वह गेज जहां आप वास्तव में पैसा कमाते हैं—लगभग 1mm से 10mm है। इस संकीर्ण दायरे से बाहर, मशीन का प्रति घंटा ओवरहेड उसके आउटपुट से आगे निकल जाएगा, और कट की अर्थव्यवस्था ढह जाएगी।
वॉटेज केवल कच्चे ऑप्टिकल आउटपुट का माप है। यह आपको मशीन की थर्मल स्थिरता, उसके मोशन सिस्टम के त्वरण, या पिघले हुए स्लैग को हटाने की उसकी क्षमता के बारे में कुछ नहीं बताता। जब आप 3000W को एक जादुई संख्या मानते हैं जो मोटी प्लेट पर लाभप्रदता की गारंटी देती है, तो आप अदृश्य ओवरहेड को अनदेखा करते हैं। फ्लोर स्पेस, ऑपरेटर का सीखने का समय, और लगातार रखरखाव आपके मार्जिन को खा जाते हैं, जबकि मशीन अपनी पूर्ण सीमा पर संघर्ष करती रहती है। वास्तविक प्रश्न यह नहीं है कि बीम क्या पिघला सकती है। प्रश्न यह है कि बीम इतनी तेज़ी से क्या पिघला सकती है कि वह अपने कब्ज़े की जगह की लागत चुका सके।
लेज़र मैन्युफैक्चरिंग प्रयोगशालाओं में, इंजीनियर वह काम करते हैं जिसे “सेपरेशन कट” कहा जाता है। वे 3000W स्रोत को 100% ड्यूटी साइकिल पर चलाते हैं, गैंट्री को रेंगने जैसी धीमी गति तक कम करते हैं, और इतनी असिस्ट गैस झोंकते हैं कि कोई वेल्डिंग शॉप दिवालिया हो जाए। लक्ष्य केवल धातु के मोटे टुकड़े को दो हिस्सों में अलग करना होता है, चाहे किनारा कितना भी बदसूरत हो या इसमें कितना भी समय लगे। यही वह संख्या है जो ब्रोशर पर छपी होती है।
इसके विपरीत, प्रोडक्शन कट वह गेज है जहां मशीन ऐसी गति से काम करती है जो उसकी प्रति घंटा बर्डन रेट को कवर कर सके। एक मानक 3000W फाइबर लेज़र के लिए, वह सही बिंदु—उत्पादक मोटाई—माइल्ड स्टील के लिए शायद ही 10mm (3/8 इंच) से ऊपर होता है। इससे आगे बढ़ें, और आपकी फीड रेट घातीय रूप से गिर जाती है। आप अब लेज़र कटिंग नहीं कर रहे होते; आप एक महंगी, हाई-टेक थर्मल टियरिंग प्रक्रिया कर रहे होते हैं। यदि कोई मशीन ऐसा काम करने में तीन घंटे लगाती है जिसे प्लाज़्मा टेबल बीस मिनट में कर सकती है, तो क्या इससे फर्क पड़ता है कि लेज़र उसे “कर सकता है”?
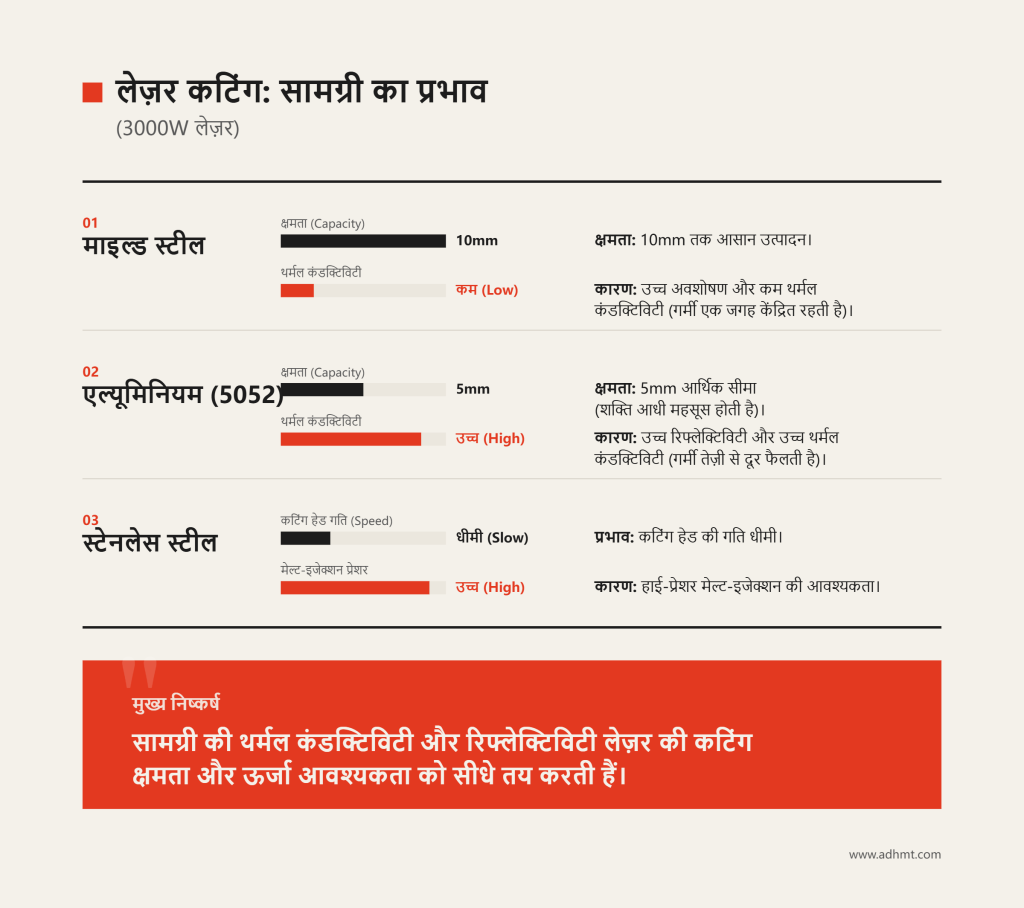
माइल्ड स्टील की 6mm शीट को स्लैट्स पर रखिए, और 3000W की बीम उसे गरम मक्खन की तरह काट देती है। उसी ठीक समान मोटाई को 5052 एल्यूमिनियम से बदल दीजिए, और मशीन अचानक ऐसे व्यवहार करती है मानो उसकी आधी शक्ति खो गई हो। यह अंतर थर्मल कंडक्टिविटी और रिफ्लेक्टिविटी में है।
माइल्ड स्टील फाइबर लेज़र की 1-माइक्रॉन तरंगदैर्घ्य को बहुत अच्छी तरह अवशोषित करता है, जबकि इसकी कम थर्मल कंडक्टिविटी गर्मी को ठीक उसी जगह केंद्रित रखती है जहाँ बीम पड़ती है। एल्यूमिनियम और स्टेनलेस स्टील इसका प्रतिरोध करते हैं। एल्यूमिनियम प्रकाश के एक हिस्से को परावर्तित करता है और कट ज़ोन से गर्मी को तेज़ी से दूर खींच लेता है, जिससे मेल्ट पूल को बनाए रखने के लिए काफी अधिक ऊर्जा चाहिए होती है। स्टेनलेस स्टील में हाई-प्रेशर मेल्ट-इजेक्शन प्रक्रिया की आवश्यकता होती है, जो कटिंग हेड को धीमा कर देती है। नतीजतन, 10mm माइल्ड स्टील पर आराम से उत्पादन चलाने वाला 3000W लेज़र एल्यूमिनियम में 5mm पर अपनी आर्थिक सीमा तक पहुँच जाएगा। जब सामग्री सहयोग करने से इनकार करे, तो आप उस ऊर्जा अंतर को कैसे पाटते हैं?
3000W स्रोत से 12mm माइल्ड स्टील काटते समय, ऑपरेटर आम तौर पर कर्फ में ऑक्सीजन डालते हैं। ऑक्सीजन सिर्फ पिघली हुई धातु को हटाती नहीं है; यह एक एक्सोथर्मिक प्रतिक्रिया बनाती है। गैस सचमुच लोहे को जलाती है, और कट के लिए आवश्यक कुल ऊष्मीय ऊर्जा का 60% तक योगदान देती है। लेज़र केवल आग को दिशा दे रहा होता है।
लेकिन ऑक्सीजन कटे हुए किनारे पर ऑक्सीकृत स्केल छोड़ती है, जिसे पेंटिंग या वेल्डिंग से पहले यांत्रिक रूप से हटाना पड़ता है। उस अतिरिक्त श्रम से बचने के लिए, फैब्रिकेटर नाइट्रोजन पर स्विच करते हैं। नाइट्रोजन एक निष्क्रिय असिस्ट गैस है—यह ऑक्सीकरण रोकती है, लेकिन बिल्कुल भी गर्मी नहीं जोड़ती। अचानक, 3000W लेज़र को 100% पिघलाने का काम अपने दम पर करना पड़ता है। प्रभावी मोटाई सीमा तेजी से गिर जाती है। जो 3000W मशीन ऑक्सीजन के साथ 12mm स्टील को आसानी से काट देती है, वही नाइट्रोजन के साथ 8mm स्टील पर बुरी तरह रुक जाएगी। बीम नहीं बदली है, लेकिन रासायनिक लाभ खत्म हो गया है। इससे एक कठोर विकल्प सामने आता है: क्या आप नाइट्रोजन इस्तेमाल करने के लिए मशीन को रेंगने जैसी धीमी गति पर चलाएँ, या ऑक्सीजन के साथ तेज़ कटिंग करें और किसी व्यक्ति को पूरी दोपहर पार्ट्स ग्राइंड करने के लिए भुगतान करें?
3000W लेज़र को उसकी स्पेक शीट की पूर्ण सीमा पर चलाइए, और कटे हुए किनारे का निचला एक-तिहाई हिस्सा असली कहानी बता देगा। जब बीम 16mm या 20mm प्लेट में प्रवेश करने के लिए संघर्ष करती है, तो मेल्ट पूल कटिंग हेड से पीछे रह जाता है। असिस्ट गैस अपना लैमिनर फ्लो खो देती है, जिससे कर्फ के भीतर टर्बुलेंस बनता है। परिणाम होता है भारी स्ट्रिएशंस, पिघले हुए कोने, और पार्ट के नीचे चिपकी हुई वेल्ड जैसी मोटी ड्रॉस की परत।
यही एज क्वालिटी ब्रेकडाउन है। यह वही क्षण है जब लेज़र कटर एक प्रिसिजन उपकरण होना बंद कर देता है और कच्चा अलग करने वाला टूल बन जाता है। यदि आपके ऑपरेटर को उस पार्ट को साफ करने में एंगल ग्राइंडर के साथ दस मिनट लगाने पड़ते हैं जिसे काटने में दो मिनट लगे थे, तो आपका साइकिल टाइम दो नहीं, बारह मिनट है। उत्पादक मोटाई वहीं समाप्त हो जाती है जहाँ सेकेंडरी ऑपरेशंस अनिवार्य हो जाते हैं। 3000W बीम को इस सीमा से आगे धकेलना केवल आपकी कटिंग स्पीड को नष्ट नहीं करता; यह आपके पूरे शॉप फ्लोर को मैनुअल रीवर्क से bottleneck कर देता है।
IPG या nLight 3000W फाइबर स्रोत की कीमत अक्सर एक स्टैंडअलोन कंपोनेंट के रूप में $15,000 होती है, जो कुछ एंट्री-लेवल “इम्पोर्ट” मशीनों के पूरे स्टिकर प्राइस के बराबर है। बजट श्रेणी में, निर्माता अक्सर “अनब्रांडेड” या निचले स्तर के स्रोत इस्तेमाल करते हैं, जिनमें एल्यूमिनियम या ब्रास जैसी परावर्तक सामग्री काटने के लिए आवश्यक बैक-रिफ्लेक्शन सुरक्षा नहीं होती। जब लेज़र बीम पॉलिश्ड एल्यूमिनियम शीट से टकराकर डिलीवरी फाइबर में वापस उछलती है, तो प्रीमियम स्रोत में एक ऑप्टिकल आइसोलेटर होता है जो उस परावर्तन को रोक देता है; सस्ता स्रोत केवल परावर्तित ऊर्जा को अपनी ही आंतरिक डायोड्स को पिघलाने देता है।
हालाँकि, विश्वसनीयता केवल पूरी तरह खराब हो जाने से बचने भर की बात नहीं है। उच्च-स्तरीय स्रोत अपनी पूरी पावर रेंज में एक स्थिर “बीम पैरामीटर प्रोडक्ट” (BPP) बनाए रखते हैं, जिससे यह सुनिश्चित होता है कि नोज़ल पर स्पॉट का आकार समान रहे—चाहे आप 100% पावर पर पियर्सिंग कर रहे हों या 20% पर जटिल विवरण काट रहे हों। बजट स्रोत में, डायोड गर्म होने पर बीम का आकार बदल सकता है, जिससे ऐसा “ड्रिफ्ट” होता है जहाँ शीट का पहला पार्ट बिल्कुल सही दिखता है, लेकिन आखिरी पार्ट का किनारा भारी और ड्रॉस से भरा होता है। आप किसी लोगो के लिए $40,000 अतिरिक्त नहीं चुका रहे; आप इस आश्वासन के लिए भुगतान कर रहे हैं कि कटिंग का 3000वां घंटा भी पहले घंटे जैसा ही दिखेगा।
लेकिन स्थिर बीम का क्या लाभ, यदि उसे ले जाने वाला मैकेनिकल गैंट्री काँपना बंद ही नहीं कर सकता?
किसी शॉप फ्लोर पर जाएँ और मशीन की डेटा प्लेट पर वजन का स्पेसिफिकेशन देखें: $20,000 का लेज़र आम तौर पर लगभग 1,500 से 2,500 lbs वजन का होता है, जबकि $80,000 की औद्योगिक यूनिट अक्सर 8,000 lbs या उससे अधिक तक पहुँचती है। यह द्रव्यमान संयोग नहीं है। यह भारी, स्ट्रेस-रिलीव्ड स्टील वेल्डमेंट या कास्ट आयरन बेड का परिणाम है, जिसे 1.5G या 2G पर तेज़ी से चलने वाले कटिंग हेड से पैदा होने वाले तीव्र कंपन को कम करने के लिए डिज़ाइन किया गया है। हल्के फ्रेम में, वे कंपन सीधे कट में उतर जाते हैं, जिससे पार्ट के किनारे पर “लहरें” बनती हैं जो टॉलरेंस खराब करती हैं और उपयोगी फिनिश पाने के लिए आपको मशीन धीमी करनी पड़ती है।
वजन दीर्घकालिक सटीकता की भौतिक अभिव्यक्ति है।
उच्च-स्तरीय मशीनें Atlanta Drive या YYC जैसे निर्माताओं के हेलिकल रैक-एंड-पिनियन सिस्टम का उपयोग करती हैं, जिन्हें Yaskawa या Panasonic सर्वो मोटरों के साथ जोड़ा जाता है, जिनमें माइक्रॉन के भीतर स्थिति बनाए रखने के लिए पर्याप्त टॉर्क होता है। बजट मशीनें अक्सर निम्न-ग्रेड प्लैनेटरी गियरबॉक्स और अनब्रांडेड सर्वो का उपयोग करती हैं, जिनमें भारी उपयोग के अठारह महीनों के भीतर “बैकलैश” विकसित हो जाता है। एक बार वह मैकेनिकल प्ले सिस्टम में आ जाए, तो आपके वृत्त अंडाकार दिखने लगते हैं, और कोई भी सॉफ्टवेयर कैलिब्रेशन गैंट्री की वास्तविक डगमगाहट को ठीक नहीं कर सकता।
यदि फ्रेम मांसपेशी है, तो काम का बोझ भारी होने पर दिमाग को फेल होने से कैसे बचाया जाए?
$25,000 का लेज़र आम तौर पर CypCut जैसे सामान्य कंट्रोल सिस्टम के साथ आता है, जो बुनियादी कामों के लिए कार्यात्मक है, लेकिन उच्च-स्तरीय प्लेटफॉर्म में मिलने वाली उन्नत “पियर्स सेंसिंग” और “एक्टिव कोलिजन अवॉइडेंस” की कमी रखता है। प्रोफेशनल-ग्रेड सॉफ्टवेयर सूट रियल टाइम में नोज़ल की कैपेसिटेंस की निगरानी के लिए क्लोज्ड-लूप फीडबैक का उपयोग करते हैं, और ऊँचाई को मिलीसेकंड के स्तर पर समायोजित करते हैं ताकि हेड किसी ऊपर उठे पार्ट से टकरा न जाए। बजट मशीन पर, एक ही “टिप-अप” (जहाँ कटा हुआ पार्ट ऊपर की ओर घूम जाता है) आम तौर पर टूटी हुई सिरेमिक रिंग या नष्ट हुए लेज़र हेड में बदल जाता है, जिसकी कीमत पार्ट्स में $2,000 और पूरे एक दिन के डाउनटाइम के रूप में चुकानी पड़ती है।
नेस्टिंग दक्षता भी हॉबिस्ट टूल्स को लाभ कमाने वाली मशीनों से अलग करती है। उन्नत सॉफ्टवेयर “कॉमन-लाइन” कट कर सकता है, जहाँ एक ही पाथ दो पार्ट्स को साथ-साथ अलग करता है, जिससे गैस खपत और बीम-ऑन समय 20% से 30% तक घटता है। उत्पादन के एक वर्ष में, दक्षता का यह 20% अंतर मशीन की मासिक लीज़ भुगतान में अंतर की भरपाई कर देता है। प्रोफेशनल इंटरफेस विस्तृत टेलीमेट्री भी देते हैं, जो आपको ठीक-ठीक बताते हैं कि आपने कितना नाइट्रोजन उपयोग किया और आपका रियल-टाइम कॉस्ट-पर-पार्ट कितना था, बजाय इसके कि महीने के अंत में आपको अनुमान लगाना पड़े।
क्या दुनिया का सबसे स्मार्ट सॉफ्टवेयर होने से फर्क पड़ता है, यदि मशीन अब भी आपके लोडिंग डॉक से तीन मील दूर किसी शिपिंग कंटेनर में पड़ी है?
लेज़र का “स्टिकर मूल्य” एक मनोवैज्ञानिक आधार होता है, जो शायद ही उस अंतिम चेक को दर्शाता है जिस पर आप पहली चिंगारी उड़ने से पहले हस्ताक्षर करेंगे। $80,000 के घरेलू या उच्च-स्तरीय आयातित मॉडल के लिए, कीमत में अक्सर फैक्टरी-प्रशिक्षित तकनीशियन शामिल होता है, जो आपकी साइट पर तीन दिन मशीन को लेवल करने, बीम को संरेखित करने और आपके स्टाफ को प्रशिक्षण देने में बिताता है। $20,000 की डायरेक्ट-इम्पोर्ट “क्रेट” मशीन के लिए, आप ही रिगर, इलेक्ट्रीशियन और सर्विस टेक्नीशियन होते हैं। यदि मशीन समुद्री यात्रा के बाद फटे हुए चिलर या असंरेखित गैंट्री के साथ पहुंचती है, तो मशीन को चलाने के लिए किसी थर्ड-पार्टी कंसल्टेंट को नियुक्त करने की लागत से वे “बचत” तुरंत जलकर खत्म हो जाती है।
छिपी हुई इंफ्रास्ट्रक्चर लागतें परियोजना में आसानी से और $10,000 जोड़ सकती हैं। 3000W लेज़र को केवल 220V आउटलेट की जरूरत नहीं होती; इसके लिए समर्पित हाई-एम्परेज सर्किट, स्रोत से गर्मी हटाने के लिए बड़ा औद्योगिक चिलर, और ऑपरेटर से विषैले धुएं को दूर खींचने के लिए हाई-वॉल्यूम एग्जॉस्ट सिस्टम चाहिए। कई पहली बार खरीदने वाले 25% आयात शुल्क या 4-टन मशीन को फ्लैटबेड से तंग दुकान के कोने में ले जाने के लिए जरूरी $4,000 रिगिंग शुल्क भूल जाते हैं। 3000W लेज़र का वास्तविक ROI तभी दिखाई देता है जब आप मशीन की “पूरी तरह बोझिल” लागत देखते हैं—जिसमें बिजली, गैस और उसके सामने खड़ा व्यक्ति शामिल हो।
इन छिपी लागतों को अनुमान के बजाय लाइन-आइटम में बदलने के लिए, खरीद से पहले मशीन की बिजली, चिलर, एग्जॉस्ट और इंस्टॉलेशन जरूरतों को एक साथ जांचना बेहतर है। ठोस स्पेक्स और तैयारी विवरण देखने के लिए यह डाउनलोड करने योग्य तकनीकी संसाधन उपयोगी हो सकता है।
3000W लेज़र को एक सटीक उपकरण के रूप में नहीं, बल्कि ऐसे हाई-परफॉर्मेंस इंजन के रूप में सोचें जो शटर खुले रहने के हर सेकंड संपीड़ित गैस के रूप में नकदी खर्च करता है। जब आप 3000W स्रोत को उसकी “मैक्स स्पेक” सीमा तक धकेलते हैं—मान लें, 10mm स्टेनलेस स्टील—तो आप केवल धीमी कटाई नहीं कर रहे होते; आप नाइट्रोजन की भारी खपत कर रहे होते हैं। चूंकि लेज़र में धातु को तुरंत वाष्पीकृत करने के लिए पर्याप्त कच्ची वाट क्षमता नहीं होती, इसलिए वह केर्फ़ से पिघली हुई सामग्री को यांत्रिक रूप से बाहर उड़ाने के लिए उच्च-दाब नाइट्रोजन की भारी मात्रा पर निर्भर करता है।
इन सीमाओं पर, आपकी असिस्ट गैस आपका सबसे बड़ा एकल परिचालन खर्च बन जाती है।
3000W मशीन 6mm स्टेनलेस को सम्मानजनक गति से काट सकती है, लेकिन जैसे ही आप 10mm के “संघर्ष” क्षेत्र की ओर बढ़ते हैं, आपकी फीड रेट तेजी से गिर जाती है। इस बीच, नोज़ल अब भी 25 bar पर जोर से चल रहा होता है। हो सकता है आप $100 मूल्य के पार्ट्स बनाने के लिए नाइट्रोजन पर प्रति घंटा $80 खर्च करते हुए खुद को पाएं। जब आप ऑपरेटर की मजदूरी और मशीन के मूल्यह्रास को जोड़ते हैं, तो प्रभावी रूप से आप ग्राहक को पार्ट्स ले जाने के लिए भुगतान कर रहे होते हैं।
मशीन लीज़ एक स्थिर लागत है, लेकिन गैस एक ऐसा चर है जो आपकी शक्ति की कमी के साथ बढ़ता है।
यदि आप गैस प्रवाह के साथ तालमेल रखने के लिए हेड को पर्याप्त तेज़ी से नहीं चला सकते, तो 3000W लेज़र की अर्थव्यवस्था ढह जाती है। यही कारण है कि बैलेंस शीट पर “उत्पादक मोटाई” ही एकमात्र संख्या है जो मायने रखती है। आप उस स्वीट स्पॉट में संचालन करना चाहते हैं जहां बीम इतनी गर्म हो कि हेड तेज़ी से चलता रहे और गैस वाल्व खुले रहने का समय कम से कम हो।
अगर गैस ईंधन है, तो इंजन को ओवरहीटिंग से बचाए रखने में कितना खर्च आता है?
सेल्स ब्रोशर आपको बताएंगे कि पुराने CO2 सिस्टम की तुलना में फाइबर लेज़र “मेंटेनेंस-फ्री” होते हैं, और कुछ प्रोटेक्टिव विंडो के लिए $300 के वार्षिक बजट का हवाला देंगे। यह उन लोगों को सुनाई जाने वाली परीकथा है जिन्होंने कभी तीन-शिफ्ट उत्पादन शेड्यूल नहीं चलाया। वास्तविकता में, 3000W सिस्टम एक नाजुक थर्मल इकोसिस्टम है, जहां $50 के प्रोटेक्टिव लेंस पर धूल का एक कण भी “थर्मल रनअवे” पैदा कर सकता है, जो $5,000 के कटिंग हेड को नष्ट कर देता है।
रखरखाव केवल इस बारे में नहीं है कि आप क्या बदलते हैं; यह इस बारे में भी है कि आप क्या रोकते हैं।
इस समीकरण में चिलर वह नायक है जिसकी तारीफ़ कम होती है; इसका काम लेज़र स्रोत और ऑप्टिक्स से 7.5 किलोवाट गर्मी निकालना है। यदि चिलर के फ़िल्टर बंद हैं या कूलेंट का उपचार नहीं किया गया है, तो लेज़र स्रोत खुद को सुरक्षित रखने के लिए “डी-रेट” हो जाएगा, और आपका 3000W आउटपुट बिना चेतावनी 2500W तक गिर जाएगा। आपको इसका पता तब चलेगा जब आपके पार्ट्स पर अचानक बर्र बनने लगेगी, या मशीन उस प्लेट को पियर्स करने में विफल होगी जिसे उसने उसी सुबह आसानी से संभाला था।
नोज़ल और सिरेमिक रिंग जैसे उपभोग्य हिस्से लेज़र जगत के “टायर” हैं। आप उनकी उम्र बढ़ाने की कोशिश कर सकते हैं, लेकिन विकृत नोज़ल ऑरिफ़िस गैस प्रवाह में अशांति पैदा करता है, जिससे आपकी एज क्वालिटी खराब होती है और आपको—जैसा कि आपने अंदाज़ा लगाया—मशीन धीमी करनी पड़ती है। किसी “रहस्यमय” एज क्वालिटी समस्या की जाँच-पड़ताल में बिताया गया हर मिनट वह मिनट है जब मशीन अपनी लागत नहीं निकाल रही होती।
ऑप्टिक्स और गैस से आगे, बिजली का वास्तविक “फीड” खर्च भी होता है।
3000W लेज़र दीवार के सॉकेट से 3000W नहीं खींचता; यह कोई स्पेस हीटर नहीं है। 3kW फाइबर लेज़र के लिए, चिलर, एग्ज़ॉस्ट ब्लोअर और मोशन डेक सहित कुल सिस्टम ड्रॉ लगभग 7.5kW से 10kW के करीब होता है। यह कोई “प्लग-एंड-प्ले” उपकरण नहीं है जिसे आप मानक सर्किट पर लगा दें; यह आपकी सुविधा के विद्युत भार में एक स्टेप-फंक्शन वृद्धि है।
लेज़र जितना बड़ा होगा, उसे चालू रखने के लिए आवश्यक “सपोर्ट कास्ट” भी उतना ही बड़ा होगा।
यदि आप 3kW से 10kW सिस्टम पर जाते हैं, तो आपका पावर ड्रॉ केवल तीन गुना नहीं होता; यह तेज़ी से बढ़ता है, क्योंकि वाष्पीकृत धातु की बढ़ी हुई मात्रा को संभालने के लिए आपको बड़े चिलर और अधिक शक्तिशाली डस्ट कलेक्टर चाहिए होते हैं। एक छोटी दुकान के लिए, मशीन आने से पहले ही इलेक्ट्रिकल पैनल अपग्रेड करने और समर्पित कंड्यूट चलाने की लागत आसानी से $15,000 तक पहुँच सकती है। यह “तैयारी लागत” एक बार का झटका है, लेकिन आपकी यूटिलिटी कंपनी के मासिक “डिमांड चार्ज” हमेशा बने रहेंगे।
3000W सिस्टम अक्सर छोटी दुकानों के लिए “गोल्डीलॉक्स” ज़ोन होता है, क्योंकि यह मौजूदा पावर इन्फ्रास्ट्रक्चर में फिट हो जाता है और फिर भी औद्योगिक गति देता है। यह हॉबी-लेवल खिलौनों और उन 20kW दानवों के बीच पुल प्रदान करता है जिन्हें अपने अलग समर्पित ट्रांसफॉर्मर की आवश्यकता होती है। लेकिन इस मिड-रेंज में भी, ROI एक नाज़ुक चीज़ है।
गैस और पावर की वास्तविक लागत को माप लेने के बाद, अब आपके मार्जिन का टिके रहना इस बात पर निर्भर करता है कि आपका उत्पादन वॉल्यूम और वृद्धि की दिशा मशीन को उसके “उत्पादक मोटाई” वाले स्वीट स्पॉट में टिकाए रखने देती है या नहीं।
मानक 1.5mm (16-gauge) कोल्ड-रोल्ड स्टील शीट पर, 3000W लेज़र लगभग 20 मीटर प्रति मिनट की गति बनाए रखता है। यह सिर्फ एक तेज़ आंकड़ा नहीं है; यह वह यांत्रिक “comfort zone” है जहाँ rack-and-pinion सिस्टम मशीन को टुकड़ों में हिलाए बिना कोनों को संभालता है। इस 1mm से 10mm की रेंज में, 3000W स्रोत motion deck की भौतिकी से पूरी तरह मेल खाता है, जिससे साफ pierce और smooth transitions मिलते हैं जिन्हें किसी post-processing की ज़रूरत नहीं होती। इसी व्यावहारिक शीट-मेटल उत्पादन रेंज के लिए ADH Machine Tool की सिंगल-टेबल फाइबर लेज़र कटिंग मशीन एक स्वाभाविक अगला विकल्प बनती है, क्योंकि इसका फोकस CNC-आधारित लेज़र कटिंग और शीट-मेटल प्रोसेसिंग जरूरतों पर है।
जब आप 1mm से नीचे जाते हैं, तो लेज़र अपने ही भले के लिए असल में बहुत शक्तिशाली होता है, इसलिए पूरे पार्ट को पिघलने से बचाने के लिए आपको duty cycle कम करना पड़ता है। इसके उलट, जैसे ही आप 10mm की सीमा पार करके 12mm या 16mm plate में जाते हैं, 3000W beam सामग्री को “vaporize” करने की क्षमता खो देती है और उसके आर-पार “melting” करते हुए कटना शुरू करती है। इससे आपका high-tech laser एक glorified plasma cutter बन जाता है, और पीछे dross-heavy edge छोड़ता है जिसे आपके shop monkeys पूरी दोपहर घिसकर हटाते रहेंगे।
“Golden Zone” वह जगह है जहाँ गणित काम करता है, क्योंकि मशीन की feed rate उसके hourly burn को उचित ठहराती है। अगर आप beam को 2 मीटर प्रति मिनट या उससे तेज़ चला सकते हैं, तो आपका cost-per-inch इतना कम रहता है कि स्थानीय job shop की pricing को मात दे सके। एक बार जब आप मोटी plate की “millimeter-per-second” वाली रेंगती गति में आ जाते हैं, तो आप सिर्फ समय नहीं खो रहे होते; आप वह competitive edge भी खो रहे होते हैं जिसने $250,000 के निवेश को सही ठहराया था।
अगर 3000W पतले gauges के लिए sweet spot है, तो कोई दोगुनी power वाली मशीन पर क्यों नज़र डालेगा?
6000W लेज़र अक्सर 3000W यूनिट से 40% से 60% अधिक महंगा होता है, फिर भी 3mm aluminum sheet पर यह आपके daily part count को वास्तव में दोगुना नहीं करेगा। Bottleneck light नहीं है; यह lead-in और lead-out moves, parts के बीच head-lift, और gantry की acceleration है। अगर आपके काम की “variety” में complex geometries वाले सैकड़ों छोटे brackets शामिल हैं, तो 6000W स्रोत अपनी आधी उम्र motors के beam की क्षमता तक पहुँचने का इंतज़ार करते हुए बिताएगा।
High-variety माहौल में, 3000W मशीन एक precision scalpel है जिसका insurance premium कम होता है और footprint छोटा होता है। आप अक्सर full automation वाले एक high-end 12kW system की कीमत में दो 3000W मशीनें खरीद सकते हैं। दो मशीनें आपको redundancy देती हैं; अगर एक lens फट जाए, तब भी आप अपने 50% orders ship कर रहे होते हैं, जबकि “big” machine आपको पूरी तरह ठप कर देती है और हर delivery पर देर करा देती है।
Higher-wattage systems सिर्फ तब जीतते हैं जब काम “volume” हो—एक ही सरल shape के हजारों pieces, जहाँ machine लंबे, सीधे runs पर अपनी top-end speed सच में हासिल कर सके। Custom enclosures या signage करने वाले औसत shop owner के लिए, 6kW मशीन की अतिरिक्त 3000 watts “dark power” है—यह ऐसी capacity है जिसके लिए आपने भुगतान किया, लेकिन जिसे आप वास्तव में कभी इस्तेमाल नहीं कर सकते, क्योंकि आपके parts इतने छोटे हैं कि machine कभी 40 मीटर प्रति मिनट तक पहुँच ही नहीं पाती।
लेकिन क्या होता है जब volume इतना बढ़ जाता है कि आपकी 3000W मशीन दिन में 24 घंटे चल रही होती है?
किसी भी fabrication shop में labor सबसे महंगा “consumable” है। अगर 3000W लेज़र को आपका weekly quota पूरा करने के लिए दो shifts में दो operators चाहिए, लेकिन 12,000W मशीन वही काम चार घंटों में कर सकती है, तो “expensive” machine असल में तीन साल के horizon पर सस्ता विकल्प है। इसी logic में ADH Machine Tool की डबल-टेबल फाइबर लेज़र कटिंग मशीन जैसे intelligent sheet metal solutions relevant हो जाते हैं, क्योंकि loading और cutting को बेहतर तरीके से अलग करके shop floor throughput को लगातार बनाए रखना भी उतना ही महत्वपूर्ण है। आप wattage नहीं खरीद रहे; आप second-shift salary, benefits package, और रात 11:00 बजे lights on रखने के overhead को खत्म करने की क्षमता खरीद रहे हैं।
3000W लेज़र उस शॉप के लिए एक “आधार” है जो आउटसोर्स कटिंग से इन-हाउस उत्पादन की ओर बढ़ रही है, लेकिन जैसे ही आपकी वृद्धि को दिन में उपलब्ध घंटों से अधिक मानव-घंटों की आवश्यकता होने लगती है, यह “सीमा” बन जाता है। 12kW मशीन केवल तेज़ नहीं काटती; यह उन मोटाइयों पर हाई-प्रेशर एयर कटिंग की अनुमति देती है जहाँ 3000W को महंगे नाइट्रोजन या धीमे ऑक्सीजन का उपयोग करना पड़ता। यह “एयर कटिंग” आपकी परिवर्तनीय गैस लागत को 90% तक कम कर सकती है, जिससे गैस बिल की बचत के जरिए अधिक लीज़ भुगतान प्रभावी रूप से निकल आता है।
यह समझौता तभी काम करता है जब आपकी “उत्पादक मोटाई” इतनी अधिक हो कि बड़ी मशीन अपनी क्षमता दिखा सके। यदि आपके काम का 90% हिस्सा 2mm स्टेनलेस है, तो 12kW पैसे की बर्बादी है, क्योंकि आप फिर भी गैंट्री की गति से सीमित रहेंगे। लेकिन यदि आपका मिश्रण 6mm और 8mm प्लेट की ओर बढ़ रहा है, तो 3000W मशीन आपको केवल उस मशीन के साथ तालमेल बनाए रखने के लिए अधिक लोगों को नियुक्त करने पर मजबूर करेगी जो मूल रूप से उस गेज के लिए बहुत धीमी है।
आप कैसे तय करेंगे कि आपका व्यवसाय उस अतिरिक्त शक्ति तक बढ़ने के लिए तैयार है, या आप केवल एक बड़े नंबर के पीछे भाग रहे हैं?
अपने मौजूदा ऑर्डरों को नहीं, बल्कि अपने स्क्रैप बिन और कोटेशन इतिहास को देखें। यदि आप लगातार 12mm बेसप्लेट या 15mm फ्लैंज के काम को यह कहकर ठुकरा रहे हैं कि “यह हमारी विशेषता नहीं है,” तो आप अपनी भविष्य की सीमा देख रहे हैं। 3000W लेज़र शीट मेटल की दुनिया के लिए एक सुरक्षित बंदरगाह है, लेकिन यदि आपका उद्योग—जैसे कृषि उपकरण या स्ट्रक्चरल स्टील—ऊपर बढ़ने के साथ भारी गेज की माँग करता है, तो यह एक कैद बन जाता है।
परखने का सबसे समझदार तरीका अपनी “ड्यूटी साइकिल” क्षमता का विश्लेषण करना है: यदि आप मशीन को सप्ताह में 20 घंटे से कम चलाने की योजना बनाते हैं, तो 3000W सिस्टम ही वित्तीय रूप से समझदारी वाला विकल्प है। 3kW स्रोत की कम स्थिर लागतें धीमे महीने में आपको दिवालिया नहीं करेंगी। हालाँकि, यदि आपकी व्यवसाय योजना एक समर्पित क्षेत्रीय “कट-एंड-शिप” हब बनने की है, तो 3000W से शुरुआत करना एक सामरिक गलती है, जो आपको 10kW+ सिस्टम चलाने वाली शॉप्स के मार्जिन से प्रतिस्पर्धा करने में असमर्थ छोड़ देगी।
यदि यह आकलन आपके लिए स्पष्ट नहीं है—खासकर जब ऑर्डर मिक्स, ड्यूटी साइकिल और पाँच-वर्षीय विस्तार योजना एक-दूसरे से टकरा रहे हों—तो मशीन क्षमता और निवेश सीमा पर व्यावहारिक चर्चा के लिए संपर्क करें।
3000W लेज़र को “आधार” तभी मानें जब आपका लक्ष्य बाजार शीट मेटल (1mm–6mm) हो, जिसमें कभी-कभार 10mm तक जाना शामिल हो। यदि आपकी पाँच-वर्षीय योजना में भारी प्लेट शामिल है, तो 3000W मशीन एक अस्थायी पुल है जिसे आप संभवतः 18 महीनों के भीतर ट्रेड-इन करेंगे और मूल्यह्रास में उसका 30% मूल्य खो देंगे। इस खेल में विजेता वह व्यक्ति नहीं है जिसके पास सबसे अधिक शक्ति है—विजेता वह है जिसकी मशीन उस मोटाई से मेल खाती है जिससे वह पैसा कमाने की कोशिश कर रहा है।
3000W फाइबर लेज़र अपने उच्च-वॉटेज समकक्षों की तुलना में अधिक सहनशील मशीन है। जहाँ 12kW सिस्टम को सर्जिकल-ग्रेड स्वच्छता और विशेष, हाई-प्रेशर ऑप्टिक्स की आवश्यकता होती है जिन्हें बदलना बेहद महंगा पड़ता है, वहीं 3000W स्रोत फैब्रिकेशन दुनिया का भरोसेमंद वर्क ट्रक है। आपकी कंज़्यूमेबल लागतें—नोज़ल, प्रोटेक्टिव विंडो और सिरेमिक रिंग—एक अनुमानित दायरे में रहती हैं, क्योंकि कटिंग हेड पर तापीय तनाव काफी कम होता है। 3000W सिस्टम में हल्का-सा मिसअलाइनमेंट केवल बर्र दे सकता है; 20kW सिस्टम में वही मिसअलाइनमेंट कुछ ही सेकंड में $15,000 के कटिंग हेड को पिघले हुए स्क्रैप के ढेर में बदल सकता है।
शोरूम में प्रदर्शित “हीरो पार्ट्स” के आधार पर कभी मशीन न खरीदें। वे सितारे और गियर आदर्श परिस्थितियों में काटे गए थे, बिल्कुल नए नोज़ल के साथ और ऐसे तकनीशियन द्वारा जिसने उस विशिष्ट ज्योमेट्री के लिए लीड-इन्स को ट्यून करने में घंटों लगाए थे। “अर्जित आय” की क्षमता जानने के लिए आपको सेल्सपर्सन को अपनी सबसे अव्यवस्थित, सबसे अधिक नेस्टेड CAD फ़ाइल देनी होगी—वही जिसमें 400 छोटे छेद और तंग रेडियस हैं और जिसे आप वास्तव में हर मंगलवार चलाते हैं।
यह परीक्षण मशीन के वास्तविक कामकाजी ड्यूटी साइकिल और हीट सोक को संभालने की उसकी क्षमता दिखाता है। 3000W मशीन में 6mm माइल्ड स्टील को दस मिनट तक काटना आसान है, लेकिन उसे लगातार छह घंटे तक काटना वह स्थिति है जहाँ “अदृश्य” लागतें सामने आती हैं। यदि मशीन का चिलर साथ नहीं दे पाता या गैंट्री का त्वरण छोटे कोनों पर हेड को आगे निकलवा देता है, तो आपकी “उत्पादक मोटाई” वास्तव में 6mm नहीं है; वह वही मोटाई है जिसे मशीन शीट के आखिरी पार्ट को खराब किए बिना काट सकती है।
जो मशीन एक अकेले पार्ट पर तेज दिखती है, वह पूरे 5′ x 10′ नेस्ट को प्रोसेस करते समय कछुए जैसी धीमी हो सकती है।
क्या गैंट्री कटों के बीच सहजता से चलती है, या मशीन असंतुलित लोड वाली वॉशिंग मशीन की तरह कंपन करती है?
लाभप्रदता “गोल्डन ज़ोन” में रहती है, जो 3000W लेज़र के लिए आमतौर पर 1mm से 5mm के बीच होता है। इस दायरे में, आप अक्सर असिस्ट गैस के रूप में हाई-प्रेशर एयर का उपयोग कर सकते हैं, जिससे लिक्विड नाइट्रोजन की अत्यधिक लागत और ऑक्सीजन की धीमी गति से बचा जा सकता है। यदि आप 12mm स्टील के “मैक्स स्पेक” के आधार पर किसी काम का कोट देते हैं, तो धीमी कटिंग स्पीड और कट को फेल होने से बचाने के लिए आवश्यक ऑक्सीजन की भारी मात्रा आपकी प्रति घंटे की दर को बुरी तरह खा जाएगी।
वास्तविक “अर्जित आय” की गणना प्रति घंटे बिन में पहुँचने वाले साफ पार्ट्स की संख्या से होती है, किसी एक पियर्स की अधिकतम मोटाई से नहीं। यदि 6000W मशीन दोगुनी तेज काटती है लेकिन उसे लीज़ पर लेने और मेंटेन करने की लागत भी दोगुनी है, तो आपका प्रति-पार्ट खर्च वास्तव में 3000W मशीन से अधिक हो सकता है। आपको वह बिंदु खोजना है जहाँ मशीन की गति टेबल को लोड और अनलोड करने की आपकी क्षमता से मेल खाती हो; उससे आगे की कोई भी गति “डार्क पावर” है, जिसके लिए आप भुगतान तो कर रहे हैं लेकिन उसे हासिल नहीं कर पा रहे।
आप जो सबसे महंगा लेज़र खरीद सकते हैं, वह वह है जो निष्क्रिय पड़ा रहता है क्योंकि उसकी ऑपरेटिंग लागत उसके बनाए पार्ट्स की बाजार दर से अधिक है।
क्या आपके ग्राहक 12mm प्लेट के लिए प्रीमियम चुकाएँगे, या आपका मुख्य कारोबार 3mm ब्रैकेट्स की हाई-स्पीड दुनिया में है?
हर लेज़र अंततः किसी “डार्क बीम” क्षण का सामना करेगा—सेंसर फेल होना, हेड का क्रैश होना, या सॉफ्टवेयर गड़बड़ी जो उत्पादन रोक दे। यहीं 3000W का “स्वीट स्पॉट” एक जिम्मेदारी बन जाता है, यदि आपने सबसे कम स्टिकर कीमत के आधार पर खरीद की है। हाई-वॉटेज मशीनें आमतौर पर उच्च-स्तरीय सर्विस कॉन्ट्रैक्ट्स के साथ आती हैं, लेकिन 3000W मशीनें अक्सर “कमोडिटी” हार्डवेयर के रूप में बेची जाती हैं, जिनमें सपोर्ट बहुत कम या बिल्कुल नहीं होता।
जब मशीन बंद होती है, तो आप केवल लीज़ भुगतान नहीं खो रहे होते; आप उन हर ग्राहक का भरोसा खो रहे होते हैं जिनकी डेडलाइन आप चूकने वाले हैं। 3000W ऑप्टिक्स और मोटर्स के लिए सप्लायर की “स्पेयर पार्ट्स” इन्वेंटरी को विशेष रूप से जाँचें; यदि उन्हें रिप्लेसमेंट विदेश से मंगवाना पड़े, तो आपकी “अर्जित आय” प्रभावी रूप से तीन सप्ताह के लिए शून्य है। एक अनुभवी वर्कशॉप प्रोफेशनल जानता है कि मशीन उतनी ही अच्छी है जितना अच्छा वह तकनीशियन है जो अगली शिफ्ट की शुरुआत तक उसे फिर से चालू कर सके।
आपका ROI स्प्रेडशीट की कोई पंक्ति नहीं है—यह किसी क्लाइंट को “हाँ” कहने और यह जानने की क्षमता है कि मशीन सच में डिलीवर करेगी। जो मशीन अपनी लागत वसूल करती है, वह सबसे ऊँचे पीक स्पेक वाली नहीं होती; वह होती है जिसकी उत्पादक मोटाई आपके दैनिक काम के मिश्रण से मेल खाती है और जिसका सपोर्ट उस मोटाई को साल दर साल लाभदायक बनाए रखता है।
