फाइबर लेज़र कटिंग की मोटाई सीमा और क्षमता चार्ट
मोटाई चार्ट का उपयोग करने से पहले अपनी उत्पादन सीमा निर्धारित करें आपकी उत्पादन मोटाई सीमा वह अधिकतम मोटाई है…

एक मानक 4 kW फाइबर लेज़र की स्पेक शीट देखें। ब्रोशर गर्व से दावा करता है कि यह 16 mm स्टेनलेस स्टील काट सकता है, लेकिन बारीक अक्षरों में लिखा है कि 12 mm से ऊपर कट गुणवत्ता की “गारंटी नहीं” है। यही 4 mm का अंतर है जहाँ मुनाफा खत्म हो जाता है। आप कोई कम्यूटर कार उसकी 140 mph शीर्ष गति के आधार पर नहीं खरीदते, क्योंकि आप जानते हैं कि उसे हर दिन उस गति पर चलाना इंजन को नष्ट कर देगा। फिर भी, मेटल फैब्रिकेशन उद्योग ठीक इसी तरह के तर्क पर आधारित दो विपरीत खरीद-भ्रमों में फंसा हुआ है। एक तरफ, पूंजी बचाने की कोशिश कर रहा शॉप मालिक अपनी सबसे मोटी पार्ट को पियर्स करने के लिए जरूरी बिल्कुल न्यूनतम वॉटेज खरीदता है। दूसरी तरफ, पर्याप्त बजट वाला खरीदार भारी वॉटेज पर जरूरत से ज्यादा खर्च करता है, यह मानकर कि केवल ज्यादा ताकत सभी समस्याएँ हल कर देगी। दोनों गलत संख्याओं को देख रहे हैं।
एक 500 W लेज़र 6 mm कार्बन स्टील को काट देगा। वही सामग्री स्टेनलेस से बदल दें, तो सीमा 3 mm तक गिर जाती है। बेड पर एल्युमिनियम रखें, और आप 2 mm पर ही दीवार से टकरा जाते हैं। वॉटेज कोई सार्वभौमिक मास्टर चाबी नहीं है; यह सामग्री पर अत्यधिक निर्भर समीकरण है। जब कोई सेल्सपर्सन कहता है कि मशीन आपकी सबसे मोटी सामग्री को “तकनीकी रूप से काट सकती है”, तो वे आपको बता रहे होते हैं कि लेज़र आदर्श परिस्थितियों में, रेंगती हुई गति पर, और ऑपरेटर द्वारा फोकल पॉइंट पर लगातार निगरानी रखते हुए क्या कर सकता है।
तकनीकी क्षमता परिचालन वास्तविकता नहीं है। यदि आपकी शॉप नियमित रूप से 10 mm कार्बन स्टील प्रोसेस करती है, तो 1000 W मशीन सचमुच उसे काट लेगी। लेकिन वह यह बेहद धीमी गति से करेगी, निचले किनारे पर भारी ड्रॉस छोड़ते हुए, जिसे अब आपकी टीम को हाथ से ग्राइंड करके हटाना होगा। आपने लेज़र पर पैसा बचाया, लेकिन अब आप इसकी कीमत श्रम और घटे हुए थ्रूपुट में चुका रहे हैं। कोई मशीन अपनी पूर्ण सीमा पर काम करते हुए कितने समय तक टिक सकती है?
किसी वाहन के डैशबोर्ड पर लगे टैकोमीटर की कल्पना करें। सुई ऊपर चढ़ती है, आरामदायक क्रूज़िंग गति को पार करती है, और रेड ज़ोन में जा धंसती है। कार आगे बढ़ रही है, लेकिन इंजन चीख रहा है, गर्मी बढ़ रही है, और घटक हर सेकंड खराब हो रहे हैं। लेज़र कटर को उसकी अधिकतम मोटाई रेटिंग पर चलाना बिल्कुल ऐसा ही है। आप मशीन को रेडलाइन कर रहे हैं।
उपकरण और अपने मार्जिन की रक्षा के लिए, आपको 20% हेडरूम बफर चाहिए। यदि आपका रोज़मर्रा का मुख्य काम 12 mm प्लेट है, तो ऐसी मशीन न खरीदें जिसकी अधिकतम सीमा 12 mm पर ही खत्म हो जाती है। वह मशीन खरीदें जिसकी अधिकतम सीमा 15 mm या 16 mm हो। यह अतिरिक्त क्षमता बेकार खर्च नहीं है; यह थर्मल और ऑप्टिकल सुरक्षा है। जब लेज़र अपनी अधिकतम सीमा से आरामदायक रूप से नीचे काम करता है, तो कटिंग हेड ठंडा रहता है, प्रोटेक्टिव लेंस अधिक समय तक चलते हैं, और बीम गुणवत्ता घंटे-दर-घंटे स्थिर बनी रहती है। आप उन भविष्य के कामों के लिए अतिरिक्त क्षमता नहीं खरीद रहे जिन्हें शायद आप कभी जीतें ही नहीं। आप अपने मौजूदा कामों को लाभदायक बनाने के लिए आवश्यक यांत्रिक सांस लेने की जगह खरीद रहे हैं। लेकिन यदि मशीन की सुरक्षा केवल आधार है, तो यह हेडरूम वास्तव में अंतिम लाभ में कैसे बदलता है?
जो कट दोगुना समय लेता है, वह असिस्ट गैस में दोगुनी लागत डालता है। लेज़र संचालन का कठोर गणित यही है। जब आप मशीन के “प्रोडक्शन स्वीट स्पॉट” में काम करते हैं—आम तौर पर उसकी अधिकतम रेटेड मोटाई के 60% से 80% तक—तो भौतिकी आपके पक्ष में काम करती है। बीम इतनी तेज़ी से चलती है कि अतिरिक्त गर्मी सामग्री को विकृत न कर सके। असिस्ट गैस पिघली हुई धातु को साफ़ तरीके से उड़ा देती है, जिससे चिकना, ड्रॉस-रहित किनारा मिलता है जिसे किसी द्वितीयक प्रोसेसिंग की बिल्कुल जरूरत नहीं होती।
“उत्पादन में अच्छी कटाई” का मतलब है कि पार्ट सीधे लेज़र बेड से प्रेस ब्रेक या शिपिंग पैलेट पर चला जाए। यदि लेज़र की शक्ति कम होने के कारण आपके ऑपरेटर किसी पार्ट से बर्र घिसकर हटाने में जो भी मिनट लगाते हैं, वह हर मिनट आप उन्हें खरीद संबंधी गलती सुधारने के लिए भुगतान कर रहे होते हैं। सही वॉटेज वह नहीं है जो आखिरकार आपकी सबसे मोटी प्लेट को पियर्स कर सके। सही वॉटेज वह है जो आपकी सबसे सामान्य सामग्री को इतनी तेज़ी और सफ़ाई से प्रोसेस करे कि आपका प्रति-घंटा लाभ अधिकतम हो सके।
1000W फाइबर लेज़र 10mm कार्बन स्टील को भरोसेमंद तरीके से काट सकता है, फिर भी वही पावर स्रोत अन्य धातुओं में उसकी आधी मोटाई को पियर्स करने में भी संघर्ष करेगा। यह अंतर इसलिए है क्योंकि जब आप कार्बन स्टील को ऑक्सीजन से काटते हैं, तो लेज़र पूरा काम नहीं कर रहा होता। लेज़र बीम माचिस की तीली की तरह काम करती है, धातु को उसके इग्निशन तापमान तक गर्म करती है, जिसके बाद ऑक्सीजन असिस्ट गैस एक ऊष्माक्षेपी प्रतिक्रिया शुरू करती है। स्टील वास्तव में जलना शुरू कर देता है और कटिंग प्रक्रिया में अपनी स्वयं की ऊष्मीय ऊर्जा जोड़ता है।
ऑक्सीकरण प्रक्रिया से मिलने वाली यह “मुफ़्त” ऊर्जा कम-वॉटेज मशीनों को कच्ची मोटाई के लिहाज़ से अपनी श्रेणी से कहीं ऊपर प्रदर्शन करने देती है। असल में आप एक सटीक प्रकाश किरण से सहायता प्राप्त रासायनिक टॉर्च चला रहे होते हैं। हालांकि, इस रासायनिक बढ़त की कीमत चुकानी पड़ती है: बनने वाला किनारा कार्बनयुक्त स्केल से ढक जाता है, जिसे पेंटिंग या वेल्डिंग से पहले हटाना पड़ता है। यदि आपके वर्कफ़्लो को “साफ़” पार्ट्स चाहिए, तो आप ऊष्माक्षेपी लाभ खो देते हैं क्योंकि आपको नाइट्रोजन पर स्विच करना पड़ता है, जो तुरंत आपकी प्रभावी मोटाई क्षमता को आधा कर देता है।
ऑक्सीजन जैसी “सहायक” गैस को हटाने से अन्य स्टील्स के लिए मशीन की आवश्यकताएँ मूल रूप से क्यों बदल जाती हैं?
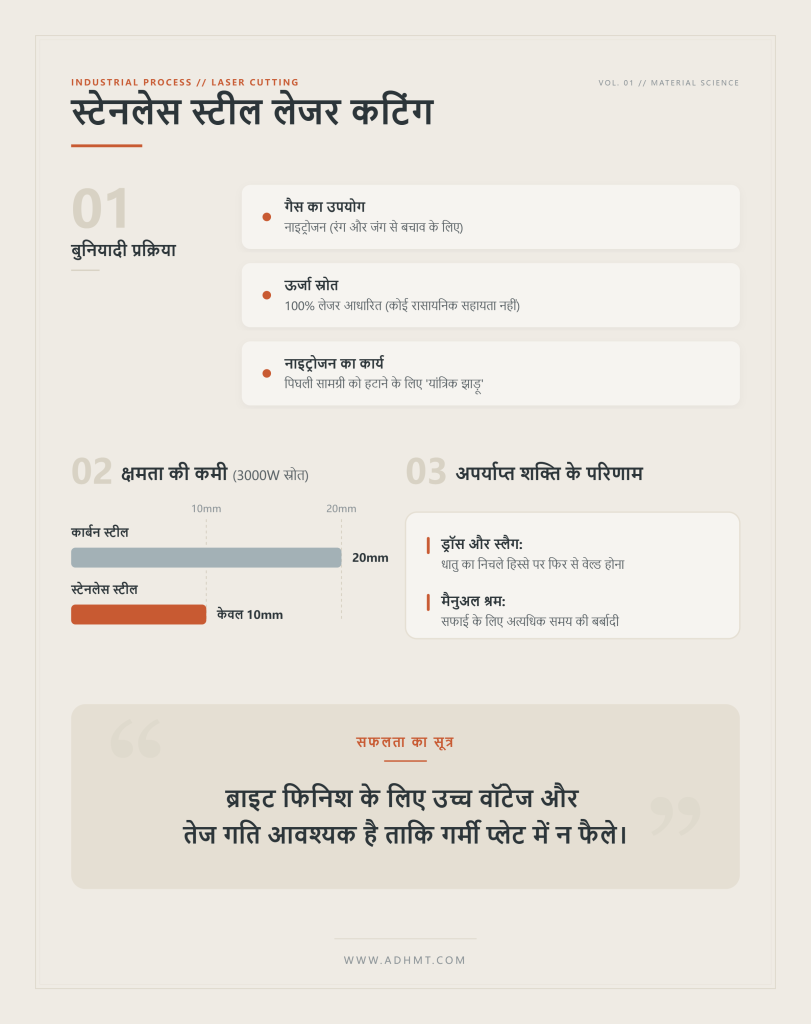
स्टेनलेस स्टील बिल्कुल अलग मामला है, क्योंकि रंग बदलने से बचाने और जंग-रोधक क्षमता बनाए रखने के लिए इसे लगभग हमेशा नाइट्रोजन से काटा जाता है। इस सेटअप में कोई ऊष्माक्षेपी “चीट कोड” नहीं होता। धातु को पिघलाने के लिए आवश्यक ऊर्जा का 100% लेज़र को ही देना पड़ता है, और नाइट्रोजन केवल एक यांत्रिक झाड़ू की तरह काम करती है, जो पिघली हुई सामग्री को कर्फ़ से बाहर हटाती है। क्योंकि सारी भारी मेहनत लेज़र कर रहा होता है, 3000W स्रोत जो 20mm कार्बन स्टील को आसानी से काट देता है, अचानक स्टेनलेस में लगभग 10mm तक सीमित हो जाता है।
जब आप स्टेनलेस कट में पर्याप्त शक्ति नहीं देते, तो धातु केवल धीरे नहीं कटती—वह गंभीर रूप से विफल हो जाती है। तरल मेल्ट पूल बनाए रखने के लिए पर्याप्त स्थानीयकृत गर्मी के बिना, नाइट्रोजन कर्फ़ को प्रभावी ढंग से साफ़ नहीं कर पाती, जिससे “ड्रॉस” या “स्लैग” बनता है जो पार्ट के निचले हिस्से पर फिर से वेल्ड हो जाता है। अंत में आपके पास ऐसा पार्ट होता है जो तकनीकी रूप से मोटाई विनिर्देश को पूरा करता है, लेकिन उपयोग योग्य बनने के लिए बीस मिनट की मैनुअल छेनी-कार्यवाही मांगता है। स्टेनलेस पर “ब्राइट” फिनिश पाने के लिए आपको इतना वॉटेज चाहिए कि आप इतनी तेज़ी से आगे बढ़ सकें कि गर्मी आसपास की प्लेट में समा न जाए।
यदि स्टेनलेस स्टील रासायनिक सहायता की कमी से आपको दंडित करता है, तो आप ऐसी सामग्री को कैसे संभालते हैं जो स्वयं लेज़र बीम का सक्रिय रूप से विरोध करती है?
एल्युमिनियम एक विरोधाभास पेश करता है: यह नरम है और इसका गलनांक स्टील से कम है, फिर भी 3000W लेज़र स्टेनलेस के 10mm की तुलना में इसका केवल लगभग 8mm ही काट सकता है। समस्या दोहरी है: परावर्तनशीलता और ऊष्मीय चालकता। अपनी ठोस अवस्था में, एल्युमिनियम दर्पण की तरह काम करता है, लेज़र की ऊर्जा का बहुत बड़ा हिस्सा अवशोषित करने के बजाय कटिंग हेड की ओर वापस परावर्तित कर देता है। यदि आपके प्रारंभिक वॉटेज में उस परावर्तक सतह को तुरंत तोड़कर मेल्ट शुरू करने के लिए पर्याप्त “झटका” नहीं है, तो बैक-रिफ्लेक्शन से आप अपनी ही ऑप्टिक्स को नुकसान पहुँचाने का जोखिम उठाते हैं।
कट शुरू हो जाने के बाद, सामग्री की ऊष्मीय चालकता नई चुनौती बन जाती है। एल्युमिनियम एक थर्मल स्पंज की तरह है; यह कट ज़ोन से गर्मी को तेजी से खींचकर शीट के बाकी हिस्से में फैला देता है, जितनी तेजी से लेज़र उसे आपूर्ति कर पाता है उससे भी अधिक। इसे पार करने के लिए आप “धीमे और स्थिर” तरीके का उपयोग नहीं कर सकते। आपको वाटेज के एक भारी प्रहार की जरूरत होती है, ताकि सामग्री जितनी तेजी से गर्मी को बाहर निकालती है उससे भी तेज ऊर्जा कट में डाली जा सके। इसी कारण अनुभवी सलाहकार उन दुकानों के लिए 2kW से कम की मशीन शायद ही सुझाते हैं जो रोज़ाना एल्युमिनियम चलाने की योजना बनाती हैं।
लेकिन परावर्तनशीलता को मात देने के लिए पर्याप्त शक्ति होने पर भी, सहायक गैस की लागत कब कट के लाभों से अधिक होने लगती है?
“क्लीन-कट सीमा” वह बिंदु है जहाँ धातु की भौतिकी आपको उस पार्ट से होने वाली कमाई से अधिक नाइट्रोजन गैस पर खर्च करने के लिए मजबूर कर देती है। स्टेनलेस काटने वाले 4kW लेज़र के लिए, यह सीमा आमतौर पर लगभग 12mm के आसपास होती है। मशीन भले ही 16mm के लिए रेटेड हो, लेकिन उस 16mm किनारे को “चमकदार” और ड्रॉस-मुक्त बनाए रखने के लिए आवश्यक उच्च-दाब नाइट्रोजन की मात्रा चौंकाने वाली होती है। असल में, आप पिघली हुई धातु के पहाड़ को हटाने के लिए गैस के तूफान का भुगतान कर रहे होते हैं।
जैसे-जैसे आप अपने वाटेज की अधिकतम मोटाई सीमा के करीब पहुंचते हैं, आपकी कटिंग स्पीड बहुत तेजी से गिरती है, लेकिन गैस की खपत स्थिर रहती है या बढ़ जाती है। जिस पार्ट को काटने में चार गुना अधिक समय लगता है, वह चार गुना नाइट्रोजन इस्तेमाल करता है, जिससे उच्च-मार्जिन वाला काम शुद्ध नुकसान में बदल सकता है। यहीं “प्रोडक्शन स्वीट स्पॉट” एक वित्तीय गणना बन जाता है: क्या महंगी नाइट्रोजन के साथ मोटी प्लेट को धीरे-धीरे काटना सस्ता है, या आपको स्पीड को फिर से लाभकारी दायरे में लाने के लिए उच्च वाटेज स्तर पर विचार करना चाहिए? उस बिंदु को नजरअंदाज करना जहाँ गैस की लागत कटिंग स्पीड से आगे निकल जाती है, आपकी प्रति-घंटा कमाई को अनिवार्य रूप से गिरा देगा, चाहे कागज पर मशीन की अधिकतम क्षमता कुछ भी कहती हो।
उस प्रति-घंटा लाभ की रक्षा करने के लिए निर्माता की स्पेक शीट पर दिए गए प्रयोगशाला-स्थितियों वाले रेटिंग्स से आगे देखना आवश्यक है। ऐसी मशीन जो तकनीकी रूप से धातु के टुकड़े को अलग कर सकती है और ऐसी मशीन जो लाभकारी गति पर साफ पार्ट बनाती है—इन दोनों के बीच बहुत बड़ा परिचालन अंतर है। लेज़र को उसकी अधिकतम मोटाई रेटिंग के आधार पर खरीदना वैसा है जैसे डिलीवरी वैन को ढलान पर उसकी अधिकतम गति के आधार पर खरीदना। आप अपने लेज़र को उसकी पूर्ण सीमा—उसकी “रेडलाइन”—पर नहीं चलाना चाहते। जब आप मशीन को रेडलाइन पर चलाते हैं, तो कट स्पीड गिर जाती है, गैस की खपत उछलती है और किनारे की गुणवत्ता बिगड़ती है। आपको अपनी मशीन का आकार इस तरह तय करना चाहिए कि आपके रोजमर्रा के मुख्य पार्ट उसकी क्षमता वक्र के ठीक बीच में आएं। यही प्रोडक्शन स्वीट स्पॉट है, जहाँ मशीन उच्च टॉर्क के साथ सहज चलती है, आपकी प्रति-घंटा कमाई को अधिकतम करती है और कभी-कभार आने वाले भारी काम के लिए गुंजाइश भी छोड़ती है।
मानक निर्माता चार्ट देखें, और आपको 3000W लेज़र 20mm कार्बन स्टील काटने के लिए रेटेड दिखेगा। यह संख्या नए खरीदारों को यह सोचने में उलझा देती है कि 3kW एक हेवी-प्लेट मशीन है। ऐसा नहीं है। हालांकि यह ऑक्सीजन असिस्ट की ऊष्माक्षेपी प्रतिक्रिया का उपयोग करके 20mm को धीरे-धीरे काट सकती है, 1.5kW से 3kW स्तर वास्तव में पतली शीट मेटल—विशेष रूप से 6mm से कम सामग्री—के लिए निर्विवाद वर्कहॉर्स है।
इन पतले गेजों पर, 3kW लेज़र इतनी तेज चलती है कि उच्च-वाटेज मॉडलों की तेजी से बढ़ती उपकरण लागतों को शुरू किए बिना पुराने प्लाज़्मा टेबल और पंच प्रेस को पूरी तरह बदल सकती है। यदि आपकी दुकान मुख्य रूप से HVAC डक्टवर्क, इलेक्ट्रिकल एनक्लोज़र या हल्के आर्किटेक्चरल पैनल बनाती है, तो 4kW या 6kW पर जाना तेजी से घटते लाभ देता है; ऐसे उपयोगों में सिंगल टेबल फाइबर लेज़र कटिंग मशीन जैसा व्यावहारिक कॉन्फ़िगरेशन पतली शीट उत्पादन के लिए अधिक संतुलित शुरुआती विकल्प हो सकता है। जटिल कोनों और छोटे छेदों के आसपास लेज़र हेड केवल एक सीमा तक ही तेज चल सकता है, उसके बाद मशीन की यांत्रिक त्वरण सीमाएं प्रभावी हो जाती हैं। पतली शीट में, 3kW मशीन गैंट्री की अपनी भौतिक गति सीमा तक पहुंच जाती है। आप जो भी अतिरिक्त वाटेज खरीदते हैं, वह बस महंगी, अप्रयुक्त क्षमता बनकर कैबिनेट में निष्क्रिय पड़ी रहती है।
12mm स्टेनलेस काटने में 6000W लेज़र, 4000W लेज़र से स्पष्ट रूप से बेहतर होता है, लेकिन इसके साथ पूंजीगत लागत भी काफी अधिक आती है। 6kW की सीमा पार करना आपकी शॉप की वित्तीय गणना को मूल रूप से बदल देता है। अब आप क्षमता नहीं खरीद रहे होते; आप शुद्ध थ्रूपुट खरीद रहे होते हैं।
6kW पर, स्टेनलेस के लिए नाइट्रोजन क्लीन-कट थ्रेशोल्ड ऊपर चला जाता है, जिससे आप 12mm से 16mm प्लेटों को ऐसी गति पर प्रोसेस कर सकते हैं जो वास्तव में उत्पादन रन के लिए मायने रखती है। यह अपग्रेड तभी अपनी लागत वसूल करता है जब आपके व्यवसाय के मिश्रण में इसे लगातार काम देने के लिए पर्याप्त वॉल्यूम हो। अगर आप महीने में केवल दो बार मोटी प्लेट काटते हैं, तो 6kW अपग्रेड दिखावे की खरीद है। लेकिन अगर आप ऐसी जॉब शॉप चलाते हैं जहाँ 10mm कार्बन स्टील और 8mm स्टेनलेस आपके दैनिक प्रवाह का 60% बनाते हैं, तो 6kW मशीन प्रभावी रूप से पैसा छापती है। यह इतनी तेज़ कटिंग करती है कि आपके प्रति-पार्ट नाइट्रोजन खर्च को घटा सके और अधिक कॉन्ट्रैक्ट लेने के लिए क्षमता खाली कर सके। सवाल यह नहीं है कि 6kW मोटा काट सकता है या नहीं—सवाल यह है कि क्या आपके पास बीम को चालू रखने के लिए पर्याप्त मोटा काम है।
एक शॉप मालिक ने हाल ही में नए 12kW लेज़र को यह कहकर उचित ठहराया कि वह 30mm एल्युमिनियम काट सकता है। जब मैंने पूछा कि उसके पास 30mm एल्युमिनियम के कितने काम लाइन में हैं, तो जवाब था शून्य। अल्ट्रा-हाई पावर युग—12kW, 15kW और उससे आगे—को व्यापक बाज़ार में बेहद गलत समझा जाता है।
6kW से 12kW की छलांग आम तौर पर मोटी प्लेट काटने की क्षमता खोलने के बारे में नहीं होती। यह एक महंगा, बड़े दांव वाला अनुमान होता है कि आपकी मटेरियल हैंडलिंग उस मशीन के साथ तालमेल रख सकेगी जो आपकी पुरानी मशीन की तुलना में भारी प्लेट को तीन गुना तेज़ काटती है। 12kW पर, लेज़र धातु को इतनी तेज़ी से वाष्पीकृत करता है कि आपका bottleneck तुरंत कटिंग हेड से हटकर फोर्कलिफ्ट ड्राइवर पर आ जाता है। अगर आपके पास automated sheet loaders, dual pallet changers और पार्ट्स छाँटने के लिए समर्पित टीम नहीं है, तो 12kW मशीन अपने जीवन का अधिकांश समय शीट मेटल का इंतज़ार करते हुए बिताएगी; इसी वजह से ADH Machine Tool की laser cutting और industrial automation R&D पृष्ठभूमि वाली डबल टेबल फाइबर लेज़र कटिंग मशीन जैसे विकल्पों को पहले throughput और loading-unloading के संदर्भ में परखना अधिक व्यावहारिक है। ये दैत्य भारी कृषि, एयरोस्पेस या structural components को प्रोसेस करने वाले उच्च-वॉल्यूम उत्पादन वातावरणों के लिए होते हैं। किसी low-volume shop को “future-proof” करने के लिए इसे खरीदना नकदी बहाने का निश्चित तरीका है।
जब ऑपरेटर कट के निचले किनारे से चिपका हुआ खुरदरा, दाँतेदार ड्रॉस देखते हैं, तो वे कच्ची पावर की कमी नहीं, बल्कि thermal imbalance का लक्षण देख रहे होते हैं। ड्रॉस तब बनता है जब पिघली हुई धातु kerf से साफ़ तौर पर बाहर नहीं निकाली जाती। यह आम तौर पर इसलिए होता है क्योंकि आपकी focal position गलत होती है, जिससे बीम वहाँ density खो देता है जहाँ वह मायने रखती है, या इसलिए कि आपका nozzle standoff बहुत अधिक होता है, जिससे assist gas उस pressure से वंचित हो जाती है जो slag को उड़ा देने के लिए चाहिए। बहुत अधिक heat का बहुत धीमे चलना melt pool को चौड़ा करके झुकने देता है; बहुत कम heat का बहुत तेज़ चलना assist gas को kerf साफ़ करने से रोकता है।
क्योंकि वे इन mechanics का निदान नहीं करते, किसी ऑपरेटर की पहली प्रवृत्ति अक्सर मशीन को दोष देना और अधिक wattage की इच्छा करना होती है। लेकिन ड्रॉस की समस्या पर 10kW लेज़र लगा देना, पंक्चर टायरों वाली कार में बड़ा इंजन लगाने जैसा है। अगर आप 4kW मशीन पर 8mm एल्युमिनियम काट रहे हैं और बहुत खराब किनारे मिल रहे हैं, तो 8kW पर अपग्रेड करने से प्लेट में और भी अधिक अनियंत्रित heat भरकर समस्या वास्तव में बदतर हो सकती है।
खुरदरे किनारे parameters को सही तरह से सेट करके और feed rate को आपके द्वारा लगाए जा रहे exact wattage से मिलाकर ठीक किए जाते हैं। उदाहरण के लिए, अगर 6mm स्टेनलेस पर आपको hard, welded-on dross मिल रहा है, तो केवल focal position को material surface से -3mm नीचे ले जाना और nozzle standoff को 0.8mm तक कसना cut के bottom पर energy को concentrate करेगा और nitrogen gas velocity को maximize करेगा, जिससे dross तुरंत कटकर अलग हो जाएगा और साफ़, burr-free edge मिलेगा। यह मानने से पहले कि आपकी मशीन underpowered है, आपको यह साबित करना होगा कि आप वास्तव में उस power का उपयोग कर रहे हैं जो आपके पास पहले से है।
अगर आप पहले ही यह मान चुके हैं कि अधिक वॉटेज किसी खुरदरे किनारे को जादुई तरीके से ठीक नहीं करेगा, तो आपको उन अदृश्य बलों को देखना होगा जो वास्तव में काम कर रहे हैं। लेज़र बीम केवल एक केंद्रित ऊष्मा स्रोत है; यह धातु को पिघलाती है, लेकिन उसे हटाती नहीं है। पिघले हुए स्टील के पोखर को एक साफ़ पार्ट में बदलने के लिए, आपको उस सामग्री को प्लेट से दोबारा जुड़ने से पहले बाहर निकालने के लिए एक यांत्रिक बल चाहिए। यह बल आपकी असिस्ट गैस से आता है, और इसकी डिलीवरी में ही अधिकांश शॉप्स अपना लाभ मार्जिन खो देती हैं, बीम के धातु को छूने से बहुत पहले।
अपनी असिस्ट गैस को उस “झाड़ू” की तरह समझें जो लेज़र द्वारा बनाई गई पिघली धातु को साफ़ करके हटाती है। जब आप ऑक्सीजन का उपयोग करते हैं, तो आप एक रासायनिक आग शुरू कर रहे होते हैं—गैस लोहे के साथ प्रतिक्रिया करके ऊष्मा जोड़ती है, जिससे कम-शक्ति वाला लेज़र भी आश्चर्यजनक रूप से मोटी प्लेट काट सकता है। लेकिन वह आग एक ऑक्साइड परत छोड़ती है, जिसे पेंटिंग से पहले घिसकर हटाना पड़ता है; यह एक छिपी हुई श्रम लागत है जो आपके ROI को कम कर देती है।
इसके विपरीत, नाइट्रोजन निष्क्रिय होती है। यह लेज़र को धातु पिघलाने में मदद नहीं करती; यह केवल उच्च-दबाव वाले बल का उपयोग करके पिघली सामग्री को कर्फ़ से बाहर उड़ा देती है। इससे एक “क्लीन कट” किनारा बनता है जो तुरंत वेल्ड शॉप या पेंट लाइन के लिए तैयार होता है, लेकिन ऑक्सीजन के साथ मिली उसी गति को बनाए रखने के लिए इसमें काफी अधिक वॉटेज चाहिए। अगर आप 6mm स्टेनलेस पर ऑक्सीजन से नाइट्रोजन पर स्विच करते हैं, तो आपकी 3kW मशीन अचानक 1.5kW मशीन जैसी महसूस हो सकती है, क्योंकि अब सारा थर्मल काम वह अकेले कर रही है।
असल में आप द्वितीयक श्रम में भारी कमी के बदले गैस लागत और बिजली खपत का सौदा कर रहे होते हैं।
हाल ही में, कई शॉप्स “शॉप एयर” कटिंग की ओर बढ़ रही हैं—जिसमें उच्च-दबाव कंप्रेसर का उपयोग करके 78% नाइट्रोजन और 21% ऑक्सीजन का मिश्रण दिया जाता है। पतली गेज वाली गैल्वनाइज़्ड और माइल्ड स्टील के लिए यह अंतिम “बीच का रास्ता” है, जो शुद्ध नाइट्रोजन की तुलना में तेज़ गति और शुद्ध ऑक्सीजन की तुलना में साफ़ किनारा देता है। हालांकि, यदि आपकी हवा पूरी तरह सूखी और तेल-मुक्त नहीं है, तो आप एक सप्ताह में $10,000 का कटिंग हेड नष्ट कर देंगे।
लेकिन सही गैस होने पर भी, समान वॉटेज वाली दो मशीनें इतने अलग परिणाम क्यों देती हैं?
कच्चा वॉटेज कुल ऊर्जा का माप है, लेकिन बीम गुणवत्ता यह मापती है कि वह ऊर्जा कितनी कसकर केंद्रित है। इसे अक्सर Beam Parameter Product (BPP) कहा जाता है। किसी लो-एंड 4kW स्रोत से आने वाली “गंदी” बीम का फोकल पॉइंट चौड़ा और अव्यवस्थित हो सकता है, जो चौड़ा कर्फ़ बनाता है और मशीन को आगे बढ़ने के लिए आवश्यकता से अधिक धातु पिघलानी पड़ती है।
उच्च-गुणवत्ता वाले BPP वाली एक प्रीमियम 3kW मशीन सुई जैसी पतली फोकल पॉइंट बनाती है। चूँकि प्रभाव बिंदु पर ऊर्जा घनत्व बहुत अधिक होता है, इसलिए यह “कुंद” बीम वाली अधिक-वॉटेज मशीन की तुलना में धातु को तेज़ और अधिक दक्षता से वाष्पित कर सकती है। यह स्लेजहैमर बनाम स्कैल्पेल से स्टेक काटने की कोशिश के अंतर जैसा है; हथौड़े में अधिक “पावर” होती है, लेकिन स्कैल्पेल कम अव्यवस्था के साथ काम करता है।
उस ऊर्जा को फोकस करना फोकल लंबाई का एक नाज़ुक संतुलन है। छोटी फोकल लंबाई वाला लेंस एक छोटा, तीव्र स्पॉट बनाता है जो पतली शीट को बहुत तेज़ी से काटने के लिए आदर्श है, लेकिन 12mm प्लेट में निरंतरता बनाए रखने के लिए आवश्यक “डेप्थ ऑफ फील्ड” उसमें नहीं होती। यदि आपका फोकल पॉइंट आधा मिलीमीटर भी चूक जाए, तो आपके ड्रॉस स्तर बहुत बढ़ जाएंगे और आपकी गति गिर जाएगी।
सटीक ऑप्टिक्स कच्चे वॉटेज की कमी की भरपाई कर सकते हैं, लेकिन वे खराब सामग्री की भरपाई नहीं कर सकते।
आप बाजार का सबसे महंगा 12kW लेजर खरीद सकते हैं, लेकिन यदि आप उसमें उच्च सिलिकॉन सामग्री या भारी मिल स्केल वाला “commodity grade” माइल्ड स्टील डालते हैं, तो वह शौकिया उपकरण जैसा प्रदर्शन करेगा। हाई-स्पीड फाइबर लेजर सामग्री की एकरूपता के प्रति अत्यंत संवेदनशील होते हैं। जब बीम किसी अशुद्धि की जेब या जंग की मोटी परत से टकराती है, तो ऊष्मीय संतुलन तुरंत बिगड़ जाता है, जिसके परिणामस्वरूप “blow-out” होता है और पार्ट खराब हो जाता है।
कई शॉप मालिक खराब सामग्री को “blast through” करने के लिए अधिक वॉटेज वाला लेजर खरीदने की गलती करते हैं। यह नुकसानदेह रणनीति है। अतिरिक्त पावर अक्सर अशुद्धियों के साथ प्रतिक्रिया को और बढ़ा देती है, जिससे अधिक स्पैटर और नोजल को अधिक नुकसान होता है। हाई-वॉटेज निर्माताओं द्वारा बताए गए स्पीड को सचमुच हासिल करने के लिए, आपको आम तौर पर “laser-grade” प्लेट चाहिए—ऐसी सामग्री जिसे एक समान सतह सुनिश्चित करने के लिए pickled and oiled (P&O) किया गया हो या shot-blasted किया गया हो।
यदि आपका व्यवसाय मॉडल उपलब्ध सबसे सस्ते स्क्रैप-ग्रेड स्टील को खरीदने पर निर्भर है, तो हाई-पावर लेजर एक जोखिम बन जाता है। आप कटिंग से अधिक समय नोजल साफ करने और जॉब फिर से शुरू करने में लगाएंगे। आपको खुद से पूछना होगा: मेरी रुकावट मशीन का वॉटेज है, या उस धातु की गुणवत्ता है जिसे मैं स्लैट्स पर रख रहा हूँ?
4 kW फाइबर लेजर की स्पेक शीट बड़े दावे के साथ कहेगी कि वह 16 mm स्टेनलेस स्टील को पियर्स कर सकता है। बारीक शर्तें पढ़ें, और आप देखेंगे कि निर्माता 12 mm से ऊपर एज क्वालिटी की गारंटी देने से इनकार करता है। मशीन तकनीकी रूप से क्या झेल सकती है और आप वास्तव में क्या बेच सकते हैं, इनके बीच बहुत बड़ा अंतर है। आप ऐसी मशीन पर टिकाऊ व्यवसाय मॉडल नहीं बना सकते जो अपनी पूर्ण सीमा पर हांफ रही हो। अपनी वास्तविक लाभ क्षमता की गणना करने के लिए, आपको ऐसा फ्रेमवर्क चाहिए जिससे वह वॉटेज मिले जो आपके मुख्य उत्पादों को दिन-ब-दिन, बिना मार्जिन नष्ट किए, बेदाग काटे।
यदि आप इस फ्रेमवर्क को वास्तविक मशीन विकल्पों से मिलाकर देखना चाहते हैं, तो मॉडल, कटिंग रेंज और तकनीकी विवरणों की तुलना के लिए यह डाउनलोड करने योग्य संसाधन उपयोगी अगला कदम हो सकता है।
अभी अपनी शॉप फ्लोर को देखें और पिछले छह महीनों के इनवॉइस निकालें। संभव है कि आप पाएँ कि आपके राजस्व का 80 प्रतिशत सामग्री की मोटाई की एक आश्चर्यजनक रूप से संकरी रेंज से आता है। उपकरण बाजार इसी वास्तविकता को दर्शाता है: 500 W से 1.5 kW मशीनें 3 mm तक की पतली शीट में प्रमुख हैं, 3 kW से 6 kW सिस्टम विशाल औद्योगिक मध्य-श्रेणी को संभालते हैं, और 10 kW से 40 kW की विशाल मशीनें भारी प्लेट के लिए मौजूद हैं।
यदि आपकी 80/20 जाँच में शीट और ट्यूब दोनों तरह के काम नियमित रूप से दिखते हैं, तो अलग-अलग मशीनों के बजाय एक संयुक्त समाधान का मूल्यांकन करना व्यावहारिक हो सकता है। ADH Machine Tool की ड्यूल-यूज़ फाइबर लेज़र कटिंग मशीन ऐसे निवेश को समझने का उपयोगी अगला कदम है, खासकर जब कार्यान्वयन और सर्विस सपोर्ट भी निर्णय का हिस्सा हों; कंपनी के उत्पाद 100 से अधिक देशों और क्षेत्रों में बेचे जाते हैं और उसका व्यापक बिक्री व सेवा नेटवर्क है।
फिर भी खरीदार लगातार 5 प्रतिशत वाले अपवाद काम को अपनी खरीद स्पेक तय करने देते हैं। यदि आप पूरे सप्ताह 3 mm माइल्ड स्टील प्रोसेस करते हैं लेकिन कभी-कभार 20 mm प्लेट का कोटेशन मिलता है, तो 12 kW लेजर खरीदना पूंजी का विनाशकारी गलत आवंटन है। आप ऐसी क्षमता के लिए अग्रिम लागत, चिलर साइजिंग और बिजली खपत में भारी प्रीमियम चुका रहे हैं जो महीने में 29 दिन बेकार पड़ी रहती है। उस दुर्लभ मोटे काम को किसी हेवी-प्लेट विशेषज्ञ को सबकॉन्ट्रैक्ट करें। वह मशीन खरीदें जो हर मंगलवार आपके मॉर्गेज का भुगतान कराने वाले काम में सबसे मजबूत हो।
एक बार जब आप अपनी मुख्य मोटाई अलग कर लेते हैं, तो आपको फिनिश परिभाषित करनी होगी। सेकेंडरी ऑपरेशंस के प्रति आपके ग्राहक की सहनशीलता आपका असिस्ट गैस तय करती है, और आपका असिस्ट गैस आपका आवश्यक वॉटेज तय करता है। यदि आप कृषि उपकरणों के लिए ब्रैकेट काट रहे हैं, तो ऑक्सीजन कट से मिला थोड़ा ऑक्सीकृत किनारा पूरी तरह स्वीकार्य है। आप कम-वॉटेज मशीन चला सकते हैं और फिर भी अपने उत्पादन लक्ष्यों को हासिल कर सकते हैं।
लेकिन यदि आप फूड-ग्रेड मेडिकल उपकरणों के लिए स्टेनलेस स्टील पैनल काट रहे हैं, तो ऑक्सीकरण रोकने के लिए आपको उच्च-दाब नाइट्रोजन का उपयोग करना होगा। नाइट्रोजन के लिए भारी तापीय बल की आवश्यकता होती है। 3 kW लेज़र ऑक्सीजन के साथ 6 mm स्टेनलेस को आसानी से काट सकता है, लेकिन उसी काम को नाइट्रोजन के साथ करवाने पर आपकी कटिंग गति बहुत धीमी हो जाएगी। आपको आवश्यकता को उल्टी दिशा में समझना होगा: साफ़ किनारे के लिए नाइट्रोजन चाहिए, नाइट्रोजन के लिए अधिक ऊष्मा चाहिए, और अधिक ऊष्मा के लिए उस विशिष्ट मोटाई हेतु अधिक वॉटेज स्पेक की आवश्यकता होती है।
कच्ची कटिंग गति एक दिखावटी मापदंड है। प्रति पार्ट लागत ही वह एकमात्र संख्या है जो आपके टिके रहने को निर्धारित करती है। इसे निकालने के लिए, आपको मशीन के अमॉर्टाइज़ेशन, ऑपरेटर श्रम, बिजली और असिस्ट गैस की खपत को मिलाकर एक ही प्रति-घंटा परिचालन दर बनानी होगी। उस दर को मशीन द्वारा एक घंटे में बनाए गए स्वीकार्य पार्ट्स की संख्या से विभाजित करें।
यहीं पर गणना अक्सर अधिक शक्ति के पक्ष में पलट जाती है। 6 kW लेज़र की लागत 3 kW मॉडल से काफ़ी अधिक होती है, लेकिन यदि वह आपके मुख्य 8 mm पार्ट्स को दोगुनी गति से काटता है और प्रति मिनट नाइट्रोजन की समान मात्रा उपयोग करता है, तो आपकी प्रति पार्ट गैस लागत आधी हो जाती है। अधिक वॉटेज वाली मशीन अचानक प्रति पार्ट कम लागत देने लगती है। लेकिन यह समीकरण तभी काम करता है जब आप मशीन को लगातार सामग्री दे सकें। यदि आपकी सामग्री हैंडलिंग पूरी तरह मैनुअल है, तो वह 6 kW लेज़र अपने दिन का आधा समय फोर्कलिफ्ट का इंतज़ार करते हुए बिताएगा, जिससे आपको उच्च परिचालन दर चुकानी पड़ेगी लेकिन थ्रूपुट का लाभ नहीं मिलेगा।
यदि आपकी वास्तविक उत्पादन मिश्रण, गैस लागत और सामग्री हैंडलिंग क्षमता के आधार पर 3 kW और 6 kW विकल्पों की तुलना स्पष्ट नहीं हो रही है, तो अपने पार्ट डेटा और वर्कफ़्लो के साथ परामर्श के लिए संपर्क करें ताकि मशीन चयन को अनुमान के बजाय प्रति-पार्ट लागत पर आधारित किया जा सके।
सख्त प्रति-पार्ट लागत की गणना में एक महत्वपूर्ण अंधा बिंदु होता है: यह मानती है कि आपका व्यवसाय कभी नहीं बदलेगा। आज के सटीक वर्कलोड के लिए बिल्कुल सही स्पेक वाली मशीन त्रुटि, खराब सामग्री या भविष्य की वृद्धि के लिए कोई गुंजाइश नहीं छोड़ती।
अधिक-योग्य मशीन का सिद्धांत इन वास्तविक दुनिया के परिवर्तनीय कारकों से आपके उत्पादन के स्वीट स्पॉट की रक्षा करने का मुख्य तंत्र है। जब आप अपने प्राथमिक मटीरियल्स को लगभग 70% शक्ति पर संभालने के लिए सिस्टम स्पेक करते हैं, तो आप सामग्री की असंगतियों और कंज़्यूमेबल घिसावट के विरुद्ध एक बफ़र बनाकर अपने प्रति-घंटा लाभ को स्थिर करते हैं, जो अन्यथा आपकी दक्षता को गिरा सकते थे। यह अतिरिक्त क्षमता सुनिश्चित करती है कि आपकी कटिंग गति और गैस खपत हार्डवेयर की तकनीकी सीमा पर हांफने के बजाय अनुकूलित क्षेत्र के भीतर रहें। यह कोई तकनीकी विलासिता नहीं है; यह परिचालन स्थिरता और पूर्वानुमेय ROI की रणनीतिक कीमत है। उस वॉटेज की पहचान करने के लिए अपने शीर्ष तीन मटीरियल्स पर प्रति-पार्ट लागत की गणना करें, जो आपके प्रति-घंटा लाभ को अधिकतम करता है।
