पैनल बेंडर रखरखाव: सटीकता, निदान और सेवा-जीवन
दोहराए जाने वाले किसी जॉब में शुरुआती पैनल निरीक्षण में पास हो जाते हैं। उत्पादन के बीच में ऑपरेटर कोण…

पंच और डाई लगाए जा चुके हैं, प्रोग्राम लोड है और कंट्रोल के अनुसार मशीन तैयार है। हालांकि, बदलाव के दौरान सुरक्षा-उपकरण की एक केबल का मार्ग बदला गया था और डिटेक्शन फील्ड खिसक गया था। मशीन अब भी सामान्य रूप से चालू होती है। क्या सेटअप पूरा हो गया है?
ज़रूरी नहीं। तैयार होने का संकेत केवल यह दर्शाता है कि कंट्रोल मशीन चलाने की अनुमति देता है। यह साबित नहीं करता कि ऑपरेटर, सुरक्षा-उपकरणों, टूलिंग, सामग्री, मशीन की स्थिति और प्रोग्राम की गई गति का मौजूदा संयोजन सुरक्षित या सही है।
सटीक पहला बेंड नियंत्रित सत्यापन से प्राप्त होता है। कार्य जारी करने से पहले ड्रॉइंग, सामग्री, टूलिंग, लोड, मशीन की गति, परीक्षण नमूना और निरीक्षण विधि में सामंजस्य होना चाहिए। निर्माता के निर्देशों, कार्यस्थल की प्रक्रियाओं और अपने प्राधिकरण की सीमाओं का पालन करें।
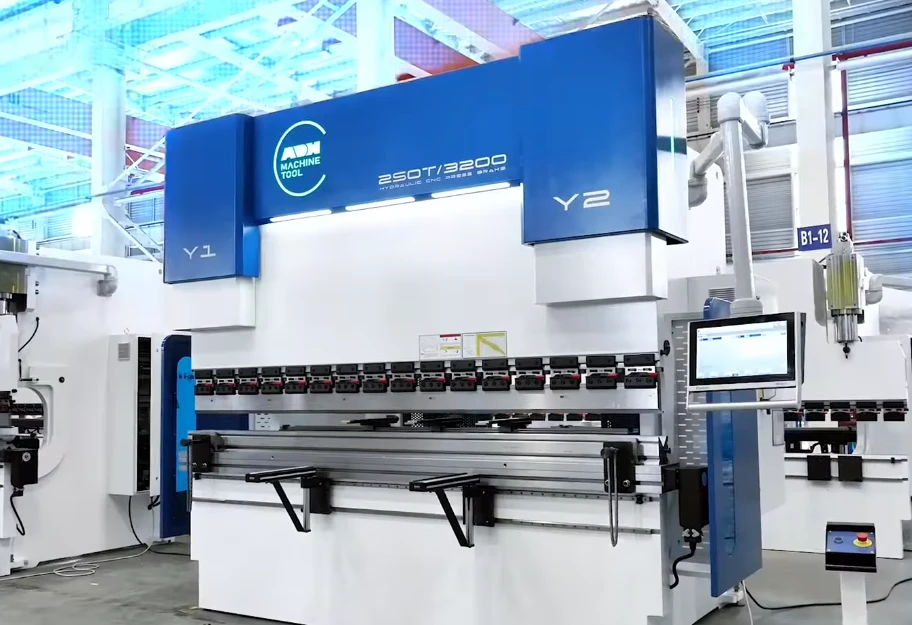
हर सेटअप प्रमाणों की एक शृंखला है: ड्रॉइंग पार्ट को परिभाषित करती है, सामग्री और टूलिंग को उसका निर्माण करना चाहिए, मशीन को लोड सहने और निर्धारित गति पूरी करने में सक्षम होना चाहिए, और निरीक्षण को परिणाम की पुष्टि करनी चाहिए।
पहला प्रमाण अधिक बुनियादी है: कार्य करने की अनुमति, मशीन की सुरक्षित स्थिति और कार्य रोकने की स्पष्ट शर्तें। दोहराए जाने वाले काम में केवल संक्षिप्त पुष्टियों की आवश्यकता हो सकती है; नई टूल व्यवस्था, बदला हुआ सुरक्षा-उपकरण, अपरिचित प्रोग्राम, अस्पष्ट खराबी या अनिश्चित सामग्री के लिए अधिक गहन समीक्षा आवश्यक होती है।
दो प्रेस ब्रेक में अलग-अलग कंट्रोल, मोड, क्लैम्पिंग सिस्टम, सुरक्षा-उपकरण और खराबी से उबरने के क्रम हो सकते हैं। एक मशीन पर मिला प्रशिक्षण स्वतः दूसरी मशीन पर काम करने की अनुमति नहीं देता।
सेटअप से पहले पुष्टि करें कि आपको उस मशीन और कार्य के लिए स्वीकृति प्राप्त है। सेटअप में टूल लोड करना, मोड बदलना, मशीन रुकने के बाद उसे फिर से चालू करना, सुरक्षा-उपकरणों को समायोजित करना या खतरनाक ऊर्जा को नियंत्रित करना शामिल हो सकता है। यदि आपके प्रशिक्षण में कोई कार्रवाई शामिल नहीं है, तो किसी योग्य प्रशिक्षक या पर्यवेक्षक से पूछें। परीक्षण बेंड प्रशिक्षण का विकल्प नहीं है।
ऑपरेटिंग मोड, स्टॉप, सुरक्षा-सीमा, रीसेट विधि और खराबी से उबरने के क्रम की पहचान करने के लिए मशीन मैनुअल और कार्यशाला की प्रक्रिया का उपयोग करें। निर्दिष्ट तरीके से आवश्यक जाँच करें।
सुरक्षा उपाय केवल इसलिए प्रभावी नहीं बने रहते कि उनके घटक लगे हुए हैं। केबल की रूटिंग, कंपन, गार्डिंग की व्यवस्था, टूलिंग में बदलाव और वर्कपीस की स्थिति उनके व्यवहार को बदल सकती है। विलंबित प्रतिक्रिया, असामान्य रिकवरी और बार-बार होने वाले अनावश्यक स्टॉप ऐसी समस्याओं का संकेत दे सकते हैं, जो सामान्य पावर-अप के दौरान सामने नहीं आतीं।
आपातकालीन स्टॉप निर्देशित गति को रोक सकता है, लेकिन यह आवश्यक नहीं कि विद्युत, हाइड्रोलिक, न्यूमैटिक, संचित या गुरुत्वाकर्षण-संबंधी ऊर्जा को अलग कर दे। लॉकआउट/टैगआउट खतरनाक ऊर्जा को अलग करता है और अप्रत्याशित रूप से दोबारा ऊर्जा सक्रिय होने से रोकता है।
कुछ टूल परिवर्तन मशीन-विशिष्ट सेटअप मोड में अनुमत हो सकते हैं। जाम हटाने, खतरे वाले क्षेत्र में प्रवेश करने, गतिमान पुर्जों के पास सफाई करने या क्लैंप की सर्विस करने के लिए शटडाउन या पूर्ण ऊर्जा पृथक्करण आवश्यक हो सकता है। मैनुअल, ऊर्जा-नियंत्रण प्रक्रिया और प्राधिकरण सीमाओं का पालन करें। यदि कार्य इन निर्देशों के अंतर्गत नहीं आता है, तो खतरनाक क्षेत्र में प्रवेश करने से पहले रुकें।
यदि ड्रॉइंग, सामग्री, टूलिंग, मशीन के व्यवहार या क्षमता को लेकर अनिश्चितता हो, तो रुकें और अधिकृत पर्यवेक्षक को बुलाएँ।
किसी अनसुलझी विसंगति को छिपाने के लिए स्क्रैप का उपयोग न करें। टूलिंग मार्गदर्शन के अनुसार, पंच और डाई की ऊँचाई में 0.004 इंच (0.1 मिमी) का अंतर कोण में लगभग एक डिग्री का बदलाव ला सकता है। अनिश्चितता की पहचान करें और आगे बढ़ने से पहले निर्णय प्राप्त करें।
सटीकता से दोहराया गया प्रोग्राम भी गलत पुर्जा बना सकता है, यदि उसे गलत ड्रॉइंग संदर्भ के आधार पर तैयार किया गया हो। प्रिंट में फ्लैंज का आयाम बाहरी सतह से दिया गया हो सकता है, लेकिन किसी पुराने सेटअप नोट में उसे ब्लैंक के किनारे से बेंड लाइन तक की दूरी माना गया हो।
ड्रॉइंग का वर्तमान संशोधन, कार्य आदेश, सेटअप जानकारी, सामग्री की पहचान और वास्तविक ब्लैंक को एक साथ रखें। प्रत्येक ऑपरेशन के लिए ऐसी बेंड योजना बनाएँ, जिसमें निम्नलिखित दर्ज हों:
पुरानी सेटअप शीट समय बचा सकती है, लेकिन वह प्रामाणिक निर्देश नहीं, बल्कि एक साक्ष्य है। उसकी मान्यताओं की वर्तमान कार्य के अनुरूप पुष्टि करें।
निर्धारित करें कि प्रत्येक कोण अंतर्गत कोण है, खुला कोण है या ड्रॉइंग की किसी अन्य परिपाटी के अनुसार दिया गया है। पुष्टि करें कि त्रिज्या आंतरिक त्रिज्या है और क्या वह आवश्यक है। पहचानें कि प्रत्येक फ्लैंज का आयाम आंतरिक सतह, बाहरी सतह, स्पर्शरेखा बिंदु, सैद्धांतिक प्रतिच्छेद या किसी अन्य डेटम पर समाप्त होता है।
ड्रॉइंग के किसी आयाम को स्वतः बैक-गेज की स्थिति में न बदलें। गेज किसी भौतिक किनारे या सतह की स्थिति निर्धारित करता है, जबकि ड्रॉइंग किसी ऐसी तैयार विशेषता को नियंत्रित कर सकती है जो अभी बनी ही नहीं है। छेदों और स्लॉट की स्थितियों की सावधानीपूर्वक जाँच करें, क्योंकि गलत बेंड डिडक्शन, मोटाई या त्रिज्या के कारण वे बेंड के सापेक्ष खिसक सकते हैं।
यदि व्यू, नोट या आयाम परस्पर विरोधी हों, तो रुकें और स्पष्टीकरण प्राप्त करें। किसी परिचित व्याख्या को चुनने से अनिश्चितता केवल प्रोग्राम में स्थानांतरित हो जाती है।
वर्तमान कार्य दस्तावेजों और ट्रेसबिलिटी रिकॉर्ड के अनुसार ब्लैंक की जाँच करें। उसके आयाम, ग्रेड और दशा, वास्तविक मोटाई, ग्रेन की दिशा, कोटेड या कॉस्मेटिक सतह, फिल्म संबंधी आवश्यकताओं, बर्र और कटे हुए किनारे की दशा की पुष्टि करें।
रंग, वजन, चिंगारियों या परिचितता के आधार पर सामग्री की पहचान न करें। मोटाई डेवलपमेंट, स्प्रिंगबैक, बल और त्रिज्या को प्रभावित करती है; ग्रेन की दिशा फॉर्मिंग व्यवहार और दरार पड़ने के जोखिम को प्रभावित करती है, विशेष रूप से छोटी त्रिज्याओं के आसपास।
कोटिंग और सुरक्षात्मक फिल्में फट सकती हैं, सिकुड़कर सिलवटें बना सकती हैं, घर्षण पैदा कर सकती हैं, पार्ट पर निशान डाल सकती हैं, सतहों को दूषित कर सकती हैं या गेजिंग को प्रभावित कर सकती हैं। आदतन फिल्म हटाने या उसे लगा छोड़ने के बजाय ड्रॉइंग, कार्य विनिर्देश और अनुमोदित शॉप प्रक्रिया का पालन करें।
एयर बेंडिंग, बॉटमिंग और कॉइनिंग अलग-अलग प्रक्रियाएँ हैं। एयर बेंडिंग में रैम की प्रवेश गहराई कोण को नियंत्रित करती है और डाई ओपनिंग त्रिज्या को प्रभावित करती है। बॉटमिंग टूल की ज्यामिति के अनुसार होती है और आम तौर पर अधिक बल की आवश्यकता होती है। कॉइनिंग में स्प्रिंगबैक कम करने के लिए बहुत अधिक दबाव का उपयोग किया जाता है।
इन विधियों से अलग-अलग बल आवश्यकताओं, त्रिज्याओं, स्प्रिंगबैक और फ्लैट पैटर्न के साथ समान कोण बनाए जा सकते हैं। विधि का चयन ड्रॉइंग, प्रक्रिया दस्तावेज़ों, सामग्री के व्यवहार, सहनशीलताओं और सत्यापित कार्य इतिहास के आधार पर करें। प्रत्येक बेंड के लिए इसे दर्ज करें।
फ्लैट पैटर्न या डेवलपमेंट को ड्रॉइंग संशोधन, सामग्री और मोटाई, त्रिज्या, डाई ओपनिंग, विधि और बेंड स्थानों के अनुसार सत्यापित करें। बेंड अलाउंस, बेंड डिडक्शन और K-फैक्टर की गणनाएँ तभी मान्य होती हैं, जब उनकी मान्यताएँ वास्तविक प्रक्रिया से मेल खाती हों। मोटाई, ग्रेड, टूलिंग, विधि या त्रिज्या में बदलाव के बाद पहले सफल रहा फ्लैट पैटर्न अमान्य हो सकता है।
फ्लैट ब्लैंक से तैयार आकार तक प्रत्येक ऑपरेशन की रूपरेखा बनाएँ। प्रत्येक बेंड के लिए गेजिंग सतह, अभिविन्यास, टूल क्षेत्र में पहले से बने फीचर्स, हैंडलिंग विधि और निकालने का मार्ग निर्धारित करें।
आसपास की ज्यामिति के बंद होने से जिन फीचर्स तक पहुँचना संभव नहीं रहेगा, उन्हें पहले फॉर्म करें। क्लोजिंग बेंड तब तक न करें, जब तक शेष बेंड और निकालने का मार्ग सुरक्षित न हों। एक स्थिर गेज सतह बनाए रखें और प्रत्येक पलटाव, घुमाव तथा बेंड की दिशा का रिकॉर्ड रखें।
पास आने, फॉर्मिंग, वापसी, घुमाव और निकालने के दौरान क्लीयरेंस की जाँच करें। इसमें पंच, डाई, होल्डर, गेज, फ्रेम, सपोर्ट और फॉर्म किए गए फीचर्स शामिल हैं। बॉक्स, चैनल, रिटर्न फ्लैंज और विपरीत दिशा वाले बेंड के लिए अनुमोदित सिमुलेशन या ड्राई रन का उपयोग करें। क्लीयरेंस जाँचने के लिए कभी भी हाथ या वर्कपीस को खतरे वाले क्षेत्र में न रखें।
डाई ओपनिंग, पंच, सामग्री, विधि, बेंड की लंबाई और बल का मूल्यांकन एक साथ किया जाना चाहिए। शीट की मोटाई का आठ गुना एयर बेंडिंग के लिए एक उपयोगी प्रारंभिक मान हो सकता है, लेकिन इससे यह सिद्ध नहीं होता कि ओपनिंग आवश्यक त्रिज्या बनाएगी, सबसे छोटे फ्लैंज को सहारा देगी, ज्यामिति के लिए पर्याप्त क्लीयरेंस देगी या लोड रेटिंग की सीमा के भीतर रहेगी।
मोटाई के 8 गुना वाले नियम का उपयोग केवल एयर बेंडिंग के संभावित विकल्प के रूप में करें। बॉटमिंग, कॉइनिंग, कम त्रिज्या, छोटे फ्लैंज, असामान्य सामग्रियों, सतह संबंधी प्रतिबंधों और विशेष प्रक्रियाओं के लिए अलग-अलग जाँच आवश्यक हैं।
सामग्री और मोटाई, कोण और आंतरिक त्रिज्या, बेंड की लंबाई, सबसे छोटा फ्लैंज, क्लीयरेंस, स्ट्रोक, डेलाइट और मशीन की सीमाओं की जाँच करें। अधिक चौड़ा ओपनिंग अक्सर बल कम करता है, लेकिन इससे बड़ी त्रिज्या बनती है और फ्लैंज को अधिक सहारे की आवश्यकता होती है। अधिक संकरा ओपनिंग छोटे फ्लैंज या छोटी त्रिज्या को सहारा दे सकता है, लेकिन इससे बल और निशान पड़ने का जोखिम बढ़ता है।
केवल इसलिए नुकीला पंच न चुनें कि ड्रॉइंग में छोटी त्रिज्या निर्दिष्ट है। एयर बेंडिंग के दौरान, डाई ओपनिंग से बड़ी स्वाभाविक त्रिज्या बन सकती है, जबकि नुकीली नोज शीट पर निशान डाल सकती है या उस पर अत्यधिक तनाव पैदा कर सकती है।
विधि, सामग्री की सीमाओं, आवश्यक त्रिज्या और टूलिंग संबंधी मार्गदर्शन के आधार पर पंच नोज चुनें। पहुँचने, पूरी गहराई तक जाने, वापस आने और निकालने के दौरान क्लीयरेंस के लिए प्रोफाइल की जाँच करें। सीधा पंच रिटर्न फ्लैंज से टकरा सकता है; गूज़नेक इस टकराव को दूर कर सकता है, लेकिन उसकी लोड रेटिंग कम हो सकती है।
मशीन या टूलिंग निर्माता द्वारा अनुमोदित चार्ट या कैलकुलेटर का उपयोग करें। सामग्री की सामर्थ्य श्रेणी, मोटाई, डाई ओपनिंग, बेंड की लंबाई, विधि और सुधार गुणांक दर्ज करें। केवल सबसे लंबे बेंड की नहीं, बल्कि भौतिक रूप से अलग प्रत्येक बेंड की गणना करें।
पुष्टि करें कि परिणाम कुल बल है या प्रति इकाई लंबाई का बल, और किसी रेटिंग से तुलना करने से पहले इकाइयों का सक्रिय बेंड लंबाई के साथ मिलान करें।
लोड की तुलना प्रेस ब्रेक, पंच, डाई, होल्डर, अडैप्टर, क्लैंप, इंसर्ट और सेगमेंट की क्षमता से करें। सबसे कम लागू रेटिंग ही निर्णायक होती है; घटकों की रेटिंग को आपस में न जोड़ें।
उपयुक्त मशीन विकल्पों और उनकी क्षमता रेटिंग की तुलना के लिए तकनीकी ब्रोशर और विनिर्देश डाउनलोड करें।
टूल की न्यूनतम लंबाई, छोटे बेंड से संबंधित प्रतिबंधों, स्थानीय लोड सीमाओं और केंद्र से हटकर लोड पड़ने की जाँच करें। छोटा बेंड बल को केंद्रित कर सकता है, जबकि केंद्र से हटकर बेंडिंग रैम या फ्रेम को मरोड़ सकती है। कार्यवस्तु को अनुमोदित लोडिंग क्षेत्र के भीतर केंद्रित रखें और अपरिहार्य ऑफसेट के लिए निर्धारित प्रतिबंधों का पालन करें।
टूल सेट, V-ओपनिंग, पंच प्रोफाइल, सक्रिय लंबाई, बल, रेटिंग और स्थिति संबंधी प्रतिबंध दर्ज करें।
परिकलित टूल सिस्टम तब तक स्थापित सिस्टम नहीं माना जाता, जब तक उसके घटक साफ़, क्षतिरहित, संगत, ठीक से बैठे, क्लैंप किए हुए, सही दिशा में और संरेखित न हों।
मशीन को अनुमोदित टूल-परिवर्तन अवस्था में रखें। अनुमोदित सामग्रियों से बेड, रैम, होल्डर, क्लैंप, अडैप्टर, पंच टैंग और शोल्डर, डाई फेस, सेगमेंट के सिरे, सपोर्ट और गेज सतहें साफ़ करें। चिप्स को छिपे हुए क्षेत्रों में पहुँचाने के लिए संपीड़ित हवा या संदर्भ सतहों को बदल सकने वाले गैर-अनुमोदित अपघर्षकों का उपयोग न करें।
अच्छी रोशनी में पंच, डाई, क्लैंप, अडैप्टर और सेगमेंट जोड़ का निरीक्षण करें। दरार, चिप, विकृत आकृति, खतरनाक घिसाव, बर्र, जंग, आघात के निशान या बिना पहचान वाले घटक मिलने पर उन्हें अस्वीकार करें। पुष्टि करें कि रिटेंशन विशेषताएँ, ऊँचाई, सीटिंग ज्यामिति और भार रेटिंग अनुमोदित माउंटिंग सिस्टम से मेल खाती हैं। संदिग्ध टूलिंग को सेवा से हटा दें।
सपोर्ट और पार्ट क्लीयरेंस के आधार पर पूरी लंबाई वाली या सेगमेंटेड टूलिंग चुनें। पूरी लंबाई वाली डाई रिटर्न फ्लैंज में बाधा डाल सकती है या तैयार पार्ट को फँसा सकती है। सेगमेंटेड टूल कुछ ज्यामितीय समस्याएँ हल करते हैं, लेकिन उनसे जोड़, ऊँचाई में अंतर, गैप और अतिरिक्त क्लैंपिंग जाँच जुड़ जाती हैं। लोड किए गए प्रत्येक पंच सेक्शन के सामने सपोर्ट वाला डाई सेक्शन होना चाहिए और उसे अनुमोदित क्लैंप से सुरक्षित किया जाना चाहिए।
भारी टूल उठाने से पहले उनकी आवाजाही की योजना बनाएँ। अनुमोदित सहायक साधन का उपयोग करें, हाथों को पिंच पॉइंट से दूर रखें, सपोर्ट छोड़ने से पहले रिटेंशन संलग्न करें, सेगमेंट को क्रम से रखें और गिरे हुए या टकराए हुए टूल का निरीक्षण करें।
रिटेंशन संलग्न करने, प्रत्येक घटक को ठीक से बैठाने, टूलिंग को अनुमोदित लोडिंग ज़ोन में रखने, पंच को डाई ओपनिंग के साथ संरेखित करने, प्रत्येक सेगमेंट को क्लैंप करने और सीटिंग की दोबारा जाँच करने के लिए निर्दिष्ट क्रम का पालन करें। गलत संरेखित टूल को बलपूर्वक स्थिति में लाने के लिए रैम बल का उपयोग न करें।
पहले पावर्ड स्ट्रोक से पहले टूल की पहचान, डाई ओपनिंग, दिशा, सेगमेंट क्रम, जोड़, सक्रिय लंबाई, क्लैंप, संरेखण, ढीली वस्तुओं और क्लीयरेंस की पुष्टि करें। गलत डाई ओपनिंग के साथ सुरक्षित क्लैंपिंग भी गलत ही है।
सत्यापित सेटअप रिकॉर्ड के आधार पर प्रोग्राम बनाएँ। प्रत्येक चरण के लिए वास्तविक सामग्री, मोटाई, आवश्यक बैच जानकारी, पंच और डाई ज्यामिति, बेंडिंग विधि, कोण परिपाटी, फ्लैंज संदर्भ, बेंड क्रम, दिशा और गेज संदर्भ दर्ज करें। इन मापदंडों को सटीक और दोहराने योग्य उत्पादन क्रम में लागू करने के लिए उपयुक्त CNC प्रेस ब्रेक समाधान का मूल्यांकन करें।
अनुमोदित टनेज या दबाव सीमा निर्धारित करें; अधिकतम उपलब्ध बल सही प्रोग्रामिंग का विकल्प नहीं है। यदि मशीन गहराई तक पहुँचने से पहले सीमा के निकट पहुँचती है, तो दबाव बढ़ाने से पहले गलत सामग्री डेटा, डाई ओपनिंग, अनचाही बॉटमिंग, टूल में बाधा, स्थानीय ओवरलोड या मशीन की किसी स्थिति की जाँच करें।
जानें कि प्रत्येक सुधार किसे नियंत्रित करता है। रैम की गहराई पेनेट्रेशन बदलती है; कोण सुधार एकसमान कोणीय त्रुटि को ठीक करता है; क्राउनिंग बेड या रैम के विक्षेपण की क्षतिपूर्ति करती है; स्प्रिंगबैक क्षतिपूर्ति प्रत्यास्थ पुनर्प्राप्ति का हिसाब रखती है; और प्रत्यक्ष कोण नियंत्रण सेंसिंग व कैलिब्रेशन पर निर्भर करता है। सटीक और दोहराने योग्य बेंडिंग के लिए मशीन विकल्पों का मूल्यांकन करते समय इलेक्ट्रिक प्रेस ब्रेक की नियंत्रण क्षमताओं को इन आवश्यकताओं के संदर्भ में परखें। नियंत्रणों के नाम अलग-अलग हो सकते हैं, इसलिए किसी मान को संपादित करने से पहले उसका मशीन-विशिष्ट अर्थ सुनिश्चित करें और किसी एक अस्पष्ट दोष के लिए कई सुधार एक साथ लागू न करें।
बैक-गेज फिंगर को सीधी, स्थिर और दोहराने योग्य संदर्भ सतह के विरुद्ध सेट करें। बर्र, गोल कोनों, कटआउट, अनियमित किनारों, ढीली स्केल, लचीले सेक्शन और हिलने वाले फॉर्म किए गए फीचर से बचें। दोनों फिंगर को निर्धारित डेटम से संपर्क करना चाहिए। ब्लैंक को गेज से टकराए बिना या पिंच ज़ोन में प्रवेश किए बिना उसके विरुद्ध रखें।
एप्रोच, टूल क्लीयरेंस, डेटम संपर्क, फ्लैंज घुमाव, रिट्रैक्शन, वापसी, निकालने और अगले बेंड के दौरान X, R, Z तथा अन्य गेज अक्षों की जाँच करें। यदि प्रदर्शित निर्देशांक वास्तविक स्थिति से मेल नहीं खाता, तो रुक जाएँ। कैलिब्रेशन ड्रिफ्ट, ड्राइव घिसाव, फीडबैक संबंधी समस्याओं या ढीलेपन को प्रोग्राम में सुधारकर ठीक नहीं किया जा सकता।
सुरक्षा उपाय सक्रिय रखते हुए अनुमोदित सेटअप, जॉग या धीमे मोड में पूरे क्रम का ड्राई रन करें। प्रोग्राम चयन, अक्षों के स्थिर होने, रैम के पथ, रिट्रैक्शन, रिटर्न स्ट्रोक, अगले चरण के लिए पुनः स्थिति निर्धारण और हैंडलिंग पर ध्यान दें। हिचकिचाहट, असमान गति, अप्रत्याशित सुधार, देर से होने वाले रिट्रैक्शन, बदलती स्थितियों या असामान्य सिंक्रोनाइजेशन की स्थिति में रुक जाएँ।
बड़े या लचीले ब्लैंक के लिए सपोर्ट आर्म, उठाने के सहायक उपकरण या किसी दूसरे प्रशिक्षित ऑपरेटर की व्यवस्था करें। हाथों की स्थिति, खड़े होने के क्षेत्र और निर्देश पहले से तय करें। सपोर्ट को गति में बाधा डाले या पिंच पॉइंट बनाए बिना गेज संदर्भ बनाए रखना चाहिए। ड्राई रन से गति और समग्र क्लीयरेंस की पुष्टि होती है; इससे स्प्रिंगबैक या अंतिम आयामों की पुष्टि नहीं होती।
लंबे या बड़े प्रारूप वाले ब्लैंक के लिए, समन्वित हैंडलिंग और आवश्यक कार्यक्षेत्र का आकलन करते समय टैंडम प्रेस ब्रेक समाधान की मशीन संरचना, सपोर्ट व्यवस्था और प्रक्रिया के अनुकूलता की समीक्षा करें।
ऐसे कूपन का उपयोग करें जो उत्पादन सामग्री, वास्तविक मोटाई, अवस्था, ग्रेन दिशा और सतह उपचार से मेल खाता हो तथा बेहतर होगा कि वह उसी शीट, कॉइल या लॉट से लिया गया हो। उसकी दिशा चिह्नित करें और उसी तरह उसके बर हटाएँ जैसे उत्पादन ब्लैंक के बर हटाए जाएँगे। स्क्रैप में उत्पादन के समान स्प्रिंगबैक, त्रिज्या, बल या विक्षेपण न मिलना संभव है।
एक संकरा कूपन कोण की प्रतिक्रिया तो दिखा सकता है, लेकिन चौड़े बेंड का विक्षेपण नहीं। जहाँ पूरी चौड़ाई का व्यवहार महत्त्वपूर्ण हो, वहाँ प्रतिनिधि चौड़ाई का उपयोग करें।
गार्ड, सुरक्षात्मक उपकरण, नियंत्रण और बल सीमाएँ सक्रिय रखते हुए पहला बेंड अनुमोदित सेटअप मोड में चलाएँ। कूपन को उसी प्रकार सहारा दें जैसे उत्पादन में दिया जाएगा। असामान्य शोर, अप्रत्याशित गति, असमान संपर्क, लोड चेतावनियों, सामग्री के खिसकने या ड्राई रन से अलग गति की स्थिति में रुक जाएँ। केवल कोण खुला होने के कारण एयर बेंड को अधिक गहरा करके अनजाने में बॉटमिंग न करें और न ही बल बढ़ाएँ।
कूपन निकालने के बाद उसे ड्राइंग में दर्शाई दिशा में रखें और निरीक्षण डेटम की पहचान करें। उसे किसी फिक्स्चर के विरुद्ध जबरन लगाए बिना स्थिर होने दें। कोण, फ्लैंज की लंबाई, आंतरिक त्रिज्या और बेंड स्थान को अलग-अलग मापें। चौड़े बेंड के लिए बायाँ सिरा, केंद्र और दायाँ सिरा मापें।
त्रुटि को उसी नियंत्रण के माध्यम से सुधारें जो उसे नियंत्रित करता है। एकसमान कोण त्रुटि के लिए अनुमोदित रैम-डेप्थ या कोण क्षतिपूर्ति का उपयोग करें; कोण सुधारने के लिए बैक गेज को न खिसकाएँ। कोण सही हो जाने के बाद बेंड स्थान या फ्लैंज की लंबाई के लिए संबंधित गेज सुधार का उपयोग करें, लेकिन पहले ड्राइंग संदर्भ, बेंड गणनाओं और गेज के वास्तविक संपर्क की पुष्टि करें।
निदान का मार्गदर्शन करने के लिए त्रुटि के पैटर्न का उपयोग करें। पूरे बेंड में समान त्रुटि स्प्रिंगबैक या किसी समग्र सेटिंग की ओर संकेत करती है। केंद्र में अलग परिणाम क्राउनिंग, विक्षेपण या अपर्याप्त परीक्षण चौड़ाई की ओर संकेत करता है। एक ओर अंतर सीटिंग, अलाइनमेंट, क्लैंपिंग या रैम की समानांतरता की ओर संकेत करता है। अनियमित बदलाव मोटाई, ग्रेन, लॉट, गेज सीटिंग, संदूषण या टूलिंग संबंधी समस्याओं की ओर संकेत करते हैं। सही कोण के साथ गलत त्रिज्या होने पर डाई ओपनिंग, पंच त्रिज्या, सामग्री या विधि की दोबारा जाँच करें।
निदान के संकेत के रूप में, बाएँ-केंद्र-दाएँ मापों में लगभग एक डिग्री से अधिक का अंतर किसी समग्र सुधार के बजाय बेड विक्षेपण या रैम की समानांतरता संबंधी समस्या का संकेत दे सकता है। यह स्वीकृति सहनशीलता नहीं है; ड्राइंग और कार्यशाला प्रक्रिया ही मान्य होंगी।
आधारभूत मान, बदला गया चर, उसके पुराने और नए मान तथा अगला परिणाम दर्ज करें। एक बार में केवल एक चर बदलें, उसी से मेल खाने वाले दूसरे कूपन को बेंड करें और उन्हीं स्थानों पर उसे मापें। कोण सुधारते समय बैक गेज को स्थिर रखें, फिर बेंड स्थान सुधारते समय गहराई या कोण सुधार को स्थिर रखें।
यदि सुधारों का व्यवहार अप्रत्याशित हो, बल या ट्रैवल की सीमा पूरी हो जाए, त्रिज्या गलत हो, दरारें या अत्यधिक निशान दिखाई दें, या आवश्यक आयामों को एक साथ पूरा न किया जा सके, तो सेटअप की समीक्षा फिर से शुरू करें। गलत प्रक्रिया के इर्द-गिर्द बड़ा ऑफसेट बनाने के बजाय ड्रॉइंग, सामग्री, टूलिंग, टनेज, संरेखण, प्रोग्राम और क्रम की दोबारा जाँच करें।
यदि आंतरिक समीक्षा के बाद भी उपयुक्त मशीन, टूलिंग या प्रक्रिया स्पष्ट न हो, तो अनुप्रयोग, मशीन चयन या कार्यान्वयन परामर्श के लिए विशेषज्ञ से संपर्क करें।
प्रथम नमूना, प्रस्तावित परिस्थितियों में बनाया गया पहला पूर्ण उत्पादन-अनुरूप पार्ट होता है। एक सटीक बेंड पूरे पार्ट की शुद्धता सिद्ध नहीं करता। निर्दिष्ट सामग्री, अभिविन्यास, गेजिंग, सपोर्ट, टूलिंग और प्रोग्राम के साथ क्रम के अनुसार फॉर्मिंग करें।
आयामों, फ्लैंज की लंबाइयों, बेंड कोणों, त्रिज्याओं, छेदों और स्लॉट की स्थितियों, अभिविन्यास, बेंड की दिशा, सतह की स्थिति और महत्वपूर्ण विशेषताओं का निरीक्षण करें। वर्तमान ड्रॉइंग, डेटम, निरीक्षण योजना और उपयुक्त उपकरण का उपयोग करें। केवल “उत्तीर्ण” या “अनुत्तीर्ण” नहीं, बल्कि वास्तविक मान दर्ज करें।
अनुमोदित परीक्षण के दौरान टकराव से बचने की खाली जगह और ऑपरेटर के जोखिम पर ध्यान दें। सही पार्ट ऐसे चक्र को उचित नहीं ठहराता जो गेज से लगभग टकराता हो, फ्लैंज को फँसाता हो, पिंच पॉइंट में प्रवेश करता हो या जिसके लिए किसी सुरक्षा उपाय को बायपास करना पड़ता हो। प्रथम नमूने को सफल बनाने के लिए बिना दर्ज किया गया हाथ का दबाव, गेज से हटकर पोज़िशनिंग, मैनुअल स्ट्रेटनिंग या किसी अलग क्रम का उपयोग न करें। केवल नया बनाया गया पार्ट ही संशोधित प्रक्रिया को सिद्ध करता है।
समान दर्ज परिस्थितियों में गुणवत्ता योजना के अनुसार आवश्यक पुष्टिकरण पार्ट बनाएँ। रिलीज़ के लिए मानकों के अनुरूप पार्ट, सुरक्षित चक्र और बिना तात्कालिक बदलाव के दोहराए जा सकने वाले परिणाम आवश्यक हैं। यदि लगातार बनने वाले पार्ट सहनशीलता सीमा की ओर बढ़ रहे हों, तो तकनीकी रूप से स्वीकार्य होने पर भी रुकें और बदलते इनपुट के कारण की जाँच करें, इससे पहले कि वे स्क्रैप बन जाएँ।
सत्यापित प्रोग्राम और संशोधन को मशीन, परिचालन मोड, सामग्री और मोटाई, लॉट की जानकारी, टूल के विवरण, सेगमेंट व्यवस्था, डाई ओपनिंग, गेज स्थितियों, सपोर्ट, बेंड क्रम, सुधारों, निरीक्षण परिणामों और रिलीज़ अनुमोदन के साथ सहेजें। असफल परिणामों और सुधारों को सुरक्षित रखें; उनके पीछे का तर्क अंतिम ऑफसेट जितना ही मूल्यवान है।
नियंत्रण योजना में निर्धारित आवृत्ति के अनुसार शुरुआती उत्पादन पार्ट की जाँच करें। सामग्री में बदलाव, टूलिंग का प्रतिस्थापन, प्रोग्राम या ड्रॉइंग में संशोधन, मशीन या स्थान में बदलाव, बदली हुई विधि अथवा उत्पादन में लंबे अंतराल को समीक्षा शुरू करने वाला कारण मानें। जब मूल धारणाएँ लागू न रहें, तो प्रभावित जाँचों या संपूर्ण प्रथम-नमूना सत्यापन को दोहराएँ।
हरी झंडी किसी एक अच्छे पार्ट के लिए नहीं होती। यह दर्ज की गई परिस्थितियों के उस परिभाषित समूह के लिए होती है, जो सुरक्षित, मानकों के अनुरूप और दोहराए जा सकने वाले पार्ट बनाता है। जब ड्रॉइंग, सामग्री, टूलिंग, मशीन की गति, सुरक्षा उपाय और निरीक्षण साक्ष्य परस्पर मेल खाते हैं, तब पहला बेंड किसी नियंत्रित प्रक्रिया का पहला सत्यापित परिणाम होता है।
