स्टेनलेस स्टील को काटने और ग्राइंडिंग के लिए अब्रेसिव्स के साथ सुझाव
हालाँकि यह अपने समकक्ष कार्बन स्टील जितना आम नहीं है, स्टेनलेस स्टील में जंग-रोधी ताकत होती है, जो इसे निर्माण,…

ग्राइंडिंग प्रक्रिया कभी सख्त टॉलरेंस वाले पुर्जों के निर्माण के लिए पसंदीदा तरीका थी, जब तक कि उच्च-सटीकता वाले लेथ नहीं विकसित हुए थे जो कठोर सामग्री पर काम कर सकते थे। नई तकनीकों और बारीक डिजाइन के चलते, ये प्रिसिजन टर्निंग सेंटर्स ग्राइंडिंग जैसी ही गुणवत्ता के नतीजे देने में सक्षम हैं।
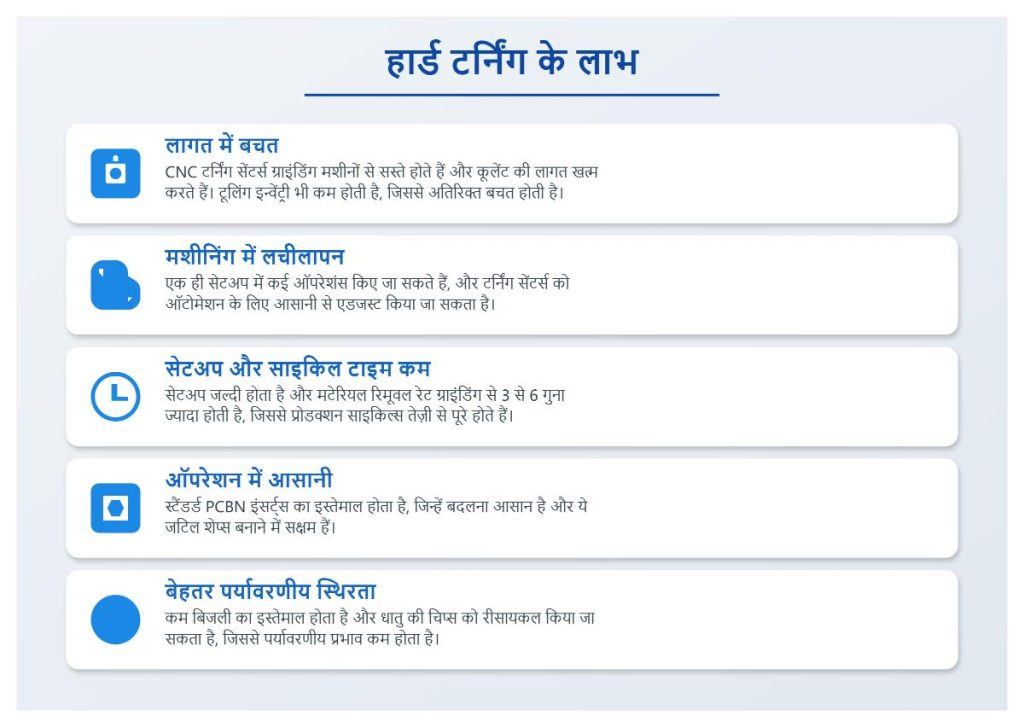
यह तर्क दिया जा सकता है कि ये हाई-प्रिसिजन टर्निंग सेंटर्स विशेष ग्राइंडिंग मशीनों की तुलना में ज्यादा किफायती और व्यावहारिक निवेश हैं, क्योंकि इनकी लागत कम होती है, लचीलापन ज्यादा है और वे कई तरह की प्रक्रियाएं कर सकते हैं।
ये मशीनें बार-बार सटीक परिणाम देती हैं, क्योंकि इन्हें खासतौर पर सिरेमिक और CBN जैसी स्टैंडर्ड कटिंग टूल्स के साथ हार्ड मटेरियल्स के टर्निंग के लिए डिजाइन किया गया है।
हार्ड टर्निंग प्रक्रिया में सिर्फ एक मशीन और एक ऑपरेटर की जरूरत होती है, जिससे उच्च-सटीकता वाले पुर्जे तेज़ी से बनाए जा सकते हैं। यह सरल और व्यावहारिक प्रक्रिया प्रति पीस लागत को भी कम कर देती है।
इन फायदों की वजह से, हार्ड टर्निंग दुनियाभर में तेजी से लोकप्रिय हो रही है और कई पारंपरिक ग्राइंडिंग प्रक्रियाओं की जगह ले रही है।
फिर भी, कई अनुप्रयोगों या संगठनों के लिए ग्राइंडिंग अभी भी पसंदीदा तरीका है, जैसे कि मेडिकल पार्ट्स, लंबे और पतले एलिमेंट्स, या ऐसे कंपोनेंट्स जिनमें ±0.0002 इंच से भी कम टॉलरेंस चाहिए। फिर भी, हार्ड टर्निंग के अनेक लाभ इसे इस क्षेत्र में उपेक्षित नहीं किया जा सकता।
हार्ड टर्निंग प्रक्रिया आमतौर पर ऐसे लेथ या टर्निंग सेंटर के उपयोग को दर्शाती है, जिसमें एकल-बिंदु कटिंग टूल्स लगे होते हैं, और यह 45 HRc से ऊपर की कठोरता वाले मटेरियल्स (आमतौर पर 58-68 HRc के बीच) पर काम करता है।
इस प्रक्रिया के जरिए एक ही सेटअप में ग्रूविंग, प्रोफाइलिंग और यहां तक कि हाई-प्रिसिजन थ्रेडिंग भी की जा सकती है, एकल-बिंदु कटिंग टूल्स और तकनीकों के कारण।
असल में, जब इसे ग्राइंडिंग ऑपरेशंस के विकल्प या ग्राइंडिंग से पहले की प्रक्रिया के रूप में अपनाया जाता है, तो हार्ड टर्निंग को सफलता के साथ ऐसे जटिल मटेरियल्स पर लागू किया जा सकता है, जैसे कि हार्डनड स्टील, स्टील एलॉय और सिंटरड टंगस्टन कार्बाइड।
यह समझना जरूरी है कि हर लेथ या टर्निंग सेंटर हार्ड टर्निंग के लिए उपयुक्त नहीं होता। मशीन में उच्च स्तर का पोजिशनिंग एक्युरेसी होना चाहिए, ताकि वांछित सरफेस फिनिश और टॉलरेंस प्राप्त किए जा सकें।
मशीन में अधिकतम कठोरता होनी चाहिए, जिससे वाइब्रेशन को रोका जा सके, और भले ही यह अनिवार्य न हो, लेकिन बेहतर होगा अगर मशीन की बेस में उच्च स्थैतिक और डायनेमिक कठोरता हो।
साथ ही, मशीन की CNC सेटिंग ऐसी होनी चाहिए कि वह टूल्स की जरूरत के अनुसार कटिंग कंडीशंस और स्पीड्स को सपोर्ट कर सके, और गर्मी को भी प्रभावी ढंग से डिसिपेट कर सके। मशीन की थर्मल और मैकेनिकल स्टेबिलिटी, टूल्स और वर्कपीस का मजबूत सपोर्ट, मिलकर उच्च गुणवत्ता के परिणाम सुनिश्चित करते हैं।
