प्रेस ब्रेक बेंडिंग क्षमता: छोटे बेंड के लिए सुरक्षित टन प्रति फुट कैसे गणना करें
किसी सामान्य मध्यम आकार के प्रेस ब्रेक के पास जाएँ, और आपको कंट्रोल पैनल के पास रिवेट की हुई एक…

मैं एक बार एक प्रोडक्शन मीटिंग में बैठा था, जहाँ एक प्लांट मैनेजर $700,000 की उस खरीद का बचाव कर रहा था जो दो सप्ताह से ऑफलाइन पड़ी थी। उसने स्पेक शीट की ओर इशारा किया, मशीन की 20kW शक्ति और उसकी रिकॉर्ड-तोड़ त्वरण दरों को रेखांकित करते हुए। कागज़ पर, यह क्षेत्र की सबसे तेज़ संपत्ति थी; फ़्लोर पर, यह आधुनिक कला का एक महँगा टुकड़ा थी, क्योंकि एक मालिकाना $50 कूलेंट सील खराब हो गई थी और निर्माता के पास स्थानीय स्टॉक नहीं था।
जब ड्यूटी साइकिल शून्य हो, तो बैलेंस शीट को “पीक क्षमता” से कोई फर्क नहीं पड़ता। हम उपकरण इस आधार पर खरीदते हैं कि वह पाँच मिनट के सेल्स डेमो में क्या कर सकता है, जबकि नुकसान हमें इस आधार पर होता है कि वह चालीस घंटे के कार्य-सप्ताह में क्या नहीं कर सकता।
मार्केटिंग मेट्रिक्स और परिचालन अस्तित्व के बीच यह असंगति लेज़र खरीद में खराब ROI का सबसे बड़ा कारण है। इसे ठीक करने के लिए, हमें लेज़र को ट्रॉफी की तरह मानना बंद करना होगा और उसे आपके उत्पादन शेड्यूल के लिए उच्च-दांव वाली बीमा पॉलिसी की तरह मानना शुरू करना होगा।
किसी निर्माता की “अधिकतम कटिंग स्पीड” एक लेबोरेटरी पीक होती है, जिसे ऐसी नियंत्रित वायुमंडलीय स्थितियों में हासिल किया जाता है कि वे लगभग निष्फल वातावरण जैसी लगती हैं। इन हीरो रन में, सामग्री बिल्कुल सपाट होती है, नाइट्रोजन की शुद्धता सर्जिकल ग्रेड की होती है, और नोज़ल बिल्कुल नया होता है। आपकी शॉप फ़्लोर कोई प्रयोगशाला नहीं है; यह कंपन, उतार-चढ़ाव वाले पावर ग्रिड, अलग-अलग सामग्री बैचों और ऐसे ऑपरेटरों का वातावरण है जिन्होंने शायद अपनी दूसरी कॉफी छोड़ दी हो।
Toyota के Production System ने दशकों पहले हमें सिखाया था कि प्रक्रिया स्थिरता के बिना हेडलाइन क्षमता का पीछा करना छिपे हुए अपव्यय का नुस्खा है। जब आप किसी लेज़र को उसकी पूर्ण तकनीकी सीमा तक धकेलते हैं, तो आप “स्टेबिलिटी विंडो” के किनारे पर काम कर रहे होते हैं—वह संकीर्ण दायरा जहाँ बीम गुणवत्ता और गैस प्रवाह साफ कट पैदा करते हैं। उच्च स्पेक्स लेकिन खराब थर्मल मैनेजमेंट वाली मशीन में, आठ घंटे की शिफ्ट के दौरान रेज़ोनेटर के गर्म होने पर उसका बीम फोकस खिसकने लगेगा। दिन का पहला पार्ट बिल्कुल सही दिखता है; सौवें पार्ट पर ड्रॉस होता है जिसे हाथ से ग्राइंड करना पड़ता है।
यदि किसी मशीन का विज्ञापन 1,000 इंच प्रति मिनट पर किया गया है, लेकिन लगातार समान किनारा सुनिश्चित करने के लिए ऑपरेटर को उसे 600 तक धीमा करना पड़ता है, तो वे अतिरिक्त 400 इंच एक काल्पनिक संपत्ति हैं। आपने उनके लिए भुगतान किया, लेकिन आप उनका उपयोग उस स्क्रैप दर का जोखिम उठाए बिना नहीं कर सकते जो आपका मार्जिन खा जाती है। हमें पूछना होगा: क्या मशीन दस मिनट तक अपने पीक पर प्रदर्शन करने के लिए डिज़ाइन की गई है, या दस वर्षों तक उस पीक का 80% बनाए रखने के लिए?
लेकिन एक स्थिर मशीन भी उतनी ही अच्छी होती है जितने अच्छे वे पार्ट्स होते हैं जो उसे चलते रखते हैं।
ऐसी वेबसाइट बनाना आश्चर्यजनक रूप से आसान है जो Fortune 500 कंपनी जैसी दिखे। कुछ हज़ार डॉलर में, एक वितरक उच्च-रिज़ॉल्यूशन रेंडर, “वैश्विक” मुख्यालय, और प्रभावशाली तकनीकी उपलब्धियों की सूची दिखा सकता है। हालांकि, सप्लायर मैनेजमेंट पर McKinsey का शोध संकेत देता है कि किसी सप्लायर का प्रदर्शन पहली शिपमेंट के बाद सबसे अधिक बिगड़ने की संभावना होती है, क्योंकि खरीदार ने अदृश्य बुनियादी ढाँचे का ऑडिट नहीं किया: स्पेयर पार्ट्स इन्वेंटरी और एस्केलेशन पाथ।
जिस वास्तविक “इंटरफेस” को आप खरीद रहे हैं, वह लेज़र की टचस्क्रीन नहीं है; वह निर्माता का वेयरहाउस मैनेजमेंट सिस्टम है। जब लेज़र हेड क्रैश होता है—और ऐसा होगा—तब आप किसी “दूरदर्शी” साझेदार की तलाश में नहीं होते; आप ऐसी लॉजिस्टिक्स कंपनी की तलाश में होते हैं जो संयोग से लेज़र बेचती है। 98% फर्स्ट-कॉल पार्ट उपलब्धता वाला निर्माता, 10% तेज़ कटिंग हेड वाले निर्माता की तुलना में कहीं अधिक मूल्यवान है। यदि वे आपके ज़िप कोड से चार घंटे की दूरी के भीतर महत्वपूर्ण घटकों (मोटर, बोर्ड, ऑप्टिक्स) की लाइव इन्वेंटरी नहीं दिखा सकते, तो उनकी “वैश्विक उपस्थिति” एक मार्केटिंग कल्पना है।
प्रोक्योरमेंट जोखिम लगभग हमेशा हार्डवेयर समस्या के रूप में छिपी हुई लॉजिस्टिक्स समस्या होता है। आप सिर्फ़ प्रकाश की किरण नहीं खरीद रहे हैं; आप यह आश्वासन खरीद रहे हैं कि जब वह रोशनी बंद हो जाए, तो उसे ठीक कर सकने वाला व्यक्ति पहले से ही वैन में आपकी ओर आ रहा हो।
यदि ब्रांड का डिजिटल मुखौटा बेदाग है, लेकिन उनका सर्विस मैनुअल खराब अनुवादित PDF है, तो यह आपके दीर्घकालिक अपटाइम के प्रति उनकी प्रतिबद्धता के बारे में क्या बताता है?
उपलब्ध सबसे अधिक वॉटेज खरीदने में एक आकर्षक तर्क है: अधिक पावर का मतलब तेज़ कट, और उसका मतलब कम लागत-प्रति-पार्ट। यह केवल तभी सही है जब ओवरहेड रैखिक रहे, लेकिन औद्योगिक लेज़रों की दुनिया में यह संबंध अक्सर घातांकीय होता है। अधिक वॉटेज के लिए अधिक मजबूत चिलिंग, असिस्ट गैस की अधिक मात्रा, और प्रोटेक्टिव विंडो तथा नोज़ल के अधिक बार प्रतिस्थापन की आवश्यकता होती है।
12mm स्टेनलेस स्टील काटने वाली एक शिफ्ट की यूनिट इकॉनॉमिक्स पर विचार करें। 6kW से 12kW पावर स्रोत पर जाना आपकी रैखिक फीड दर को दोगुना कर सकता है, लेकिन केर्फ में आवश्यक गतिज ऊर्जा बनाए रखने के लिए वॉल्यूमेट्रिक नाइट्रोजन आवश्यकता अक्सर लगभग 40 m³/h से बढ़कर 90 m³/h से अधिक हो जाती है। प्रति घन मीटर $0.60 की औसत बल्क लिक्विड नाइट्रोजन लागत पर, वह 12kW मशीन आठ घंटे की शिफ्ट में गैस पर $540 खर्च कर रही है, जबकि 6kW यूनिट के लिए यह $192 है। जब तक आपकी नेस्टिंग दक्षता और मटेरियल हैंडलिंग ऑटोमेशन उस बीम को शिफ्ट के 85% समय तक सक्रिय नहीं रख सकते, उपभोग्य सामग्रियों में प्रतिदिन $348 का यह अंतर तेज़ साइकिल टाइम से मिलने वाले मार्जिन लाभों को जल्दी ही खत्म कर देता है; इसलिए पावर बढ़ाने से पहले डबल-टेबल फाइबर लेज़र कटिंग मशीन जैसी व्यवस्था को देखना अधिक व्यावहारिक हो सकता है, जहाँ लोडिंग-अनलोडिंग और कटिंग के बीच निष्क्रिय समय घटाकर वास्तविक बीम उपयोगिता पर ध्यान दिया जाता है।
एक अनुभवी ऑडिटर उस “स्वीट स्पॉट” की तलाश करता है जहाँ उपभोग्य सामग्रियों और बिजली की लागत, थ्रूपुट लाभों से मिलती है। आपकी विशिष्ट मोटाई सीमा के लिए “ओवर-स्पेक्ड” मशीन बस आपके P&L पर बोझ है, जो आपको उपकरण की अधिक लीज़ और रखरखाव लागतों को कवर करने के लिए उच्च शॉप रेट लेने पर मजबूर करती है। लक्ष्य सबसे शक्तिशाली मशीन का मालिक होना नहीं है; लक्ष्य उस मशीन का मालिक होना है जो स्वामित्व की सबसे कम कुल लागत पर बिल किए जा सकने वाले पार्ट्स की सबसे अधिक संख्या बनाती है।
यदि हम लाभ के प्रॉक्सी के रूप में वॉटेज का उपयोग बंद कर दें, तो हम मशीन के पीछे मौजूद निर्माता की रेज़िलिएंस को वास्तव में कैसे मापते हैं?
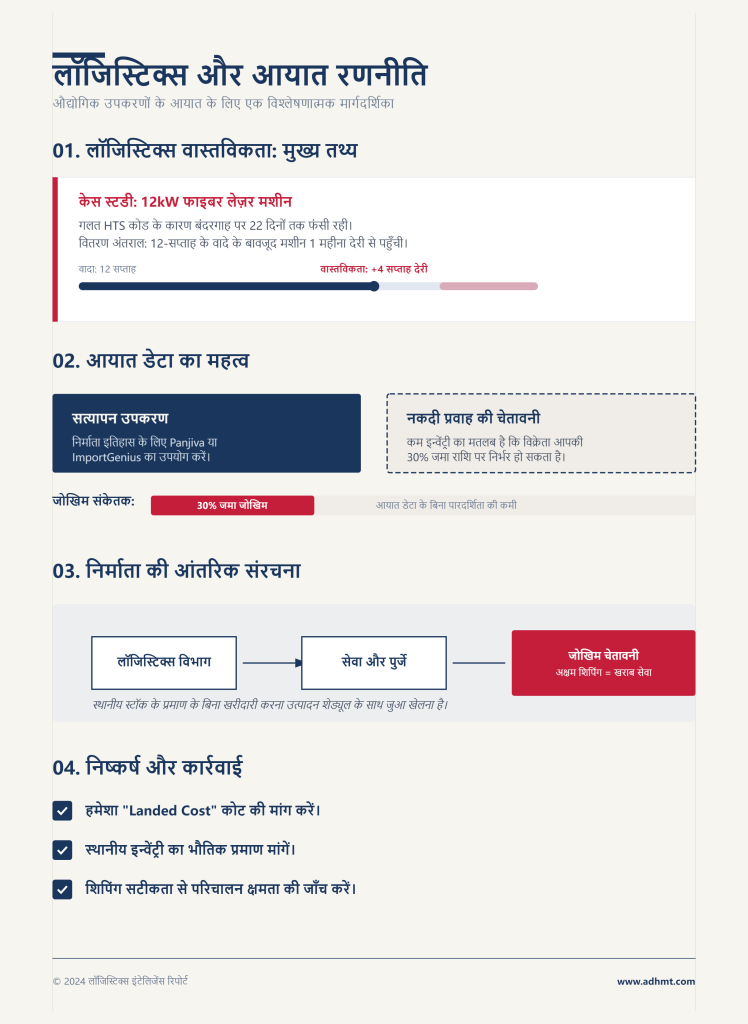
12kW फाइबर लेज़र के लिए हाल ही के Bill of Lading (BOL) में दिखा कि मशीन Port of Long Beach पर 22 दिनों तक सिर्फ़ इसलिए पड़ी रही क्योंकि Harmonized Tariff Schedule (HTS) कोड गलत दर्ज किया गया था। कागज़ पर, निर्माता ने “12-सप्ताह का लीड टाइम” वादा किया था। वास्तविकता में, मशीन एक महीने देर से पहुँची क्योंकि एक क्लर्क को लेज़र-कटिंग मशीन और सामान्य CNC मिल के बीच का अंतर पता नहीं था। जब कोई विक्रेता दावा करता है कि मशीन “इन स्टॉक” है, तो वह अपनी बैलेंस शीट के बारे में दावा कर रहा होता है; जब वह दावा करता है कि इसे “45 दिनों में डिलीवर” किया जाएगा, तो वह अंतरराष्ट्रीय कानून और फ्रेट फॉरवर्डिंग में अपनी क्षमता के बारे में दावा कर रहा होता है।
Panjiva या ImportGenius जैसे सार्वजनिक रूप से उपलब्ध आयात डेटाबेस किसी भी खरीदार को यह देखने देते हैं कि पिछले छह महीनों में किसी निर्माता ने वास्तव में कितनी इकाइयाँ उतारी हैं। यदि कोई सेल्सपर्सन आपको अपने “local hub” से मशीन देने का वादा करता है, लेकिन आयात रिकॉर्ड दिखाते हैं कि पिछली तिमाही में केवल तीन इकाइयाँ आईं—और वे सभी पहले से बिक चुकी थीं—तो वे आपको ऐसी नाव पर जगह बेच रहे हैं जो अभी घाट से निकली ही नहीं है। यह समय-सीमा को लेकर सिर्फ एक मामूली झूठ नहीं है; यह उनके नकदी प्रवाह के बारे में चेतावनी संकेत है। जो कंपनियाँ “floor stock” रखने का खर्च नहीं उठा सकतीं, वे अक्सर अपने अपस्ट्रीम आपूर्तिकर्ताओं को भुगतान करने के लिए आपकी 30% जमा राशि पर निर्भर करती हैं।
लॉजिस्टिक्स किसी निर्माता के आंतरिक संचार की पहली तनाव-परीक्षा है। यदि शिपिंग विभाग बंदरगाह से बिना बाधा निकासी सुनिश्चित करने के लिए कस्टम्स ब्रोकर के साथ समन्वय नहीं कर सकता, तो जब आपका रेज़ोनेटर बंद पड़ेगा, सेवा विभाग निश्चित रूप से पार्ट्स वेयरहाउस के साथ समन्वय नहीं करेगा। जो खरीदार “landed cost” कोट या स्थानीय इन्वेंटरी का प्रमाण देखने की माँग नहीं करता, वह मूलतः यह जुआ खेल रहा है कि उसका उत्पादन शेड्यूल मध्य-प्रशांत में किसी लॉजिस्टिक्स अवरोध को झेल पाएगा।
मशीन के बंदरगाह तक पहुँचने से पहले ही निर्माता की आंतरिक संरचना इन अवरोधों को कैसे रोकती है?
वर्टिकल इंटीग्रेशन पर अक्सर पैसे बचाने के तरीके के रूप में चर्चा होती है, लेकिन मशीन टूल खरीदार के लिए इसका मुख्य मूल्य “Tier 2 excuse” को खत्म करना है। अधिकांश मिड-मार्केट लेज़र ब्रांड असेंबलर होते हैं; वे Company A से फ्रेम, Company B से लाइट सोर्स और Company C से सॉफ्टवेयर पैकेज खरीदते हैं। जब उनका लीड टाइम खिसकता है, तो वे फ्रेम वेल्डर की मजदूर हड़ताल या कास्ट आयरन की कमी को दोष देते हैं। ADH Machine Tool मशीन संरचना के निर्माण को स्वयं नियंत्रित करके इसे कम करता है, जिसका अर्थ है कि उत्पादन समय-रेखा एक निर्देश होती है, अनुरोध नहीं।
जब कोई निर्माता गैन्ट्री बनाने वाली फाउंड्री और मशीनिंग सेंटरों का मालिक होता है, तो वे उपकरण जीवनचक्र के सबसे अस्थिर चर को हटा देते हैं: उप-ठेकेदार। किसी वर्टिकली इंटीग्रेटेड सुविधा के ऑडिट में, आपको एक रैखिक प्रगति दिखती है जहाँ गैन्ट्री को उसी 500-मीटर दायरे में मशीन किया जाता है, तनाव-मुक्त किया जाता है और माउंट किया जाता है। यह निकटता उन “देरी की परतों” को कम करती है जो घटकों के कई विक्रेताओं के बीच घूमने पर होती हैं। खरीदार के लिए, इसका अर्थ ऐसा लीड टाइम है जो तृतीय-पक्ष आपूर्तिकर्ताओं के आशावादी ईमेलों की श्रृंखला के बजाय उत्पादन शेड्यूल पर आधारित होता है।
यह नियंत्रण महत्वपूर्ण घिसाई वाले पार्ट्स के “buffer” तक भी फैलता है। क्योंकि ADH पूरी असेंबली का प्रबंधन करता है, वे एक ऐसा बिल ऑफ मैटेरियल्स (BOM) बनाए रखते हैं जो लॉक्ड और पूर्वानुमेय होता है। वे यह सोचते नहीं रहते कि क्या उनके गैन्ट्री सप्लायर ने इस महीने बोल्ट पैटर्न बदल दिया है; वे स्पेक जानते हैं क्योंकि उन्होंने ही उसे लिखा है। यही आंतरिक स्थिरता किसी निर्माता को “मशीनें बेचने” से “अपटाइम की गारंटी देने” तक ले जाने की अनुमति देती है, क्योंकि स्थानीय वेयरहाउस में रखे पार्ट्स आपके फ्लोर पर मौजूद मशीन में फिट होने की गारंटी रखते हैं।
लेकिन पूरी तरह बनी हुई मशीन भी खरीदार को सौंपे जाने के तरीके से खराब हो सकती है।
जो मशीन अपनी ±0.003mm प्रिसिजन स्पेक पूरी करती है और जो तीन सप्ताह की “calibration” माँगती है, उनके बीच का फर्क अक्सर वैक्यूम-सील्ड बैग और डेसिकेंट के कुछ पैकेटों तक सिमट जाता है। मैंने एक बार 20,000lb लेज़र का निरीक्षण किया था, जो इस हालत में पहुँचा कि उसकी प्रिसिजन रेल्स नमकीन हवा से गड्ढेदार हो गई थीं, क्योंकि निर्माता ने बिना किसी आंतरिक नमी अवरोध के मानक प्लाइवुड क्रेट का उपयोग किया था। यदि कोई निर्माता समुद्री-योग्य पैकेजिंग पर $400 बचाने के लिए $300,000 के ऑप्टिकल सिस्टम को जोखिम में डालने को तैयार है, तो वे आपको साफ बता रहे हैं कि वे आपकी दीर्घकालिक प्रिसिजन को कितना महत्व देते हैं।
आप इस जोखिम-परहेज को बिक्री अनुबंध के Incoterms—मानकीकृत अंतरराष्ट्रीय व्यापार शर्तों—में पहचान सकते हैं। “CIF” (Cost, Insurance, and Freight) पर जोर देने वाला निर्माता केवल तब तक मशीन के लिए जिम्मेदार होता है जब तक वह आपके स्थानीय बंदरगाह तक नहीं पहुँच जाती; जहाज से उतरने के बाद ड्रेएज, कस्टम्स क्लीयरेंस और “लास्ट-माइल” क्षति की पूरी परेशानी आपकी होती है। इसके उलट, जो निर्माता आपके दरवाजे तक “DDP” (Delivered Duty Paid) पर जोर देता है, वह संकेत दे रहा होता है कि उसे अपनी लॉजिस्टिक्स श्रृंखला पर इतना भरोसा है कि वह जोखिम को तब तक अपने ऊपर रख सके जब तक मशीन भौतिक रूप से आपके स्लैब पर नहीं पहुँच जाती।
मशीन आने पर क्रेटिंग के अंदर “moisture indicators” देखें। ये छोटे कार्ड परिवहन के दौरान आंतरिक आर्द्रता बढ़ने पर नीले से गुलाबी हो जाते हैं। जो निर्माता इन्हें शामिल करता है—और प्रस्थान के समय उनकी स्थिति का दस्तावेजीकरण करता है—वह ऐसा निर्माता है जो प्रिसिजन की भौतिकी को समझता है। वह जानता है कि लेजर कोई भारी उपकरण का साधारण टुकड़ा नहीं है; यह औद्योगिक आवरण में लिपटा एक उच्च-संवेदनशीलता वाला उपकरण है, और 6,000 मील की यात्रा के दौरान वह उस उपकरण के साथ जैसा व्यवहार करता है, वही इस बात की अंतिम झलक है कि वह आपकी सर्विस कॉल्स के साथ कैसा व्यवहार करेगा।
जब मशीन क्रेट से निकालकर फर्श पर बोल्ट कर दी जाती है, तो लॉजिस्टिक्स ऑडिट समाप्त होता है और “पहली अड़चन” की वास्तविकता शुरू होती है।
एक बिल्कुल नए 12kW लेजर के संचालन के पहले सप्ताह में $50 का लिमिट स्विच खराब हो जाता है। यह एक छोटा घटक है, लेकिन इसमें $5,000-प्रतिदिन की उत्पादन रन को रोक देने और आपके Tier 1 ऑटोमोटिव क्लाइंट के साथ अनुबंध में “per-day” liquidated damages लागू कराने की क्षमता है। इस क्षण में, “local dealer” मॉडल अक्सर अपनी संरचनात्मक कमजोरी दिखाता है: जिस व्यक्ति को आप कॉल करते हैं वह एक सेल्सपर्सन होता है, जिसे फिर एक टेक्नीशियन को कॉल करना पड़ता है, जिसे फिर वारंटी रिप्लेसमेंट अधिकृत कराने के लिए किसी अलग टाइम ज़ोन में स्थित निर्माता को ईमेल करना पड़ता है। आप केवल एक पार्ट का इंतजार नहीं कर रहे होते; आप टेलीफोन के तीन-तरफा खेल के समाप्त होने का इंतजार कर रहे होते हैं।
अपने संभावित भागीदार की सपोर्ट संरचना का ऑडिट करें: एक प्रत्यक्ष संगठनात्मक चार्ट माँगें जो यह साबित करे कि टेक्नीशियन के पास फैक्टरी संसाधनों तक पहुँच और निर्णय-मार्ग स्पष्ट है। जिन निर्माताओं का ध्यान CNC-आधारित लेज़र कटिंग और शीट-मेटल ऑटोमेशन जैसे उच्च-स्तरीय अनुप्रयोगों पर होता है, उनसे केवल मशीन स्पेसिफिकेशन नहीं, बल्कि escalation path, spare-parts authorization और implementation fit पर भी ठोस उत्तर माँगें। ADH Machine Tool जैसे विकल्प का मूल्यांकन करते समय, उसके laser cutting और intelligent equipment R&D संदर्भ को अपनी उत्पादन-जोखिम चर्चा से जोड़कर देखें; यदि आपकी लाइन पर downtime penalty बड़ी है, तो support model और quotation fit पर सीधे संपर्क करें। जब सपोर्ट टीम फैक्टरी संसाधनों से सचमुच जुड़ी होती है, तो लाइन के दूसरे छोर पर मौजूद व्यक्ति अनुमान नहीं लगाता कि आपके पास कंट्रोल बोर्ड का कौन-सा revision है; वह serial-matched bill of materials (BOM), build configuration और error history के आधार पर triage-to-fix निर्णय ले सकता है। लक्ष्य डीलर की service-margin आवश्यकताओं से निपटना नहीं, बल्कि error code साफ कर मशीन को फिर से उत्पादन में लाना होता है।
किसी निर्माता की response window ही यह बताने वाला एकमात्र ईमानदार मापदंड है कि वह आपके uptime को कितना महत्व देता है। यदि उनका “gold standard” support package केवल 24 घंटों के भीतर callback का वादा करता है, तो वे मूलतः आपको बता रहे हैं कि gantry का पूरा एक दिन बंद रहना स्वीकार्य है। हाई-वॉल्यूम शॉप में, 24-घंटे की response window कोई service level agreement नहीं है; यह दिवालियापन का जोखिम है। आपको यह जानना आवश्यक है कि फोन उठाने वाले व्यक्ति के पास सूर्यास्त से पहले replacement gantry motor भेजने का अधिकार है या नहीं।
जब समस्या फोन कॉल या remote login के माध्यम से हल नहीं हो सकती, तब क्या होता है?
रिमोट डायग्नोस्टिक्स को अक्सर एक हाई-टेक रामबाण समाधान के रूप में बेचा जाता है, लेकिन कई बार इसका उपयोग भौतिक तकनीशियन भेजने में देरी करने की “टालमटोल रणनीति” के रूप में होता है। किसी दूरस्थ कार्यालय में बैठा सॉफ्टवेयर इंजीनियर आपको बता सकता है कि आपके लेज़र की चिलिंग यूनिट में फ्लो-रेट त्रुटि है, लेकिन वह उस पंप को भौतिक रूप से बदल नहीं सकता जो अभी जाम हो गया है। डायग्नोस्टिक सॉफ्टवेयर एक कंपास है, लेकिन स्पेयर पार्ट्स का गोदाम वाहन है। यदि निर्माता कोई क्षेत्रीय “हब” प्रणाली बनाए नहीं रखता, जहाँ आपकी सुविधा से चार घंटे के दायरे में 90% वियर पार्ट्स स्टॉक में हों, तो सॉफ्टवेयर की सटीकता अप्रासंगिक है।
किसी भी निर्माता से उसका क्षेत्रीय पार्ट्स डिपो मैनिफेस्ट दिखाने को कहें; उदाहरण के लिए, ADH प्रत्येक सीरियल नंबर से जुड़ी BOM-लॉक्ड स्पेयर सूची प्रकाशित करता है और थर्ड-पार्टी वितरकों के अप्रत्याशित लीड टाइम से बचने के लिए वर्टिकली इंटीग्रेटेड क्षेत्रीय डिपो बनाए रखता है। वे समझते हैं कि खरीद का हनीमून समाप्त होने के बाद “Mean Time to Repair” (MTTR) ही वह एकमात्र आँकड़ा है जो मायने रखता है। यदि उन्हें अपने घरेलू देश से किसी पार्ट के कस्टम्स क्लियर होने का इंतजार करना पड़ता है, क्योंकि उनका स्थानीय “सपोर्ट” सिर्फ एक डेस्क और एक लैपटॉप है, तो आपका ROI फिलहाल FedEx के गोदाम में पड़ा है।
आफ्टर-सेल्स इन्फ्रास्ट्रक्चर की असली कसौटी “Part-on-Plane” प्रोटोकॉल है। निर्माता से कहें कि वह आपके क्षेत्र में किसी ग्राहक को नॉन-स्टॉक आइटम आपातकालीन रूप से भेजने के पिछले तीन उदाहरण दिखाए। यदि वे ट्रैकिंग नंबर या टाइमलाइन प्रस्तुत नहीं कर सकते, तो उनके पास प्रोटोकॉल नहीं है; उनके पास सिर्फ उम्मीद है। यही भौतिक उपस्थिति एक मशीन विक्रेता को उत्पादन साझेदार से अलग करती है।
लेकिन यदि जिस पार्ट की आपको जरूरत है वह उनके गोदाम में नहीं है, और आपको समाधान कहीं और तलाशने के लिए मजबूर होना पड़े, तो क्या होगा?
प्रोप्राइटरी कंपोनेंट्स को अक्सर “अनुकूलित प्रदर्शन” के नाम पर बेचा जाता है, लेकिन वे ऐसी लगाम की तरह काम करते हैं जो आपके उत्पादन शेड्यूल को निर्माता की मूल्य सूची से बाँध देती है। जब कोई मशीन कस्टम-कोडेड PLC (Programmable Logic Controller) या गैर-मानक सेंसर हाउसिंग का उपयोग करती है, तो आप प्रतिस्थापन लेने के लिए स्थानीय औद्योगिक सप्लाई हाउस में नहीं जा सकते। आपको निर्माता के प्रोप्राइटरी पार्ट का इंतजार करने के लिए मजबूर होना पड़ता है, जिस पर अक्सर 400% तक मार्जिन जोड़ा जाता है, क्योंकि आपकी मरम्मत पर उनका एकाधिकार होता है। यह इंजीनियरिंग उत्कृष्टता के रूप में पेश किया गया “vendor lock-in” है।
लचीले खरीदार मशीन के DNA में “Tier 1 Open Architecture” देखते हैं। हस्ताक्षर करने से पहले महत्वपूर्ण कंपोनेंट्स का क्रॉस-रेफरेंस मांगें, ताकि यह सुनिश्चित हो सके कि लेज़र की “मांसपेशियाँ” और “नसें”—IPG या Raycus रेज़ोनेटर, Schneider Electric स्विचगियर, Hiwin रेल्स—उद्योग-मानक कंपोनेंट्स हैं। उदाहरण के लिए, ADH मशीन के मामले में इन मानक पार्ट्स के उपयोग का मतलब है कि यदि कोई कॉन्टैक्टर फेल हो जाए और उनका स्थानीय तकनीशियन देर से पहुँचे, तो कोई भी सक्षम औद्योगिक इलेक्ट्रीशियन स्थानीय थोक विक्रेता से प्रतिस्थापन जुटा सकता है। “self-rescue” की यह क्षमता निर्माता की आंतरिक विफलताओं या लॉजिस्टिक टूटनों के खिलाफ अंतिम बीमा पॉलिसी है।
मानक कंपोनेंट्स का उपयोग करने वाला निर्माता यह संकेत देता है कि उसे अपनी सेवा गति पर इतना भरोसा है कि उसे आपको प्रोप्राइटरी पार्ट्स से “फँसाने” की जरूरत नहीं है। वे आपकी निष्ठा प्रतिक्रिया समय से जीतते हैं, स्पेयर फ्यूज़ पर एकाधिकार से नहीं। जब आप किसी मशीन का ऑडिट करें, तो शीट मेटल पर लिखे ब्रांड नाम से आगे देखें और कैबिनेट के अंदर लगे कंपोनेंट्स के ब्रांड नामों पर ध्यान दें। यदि आप लेबल पहचान नहीं पाते, तो आप ऐसी मशीन खरीद रहे हैं जो अंततः बंधक बन जाएगी।
यह सैद्धांतिक सेवा-लचीलापन आपके विशेष उद्योग की विशिष्ट और कठोर मांगों पर लागू होने पर कितना टिकता है?
कई शोरूम फ्लोर पर निर्माता एक जटिल 12mm स्टेनलेस स्टील गियर या “मेडिकल ग्रेड” नाइट्रोजन और प्रीमियम-ग्रेड, स्केल-फ्री प्लेट से काटा गया पॉलिश किया हुआ ईगल प्रदर्शित करते हैं। ये वस्तुएँ “Golden Samples” होती हैं—ऐसे नमूने जो प्रयोगशाला जैसी परिस्थितियों में बनाए गए होते हैं, जहाँ गैस प्रेशर पूरी तरह नियंत्रित होता है, नोजल बिल्कुल नया होता है, और सामग्री को अशुद्धियों की कमी के आधार पर हाथ से चुना गया होता है। वे मशीन की सैद्धांतिक चरम क्षमता दिखाते हैं, बुधवार दोपहर की उसकी वास्तविक स्थिति नहीं। जब आप इन नमूनों के आधार पर ROI की गणना करते हैं, तो आप ऐसे परिदृश्य के लिए बजट बना रहे होते हैं जो आपके फैक्ट्री फ्लोर पर कभी मौजूद नहीं होगा।
मशीन समझौतों की एक प्रणाली होती है। उस शोरूम गियर को बनाने के लिए, किसी तकनीशियन ने संभवतः लीड-इन एंगल्स को फाइन-ट्यून करने और मिरर फिनिश सुनिश्चित करने के लिए फीड रेट को बेहद धीमा करने में तीन घंटे लगाए होंगे। आपकी शॉप में, वही पार्ट आपके मार्जिन पूरे करने के लिए हर नब्बे सेकंड में टेबल से उतरना चाहिए। यदि निर्माता आपकी आवश्यक उत्पादन गति पर वही गुणवत्ता दोहरा नहीं सकता, तो “Golden Sample” मूल रूप से एक झूठ है। यह आपको बताता है कि हार्डवेयर क्या कर सकता है, लेकिन यह कुछ नहीं बताता कि सॉफ्टवेयर क्या ऑटोमेट कर सकता है या हाई-स्पीड शिफ्ट के कंपन के तहत मोशन सिस्टम क्या बनाए रख सकता है।
वास्तविक उत्पादन में “गंदे” वेरिएबल शामिल होते हैं: जंग लगा माइल्ड स्टील, स्थानीय सप्लायरों से मिलने वाली गैस की बदलती शुद्धता, और ऑपरेटर जो शायद चिप्ड सिरेमिक रिंग को तुरंत न पकड़ पाएं। आपके “सबसे खराब” मटेरियल—कोने में पड़ी तेल लगी, थोड़ी मुड़ी हुई 10-gauge की पैलेट—पर टेस्ट चलाने की निर्माता की तत्परता उनके इंजीनियरिंग का पहला वास्तविक ऑडिट है। यदि वे अपने ही “certified” टेस्ट स्टॉक का उपयोग करने पर जोर देते हैं, तो वे स्वीकार कर रहे हैं कि उनकी मशीन अच्छे हालात की परफॉर्मर है, जिसे काम करने के लिए महंगे, उच्च-ग्रेड इनपुट की आवश्यकता होती है।
क्या मशीन की प्रिसिजन तब भी बनी रहती है जब परिस्थितियाँ अब परफेक्ट नहीं रहतीं?
20mm मोटी कार्बन स्टील प्लेट में पचास 5mm होल्स की नेस्टेड ग्रिड की कल्पना करें। यह कोई “सुंदर” पार्ट नहीं है, लेकिन यह फाइबर लेजर के थर्मल मैनेजमेंट और मोशन कंट्रोल की कठोर परीक्षा है। जैसे-जैसे लेजर तेजी से एक के बाद एक छोटे होल को पियर्स और कट करता है, प्लेट के स्थानीय क्षेत्र में गर्मी जमा होती जाती है। खराब हाइट सेंसिंग या धीमी गैस-प्रेशर मॉड्यूलेशन वाली मशीन “कट खो” देगी, जिसके परिणामस्वरूप स्लैग से भरा होल या सामग्री के थर्मल विस्तार के कारण नोजल क्रैश हो सकता है।
यह टेस्ट CNC कंट्रोलर की “इंटेलिजेंस” और गैंट्री की कठोरता को उजागर करता है। हाई वाटेज एक brute-force टूल है, लेकिन प्रिसिजन इस बात का उप-परिणाम है कि मशीन बिना कंपन के कितनी तेजी से किसी कॉर्नर में डीसैलेरेट और उससे बाहर एक्सैलेरेट कर सकती है। यदि गैंट्री का मास बहुत अधिक है या सर्वो मोटरों में उस मास को डैम्प करने के लिए पर्याप्त टॉर्क नहीं है, तो आपको छोटी ज्योमेट्री के किनारों पर “ghosting” या “ripples” दिखाई देंगे। हाई-वॉल्यूम वातावरण में, ये माइक्रो-डिफेक्ट डाउनस्ट्रीम असेंबली फेलियर का कारण बनते हैं, जिससे आपकी वेल्डिंग टीम को मैनुअल “re-work” पर घंटों खर्च करने पड़ते हैं, जो आपका लाभ खा जाता है। इसी तरह के CNC-आधारित लेज़र कटिंग अनुप्रयोगों के लिए ADH Machine Tool की सिंगल-टेबल फाइबर लेज़र कटिंग मशीन को देखना उपयोगी हो सकता है, क्योंकि मूल्यांकन का असली सवाल केवल पावर नहीं, बल्कि दोहराए जाने वाले प्रिसिजन और उत्पादन-योग्य कट क्वालिटी है।
आपको “Single Part” डेमो नहीं, बल्कि “Full Table” टेस्ट की मांग करनी चाहिए। कोई मशीन बेड के केंद्र में 0.05mm की accuracy बनाए रख सकती है, लेकिन क्या वह Y-axis के दूरस्थ सिरों पर भी वही कर सकती है, जहाँ बीम पाथ सबसे लंबा होता है और बेलोज पूरी तरह फैले होते हैं? ADH जैसा निर्माता, जो अपने फ्रेम खुद बनाता है और उन्हें विशाल भट्टियों में stress-relieve करता है, इस स्तर की जांच की अपेक्षा करता है। वे जानते हैं कि यदि फ्रेम संरचनात्मक रूप से मजबूत नहीं है, तो कोई भी सॉफ्टवेयर “tuning” छह महीने के तीन-शिफ्ट ऑपरेशन के बाद होने वाले accuracy drift को ठीक नहीं कर पाएगी।
जब चिंगारियाँ उड़ना बंद हो जाएँ और पार्ट आपके हाथ में हो, तो आपको क्या देखना चाहिए?
15mm माइल्ड स्टील कट के निचले किनारे को आवर्धक काँच से देखें। एक “acceptable” कट में ऊर्ध्वाधर स्ट्रिएशंस—लेज़र द्वारा छोड़ी गई रेखाएँ—होंगी, जो अपेक्षाकृत सीधी होती हैं लेकिन नीचे की ओर ड्रॉस या स्लैग की छोटी “beard” पर समाप्त होती हैं। यह ड्रॉस संकेत देता है कि मशीन का गैस फ्लो या फोकल पॉइंट ट्रैवल स्पीड के साथ पूरी तरह सिंक्रोनाइज़ नहीं था। यह पार्ट बुनियादी निरीक्षण में पास हो सकता है, लेकिन इसके लिए एक सेकेंडरी ऑपरेशन चाहिए: ग्राइंडर वाला एक कर्मचारी। यदि आप प्रतिदिन 1,000 पार्ट्स प्रोसेस कर रहे हैं, और प्रत्येक पार्ट को ग्राइंडिंग के लिए दो मिनट चाहिए, तो आप हर दिन उत्पादकता के 33 मैन-ऑवर्स खो रहे हैं।
“Exceptional” edge quality को पोस्ट-प्रोसेसिंग की अनुपस्थिति से परिभाषित किया जाता है। स्ट्रिएशंस कट के ऊपर से नीचे तक समान होने चाहिए, और “heat-affected zone” (कट के पास धातु की बदरंग पट्टी) जितना संभव हो उतना संकरा होना चाहिए। चौड़ा heat-affected zone का अर्थ है कि लेज़र एक जगह बहुत देर तक रहा, जिससे पार्ट में अतिरिक्त ऊर्जा गई और संभवतः किनारे की मेटलर्जी बदल गई। एयरोस्पेस या प्रेशर-वेसल निर्माण जैसे उद्योगों के लिए यह एक महत्वपूर्ण विफलता बिंदु है, जहाँ भंगुर किनारा तनाव में संरचनात्मक क्रैकिंग का कारण बन सकता है।
edge quality का अंतिम ऑडिट “The Stack Test” है। टेबल के अलग-अलग क्षेत्रों से काटे गए पाँच समान पार्ट्स लें और उन्हें एक-दूसरे के ऊपर स्टैक करें। कट एज पर अपनी उंगली फिराएँ; यह धातु के एक अकेले, ठोस ब्लॉक जैसा महसूस होना चाहिए। यदि आपको रिज, ऑफसेट, या टेपर में भिन्नताएँ महसूस होती हैं, तो मशीन में robotic welding जैसी स्वचालित डाउनस्ट्रीम प्रक्रियाओं के लिए आवश्यक repeatability नहीं है। जो मशीन अपना प्रदर्शन दोहरा नहीं सकती, वह production tool नहीं है; वह एक liability है जो अंततः आपकी पूरी सुविधा में bottleneck पैदा करेगी।
जब मशीन को किसी विशेष उद्योग के विशिष्ट, उच्च-दांव वाले workflow में लगाया जाता है, तो ये स्थानीयकृत performance metrics किस तरह scale होते हैं?
Galvanized steel entry-level fiber lasers का silent killer है। जब beam zinc coating से टकराती है, तो यह एक volatile reaction पैदा करती है जो microscopic, abrasive zinc oxide flakes को हवा में उछाल देती है। यदि निर्माता ने अपनी मशीन clean, cold-rolled mild steel के लिए design की हो लेकिन उसे किसी HVAC ducting shop को बेच दिया हो, तो वे flakes छह महीनों के भीतर rack-and-pinion drive में पहुँच जाएँगे और उस precision को घिस देंगे जिसके लिए आपने भुगतान किया था। Climate-controlled showroom में एक clean sample plate पर उसके performance के आधार पर आप मशीन की suitability नहीं आँक सकते; आपको इसे high-volume environment में अपने विशिष्ट “dirty” material पर चलते हुए देखना होगा।
यही “Mirror Industry” test है: ऐसी shop ढूँढना जिसकी material mix, gauge range, और duty cycle आपकी अपनी परिस्थितियों को reflect करती हो। यदि आप marine industry के लिए nitrogen के साथ 12mm aluminum काटने वाली job shop हैं, तो 1mm copper काटने वाले precision electronics manufacturer पर आधारित case study आपके लिए बेकार है। Thermal dynamics अलग हैं, gas consumption rates की तुलना नहीं की जा सकती, और internal optics पर toll आपके application में कहीं अधिक है। आप इस बात का evidence ढूँढ रहे हैं कि निर्माता आपके sector के विशिष्ट chemical और physical stressors को समझता है, जैसे वे non-ferrous metals की high reflectivity को कैसे manage करते हैं, जो beam को resonator में वापस bounce कर सकती है और $40,000 की catastrophic failure का कारण बन सकती है।
यदि आप इसी स्तर पर अपने material mix और duty cycle को shortlist के साथ match करना चाहते हैं, तो ADH Machine Tool की CNC-आधारित laser cutting और sheet-metal automation range को concrete specifications के संदर्भ में देखने के लिए डाउनलोड योग्य संसाधन देख सकते हैं।
क्या निर्माता की अपनी engineering pedigree से संकेत मिलता है कि वे इन heavy-duty stressors को समझते हैं, या वे बस एक light-duty frame पर laser source लगा रहे हैं?
औद्योगिक उपकरण निर्माता आम तौर पर दो श्रेणियों में आते हैं: वे जिन्होंने इलेक्ट्रॉनिक्स से शुरुआत की और वे जिन्होंने भारी लोहे से शुरुआत की। ADH दूसरी श्रेणी में आता है, जिसने प्रेस ब्रेक और शीयर की विशाल हाइड्रोलिक शक्तियों पर अपनी प्रतिष्ठा बनाई है। यह इसलिए मायने रखता है क्योंकि प्रेस ब्रेक मूलतः बल का एक नियंत्रित विस्फोट है; फ्रेम को सैकड़ों टन दबाव को कुछ माइक्रॉन से अधिक विकृत हुए बिना सहना होता है। जब इस “हेवी मेटल” DNA वाला कोई निर्माता लेजर कटिंग में प्रवेश करता है, तो वे आम तौर पर चेसिस को जरूरत से अधिक मजबूत बनाते हैं, और वहाँ भारी, तनाव-मुक्त स्टील प्लेटों का उपयोग करते हैं जहाँ दूसरे हल्के, सस्ते एल्युमिनियम एक्सट्रूजन या पतली दीवारों वाली ट्यूबिंग इस्तेमाल कर सकते हैं।
भारी फ्रेम दिखावे के लिए नहीं होता; यह कंपन को कम करने के लिए होता है। हाई-स्पीड लेजर कट के दौरान, गैन्ट्री—वह ब्रिज जो कटिंग हेड को ले जाता है—को 2G से अधिक पर तेज और धीमा होना पड़ता है। हल्की मशीन में, इससे “रिंगिंग” या हार्मोनिक कंपन पैदा होते हैं, जो कटे हुए किनारे पर लहरदार रेखाओं के रूप में दिखते हैं और वही द्वितीयक ग्राइंडिंग प्रक्रियाएँ जरूरी कर देते हैं जिन्हें हम हटाने की कोशिश कर रहे हैं। उच्च-टन भार वाली बेंडिंग के लिए आवश्यक संरचनात्मक कठोरता को फाइबर लेजर की दुनिया में लागू करके, निर्माता यह सुनिश्चित करता है कि मशीन की “पहले दिन” वाली सटीकता तीन-शिफ्ट संचालन के पाँच वर्ष बाद भी बनी रहे।
यदि संरचनात्मक आधार मजबूत है, तो क्या निर्माता की हाई-प्रोफाइल ग्राहक सूची यह साबित करती है कि वे आपके संचालन के विशिष्ट पैमाने को समर्थन दे सकते हैं?
किसी Tier-1 ऑटोमोटिव सप्लायर या बहुराष्ट्रीय एयरोस्पेस फर्म को दिखाने वाला चमकदार ब्रोशर एक आम मार्केटिंग तरीका है, लेकिन छोटे-से-मध्यम आकार के जॉब शॉप के लिए यह अक्सर चेतावनी संकेत होता है। बड़ी कंपनियों के पास आंतरिक मेंटेनेंस विभाग, समर्पित स्पेयर इन्वेंटरी और इतनी अतिरिक्त क्षमता होती है कि किसी मालिकाना सेंसर का इंतजार करते हुए मशीन एक सप्ताह बंद रहने को वे संभाल सकें। वे निर्माता की सर्विस प्रतिक्रिया पर निर्भर नहीं करतीं, क्योंकि उन्होंने अपनी व्यवस्था खुद बना रखी होती है। यदि आप बीस लोगों की दुकान हैं, तो आपकी “resilience” पूरी तरह बाहरी है; आप निर्माता को अपने वास्तविक मेंटेनेंस विभाग की तरह काम करने के लिए भुगतान कर रहे हैं।
मिड-मार्केट खरीदार के लिए सबसे मूल्यवान केस स्टडी “Big Name” क्लाइंट नहीं, बल्कि “High-Utilization” क्लाइंट है—ऐसी शॉप जो मशीन को सप्ताह में 100 घंटे चलाती है और जिसके पास विशाल कॉर्पोरेट सुरक्षा-जाल नहीं होता। यही उपयोगकर्ता आपको बताएँगे कि टेक सपोर्ट लाइन वास्तव में मंगलवार शाम 4:00 बजे उठती है या सेल्स पिच में वादा की गई “low-latency service” सिर्फ किसी दूसरे टाइम ज़ोन का कॉल सेंटर है। आपको यह जानना होता है कि मशीन तब कैसी चलती है जब ऑपरेटर थका हुआ हो, सामग्री थोड़ी स्पेक से बाहर हो, और उत्पादन की समय-सीमा चार घंटे दूर हो।
जब आप Fortune 500 कंपनियों के लोगो हटाते हैं, तब आपको आपकी जीवित रहने की क्षमता के प्रति निर्माता की प्रतिबद्धता का सच दिखता है।
खरीद संबंधी विफलताएँ अक्सर “bottom-up” आकलन से पैदा होती हैं, जहाँ खरीदार लेजर की गति से प्रभावित हो जाता है और बाद में निर्माता की लॉजिस्टिक कमियों को उचित ठहराने की कोशिश करता है। यही हेलो इफेक्ट का काम है: क्योंकि मशीन साफ नमूना काटती है, खरीदार मान लेता है कि निर्माता की सर्विस प्रतिक्रिया भी उतनी ही सटीक होगी। इस पक्षपात को निष्क्रिय करने के लिए, आपको निर्माता का मूल्यांकन चार-गेट क्रम से करना चाहिए—Service Proximity, Parts Interoperability, Sector History, और Technical Spec—जहाँ पहले में असफलता आखिरी को अप्रासंगिक बना देती है।
उस शॉप पर विचार करें जिसने दूसरे से चौथे गेट तक पार कर लिए, लेकिन पहला गेट छोड़ दिया: उन्होंने मशीन के ओपन-सोर्स घटकों की पुष्टि की, अपने सेक्टर में उसके इतिहास की पुष्टि की, और 20kW स्पेक्स को मान्य किया, फिर भी उन्होंने 47वें दिन इसकी कीमत चुकाई। जब एक साधारण सेंसर विफलता ने लॉकआउट ट्रिगर किया, तो उन्हें पता चला कि निकटतम तकनीशियन तीन राज्यों की दूरी पर था, क्योंकि उन्होंने पहले सेवा-निकटता का ऑडिट नहीं किया था। उनका हाई-वॉटेज निवेश छह दिनों तक निष्क्रिय पड़ा रहा, जिससे साबित हुआ कि कोई मशीन उतनी ही तेज है जितना उसके पीछे मौजूद सपोर्ट सिस्टम। यह क्रम निर्माता को अपनी गति बेचने की अनुमति मिलने से पहले अपनी मजबूती साबित करने के लिए बाध्य करता है।
यदि इंफ्रास्ट्रक्चर ठोस है, तो आप कच्चे मशीन प्रदर्शन और लीड टाइम की कठोर वास्तविकता के बीच संतुलन कैसे बनाते हैं?
मौजूदा औद्योगिक माहौल में, ऐसी मशीन जो 5% तेज है लेकिन चार महीने बाद पहुँचती है, आपकी बैलेंस शीट के लिए कुल मिलाकर नुकसान है। हम अक्सर “स्पेक वॉर” में उलझ जाते हैं—यह बहस करते हुए कि 0.03mm या 0.05mm पोजिशनिंग एक्यूरेसी मायने रखती है या नहीं—जबकि इस तथ्य को नज़रअंदाज़ कर देते हैं कि सबसे महंगी मशीन वह है जो आपके फ्लोर पर मौजूद ही नहीं है। प्रोक्योरमेंट को “उपलब्धता” और “लॉजिस्टिकल निश्चितता” को प्राथमिक तकनीकी स्पेसिफिकेशन की तरह देखना चाहिए। यदि किसी निर्माता के पास घरेलू बॉन्डेड वेयरहाउस में तुरंत कमीशनिंग के लिए तैयार मशीनें हैं, तो यह एक कार्यात्मक फीचर है जिसका महत्व थोड़ी अधिक एक्सेलेरेशन दर से अधिक है।
यह वेटिंग कॉन्ट्रैक्ट अवसर लागत के दृष्टिकोण से गणना की जानी चाहिए। यदि आपके पास इस क्षमता की प्रतीक्षा में ऑर्डरों का बैकलॉग है, तो पोर्ट या फैक्टरी में हर सप्ताह की देरी आपके ROI पर सीधा आघात है, जिसकी भरपाई कोई भी कटिंग स्पीड नहीं कर सकती। आप “लॉजिस्टिकल पारदर्शिता” की तलाश कर रहे हैं: डाउन पेमेंट होते ही निर्माता की ओर से सत्यापित VIN नंबर और रियल-टाइम शिपिंग ट्रैकर प्रदान करने की क्षमता। जो निर्माता अपनी शिपिंग और क्रेटिंग प्रोटोकॉल को स्वयं नियंत्रित करता है, वह स्वाभाविक रूप से उस निर्माता से कम जोखिम वाला है जो मशीन को किसी थर्ड-पार्टी फ्रेट फॉरवर्डर को सौंप देता है और सर्वश्रेष्ठ की उम्मीद करता है।
जब मशीन अंततः पहुँच जाती है और शुरुआती उत्साह कम हो जाता है, तो आप यह कैसे सुनिश्चित करते हैं कि निर्माता के वादे कमीशनिंग इंजीनियर के साथ ही गायब न हो जाएँ?
निर्माता के साथ वास्तविक संबंध Day 31 पर शुरू होता है, यानी वह क्षण जब इंस्टॉलेशन का “हनीमून” चरण समाप्त हो जाता है और मशीन आधिकारिक रूप से आपके दैनिक कामकाज का हिस्सा बन जाती है। खरीद आदेश पर हस्ताक्षर करने से पहले इस वास्तविकता की पुष्टि करने के लिए, आपको उनके सपोर्ट सिस्टम का “Ghost Audit” करना चाहिए। नकली सीरियल नंबर के साथ एक “ग्राहक” बनकर उनकी तकनीकी सपोर्ट लाइन पर कॉल करें और देखें कि ऐसे व्यक्ति तक पहुँचने में कितना समय लगता है जो वास्तव में जानता हो कि “back-reflection error” क्या है। यदि आप फोन ट्री में पंद्रह मिनट बिताते हैं, तो उनकी सेवा अवसंरचना के बारे में आपको अपना उत्तर मिल चुका है।
मशीन खरीद को औद्योगिक बीमा पॉलिसी के लिए अंडरराइटिंग अभ्यास की तरह मानें। आप सिर्फ एक फाइबर लेजर नहीं खरीद रहे हैं; आप उत्पादन गारंटी के लिए प्रीमियम चुका रहे हैं। एक Service Level Agreement (SLA) की मांग करें जो “uptime” को परिभाषित करे और देरी से आने वाले पार्ट्स या सेवा के लिए दंड निर्दिष्ट करे। जो निर्माता अपने वित्तीय प्रदर्शन को आपकी मशीन के अपटाइम से जोड़ने को तैयार है, वही निर्माता है जिसने एक मजबूत सप्लाई चेन बनाई है; जो “best effort” क्लॉज़ के पीछे छिपता है, वह केवल हार्डवेयर मध्यस्थ है।
प्रोक्योरमेंट का अंतिम लक्ष्य दुनिया की “सबसे अच्छी” मशीन ढूँढ़ना नहीं है, बल्कि वह मशीन ढूँढ़ना है जिसके आज से पाँच साल बाद भी चलने की सबसे अधिक संभावना हो। जब आप लेजर को एक उपकरण की तरह देखना बंद कर देते हैं और उसे निर्माता की लॉजिस्टिकल क्षमता की भौतिक अभिव्यक्ति के रूप में देखना शुरू करते हैं, तो “जोखिम भरे” विकल्प गायब हो जाते हैं और केवल वे साझेदार बचते हैं जो आपकी वृद्धि को बनाए रखने में सक्षम हैं। जो निर्माता सेल्स डेमो से पहले लॉजिस्टिकल मजबूती साबित कर सकता है, वही एकमात्र निर्माता है जो खरीद आदेश के योग्य है।
