ट्यूब बेंडिंग मशीनें: आपकी ट्यूबों के लिए कौन सी इस्तेमाल करें?
ट्यूब मोड़ने वाली मशीनें, जिन्हें आमतौर पर ट्यूब बेंडर कहा जाता है, कई प्रकारों में उपलब्ध हैं। मुख्य रूप से,…

मेरे ऑफिस के दरवाज़े के ठीक बाहर इस समय एक स्क्रैप बिन रखा है। उसमें ठीक-ठीक $3,420 की 2-इंच 6061-T6 एल्युमिनियम ट्यूबिंग भरी हुई है—और वह सारी की सारी या तो कुचली हुई है, या मोड़ पर टूट चुकी है, या इतनी बिगड़ चुकी है कि किसी काम की नहीं रही। उस बिन में पड़ा हर एक टुकड़ा सीधे-सीधे फ्रंट ऑफिस की एक स्प्रेडशीट का नतीजा है।
जब अकाउंटेंट हमारी शॉप फ्लोर को देखता है, तो उसे $150,000 की एक CNC प्रेस ब्रेक मशीन दिखती है, जो आधा-इंच मोटी स्टील प्लेट को बिना मेहनत मोड़ रही है। आर्थिक तर्क बिल्कुल पक्का लगता है: हमारे पास पहले से टननेज है, तो फिर एक अलग रोटरी ड्रॉ बेंडर पर एक लाख डॉलर और क्यों खर्च करें? बस $500 का एक रेडियस पंच खरीदो और उसी प्रेस ब्रेक पर ट्यूब चला दो। कागज़ पर यह बिल्कुल सही बिज़नेस फैसला लगता है—जब तक आप वाकई उसे मोड़ने की कोशिश नहीं करते। यहीं से फर्क समझ में आता है कि हर बेंडिंग जॉब एक जैसी नहीं होती, और एक समर्पित, इंडस्ट्रियल-ग्रेड CNC समाधान—जैसे ADH Machine Tool की CNC प्रेस ब्रेक मशीन—कैसे शीट मेटल बेंडिंग में दोहराव, सटीकता और ऑटोमेशन के जरिए वास्तविक उत्पादन दक्षता देता है, बजाय केवल “टननेज” पर निर्भर रहने के।
स्प्रेडशीट को सिर्फ एक धातु का टुकड़ा और उसे मोड़ने वाली एक मशीन दिखती है। उसे ट्यूब का अंदरूनी हिस्सा दिखाई नहीं देता। जब आप V-डाई पर फ्लैट शीट मेटल को पंच से दबाते हैं, तो मटेरियल के पास जाने की जगह होती है। बाहरी रेडियस खिंचता है, अंदरूनी हिस्सा दबता है, और प्रोफाइल ठोस बनी रहती है। लेकिन जब आप उसी V-डाई में खोखली ट्यूब डालते हैं, तो असल में आप क्या मोड़ रहे होते हैं? आप पतली स्टील की परत में लिपटी हुई हवा को मोड़ने की कोशिश कर रहे होते हैं। आप सिर्फ धातु की यील्ड स्ट्रेंथ से नहीं लड़ रहे—आप उस ट्यूब की बेताब भौतिक प्रवृत्ति से लड़ रहे हैं, जो नीचे की ओर दबाव पड़ते ही अंडाकार होकर बैठ जाना चाहती है।
फ्रंट ऑफिस को एक 150-टन की मशीन दिखती है, जो पतली दीवार वाली ट्यूब को आसानी से काबू में कर सकती है। ताकत के बारे में वे सही हैं। लेकिन इस बात में वे पूरी तरह गलत हैं कि वह ताकत खाली जगह के साथ कैसे व्यवहार करती है। जब भौतिकी का यह मेल इतना गलत हो, तो फिर कोई खुद को यह कैसे समझा लेता है कि यह एक अच्छा आइडिया है?
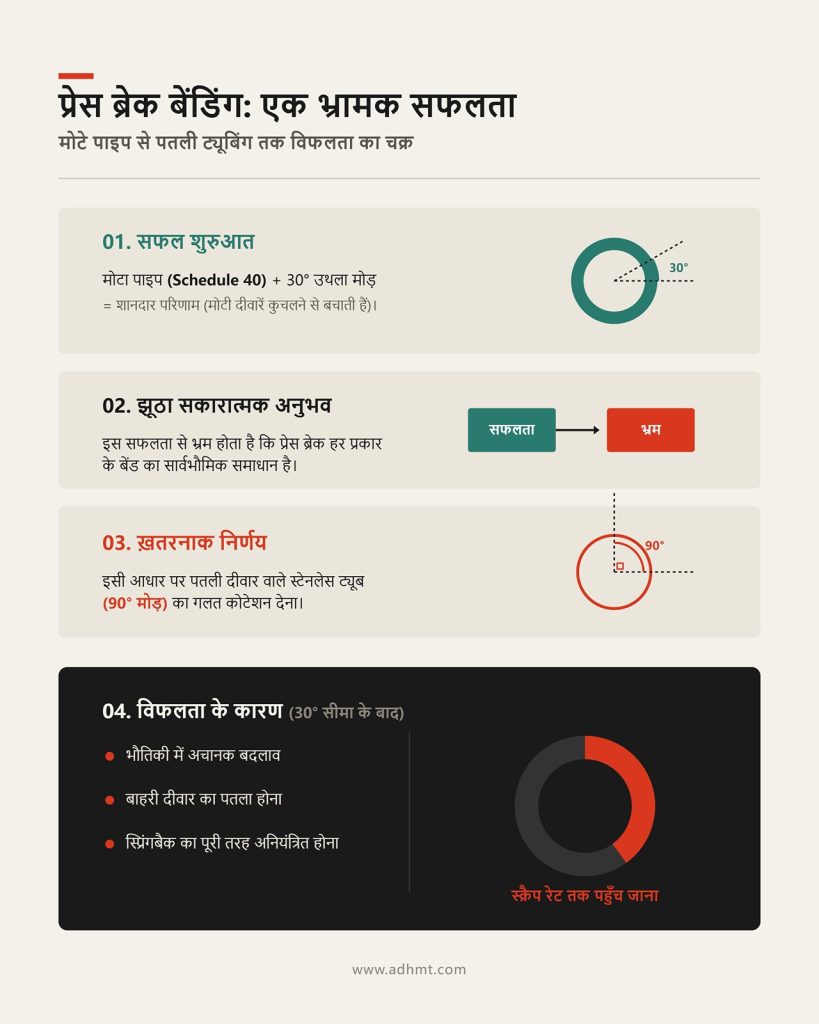
क्योंकि कभी-कभी यह सच में काम कर जाता है। एक भारी दीवार वाला Schedule 40 स्टील पाइप लें, उसे चौड़े यूरेथेन बॉटम डाई में रखें, और एक रेडियस पंच को धीरे-धीरे नीचे लाएँ—बस इतना कि लगभग 30 डिग्री का मोड़ बन जाए। पाइप बच जाता है। दीवारें इतनी मोटी होती हैं कि कुचलने का विरोध कर लेती हैं, और उथला कोण बाहरी रेडियस को उसकी टूटने की सीमा से आगे नहीं खींचता। आप उसे बाहर निकालते हैं, प्रोट्रैक्टर से जाँचते हैं, और परिणाम शानदार दिखता है। यही एक सफल मोड़ किसी भी जॉब शॉप के लिए सबसे ख़तरनाक चीज़ बन जाता है। यही वह झूठा सकारात्मक अनुभव है जो फ्रंट ऑफिस को यह यक़ीन दिला देता है कि प्रेस ब्रेक हर तरह के बेंड का सार्वभौमिक समाधान है। वे 30-डिग्री की सफलता देखते हैं और तुरंत पतली दीवार वाले स्टेनलेस ट्यूब से बने फ्रेम के लिए, कई 90-डिग्री बेंड्स वाला कोटेशन दे देते हैं।
जाल बिछ चुका होता है।
लेकिन मोटे पाइप पर किया गया उथला मोड़, पतली ट्यूबिंग पर किए गए गहरे मोड़ के बराबर नहीं होता। जैसे ही आप उस 30-डिग्री की सीमा से आगे बढ़ते हैं, भौतिकी बदल जाती है। बाहरी दीवार पतली होने लगती है, स्प्रिंगबैक पूरी तरह अनियंत्रित हो जाता है, और स्क्रैप रेट अचानक 40 प्रतिशत तक पहुँच जाता है। जो मशीन पहले मोड़ को बिल्कुल सही बना रही थी, वही अगली दस पीस को अचानक क्यों खराब करने लगती है?
एक आधुनिक CNC प्रेस ब्रेक में शानदार 6-एक्सिस बैकगेज होता है। वे छोटे-छोटे मैकेनिकल फिंगर्स तेज़ी से घूमते हुए अगली बेंड के लिए फ्लैट शीट मेटल को बिल्कुल सही पोज़िशन में ले आते हैं। यह पूरी तरह नियंत्रण का एहसास देता है। लेकिन बैकगेज केवल दो आयामों में एक सपाट किनारे को धक्का देता है। तीन-आयामी स्पेस में मौजूद एक ट्यूब को सिर्फ़ धकेलना नहीं होता; उसे घुमाना पड़ता है, एक निश्चित प्लेन में पकड़ना पड़ता है, और डाई के आर-पार खींचना पड़ता है। जब आप प्रेस ब्रेक पर ट्यूब मोड़ते हैं, तो ऑपरेटर को अगली बेंड के लिए पार्ट को हाथ से घुमाना पड़ता है—या तो नज़र के अंदाज़े से ट्विस्ट एंगल लगाकर, या किसी सस्ते स्पिरिट लेवल की मदद से।
इसके विपरीत, एक समर्पित रोटरी ड्रॉ बेंडर ट्यूब को कैरिज में मज़बूती से पकड़ता है, उसे ठीक-ठीक 14.5 इंच आगे बढ़ाता है, और क्लैम्प करने से पहले उसे सटीक 42 डिग्री घुमा देता है—वह भी अंदर से बाहर तक सपोर्ट देते हुए। प्रेस ब्रेक नीचे की ओर बल लगाता है और उम्मीद करता है कि ट्यूब गोल बनी रहे। रोटरी बेंडर ट्यूब को डाई के चारों ओर लपेटता है, जबकि अंदर लगा मैंड्रेल सक्रिय रूप से कुचलने से बचाता है। प्रेस ब्रेक इस्तेमाल करते समय आप सिर्फ़ एक टूलिंग पीस नहीं खो रहे होते। सवाल यह है कि एक ऑपरेटर जब तीन-आयामी पार्ट को दो-आयामी स्टेज पर संभालने के लिए जूझ रहा हो, तो आप कितना समय और कितना मटेरियल जलाने को तैयार हैं?
मोड़ने के लिए आवश्यक बल सामग्री की मोटाई के वर्ग के अनुपात में बढ़ता है। जब आप आधा इंच मोटी फ्लैट बार को एक मानक V-डाई पर रखते हैं, तो मशीन आवश्यक टननेज की गणना करती है और उस बल को ठोस क्रॉस-सेक्शन में पूर्वानुमेय रूप से वितरित करती है। न्यूट्रल ऐक्सिस—वह अदृश्य रेखा जहाँ सामग्री खिंचाव से संपीड़न में बदलती है—प्लेट के ठीक मध्य में स्थिर रहती है। बाहरी किनारा खिंचता है, भीतरी किनारा दबता है, और पार्ट ठीक वैसे ही मुड़ता है जैसा CNC प्रोग्राम में निर्धारित किया गया है।
लेकिन जब आप उसी V-डाई में 2‑इंच की खोखली ट्यूब रखते हैं, तो वास्तव में आप क्या मोड़ने की कोशिश कर रहे होते हैं? यहाँ कोई ठोस क्रॉस-सेक्शन नहीं है। आपके पास हवा की एक खाली जेब से अलग हुई दो पतली दीवारें हैं। जैसे ही पंच नीचे आता है, ऊर्ध्वाधर टननेज समान रूप से वितरित नहीं होता। इसके बजाय, वह ट्यूब के टॉप डेड सेंटर पर स्थानीय रूप से केंद्रित हो जाता है। आंतरिक सहारे के अभाव में, भीतरी रेडियस पर संपीड़न प्रतिरोध अचानक बाहरी रेडियस की तन्य शक्ति से अधिक हो जाता है। न्यूट्रल ऐक्सिस हिंसक रूप से अंदर की ओर खिसक जाता है। आप ट्यूब को नहीं मोड़ रहे; आप एक संरचनात्मक आर्च पर बिंदु-लोड डाल रहे हैं, जब तक कि वह संरचनात्मक रूप से विफल न हो जाए। यदि पंच के संपर्क में आते ही बल-वितरण मूल रूप से इतना असंतुलित है, तो जब धातु यील्ड करती है, तब उसके साथ वास्तव में क्या होता है?
एक 1.5‑इंच OD स्टेनलेस ट्यूब पर 90‑डिग्री के बेंड को देखें, जिसकी दीवार की मोटाई 0.065‑इंच है। एक समर्पित रोटरी ड्रॉ बेंडर पर, ठोस स्टील का मैंड्रेल ट्यूब के भीतर की खाली जगह को भौतिक रूप से भर देता है। जैसे ही धातु बेंड डाई के चारों ओर खिंचती है, मैंड्रेल विस्थापित सामग्री को टिकने के लिए एक कठोर सतह देता है। धातु डाई और मैंड्रेल के बीच फँसी रहती है, जिससे पूरे बेंड के दौरान उसका प्रोफाइल पूरी तरह गोल बना रहता है।
प्रेस ब्रेक पर कोई मैंड्रेल नहीं होता। वहाँ केवल ऊर्ध्वाधर बल और खाली स्थान होता है। जैसे ही पंच ट्यूब को V‑डाई में धकेलता है, बाहरी दीवार खिंचती है और पतली हो जाती है, जबकि भीतरी दीवार को संपीड़ित होना पड़ता है। आकार को थामे रखने वाला आंतरिक मैंड्रेल न होने पर, यह संपीड़ित सामग्री सबसे कम प्रतिरोध वाले रास्ते को चुनती है। वह अंदर की ओर बकल हो जाती है। विस्थापित आयतन की भरपाई के लिए ट्यूब के किनारे बाहर की ओर फूल जाते हैं। आपकी एकदम सही 1.5‑इंच की सिलिंडर पल भर में चपटी, मुड़ी हुई अंडाकार आकृति में बदल जाती है। मैंने ऑपरेटरों को देखा है जो इसे रोकने के लिए पैडल को ‘फेदर’ करने की कोशिश में पूरे रन का 60 प्रतिशत तक स्क्रैप कर देते हैं—इस भ्रम में कि वे बस धीरे चलकर भौतिकी को मात दे सकते हैं।
लेकिन गति विस्थापित आयतन के गणित को नहीं बदलती।
अगर मानक स्टील पंच के नीचे धातु के पास अंदर की ओर ढहने के अलावा कोई विकल्प ही न हो, तो क्या हम टूलिंग बदलकर भौतिकी को चकमा दे सकते हैं?
फ्रंट ऑफिस देर-सबेर यूरेथेन टूलिंग के बारे में जान ही लेता है। वे एक टूलिंग ब्रोशर पढ़ते हैं जिसमें दावा किया गया होता है कि यूरेथेन बॉटम डाइ द्रव की तरह व्यवहार करता है—ट्यूब के चारों ओर लिपटकर ऊपर की ओर काउंटर-प्रेशर देता है, ताकि चपटा होने से बचाया जा सके। वे $1,200 का टूलिंग ऑर्डर मंज़ूर करते हैं, अपनी पीठ थपथपाते हैं और शॉप फ्लोर को बताते हैं कि बॉटलनेक हल हो गया है।
जो पाठक इन दावों को सिर्फ मार्केटिंग भाषा नहीं बल्कि वास्तविक आंकड़ों और सीमाओं के साथ समझना चाहते हैं, उनके लिए एक व्यावहारिक तकनीकी दस्तावेज़ मददगार होता है। यूरेथेन और कस्टम स्टील डाइज़ के व्यवहार, टननेज, बेंड एंगल और ढहाव की स्थितियों को स्पष्ट करने वाला एक संक्षिप्त ब्रोशर यहाँ से डाउनलोड किया जा सकता है: तकनीकी टूलिंग ब्रोशर डाउनलोड करें.
15 डिग्री के उथले बेंड पर यह सचमुच किसी चमत्कार जैसा लगता है। टननेज के नीचे यूरेथेन पैड दबता है, ट्यूब के निचले हिस्से को सहारा देता है और साइडवॉल्स को बाहर की ओर फटने से रोकता है। लेकिन उसी ट्यूब को 45 डिग्री तक ले जाने की कोशिश करें—90 डिग्री तो दूर की बात है। जैसे-जैसे पंच और नीचे जाता है, यूरेथेन अपनी अधिकतम घनता तक संकुचित हो जाता है। वह सहायक द्रव की तरह काम करना बंद कर देता है और एक ठोस, न झुकने वाली ईंट बन जाता है। अब आप फिर से उसी असममित ढहाव से जूझ रहे होते हैं—बस स्ट्रोक में थोड़ा और आगे।
यहाँ तक कि अगर आपके पास रियल-टाइम लेज़र एंगल माप और डायनेमिक स्प्रिंगबैक कम्पेन्सेशन वाला टॉप-टियर CNC प्रेस ब्रेक भी हो, तब भी कोई फर्क नहीं पड़ता। लेज़र बस आपको बेहद सटीक माप के साथ यह पुष्टि देगा कि आपने अभी-अभी स्क्रैप का एक टुकड़ा मोड़ा है। यूरेथेन क्रश को खत्म नहीं करता; वह सिर्फ फेल्योर पॉइंट को आर्क में कुछ डिग्री आगे खिसका देता है। अगर यूरेथेन हमें सिर्फ कुछ डिग्री की मोहलत देता है, तो फिर सफल उथले बेंड और तयशुदा स्क्रैप के बीच असली सीमा आखिर है कहाँ?
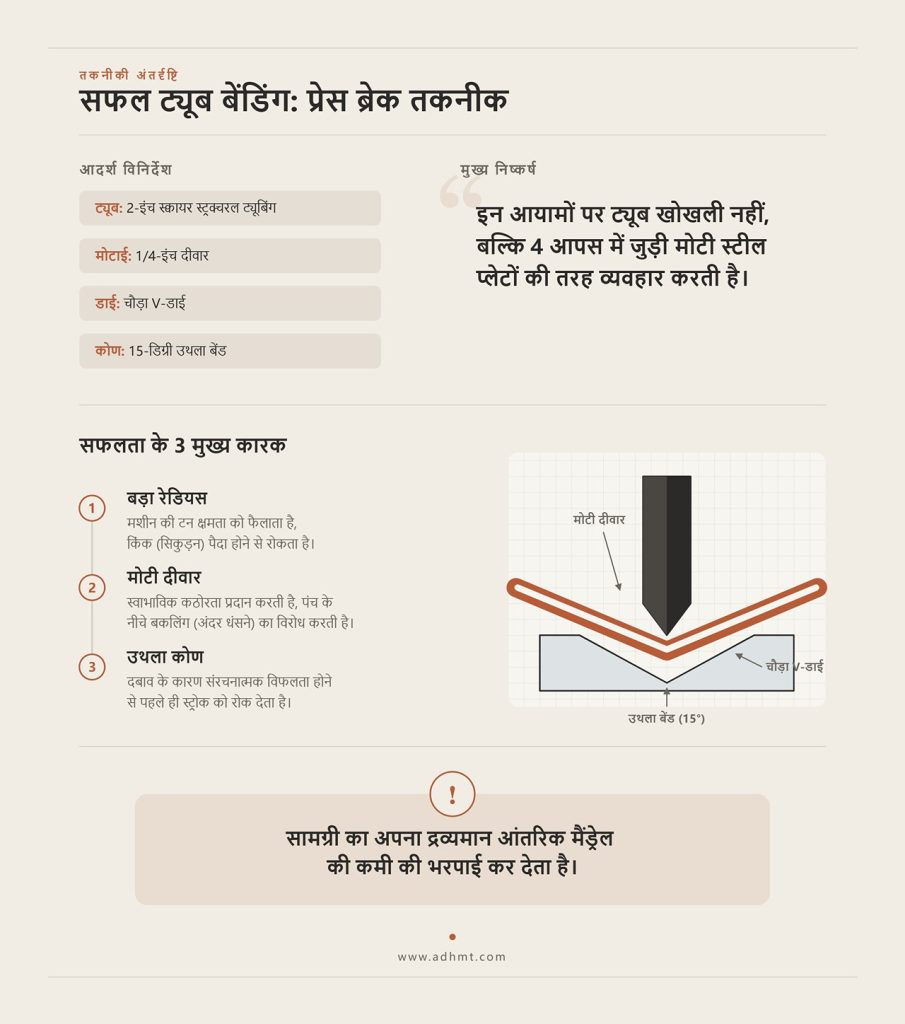
2‑इंच के स्क्वायर स्ट्रक्चरल ट्यूबिंग का एक टुकड़ा लें, जिसकी दीवार की मोटाई क्वार्टर‑इंच हो, उसे चौड़े V‑डाइ में रखें और 15 डिग्री का उथला बेंड लगाएँ। प्रेस ब्रेक उसे हर बार, हर पार्ट में, पूरे दिन बिना किसी समस्या के बिल्कुल सही मोड़ देगा।
यह तरीका तब काम क्यों करता है, जब इतने सारे अन्य ट्यूब बेंड असफल हो जाते हैं? वजह यह है कि इन आयामों पर आप वास्तव में एक खोखली ट्यूब को नहीं, बल्कि मोटी स्टील प्लेट के चार आपस में जुड़े टुकड़ों को मोड़ रहे होते हैं। चौथाई-इंच मोटी दीवार में इतना द्रव्यमान और स्वाभाविक कठोरता होती है कि पंच के नीचे अंदर की ओर धंसने (बकलिंग) का विरोध कर सके। डाई का बड़ा रेडियस मशीन की टन क्षमता को बड़े संपर्क क्षेत्र में फैला देता है, जिससे वह स्थानीय प्लास्टिक विकृति रुक जाती है जो किंक पैदा करती है। अंततः, उथला 15-डिग्री का कोण नीचे की स्ट्रोक को उस बिंदु से काफी पहले रोक देता है, जहाँ अंदरूनी रेडियस पर संपीडन बल पूरी संरचनात्मक विफलता की सीमा तक पहुँचते हैं।
यही है यह त्रिफला: बड़ा रेडियस, मोटी दीवार, उथला कोण। जब अकाउंटेंट हमारी शॉप फ्लोर पर नज़र डालते हैं, तो उन्हें 150,000 डॉलर की CNC प्रेस ब्रेक आधा-इंच मोटी स्टील प्लेट को बिना किसी मेहनत के मोड़ती दिखती है, और वे मान लेते हैं कि डाइयों के बीच रखी किसी भी धातु के साथ वह बिल्कुल यही काम कर सकती है। इस बेहद विशिष्ट परिस्थिति में, वे अनजाने में सही भी होते हैं। सामग्री का अपना द्रव्यमान आंतरिक मैंड्रेल की कमी की भरपाई कर देता है। लेकिन तब क्या होता है, जब सामग्री का प्रोफ़ाइल V-डाई की सपाट ज्यामिति के साथ तालमेल बिठाने से ही इंकार कर दे?
A36 ग्रेड की 10-फुट लंबी स्क्वेयर स्ट्रक्चरल ट्यूबिंग लें और उसे एक मानक डाई पर रखें। वह सपाट बैठती है। वह बैकगेज के साथ पूरी तरह समानांतर रजिस्टर होती है।
जैसे ही पंच नीचे उतरता है, स्क्वेयर ट्यूब की सपाट ऊपरी सतह पूरे चौड़ाई में लोड को ग्रहण करती है और उस बल को समान रूप से नीचे की ओर ऊर्ध्वाधर साइड वॉल्स में स्थानांतरित कर देती है। ये साइड वॉल्स संरचनात्मक कॉलम की तरह काम करती हैं और टन क्षमता को सीधे V-डाई के कंधों तक पहुँचा देती हैं। मशीन बिल्कुल वैसा ही व्यवहार करती है जैसा उसके डिज़ाइन में सोचा गया था—स्क्वेयर प्रोफ़ाइल को शीट मेटल के थोड़े जटिल टुकड़े की तरह मानते हुए।
अब उस स्क्वेयर ट्यूब की जगह 2-इंच की 304 स्टेनलेस स्टील राउंड पाइप रखें, जिसे किसी आर्किटेक्चरल हैंडरेल के लिए मोड़ा जाना है। असल में आप क्या मोड़ने की कोशिश कर रहे हैं? आप एक सिलिंडर को V-डाई के दो नुकीले बिंदुओं पर रखकर उस पर एक सपाट या हल्के रेडियस वाले पंच से प्रहार कर रहे हैं। यहाँ कोई ऊर्ध्वाधर कॉलम नहीं हैं जो लोड को नीचे तक पहुँचाएँ। मशीन पूरे बल को चाप के बिल्कुल शीर्ष केंद्र पर केंद्रित कर देती है। पंच के संपर्क में आते ही राउंड पाइप लुढ़कना, फिसलना या दबकर चपटा होना चाहता है।
स्क्वेयर ट्यूबिंग प्रेस ब्रेक पर इसलिए काम करती है क्योंकि इसकी सपाट सतहें उस दो‑आयामी दुनिया की नकल करती हैं जिसे यह मशीन समझने के लिए बनी है। इसके विपरीत, गोल पाइप असफल हो जाता है क्योंकि वह एक सीधी, नीचे की ओर आने वाली स्ट्रोक को एक तीन‑आयामी वक्र के साथ, वह भी चाकू की धार जैसे संपर्क बिंदु पर, संतुलित करने के लिए मजबूर करता है। आप पाइप को थामने और उसे लुढ़कने से रोकने के लिए कस्टम‑मशीन किए गए रेडियस‑कट बॉटम डाई बना सकते हैं, लेकिन तब भी आप भौतिकी के एक बुनियादी असंतुलन से जूझ रहे होते हैं। अगर किसी प्रोफाइल को शुरुआती टकराव में ही बचाए रखने के लिए इतना विशेष टूलिंग चाहिए, तो असली सवाल यह है: टूट‑फूट से पहले आपकी मशीन वास्तव में कितना बल सह सकती है?
एक मानक Promecam टूलिंग होल्डर को लगभग 100 टन प्रति मीटर तक का भार सहने के लिए रेट किया जाता है। आपकी प्रेस ब्रेक मशीन भले ही अपने 10‑फुट बेड पर 220 टन की विशाल क्षमता का दावा करे, लेकिन यह टनन क्षमता एक समान रूप से वितरित लोड की धारणा पर आधारित होती है।
जब आप क्रशिंग से बचने के लिए मोटी दीवार वाले स्ट्रक्चरल ट्यूब को मोड़ने की कोशिश करते हैं, तो आप बेड के एक बेहद संकरे हिस्से में जबरदस्त बल केंद्रित कर देते हैं। यदि फ्रंट ऑफिस 3‑इंच पाइप को 0.250″ वॉल के साथ सामान्य “माइल्ड स्टील” के रूप में प्रोग्राम कर देता है, जबकि वह वास्तव में हाई‑यील्ड स्ट्रक्चरल स्टील होता है, तो CNC को आवश्यक टनन और स्प्रिंगबैक दोनों का गंभीर रूप से गलत अनुमान लग जाता है। रैम नीचे आता है, मोटी ट्यूब के भारी प्रतिरोध से टकराता है, और स्थानीय दबाव瞬 में आसमान छू लेता है। ट्यूब शायद बच जाए, लेकिन टूलिंग होल्डर चकनाचूर हो जाता है। मैंने स्वयं देखा है कि कैसे एक शॉप ने $8,000 के होल्डर बर्बाद कर दिए और रैम को स्थायी रूप से मोड़ दिया, सिर्फ इसलिए कि एक ऑपरेटर ने मशीन के ठीक बीच में भारी‑वॉल ट्यूब को ज़बरदस्ती मोड़ने की कोशिश की।
प्रेस ब्रेक पर ट्यूब मोड़ने के लिए बनाए गए गार्डरेल्स बेहद कठोर और माफ़ी न देने वाले होते हैं। आपको स्थानीय टनन सीमाओं की सख़्ती से निगरानी करनी होती है, फटने से बचने के लिए न्यूनतम फ्लैंज लंबाइयों का सम्मान करना होता है, और यह समझना होता है कि ट्यूब की दीवार की मोटाई में मात्र 5 प्रतिशत का अंतर भी 10‑फुट स्पैन पर बेंड एंगल को आधा डिग्री तक बिगाड़ सकता है। इन सीमाओं के भीतर रहकर आप मोटी स्ट्रक्चरल स्क्वेयर ट्यूब को सुरक्षित रूप से चला सकते हैं। लेकिन जैसे ही ड्रॉइंग में टाइट रेडियस, पतली दीवार, या जटिल रोटेशन की मांग आती है, आप प्रेस ब्रेक की क्षमता के नक्शे के किनारे से बाहर कदम रख देते हैं।
मैंने एक बार अपनी आँखों से एक ऑपरेटर को लगातार 14 पीस स्क्रैप करते देखा था—1.5-इंच आउटर डायमीटर, 0.065-इंच वॉल मोटाई वाली 304 स्टेनलेस स्टील ट्यूबिंग। हम एक सामान्य CNC प्रेस ब्रेक पर 3-इंच सेंटरलाइन रेडियस हासिल करने की कोशिश कर रहे थे। फ्रंट ऑफिस ने मटीरियल कॉस्ट $18 प्रति फुट और मशीन टाइम $85 प्रति घंटा मानकर 95 प्रतिशत यील्ड का हिसाब लगाया था। यह अनुमान पूरी तरह गलत निकला। जैसे ही वॉल थिकनेस 0.065 इंच से नीचे जाती है या सेंटरलाइन रेडियस ट्यूब के डायमीटर से तीन गुना से कम होता है, प्रेस ब्रेक पर स्क्रैप रेट पल भर में 40 प्रतिशत से ऊपर चला जाता है।
ऊपरी तौर पर यह बिल्कुल सही बिज़नेस फैसला लगता है कि जिस मशीन का आप पहले से मालिकाना हक रखते हैं, उसी का इस्तेमाल किया जाए। लेकिन जब आप खोखली ट्यूबिंग को उसी V-डाई में रखते हैं, तो असल में आप क्या मोड़ने की कोशिश कर रहे होते हैं? यह वैसा ही है जैसे किसी प्लास्टिक के स्ट्रॉ को प्लायर से मोड़ना। बिना अंदरूनी सपोर्ट के वह मुड़ता नहीं है—वह बस कुचल जाता है। तो आखिर भौतिकी कहाँ आकर जवाब दे देती है?
बेंड के दौरान ट्यूब की बाहरी दीवार को ध्यान से देखें। जैसे-जैसे रेडियस टाइट होता है, कर्व के बाहर वाला मटीरियल खिंचता है और लंबा होने के साथ-साथ पतला भी होता जाता है। उसी समय अंदर की दीवार संकुचित होती है। मोटी दीवार वाले स्ट्रक्चरल पार्ट में इस संपीड़न को सहने के लिए पर्याप्त मटीरियल होता है। लेकिन जैसे ही वॉल थिकनेस 0.065 इंच या उससे कम होती है, अंदर की दीवार के पास जाने की कोई जगह नहीं बचती। नतीजा—वह बकल हो जाती है।
अगर ग्राहक को कॉस्मेटिक फिनिश चाहिए—जैसे किसी अस्पताल के लिए ब्रश्ड स्टेनलेस स्टील का ग्रैब बार—तो यह बकलिंग सीधे-सीधे रिजेक्शन का कारण बनती है। प्रेस ब्रेक एयर बेंडिंग पर निर्भर करता है, जहाँ पंच को V-डाई में एक तय गहराई तक दबाया जाता है ताकि एंगल हासिल हो सके। मशीन स्प्रिंगबैक की भरपाई ओवरबेंडिंग से करती है, यानी पंच को ट्यूब के उस नाज़ुक, बिना सपोर्ट वाले केंद्र में और भी गहराई तक धकेलना पड़ता है।
परिणाम होता है—इनर रेडियस के ठीक शिखर पर एक साफ़ दिखने वाली, भद्दी क्रीज़।
आप ट्यूब को रेत से भरने या प्रेशर को फैलाने के लिए यूरेथेन डाई पैड्स इस्तेमाल करने की कोशिश कर सकते हैं। ये जुगाड़ शायद आपका स्क्रैप रेट 40 प्रतिशत से घटाकर 20 प्रतिशत तक ले आएँ, लेकिन इसके बदले आपका सेटअप टाइम तीन गुना हो जाएगा और भारी बॉटलनेक्स पैदा होंगे। इस बिंदु पर आप मैन्युफैक्चरिंग नहीं कर रहे होते—आप कंपनी के समय पर एक साइंस एक्सपेरिमेंट चला रहे होते हैं। जब मेटल समान रूप से खिंचना ही नहीं चाहता, तो आप अंदर की दीवार को आखिर कंट्रोल कैसे करेंगे?
प्रेस ब्रेक नीचे की ओर धक्का देता है। रोटरी ड्रॉ बेंडर चारों ओर खींचता है। ज्योमेट्री में यही बुनियादी बदलाव एक कुचली हुई ट्यूब और एक परफेक्ट 180-डिग्री रिटर्न के बीच का अंतर पैदा करता है।
रोटरी ड्रॉ बेंडिंग में ट्यूब को एक घूमने वाले बेंड डाई से मजबूती से क्लैंप किया जाता है। जैसे ही डाई घूमती है, वह सामग्री को अपने सटीक रेडियस के चारों ओर खींच लेती है। लेकिन असली कमाल टैंजेंट पॉइंट के पीछे होता है। यहां एक वाइपर डाई, जो ट्यूब के बाहरी व्यास के बिल्कुल अनुरूप मशीन की गई होती है, अंदरूनी रेडियस से सटकर बैठती है। इसका फेदर एज बेंड डाई की ग्रूव में सटीकता से फिसलता है। जब अंदर की दीवार दबाव में आकर सिकुड़ने और सिलवट पड़ने की कोशिश करती है, तो वाइपर डाई शारीरिक रूप से उन सिलवटों को बनने से रोक देती है। यह धातु को जकड़ लेती है, जिससे वह मुड़ने या तह बनने के बजाय नियंत्रित और स्मूथ तरीके से संकुचित होती है।
ट्यूब के अंदर, एक मैंड्रेल उस खोखले हिस्से को सहारा देता है।
यही कारण है कि यह समर्पित मशीन किसी और से बदली नहीं जा सकती। प्रेस ब्रेक स्ट्रोक के दौरान ट्यूब की अंदरूनी और बाहरी दीवारों को पूरी तरह असहाय छोड़ देता है और केवल सामग्री की यील्ड स्ट्रेंथ पर भरोसा करता है कि वह अपना आकार बनाए रखे। इसके विपरीत, रोटरी ड्रॉ बेंडर ट्यूब को अंदर और बाहर दोनों तरफ से नियंत्रित करता है और यह तय करता है कि धातु ठीक-ठीक कहां और कैसे बहेगी। जब अकाउंटेंट हमारी फैक्ट्री फ्लोर को देखते हैं, तो उन्हें $150,000 की CNC प्रेस ब्रेक आधा इंच मोटी स्टील प्लेट को आसानी से मोड़ती हुई दिखती है, लेकिन उन्हें वह भौतिकी नहीं दिखती जो पतली दीवार वाले एक्सट्रूज़न को संभालने के लिए जरूरी होती है। अगर रोटरी ड्रॉ एक सिंगल बेंड की समस्या हल कर देता है, तो जब ब्लूप्रिंट तीन बेंड मांगता है, तब क्या होता है?
उन्नत प्रेस ब्रेक सामग्री की मोटाई को माप सकते हैं और फ्लैट शीट पर ±0.008 इंच की सटीकता पाने के लिए अपने आप फोर्स एडजस्ट कर लेते हैं। लेकिन ट्यूब बेंडिंग एक ऐसा वैरिएबल लेकर आती है, जिसका सामना फ्लैट शीट को शायद ही कभी करना पड़ता है: बेंड्स के बीच रोटेशन।
एक रोल केज या किसी जटिल हाइड्रोलिक लाइन की कल्पना कीजिए। पहला बेंड 90 डिग्री का है। दूसरे बेंड के लिए ऑपरेटर को ट्यूब को 14 इंच आगे बढ़ाना होता है, उसे बिल्कुल 45 डिग्री आउट-ऑफ-प्लेन घुमाना होता है, और फिर 60 डिग्री पर मोड़ना होता है। प्रेस ब्रेक पर ऑपरेटर हवा में एक मुड़ी हुई, असहज ट्यूब को थामे रहता है और उस पहले बेंड को एक सपाट बैकगेज के खिलाफ मैन्युअली रजिस्टर करने की कोशिश करता है। अगर रोटेशन सिर्फ दो डिग्री भी गलत हो जाए, तो पूरे पार्ट की स्थानिक ज्योमेट्री बर्बाद हो जाती है।
ट्यूब बेंडिंग में गलतियां जुड़ती नहीं हैं। वे कई गुना बढ़ती हैं।
दूसरे बेंड पर केवल दो डिग्री की रोटेशनल गलती का मतलब है कि तीसरा बेंड अपने लक्ष्य निर्देशांक से आधा इंच चूक जाएगा। चौथे बेंड तक पहुँचते-पहुँचते पार्ट वेल्डिंग फिक्स्चर में फिट ही नहीं होगा। इसके विपरीत, CNC रोटरी ड्रॉ बेंडर ट्यूब के अनबेंट हिस्से को एक कैरिज में क्लैम्प करता है। अगला बेंड शुरू होने से पहले मशीन एन्कोडर-नियंत्रित सटीक निर्देशांकों के अनुसार सामग्री को अपने आप आगे बढ़ाती और घुमाती है। ऑपरेटर को कभी भी पार्ट को हाथ से पोज़िशन नहीं करना पड़ता। मशीन पूरे स्पैशियल रिलेशनशिप को पूरी तरह बनाए रखती है, जिससे मल्टी-बेंड स्क्रैप रेट चौंकाने वाले 30 प्रतिशत से घटकर 1 प्रतिशत से भी कम रह जाता है। जब आप हर तीन में से एक जटिल पार्ट फेंक रहे हों, तो स्क्रैप बिन को उस मशीन से ज़्यादा महँगा होने में कितना समय लगता है जो इन नुकसानों को बचा सकती थी?
आइए एक पल के लिए क्रश होने की भौतिकी से हटकर गणित को देखें। फ्रंट-ऑफिस की स्प्रेडशीट में कैपिटल एक्सपेंडिचर कॉलम में एक सुंदर सा शून्य दिखता है, क्योंकि हम वही मशीन इस्तेमाल कर रहे हैं जो पहले से हमारे पास है। सुनने में यह बिल्कुल सही बिज़नेस निर्णय लगता है। लेकिन जब आप तीन-आयामी खोखली ट्यूबिंग को ऐसी मशीन में ज़बरदस्ती मोड़ने की कोशिश करते हैं जो दो-आयामी फ्लैट पैटर्न के लिए बनी है, तो असल में आप क्या कर रहे होते हैं? यह ठीक वैसा है जैसे प्लास्टिक की स्ट्रॉ को प्लायर से मोड़ने की कोशिश करना। अंदर से सहारा न मिले तो वह समान रूप से नहीं मुड़ती, बस पिचक जाती है। आप केवल धातु को नहीं मोड़ रहे; आप अपनी पूरी प्रोडक्शन शेड्यूल को ऐसी मशीन के इर्द-गिर्द मोड़ रहे हैं जो इस काम के लिए बनी ही नहीं थी। तो फिर इस “मुफ़्त” टूलिंग रणनीति की असली कीमत हम कैसे चुकाते हैं?
जब अकाउंटेंट हमारी शॉप फ़्लोर को देखता है, तो उसे $150,000 की CNC प्रेस ब्रेक दिखाई देती है, जो आधा-इंच मोटी स्टील प्लेट को बिना मेहनत मोड़ रही है। उसे Y-एक्सिस सेंसर और ±0.5° की सटीकता नज़र आती है। जो उसे नहीं दिखता, वह है पीछे बाहर रखे पीले बिन में कुचली हुई ट्यूबिंग का कब्रिस्तान।
प्रेस ब्रेक कंट्रोलर यह मानकर चलता है कि वह फ्लैट स्टॉक पर दबाव डाल रहा है। वह टननेज और स्प्रिंगबैक की गणना ठोस द्रव्यमान के आधार पर करता है। लेकिन वही दबाव जब खोखली ट्यूब पर पड़ता है, तो ट्यूब ढह जाती है। इस सच्चाई से बचने के लिए हम ट्यूबों में रेत भरते हैं या दबाव को फैलाने के लिए कस्टम यूरेथेन डाई पैड का इस्तेमाल करते हैं। नतीजा यह होता है कि जो बेंड चार सेकंड में हो जाना चाहिए, वह चार मिनट ले लेता है। इन तमाम जुगाड़ों के बावजूद, पतली दीवार वाली ट्यूबिंग पर हमारा स्क्रैप रेट लगभग 18 प्रतिशत के आसपास ही बना रहता है।
हर बार जब रैम नीचे आता है और 304 स्टेनलेस के टुकड़े को ओवल बना देता है, तो आप सिर्फ कच्चे माल की कीमत नहीं झेल रहे होते। आप ऑपरेटर का समय, तैयारी में लगा श्रम और छूटी हुई डिलीवरी की समय-सीमा—सबकी कीमत चुका रहे होते हैं। यह तथाकथित “मुफ़्त” समाधान आपको हर घंटे धीरे-धीरे खाली कर रहा है। तो जब हम इस प्रक्रिया को तेज़ करने की कोशिश करते हैं, तब क्या होता है?
CNC प्रेस ब्रेक गति के लिए बनाए जाते हैं। आधुनिक मशीनें रैम को 200 मिलीमीटर प्रति सेकंड की रफ्तार से नीचे ला सकती हैं और बैक गेज को उससे भी दोगुनी तेजी से पोज़िशन में सेट कर सकती हैं। लेकिन असली बढ़त तब मिलती है जब टूलिंग चेंजओवर और हैंडलिंग को भी सिस्टम-लेवल पर ऑटोमेट किया जाए। यही वजह है कि ADH Machine Tool जैसे 100% CNC-आधारित समाधान—जैसे कि एकीकृत प्रेस ब्रेक बेंडिंग सेल—शीट मेटल बेंडिंग में गति, सटीकता और दोहराव को एक साथ बढ़ाते हैं, ताकि मानक V-डाई के साथ हर साइकिल सचमुच पैसा कमा सके।
मानक Promecam टूलिंग होल्डर 100 टन प्रति मीटर तक रेटेड होते हैं, लेकिन जब उच्च-टननेज ट्यूब बेंड का लोड एक ही बिंदु पर केंद्रित हो जाता है, तो आप सिर्फ धातु नहीं मोड़ रहे होते—आप अपनी 1,50,000 डॉलर की मशीन के बेड में स्थायी झुकाव का जोखिम उठा रहे होते हैं। शीट मेटल में यही टननेज पूरी लंबाई में फैल जाता है, जबकि ट्यूब में हर पाउंड दबाव छोटे से क्षेत्र पर सिमट जाता है। भारी-दीवार वाली ट्यूब पर टाइट-रेडियस बेंड के लिए यही कारण है कि सिंगल प्रेस ब्रेक अक्षम ही नहीं, खतरनाक भी हो सकता है। ऐसे जॉब्स में टननेज को कई रैम और लंबाई में बाँटने वाला समाधान—जैसे ADH Machine Tool का टैंडम प्रेस ब्रेक—जोखिम कम करते हुए सटीकता और अपटाइम बनाए रखता है, और वैश्विक सेवा कवरेज के साथ इम्प्लीमेंटेशन को भी व्यावहारिक बनाता है।
टननेज पर विचार करने से पहले आपको फ्लैंज की लंबाई देखनी होगी। प्रेस ब्रेक को न्यूनतम फ्लैंज लंबाई चाहिए—आमतौर पर डाई ओपनिंग की चौड़ाई का चार से आठ गुना—ताकि वह V-ओपनिंग को सुरक्षित रूप से ब्रिज कर सके और स्ट्रोक पूरा कर सके। यदि आपके ब्लूप्रिंट में ट्यूब के सिरे के बहुत पास बेंड दिया गया है, तो सामग्री लक्ष्य कोण तक पहुंचने से पहले ही डाई में फिसल जाएगी। नतीजा होगा मुड़ा-तुड़ा सिरा और स्क्रैप हुआ पार्ट, क्योंकि 2D प्रेस की भौतिकी भौतिक क्लैम्प की कमी की भरपाई नहीं कर सकती।
सामग्री की दिशा एक और जोखिम जोड़ती है, जिसे फ्रंट ऑफिस अक्सर नज़रअंदाज़ कर देता है। जब हम खोखले सेक्शन को रोलिंग दिशा के साथ मोड़ते हैं, तो बाहरी रेशों की नमनीयता सीमा अक्सर पार हो जाती है, जिससे स्पष्ट दरारें पड़ती हैं जिन्हें रैम को “नरमी से” चलाने से भी ठीक नहीं किया जा सकता। इसके विपरीत, रोटरी ड्रॉ बेंडर सामग्री की ग्रेन संरचना को डाई के चारों ओर लपेटते समय सहारा देता है, जबकि प्रेस ब्रेक मूलतः उसे एक खाली स्थान पर खींचकर ग्रेन को अलग करने की कोशिश करता है।
क्या उस पार्ट में बेंड ज़ोन के पास छेद या स्लॉट मौजूद हैं?
लेखा विभाग को प्रेस ब्रेक एक “मुफ़्त” मशीन दिखाई देती है, क्योंकि इसकी पूरी कीमत पहले ही वसूल हो चुकी है। लेकिन शॉप फ़्लोर को हर जॉब में 18 प्रतिशत स्क्रैप साफ़ दिखाई देता है, जो सीधे-सीधे मुनाफ़े को खा जाता है। जब आप 304 स्टेनलेस या 6061 एल्युमिनियम चला रहे हों, तो हर पाँच में से एक पार्ट को पीले बिन में फेंक देना कोई “बिज़नेस की सामान्य लागत” नहीं है—यह खुला आर्थिक रक्तस्राव है। अगर आपके मटीरियल की लागत $50 प्रति पार्ट है और ऑपरेटर ऐसे सेटअप से जूझते हुए बीस मिनट बिता रहा है, जिसके लिए प्रेस ब्रेक बना ही नहीं था, तो वह “मुफ़्त” बेंड आपको एक समर्पित CNC ट्यूब बेंडर की मासिक किस्त से भी ज़्यादा महँगा पड़ रहा है।
अक्सर हम इन लागतों को यूरेथेन पैड या सैंड-पैकिंग से “किसी तरह चला लेने” की कोशिश करते हैं, लेकिन ये असल में ऐसे बैंड-एड हैं जो प्रोडक्शन की रफ्तार खत्म कर देते हैं। जो काम रोटरी बेंडर पर चार सेकंड में हो जाता है, वही प्रेस ब्रेक पर मैनुअल हैंडलिंग और लगातार ओवलिटी चेक करने के कारण चार मिनट लेता है। आप सिर्फ़ मटीरियल नहीं खो रहे; आप उस प्रेस ब्रेक पर हाई-मार्जिन शीट मेटल जॉब चलाने का मौका भी गंवा रहे हैं, क्योंकि वह एक औसत दर्जे के ट्यूब कुचलने वाले की तरह फँसा हुआ है।
असल टैक्स है बॉटलनेक। जब प्रेस ब्रेक किसी जटिल ट्यूब जॉब में उलझा होता है, जिसे वह मुश्किल से पूरा कर पा रहा है, तो कतार में पीछे खड़े तीन शीट मेटल जॉब अपनी डिलीवरी डेट मिस करने लगते हैं। आपने अपनी सबसे बहुउपयोगी मशीन को एक खास तरह की विफलता के बिंदु में बदल दिया है।
तो फिर इस नुकसान को कैसे रोका जाए और यह फैसला कैसे लिया जाए कि कब प्रेस ब्रेक से दूर हट जाना चाहिए?
अगर आप इसी सवाल को अपने डेटा पर लागू करना चाहते हैं—स्क्रैप दर, बॉटलनेक समय और जॉब मिक्स के साथ—तो इस विषय पर एक संक्षिप्त तकनीकी नोट उपयोगी संदर्भ देता है। इसमें वही निर्णय-तर्क आगे बढ़ाया गया है, ताकि “कब” का जवाब अनुमान नहीं, गणना से निकले। यहाँ संबंधित लेख देखें।
“क्या यह कर सकता है?” वाली सोच ही $10,000 के स्क्रैप हुए एक्सट्रूज़न तक ले जाती है; जबकि “क्या इसे करना चाहिए?” वाली सोच आपके मुनाफ़े की रक्षा करती है। आपको एक सख़्त नियम चाहिए: अगर वॉल-थिकनेस-टू-डायमीटर अनुपात 5 प्रतिशत से कम है, या बेंड से दो डायमीटर के भीतर होल्स मौजूद हैं, तो प्रेस ब्रेक गलत टूल है। ऑपरेटर कितना भी माहिर क्यों न हो—आप V-डाई के नीचे खोखले सेक्शन के ढहने की भौतिकी से तेज़ नहीं भाग सकते।
जब आप इस काम को एक समर्पित रोटरी ड्रॉ बेंडर पर ले जाते हैं, तो आप सिर्फ़ एक मशीन नहीं खरीदते; आप एक पूर्वानुमेय प्रक्रिया खरीदते हैं। आप स्क्रैप रेट को 18 प्रतिशत से घटाकर 1 प्रतिशत से भी कम कर सकते हैं, क्योंकि मशीन ट्यूब को पूरी तरह नियंत्रित करती है और मेटल के प्रवाह को निर्देशित करती है—सिर्फ़ अनुमान पर नहीं छोड़ती। फ्रंट ऑफिस को यह समझना होगा कि सही टूल में $100,000 का निवेश, उस $0 के निवेश से कहीं सस्ता है जो हर महीने $5,000 बेकार मटीरियल और खोई हुई क्षमता में जला देता है।
प्रेस ब्रेक को हर समस्या का सार्वभौमिक समाधान मानना बंद करें और उसे एक शीट मेटल विशेषज्ञ के रूप में देखना शुरू करें, जो कभी‑कभार मोटी दीवार वाले, सरल ट्यूब रन में मदद कर सकता है। जैसे ही किसी पार्ट में सटीकता, दोहराव (repeatability) या पतली दीवार की संरचनात्मक मजबूती की ज़रूरत होती है, वही “मुफ़्त” मशीन आपकी शॉप फ़्लोर की सबसे महंगी संपत्ति बन जाती है।
क्या आप अपनी प्रोडक्शन शेड्यूल को मोड़ना बंद करके, अब धातु को सही तरीके से मोड़ने के लिए तैयार हैं?
