हाइड्रोलिक प्रेस ब्रेक टनेज कैलकुलेशन: क्यों मानक सूत्र आपके टूलिंग को नुकसान पहुँचा रहा है
एक कार्यशाला को 4140 स्टील का तात्कालिक ऑर्डर मिलता है। ऑपरेटर अपना फोन निकालता है, मोटाई और लंबाई को एक…

एक दुकान को 4140 स्टील का तत्काल ऑर्डर मिलता है। ऑपरेटर अपना फोन निकालता है, एक मुफ्त ऐप में मोटाई और लंबाई दर्ज करता है, और आवश्यक बल 45 टन मिलता है। वह 100-टन ब्रेक सेट करता है, शीट अंदर सरकाता है, और पैडल दबा देता है। राइफल की गोली जैसी एक दरार की आवाज़ पूरे फर्श पर गूंजती है। पंच खराब हो जाता है, डाई बीच से फट जाती है, और रैम जाम हो जाता है।
मैं पास जाता हूँ, टूटी हुई टूलिंग को देखता हूँ, और उससे पूछता हूँ कि क्या हुआ। वह तुरंत बचाव की मुद्रा में अपना फोन निकालता है और स्क्रीन मेरे सामने कर देता है। “देखिए,” वह जेनेरिक टन भार कैलकुलेटर ऐप की ओर इशारा करते हुए कहता है। “मैंने गेज, लंबाई और V-ओपनिंग डाली। यहाँ यह 45 टन बता रहा है। गणित बिल्कुल सही है। मशीन ही खराब होगी।” वह आलसी नहीं है। उसने ठीक वही किया जो इस उद्योग के आधे फैब्रिकेटर हर शिफ्ट में करते हैं। उसने फ़ॉर्मूले पर भरोसा किया।
तो गलती कहाँ हुई? समस्या यह है कि गणित भ्रामक था।
इस उद्योग के आधे टूलबॉक्सों पर चिपके मानक समीकरण को देखिए। यह भौतिकी के किसी निरपेक्ष नियम जैसा दिखता है। लेकिन वह 575 स्थिरांक अपने भीतर एक बहुत बड़ी, अदृश्य धारणा लिए हुए है। यह मानकर चलता है कि आप A36 माइल्ड स्टील को मोड़ रहे हैं, जिसकी तन्य शक्ति ठीक 60,000 PSI है। उस फ़ॉर्मूले को पिकअप ट्रक के ड्राई वेट की तरह समझिए। यह आपको बिल्कुल बताता है कि खाली चेसिस का वजन समतल जगह पर कितना है, लेकिन यह आपको इस बारे में कुछ नहीं बताता कि जब आप बेड में गीली बजरी भर दें और उसे तीखी ढलान पर उतार दें तो क्या होगा। अगर आप नहीं जानते कि वह 575 वास्तव में क्या दर्शाता है, तो आप कैसे जानेंगे कि वह कब लागू होना बंद कर देता है?
आप ऑनलाइन एक जेनेरिक टन भार कैलकुलेटर खोलते हैं। आप गेज, लंबाई और डाई ओपनिंग टाइप करते हैं। स्क्रीन आपको टन भार की एक साफ-सुथरी, एकल आवश्यकता दे देती है। यह वह बात है जो वह स्क्रीन आपसे नहीं पूछती: क्या आप एयर बेंडिंग कर रहे हैं, या बॉटमिंग कर रहे हैं? अगर कोई ऑपरेटर छोटा रेडियस पाने के लिए पंच को बॉटम करने का फैसला करता है, तो वह साफ-सुथरी छोटी संख्या पाँच गुना हो जाती है। अगर वह कॉइनिंग करने की कोशिश करता है, तो उसे दस से गुणा करें। सुरक्षित 10-टन एयर बेंड तुरंत 100-टन स्थानीयकृत स्पाइक बन जाता है। कैलकुलेटर यह भी नहीं पूछता कि आपकी 100-टन मशीन वास्तव में उस हाई-स्ट्रेंथ अलॉय के लिए रेटेड है या नहीं, जिसे आपने अभी V-डाई में सरकाया है। 120,000 PSI सामग्री को मोड़ते समय 100-टन प्रेस ब्रेक प्रभावी रूप से 50-टन मशीन बन जाता है, क्योंकि बल बहुत छोटे कार्य क्षेत्र पर केंद्रित हो जाता है। जब डिजिटल टूल भौतिक संदर्भ को हटा देता है, तो आपकी टूलिंग को उस अदृश्य स्पाइक से वास्तव में क्या बचा रहा है?
मशीन को आपकी क्लिपबोर्ड पर लिखी संख्या से कोई फर्क नहीं पड़ता। जब आप किसी प्रेस ब्रेक को बिना गणना किए गए प्रतिरोध के पार धकेलने के लिए मजबूर करते हैं, तो ऊर्जा को कहीं न कहीं जाना ही होता है। आम तौर पर, वह सेटअप के सबसे कमजोर बिंदु को ढूंढ लेती है। एक प्रिसिजन-ग्राउंड V-डाई सीधे बीच से फट जाती है। पंच की नोक कटकर अलग हो जाती है और छर्रे की तरह शॉप फ्लोर पर जा लगती है। या इससे भी बुरा, रैम स्वयं डिफ्लेक्ट हो जाता है, जिससे लाखों डॉलर के उपकरण का हिस्सा स्थायी रूप से मुड़ जाता है, सिर्फ इसलिए कि किसी ने सामने रखी धातु की वास्तविकता के बजाय एक जेनेरिक स्थिरांक पर भरोसा कर लिया। मानक फ़ॉर्मूले ने आपको आधाररेखा दी। लेकिन उस पैडल पर पैर रखने से पहले वास्तव में कौन-से चर आपसे छूट रहे हैं?
आप कार्गो और ग्रेड को नज़रअंदाज़ कर रहे हैं। एक शॉप को AR400 वियर प्लेट का एक बैच मिलता है, और ऑपरेटर बेसलाइन फॉर्मूला में मोटाई और लंबाई दर्ज करता है। गणना एक संभालने योग्य संख्या देती है, पैडल दबता है, और 2,000 डॉलर की प्रिसिजन-ग्राउंड डाई बीचोंबीच साफ़-साफ़ टूट जाती है। फॉर्मूला विफल नहीं हुआ। ऑपरेटर यह समझने में विफल रहा कि फॉर्मूला नरम माइल्ड स्टील को मोड़ने के लिए आवश्यक बल की गणना कर रहा था, जबकि डाई पर वास्तव में रखी आर्मर प्लेट से वह पूरी तरह अनजान था। बचने के लिए, आपको दो अनिवार्य मल्टीप्लायरों का उपयोग करके बेसलाइन को मैन्युअली और आक्रामक रूप से संशोधित करना होगा।
304 स्टेनलेस स्टील की एक मानक शीट की अल्टीमेट टेंसाइल स्ट्रेंथ लगभग 90,000 PSI होती है। यदि आप इसके आयाम बेसलाइन फॉर्मूला में डालते हैं, तो गणना मान लेती है कि आप 60,000 PSI पर A36 माइल्ड स्टील को मोड़ रहे हैं। आप तुरंत आवश्यक बल का 50 प्रतिशत कम अनुमान लगा रहे होते हैं। AR400 या Hardox जैसी हाई-यील्ड सामग्री के लिए, वह बेसलाइन गणना 400 से 600 प्रतिशत तक गलत हो सकती है। समाधान एक सरल, पूर्ण अनुपात है: अपनी वास्तविक सामग्री की टेंसाइल स्ट्रेंथ को 60,000 से विभाजित करें। इससे आपको आपका मटेरियल मल्टीप्लायर मिल जाता है।
यदि आपकी नई धातु 120,000 PSI है, तो आपका मल्टीप्लायर 2.0 है। आप बेसलाइन माइल्ड-स्टील टनेज लेते हैं और उसे दोगुना कर देते हैं। ऑपरेटर नियमित रूप से यह चरण छोड़ देते हैं क्योंकि वे मान लेते हैं कि 100-टन प्रेस ब्रेक में 40-टन काम को ताकत से निपटाने के लिए पर्याप्त अतिरिक्त क्षमता है। लेकिन प्रेस ब्रेक बल को एक सेंटरलाइन सीमा के साथ वितरित करते हैं—अक्सर सख्ती से 30 से 50 टन प्रति फुट पर रेटेड। जब आप टेंसाइल अनुपात को नज़रअंदाज़ करते हैं, तो आप केवल हाइड्रॉलिक रैम्स को अधिक मेहनत नहीं करा रहे होते। आप स्थानीय, केंद्रित तनाव को सीधे डाई शोल्डर्स में भेज रहे होते हैं, उनकी प्रति-इंच रेटेड क्षमता से कहीं अधिक, और समय से पहले टूलिंग विफलता को सुनिश्चित कर रहे होते हैं।
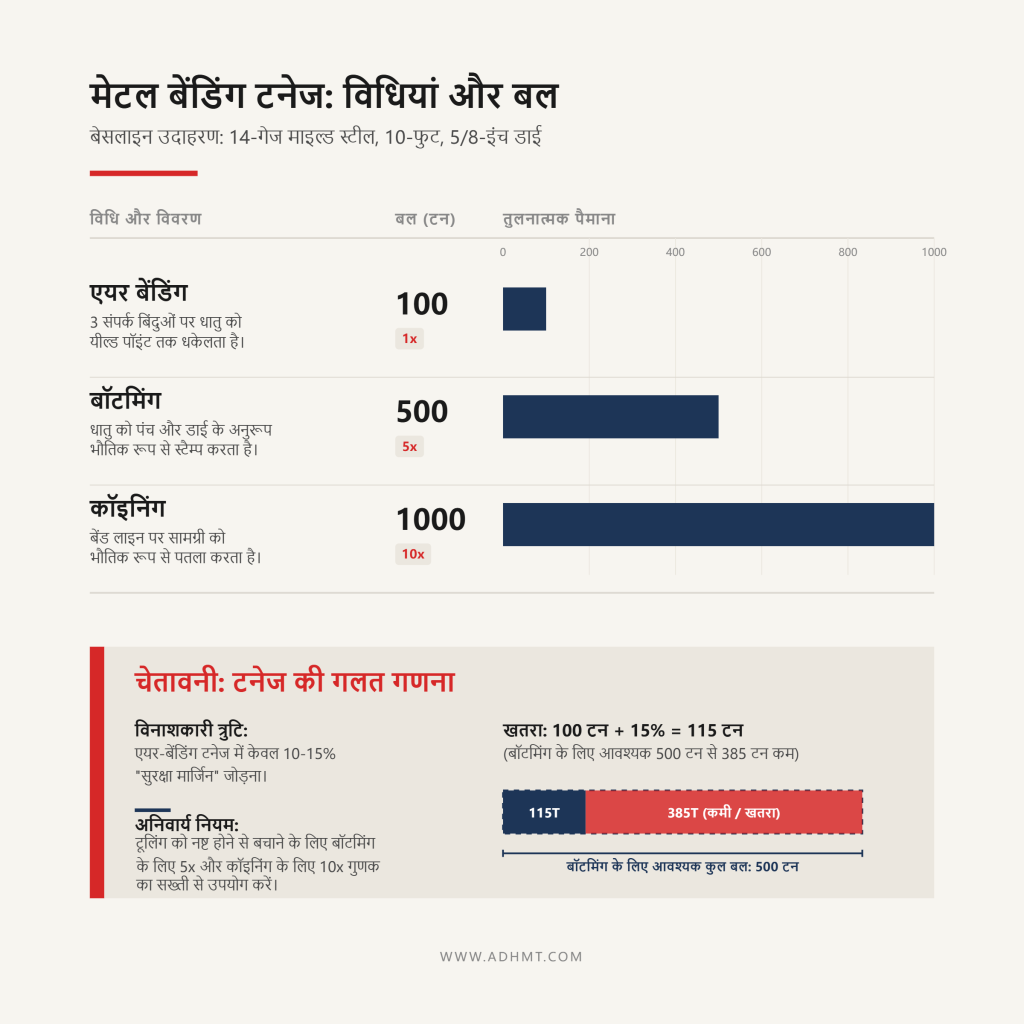
14-गेज माइल्ड स्टील की 10-फुट लंबाई को मानक 5/8-इंच डाई पर एयर बेंड करने के लिए लगभग 100 टन बल चाहिए। यदि कोई ऑपरेटर उसी मोड़ को अधिक कसे हुए अंदरूनी रेडियस के लिए बॉटम करने का फैसला करता है, तो आवश्यक लोड केवल थोड़ा नहीं बढ़ता—वह उछलकर 500 टन तक पहुंच जाता है। एयर बेंडिंग में सामग्री को संपर्क के तीन बिंदुओं पर उसके यील्ड पॉइंट से आगे धकेलने के लिए ही पर्याप्त बल चाहिए। बॉटमिंग शीट को पंच टिप और डाई फेसेज़ के अनुरूप पूरी तरह ढालने के लिए मजबूर करती है, यानी धातु को केवल मोड़ने के बजाय भौतिक रूप से स्टैम्प करती है। कॉइनिंग इस हिंसा को और आगे ले जाती है, जिसमें बेंड लाइन पर सामग्री को भौतिक रूप से पतला करने के लिए बेसलाइन टनेज के दस गुना तक की आवश्यकता होती है।
विनाशकारी त्रुटि तब होती है जब ऑपरेटर एयर-बेंडिंग टनेज की गणना करते हैं और फिर बॉटमिंग प्रक्रिया को कवर करने के लिए लापरवाही से 10 से 15 प्रतिशत “सुरक्षा मार्जिन” जोड़ देते हैं। 100-टन आवश्यकता में 15 टन जोड़ने पर आप वास्तविकता से 385 टन पीछे रह जाते हैं। मेथड मल्टीप्लायर कोई सुझाव या मामूली बफर नहीं है। यह ऑपरेशन की भौतिकी में एक घातीय बदलाव है। यदि आप बॉटमिंग के लिए अपनी बेसलाइन को स्पष्ट रूप से 5x से या कॉइनिंग के लिए 10x से गुणा नहीं करते, तो आप अपनी टूलिंग के लिए एक यांत्रिक जाल बिछा रहे हैं।
उद्योग मानक सामग्री की मोटाई से आठ गुना V-डाई ओपनिंग निर्धारित करता है। 1/4-इंच प्लेट को 2-इंच V-डाई पर रखें, और टनेज अनुमानित बना रहता है। लेकिन जब कोई ऑपरेटर खतरनाक रूप से छोटे फ्लैंज को पकड़ने के लिए 1.5-इंच डाई पर स्वैप करता है, तो आवश्यक बल लगभग 33 प्रतिशत बढ़ जाता है, जबकि लोड बहुत संकरे शोल्डर पर केंद्रित हो जाता है। टनेज डाई ओपनिंग के व्युत्क्रमानुपाती होता है। जैसे-जैसे V-डाई छोटी होती है, सामग्री पर आपका लीवरेज घटता है, जिससे मशीन को ठीक वही मोड़ हासिल करने के लिए घातीय रूप से अधिक जोर लगाना पड़ता है।
मूल सूत्र आदर्श, मानक ज्योमेट्री मानकर चलता है। यह नहीं देख सकता कि आपने खराब डिज़ाइन किए गए पार्ट को बचाने के लिए अभी-अभी डाई की चौड़ाई घटा दी है। ऑफ-सेंटर लोडिंग या सामग्री की असमान मोटाई इस ज्योमेट्रिक तनाव को और बढ़ा देती है, जिससे पूरा बढ़ा हुआ लोड एक ही डाई शोल्डर पर केंद्रित हो जाता है। सूत्र मशीन की कुल क्षमता की रक्षा करता है, लेकिन स्थानीय स्तर पर टूल के नष्ट होने को लेकर यह पूरी तरह अंधा है। यह जानना कि ये गुणक मौजूद हैं, केवल आधी लड़ाई है; शिफ्ट में टिके रहने के लिए इन्हें बिना त्रुटियाँ जोड़े लागू करने का एक कठोर क्रम चाहिए।
हाल ही में एक फैब्रिकेटर ने 0.125-इंच माइल्ड स्टील बेंड के लिए टनेज की गणना की, 45 टन का परिणाम निकाला, और जिम्मेदारी से 20 प्रतिशत सुरक्षा बफर जोड़ा। अंतिम संख्या 54 टन थी। उन्होंने काम को 60-टन प्रेस ब्रेक पर लगाया, पैडल दबाया, और डाई साफ-साफ बीच से टूट गई। गणित निर्दोष था, लेकिन क्रम घातक था। उन्होंने अपना सुरक्षा बफर एयर-बेंडिंग बेसलाइन पर लगा दिया था, जबकि यह पूरी तरह अनदेखा कर दिया कि शॉप फ्लोर ने रन के लिए बॉटमिंग डाइज़ सेट की थीं। आप किसी बेसलाइन पर बस गुणक नहीं डाल सकते और यह उम्मीद नहीं कर सकते कि उनका औसत एक सुरक्षित कार्य-लोड बन जाएगा। क्रियाओं का क्रम मायने रखता है। यदि आप सुरक्षा बफर के बाद सामग्री गुणक लगाते हैं, या टूलिंग जाँच को पूरी तरह छोड़ देते हैं, तो आप बस अतिरिक्त चरणों के साथ अनुमान लगा रहे हैं। इस गणितीय ताश के महल को ढहने से बचाने के लिए आपको इन चरों को एक सख्त क्रम में रखना होगा।
मानक सूत्र—575 को सामग्री की मोटाई के वर्ग से गुणा, फिर बेंड लंबाई से गुणा, और V-डाई ओपनिंग से विभाजित—एक पिकअप ट्रक का ड्राई वेट है। यह आपको ठीक-ठीक बताता है कि लॉट में खाली खड़े चेसिस का वजन कितना है। यह आदर्श 60,000 PSI माइल्ड स्टील और मानक एयर-बेंडिंग ऑपरेशन मानकर चलता है। इस संख्या की गणना पहले करें, इसे लिख लें, और इसे सैद्धांतिक न्यूनतम मानें। यदि आपका सूत्र 20 टन बताता है, तो मशीन को जितना बल लगाना होगा उसका यह बिल्कुल निचला स्तर है। अभी राउंड अप न करें। सुरक्षित रहने के लिए कुछ टन अतिरिक्त न जोड़ें। वास्तविक दुनिया की अव्यवस्था जोड़ने से पहले आपको गणितीय रूप से शुद्ध शुरुआती बिंदु चाहिए। चूँकि बेसलाइन आपको केवल ड्राई वेट देती है, आपको भारी माल और पहाड़ी की तीखी ढलान को मजबूती से शामिल करना होगा, वरना आप अपना उपकरण खराब कर देंगे।
आपको पहले सामग्री की मजबूती के लिए गुणा करना होगा, फिर बेंडिंग विधि के लिए गुणा करना होगा। यदि आप 304 स्टेनलेस स्टील को मोड़ रहे हैं, जिसकी तन्य शक्ति लगभग 90,000 PSI होती है, तो 1.5 गुणक पाने के लिए आप उसे 60,000 PSI बेसलाइन से विभाजित करते हैं। अपनी 20-टन बेसलाइन लें और उसे 1.5 से गुणा करें। अब आप 30 टन पर हैं। वास्तविक सामग्री भार मिलने के बाद ही आप विधि को शामिल करते हैं। यदि आप एयर बेंडिंग कर रहे हैं, तो 1 से गुणा करें। यदि आप बॉटमिंग कर रहे हैं, तो 5 से गुणा करें। वही 30-टन स्टेनलेस जॉब अब 150-टन बॉटमिंग जॉब बन गया। इस क्रम को बदलना या गुणकों को दिमाग में ही जोड़कर चलना दशमलव छूटने और स्टील के टूटने की ओर ले जाता है। आपको इस वास्तविकता के लिए तैयार रहना होगा कि वास्तव में मिलने वाली धातु मिल सर्टिफिकेट पर दिए गए साफ-सुथरे अंकों से कभी पूरी तरह मेल नहीं खाएगी।
स्टील किसी सटीक पेस्ट्री किचन में नहीं पकाया जाता। “माइल्ड स्टील” का नया बैच आसानी से बेसलाइन की अपेक्षा से 15 से 20 प्रतिशत अधिक तन्य शक्ति दिखा सकता है। यदि आप अपना संशोधित टनेज 150 टन निकालते हैं और उसे 150-टन प्रेस ब्रेक पर चलाते हैं, तो शीट में एक भी कठोर स्थान मांग को तुरंत 175 टन तक धकेल देगा। मशीन रुक जाएगी, रैम झुक जाएगा, या टूलिंग टूट जाएगी। अपना सुरक्षा बफर बनाने के लिए आपको चरण 2 के परिणाम को 1.2 से गुणा करना होगा।
आप कभी भी प्रेस ब्रेक को अपने गणना किए गए लोड के 100 प्रतिशत पर नहीं चलाते; वह 20 प्रतिशत सुरक्षा बफर ही एक सफल बेंड और चेहरे पर लगने वाले छर्रों के बीच खड़ी एकमात्र चीज़ है।
यह बफ़र आपके ब्रेक्स की तरह है। यह सामग्री की मोटाई में बदलाव, घिसे हुए डाई शोल्डरों के घर्षण, और ग्रेन दिशा की हल्की असंगतियों को सोख लेता है। अधिक बदलाव वाली सामग्रियों या आक्रामक कॉइनिंग ऑपरेशनों के लिए, यह बफ़र 30 प्रतिशत तक बढ़ाया जाना चाहिए। यदि आप अपने टूलिंग की भौतिक सीमाओं को अनदेखा करते हैं, तो यह मानकर न चलें कि सुरक्षित गणना सुरक्षित बेंड की गारंटी देती है।
उद्योग मानक एक दोहरी-जांच नियम लागू करता है: कुल टन भार और टन-प्रति-इंच, दोनों मशीन की सीमाओं के भीतर रहने चाहिए। मान लीजिए आपकी अंतिम, पूरी तरह बफ़र की गई गणना के लिए 180 टन की आवश्यकता है। आप 10-फुट बेड वाले 200-टन प्रेस ब्रेक के पास जाते हैं। कुल क्षमता की जांच आसानी से पास हो जाती है। लेकिन यदि वह 180-टन लोड एक मोटे, संकरे ब्रैकेट को मोड़ने के लिए चाहिए जो केवल 4 इंच लंबा है, तो आप डाई के हर एक इंच में 45 टन बल केंद्रित कर रहे हैं। अधिकांश मानक प्रिसिशन टूलिंग अधिकतम 15 से 20 टन प्रति इंच के लिए रेटेड होती है। प्रेस ब्रेक में पर्याप्त शक्ति है, लेकिन स्थानीयकृत दबाव के तहत डाई फट जाएगी। प्रोटोकॉल आपको धातु द्वारा मांगा गया सटीक बल देता है, लेकिन रैम और बेड की भौतिक बाधाओं को समझे बिना उस बल को लागू करना फिर भी उपकरण को तोड़ देगा। जब आप उस विशाल, केंद्रित लोड को लेकर उसे केंद्र से हटाकर लगाते हैं, तो क्या होता है?
एक शॉप के पास 10-फुट बेड वाला 100-टन प्रेस ब्रेक है। एक ऑपरेटर को एक मोटे, 2-फुट पार्ट को मोड़ना है जिसकी गणना 80 टन निकलती है। चूंकि 80, 100 से कम है, वे पंच को केंद्र में रखते हैं, पैडल दबाते हैं, और तुरंत रैम को स्थायी रूप से झुका देते हैं। क्यों? क्योंकि 10 फीट पर वितरित उस 100-टन मशीन की संरचनात्मक सीमा 10 टन प्रति फुट है। ऑपरेटर ने बेड के ठीक केंद्र में 40 टन प्रति फुट बल डाल दिया। टन भार सूत्र ने उन्हें बताया कि उन्हें 80 टन चाहिए, और मशीन प्लेकार्ड ने 100 टन क्षमता का वादा किया। दोनों संख्याएं तकनीकी रूप से सही थीं, और दोनों ने मिलकर छह-अंकीय मूल्य के उपकरण को खराब कर दिया। कुल टन भार एक दिखावटी मीट्रिक है; स्थानीयकृत लोड ही वास्तविक बॉटलनेक है।
प्रेस ब्रेक रैम के सिरों पर लगे हाइड्रॉलिक सिलेंडरों के माध्यम से बल उत्पन्न करते हैं, लेकिन प्रतिरोध धातु के डाई के विरुद्ध धक्का देने से आता है। यदि किसी मशीन को 30 टन प्रति फुट के लिए रेट किया गया है, तो यह रेटिंग मानकर चलती है कि लोड उसकी संरचना पर समान रूप से फैला हुआ है। टूलिंग भी ठीक इन्हीं भौतिक नियमों का पालन करती है। एक मानक प्रिसिशन V-डाई को इस तरह इंजीनियर किया जा सकता है कि स्टील के यील्ड होने से पहले वह 15 टन प्रति फुट संभाल सके।
यदि आप 40-टन बेंड लेते हैं और उसे 6-इंच ब्रैकेट पर केंद्रित करते हैं, तो आप डाई के उस विशिष्ट सेक्शन से 80 टन प्रति फुट संभालने को कह रहे हैं। टूल स्टील को इससे कोई फर्क नहीं पड़ता कि मशीन के पास रिज़र्व में 110 टन क्षमता बची है। स्थानीयकृत दबाव डाई की यील्ड स्ट्रेंथ से अधिक हो जाता है, जिससे वह बीच से टूट जाती है।
मानक सूत्र ऑपरेटरों को इस बाधा के प्रति पूरी तरह अंधा छोड़ देते हैं, क्योंकि वे केवल एक एकल समेकित संख्या देते हैं।
अपने उपकरण की सुरक्षा के लिए, आपको अपने कुल टन भार को प्रति-फुट मीट्रिक में बदलना होगा। अपने पूरी तरह बफ़र किए गए कुल टन भार को लें और उसे फीट में बेंड लंबाई से विभाजित करें। यदि आपके काम में प्लेट के 2-फुट टुकड़े को मोड़ने के लिए 50 टन की आवश्यकता है, तो आपका स्थानीयकृत लोड 25 टन प्रति फुट है।
अब, अपने V-डाई पर लेज़र-एच्च्ड रेटिंग देखें। यदि उस पर ‘Max 20 t/ft’ लिखा है, तो आप वह सेटअप नहीं चला सकते। आपके पास दो विकल्प हैं: टन भार आवश्यकता कम करने के लिए V-डाई ओपनिंग बढ़ाएं, या लोड के लिए रेटेड हेवी-ड्यूटी टूलिंग लगाएं।
आपको मशीन की सेंटरलाइन सीमा भी जांचनी होगी। यह विनिर्देश केवल प्रेस ब्रेक विक्रेता ही प्रकाशित करता है—इसे किसी सूत्र से निकाला नहीं जा सकता और अक्सर मैनुअल में खोजने की आवश्यकता पड़ती है। यदि आपका V-डाई प्रति फुट 50 टन संभाल सकता है, लेकिन आपकी मशीन की सेंटरलाइन सीमा 30 है, तो प्रेस ब्रेक स्वयं बाधा बन जाता है। ऐसे भारी या बड़े-बेड अनुप्रयोगों में क्षमता की पुष्टि और उपयुक्त मशीन चयन के लिए ADH Machine Tool का लार्ज प्रेस ब्रेक एक व्यावहारिक अगला संदर्भ हो सकता है, खासकर जब वैश्विक बिक्री और सेवा कवरेज के साथ कार्यान्वयन समर्थन भी महत्वपूर्ण हो।
ऐसी सीमाओं की पुष्टि करते समय, मशीन-विक्रेता के प्रकाशित दस्तावेज़ों की तुलना करना व्यावहारिक अगला कदम है। ADH Machine Tool के लिए, आप तकनीकी विवरण और मॉडल-संबंधी सामग्री डाउनलोड संसाधन से देख सकते हैं; इसके बिक्री और सेवा नेटवर्क कई देशों में उपलब्ध होने से दस्तावेज़ी विनिर्देशों के साथ आगे की पुष्टि करना आसान रहता है।
उस भारी, छोटी बेंड को बेड के बाईं ओर ले जाने से एक नया यांत्रिक खतरा पैदा होता है। ऑपरेटर अक्सर ऐसा किसी विशेष हॉर्न का उपयोग करने या पहले से मुड़े हुए फ्लैंज को टूलिंग से टकराने से बचाने के लिए करते हैं। जब आप 50-टन का भार केंद्र से हटाकर रखते हैं, तो हाइड्रॉलिक सिलेंडर काम को बराबर नहीं बांटते।
काम के सबसे करीब वाला सिलेंडर प्रतिरोध के 45 टन को अवशोषित कर सकता है, जबकि दूर वाला सिलेंडर केवल 5 टन लेता है। असमान तनाव के तहत रैम थोड़ा झुक जाता है, गिब्स बाइंड होने लगते हैं, और मशीन की पैरेलल लेवलिंग प्रणाली भारी स्थानीय दबाव में असंतुलन को ठीक करने के लिए संघर्ष करती है। समय के साथ, यह बार-बार होने वाला ऑफ-सेंटर तनाव गाइड्स को असमान रूप से घिसता है और रैम को स्थायी रूप से मोड़ देता है। अब आप केवल टूलिंग नहीं तोड़ रहे होते; आप प्रेस ब्रेक की मूलभूत सटीकता को खराब कर रहे होते हैं।
यदि किसी काम में उच्च स्थानीयकृत टन भार की आवश्यकता है, तो उसे केंद्र में रखना अनिवार्य है। यदि उसे बिल्कुल भी केंद्र में नहीं रखा जा सकता, तो सुरक्षित टन भार सीमाएँ बहुत अधिक घट जाती हैं—अक्सर 50 प्रतिशत या उससे भी अधिक, निर्माता के विनिर्देशों पर निर्भर करते हुए। इन भौतिक सीमाओं को पहचानना आपको हर सेटअप की योजना बनाने के तरीके में बदलाव के लिए बाध्य करता है, खासकर तब जब लंबी या भारी बेंडिंग के लिए क्षमता को एकल मशीन की सीमा से आगे सोचने की जरूरत हो। ऐसे मामलों में ADH Machine Tool का टैंडम प्रेस ब्रेक समाधान मशीन कॉन्फ़िगरेशन, क्षमता योजना और सेवा समर्थन के अगले व्यावहारिक चरण के रूप में देखा जा सकता है, क्योंकि इसके उपकरण व्यापक अंतरराष्ट्रीय बाजारों में उपयोग और समर्थित हैं। इन सभी विफलता मोड्स का मूल कारण बिल्कुल एक ही है: कच्चे सूत्र आउटपुट और पहली बेंड के बीच एक संरचित, गैर-समझौतायोग्य गेट के बिना संचालन करना, और यही वह निर्णय ढांचा है जिसे हम आगे बनाने जा रहे हैं।
पैलेट पर रखा 304 स्टेनलेस स्टील का एक टुकड़ा माइल्ड स्टील जैसा ही दिखता है। यदि आप 60,000 PSI तन्य शक्ति की आधाररेखा मान लेते हैं, तो आपका मानक सूत्र वास्तविक ग्रेड के आधार पर आवश्यक टन भार को 40 से 500 प्रतिशत तक कम आंकेगा। यदि इनपुट ही काल्पनिक हैं, तो गणित आपको नहीं बचा सकता। आपको एक संरचनात्मक गेटिंग सिस्टम चाहिए—कठोर स्टॉप्स की ऐसी श्रृंखला जो आपको रैम में टूलिंग का एक भी टुकड़ा क्लैंप करने से पहले स्थानीयकृत भार, सामग्री की वास्तविकताओं और भौतिक प्लेसमेंट का सामना करने के लिए मजबूर करे।
कुछ सेटअप तुरंत संदेह की मांग करते हैं। मानक सामग्री मल्टीप्लायर रैखिक स्केलिंग मानता है, लेकिन उच्च-शक्ति मिश्रधातुएँ और वर्क-हार्डन्ड धातुएँ इन नियमों से नहीं चलतीं। 200,000 PSI तन्य सामग्री को केवल 3.33 गुना बल की आवश्यकता नहीं होती; वह अधिक जोर से स्प्रिंगबैक करती है, प्लास्टिक विकृति का प्रतिरोध करती है, और डाई शोल्डर्स पर दबाव को तीव्र रूप से केंद्रित करती है। जेनेरिक सूत्र स्केलिंग इन विशेष कार्यों को 15 से 30 प्रतिशत तक कम आंकती है, जिसके लिए अनुभवजन्य टेस्ट बेंड्स या डाई निर्माता से परामर्श जैसी द्वितीयक सत्यापन विधि की आवश्यकता होती है।
एक और बहुत बड़ा चेतावनी संकेत बेंडिंग विधि है। अधिकांश जेनेरिक कैलकुलेटर पहले विधि चुनने के लिए बाध्य किए बिना डिफॉल्ट रूप से एयर बेंडिंग मान लेते हैं। यदि किसी प्रिंट में बॉटमिंग या कॉइनिंग की मांग है, तो आप तुरंत आधारभूत टन भार के 5 से 10 गुना तक की स्थिति देख रहे होते हैं। 50-टन का एयर बेंड 500-टन की कॉइनिंग ऑपरेशन में बदल जाता है—ऐसी छलांग जो मानक प्रिसिजन टूलिंग को चकनाचूर कर देगी। यदि आपके काम में उच्च-तन्य सामग्री, अत्यधिक स्थानीयकृत भार, या एयर बेंडिंग के अलावा कुछ भी शामिल है, तो आपकी पहली गणना केवल एक प्रारूप है। आपको विशेष रूप से सामग्री के वास्तविक व्यवहार के विरुद्ध डाई की यील्ड सीमा की गणना करते हुए दूसरा पास चलाना होगा।
ऐसे उच्च-जोखिम वाले बेंडिंग मामलों में, डाई चयन, मशीन क्षमता और वास्तविक सामग्री व्यवहार की पुष्टि के लिए सप्लायर से तकनीकी चर्चा करना बेहतर अगला कदम होता है। ADH Machine Tool के चीन और विदेशों में 50 से अधिक बिक्री व सेवा बिंदु हैं, इसलिए यदि आप अपने अनुप्रयोग के लिए उपयुक्त समाधान या कोटेशन पर चर्चा करना चाहते हैं, तो तकनीकी परामर्श के लिए संपर्क करें।
ऑपरेटर अक्सर V-डाई की चौड़ाई को एक स्थिर बाधा मानते हैं, जो इस बात से तय होती है कि उस समय रैक पर कौन-सा टूलिंग रखा है। वास्तव में यह आपका सबसे शक्तिशाली दबाव-राहत वाल्व है। क्योंकि V-ओपनिंग टन भार के फ़ॉर्मूले के हर में होती है, इसलिए इसे चौड़ा करने से धातु को मोड़ने के लिए आवश्यक बल सीधे कम हो जाता है।
यदि आपकी स्थानीयकृत लोड गणना दिखाती है कि आप 20 टन रेटिंग वाली डाई पर 25 टन प्रति फुट तक पहुँच रहे हैं, तो केवल पैडल दबाकर यह उम्मीद न करें कि टूल स्टील टिक जाएगा। अधिक चौड़ी V-डाई लगाएँ। ऐसा करने से टन भार की आवश्यकता तुरंत घट जाती है। आप मशीन को बचाने के बदले अंदरूनी मोड़ त्रिज्या की अधिक कसावट छोड़ते हैं। जब तक ग्राहक के प्रिंट में अंदरूनी त्रिज्या की ऐसी सख्त, गैर-समझौतायोग्य टॉलरेंस न हो जिसके लिए संकरी डाई अनिवार्य हो, उपकरण को बचाना प्राथमिकता है। आप सेटअप को सक्रिय रूप से इस तरह इंजीनियर कर रहे हैं कि स्थानीयकृत दबाव टूलिंग के यील्ड पॉइंट से सुरक्षित रूप से नीचे रहे।
शॉप फ्लोर पर अनुशासन का अर्थ है टन भार फ़ॉर्मूले को अंतिम आदेश नहीं, बल्कि मशीन के साथ प्रारंभिक बातचीत मानना। आप सामग्री ग्रेड और बेंडिंग विधि की पुष्टि से शुरू करते हैं। आप पूरी तरह बफ़र किए गए कुल टन भार की गणना करते हैं, यह सुनिश्चित करते हुए कि वह सिंकिंग टनेज सीमा से नीचे रहे—आपकी मशीन की रेटेड क्षमता की वह कठोर 80 प्रतिशत ऊपरी सीमा, जो विशेष रूप से रैम डिफ्लेक्शन और असमान लोड वितरण को अवशोषित करने के लिए रखी जाती है। इसी कारण क्षमता, नियंत्रण और दोहराव योग्यता के आधार पर सही CNC प्रेस ब्रेक समाधान चुनना भी सेटअप निर्णय का हिस्सा बन जाता है, न कि केवल खरीदारी का विषय।
इसके बाद आप उस कुल को बेंड लंबाई से विभाजित करते हैं ताकि स्थानीयकृत लोड अलग से निकाला जा सके। यदि यह टन-प्रति-फुट संख्या आपकी टूलिंग क्षमता या मशीन की सेंटरलाइन सीमा से अधिक है, तो आप आगे नहीं बढ़ते। आप V-ओपनिंग चौड़ी करते हैं, टूलिंग बदलते हैं, या बेंड क्रम पर फिर से विचार करते हैं। किसी सेटअप को प्रमाणित करना एक बार की मानसिक जाँच नहीं है; यह हर काम के लिए अनिवार्य है। जिस क्षण आप मूल कैलकुलेटर के आउटपुट को चर को आक्रामक रूप से संशोधित करने के बजाय अंतिम सत्य मान लेते हैं, उस क्षण आप धातु नहीं मोड़ रहे होते। आप बस बेड पर दस-हज़ार-डॉलर की डाई के फटने की राइफल-शॉट जैसी दरार की आवाज़ का इंतज़ार कर रहे होते हैं।
