फाइबर लेज़र कटिंग की मोटाई सीमा और क्षमता चार्ट
मोटाई चार्ट का उपयोग करने से पहले अपनी उत्पादन सीमा निर्धारित करें आपकी उत्पादन मोटाई सीमा वह अधिकतम मोटाई है…

फाइबर लेज़र की खरीद कीमत, अधिक से अधिक, उसकी कुल जीवनकाल लागत का 20% होती है—एक ऐसा तथ्य जो $400,000 के कोट को $150,000 के “समकक्ष” के सामने जबरन वसूली जैसा दिखाता है, जब तक आप गणित की जाँच नहीं करते। यह $250,000 का अंतर किसी आकर्षक नेमप्लेट का प्रीमियम नहीं है; यह एक पूंजीगत परिसंपत्ति और ऊँचे ब्याज वाले परिचालन ऋण के बीच का अंतर है।
बजट मशीन एक देनदारी है, जिसमें “ब्याज” रोज़ाना बर्बाद नाइट्रोजन, स्क्रैप हुई प्लेट और बंद पड़े स्पिंडल की महँगी खामोशी के रूप में चुकाया जाता है। जब आप आधी कीमत पर खरीदते हैं, तो आप पूंजी नहीं बचा रहे होते; आप बस भुगतान को अपने भविष्य के लिए टाल रहे होते हैं, और मशीन के प्रदर्शन में विफल रहने के हर घंटे पर भारी जुर्माना जोड़ रहे होते हैं।
फैब्रिकेशन उद्योग में वाटेज सबसे अधिक दुरुपयोग किया जाने वाला मापदंड है, क्योंकि यह शक्ति और लाभ के बीच एक रैखिक संबंध का संकेत देता है, जो वास्तव में मौजूद ही नहीं है। 12kW लेज़र सोर्स केवल इस बात की रेटिंग है कि रेज़ोनेटर आदर्श परिस्थितियों में कितनी रोशनी बाहर निकाल सकता है, लेकिन यह उस रोशनी की गुणवत्ता या आठ घंटे की शिफ्ट में उसके लगातार स्थिर रहने की क्षमता के बारे में कुछ नहीं बताता।
इसे ट्रक की हॉर्सपावर की तरह समझिए। दो इंजन दोनों 500 हॉर्सपावर का दावा कर सकते हैं, लेकिन अगर एक इंजन ओवरहीट होने से पहले केवल एक सेकंड के लिए उस चरम पर पहुँचता है, और दूसरा 6% ढलान पर तीस टन खींचते हुए उसे बनाए रख सकता है, तो वे एक जैसे इंजन नहीं हैं। लेज़र की दुनिया में, हम Beam Parameter Product (BPP) को देखते हैं। “बजट” 12kW सोर्स में अक्सर अव्यवस्थित बीम प्रोफ़ाइल होती है, जो किनारों पर ऊर्जा बिखेरती है, जिसका मतलब है कि पिघली धातु ठीक से बाहर निकले यह सुनिश्चित करने के लिए आपको फ़ीड रेट धीमा करना पड़ता है। आप 12kW बिजली के लिए भुगतान कर रहे हैं, लेकिन नोज़ल पर आपको केवल 9kW के बराबर प्रभावी कटिंग बल मिल रहा है।
जब वह बीम कार्बन स्टील की 20mm प्लेट से टकराती है, तो गलती की गुंजाइश समाप्त हो जाती है। एक उच्च-स्तरीय रेज़ोनेटर ±1% के भीतर पावर स्थिरता बनाए रखता है, जिससे नेस्ट के पहले इंच से आखिरी तक कर्फ़ समान बना रहता है। डिस्काउंट सोर्स में आंतरिक डायोड गर्म होने पर 5% या उससे अधिक तक उतार-चढ़ाव हो सकता है। यही थर्मल ड्रिफ्टिंग कारण है कि कोई मशीन सुबह 8:00 बजे बिल्कुल सही कट कर सकती है, लेकिन दोपहर तक भारी ड्रॉस छोड़ना शुरू कर देती है, जिससे ऑपरेटर को लगातार पैरामीटर “ट्वीक” करने पड़ते हैं।
क्या किसी मशीन में सचमुच 12kW पावर है, अगर कट को फेल होने से बचाने के लिए आपको उसे 10kW तक घटाना पड़े?
कोट्स के बीच $250,000 का अंतर एनक्लोज़र की शीट मेटल में नहीं मिलता; यह उन चूकों में छिपा होता है जो पार्किंग लॉट में रखे एक क्रेट को काम करने वाली उत्पादन परिसंपत्ति में बदलती हैं। “बजट” कोट अक्सर एक “बेयर-बोन्स” कोट होता है, जिसमें वास्तविक वर्कशॉप वातावरण में टिके रहने के लिए जरूरी सहायक प्रणालियाँ हटा दी जाती हैं। इसमें हाई-कैपेसिटी चिलर, विशेष डस्ट कलेक्टर, या हाई-प्रेशर एयर कटिंग के लिए आवश्यक गैस मिक्सर शामिल नहीं हो सकता—ऐसी चीज़ें जिनकी जरूरत का एहसास होते ही, क्योंकि मशीन इनके बिना चल नहीं सकती, आपको अतिरिक्त $40,000 खर्च करने पड़ेंगे।
हार्डवेयर से आगे, सबसे खतरनाक कटौती “महत्वपूर्ण अंगों” में होती है, जैसे कटिंग हेड और मोशन सिस्टम। एक प्रीमियम मशीन ऐसे कटिंग हेड का उपयोग करती है जिसमें उन्नत थर्मल सेंसर और ऑटोफोकस मोटर होते हैं, जो पीतल या तांबे में पियर्सिंग के दौरान होने वाले बैक-रिफ्लेक्शन को सह सकते हैं। डिस्काउंट विकल्प कमतर सीलिंग और सस्ते ऑप्टिक्स वाले हेड का उपयोग करता है, जो उच्च-पावर उपयोग के छह महीनों बाद धुंधले पड़ जाते हैं। ऑप्टिक्स के खराब होते ही, “12kW” मशीन 6kW मशीन की तरह प्रदर्शन करने लगती है, साथ में बार-बार आने वाले “Head Overheat” अलार्म का अतिरिक्त लाभ भी मिलता है, जो उत्पादन को पूरी तरह रोक देते हैं।
फिर मोशन सिस्टम का कर्ज़ आता है। 12kW बीम को इतना तेज़ चलाने के लिए कि वह आर्थिक रूप से लाभकारी रहे, गैंट्री को उच्च-परिशुद्धता वाले रैक-एंड-पिनियन सेट और भारी टॉर्क वाले सर्वो मोटरों की जरूरत होती है। डिस्काउंट OEM अक्सर पैसे बचाने के लिए हल्के फ्रेम और निम्न-ग्रेड रेलों का उपयोग करते हैं। कम गति पर आपको यह दिखाई नहीं देगा। लेकिन जैसे ही आप पहली बार विज्ञापित 120 मीटर-प्रति-मिनट रैपिड स्पीड हासिल करने की कोशिश करेंगे, फ्रेम में कंपन आपके पार्ट्स पर “chatter” के रूप में दिखेगा, और आपका महंगा लेज़र एक बहुत तेज़, बहुत महंगा कंपन करने वाला पेन बन जाएगा।
यदि निर्माता ने कोटेशन में ऑनसाइट कमीशनिंग और ऑपरेटरों के एक सप्ताह के प्रशिक्षण की लागत शामिल नहीं की, तो आपके हिसाब से तीन सप्ताह के ट्रायल-एंड-एरर स्क्रैप का भुगतान कौन करेगा?
किसी मशीन की स्टिकर कीमत एक स्नैपशॉट है—समय का एक अकेला क्षण—जबकि Total Cost of Ownership (TCO) आपकी शॉप के अगले दस वर्षों की पूरी लंबाई की फिल्म है। जब हम उच्च-वॉल्यूम शॉप्स के लिए खरीद का ऑडिट करते हैं, तो हम देखते हैं कि खरीद मूल्य मशीन की जीवनकाल लागत का शायद ही कभी 20% से अधिक होता है। शेष 80% पर बिजली, असिस्ट गैसें (Oxygen और Nitrogen), रखरखाव, और सबसे महत्वपूर्ण, डाउनटाइम की लागत का दबदबा रहता है।
इसीलिए TCO देखते समय केवल लेज़र पावर नहीं, बल्कि टेबल-स्विचिंग, लोडिंग/अनलोडिंग समय और उत्पादन की निरंतरता भी गिननी चाहिए। जहाँ शॉप में बैच लगातार चलते हैं, वहाँ ADH Machine Tool की डबल टेबल फाइबर लेज़र कटिंग मशीन जैसी व्यवस्था कटिंग के दौरान अगली शीट तैयार रखने में मदद करती है—और कंपनी का R&D निवेश लेज़र कटिंग, औद्योगिक ऑटोमेशन और इंटेलिजेंट इक्विपमेंट पर केंद्रित होने से यह विकल्प डाउनटाइम और थ्रूपुट के सवाल से सीधे जुड़ता है।
एक मशीन जो खरीदते समय $100,000 कम खर्च कराती है, लेकिन अक्षम नोज़ल डिज़ाइन के कारण 15% अधिक Nitrogen खपत करती है, वह दो-शिफ्ट संचालन के दो साल से भी कम समय में अपनी “बचत” मिटा देगी। यही “Operational Tax” काम करता हुआ है। यदि उसी मशीन का औसत रिपेयर लीड टाइम दो सप्ताह है क्योंकि निर्माता के पास देश में स्थानीय तकनीशियन या स्पेयर पार्ट्स नहीं हैं, तो एक ही बोर्ड फेलियर आपको खोए हुए राजस्व में प्रीमियम मशीन के पूरे मूल्य अंतर से अधिक महंगा पड़ सकता है।
हमने शॉप्स को इसलिए बंद होते देखा है कि उनके पास काम की कमी नहीं थी, बल्कि इसलिए कि उन्होंने दो भरोसेमंद लेज़रों के बजाय तीन “budget” लेज़र खरीद लिए। उन्हें लगा कि वे क्षमता खरीद रहे हैं, लेकिन वास्तव में वे एक विशाल रखरखाव शेड्यूल खरीद रहे थे जिसे उनकी आंतरिक टीम संभाल नहीं सकी। जब एक मशीन बंद होती है, तो बाकी दो पर जरूरत से ज्यादा काम पड़ता है, जिससे खराबियों की एक श्रृंखला शुरू होती है और शॉप फ्लोर आधे-अधूरे नेस्ट्स और ग्राहकों से किए टूटे वादों के कब्रिस्तान में बदल जाता है।
यदि “deal of a lifetime” के लिए आपको अपना खुद का लीड सर्विस इंजीनियर बनना पड़े, तो क्या आप सचमुच पैसे बचा रहे हैं, या बस एक दूसरी, बिना वेतन वाली नौकरी ले रहे हैं?
किसी मानक उपकरण कैटलॉग को देखें और आप अक्सर ठीक वही मशीन चेसिस बहुत अलग-अलग कीमतों के साथ पेश होता देखेंगे। किसी निर्माता का 6kW सिस्टम £40,000 पर कोट हो सकता है, जबकि दूसरा 6kW सिस्टम £84,000 तक पहुंच जाता है। फर्क शायद ही कभी शीट मेटल या पेंट जॉब का होता है। फर्क कैबिनेट के अंदर मौजूद इंजन में होता है। चूंकि आप पहले से जानते हैं कि स्टिकर कीमत भविष्य के डाउनटाइम के “hidden debt” को छिपाती है, इसलिए तत्काल चुनौती यह समझना है कि जब स्पेक शीट्स एक जैसी दिखती हैं तो निर्माता के दावों की जांच कैसे की जाए।
किसी कोटेशन के पीछे की वास्तविकता उजागर करने के लिए, आपको laser source को ऐसी commodity मानना बंद करना होगा जो बस ऑन और ऑफ होती है। इसके बजाय, आपको उसका ऑडिट एक ऐसे dynamic system के रूप में करना होगा जो thermal stress, degradation, और catastrophic failure के अधीन है। किसी source की जांच करने के लिए continuous power curves, wall-plug efficiency, और module-level repair protocols पर डेटा मांगना आवश्यक है; इसी स्तर पर मशीन की overall design और quality control प्रक्रिया भी मायने रखती है। ADH Machine Tool जैसे CNC-आधारित sheet metal और laser cutting समाधान देखने वाले खरीदारों के लिए बेहतर अगला कदम यह है कि वे vendor के दावों को ठोस दस्तावेज़ों से मिलाएं—इसके लिए आप तकनीकी सामग्री डाउनलोड करें। यदि कोई vendor ये metrics उपलब्ध नहीं करा सकता, तो उसकी कम कीमत discount नहीं है—वह एक blindfold है।
रेज़ोनेटर एनक्लोज़र के बाहर लगा बैज मायने रखता है, लेकिन उन कारणों से नहीं जिनका दावा बिक्री प्रतिनिधि करते हैं। आप प्रतिष्ठा के लिए भुगतान नहीं कर रहे; आप डायोड की गुणवत्ता और ऑप्टिकल स्प्लाइसिंग की अखंडता के लिए भुगतान कर रहे हैं। एक फाइबर लेज़र सैकड़ों अलग-अलग लेज़र डायोड से प्रकाश को एक सक्रिय फाइबर में पंप करके अपनी किरण उत्पन्न करता है। इस प्रक्रिया से उत्पन्न गर्मी का प्रबंधन लेज़र निर्माण की प्रमुख इंजीनियरिंग चुनौती है।
टियर 1 निर्माता अपने स्रोतों को इस तरह डिज़ाइन करते हैं कि वे बिना उतार-चढ़ाव के लगातार थर्मल लोड संभाल सकें। यदि आप 6kW शक्ति का आदेश देते हैं, तो स्रोत 6kW देता है और 24 घंटे के उत्पादन चक्र में उस आउटपुट को स्थिर बनाए रखता है। कम लागत वाले स्रोत, जो निम्न-ग्रेड डायोड और कमजोर कूलिंग चैनलों से बने होते हैं, थर्मल ड्रिफ्ट से प्रभावित होते हैं। वे 10-सेकंड के टेस्ट कट के दौरान अपने 6kW पीक तक पहुंच सकते हैं, लेकिन जैसे-जैसे आंतरिक तापमान बढ़ता है, पावर आउटपुट घटकर 5.4kW रह जाता है।
खरीद आदेश पर हस्ताक्षर करने से पहले आप इसकी जांच कर सकते हैं। विक्रेता से continuous wave (CW) पावर स्थिरता चार्ट मांगें, जिसमें कई घंटों की रनिंग के दौरान आउटपुट दिखाया गया हो, केवल पीक बर्स्ट टेस्ट नहीं। यदि शक्ति में 1% या 2% से अधिक उतार-चढ़ाव होता है, तो आपको उस अस्थिरता की कीमत शॉप फ्लोर पर चुकानी पड़ेगी। घटती हुई बीम की भरपाई करने के लिए ऑपरेटर को पूरी शिफ्ट में कटिंग स्पीड लगातार धीमी करनी पड़ेगी, जिससे आपके थ्रूपुट अनुमानों को चुपचाप नुकसान पहुंचेगा।
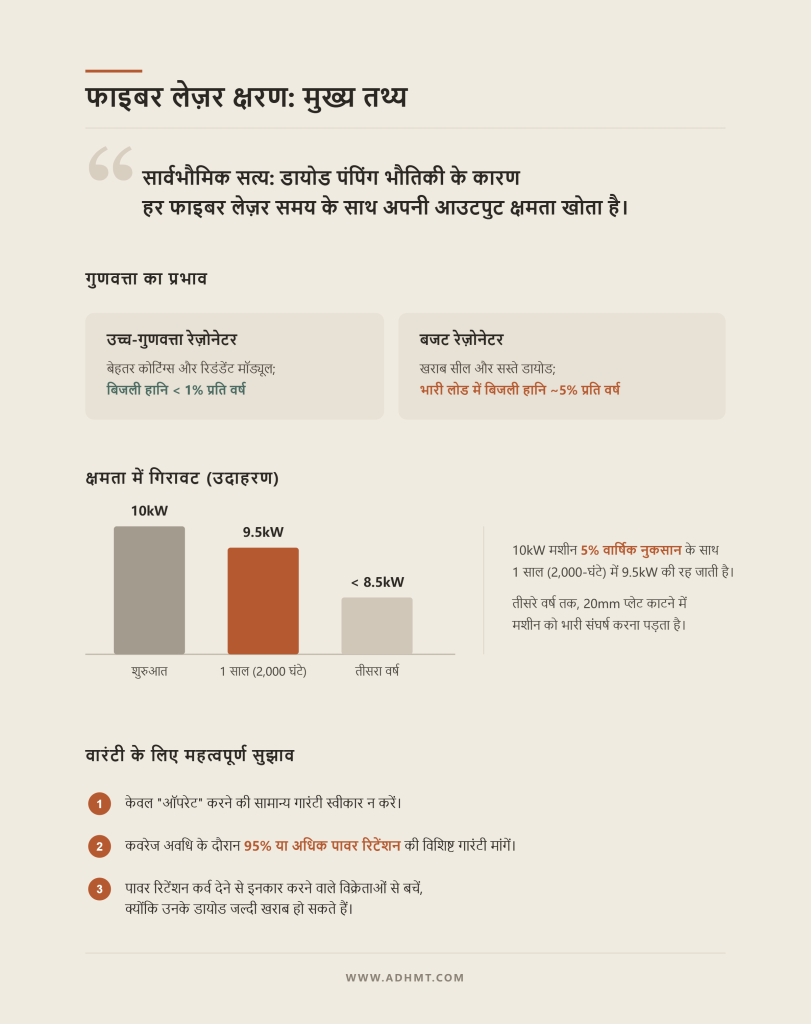
हर फाइबर लेज़र क्षीण होता है। डायोड पंपिंग की भौतिकी का अर्थ है कि कोई स्रोत लाखों चक्रों में धीरे-धीरे अपनी अधिकतम आउटपुट क्षमता खो देगा। महत्वपूर्ण चर उस क्षय की ढलान है। उच्च-गुणवत्ता वाले रेज़ोनेटर redundant pump modules और बेहतर optical coatings के साथ इंजीनियर किए जाते हैं, जिससे बिजली की हानि प्रति वर्ष एक प्रतिशत के अंश तक सीमित रहती है।
जब कोई बजट रेज़ोनेटर उच्च-उत्पादन वातावरण में प्रवेश करता है, तो क्षय तेज हो जाता है। खराब सील वाले ऑप्टिकल मॉड्यूल सूक्ष्म संदूषण को प्रवेश करने देते हैं, और सस्ते डायोड भारी लोड में तेज़ी से जल जाते हैं। यदि आपका सस्ता स्रोत हर साल अपनी पीक पावर का 5% खो देता है, तो गणित जल्दी ही कठोर हो जाता है। 2,000-घंटे का उत्पादन वर्ष समाप्त होते-होते आपकी 10kW मशीन प्रभावी रूप से 9.5kW मशीन बन जाती है। तीसरे वर्ष तक, उसे उस 20mm प्लेट को पियर्स करने में संघर्ष करना पड़ता है जिसे उसने कमीशनिंग के दौरान आसानी से काट लिया था।
स्वयं को सुरक्षित रखने के लिए वारंटी की बारीक शर्तें पढ़ना आवश्यक है। ऐसी गारंटी स्वीकार न करें जो केवल यह कहती हो कि स्रोत “operate” करेगा। ऐसी वारंटी मांगें जो कवरेज अवधि के दौरान पावर रिटेंशन के एक विशिष्ट प्रतिशत—आमतौर पर 95% या अधिक—की गारंटी दे। यदि कोई विक्रेता पावर रिटेंशन कर्व की गारंटी देने से इनकार करता है, तो वे पहले से जानते हैं कि उनके डायोड अनुबंध की अवधि तक टिक नहीं पाएंगे।
फाइबर लेज़र मूलतः बड़े ऊर्जा परिवर्तक होते हैं, जो आपकी स्थानीय ग्रिड से आने वाली विद्युत धारा को केंद्रित प्रकाश में बदलते हैं। वे पुराने CO2 लेज़रों की तुलना में अत्यधिक दक्ष होते हैं, लेकिन आधुनिक फाइबर स्रोतों के बीच का अंतर चौंकाने वाला है। प्रीमियम स्रोत 35% से 40% की wall-plug efficiency प्राप्त करता है। बजट स्रोत अक्सर 25% से 30% के आसपास रहते हैं।
वह 10% का अंतर तब तक मामूली लग सकता है जब तक आप उसे अपने मासिक यूटिलिटी बिल से नहीं जोड़ते। यदि आप उच्च-शक्ति वाला 12kW सिस्टम चला रहे हैं, तो कम दक्ष स्रोत को वही कटिंग वॉटेज उत्पन्न करने के लिए काफी अधिक कच्ची बिजली खींचनी पड़ती है। अतिरिक्त ऊर्जा गायब नहीं होती; वह अपशिष्ट ऊष्मा में बदल जाती है। वह गर्मी आपके औद्योगिक चिलर को अधिक मेहनत करने पर मजबूर करती है, जिससे पानी के तापमान को स्थिर रखने के लिए और अधिक बिजली खपत होती है।
सप्ताह में पांच दिन चलने वाले दो-शिफ्ट ऑपरेशन में, एक सस्ता और अल्प-दक्ष रेज़ोनेटर आपकी वार्षिक बिजली लागत में दसियों हजार डॉलर जोड़ सकता है। आप सचमुच यूटिलिटी कंपनी को अपने चिलर के पानी को गर्म करने के लिए भुगतान कर रहे हैं, क्योंकि लेज़र स्रोत इलेक्ट्रॉनों को फोटॉनों में दक्षता से परिवर्तित नहीं कर सकता।
जब कोई आंतरिक घटक अंततः विफल होता है, तो स्रोत की संरचना यह तय करती है कि आपकी शॉप चार घंटे बंद रहेगी या चार हफ्ते। हाई-पावर फाइबर लेजर कई कम-पावर मॉड्यूल को मिलाकर बनाए जाते हैं। उदाहरण के लिए, 12kW स्रोत अक्सर चार 3kW मॉड्यूल को जोड़कर बनाया जाता है।
प्रीमियम निर्माता अपनी यूनिटों को मॉड्यूलर रिडंडेंसी और स्थानीय सर्विसयोग्यता को ध्यान में रखकर बनाते हैं। यदि एक 3kW मॉड्यूल विफल हो जाए, तो तकनीशियन अक्सर मशीन में दूरस्थ रूप से लॉग इन कर सकता है, सॉफ्टवेयर के जरिए निष्क्रिय मॉड्यूल को बायपास कर सकता है, और प्रतिस्थापन पार्ट भेजे जाने तक आपको 9kW पर कटिंग जारी रखने दे सकता है। पार्ट आने के बाद, स्थानीय सर्विस तकनीशियन आपकी शॉप फ्लोर पर एक ही दोपहर में उस अलग मॉड्यूल को बदल सकता है।
डिस्काउंट ब्रांड अक्सर निर्माण लागत घटाने के लिए पूरे रेज़ोनेटर को एक ही, गैर-सर्विसयोग्य ब्लॉक में सील कर देते हैं। यदि एक डायोड बैंक जल जाए, तो पूरी यूनिट निष्क्रिय हो जाती है। आप उसे बायपास नहीं कर सकते। आप मॉड्यूल नहीं बदल सकते। पूरे भारी एनक्लोजर को डिस्कनेक्ट करना, क्रेट में पैक करना, और मरम्मत के लिए विदेश की फैक्ट्री में वापस भेजना पड़ता है, जिससे आपकी मशीन एक महीने या उससे अधिक समय तक फ्लोर पर बंद पड़ी रहती है। सस्ता स्रोत केवल तब तक सौदा है जब तक वह टूटता नहीं; उसके बाद, वह बोझ बन जाता है।
स्थिर और कुशल बीम उत्पन्न करना लाभदायक कटिंग की बुनियाद है, लेकिन उस प्रकाश को फिर भी सामग्री तक पहुँचना होता है। विफलता का अगला बिंदु शीट मेटल से कुछ ही इंच ऊपर होता है, जहाँ ऊर्जा को केंद्रित करना और पिघले हुए स्टील की तीव्र बौछार से बचाना पड़ता है।
सिर्फ 0.01% अवशोषण दर वाले लेंस से गुजरती 12kW बीम भी इतना ताप पैदा करती है कि फोकल पॉइंट मिलीमीटरों तक खिसक सकता है, जिससे प्लेट की पूरी शीट स्क्रैप बन सकती है। हाई-मिक्स शॉप में, हर बार जब आप 3mm एल्यूमिनियम से 15mm माइल्ड स्टील पर जाते हैं, तो फोकल पॉइंट को बदलना पड़ता है। मैनुअल-फोकस हेड से लैस “बजट” मशीन पर, इसके लिए ऑपरेटर को मशीन रोकनी पड़ती है, कैबिनेट खोलना पड़ता है, और डायल या शिम के जरिए लेंस की स्थिति को भौतिक रूप से समायोजित करना पड़ता है।
यदि आपके उत्पादन शेड्यूल में प्रतिदिन दस बार सामग्री बदलनी पड़ती है, और हर मैनुअल समायोजन में सावधानीपूर्वक आकलन के अनुसार तीन मिनट की छेड़छाड़ और टेस्ट-कटिंग लगती है, तो आप रोज़ाना तीस मिनट का बीम-ऑन समय गंवा रहे हैं। 250-दिन के कार्य-वर्ष में, यह 125 घंटे के खोए हुए राजस्व के बराबर है। यदि आपकी शॉप दर $200 प्रति घंटा है, तो उस मैनुअल हेड पर हुई “बचत” ने केवल पहले साल में ही आपको श्रम और छूटे अवसरों के रूप में $25,000 की लागत दे दी।
ऑटो-फोकस का असली मूल्य सुविधा नहीं है; यह मानवीय अंतर को समाप्त करना है। CNC कंट्रोलर में एकीकृत मोटराइज्ड फोकस ड्राइव मिलीसेकंड में समायोजन करता है, और पहले से तय कटिंग लाइब्रेरी का अनुसरण करता है, जिससे हर बार बीम सामग्री के भीतर बिल्कुल सही जगह पर स्थित रहती है। इसी तरह की CNC-आधारित, दोहराने योग्य प्रोसेसिंग क्षमता को मशीन स्तर पर लागू करने के लिए ADH Machine Tool की सिंगल टेबल फाइबर लेज़र कटिंग मशीन एक व्यावहारिक अगला कदम हो सकती है। इसके बिना, आप अपने मार्जिन को शुक्रवार दोपहर 3:00 बजे ऑपरेटर की लेंस सेटिंग को आँख से सही आँकने की क्षमता पर दाँव पर लगा रहे हैं।
क्या यह सटीकता तब भी बनी रहती है जब मशीन लगातार आठ घंटे चल चुकी हो?
थर्मल ड्रिफ्ट मोटी प्लेट की लाभप्रदता का मौन हत्यारा है। जैसे-जैसे कटिंग हेड सामग्री को प्रोसेस करता है, खासकर उच्च-ऊर्जा पियर्सिंग चरण के दौरान, ऑप्टिक्स अनिवार्य रूप से उस ऊर्जा का एक अंश अवशोषित करते हैं और फैलते हैं। कमजोर कूलिंग या निम्न-ग्रेड फ्यूज्ड सिलिका लेंस वाले सस्ते हेड में यह फैलाव फोकल पॉइंट को शिफ्ट आगे बढ़ने के साथ सामग्री से दूर, ऊपर की ओर “ड्रिफ्ट” करा देता है।
यह आपको ऐसे कट के रूप में दिखाई देता है जो शीट के बाएँ हिस्से पर साफ शुरू होता है, लेकिन दाईं ओर बढ़ते-बढ़ते अधिक दाँतेदार और अधिक ड्रॉस-भरा होता जाता है। इसकी भरपाई के लिए, बजट मशीनों के ऑपरेटरों को अक्सर साफ किनारा बनाए रखने के लिए कटिंग स्पीड 20% या 30% तक घटानी पड़ती है, यानी वे प्रभावी रूप से स्पीड टैक्स चुका रहे होते हैं क्योंकि हेड अपना आंतरिक तापमान स्वयं नियंत्रित नहीं कर पाता।
प्रीमियम हेड इसका मुकाबला सक्रिय वॉटर-कूलिंग से करते हैं, जो लेंस की परिधि और नॉजल असेंबली तक फैली होती है। वे उच्च-शुद्धता वाले ऑप्टिक्स का भी उपयोग करते हैं, जो शुरुआत में ही अवशोषण को न्यूनतम रखते हैं। जब आप किसी मशीन का ऑडिट करें, तो “फोकस शिफ्ट” स्पेसिफिकेशन मांगें—यदि विक्रेता थर्मल एक्सपैंशन के लिए माइक्रॉन-प्रति-किलोवॉट रेटिंग नहीं दे सकता, तो वह आपको ऐसा हेड बेच रहा है जो जितना अधिक गर्म होगा, उतना ही धीमा पड़ेगा।
यदि गर्मी कट की गुणवत्ता को नष्ट नहीं करती, तो पियर्सिंग प्रक्रिया से उड़ने वाला मलबा अंततः ऐसा कर देगा।
फाइबर लेज़र में सबसे आम कंज्यूमेबल प्रोटेक्टिव विंडो है—काँच का एक बलिदानी टुकड़ा, जो नॉजल और महंगे आंतरिक ऑप्टिक्स के बीच लगा होता है। अच्छी तरह इंजीनियर किए गए हेड में इन विंडो की सुरक्षा उच्च-दबाव वाले “एयर कर्टेन” और सीलबंद चैंबर से होती है, जो धातु की धूल को अंदर प्रवेश करने से रोकता है।
बजट हेड में अक्सर उन्नत सीलिंग नहीं होती या वे कमजोर एयरफ्लो डिज़ाइन का उपयोग करते हैं, जिससे पियर्सिंग के दौरान “ब्लोबैक” विंडो की सतह को दूषित कर देता है। उस विंडो पर धूल का एक कण भी लेज़र की ऊर्जा को अवशोषित करेगा, तुरंत उबलकर वाष्पित होगा और काँच को चटका देगा, जिससे मशीन बंद करनी पड़ेगी। यदि आपकी मशीन हर दो सप्ताह के बजाय हर दो दिन में $150 की प्रोटेक्टिव विंडो खत्म कर रही है, तो आप “रेज़र और ब्लेड” बिजनेस मॉडल में भाग ले रहे हैं, जहाँ विक्रेता अपना वास्तविक लाभ आपके मेंटेनेंस खर्च से कमाता है।
विंडो ड्रॉअर डिज़ाइन को ध्यान से देखें। प्रीमियम हेड साठ सेकंड से कम समय में टूल-लेस, “क्लीन-रूम” शैली का स्वैप संभव बनाता है। सस्ते हेड में अक्सर हाउसिंग के हिस्सों को खोलना पड़ता है, जिससे आंतरिक कोलिमेशन लेंस धूल-भरे शॉप वातावरण के संपर्क में आ जाते हैं।
जब हेड अनिवार्य रूप से किसी उठे हुए पार्ट से भौतिक संपर्क करता है, तो इन नाजुक आंतरिक घटकों का क्या होता है?
हर लेज़र अंततः किसी “स्लग” या उठे हुए पार्ट से टकराएगा—यह फ्लैट-शीट दुनिया की सांख्यिकीय निश्चितता है। लाभदायक शॉप और संघर्ष करती शॉप के बीच फर्क यह है कि मशीन उस झटके को कैसे संभालती है। हाई-एंड हेड तेज़-प्रतिक्रिया वाले कैपेसिटिव सेंसर और मैग्नेटिक ब्रेकअवे माउंट से लैस होते हैं, जो संपर्क होते ही हेड को तुरंत अलग कर देते हैं, बीम को बंद कर देते हैं और आंतरिक प्रिसिजन कंपोनेंट्स के कुचलने से पहले गति रोक देते हैं।
बजट मशीनें अक्सर कठोर माउंट या बलिदानी “शियर पिन” का उपयोग करती हैं, जिन्हें बदलना बेहद परेशानी भरा होता है। सस्ती मशीन पर टक्कर केवल उत्पादन नहीं रोकती; यह अक्सर पूरे ऑप्टिकल अक्ष को एलाइनमेंट से बाहर कर देती है। इसके बाद आप अगले छह घंटे डायल इंडिकेटर के साथ हेड को फिर से टेबल के साथ स्क्वेयर करने में बिताते हैं, या इससे भी बदतर, किसी सर्विस टेक के उड़कर आने का इंतज़ार करते हैं क्योंकि झटके ने आंतरिक लेंस होल्डरों को तोड़ दिया है।
वास्तविक “collision protection” का अर्थ है कि ऑपरेटर हेड को उसकी मैग्नेटिक सीट पर फिर से स्नैप कर सके, 30 सेकंड की त्वरित कैलिब्रेशन रूटीन चला सके, और दो मिनट से कम समय में फिर से कटिंग पर लौट सके। कोई भी मशीन जिसे मामूली टिप-अप से उबरने के लिए टूलकिट की जरूरत पड़े, वह संपत्ति नहीं, बल्कि देनदारी है। शिफ्ट के बीच में हुई एक टक्कर तुरंत मरम्मत लागत और खोए हुए उत्पादन राजस्व में $12,000 जला सकती है, लेकिन यांत्रिक नुकसान सिर्फ शुरुआती झटका है। सर्विस रिस्पॉन्स में देरी अंतिम गुणक की तरह काम करती है, जो दो मिनट के मैकेनिकल रीसेट को दो दिन के पूर्ण उत्पादन ठहराव में बदल देती है और आपके मार्जिन को एक गैर-जवाबदेह हेल्प डेस्क की दया पर छोड़ देती है।
बजट लेजर पर $50 के height sensor की खराबी की लागत $50 नहीं होती; जब विदेशी वेयरहाउस से कस्टम्स पार करने में आठ दिन लगते हैं, तो इसकी लागत $15,000 हो जाती है। यही “Ghost Support” टैक्स है, एक बार-बार लगने वाला शुल्क जिसे वे शॉप मालिक चुकाते हैं जो “warranty” को “service commitment” समझ बैठते हैं। कटिंग हेड की भौतिक मजबूती आपका दैनिक मार्जिन तय करती है, जबकि सर्विस इंफ्रास्ट्रक्चर यह तय करता है कि किसी एक कंपोनेंट की विफलता के बाद आपका व्यवसाय बचता है या नहीं। आप मशीन नहीं खरीद रहे हैं; आप एक सुनिश्चित uptime percentage खरीद रहे हैं, इसलिए सप्लायर चुनते समय ADH Machine Tool जैसे ऐसे विकल्पों पर बात करना व्यावहारिक है जिनका बिक्री और सेवा नेटवर्क चीन और विदेशी बाजारों में फैला हो; अपनी uptime जरूरतों और सर्विस कवरेज पर चर्चा के लिए संपर्क करें।
विक्रेता “24/7 technical support” का विज्ञापन करना पसंद करते हैं, लेकिन औद्योगिक दुनिया में “response” कम-मूल्य वाला मापदंड है। यदि आप गुरुवार शाम 4:00 बजे टिकट खोलते हैं और 4:05 बजे एक स्वचालित ईमेल प्राप्त करते हैं जिसमें कहा गया है कि आपका अनुरोध दर्ज कर लिया गया है, तो विक्रेता ने पांच मिनट का response time हासिल कर लिया। हालांकि, यदि वह तकनीशियन जो वास्तव में आपके CNC control logic को समझता है, बारह घंटे दूर के टाइम ज़ोन में रहता है और आपकी शुक्रवार की शिफ्ट खत्म होने तक उस टिकट को देखता ही नहीं, तो आपकी resolution clock ने अभी टिक करना शुरू भी नहीं किया है।
वास्तविक resolution time “Machine Down” और “First Good Part” के बीच का अंतर है। बजट-स्तर के सर्विस मॉडल में यह प्रक्रिया खंडित होती है: एक रिमोट टेक फोटो मांगता है, फिर error code का वीडियो मांगता है, फिर ऐसा software patch सुझाता है जो काम नहीं करता। इनमें से हर कदम एक “response” है, लेकिन इनमें से कोई भी “resolution” नहीं है। प्रीमियम सर्विस एग्रीमेंट में आमतौर पर एक “Tier 2” इंजीनियर शामिल होता है, जो एक घंटे के भीतर सुरक्षित गेटवे के जरिए आपके controller में remote कर सकता है और यह पहचान सकता है कि समस्या उड़ा हुआ fuse है या corrupted parameter library—वह भी इससे पहले कि आप अपने स्टाफ को दिन के लिए घर भेजें।
यह अंतर तब महत्वपूर्ण हो जाता है जब समस्या डिजिटल के बजाय यांत्रिक हो।
बंद पड़ी मशीन का हिसाब कठोर और निर्मम होता है। यदि आपकी शॉप दर $250 प्रति घंटा है और आप आठ-आठ घंटे की दो शिफ्ट चलाते हैं, तो 48 घंटे का ठहराव—दो पूरे कार्य-दिवस—आपकी पुस्तकों से $8,000 का सकल राजस्व मिटा देता है, इसमें निष्क्रिय श्रम की लागत और देर से डिलीवरी पर लगने वाले वे दंड शामिल नहीं हैं जो ग्राहकों के बीच आपकी प्रतिष्ठा को नुकसान पहुंचाते हैं। मशीन की खरीद कीमत पर $30,000 की बचत पांच साल के जीवनकाल में ऐसी केवल चार घटनाओं के बाद ही खत्म हो जाती है।
जब आप ऐसे विक्रेता से खरीदते हैं जिसके पास स्थानीय field service engineers नहीं हैं, तो आप मूल रूप से एक विनाशकारी नुकसान के खिलाफ खुद ही बीमा कर रहे होते हैं। आप यह दांव लगा रहे होते हैं कि आप सिर्फ स्मार्टफोन और PDF manual का उपयोग करके जटिल optical misalignments या high-voltage power supply failures का निदान कर सकते हैं। यदि आप यह दांव हार जाते हैं, तो उस विक्रेता की “silence”—जो पहले ही अगले lead पर आगे बढ़ चुका है—आपकी शॉप की सबसे महंगी आवाज बन जाती है। आपको किसी third-party technician को emergency rates पर भुगतान करने के लिए मजबूर होना पड़ता है—यदि आपको कोई ऐसा मिल जाए जो “no-name” मशीन को छूने को तैयार हो—और अक्सर उसके पास उस proprietary diagnostic software तक पहुंच नहीं होती जो laser source को reset करने के लिए जरूरी है।
लेकिन सबसे प्रतिभाशाली तकनीशियन भी बेकार है यदि वह ऐसे FedEx बॉक्स का इंतजार कर रहा है जो किसी distribution center में अटका हुआ है।
वैश्विक आपूर्ति शृंखला की सबसे कमजोर कड़ी विशेष औद्योगिक घटकों के लिए “लास्ट माइल” है। फाइबर लेज़र विशिष्ट, गैर-कमोडिटी पार्ट्स पर निर्भर करते हैं: फाइबर-ऑप्टिक प्रोटेक्टिव विंडो, विशेष सिरेमिक नोज़ल और प्रोप्राइटरी कैपेसिटिव सेंसर। कोई विक्रेता जो आपकी सुविधा से चार घंटे की ड्राइव या ओवरनाइट फ्लाइट की दूरी पर स्थित वेयरहाउस में $2 मिलियन की पार्ट्स इन्वेंटरी रखता है, वह एक ठोस वित्तीय संपत्ति दे रहा है। इसके विपरीत, जो विक्रेता विदेश से “फैक्ट्री डायरेक्ट” शिप करता है, वह आपसे अंतरराष्ट्रीय लॉजिस्टिक्स, कस्टम्स ब्रोकर्स और वैश्विक शिपिंग मार्गों की अनिश्चितताओं पर दांव लगाने को कह रहा है।
एक सामान्य ऑडिट के दौरान, मैं “Critical Spares” सूची और उन पार्ट्स का भौतिक स्थान देखने को कहता हूँ। यदि जवाब होता है “हम इसे 3-5 दिनों में ला सकते हैं,” तो यह “हमारे पास यह नहीं है” कहने का एक शिष्ट तरीका है। उच्च-उत्पादन वाली शॉप के संदर्भ में, “3-5 दिन” एक अनंत काल है, जिससे किसी बड़े अनुबंध का स्थायी नुकसान हो सकता है। शॉप मालिक को स्थानीय पार्ट्स उपलब्धता को मशीन के हार्डवेयर के एक घटक की तरह मानना चाहिए; यदि पार्ट स्थानीय रूप से उपलब्ध नहीं है, तो टूटने पर मशीन की वह सुविधा प्रभावी रूप से मौजूद नहीं रहती।
यह कमजोरी अक्सर खरीद के हनीमून चरण में एक “स्टैंडर्ड” इंस्टॉलेशन द्वारा छिप जाती है।
अधिकांश बजट लेज़र कोट्स में “इंस्टॉलेशन और प्रशिक्षण” शामिल होता है, लेकिन आमतौर पर यह मशीन की भौतिक लेवलिंग और “Start” बटन दबाने के तरीके के एक बुनियादी ट्यूटोरियल से अधिक नहीं होता। यह सतही ऑनबोर्डिंग आपकी शॉप में एक बड़ा “कौशल अंतर” छोड़ देती है। फाइबर लेज़र एक परिष्कृत धातुकर्म उपकरण है; यदि आपकी टीम यह नहीं समझती कि 12mm स्टेनलेस स्टील के किसी विशिष्ट ग्रेड के लिए गैस प्रेशर कैसे ट्यून करना है या पियर्सिंग ब्लोआउट्स रोकने के लिए “lead-in” पैरामीटर कैसे समायोजित करने हैं, तो आप स्क्रैप सामग्री में हजारों गंवाएँगे।
प्रीमियम विक्रेता “एप्लिकेशन इंजीनियर” उपलब्ध कराते हैं, जो तब तक ऑन-साइट रहते हैं जब तक आपके विशिष्ट पार्ट्स कोट किए गए साइकिल टाइम्स पर चलने नहीं लगते। वे आपको एक मटेरियल लाइब्रेरी बनाने में मदद करते हैं, जो आपकी स्थानीय गैस शुद्धता और सामग्री स्रोतों के लिए अनुकूलित होती है; यह महत्वपूर्ण है, क्योंकि खराब पैरामीटर ट्यूनिंग के कारण अपनी सैद्धांतिक अधिकतम गति से 10% धीमी चलने वाली मशीन प्रभावी रूप से हर दिन आपके थ्रूपुट पर 10% कर जैसी है। यदि आपके ऑपरेटर मशीन को पुश करने से डरते हैं क्योंकि उन्हें हेड कोलिजन से रिकवर करना नहीं सिखाया गया, तो आप वही प्रदर्शन अधूरा छोड़ रहे हैं जिसके लिए आपने भुगतान किया था।
कठोरता गति की मौन साझेदार है। जब आप 12kW लेज़र चालू करते हैं और गैन्ट्री को 1.5G पर त्वरण करने को कहते हैं, तो आप केवल हार्डवेयर का एक टुकड़ा नहीं हिला रहे होते; आप भारी मात्रा में गतिज ऊर्जा को नियंत्रित कर रहे होते हैं, जो मशीन को झकझोर कर अलग कर देना चाहती है। यदि वह गैन्ट्री ऐसे फ्रेम पर लगी है जिसे ठीक से एनील नहीं किया गया है—एक हीट-ट्रीटमेंट प्रक्रिया जो स्टील में आंतरिक तनावों को कम करती है—तो संचालन के पहले वर्ष में फ्रेम “creep” करेगा और मुड़ जाएगा।
विश्व-स्तरीय लेज़र स्रोत एक सटीक ऑप्टिकल उपकरण है। उचित फोकल पॉइंट बनाए रखने के लिए इसे कटिंग हेड को सामग्री की सतह से सूक्ष्म सहनशीलता के भीतर बनाए रखना होता है। यदि फ्रेम कंपन करता है या मुड़ता है क्योंकि उसमें प्रीमियम निर्माण का द्रव्यमान और संरचनात्मक डैम्पिंग नहीं है, तो नोज़ल पर बीम क्वालिटी अप्रासंगिक हो जाती है। यह आपको कट एज पर “striations” या असंगत ड्रॉस के रूप में दिखाई देगा, जो बेड पर हेड की स्थिति के आधार पर बदलता है।
यदि बेड हिल रहा है, तो लेज़र को स्रोत पर लिखे ब्रांड नाम से कोई फर्क नहीं पड़ता।
संरचनात्मक कंपन को सॉफ्टवेयर पैच से ठीक नहीं किया जा सकता। अगर विक्रेता ने मशीन बेड के लिए पतली प्लेट का उपयोग करके या फ्रेम के लिए 24 घंटे की फर्नेस साइकिल छोड़कर पैसे बचाए हैं, तो स्क्रैप हुए पार्ट्स और धीमी फीड रेट्स के रूप में यह “टैक्स” आपको चुकाना पड़ता है। अंततः आप थ्रॉटल होकर एक “हाई-स्पीड” मशीन को केवल कट गुणवत्ता स्वीकार्य बनाए रखने के लिए 60% क्षमता पर चलाते हैं।
सेल्स ब्रोशर सार्वभौमिक होते हैं, लेकिन सेवा अत्यंत स्थानीय होती है। जब कोई विक्रेता आपसे कहता है कि उनके पास “global support” है, तो वे यह बता रहे होते हैं कि किसी अलग टाइम ज़ोन में उनका एक कार्यालय है, जो शायद अंततः किसी ईमेल का जवाब दे दे। अपनी खरीद का जोखिम घटाने के लिए, आपको मार्केटिंग को नज़रअंदाज़ करना होगा और उस वास्तविक इंफ्रास्ट्रक्चर का ऑडिट करना होगा जो मशीन रुकने पर आपकी शॉप में मौजूद होगा।
पहले, निकटतम स्पेयर पार्ट्स लॉकर का भौतिक पता और servo drives तथा optical cables जैसे “high-mortality” आइटम्स की मौजूदा इन्वेंटरी सूची माँगें। अगर पार्ट्स किसी दूसरे देश में हैं, तो $200 का सेंसर फेल होते ही आपकी मशीन प्रभावी रूप से एक boat anchor बन जाती है। आपके बाज़ार के प्रति प्रतिबद्ध विक्रेता इन्वेंटरी जोखिम अपनी पुस्तकों पर रखता है, ताकि आपको अपनी ओर डाउनटाइम जोखिम न उठाना पड़े।
दूसरे, 100 मील के भीतर ऐसी तीन शॉप्स के नाम माँगें जो दो साल से अधिक समय से वही सटीक मॉडल चला रही हों। “similar” मॉडल्स से संतुष्ट न हों; आपको जानना है कि यह विशिष्ट कॉन्फ़िगरेशन वास्तविक उत्पादन में कितना टिकता है। अगर विक्रेता कोई स्थानीय सफलता कहानी नहीं ढूँढ़ सकता, तो आप ग्राहक नहीं हैं—आप उनके क्षेत्रीय विस्तार के लिए एक टेस्ट पायलट हैं।
तीसरे, किसी सामान्य “Head Collision” या “Source Error” के लिए सर्विस टिकट लॉग देखने की माँग करें। आपको पहली कॉल और सही उपकरणों के साथ तकनीशियन के वास्तविक आगमन के बीच का अंतर जानना है। अगर “response time” मेट्रिक में केवल स्वचालित ईमेल जवाब गिना जाता है, तो वह मेट्रिक झूठ है।
सबसे खतरनाक कोट वह होता है जो औद्योगिक ब्रांडों की “best of” सूची जैसा दिखता है। आपको IPG source, Beckhoff controller, और Precitec head दिखेंगे—ऐसे नाम जो गुणवत्ता का संकेत देते हैं—लेकिन उन्हें “no-name” integration software और generic wiring harness से जोड़ा गया होता है। यह एक Tier-2 integrator की पहचान है, जिसके पास अपना synchronized ecosystem बनाने के लिए पर्याप्त इंजीनियरिंग गहराई नहीं होती।
जब अलग-अलग निर्माताओं के घटकों को “bridge” software के माध्यम से एक-दूसरे से बात करने के लिए मजबूर किया जाता है, तो आप वह सूक्ष्म नियंत्रण खो देते हैं जो हाई-एंड प्रदर्शन को संचालित करता है। उदाहरण के लिए, एक proprietary, पूरी तरह integrated system servo motors से मिलने वाले real-time acceleration data के आधार पर microseconds में laser power समायोजित कर सकता है। बेमेल सिस्टम में “latency” होती है—संचार में देरी—जिससे कोनों पर over-burning और असंगत piercing होती है।
यह बेमेलपन breakdown के दौरान “finger-pointing” loop बनाता है। head manufacturer controller को दोष देता है, controller manufacturer laser source को दोष देता है, और machine builder आपकी power supply को दोष देता है। क्योंकि system एक unified architecture नहीं है, इसलिए मशीन के समग्र प्रदर्शन की जिम्मेदारी कोई एक इकाई नहीं लेती।
आप केवल एक लेज़र नहीं खरीद रहे हैं; आप एक तकनीकी ecosystem के साथ संबंध खरीद रहे हैं। अगर वह ecosystem disconnected brands का patchwork है, तो अंततः आप ही multi-vendor argument के बीच फँसेंगे, जबकि आपका production schedule ढह रहा होगा।
यह तकनीकी विखंडन ही अंतिम “hidden tax” है, जो दिखने में आकर्षक सौदे को आपकी operational efficiency पर स्थायी बोझ में बदल देता है।
जो मशीन सप्ताह में चार घंटे चलती है, उसे उसी थर्मल मैनेजमेंट की आवश्यकता नहीं होती जो दिन में बीस घंटे चलने वाली मशीन को होती है। यदि आपका लेज़र किसी प्रोटोटाइपिंग शॉप में सहायक भूमिका निभाता है—सप्ताह में एक बार जिग्स काटता है या कभी-कभार रखरखाव मरम्मत करता है—तो बजट मशीन का “ऑपरेशनल टैक्स” काफी कम होता है। इस परिदृश्य में, मशीन अपने जीवन का अधिकांश समय स्टैंडबाय में बिताती है, जिसका अर्थ है कि घटकों की थकान का जोखिम और ऊर्जा-अक्षमता की लागत, साइट पर क्षमता उपलब्ध होने के प्राथमिक लक्ष्य के मुकाबले गौण हो जाते हैं।
खतरा तब पैदा होता है जब कोई शॉप कम उपयोग को कम महत्वपूर्णता समझ लेती है। यदि कटिंग का वह एक घंटा मिलियन-डॉलर असेंबली प्रोजेक्ट के लिए bottleneck है, तो बजट विक्रेता से तकनीशियन के लिए तीन सप्ताह का इंतजार फिर भी एक विनाशकारी विफलता है। आप कम स्टिकर कीमत को केवल तभी उचित ठहरा सकते हैं जब आपका उत्पादन कार्यक्रम इतना लचीला हो कि एक गैर-एकीकृत सिस्टम की अंतर्निहित अविश्वसनीयता को झेल सके।
लेकिन उच्च-मात्रा उत्पादन के लिए गणित बीमा के रूप में “ओवर-इंजीनियरिंग” की ओर झुक जाता है। तीन-शिफ्ट वाले वातावरण में, “अप-टाइम” में 5% का अंतर साल भर में सैकड़ों घंटों की खोई हुई क्षमता में बदल जाता है। यहाँ, समन्वित आर्किटेक्चर और स्थानीय पार्ट्स सपोर्ट वाली मशीन के लिए दिया गया प्रीमियम लागत नहीं है—यह आपकी सबसे मूल्यवान संपत्ति, यानी उत्पादन कार्यक्रम, की रक्षा के लिए एक रक्षात्मक कदम है।
आप कैसे पहचानेंगे कि कोई मशीन आपके फ्लोर पर आने से पहले “किफायती” है या केवल “सस्ती”?
किसी “Frankenstein” मशीन की छिपी कमजोरियों को उजागर करने के लिए, आपको स्पेक शीट से आगे बढ़कर फैक्टरी डेमो के दौरान “Continuous Stress Test” की मांग करनी चाहिए। विक्रेता से कहें कि वह 12mm प्लेट में 500 छोटे-व्यास वाले छेदों वाली एक नेस्टेड फाइल लोड करे और उसे दो बार चलाए: एक बार जब मशीन “ठंडी” हो और फिर साठ मिनट की निरंतर हाई-पावर कटिंग के बाद। कमजोर थर्मल मैनेजमेंट वाला बजट हेड “focal drift” दिखाएगा, जिसमें 500वें छेद की कट क्वालिटी पहले छेद की तुलना में स्पष्ट रूप से खराब होती है, क्योंकि आंतरिक optics हीट लोड के तहत फैल चुके होते हैं।
एक उचित तुलना मैट्रिक्स वॉटेज को नजरअंदाज करता है और “Click-to-Cut” latency पर ध्यान देता है। यह वह समय है जो हेड के एक कट पूरा करने और अगला शुरू करने के बीच खो जाता है, और यह मीट्रिक पूरी तरह कंट्रोलर और सर्वोस के बीच संचार की गति से नियंत्रित होता है। एक एकीकृत सिस्टम में यह संक्रमण निर्बाध होता है; बेमेल सिस्टम में, हर मूव पर हेड सेकंड के एक अंश के लिए “dwells” करता है।
जब आप सेवा का ऑडिट करें, तो “average response time” के बारे में न पूछें—”First-Time-Fix” दर पूछें। जो तकनीशियन चार घंटे में पहुँचता है लेकिन मशीन ठीक करने के लिए उसके पास स्पेयर पार्ट्स या डायग्नोस्टिक सॉफ्टवेयर नहीं है, वह $150-प्रति-घंटा वाला दर्शक मात्र है। विक्रेता को बाध्य करें कि वह आपके zip code में स्टॉक किए गए विशिष्ट पार्ट्स की सूची दे, केवल अपने राष्ट्रीय गोदाम की नहीं।
यदि विक्रेता ये विशिष्ट benchmarks देने से इनकार करता है, तो वह स्वीकार कर रहा है कि उसकी मशीन एक उच्च-प्रदर्शन टूल के बजाय पार्ट्स का संग्रह है।
लेज़र खरीदने का सबसे महंगा तरीका कोटेशन की अंतिम कीमत को देखना है। प्रतिस्पर्धी बाज़ार में आपके टिके रहने को निर्धारित करने वाला एकमात्र मापदंड “Cost per Good Part” है, जिसमें बिजली, असिस्ट गैस, श्रम और असंगत कट गुणवत्ता के कारण स्क्रैप बिन में जाने वाले पार्ट्स का प्रतिशत शामिल होता है। कोई मशीन जिसकी शुरुआती लागत $100,000 अधिक हो, लेकिन बेहतर नोज़ल डिज़ाइन के जरिए गैस खपत 20% घटा दे और 10% तेज़ कट करे, वह अक्सर अठारह महीनों से कम समय में अपने मूल्य-अंतर की भरपाई कर देती है।
आप मशीन नहीं खरीद रहे हैं; आप दीर्घकालिक मार्जिन खरीद रहे हैं। शुरुआती खरीद पर होने वाली हर “बचत”, जिसके परिणामस्वरूप पियर्सिंग में अतिरिक्त तीस सेकंड लगते हैं या हर चार घंटे में मैनुअल लेंस सफाई करनी पड़ती है, एक आवर्ती कर है जिसे आपके वे प्रतिस्पर्धी नहीं चुका रहे हैं जिन्होंने स्थिर, एकीकृत प्लेटफ़ॉर्म में निवेश किया है। पाँच साल के जीवनचक्र में, “बजट” मशीन अक्सर खोए हुए अवसर और परिचालन ओवरहेड के रूप में प्रीमियम विकल्प की तुलना में दोगुनी महंगी पड़ती है।
आपका “Value Sweet Spot” विश्वसनीयता की कोई भावना नहीं है; यह एक ठंडी गणितीय सीमा है: यदि अगले 36 महीनों में डाउनटाइम, स्क्रैप सामग्री और खोई हुई क्षमता की कुल अनुमानित लागत बजट मशीन और प्रीमियम सिस्टम के बीच के खरीद मूल्य-अंतर से अधिक है, तो सस्ती मशीन ही अधिक महंगी मशीन है—बात खत्म। आप कोई संपत्ति नहीं खरीद रहे हैं; आप या तो अपना दीर्घकालिक मार्जिन सुरक्षित कर रहे हैं, या फिर विक्रेता की इंजीनियरिंग की कमी को अपने परिचालन अस्तित्व से सब्सिडी दे रहे हैं।
अपने मौजूदा कोटेशन लें, यह 36-महीने वाला डाउनटाइम गणित चलाएँ, और उस मशीन पर हस्ताक्षर करें जो आपके उत्पादन शेड्यूल की रक्षा करती है।
