प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

कल्पना करें एक समय की जब धातुकार्य एक श्रमसाध्य प्रक्रिया थी, जिसमें कारीगरों को साधारण, मैनुअल उपकरणों का उपयोग करके अपार कौशल और सटीकता की आवश्यकता होती थी। प्रेस ब्रेक के आविष्कार ने इस उद्योग में क्रांति ला दी, जिससे धातु की चादरों को मोड़ने और आकार देने की विधि बदल गई। लेकिन हम इन प्रारंभिक चरणों से अत्याधुनिक, पूरी तरह से स्वचालित प्रणालियों तक कैसे पहुंचे? यह लेख प्रेस ब्रेक की इस रोमांचक यात्रा में गहराई से जाएगा, मैनुअल मशीनों से लेकर आधुनिक निर्माण में हावी कंप्यूटरीकृत प्रणालियों तक उनके विकास का पता लगाएगा। हम प्रमुख मील के पत्थर, तकनीकी प्रगति और स्वचालन के दक्षता और सटीकता पर प्रभाव की जांच करेंगे। हमारे साथ जुड़ें क्योंकि हम प्रेस ब्रेक के इतिहास और भविष्य के रुझानों को उजागर करते हैं और यह पता लगाते हैं कि इन मशीनों ने धातुकार्य के परिदृश्य को कैसे बदल दिया है। तैयार हैं? चलिए धातु को मोड़ते हैं!
प्रेस ब्रेक एक मशीन है जिसका उपयोग धातु कार्य उद्योग में धातु की चादरों को मोड़ने और आकार देने के लिए किया जाता है। यह एक पंच को धातु की चादर पर दबाकर कार्य करता है, जो एक डाई पर स्थित होती है, जिससे धातु को वांछित आकार में ढाला जाता है। प्रेस ब्रेक की सटीकता और क्षमताएँ इसे विभिन्न निर्माण प्रक्रियाओं में एक आवश्यक उपकरण बनाती हैं, विशेष रूप से ऑटोमोबाइल, एयरोस्पेस और निर्माण जैसे उद्योगों में।
प्रेस ब्रेक धातु कार्य और निर्माण में महत्वपूर्ण भूमिका निभाते हैं क्योंकि वे धातु की चादरों में सटीक और दोहराए जाने योग्य मोड़ पैदा करने में सक्षम होते हैं। यह क्षमता घटकों को सटीक विनिर्देशों के अनुसार बनाने के लिए महत्वपूर्ण है, जिससे उत्पादन में निरंतरता और गुणवत्ता सुनिश्चित होती है। प्रेस ब्रेक की बहुमुखी प्रतिभा उन्हें विभिन्न प्रकार की सामग्री और मोटाई को संभालने की अनुमति देती है, जिससे जटिल भागों और असेंबलियों के निर्माण में वे अपरिहार्य हो जाते हैं।
प्रेस ब्रेक की उत्पत्ति 19वीं सदी के अंत तक देखी जा सकती है, जो कि कॉर्निस ब्रेक के साथ शुरू होती है, एक मैनुअल संचालित मशीन जिसे 1880 के दशक की शुरुआत में संयुक्त राज्य अमेरिका में पेटेंट किया गया था। इसे लीफ ब्रेक या स्ट्रेट ब्रेक के रूप में भी जाना जाता है, यह मशीन धातु की चादर को एक सीधी रेखा के साथ मोड़ सकती थी, धातु को क्लैंप करके और एक निचले पत्ते को ऊपर की ओर घुमाकर। इसकी सरलता के बावजूद, कॉर्निस ब्रेक ने अधिक उन्नत धातु-मोड़ तकनीकों की नींव रखी।
प्रेस ब्रेक का विकास 20वीं सदी की शुरुआत में संचालित मशीनों के परिचय के साथ जारी रहा। पहले संचालित प्रेस ब्रेक, जो फ्लाईव्हील-चालित तंत्र का उपयोग करते थे, 1920 के दशक में दिखाई दिए और मोड़ प्रक्रिया को काफी बढ़ाया। 30 जुलाई 1924 को एक महत्वपूर्ण मील का पत्थर हासिल किया गया, जब रॉबर्ट टी. हेजलटन ने पहले सस्ते, सभी-स्टील यांत्रिक प्रेस ब्रेक के लिए पेटेंट दाखिल किया। इस नवाचार ने एक महत्वपूर्ण मोड़ चिह्नित किया, जिससे प्रेस ब्रेक औद्योगिक उपयोग के लिए अधिक सुलभ और कुशल हो गए।
तकनीक के विकास के साथ, प्रेस ब्रेक मैनुअल और यांत्रिक प्रणालियों से अधिक परिष्कृत हाइड्रोलिक और कंप्यूटर-नियंत्रित मशीनों में विकसित हुए। 20वीं सदी की शुरुआत में हाइड्रोलिक प्रेस ब्रेक के विकास ने अधिक सटीकता और नियंत्रण की अनुमति दी, जिससे जटिल मोड़ संचालन संभव हो गया। 1970 के दशक तक, कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) तकनीक के एकीकरण ने प्रेस ब्रेक में क्रांति ला दी, अभूतपूर्व सटीकता और पुनरावृत्ति प्रदान की।
आज, प्रेस ब्रेक अत्यधिक उन्नत मशीनें हैं जो हाइड्रोलिक, मैकेनिकल और इलेक्ट्रिक सिस्टम को जोड़ती हैं, जिन्हें अक्सर सीएनसी तकनीक से उन्नत किया जाता है। ये आधुनिक प्रेस ब्रेक असाधारण सटीकता और दक्षता प्रदान करते हैं, जिससे वे उच्च-मात्रा विनिर्माण वातावरण में आवश्यक हो जाते हैं। प्रेस ब्रेक प्रौद्योगिकी में निरंतर नवाचार यह सुनिश्चित करता है कि ये मशीनें धातु कार्य और निर्माण के क्षेत्र में अग्रणी बनी रहें, विभिन्न उद्योगों की बढ़ती मांगों को पूरा करती हुई।
मैकेनिकल प्रेस ब्रेक, जो फ्लाईव्हील जैसे सिस्टम द्वारा संचालित होते हैं, प्रेस ब्रेक के शुरुआती प्रकारों में से एक हैं।
मैकेनिकल प्रेस ब्रेक फ्लाईव्हील और गियर सहित घटकों के संयोजन के माध्यम से काम करते हैं, जिससे धातु की चादरों को मोड़ने के लिए आवश्यक बल उत्पन्न होता है। आमतौर पर, एक मोटर फ्लाईव्हील को घुमाती है, ऊर्जा संग्रहीत करती है जो फिर रैम को हिलाने और धातु पर बल लगाने के लिए रिलीज होती है।
फायदे:
नुकसान:
हाइड्रोलिक प्रेस ब्रेक, जो रैम को चलाने के लिए हाइड्रोलिक सिलेंडरों का उपयोग करते हैं, बल और नियंत्रण का संतुलन प्रदान करते हैं और आधुनिक निर्माण में अपनी बहुमुखी प्रतिभा और सटीकता के कारण आम हैं।
हाइड्रोलिक प्रेस ब्रेक हाइड्रोलिक द्रव का उपयोग करके सिलेंडरों में दबाव उत्पन्न करते हैं, जो नियंत्रित बल के साथ रैम को चलाते हैं। यह प्रकार की प्रेस ब्रेक अपनी बहुमुखी प्रतिभा और सटीकता के कारण निर्माण में लोकप्रिय है।
फायदे:
नुकसान:
सीएनसी प्रेस ब्रेक कंप्यूटर न्यूमेरिकल कंट्रोल सिस्टम का उपयोग करके मोड़ प्रक्रियाओं को स्वचालित और सुव्यवस्थित करती हैं।
सीएनसी प्रेस ब्रेक प्रोग्राम योग्य नियंत्रण और फीडबैक तंत्र की सुविधा प्रदान करती हैं, जिससे सटीक और स्वचालित मोड़ संभव होता है। ये मशीनें उच्च-मात्रा और जटिल निर्माण कार्यों के लिए आवश्यक हैं।
फायदे:
नुकसान:
सर्वो-इलेक्ट्रिक प्रेस ब्रेक रैम की गतिविधियों पर सटीक नियंत्रण के लिए सर्वो मोटरों का उपयोग करती हैं।
सर्वो-इलेक्ट्रिक प्रेस ब्रेक इलेक्ट्रिक सर्वो मोटरों द्वारा संचालित होती हैं, जो रैम की स्थिति और बल पर सटीक नियंत्रण प्रदान करती हैं। यह तकनीक अपनी ऊर्जा दक्षता और उच्च सटीकता के लिए जानी जाती है।
फायदे:
नुकसान:
प्रेस ब्रेक तकनीक की शुरुआत 19वीं सदी के अंत में 1887 में पेटेंट किए गए कॉर्निस ब्रेक के आविष्कार के साथ हुई। यह मैन्युअल रूप से संचालित मशीन धातु झुकाने वाले उपकरणों के लिए वैचारिक नींव रखती है। शीट मेटल को मोल्ड्स से जोड़कर और उसे हथौड़े से आकार देकर, कॉर्निस ब्रेक ने बुनियादी झुकाव की अनुमति दी, लेकिन यह प्रक्रिया श्रमसाध्य थी और केवल साधारण टूलिंग ज्यामितियों तक सीमित थी।
पहला सच्चा प्रेस ब्रेक, जैसा कि आज पहचाना जाता है, 1920 के दशक की शुरुआत में उभरा। 1924 में, सिनसिनाटी शेपर कंपनी ने एक यांत्रिक प्रेस ब्रेक डिजाइन का पेटेंट दायर किया, जिसमें धातु को मोड़ने के लिए यांत्रिक शक्ति का उपयोग किया गया। ये प्रारंभिक मशीनें या तो मैन्युअल या यांत्रिक रूप से संचालित होती थीं, और हालांकि वे कॉर्निस ब्रेक के मुकाबले महत्वपूर्ण प्रगति का प्रतिनिधित्व करती थीं, फिर भी उन्हें काफी मैन्युअल प्रयास और सटीकता की आवश्यकता थी।
प्रेस ब्रेक तकनीक में एक बड़ा बदलाव 1960 के दशक में हाइड्रोलिक प्रेस ड्राइव के परिचय के साथ हुआ। हाइड्रोलिक सिस्टम ने मैन्युअल या यांत्रिक राम मूवमेंट को तरल शक्ति के साथ बदल दिया, जिससे भारी गेज धातुओं को संभालने और झुकाव के कोणों को नियंत्रित करने में अधिक सटीकता और अधिक स्थिर बल अनुप्रयोग प्राप्त हुआ। हाइड्रोलिक प्रेस ब्रेक के लिए आधिकारिक पेटेंट 1968 में दिया गया, जिससे एक नए युग की शुरुआत हुई। हाइड्रोलिक प्रेस ब्रेक ने दोहराव को बेहतर किया, ऑपरेटर की थकान को कम किया, और अधिक जटिल झुकाव कार्यों को सक्षम किया, जिससे बड़े पैमाने पर औद्योगिक उत्पादन संभव हुआ।
प्रेस ब्रेक तकनीक में अगला परिवर्तनकारी चरण 1980 के दशक में कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) सिस्टम के एकीकरण के साथ शुरू हुआ। सीएनसी तकनीक ने राम की स्थिति, गति, और दबाव नियंत्रण को स्वचालित किया, जिससे बिना मैन्युअल समायोजनों के जटिल और दोहराने योग्य झुकाव संभव हो गया। सीएनसी प्रेस ब्रेक ने जटिल झुकाव अनुक्रमों की प्रोग्रामिंग और विभिन्न भागों के बीच तेजी से बदलाव को सक्षम किया, जिससे विनिर्माण में लचीलापन और उत्पादकता में वृद्धि हुई।
आधुनिक प्रेस ब्रेक्स हाइड्रोलिक, यांत्रिक, और विद्युत ड्राइव को सीएनसी नियंत्रणों के साथ जोड़ते हैं। वे वास्तविक समय में झुकाव की सटीकता की निगरानी करने के लिए सेंसर और फीडबैक तंत्र का उपयोग करते हैं। पूरी तरह से स्वचालित प्रेस ब्रेक सेल्स अब रोबोटिक सामग्री हैंडलिंग, स्वचालित उपकरण परिवर्तक, और ऑफलाइन प्रोग्रामिंग और सिमुलेशन के लिए स्मार्ट सॉफ्टवेयर शामिल करते हैं। स्वचालन का यह स्तर लाइट्स-आउट मैन्युफैक्चरिंग को सक्षम करता है, जिससे ऑपरेटर की निर्भरता काफी कम हो जाती है और कार्यबल की भूमिकाएं प्रोग्रामिंग और पर्यवेक्षण की ओर स्थानांतरित हो जाती हैं। ये प्रगति प्रेस ब्रेक्स को उच्च सटीकता के साथ विभिन्न सामग्रियों और जटिल आकारों को संभालने की अनुमति देती हैं।
| युग | मुख्य विशेषताएं | प्रेस ब्रेक तकनीक पर प्रभाव |
|---|---|---|
| 19वीं सदी के अंत – 1920s | मैन्युअल/यांत्रिक झुकाव, सरल टूलिंग | मूल झुकाव सिद्धांतों और यांत्रिक डिज़ाइनों की स्थापना की |
| 1960s – 1970s | हाइड्रोलिक ड्राइव का परिचय, 1968 में पेटेंट | बल नियंत्रण, दोहराव, और क्षमता को बढ़ाया |
| 1980s – वर्तमान | सीएनसी एकीकरण, स्वचालन, रोबोटिक्स | सटीकता, लचीलापन, पूर्ण स्वचालन, और उच्च उत्पादकता |
मैन्युअल से पूरी तरह स्वचालित प्रणालियों तक का विकास धातु निर्माण में गति, सटीकता, और संचालन क्षमता की मांग से प्रेरित निरंतर परिष्करण को दर्शाता है। प्रेस ब्रेक एक साधारण यांत्रिक प्रेस से आधुनिक विनिर्माण का एक महत्वपूर्ण स्तंभ बन गया है, जो हाइड्रोलिक्स, सीएनसी, और स्वचालन तकनीकों द्वारा सक्षम है।
प्रेस ब्रेक्स में स्वचालन ने धातु कार्य उद्योग को बदल दिया है, उत्पादकता, सटीकता, और सुरक्षा को बढ़ावा दिया है। उन्नत तकनीकों को एकीकृत करके, प्रेस ब्रेक्स मैन्युअल मशीनों से अत्यधिक परिष्कृत स्वचालित प्रणालियों में विकसित हुई हैं।
कंप्यूटर न्यूमेरिकल कंट्रोल (सीएनसी) तकनीक ने प्रेस ब्रेक स्वचालन में क्रांति ला दी है। सीएनसी सिस्टम ऑपरेटरों को सटीक झुकाव अनुक्रमों को प्रोग्राम करने की अनुमति देते हैं, जिससे लगातार और दोहराने योग्य झुकाव सुनिश्चित होते हैं। ये सिस्टम कई भाग प्रोग्राम स्टोर करते हैं, जिससे त्वरित बदलाव और मैन्युअल समायोजनों में कमी होती है। सीएनसी तकनीक के उपयोग ने उत्पादकता को नाटकीय रूप से बढ़ाया है और मानव त्रुटि को कम किया है, जिससे यह आधुनिक प्रेस ब्रेक संचालन का एक महत्वपूर्ण हिस्सा बन गया है।
रोबोटिक आर्म्स प्रेस ब्रेक स्वचालन में अभिन्न बन गए हैं, जो सामग्री लोडिंग, अनलोडिंग, उपकरण परिवर्तन, और भाग हेरफेर जैसे कार्यों को संभालते हैं। यह स्वचालन मैन्युअल श्रम को कम करता है और थकान के बिना निरंतर संचालन सुनिश्चित करता है। रोबोटिक आर्म्स सटीक पोजिशनिंग और लगातार गुणवत्ता सुनिश्चित करते हैं, आउटपुट बढ़ाते हैं और चोटों को कम करते हैं। इसके अलावा, सेंसर और एल्गोरिदम द्वारा संचालित एडैप्टिव बेंडिंग तकनीक वास्तविक समय में झुकाव मापदंडों को गतिशील रूप से समायोजित करती है। यह तकनीक सामग्री असंगतियों और स्प्रिंग-बैक की भरपाई करती है, परीक्षण-और-त्रुटि सेटअप को कम करती है और पहली बार की गुणवत्ता में सुधार करती है। एडैप्टिव बेंडिंग उत्पादन वर्कफ़्लो को सुव्यवस्थित करती है और समग्र दक्षता को बढ़ाती है।
प्रेस ब्रेक्स का स्वचालन कई लाभ प्रदान करता है। स्वचालित सिस्टम लगातार संचालित होते हैं, जिससे डाउनटाइम कम होता है और उत्पादन बढ़ता है। उन्नत नियंत्रण और अनुकूली तकनीकें उच्च गुणवत्ता, सुसंगत झुकाव सुनिश्चित करती हैं। स्वचालन मैन्युअल कार्यों को कम करता है, मानव त्रुटि की संभावना को कम करता है। इसके अलावा, स्वचालित सिस्टम ऊर्जा उपयोग और रखरखाव को अनुकूलित करते हैं, संचालन लागत को कम करते हैं और चोटों के जोखिम को कम करके सुरक्षा में सुधार करते हैं।
उच्च-मिश्रण, कम-मात्रा उत्पादन वातावरण में, रोबोटिक एकीकरण अत्यधिक प्रभावी साबित हुआ है। सामग्री हैंडलिंग और उपकरण परिवर्तनों को स्वचालित करके, निर्माता विभिन्न भागों के बीच बिना महत्वपूर्ण डाउनटाइम के जल्दी स्विच कर सकते हैं। यह लचीलापन विविध ग्राहक मांगों को पूरा करने के लिए महत्वपूर्ण है जबकि उच्च सटीकता और दक्षता बनाए रखते हुए।
ऑटोमोटिव उद्योग में, एआई-संचालित अनुकूली झुकाव तकनीक को सटीकता बढ़ाने और स्क्रैप दरों को कम करने के लिए लागू किया गया है। निर्माता वास्तविक समय डेटा का उपयोग करके झुकाव मापदंडों को त्वरित रूप से समायोजित करते हैं, यह सुनिश्चित करते हुए कि प्रत्येक भाग उच्च गुणवत्ता मानकों को पूरा करता है। इस तकनीक ने पहली बार की गुणवत्ता और समग्र उत्पादन दक्षता में महत्वपूर्ण सुधार किए हैं।
एयरोस्पेस निर्माण में, ऊर्जा दक्षता और सटीकता के लिए जानी जाने वाली सर्वो-इलेक्ट्रिक प्रेस ब्रेक्स को अपनाया गया है। ये प्रेस ब्रेक्स जटिल एयरोस्पेस घटकों का उत्पादन करने के लिए आवश्यक सख्त सहनशीलता और तेज चक्र समय प्रदान करते हैं। सर्वो-इलेक्ट्रिक प्रेस ब्रेक्स की कम रखरखाव आवश्यकताएं और निरंतर सटीकता ने उन्हें उद्योग में एक पसंदीदा विकल्प बना दिया है।
प्रेस ब्रेक टूलिंग में उन घटकों का उपयोग होता है जो प्रेस ब्रेक में धातु शीट को सही तरीके से मोड़ने के लिए किए जाते हैं। मुख्य टूल्स में पंच और डाई शामिल हैं, जो मिलकर धातु को आकार देते हैं। सटीक और लगातार मोड़ों को प्राप्त करने के लिए टूलिंग का सही चयन और रखरखाव महत्वपूर्ण है।
सही टूलिंग का चयन कुशल और उच्च गुणवत्ता वाले मोड़ संचालन के लिए आवश्यक है। विचार करने वाले कारक शामिल करते हैं:
टननेज वह बल है जिसे एक प्रेस ब्रेक लगा सकता है, जिसे टन में मापा जाता है। यह सुनिश्चित करने के लिए एक महत्वपूर्ण कारक है कि मशीन सामग्री और मोड़ विनिर्देशों को संभाल सकती है।
आवश्यक टननेज निर्धारित करने के लिए निम्नलिखित मापदंडों पर विचार करें:
आवश्यक टननेज की गणना करने के लिए, सूत्र का उपयोग करें:
जहां:
सही टननेज का चयन यह सुनिश्चित करता है कि प्रेस ब्रेक कुशलतापूर्वक और सुरक्षित रूप से कार्य कर रहा है। टननेज को कम आंकने से अधूरे मोड़ों या मशीन क्षति का कारण बन सकता है, जबकि अधिक आंकने से अनावश्यक पहनाव और ऊर्जा की खपत बढ़ सकती है।
प्रेस ब्रेक टूलिंग का उचित रखरखाव और सुरक्षा प्रोटोकॉल का पालन करना उपकरण जीवन को बढ़ाने और ऑपरेटर की सुरक्षा सुनिश्चित करने के लिए महत्वपूर्ण है।
प्रेस ब्रेक उद्योग में महत्वपूर्ण उन्नति हो रही है, जो सटीकता, दक्षता, और सुरक्षा को बढ़ाने पर केंद्रित है। यहाँ कुछ प्रमुख प्रवृत्तियाँ दी गई हैं जो प्रेस ब्रेक विकास के भविष्य को आकार दे रही हैं:
प्रेस ब्रेक तकनीक में सबसे महत्वपूर्ण उन्नतियों में से एक हाइड्रोलिक सिस्टम से इलेक्ट्रिक सर्वो मोटर्स की ओर बदलाव है। इलेक्ट्रिक ड्राइव्स कई लाभ प्रदान करते हैं:
कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) सिस्टम्स और रोबोटिक ऑटोमेशन का एकीकरण प्रेस ब्रेक संचालन में क्रांति ला रहा है:
एडाप्टिव बेंडिंग तकनीक वास्तविक समय के सेंसर और एल्गोरिदम का उपयोग करके बेंडिंग पैरामीटर को गतिशील रूप से समायोजित करती है:
आर्टिफिशियल इंटेलिजेंस (AI) और वर्चुअल रियलिटी (VR) प्रेस ब्रेक विकास में क्रांति ला रहे हैं:
विभिन्न प्रकार के प्रेस ब्रेक विभिन्न अनुप्रयोगों के लिए उपयुक्त होते हैं, प्रत्येक के अपने लाभ होते हैं:
आधुनिक प्रेस ब्रेक्स में कई विशेषताएँ शामिल हैं जो सुरक्षा और दक्षता को बढ़ाती हैं:
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
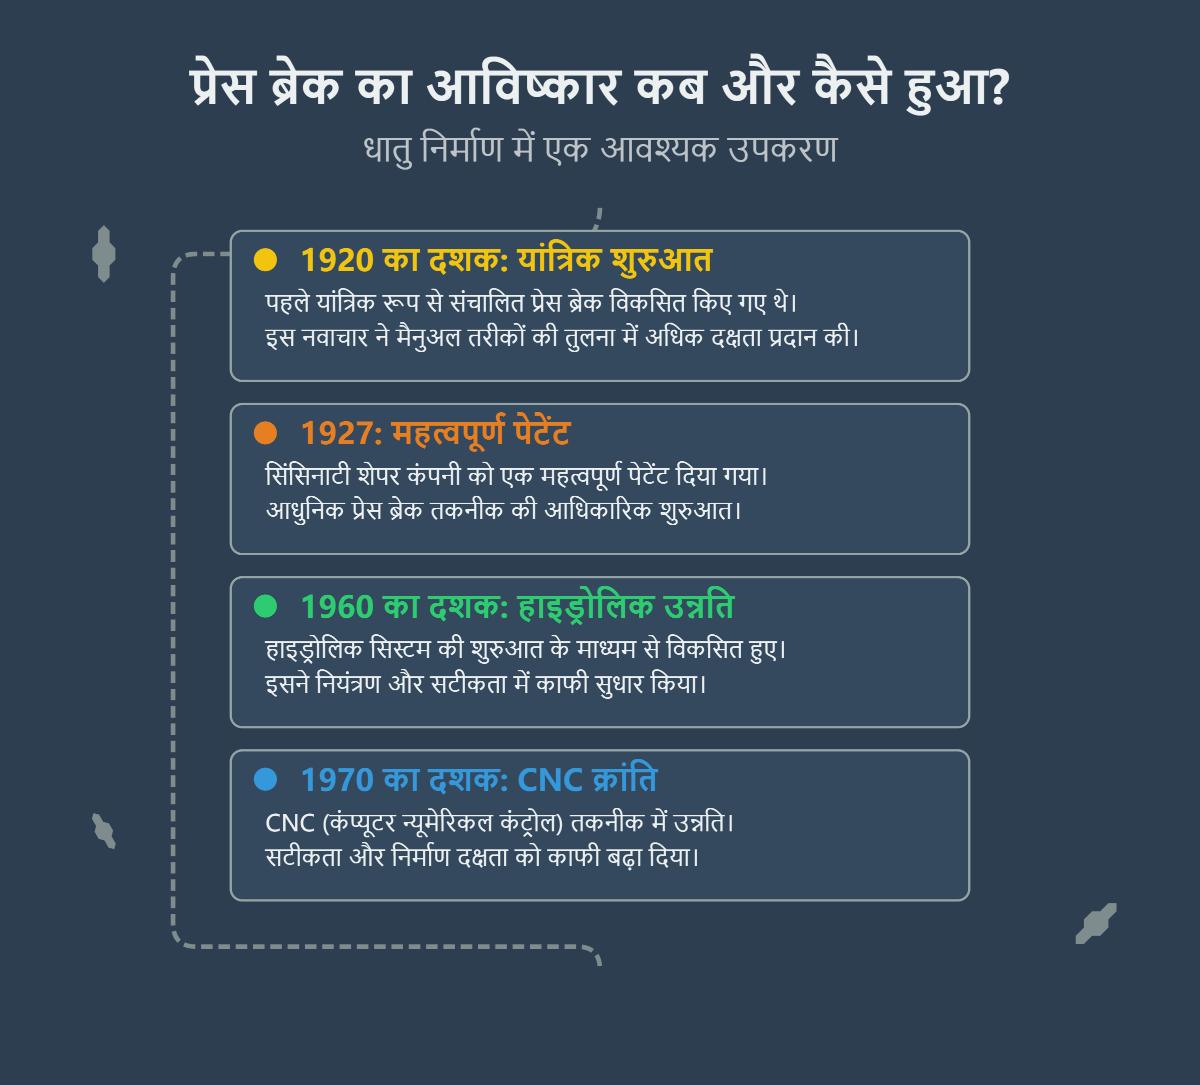
प्रेस ब्रेक, धातु निर्माण में एक आवश्यक उपकरण, का उद्गम 20वीं सदी की शुरुआत में होता है। पहली बार यांत्रिक रूप से संचालित प्रेस ब्रेक 1920 के दशक में विकसित किए गए थे, और 1927 में सिंसिनाटी शेपर कंपनी को एक महत्वपूर्ण पेटेंट दिया गया, जिसने आधुनिक प्रेस ब्रेक तकनीक की आधिकारिक शुरुआत को चिह्नित किया। इस प्रारंभिक नवाचार ने मैनुअल तरीकों की तुलना में अधिक दक्षता के साथ धातु को बेंड और आकार देने की सुविधा प्रदान की। समय के साथ, प्रेस ब्रेक हाइड्रोलिक सिस्टम की शुरुआत के माध्यम से 1960 के दशक में विकसित हुए, जिसने नियंत्रण और सटीकता में सुधार किया, और 1970 के दशक में CNC (कंप्यूटर न्यूमेरिकल कंट्रोल) तकनीक में और अधिक उन्नति के साथ, जिसने सटीकता और निर्माण दक्षता को काफी बढ़ा दिया।
प्रेस ब्रेक के विकास को कई प्रमुख मील के पत्थरों द्वारा चिह्नित किया गया है, जिन्होंने धातु बेंडिंग तकनीक को मैनुअल तरीकों से पूर्णतः स्वचालित प्रणालियों में बदल दिया है। प्रारंभ में, मैनुअल बेंडिंग टूल्स जैसे कि कॉर्निस ब्रेक, जो 19वीं सदी के अंत में पेटेंट किए गए थे, ने एक हिंज्ड लीफ तंत्र के माध्यम से बुनियादी धातु आकार देने की सुविधा प्रदान की। पहला मैकेनिकल प्रेस ब्रेक, जिसे 1924 में सिंसिनाटी शेपर द्वारा पेटेंट किया गया, ने यंत्रीकृत बेंडिंग की शुरुआत की, जिससे बल अनुप्रयोग और दक्षता में सुधार हुआ।
1960 के दशक में, हाइड्रोलिक प्रेस ब्रेक ने उद्योग में क्रांति ला दी, रैम की गति, दबाव, और स्ट्रोक लंबाई पर सटीक नियंत्रण की पेशकश की, जिससे अधिक जटिल बेंड्स को अधिक सटीकता के साथ किया जा सका। 1968 में हाइड्रोलिक तकनीक के औपचारिक पेटेंट ने इस उन्नति को और मजबूत किया।
1970 के दशक में कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) तकनीक का एकीकरण एक और महत्वपूर्ण मील का पत्थर था, जो प्रेस ब्रेक्स में डिजिटल सटीकता और स्वचालन लेकर आया। CNC सिस्टम्स ने बेंडिंग अनुक्रमों को स्वचालित किया, मानव त्रुटि को कम किया, और बड़े उत्पादन रन में जटिल, दोहराने योग्य बेंड्स को सुविधाजनक बनाया।
हाल के दशकों में, सामग्री हैंडलिंग के लिए रोबोटिक आर्म्स का अपनाना, ऊर्जा दक्षता के लिए इलेक्ट्रिक ड्राइव्स का संक्रमण, और वास्तविक समय मुआवजा के लिए एडाप्टिव बेंडिंग तकनीक का कार्यान्वयन ने प्रेस ब्रेक संचालन को और बढ़ाया है। इन विकासों ने धातु निर्माण प्रक्रियाओं में दक्षता, सटीकता, और सुरक्षा में सुधार किया है।
आगे देखते हुए, आर्टिफिशियल इंटेलिजेंस और वर्चुअल रियलिटी जैसी उभरती हुई तकनीकों से भविष्य में और उन्नति की उम्मीद है, जो भविष्यवाणिय रखरखाव, प्रक्रिया अनुकूलन, और इमर्सिव प्रशिक्षण और प्रोग्रामिंग की पेशकश करेंगे, स्वचालन और सटीकता की सीमाओं को और अधिक बढ़ाएंगे।
प्रेस ब्रेक ने अपने मैनुअल मूल से पूर्णतः स्वचालित प्रणालियों तक महत्वपूर्ण परिवर्तन किया है। प्रारंभ में, प्रेस ब्रेक साधारण मैनुअल उपकरण थे, जिन्हें काफी शारीरिक प्रयास की आवश्यकता होती थी और सीमित सटीकता प्रदान करते थे। 20वीं सदी की शुरुआत में मैकेनिकल प्रेस ब्रेक की शुरुआत ने प्रक्रिया को यंत्रीकृत किया, बल अनुप्रयोग में सुधार किया लेकिन अभी भी मैनुअल नियंत्रण पर भारी निर्भरता थी।
1960 के दशक में, हाइड्रोलिक प्रेस ब्रेक की शुरुआत ने एक बड़ा कदम आगे बढ़ाया। इन मशीनों ने हाइड्रोलिक फ्लूड पावर का उपयोग करके स्मूदर और अधिक नियंत्रित मूवमेंट्स को प्राप्त किया, जिससे बेंडिंग सटीकता और पुनरावृत्ति में सुधार हुआ। इससे वे अधिक जटिल और उच्च-सटीकता अनुप्रयोगों के लिए उपयुक्त बन गए।
1970 के दशक में कंप्यूटर न्यूमेरिकल कंट्रोल (CNC) तकनीक का एकीकरण उद्योग में क्रांति ला दी, जिससे बेंडिंग अनुक्रमों और टूलिंग समायोजन पर प्रोग्रामेबल नियंत्रण की अनुमति मिली। इस उन्नति ने मानव त्रुटि को कम किया, सुसंगतता में सुधार किया, और सेटअप समय को काफी कम कर दिया।
हाल के वर्षों में, प्रेस ब्रेक्स ने सर्वो-इलेक्ट्रिक ड्राइव्स को शामिल किया है, जो हाइड्रोलिक सिस्टम की तुलना में अधिक ऊर्जा कुशल और सटीक हैं। आधुनिक स्वचालित प्रेस ब्रेक्स भी सामग्री हैंडलिंग के लिए रोबोटिक आर्म्स और एडाप्टिव बेंडिंग तकनीक का उपयोग करते हैं, जो वास्तविक समय में सामग्री में भिन्नताओं के लिए समायोजित करते हैं। इन नवाचारों ने दक्षता, सटीकता, और लचीलापन को अधिकतम किया है, जिससे निर्माताओं को धातु निर्माण में बढ़ती जटिल और सटीक मांगों को पूरा करने में सक्षम बनाया गया है।
मैकेनिकल, हाइड्रोलिक, और CNC प्रेस ब्रेक्स अपने संचालन, प्रदर्शन, और अनुप्रयोगों में काफी भिन्न हैं।
मैकेनिकल प्रेस ब्रेक्स फ्लाईव्हील, क्लच, और क्रैंकशाफ्ट तंत्र का उपयोग करके बेंडिंग बल उत्पन्न करते हैं। वे तेज, शक्तिशाली स्ट्रोक के लिए जाने जाते हैं, जो उन्हें उच्च गति, बार-बार दोहराने वाले उत्पादन कार्यों के लिए कुशल बनाते हैं। हालांकि, उनकी स्थिर स्ट्रोक और बल उनकी क्षमता को विभिन्न सामग्रियों या जटिल बेंड्स को संभालने में सीमित करती है, और उनके लिए आमतौर पर अधिक रखरखाव की आवश्यकता होती है क्योंकि उनके पास कई यांत्रिक घटक होते हैं।
हाइड्रोलिक प्रेस ब्रेक्स हाइड्रोलिक फ्लूड और सिलेंडरों का उपयोग करके रैम पर बल लागू करते हैं। इससे स्ट्रोक के दौरान सटीक नियंत्रण और समायोजन की अनुमति मिलती है, जिससे स्मूथ, समान बेंडिंग होती है। वे अधिक लचीले होते हैं और उच्च सटीकता के साथ मोटी और अधिक जटिल सामग्रियों को संभाल सकते हैं। हाइड्रोलिक प्रेस आमतौर पर सुरक्षित होते हैं क्योंकि उनके पास नियंत्रित दबाव और ओवरलोड सुरक्षा होती है, और वे मैकेनिकल प्रेस की तुलना में कम रखरखाव की आवश्यकता होती है।
CNC (कंप्यूटर न्यूमेरिकल कंट्रोल) प्रेस ब्रेक्स हाइड्रोलिक या मैकेनिकल एक्टुएशन को उन्नत कंप्यूटराइज्ड कंट्रोल सिस्टम्स के साथ एकीकृत करते हैं। वे विभिन्न मापदंडों को प्रोग्रामिंग के माध्यम से सटीक रूप से नियंत्रित करके बेंडिंग प्रक्रिया को स्वचालित करते हैं। CNC प्रेस ब्रेक्स उच्च सटीकता, पुनरावृत्ति प्रदान करते हैं और न्यूनतम
भविष्य की तकनीकें प्रेस ब्रेक के विकास को महत्वपूर्ण रूप से प्रभावित कर रही हैं, जिससे स्वचालन, दक्षता और सटीकता में प्रगति हो रही है। आर्टिफिशियल इंटेलिजेंस (एआई) को बढ़ते हुए प्रेस ब्रेक सिस्टम में एकीकृत किया जा रहा है ताकि मोड़ने की प्रक्रियाओं को बेहतर बनाया जा सके, वास्तविक समय में त्रुटियों का पता लगाया जा सके और बदलती परिस्थितियों के साथ अनुकूलित किया जा सके। इसका परिणाम है स्मार्ट और अधिक अनुकूलनशील सिस्टम जो समय के साथ बेहतर होते जाते हैं। स्वचालन, जिसमें रोबोटिक आर्म्स और सर्वो-इलेक्ट्रिक तंत्र का उपयोग शामिल है, मैनुअल मेहनत को कम कर रहा है और उत्पादन को बढ़ा रहा है, जिससे न्यूनतम डाउनटाइम के साथ निरंतर संचालन संभव हो रहा है।
सहयोगी रोबोट, जिन्हें कोबोट्स कहा जाता है, ऑपरेटरों को सामग्री लोडिंग जैसे कार्यों में सहायता करने के लिए उपयोग किए जा रहे हैं, जिससे दक्षता और सुरक्षा दोनों में सुधार हो रहा है। संवर्धित वास्तविकता (एआर) प्रशिक्षण और रखरखाव के लिए एक मूल्यवान उपकरण के रूप में उभर रही है, जिससे ऑपरेटरों को जटिल निर्देशों को देखने और समस्याओं का अधिक प्रभावी ढंग से समाधान करने में मदद मिल रही है। इसके अलावा, स्मार्ट फैक्ट्री वातावरण का निर्माण, जहां मशीनें परस्पर जुड़ी हुई हैं, संचालन को सुव्यवस्थित कर रहा है और उत्पादकता को बढ़ा रहा है।
ऊर्जा दक्षता और स्थिरता भी प्रमुख केंद्र बिंदु हैं, जिनमें ऊर्जा खपत और पर्यावरणीय प्रभाव को कम करने के लिए नवाचार किए जा रहे हैं। जैसे-जैसे नए सामग्री विकसित हो रहे हैं, स्वचालित प्रेस ब्रेक सिस्टम इन परिवर्तनों को संभालने के लिए विकसित हो रहे हैं, यह सुनिश्चित करते हुए कि वे विनिर्माण तकनीक के अग्रणी बने रहें। इन प्रगतियों के कारण प्रेस ब्रेक और भी अधिक कुशल और बुद्धिमान बन जाएंगे, तेजी से बदलते उद्योग की मांगों को पूरा करते हुए।
प्रेस ब्रेक ऑपरेशनों में टन भार की गणना करना आवश्यक है ताकि यह सुनिश्चित किया जा सके कि प्रेस ब्रेक आवश्यक कार्यभार को संभाल सकता है बिना उसकी क्षमता को पार किए। टन भार कई कारकों से प्रभावित होता है जिनमें सामग्री की मोटाई, डाई उद्घाटन की चौड़ाई, बेंड की लंबाई, और सामग्री का प्रकार शामिल हैं।
टन भार की गणना करने के लिए, AISI 1035 कोल्ड-रोल्ड स्टील के लिए एक सामान्य सूत्र है:
टन भार = 575 × (मटेरियल थिकनेस^2) / (डाई-ओपनिंग विड्थ / 12) × लंबाई ऑफ बेंड
यह सूत्र सामग्री की मोटाई और डाई-ओपनिंग की चौड़ाई को इंच में उपयोग करता है और सामग्री की टेंसाइल स्ट्रेंथ पर आधारित एक स्थिर कारक शामिल करता है।
एक अधिक सामान्य गणना के लिए, बेंडिंग फोर्स को निम्नलिखित रूप से निर्धारित किया जा सकता है:
P = 650 × S^2 × L / V
जहाँ ( P ) बेंडिंग फोर्स kN में है, ( S ) सामग्री की मोटाई mm में है, ( L ) बेंड की लंबाई मीटर में है, और ( V ) डाई स्लॉट चौड़ाई mm में है, जो सामान्यतः ( 8 × S ) सेट होती है माइल्ड स्टील के लिए।
विभिन्न सामग्रियों के लिए समायोजन किए जाते हैं:
आधुनिक सीएनसी प्रेस ब्रेक उन्नत सॉफ़्टवेयर का उपयोग करते हैं ताकि इन गणनाओं को स्वचालित किया जा सके, जिससे सटीकता और दक्षता में सुधार होता है, और सामग्री और मोड़ आवश्यकताओं के आधार पर सटीक समायोजन की अनुमति मिलती है।
