प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

प्रेस ब्रेक मोड़ने के लिए सही डाई का चयन आपके प्रोजेक्ट की सफलता या विफलता निर्धारित कर सकता है। सामग्री के प्रकार, मोटाई, और मोड़ने की तकनीकों का जटिल संयोजन सटीकता और दक्षता सुनिश्चित करने के लिए एक सूचित चयन की मांग करता है। यह लेख प्रेस ब्रेक डाई चयन की बारीकियों में गहराई से उतरता है, सर्वोत्तम मोड़ने के पीछे की जटिलताओं को उजागर करता है। हम यह समझेंगे कि स्टेनलेस स्टील और एल्यूमीनियम जैसी विभिन्न सामग्री डाई चयन को कैसे प्रभावित करती हैं, वी-डाई ओपनिंग्स का महत्व और ताकत आवश्यकताओं को प्रभावित करने वाले महत्वपूर्ण कारकों की जांच करेंगे। चाहे आप कार्बन स्टील के लिए ताकत की गणना कर रहे हों या एयर बेंडिंग में महारत हासिल कर रहे हों, यह गाइड आपको त्रुटिहीन मोड़ के लिए तकनीकी अंतर्दृष्टि प्रदान करता है। अपने मोड़ने के कौशल को ऊंचा करने के लिए तैयार हैं? आइए शुरू करें।
प्रेस ब्रेक ऑपरेशनों के लिए सही डाई का चयन करने में सामग्री की मोटाई एक महत्वपूर्ण भूमिका निभाती है। धातु की मोटाई सीधे आवश्यक डाई ओपनिंग आकार को प्रभावित करती है, जो बदले में मोड़ने की ताकत और मोड़ की सटीकता को प्रभावित करती है।
स्टेनलेस स्टील उच्च ताकत और कठोरता के कारण अद्वितीय चुनौतियाँ पेश करता है, जिससे डाई पर अधिक घिसावट होती है और उच्च मोड़ने की ताकत की आवश्यकता होती है।
सही टूलिंग सामग्री का चयन कठोरता, कठोरता, घिसावट प्रतिरोध, तापीय चालकता, मशीनबिलिटी, और लागत को संतुलित करने में शामिल होता है।
डाई ओपनिंग आकार और सामग्री की मोटाई के बीच का संबंध मोड़ने के संचालन को अनुकूलित करने और डाई के घिसावट को कम करने के लिए महत्वपूर्ण है।
| सामग्री | कठोरता | कठोरता | घिसावट प्रतिरोध | तापीय चालकता | विशिष्ट उपयोग के मामले |
|---|---|---|---|---|---|
| D2 टूल स्टील | बहुत उच्च | मध्यम | बहुत उच्च | मध्यम | उच्च घिसावट, घर्षण सामग्री |
| A2 टूल स्टील | उच्च | अच्छा | उच्च | मध्यम | सामान्य-उद्देश्य मोड़ |
| S7 टूल स्टील | मध्यम से उच्च | उत्कृष्ट | मध्यम | मध्यम | प्रभाव/शॉक अनुप्रयोग |
| कार्बाइड | अत्यधिक उच्च | कम | अत्यधिक उच्च | कम | कठोर सामग्री जैसे स्टेनलेस, Ti |
उपयुक्त डाई सामग्री का चयन करने में विशिष्ट मोड़ने के अनुप्रयोग की आवश्यकताओं पर विचार करना शामिल होता है, जिसमें मोड़ने वाली धातु का प्रकार, वांछित मोड़ सटीकता, और अपेक्षित उपकरण घिसावट शामिल हैं। D2, A2, और S7 जैसी टूल स्टील्स विभिन्न मोड़ने वाले तनाव और सामग्री के लिए विभिन्न गुण प्रदान करती हैं, जबकि कार्बाइड इंसर्ट्स मांगपूर्ण कार्यों के लिए उन्नत घिसावट प्रतिरोध प्रदान करते हैं। इन कारकों को संतुलित करना सर्वोत्तम डाई प्रदर्शन और लगातार मोड़ गुणवत्ता सुनिश्चित करता है।
प्रेस ब्रेक धातुकर्म उद्योग में एक महत्वपूर्ण मशीन है, जिसका उपयोग शीट मेटल को विभिन्न आकारों में मोड़ने के लिए किया जाता है। मशीन पंच और डाई के बीच धातु शीट को क्लैंप करके काम करती है, सटीक मोड़ों को बनाने के लिए बल लागू करती है। प्रेस ब्रेक ऑटोमोटिव, एयरोस्पेस और निर्माण जैसे उद्योगों में घटकों के निर्माण के लिए आवश्यक हैं, जहां अक्सर कस्टम मेटल आकारों की आवश्यकता होती है।
प्रेस ब्रेक संचालन में डाई चयन एक महत्वपूर्ण पहलू है, जो मोड़ों की गुणवत्ता और सटीकता को निर्धारित करता है। डाई का चयन मोड़ने की प्रक्रिया को प्रभावित करता है और इसे विशिष्ट सामग्री और वांछित मोड़ ज्यामिति के अनुसार तैयार किया जाना चाहिए। डाई चयन में मुख्य कारक सामग्री प्रकार, मोटाई, और आवश्यक मोड़ त्रिज्या शामिल हैं।
डाई का चयन करते समय मोड़ी जा रही सामग्री की मोटाई और प्रकार प्राथमिक विचार होते हैं। विभिन्न सामग्रियों, जैसे कि कोल्ड-रोल्ड स्टील, स्टेनलेस स्टील, और एल्यूमीनियम की विभिन्न ताकतें और लचीलापन होते हैं, जो डाई चयन को प्रभावित करते हैं।
वी-डाई ओपनिंग डाई चयन में एक महत्वपूर्ण पैरामीटर है। यह मोड़ त्रिज्या निर्धारित करता है और सामग्री पर मोड़ बलों के वितरण को प्रभावित करता है।
वी-डाई ओपनिंग मोड़ त्रिज्या और फ्लैंज आकार को प्रभावित करती है। बड़ी वी-डाई ओपनिंग के परिणामस्वरूप बड़ी मोड़ त्रिज्या होती है, जो उच्च तन्यता ताकत वाली सामग्रियों के लिए लाभकारी होती है। बड़ी वी-डाई ओपनिंग चिकनी मोड़ बनाती है, जिससे सामग्री के फटने का जोखिम कम होता है। न्यूनतम फ्लैंज लंबाई सीधे वी-डाई ओपनिंग से संबंधित होती है, संरचनात्मक अखंडता बनाए रखने के लिए बड़ी ओपनिंग के लिए लंबी फ्लैंज आवश्यक होती है।
सटीक और सुसंगत मोड़ों को प्राप्त करने के लिए सही वी-डाई ओपनिंग का चयन आवश्यक है। वी-डाई ओपनिंग का उचित चयन और आकार बल वितरण को कुशलतापूर्वक सुनिश्चित करता है और सामग्री विकृति या डाई के पहनने की संभावना को कम करता है।
प्रेस ब्रेक संचालन के लिए टन भार और बल का सटीक गणना महत्वपूर्ण है। आवश्यक टन भार प्रेस ब्रेक की क्षमता से मेल खाना चाहिए और वांछित मोड़ों को बनाने के लिए पर्याप्त होना चाहिए, बिना मशीन या उपकरणों को अधिभारित किए।
प्रेस ब्रेक मशीन के साथ टूलिंग संगतता अक्षमताओं और संभावित क्षति से बचने के लिए मौलिक है। चयनित टूलिंग को मशीन की विशिष्टताओं और परिचालन मानकों के साथ फिट होना चाहिए।
सर्वोत्तम प्रथाओं को लागू करने से कुशल और सटीक मोड़ संचालन सुनिश्चित होते हैं।
विभिन्न मोड़ तकनीकों को समझना उपयुक्त प्रेस ब्रेक डाई का चयन करने और धातुकर्म में सटीक मोड़ प्राप्त करने के लिए आवश्यक है। प्रमुख मोड़ तकनीकों में एयर बेंडिंग, बॉटम बेंडिंग और कॉइनिंग शामिल हैं, प्रत्येक की अनूठी विशेषताएं और मोड़ प्रक्रिया पर प्रभाव होते हैं।
एयर बेंडिंग प्रेस ब्रेक संचालन में सबसे सामान्य रूप से उपयोग की जाने वाली तकनीक है क्योंकि यह बहुमुखी है। इस विधि में, धातु को डाई पर रखा जाता है, और पंच वांछित कोण प्राप्त करने के लिए उतरता है। धातु डाई के तल को नहीं छूती है, जिससे विभिन्न मोड़ कोणों को प्राप्त करने में अधिक लचीलापन मिलता है।
बॉटम बेंडिंग धातु को डाई के निचले सतह पर दबाने में शामिल होती है ताकि सटीक कोण बनाया जा सके, जिससे यह तंग मोड़ों के लिए आदर्श होती है जो उच्च टन भार की आवश्यकता होती है।
कॉइनिंग धातु को डाई में संकुचित करके तीखे, सटीक मोड़ों को बनाती है। इस तकनीक के लिए महत्वपूर्ण दबाव और डाई डिजाइन में सटीकता की आवश्यकता होती है।
प्रेस ब्रेक मोड़ के लिए सही डाई का चयन करने में इष्टतम प्रदर्शन और सटीकता सुनिश्चित करने के लिए कई कारकों पर विचार करना शामिल है।
प्रेस ब्रेक संचालन में मोड़ तकनीकों और डाई चयन का प्रभाव कैसे पड़ता है, यह समझना उच्च गुणवत्ता वाले मोड़ों को प्राप्त करने के लिए महत्वपूर्ण है।
विभिन्न सामग्रियाँ मोड़ते समय अलग-अलग व्यवहार करती हैं। उदाहरण के लिए, एल्यूमीनियम आसानी से मोड़ सकता है, जबकि स्टेनलेस स्टील को दरारों से बचने के लिए अधिक बल और सावधानीपूर्वक हैंडलिंग की आवश्यकता होती है। सामग्री की विशेषताओं को नजरअंदाज करने से अप्रिय परिणाम हो सकते हैं, जैसे कि गलत मोड़ कोण या सामग्री का विफल होना।
चयनित डाई के प्रेस ब्रेक मशीन के साथ संगत होना सुनिश्चित करना कुशल संचालन के लिए आवश्यक है। संगतता उपकरण को क्षति से बचाती है और चिकनी, सटीक मोड़ प्रक्रियाओं को सुनिश्चित करती है।
सही डाई का चयन मोड़ों की सटीकता और स्थिरता को सीधे प्रभावित करता है। गलत डाई चयन मोड़ कोणों और गुणवत्ता में विभिन्नता पैदा कर सकता है, जो निर्मित भागों की अखंडता को प्रभावित करता है। प्रत्येक सामग्री और अनुप्रयोग के लिए सही डाई और तकनीक का उपयोग सुसंगत, उच्च गुणवत्ता वाले परिणामों के लिए आवश्यक है।
प्रेस ब्रेक टन भार आवश्यकताओं की गणना के लिए सामग्री को मोड़ने के लिए आवश्यक बल को प्रभावित करने वाले कारकों को समझना आवश्यक है। सामग्री की मोटाई, बेंड लंबाई, डाई ओपनिंग चौड़ाई, सामग्री प्रकार, और बेंडिंग कोण जैसे कारक आवश्यक टन भार को प्रभावित करते हैं, जिसमें सामग्री की मोटाई एक प्रमुख निर्धारक है।
मोड़ने के लिए आवश्यक टन भार निम्नलिखित सूत्र का उपयोग करके गणना किया जा सकता है:
जहाँ:
बेंड लंबाई टन भार को प्रभावित करती है क्योंकि लंबे बेंड्स अधिक बल की आवश्यकता होती है क्योंकि अधिक क्षेत्र सामग्री को मोड़ा जा रहा है।
डाई ओपनिंग चौड़ाई मोड़ने के बल को वितरित करने में महत्वपूर्ण भूमिका निभाती है। एक संकरी डाई ओपनिंग बल को केंद्रित करती है, जिसके परिणामस्वरूप उच्च टन भार आवश्यकताएँ होती हैं। इसके विपरीत, एक चौड़ी डाई ओपनिंग बल को एक बड़े क्षेत्र में वितरित करके आवश्यक टन भार को कम करती है। संबंध उल्टा अनुपातिक है, जैसा कि गणना सूत्र में दर्शाया गया है।
विभिन्न तन्यता ताकत वाली सामग्री को मोड़ने के लिए अलग-अलग बल की आवश्यकता होती है। उदाहरण के लिए, स्टेनलेस स्टील को माइल्ड स्टील की तुलना में अधिक बल की आवश्यकता होती है। इन अंतर को समायोजित करने के लिए समायोजन कारक होते हैं, जैसे:
बेंडिंग कोण भी आवश्यक टन भार को प्रभावित कर सकता है। तंग कोण अधिक बल की आवश्यकता हो सकती है क्योंकि सामग्री से बढ़ी हुई प्रतिरोध होती है। जबकि मूल सूत्र में सीधे बेंडिंग कोण शामिल नहीं होता है, इसे समग्र सेटअप में शामिल किया जाना चाहिए ताकि इष्टतम बेंडिंग स्थितियों को सुनिश्चित किया जा सके।
टन भार आवश्यकताओं की सटीक गणना करने के लिए, निम्नलिखित चरणों का पालन करें:
विभिन्न ऑनलाइन उपकरण, जैसे कि Cincinnati Incorporated प्रेस ब्रेक लोड कैलकुलेटर, टन भार की गणना की प्रक्रिया को सरल बना सकते हैं, जिससे उपयोगकर्ताओं को सामग्री प्रकार और वी डाई ओपनिंग जैसे चर को इनपुट करने की अनुमति मिलती है। ये उपकरण त्वरित और सटीक परिणाम प्रदान करते हैं, ऑपरेटरों को उचित सेटअप सुनिश्चित करने में मदद करते हैं।
टन भार गणना चार्ट भी विशिष्ट सामग्री ताकत के लिए मोड़ने के दबावों को संदर्भित करने के लिए उपयोगी होते हैं। इन चार्टों को उपयोग की जा रही सामग्री के अनुसार समायोजित किया जा सकता है, जिससे आवश्यक टन भार का निर्धारण करने के लिए एक सुविधाजनक संदर्भ प्रदान होता है।
एल्युमिनियम को मोड़ने के लिए आमतौर पर कार्बन स्टील का उपयोग किया जाता है क्योंकि यह सस्ता और मशीन करने में आसान होता है। पतली एल्युमिनियम शीट के लिए, कार्बन स्टील डाई पर्याप्त टिकाऊ होती हैं, और V-डाई का उद्घाटन एल्युमिनियम की कम तन्यता ताकत के अनुसार मोड़ त्रिज्या कारक का लगभग 0.8 गुना होना चाहिए।
कार्बन स्टील विभिन्न उद्योगों में व्यापक रूप से उपयोग किया जाता है क्योंकि यह ताकत और लचीलेपन का अच्छा संतुलन प्रदान करता है। कार्बन स्टील और मिश्र धातु स्टील दोनों डाई कार्बन स्टील को मोड़ने के लिए उपयुक्त हैं। मिश्र धातु स्टील में बढ़ी हुई कठोरता और मजबूती होती है, जो उन्हें मोटे या मध्यम-ताकत वाले कार्बन स्टील शीट के लिए आदर्श बनाती है। V-डाई का उद्घाटन सामग्री की मोटाई का लगभग 8 गुना होना चाहिए ताकि समान बल वितरण और सटीक मोड़ सुनिश्चित हो सके।
कॉपर की उत्कृष्ट विद्युत चालकता और नमनीयता इसे विद्युत और प्लंबिंग अनुप्रयोगों के लिए आदर्श बनाती है, लेकिन इसकी कोमलता और नमनीयता के कारण कॉपर को मोड़ते समय विशेष ध्यान देने की आवश्यकता होती है। कार्बन स्टील डाई कॉपर को मोड़ने के लिए प्रभावी होती हैं, क्योंकि धातु की कम ताकत और बनाने में आसानी होती है। कार्बन स्टील की मशीनिंग की सादगी इसे एक किफायती विकल्प बनाती है। सटीक मोड़ प्राप्त करने के लिए कॉपर की मोटाई के सापेक्ष एक छोटे V-डाई उद्घाटन की आवश्यकता होती है।
विभिन्न सामग्रियों के विशिष्ट गुणों और आवश्यकताओं को समझना उपयुक्त प्रेस ब्रेक डाई के चयन के लिए महत्वपूर्ण है। प्रत्येक सामग्री की अनूठी विशेषताएं डाई सामग्री, V-डाई उद्घाटन आकार और अनुकूल मोड़ प्रदर्शन के लिए आवश्यक टन भार निर्धारित करती हैं।
| वर्कपीस सामग्री | सामान्य डाई सामग्री | डाई सामग्री गुण आवश्यक | डाई विशेषताएं / डिज़ाइन नोट्स |
|---|---|---|---|
| एल्युमिनियम (पतली शीट) | कार्बन स्टील | अच्छी नमनीयता, आसान मशीनिंग | छोटा V-उद्घाटन (R x 0.8), कम पहनने की मांग |
| माइल्ड स्टील (पतली से मध्यम मोटाई) | कार्बन स्टील या मिश्र धातु स्टील | मध्यम कठोरता और मजबूती | मध्यम V-उद्घाटन, किफायती |
| स्टेनलेस स्टील (मध्यम से मोटी) | टूल स्टील | उच्च पहनने का प्रतिरोध, मजबूती, गर्मी प्रतिरोध | बड़ा V-उद्घाटन, दीर्घायु के लिए कठोर उपकरण |
| मध्यम ताकत मिश्र धातु स्टील | मिश्र धातु स्टील | बढ़ी हुई कठोरता और मजबूती | संतुलित पहनने और प्रभाव प्रतिरोध |
| कॉपर (पतली शीट) | कार्बन स्टील | अच्छी नमनीयता, आसान मशीनिंग | छोटा V-उद्घाटन, कम टन भार आवश्यकताएं |
यह तालिका उस महत्व को उजागर करती है कि झुकाव कार्यों को कुशल और सटीक बनाने के लिए डाई चयन को विशिष्ट सामग्री के अनुसार अनुकूलित करना कितना महत्वपूर्ण है।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
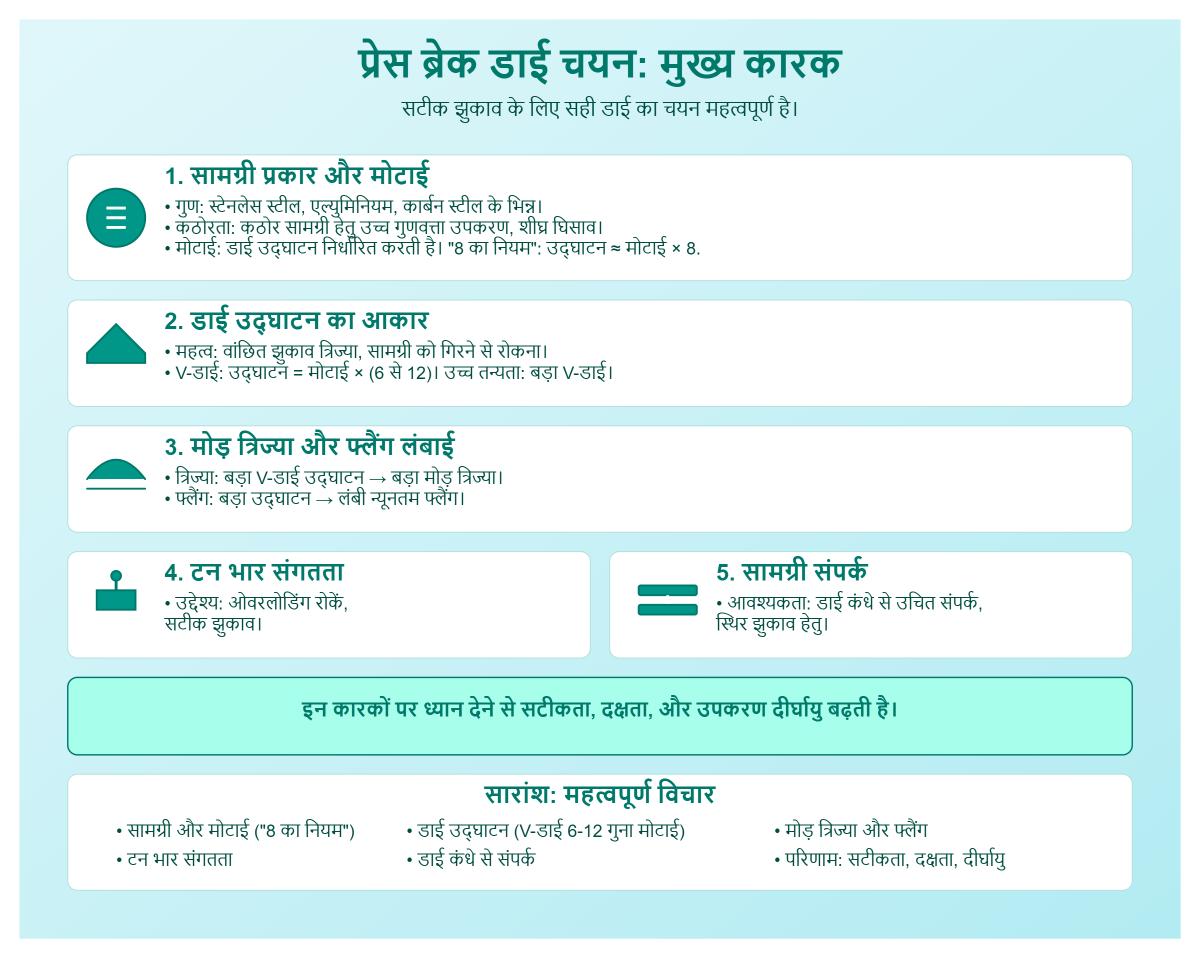
प्रेस ब्रेक झुकाव के लिए सही डाई का चयन करना सटीक और कुशल झुकाव संचालन को प्राप्त करने के लिए आवश्यक है। सर्वोत्तम परिणाम सुनिश्चित करने के लिए कई कारकों पर विचार करना चाहिए।
सबसे पहले, सामग्री का प्रकार और मोटाई महत्वपूर्ण हैं। विभिन्न सामग्रियों, जैसे स्टेनलेस स्टील, एल्युमिनियम और कार्बन स्टील, में विभिन्न गुण होते हैं जो डाई चयन को प्रभावित करते हैं। कठोर सामग्री को झुकाने में उनके प्रतिरोध के कारण उच्च गुणवत्ता वाले उपकरणों की आवश्यकता होती है और वे उपकरणों को तेजी से घिसा सकते हैं। सामग्री की मोटाई भी डाई उद्घाटन के आकार को निर्धारित करती है। एक सामान्य दिशानिर्देश “रूल ऑफ 8” है, जो सुझाव देता है कि डाई उद्घाटन सामग्री की मोटाई का लगभग आठ गुना होना चाहिए।
वांछित झुकाव त्रिज्या को प्राप्त करने और सामग्री को डाई में गिरने से रोकने के लिए डाई उद्घाटन का आकार महत्वपूर्ण है। आमतौर पर, V-डाई उद्घाटन सामग्री की मोटाई का 6 से 12 गुना होना चाहिए। उच्च तन्यता ताकत वाली सामग्री के लिए, बड़े झुकाव त्रिज्या को समायोजित करने के लिए बड़े V-डाई उद्घाटन की आवश्यकता हो सकती है।
मोड़ त्रिज्या और फ्लैंग का आकार भी महत्वपूर्ण है। उच्च तन्यता ताकत वाली सामग्री के लिए बड़े V-डाई उद्घाटन के परिणामस्वरूप बड़े झुकाव त्रिज्या होते हैं। न्यूनतम फ्लैंग लंबाई सीधे V-डाई उद्घाटन से संबंधित होती है, जिसमें सटीक झुकाव के लिए बड़े उद्घाटन लंबी फ्लैंग की मांग करते हैं।
डाई को प्रेस ब्रेक की टन भार क्षमता के साथ संगत होना चाहिए ताकि ओवरलोडिंग को रोका जा सके और सटीक झुकाव सुनिश्चित किया जा सके। डाई कंधे के साथ उचित सामग्री संपर्क स्थिर झुकाव प्राप्त करने के लिए आवश्यक है।
इन कारकों पर सावधानीपूर्वक विचार करके, निर्माता अपने प्रेस ब्रेक झुकाव संचालन के लिए सही डाई का चयन कर सकते हैं, जिससे सटीकता, दक्षता और उपकरण दीर्घायु सुनिश्चित होती है।
प्रेस ब्रेक झुकाव में आवश्यक टन भार कई प्रमुख कारकों से प्रभावित होता है। सबसे पहले, सामग्री की मोटाई महत्वपूर्ण भूमिका निभाती है; मोटाई बढ़ने के साथ, आवश्यक टन भार तेजी से बढ़ता है। इसका मतलब है कि सामग्री की मोटाई को दोगुना करने से आवश्यक टन भार चार गुना बढ़ सकता है। दूसरा, झुकाव की लंबाई भी कुल टन भार को प्रभावित करती है क्योंकि बल को पूरे झुकाव रेखा के साथ लागू किया जाना चाहिए, जिसमें लंबी झुकाव अधिक बल की मांग करती है। V-डाई उद्घाटन की चौड़ाई एक अन्य महत्वपूर्ण कारक है; संकरा डाई उद्घाटन छोटे क्षेत्र पर झुकाव बल को केंद्रित करके आवश्यक टन भार बढ़ाता है, जबकि चौड़ा उद्घाटन बल को व्यापक रूप से वितरित करता है, टन भार को कम करता है लेकिन संभवतः झुकाव की सटीकता को प्रभावित करता है। सामग्री का प्रकार और इसकी तन्यता ताकत भी टन भार पर महत्वपूर्ण प्रभाव डालती है, स्टेनलेस स्टील जैसी मजबूत सामग्री को एल्युमिनियम जैसी नरम सामग्री की तुलना में अधिक बल की आवश्यकता होती है। इसके अतिरिक्त, उपयोग की जाने वाली झुकाव विधि- चाहे एयर बेंडिंग हो, बॉटमिंग हो या कॉइनिंग हो- टन भार आवश्यकताओं को प्रभावित करती है, जिसमें एयर बेंडिंग को सबसे कम बल की आवश्यकता होती है और कॉइनिंग को सबसे अधिक। अंत में, झुकाव कोण, हालांकि कम प्रत्यक्ष रूप से प्रभावी, आवश्यक टन भार को भी प्रभावित कर सकता है, जिसमें तेज कोण वांछित विकृति को प्राप्त करने के लिए अधिक बल की मांग करते हैं। इन कारकों को समझना डाई चयन को अनुकूलित करने और कुशल और सटीक झुकाव संचालन को सुनिश्चित करने के लिए आवश्यक है।
सामग्री का प्रकार प्रेस ब्रेक डाई चयन को महत्वपूर्ण रूप से प्रभावित करता है क्योंकि प्रत्येक सामग्री की अनूठी विशेषताएं होती हैं, जैसे कि कठोरता, नमनीयता और आवश्यक झुकाव बल। एल्युमिनियम या पूर्व-पेंट की गई शीट जैसी नरम सामग्री आमतौर पर लो एलॉय टूल स्टील या पॉलिमर से बनी डाई का उपयोग करती हैं ताकि सतह के निशान से बचा जा सके और लचीलेपन को सुनिश्चित किया जा सके। इन सामग्रियों को झुकाने के लिए कम बल की भी आवश्यकता होती है, जिससे कम कठोरता वाली डाई का उपयोग संभव हो जाता है। इसके विपरीत, स्टेनलेस स्टील या स्प्रिंग स्टील जैसी कठोर सामग्री को उच्च गति स्टील (HSS) या सीमेंटेड कार्बाइड से बनी डाई की आवश्यकता होती है क्योंकि उनकी अधिक कठोरता और पहनने का प्रतिरोध होता है, जो झुकाव के दौरान बढ़े हुए तनाव और बल को संभाल सकते हैं। इसके अतिरिक्त, सामग्री की मोटाई डाई चयन को प्रभावित करती है; पतली सामग्री के लिए सटीक झुकाव के लिए तंग उद्घाटन वाली डाई की आवश्यकता होती है, जबकि मोटी सामग्री को उच्च झुकाव बलों को सहन करने के लिए व्यापक उद्घाटन और अधिक मजबूत डाई की आवश्यकता होती है। इन सामग्री-विशिष्ट गुणों को समझना इष्टतम झुकाव प्रदर्शन और स्थायित्व के लिए उपयुक्त डाई का चयन सुनिश्चित करता है।
विभिन्न सामग्रियों के लिए एक ही प्रेस ब्रेक डाई का उपयोग करना आम तौर पर अनुशंसित नहीं है क्योंकि प्रत्येक सामग्री की विशिष्ट भौतिक विशेषताएं और मांगें डाई पर अलग-अलग प्रभाव डालती हैं। प्रत्येक सामग्री, जैसे स्टील, एल्युमिनियम, स्टेनलेस स्टील और कॉपर, अलग-अलग झुकाव व्यवहार प्रदर्शित करती हैं और इष्टतम प्रदर्शन और दीर्घायु सुनिश्चित करने के लिए विशिष्ट डाई विशेषताओं की आवश्यकता होती है।
उदाहरण के लिए, स्टील, जो मजबूत होता है, को अधिक मजबूत डाई की आवश्यकता होती है, जबकि एल्युमिनियम, जो नरम होता है लेकिन क्रैक होने की प्रवृत्ति रखता है, को नुकसान से बचाने के लिए अधिक संवेदनशील उपकरणों की आवश्यकता होती है। कठोर सामग्री जैसे स्टेनलेस स्टील के लिए बनाई गई डाई को अत्यधिक पहनने-प्रतिरोधी होना चाहिए, अक्सर उच्च गति स्टील या कठोर मिश्र धातु स्टील से निर्मित होती हैं, ताकि झुकाव के तनावों को सहन किया जा सके।
मुलायम सामग्रियों के लिए डिज़ाइन किए गए डाई का उपयोग कठोर धातुओं पर करने से तेजी से घिसाव, विकृति, या डाई की विफलता हो सकती है। इसके विपरीत, उच्च कठोरता वाले डाई का उपयोग मुलायम सामग्रियों पर करने से सतह पर निशान या कार्यपीस को नुकसान पहुंच सकता है, जिससे मोड़ की गुणवत्ता प्रभावित होती है।
इसलिए, विशेष रूप से मोड़ी जा रही सामग्री के साथ संगत डाई का चयन या डिज़ाइन करना आवश्यक है, जिसमें सामग्री की मोटाई, यांत्रिक शक्ति, और सटीकता आवश्यकताओं जैसे कारकों को ध्यान में रखना चाहिए। यह अनुकूलित दृष्टिकोण बेहतर मोड़ सटीकता सुनिश्चित करता है, सतह दोषों को कम करता है, और उपकरणों की आयु को बढ़ाता है, अंततः दक्षता को बढ़ाता है और प्रेस ब्रेक संचालन में परिचालन लागत को कम करता है।
एयर बेंडिंग एक बहुमुखी धातु निर्माण तकनीक है जिसका उपयोग प्रेस ब्रेक के साथ शीट धातु में मोड़ बनाने के लिए किया जाता है। इस प्रक्रिया में, धातु की एक शीट को डाई के ऊपर रखा जाता है, और पंच नीचे दबाकर इच्छित मोड़ बनाता है। अन्य विधियों के विपरीत, धातु पूरी तरह से डाई के नीचे के हिस्से से संपर्क नहीं करती, जिससे एक हवा का अंतराल छोड़ता है। यह अंतराल विभिन्न मोड़ कोणों को प्राप्त करने में अधिक लचीलापन प्रदान करता है, एक ही सेट उपकरण के साथ।
एयर बेंडिंग कई लाभ प्रदान करता है, जिसमें बहुमुखी प्रतिभा और सटीकता, लागत प्रभावशीलता, और धातु पर न्यूनतम सतह क्षति शामिल है। यह निर्माताओं को जटिल आकार बनाने की अनुमति देता है बिना कई विशिष्ट उपकरणों की आवश्यकता के, इस प्रकार लागत और उपकरण घिसाव को कम करता है। इसके अलावा, यह प्रक्रिया अनुकूलनीय होती है, जिससे प्रत्येक विशिष्ट मोड़ के लिए समर्पित उपकरणों की आवश्यकता के बिना मोड़ कोण और त्रिज्या में समायोजन की अनुमति मिलती है।
हालांकि, सामग्री के स्प्रिंगबैक और सटीकता के मुद्दों जैसी चुनौतियां उत्पन्न हो सकती हैं। सामग्री के गुणों को समझना और उचित उपकरण संरेखण सुनिश्चित करना सटीक परिणाम प्राप्त करने के लिए महत्वपूर्ण है। कुल मिलाकर, एयर बेंडिंग एक लागत प्रभावी और सटीक विधि है जो ऑटोमोटिव और इलेक्ट्रॉनिक्स जैसे उद्योगों में विभिन्न अनुप्रयोगों के लिए उपयुक्त है।
प्रेस ब्रेक बेंडिंग के लिए टन भार आवश्यकताओं की गणना करने के लिए, कई प्रमुख कारकों पर विचार किया जाना चाहिए: सामग्री की मोटाई, डाय ओपनिंग चौड़ाई, बेंड लंबाई, और सामग्री का प्रकार।
एयर बेंडिंग में टन भार की गणना के लिए सामान्य सूत्र, जो अक्सर AISI 1035 कोल्ड-रोल्ड स्टील के लिए उपयोग किया जाता है जिसमें 60,000 PSI की तन्यता शक्ति होती है, यह है:
विभिन्न तन्यता ताकत वाले सामग्रियों के लिए, गणना को समायोजित करने के लिए एक सामग्री कारक लागू किया जाता है। सामग्री की तन्यता ताकत (σ_b) को ध्यान में रखते हुए एक और सूत्र है:
जहां:
विशिष्ट सामग्री के लिए टन्नेज़ गणना को समायोजित करने में सामग्री कारक मदद करते हैं, जैसे:
विशिष्ट सामग्री गुणों के आधार पर त्वरित अनुमानों के लिए ऑनलाइन लोड कैलकुलेटर और टोनाज चार्ट का उपयोग करें। इन कारकों को समझकर और उपयुक्त सूत्रों का उपयोग करके, आप अपने प्रेस ब्रेक ऑपरेशनों के लिए टोनाज आवश्यकताओं को सटीक रूप से गणना कर सकते हैं।
