प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

कल्पना करें कि पंच डाई के बिल्कुल केंद्र में प्रवेश कर रहा है। टूलिंग सही दिखती है, फिर भी पहला फ्लैंज छोटा बनता है। अगले बेंड पर, बना हुआ लेग रैम की ओर घूमता है। ऑपरेटर से क्या चूक हुई?
अलाइनमेंट से उन दो सबसे महत्वपूर्ण प्रश्नों का उत्तर नहीं मिला: क्या यह सेटअप निर्दिष्ट पार्ट बनाएगा, और क्या पूरा बेंड अनुक्रम सुरक्षित रूप से चल सकता है?
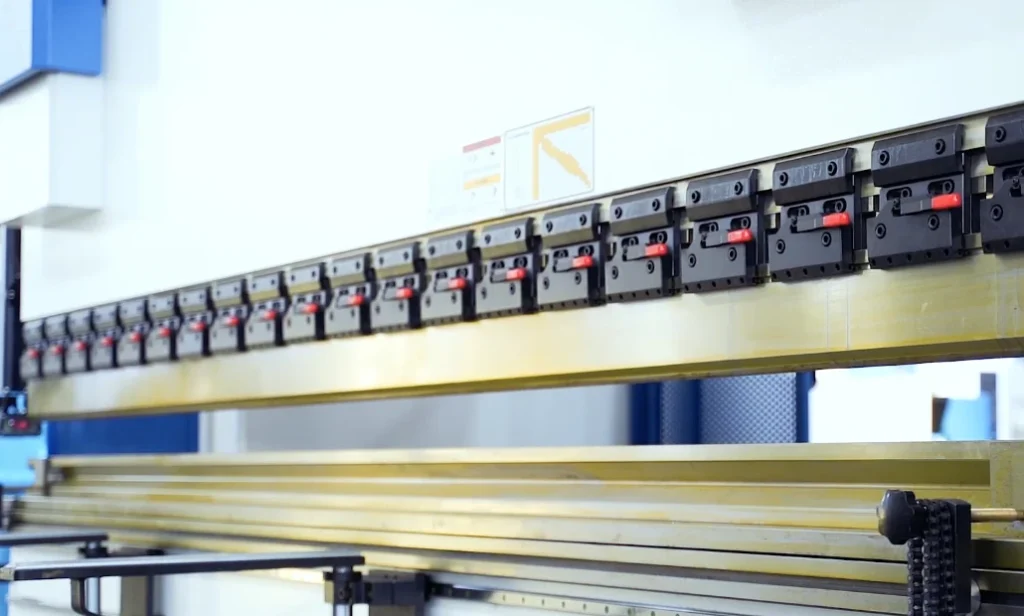
प्रेस ब्रेक सेटअप एक परस्पर जुड़ी प्रक्रिया है: ड्रॉइंग, बेंड योजना, बेंड विधि, टूलिंग और लोड, भौतिक इंस्टॉलेशन, मशीन प्रोग्राम, परीक्षण बेंड और उत्पादन की स्वीकृति। हर कड़ी आगे उपलब्ध विकल्पों को सीमित करती है, इसलिए उपयुक्त CNC प्रेस ब्रेक का चयन भी आवश्यक क्षमता, नियंत्रण और कार्यप्रवाह के आधार पर होना चाहिए। टूलिंग का सही ढंग से बैठा और केंद्रित होना जरूरी है, लेकिन इससे यह सिद्ध नहीं होता कि टूल ड्रॉइंग के अनुरूप हैं, लोड स्वीकार्य है, बैकगेज सही है या बने हुए पार्ट के लिए पर्याप्त क्लीयरेंस है।
ड्रॉइंग लक्ष्य निर्धारित करती है। बेंड विधि और टूलिंग यह निर्धारित करते हैं कि सामग्री किस प्रकार आकार लेती है। टनेज यह निर्धारित करता है कि मशीन और भार वहन करने वाला प्रत्येक घटक अपनी निर्धारित रेटिंग के भीतर रहता है या नहीं। बैकगेज बेंड की स्थिति तय करता है। स्प्रिंगबैक—दबाव हटने के बाद होने वाली प्रत्यास्थ पुनर्प्राप्ति—रिलीज़ होने के बाद के कोण को प्रभावित करता है। तैयार पार्ट इन सभी स्थितियों का संयुक्त परिणाम होता है।
यदि गलत प्रोग्राम या गेज संदर्भ का उपयोग किया जाए, तो केंद्रित टूल सेट भी स्क्रैप बना सकता है। यदि पार्ट के घूमते समय पहले बना कोई फ्लैंज पंच, रैम, होल्डर, बैकगेज, फ्रेम या डाई से टकराता है, तो इससे टक्कर भी हो सकती है। यदि आवश्यक बल मशीन, पंच, डाई, होल्डर, क्लैंप या अडैप्टर की रेटिंग से अधिक हो, तो यह असुरक्षित भी हो सकता है।
केवल प्रशिक्षित और अधिकृत कर्मियों को ही सेटअप करना चाहिए। सुरक्षा व्यवस्था, सेटअप मोड, टूल संभालने, ऊर्जा पृथक्करण और परीक्षण संचालन के लिए मशीन मैनुअल तथा कंपनी की प्रक्रियाओं का पालन करें। जहाँ आवश्यक हो, धीमी गति, जॉग मोड या आपातकालीन स्टॉप को कभी भी सत्यापित सुरक्षा प्रणाली या लॉकआउट/टैगआउट का विकल्प न मानें।
ड्रॉइंग के वर्तमान संशोधन से शुरुआत करें। सामग्री का ग्रेड, मोटाई, कोटिंग, ग्रेन की दिशा, सतह का अभिविन्यास, बेंड कोण, अंदरूनी त्रिज्याएँ, आयाम, सहनशीलताएँ और दृश्य आवश्यकताएँ सत्यापित करें। सामग्री की पहचान उसके दिखने के आधार पर न करें। ग्रेड या मोटाई में बदलाव से आवश्यक बल, बनने वाली त्रिज्या, स्प्रिंगबैक, ब्लैंक डेवलपमेंट और गेज की स्थिति बदल सकती है।
नियंत्रक आयामों को चिह्नित करें और प्रत्येक आयाम को उस बेंड से जोड़ें जो उसे बनाता है। आवश्यक आयामों को संदर्भ या व्युत्पन्न आयामों से अलग पहचानें। प्रत्येक बेंड के लिए लक्ष्य कोण, अंदरूनी त्रिज्या, बेंड की स्थिति, लागू सहनशीलता और वह डेटम या फीचर दर्ज करें जिसके आधार पर परिणाम का निरीक्षण किया जाएगा।
आयामों के संदर्भ दिए जाने के तरीके पर विशेष ध्यान दें। ड्रॉइंग में अंदरूनी आयाम, बाहरी आयाम, स्पर्शरेखा बिंदु या सैद्धांतिक तीक्ष्ण प्रतिच्छेद को नियंत्रित किया जा सकता है। ये संदर्भ परस्पर विनिमेय नहीं हैं। बैकगेज बेंड करने से पहले समतल किनारे की स्थिति तय करता है, जबकि ड्रॉइंग प्रायः सामग्री के किसी त्रिज्या के चारों ओर मुड़ने के बाद बने अंतिम आयाम को नियंत्रित करती है।
मुद्रित तैयार फ्लैंज आयाम को सीधे दर्ज करने के बजाय फ्लैट पैटर्न का सत्यापन करें। बेंड अलाउंस, घुमावदार बेंड क्षेत्र के लिए विकसित लंबाई निर्धारित करता है; बेंड डिडक्शन, तैयार बाहरी आयामों को आवश्यक फ्लैट लंबाई से संबंधित करता है। दोनों सामग्री, मोटाई, कोण, त्रिज्या, टूलिंग और प्रक्रिया के लिए अनुमोदित मान्यताओं पर निर्भर करते हैं। गलत मान्यताओं के आधार पर सटीक रूप से बनाया गया फ्लैट पैटर्न भी गलत ही होता है।
इसके बाद, बेंडों को क्रमांकित करें और अभिविन्यास, गेज किनारा, हैंडलिंग स्थिति तथा क्रम निर्धारित करें। प्रत्येक नियोजित बेंड के बाद पार्ट के नए आकार पर विचार करें। क्या अगली विशेषता अब भी टूलिंग में प्रवेश कर सकती है? क्या गेज सतह दोनों फिंगरों तक पहुँच सकती है? क्या पार्ट स्ट्रोक के दौरान घूम सकता है और टूलिंग, होल्डरों, रैम, बैकगेज, फ्रेम या सपोर्टों से टकराए बिना निकाला जा सकता है?
स्थिर गेजिंग भी योजना का हिस्सा है। कोई संकरा किनारा, नॉच, छेद, कोणीय किनारा या लचीला फ्लैंज मानक फिंगरों पर विश्वसनीय रूप से स्थित नहीं हो सकता। आवश्यकता होने पर अनुमोदित स्टॉप, सपोर्ट, वैकल्पिक संदर्भ, फिक्स्चर या अलग क्रम निर्दिष्ट करें। कभी भी ऐसा क्रम न बनाएँ जिसमें मशीन के पीछे हाथ पहुँचाने, सुरक्षा अवरोध को पार करने या कार्य-वस्तु को संचालन बिंदु के बहुत निकट पकड़ने की आवश्यकता हो।
आवश्यकताएँ अनुपलब्ध, परस्पर विरोधी या अवास्तविक होने पर रुक जाएँ। उदाहरणों में मोटाई से संबंधित असंगत टिप्पणियाँ, अपरिभाषित त्रिज्या, अस्पष्ट डेटम, ऐसा फ्लैट जिससे तैयार ज्यामिति नहीं बन सकती, या उपलब्ध टूलिंग के लिए अत्यधिक छोटा फ्लैंज शामिल हैं। सटीक प्रश्न को अनुमोदित इंजीनियरिंग, प्रोग्रामिंग, गुणवत्ता या पर्यवेक्षी प्रक्रिया के माध्यम से भेजें और अधिकृत उत्तर दर्ज करें।
पहले बेंड विधि चुनें। एयर बेंडिंग में सामग्री, डाई की सतहों के विरुद्ध पूरी तरह दबाए बिना, पंच और डाई के दोनों शोल्डरों के संपर्क में आती है। रैम की गहराई कोण को नियंत्रित करती है, जबकि डाई ओपनिंग, सामग्री, पंच की ज्यामिति और स्प्रिंगबैक आंतरिक त्रिज्या को प्रभावित करते हैं। बॉटमिंग में पार्ट को संगत टूल ज्यामिति के अधिक निकट दबाया जाता है और इसके लिए अलग बल-गणना आवश्यक होती है। कॉइनिंग में अत्यधिक उच्च स्थानीयकृत दबाव का उपयोग होता है और इसे केवल तभी उपयोग करना चाहिए, जब ड्रॉइंग, टूलिंग, मशीन और अनुमोदित शॉप प्रक्रिया स्पष्ट रूप से इसका समर्थन करती हों।
कोण को सही करने के लिए केवल पंच को अधिक गहराई तक चलाकर एयर बेंडिंग को अनियंत्रित, अधिक बल वाली प्रक्रिया में न बदलें। यदि चुनी गई विधि त्रिज्या, सहनशीलता या सामग्री संबंधी आवश्यकता को पूरा नहीं कर सकती, तो सेटअप से पहले इस टकराव का समाधान करें।
डाई ओपनिंग और पंच त्रिज्या चुनने के लिए अनुमोदित टूलिंग चार्ट, बेंड सॉफ्टवेयर या निर्माता के डेटा का उपयोग करें। उपलब्ध मशीनों और तकनीकी विकल्पों की तुलना के लिए तकनीकी सामग्री डाउनलोड करें। डाई ओपनिंग को न्यूनतम फ्लैंज को सहारा देना चाहिए, स्वीकार्य प्राकृतिक त्रिज्या बनानी चाहिए, सतह पर निशानों को नियंत्रित करना चाहिए और बल को सीमाओं के भीतर रखना चाहिए। अधिक चौड़ी V ओपनिंग बल कम कर सकती है, लेकिन इससे निर्मित त्रिज्या और न्यूनतम फ्लैंज बढ़ सकते हैं। छोटी ओपनिंग छोटे फ्लैंज के लिए सहायक हो सकती है, लेकिन इससे लोड और संपर्क दबाव बढ़ते हैं।
केवल पंच की नोक ही नहीं, बल्कि पंच की प्रोफाइल और पार्ट की पूर्ण निकासी भी जाँचें। बाद के किसी बेंड के दौरान बना हुआ फ्लैंज सीधे पंच बॉडी से टकरा सकता है। गूजनेक निकासी प्रदान कर सकता है, लेकिन उसकी लोड रेटिंग कम हो सकती है। टूल की ऊँचाई पहुँच में सहायता कर सकती है, लेकिन उपलब्ध डेलाइट को कम कर सकती है। सेगमेंट जोड़ ऐसी जगह नहीं होने चाहिए जहाँ वे किसी महत्वपूर्ण सतह पर निशान डाल सकते हों या बेंड को बिना सहारे के छोड़ सकते हों।
आवश्यक बल की गणना ऐसे अनुमोदित डेटा का उपयोग करके करें जो वास्तविक सामग्री, मोटाई, बेंड विधि, डाई ओपनिंग, बेंड लंबाई, कोण, इकाइयों और आवश्यक सुधार गुणांकों से मेल खाता हो। यदि स्रोत प्रति इकाई लंबाई बल देता है, तो उसे वास्तविक लोडित लंबाई से गुणा करें। जब प्रस्तावित संयोजन शामिल न हो, तो निकटवर्ती मान से बहिर्वेशन न करें।
लोड पथ के प्रत्येक घटक—मशीन, पंच, डाई, होल्डर, क्लैम्पिंग सिस्टम, अडैप्टर, राइज़र और किसी भी मध्यवर्ती होल्डर—के संदर्भ में कुल बल और प्रति इकाई लंबाई बल, दोनों की तुलना करें। सबसे कम लागू रेटिंग ही सेटअप को नियंत्रित करती है। किसी छोटे बेंड को पूरे बेड पर औसत मानकर न चलें और न ही यह मानें कि मशीन की कुल क्षमता किसी संकरे टूल सेगमेंट को सुरक्षित बनाती है।
यदि सत्यापित लोड, बेंड लंबाई या कार्य-आकार मौजूदा मशीन की सुरक्षित क्षमता से अधिक हो, तो सेटअप में समझौता करने के बजाय उपयुक्त लार्ज प्रेस ब्रेक विकल्प की क्षमता और कार्यक्षेत्र का मूल्यांकन करें।
छोटे, केंद्रित, खंडित या केंद्र से हटकर किए जाने वाले बेंड पर विशेष ध्यान देना आवश्यक है। कुल टनेज कम दिखाई देने पर भी वे स्थानीय टूलिंग पर अत्यधिक भार डाल सकते हैं, रैम या बेड में मरोड़ पैदा कर सकते हैं, गाइडों पर असमान भार डाल सकते हैं और कोण में भिन्नता उत्पन्न कर सकते हैं। न्यूनतम भारित लंबाई, सेगमेंट के उपयोग, बेंड की स्थिति, केंद्रित भार और केंद्र से हटकर किए जाने वाले कार्य के संबंध में निर्माता के नियमों का पालन करें। क्राउनिंग अनुमत विक्षेपण की भरपाई कर सकती है; यह ओवरलोड को स्वीकार्य नहीं बना सकती।
पंच और डाई के बीच की जगह को कुचलने के खतरे वाला क्षेत्र मानें। जब गति संभव हो, तब हाथ, उंगली, बाँह, सिर, स्ट्रेटएज, फीलर गेज, फ्लैशलाइट या कोई अन्य वस्तु कभी भी टूलों के बीच न रखें। धीमे, जॉग, इंच और सेटअप मोड फॉर्मिंग बल को समाप्त नहीं करते।
टूलों को संभालने से पहले पुष्टि करें कि कौन अधिकृत है, मशीन का कौन-सा मोड आवश्यक है, कौन-से सुरक्षा उपाय सक्रिय रहने चाहिए, ऑपरेटर को कहाँ खड़ा होना चाहिए और ऊर्जा पृथक्करण कब आवश्यक है। नियंत्रित सेटअप मोड केवल उन कार्यों के लिए उपयुक्त हो सकता है जिन्हें निर्माता और कंपनी की प्रक्रिया में विशेष रूप से अनुमति दी गई हो। रखरखाव, जाम हटाने, अप्रत्याशित गति, अटके हुए क्लैंप, पहुँच से बाहर संदूषण तथा खतरनाक गति या संचित ऊर्जा के संपर्क वाले किसी भी कार्य के लिए लॉकआउट/टैगआउट या कोई अन्य आवश्यक ऊर्जा-नियंत्रण प्रक्रिया अनिवार्य है।
बेड, रैम की सतहों, होल्डरों, अडैप्टरों, क्लैंपों, पंच और डाई का निरीक्षण करें। अनुमोदित विधि से चिप्स, स्केल और जमाव हटाएँ। दरारें, बर्र, विकृति, मशरूमिंग, मुड़े हुए किनारे, धँसी हुई सामग्री, घिसाव, जंग, ढीले फास्टनर, क्षतिग्रस्त रिटेंशन फीचर और पढ़ने योग्य न रहे क्षमता-चिह्नों की जाँच करें। टूल की सटीक पहचान, ओपनिंग, त्रिज्या, ऊँचाई, प्रोफाइल, अभिविन्यास और सेगमेंट व्यवस्था की पुष्टि करें।
मरम्मत, शिम लगाने, ग्राइंडिंग, वेल्डिंग या क्लैंपिंग बल बढ़ाने के तात्कालिक उपाय स्वयं न करें। क्षतिग्रस्त, अज्ञात, अनुचित ढंग से बैठी हुई या अविश्वसनीय टूलिंग में अधिकृत सुधार आवश्यक है।
मशीन और टूल की शैली के लिए निर्धारित इंस्टॉलेशन क्रम का पालन करें। भारी या असुविधाजनक खंडों के लिए कार्ट, लिफ्ट, लोडिंग आर्म या अन्य अनुमोदित सहायक साधनों का उपयोग करें। प्रत्येक टूल के रिटेंशन सिस्टम को खोलने से पहले उसे सहारा दें, उंगलियों को पिंच पॉइंट से दूर रखें, संपर्क सतहों को उनके निर्धारित संदर्भों से सटाकर बैठाएँ और सेगमेंटों को इस प्रकार व्यवस्थित करें कि भारित बेंड की पूरी लंबाई को निरंतर और पर्याप्त रेटिंग वाला सहारा मिले।
क्लैंप और रिटेंशन फीचर को निर्धारित क्रम में लगाएँ, फिर उनके वास्तविक यांत्रिक जुड़ाव की पुष्टि करें। नियंत्रण लाइट यह प्रमाणित नहीं करती कि टूल सही तरह से बैठा और सुरक्षित है। क्लैंपिंग के बाद सेगमेंट की स्थितियों की दोबारा जाँच करें, क्योंकि क्लैंपिंग क्रिया से संदूषण का पता चल सकता है या अनुचित ढंग से बैठा खंड अपनी जगह से खिंच सकता है।
केंद्रीकरण की पुष्टि केवल अनुमोदित कम-गति प्रक्रिया के अनुसार और निर्धारित सुरक्षित स्थान से करें। पुष्टि करें कि कंट्रोल में दर्ज इंस्टॉल किए गए टूल का डेटा और मशीन संदर्भ वास्तविक पंच और डाई से मेल खाते हैं। केवल उतना ही पास जाएँ जितना केंद्रीकरण प्रक्रिया अनुमति देती है, समानांतरता और केंद्ररेखा संरेखण का निरीक्षण करें, फिर कोई भी समायोजन करने से पहले टूलों को खोल दें।
टूल की गति, डगमगाहट, रिटेंशन की अनिश्चितता, असामान्य आवाज, अप्रत्याशित संपर्क, गलत गति या दिशा, पुराना टूल संदर्भ, अथवा ऐसी गार्ड जिसे पुनः स्थापित और सत्यापित न किया जा सके—इनमें से किसी भी स्थिति में तुरंत रुक जाएँ। यह देखने के लिए एक परीक्षण पार्ट न बनाएँ कि स्थिति में सुधार होगा या नहीं।
पहले से पुनः बुलाए गए या नए दर्ज किए गए प्रत्येक प्रोग्राम को अप्रमाणित मानें। कंट्रोल की तुलना ड्रॉइंग, बेंड योजना, इंस्टॉल किए गए टूलों और सत्यापित संदर्भों से करें। इकाइयों, सामग्री, मोटाई, पंच और डाई के डेटा, बेंड विधि, बेंड कोण, त्रिज्या, बेंड दिशा, बैकगेज अक्षों, सक्रिय ऑफसेट, स्प्रिंगबैक सुधारों, क्राउनिंग मानों और प्रोग्राम संशोधन की पुष्टि करें।
सहेजे गए सुधारों को स्वतः बनाए रखने या हटाने के बजाय उनकी समीक्षा करें। कोई सुधार किसी अन्य सामग्री बैच, टूल की स्थिति या मशीन की अवस्था से संबंधित हो सकता है। यदि प्रोग्राम के किसी भी मान का अनुमोदित कार्य-सूचना से मिलान न किया जा सके, तो साइकल शुरू करने से पहले रुक जाएँ।
बैकगेज फिंगर्स को स्थिर संपर्क बिंदुओं पर सेट करें। दोनों फिंगर्स को पार्ट को स्क्वेयर स्थिति से हटाए बिना निर्धारित किनारे या फॉर्म की गई सतह की स्थिति तय करनी चाहिए। जब तक अनुमोदित फिक्स्चर या वैकल्पिक पोजिशनिंग विधि योजना का हिस्सा न हो, तब तक बर्र, छेद, नॉच, घुमावदार कोनों, लचीले हिस्सों और अनियमित किनारों का उपयोग करने से बचें।
गेज की प्रत्येक स्थिति और गति-पथ की जाँच करें। सामान्यतः X अक्ष गेज की गहराई, R अक्ष फिंगर की ऊँचाई और Z अक्ष पार्श्व स्थिति को नियंत्रित करते हैं, लेकिन मशीनों की कार्य-पद्धतियाँ अलग-अलग होती हैं। वास्तविक प्रेस ब्रेक पर प्रत्येक अक्ष का अर्थ सुनिश्चित करें। निर्देशित और वास्तविक स्थितियों, अक्ष की यात्रा, फिंगर की ऊँचाई, पार्श्व क्लीयरेंस और बेंड्स के बीच के मार्ग की पुष्टि करें। दोनों अंतिम बिंदुओं पर बाधा से मुक्त फिंगर भी पुनः स्थिति में आते समय किसी होल्डर या फॉर्म किए गए फ्लैंज से टकरा सकता है।
अनुमोदित आधार-मानों का उपयोग करके रैम की गहराई, अप्रोच गति, बेंड गति, वापसी की ऊँचाई, ड्वेल और क्राउनिंग को सावधानीपूर्वक प्रारंभिक मानों पर सेट करें। गणना की गई गहराई एक शुरुआती मान है, इस बात का प्रमाण नहीं कि बेंड सही है। परीक्षण पीस को निकालने और घुमाने के लिए वापसी की पर्याप्त ऊँचाई रखें। गहराई, ड्वेल और क्राउनिंग को एक साथ न बदलें; एक साथ किए गए कई बदलाव कारण और प्रभाव को छिपा देते हैं।
पूरे क्रम का सिमुलेशन करें या उसे चरणबद्ध तरीके से चलाकर देखें। इसमें लोडिंग, गेज की गति, रैम का आगे बढ़ना, बेंडिंग, वापसी, पार्ट को घुमाना, गेज की पुनः पोजिशनिंग और अंतिम निकासी शामिल करें। ब्लैंक और प्रत्येक फॉर्म किए गए फ्लैंज के भौतिक मार्ग की जाँच पंच, डाई, होल्डर्स, क्लैंप्स, गेज फिंगर्स, गेज बीम, सपोर्ट्स, रैम, बेड और फ्रेम के संदर्भ में करें। सिमुलेशन तभी उपयोगी है जब उसमें टूल और पार्ट का डेटा सही हो, और वह हर बर्र, झुकाव, लचीले फ्लैंज या पास के सेगमेंट को प्रदर्शित नहीं कर सकता।
पहला अप्रोच अनुमोदित धीमे या स्टेप मोड में करें। हाथों और निरीक्षण उपकरणों को कार्य-बिंदु से बाहर रखें। यदि ब्लैंक डगमगाए, फिसले, झुके या ऊपर उठे; यदि कोई गेज या फ्लैंज किसी अवरोध के पास पहुँचे; यदि संपर्क अपेक्षा से पहले हो; या यदि गति, चाल अथवा ध्वनि प्रोग्राम से अलग हो, तो रुक जाएँ। अनुमोदित प्रक्रिया के अनुसार टूल्स को फिर से खोलें, असंगति ठीक करें और क्लीयरेंस की जाँच दोहराएँ।
सही ग्रेड, मोटाई, ग्रेन दिशा, बर्र दिशा, कोटिंग, सतह अभिविन्यास, ब्लैंक आकार और गेज संदर्भ वाली उत्पादन-समकक्ष सामग्री का उपयोग करें। आसानी से उपलब्ध स्क्रैप पट्टी स्प्रिंगबैक का अनुमान लगाने में सहायक हो सकती है, लेकिन वह पूरी लंबाई के सपोर्ट, गेजिंग, मार्किंग या क्लीयरेंस को सत्यापित नहीं कर सकती।
फॉर्मिंग लोड हटाए जाने के बाद प्रत्येक परीक्षण को एक समान क्रम में मापें:
केवल पास या फेल नहीं, बल्कि वास्तविक रीडिंग दर्ज करें। इनका पैटर्न संभावित कारण की पहचान करता है। यदि बेंड सही स्थान पर है, लेकिन कोण में लगातार त्रुटि है, तो यह अनुमोदित रैम-डेप्थ या स्प्रिंगबैक सुधार की ओर संकेत करता है। यदि कोण सही है, लेकिन फ्लैंज छोटा या लंबा है, तो यह रैम-डेप्थ के बजाय बैकगेज संदर्भ, पार्ट की सीटिंग, फ्लैट डेवलपमेंट, बेंड अलाउंस या मापने की विधि की ओर संकेत करता है।
बेंड की लंबाई के साथ कोण में भिन्नता के लिए अलग जाँच आवश्यक है। केंद्र से सिरे तक का सहज पैटर्न विक्षेपण या क्राउनिंग का संकेत दे सकता है। एक समान ढलान सीटिंग, टूल की ऊँचाई या मशीन की समानांतरता की ओर संकेत कर सकता है। किसी सेगमेंट जोड़ के पास अचानक स्थानीय बदलाव संदूषण, घिसाव, क्षति या बेमेल टूल का संकेत दे सकता है। मशीन-ज्यामिति संबंधी कार्य को अधिकृत करने से पहले पार्ट के सपोर्ट और सामग्री की एकरूपता की पुष्टि करें।
बहुत लंबी वर्कपीस में सपोर्ट, समानांतरता और पूरी बेंड लंबाई पर कोण नियंत्रण की जरूरत बढ़ने पर टैंडम प्रेस ब्रेक समाधान का मूल्यांकन करना उपयोगी अगला कदम हो सकता है, विशेषकर जब समन्वित बेंडिंग मौजूदा सेटअप की सीमाओं को बेहतर ढंग से संबोधित करती हो।
एक समय में केवल एक चर बदलें। पुराना मान, नया मान, मापा गया परिणाम, सामग्री की पहचान और परीक्षण संख्या दर्ज करें। आवश्यकता होने पर नए पीस पर एक और नियंत्रित परीक्षण करें, फिर वही निरीक्षण दोहराएँ। पहले से फॉर्म किए गए पार्ट पर दोबारा प्रहार करने से उसका फॉर्मिंग इतिहास बदल जाता है और वह अगले ब्लैंक का प्रतिनिधित्व नहीं कर सकता, जब तक कि दूसरा प्रहार अनुमोदित प्रक्रिया का हिस्सा न हो।
दरार, टूल की हलचल, ओवरलोड चेतावनी, अस्थिर आयाम, असामान्य आवाज़, अप्रत्याशित गति, लगभग होने वाली टक्कर या सुरक्षा व्यवस्था में व्यवधान की स्थिति में परीक्षण-और-त्रुटि आधारित सुधार रोक दें। इन स्थितियों में एक और क्रमिक सेटिंग परिवर्तन करने के बजाय प्रक्रिया शृंखला की दोबारा जाँच आवश्यक है।
एक अच्छा बेंड पर्याप्त नहीं है। कंपनी की नियंत्रण योजना में निर्धारित सत्यापन मात्रा का उपयोग करें। नए पार्ट्स को निर्धारित क्रम में समान परिणाम दोहराने चाहिए और असुरक्षित गति, अलार्म, टूल की हलचल या अस्पष्ट भिन्नता के बिना ड्रॉइंग की प्रत्येक लागू आवश्यकता पूरी करनी चाहिए।
जारी करने से पहले पुष्टि करें कि:
उत्पादन के दौरान कोणीय विचलन, फ्लैंज में बदलाव, पार्ट की दिशा, टूल की हलचल, ध्वनि, अलार्म और सामग्री में बदलाव की निगरानी जारी रखें। मापों के सहनशीलता सीमाओं को पार करने से पहले रुझानों की जाँच करें।
यदि किसी टूल को हटाया या बदला गया हो, सामग्री का विनिर्देश या लॉट बदला हो, प्रोग्राम संपादित किया गया हो, कोई नया सुधार लागू किया गया हो, अलार्म आया हो, बिजली बाधित हुई हो, रखरखाव किया गया हो या कोई अस्पष्ट बदलाव दिखाई दिया हो, तो काम रोककर दोबारा सत्यापन करें। अलार्म रीसेट करने या प्रोग्राम पुनः प्राप्त करने से उत्पादन की मंजूरी बहाल नहीं होती।
ड्रॉइंग संबंधी विरोधाभासों, मशीन की खराबियों, टूलिंग की क्षति और अस्थिर परिणामों को उच्च स्तर पर सूचित करें। वास्तविक सेटिंग्स और मापे गए लक्षणों को सुरक्षित रखें, प्रभावित पार्ट्स की पहचान करें और नामित पर्यवेक्षक, गुणवत्ता विभाग, इंजीनियरिंग प्राधिकारी, रखरखाव टीम या टूलिंग विशेषज्ञ को शामिल करें। सुरक्षा उपायों को कभी दरकिनार न करें, चेतावनियाँ न छिपाएँ, क्षतिग्रस्त टूलिंग में बदलाव न करें और तब तक सेटिंग्स बदलते न रहें जब तक संयोग से कोई एक पार्ट स्वीकार्य न हो जाए।
मुख्य सीख सरल है: संरेखण केवल एक कड़ी है। एक सुरक्षित और दोहराने योग्य प्रेस ब्रेक सेटअप ड्रॉइंग से शुरू होता है और ऐसी सत्यापित प्रक्रिया पर समाप्त होता है जो केवल पहला ही नहीं, बल्कि अगला अच्छा पार्ट भी बना सके।
यदि आप मशीन क्षमता, टूलिंग, पार्ट ज्यामिति या सत्यापित सेटअप के कार्यान्वयन पर विशेषज्ञ परामर्श चाहते हैं, तो अपनी आवश्यकताओं पर चर्चा करने के लिए संपर्क करें।
