I. संज्ञानात्मक पुनर्निर्माण: मोड़ की गहराई और सटीकता के बीच संबंध की नई परिभाषा
मोड़ की गहराई की गणना में महारत हासिल करने के लिए हमें इस सरल धारणा को छोड़ना होगा कि यह केवल इस बात पर निर्भर है कि पंच कितना नीचे जाता है। उच्च-सटीकता वाले CNC बेंडिंग में, मोड़ की गहराई (Y-अक्ष की स्थिति) वह एकमात्र सबसे महत्वपूर्ण कारक है जो तैयार भाग की ज्यामितीय सटीकता को निर्धारित करता है। यह सैद्धांतिक गणना और तनाव के तहत धातु के वास्तविक व्यवहार के बीच पुल का काम करता है। प्रेस ब्रेक जैसी आधुनिक मशीनें इसी सटीकता सिद्धांत को मूर्त रूप देती हैं, जिससे ऑपरेटर सैद्धांतिक गहराई को बार-बार प्राप्त होने वाली सटीकता में बदल सकते हैं।
1.1 मूल परिभाषा और भौतिक ढांचा
कड़े इंजीनियरिंग दृष्टिकोण से, मोड़ की गहराई उस सटीक दूरी को संदर्भित करती है जितना ऊपरी पंच का सिरा निचले डाई के V-खुलाव में प्रवेश करता है, जिसे डाई की ऊपरी सतह (संपर्क या पिंच बिंदु) से मापा जाता है। हालांकि इसे केवल रैखिक माप के रूप में देखना एक वैचारिक गलती है, जो अनिवार्य रूप से अशुद्धियों की ओर ले जाती है।
व्यावहारिक रूप से, “गहराई” पंच स्ट्रोक के दौरान तीन अलग-अलग चरणों में विभाजित होती है:
एप्रोच (मुक्त यात्रा): पंच शीर्ष मृत केंद्र (TDC) से “म्यूट पॉइंट” तक चलता है, जो सामग्री के ठीक ऊपर होता है। यह चरण चक्र समय को प्रभावित करता है लेकिन मोड़ की ज्यामिति को नहीं।
इलास्टिक ज़ोन: पंच सामग्री के संपर्क में आता है और उसकी यील्ड स्ट्रेंथ को पार करना शुरू करता है। धातु एक स्प्रिंग की तरह लचीले रूप में मुड़ती है, ऊर्जा संग्रहीत करती है, लेकिन अभी तक स्थायी विकृति नहीं होती।
प्लास्टिक ज़ोन (महत्वपूर्ण चरण): यही वह चरण है जहाँ सटीकता और त्रुटि साथ-साथ मौजूद होती हैं। जैसे ही पंच यील्ड पॉइंट से आगे जाता है, सामग्री प्लास्टिक रूप में प्रवाहित होने लगती है। इस अवस्था में मात्र 0.01 मिमी की ऊर्ध्व विस्थापन भी परिणामी कोण को 0.5° से 1° तक बदल सकती है।
मुख्य अंतर्दृष्टि: आप एक स्थिर स्थिति की गणना नहीं कर रहे हैं—आप उस सटीक संतुलन बिंदु की पहचान कर रहे हैं जहाँ आंतरिक सामग्री तनाव, डाई की चौड़ाई और पंच टिप का त्रिज्या मिलकर लक्षित कोण उत्पन्न करते हैं जब निर्माण बल को हटा दिया जाता है। यदि आप WAD सीरीज़ CNC प्रेस ब्रेक जैसी उन्नत मशीन का उपयोग कर रहे हैं, तो यह संतुलन स्वचालित सटीक नियंत्रण के साथ प्राप्त किया जा सकता है।
1.2 भिन्न तंत्र: एयर बेंडिंग, बॉटमिंग और कॉइनिंग
गणना का तर्क पूरी तरह बदल जाता है, यह इस बात पर निर्भर करता है कि कौन-सी बेंडिंग तकनीक अपनाई गई है। एयर बेंडिंग के लिए उपयुक्त सूत्र यदि कॉइनिंग पर लागू किया जाए तो यह उपकरण को गंभीर रूप से क्षति पहुँचा सकता है।
एयर बेंडिंग (सटीकता का कलाकार):
गहराई की भूमिका: यह प्रमुख नियंत्रक चर है।
कार्यप्रणाली: सामग्री कभी भी V-डाई के तल को नहीं छूती। यह केवल डाई के कंधों और पंच की नोक पर टिकती है। मोड़ का कोण पूरी तरह इस बात पर निर्भर करता है कि पंच कितनी गहराई तक नीचे जाता है।
सुझाव:WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक मशीनें रीयल-टाइम गहराई फीडबैक प्रदान करती हैं, जिससे विभिन्न सामग्रियों में भी एयर बेंडिंग के कोण समान बने रहते हैं।
सटीकता की आवश्यकता: अत्यधिक उच्च। क्योंकि शीट मूलतः “हवा में तैरती” रहती है, इसलिए सामग्री की मोटाई या तन्यता में कोई भी अंतर अंतिम मोड़ के कोण को सीधे प्रभावित करेगा, जब तक कि गहराई का सही रूप से समायोजन न किया जाए। यही चुनौती आधुनिक CNC एल्गोरिद्म द्वारा हल की जाती है।
बॉटमिंग (मोल्ड निर्माता):
गहराई की भूमिका: एक निश्चित सीमा।
कार्यप्रणाली: पंच शीट को तब तक दबाता है जब तक वह V-डाई की दीवारों के आकार से पूरी तरह मेल नहीं खा लेती। परिणामस्वरूप कोण उपकरण के कोण पर निर्भर करता है, गहराई पर नहीं—यह मानते हुए कि पंच पर्याप्त नीचे तक गया है ताकि सामग्री ठीक से बैठ सके।
सटीकता की आवश्यकता: मध्यम। गहराई V-डाई के तल तक पहुँचे, और साथ ही स्प्रिंगबैक की भरपाई के लिए एक अतिरिक्त “दबाव” लागू किया जाए।
कॉइनिंग (बल प्रयोग विधि):
गहराई की भूमिका: धँसाव का माप।
कार्यप्रणाली: पंच धातु की न्यूट्रल धुरी से आगे तक प्रवेश करता है, उसे अत्यधिक दबाव में संपीड़ित और पतला करता है—जो एयर बेंडिंग की तुलना में पाँच से आठ गुना अधिक हो सकता है। पंच की नोक का रेडियस वास्तव में धातु पर अंकित हो जाता है।
सटीकता की आवश्यकता: स्थिति नियंत्रण में कम, बल नियंत्रण में अधिक। यहाँ ध्यान माइक्रोमीटर-स्तर की Y-धुरी की सटीकता पर नहीं, बल्कि टूल को क्षति से बचाने हेतु टननेज सीमा की सही गणना पर केंद्रित होता है।
1.3 सामान्य मानसिक जाल और उनके समाधान
कैलकुलेटर खोलने से पहले, हमें तीन सामान्य भ्रांतियाँ दूर करनी होंगी जो अनुभवी प्रेस ब्रेक ऑपरेटरों को भी भ्रमित कर देती हैं।
जाल 1: “लक्ष्य कोण ही मोड़ का कोण है।”
वास्तविकता: एयर बेंडिंग में, यदि तैयार भाग का कोण 90° चाहिए तो इसका अर्थ यह नहीं कि उसे 90° पर मोड़ा जाए। आमतौर पर स्प्रिंगबैक की भरपाई के लिए लगभग 88° या 87° का मोड़ निर्धारित किया जाता है। यदि आपकी गहराई की गणना में स्प्रिंगबैक कारक (सही K-फैक्टर एकीकरण के माध्यम से) शामिल नहीं है, तो परिणाम हमेशा अधूरा मोड़ होगा।
जाल 2: “गहराई (Depth) सामग्री की मोटाई से स्वतंत्र होती है।”Y-अक्ष क्षतिपूर्ति प्रणाली वाले WADG सीरीज़ इलेक्ट्रिक प्रेस ब्रेक इस समस्या को स्वतः संतुलित करते हैं।
वास्तविकता: कुछ ऑपरेटर मानते हैं कि यदि V-डाई समान है तो 90° के लिए गहराई भी समान रहेगी। यह धारणा गलत है। 2.0 मिमी की शीट 1.0 मिमी शीट की तुलना में V-डाई के भीतर ऊँचाई पर बैठती है।
सुधार: आपकी गहराई की गणना में V-डाई के कंधों पर टिकी सामग्री की मोटाई को अवश्य शामिल किया जाना चाहिए। यदि Y-अक्ष की क्षतिपूर्ति (compensation) न की जाए, तो केवल 0.05 मिमी का अंतर भी मोड़ के कोण को स्पष्ट रूप से प्रभावित कर सकता है।
जाल 3: “सूत्र (Formula) पूर्णतः अपरिवर्तनीय है।” यदि मशीन कैलिब्रेशन और क्राउनिंग क्षतिपूर्ति आवश्यक हो, तो विशेषज्ञों से संपर्क करें।
वास्तविकता: ये सूत्र आदर्श परिस्थितियों पर आधारित होते हैं—संपूर्ण टूलिंग, समान सामग्री और पूरी तरह कठोर मशीन फ्रेम। वास्तविकता में, मशीन का झुकाव (frame flexing) और टूल का घिसाव प्रभावी गहराई को बदल देता है।
सुधार: गणना की गई गहराई को एक “आधार लक्ष्य” के रूप में लें। यह आपको अंतिम मोड़ तक लगभग 98% सटीकता के साथ पहुँचाएगा; शेष सूक्ष्म समायोजन—कुछ माइक्रॉन तक—मशीन कैलिब्रेशन और क्राउनिंग क्षतिपूर्ति पर निर्भर करते हैं।
जब हम “मोड़ की गहराई” को एक स्थिर माप न मानकर, बल्कि प्रक्रिया और सामग्री गुणों से प्रभावित एक गतिशील चर (dynamic variable) के रूप में परिभाषित करते हैं, तब हम आगे आने वाले सटीक गणितीय विश्लेषण की नींव स्थापित करते हैं।
II. सिद्धांतों का विश्लेषण: मोड़ की गहराई की गणना का गणितीय ढांचा और तार्किक आधार
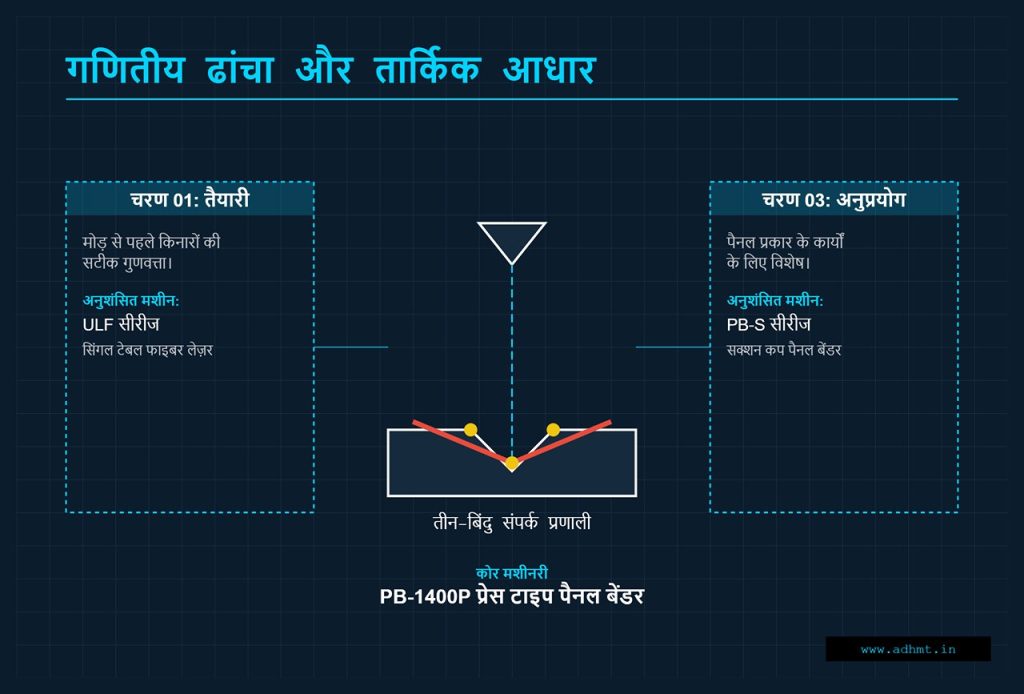
जो इंजीनियर लेज़र कटिंग मशीन से शीट मेटल तैयार करते हैं, उनके लिए मोड़ से पहले किनारों की सटीक गुणवत्ता सुनिश्चित करना उतना ही आवश्यक है। ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन से बने किनारे बेंडिंग के लिए श्रेष्ठ आधार प्रदान करते हैं।
एयर बेंडिंग का मूल सिद्धांत तीन-बिंदु संपर्क प्रणाली है। PB-1400P प्रेस टाइप पैनल बेंडर जैसी मशीनें इस सिद्धांत को स्थिरता के साथ लागू करती हैं। यदि आप पैनल प्रकार कार्य कर रहे हों, तो PB-S सीरीज सक्शन कप पैनल बेंडर आदर्श विकल्प है।
2.1 मूल ज्यामितीय मॉडल: V-डाई के भीतर त्रिकोणीय संबंध
एयर बेंडिंग का मूल सिद्धांत तीन-बिंदु संपर्क प्रणाली (Three-Point Contact System) है। शीट मेटल दो स्थानों पर डाई को और तीसरे स्थान पर पंच को स्पर्श करती है। पैनल बेंडर जैसी उच्च-सटीकता वाली बेंडिंग मशीनें इसी ज्यामितीय सिद्धांत के माध्यम से स्थिर और समान परिणाम प्राप्त करती हैं।
मुख्य एल्गोरिद्म — यद्यपि आधुनिक CNC नियंत्रक ये गणनाएँ स्वचालित रूप से करते हैं, परंतु मूल एल्गोरिद्म को समझना प्रभावी समस्या समाधान के लिए आवश्यक है। सैद्धांतिक मोड़ गहराई (D)—जो डाई की ऊपरी सतह से लेकर पंच की निचली स्थिति तक मापी जाती है—डाई की चौड़ाई (V) और लक्ष्य कोण (α) के बीच स्पर्शरेखीय संबंध पर आधारित होती है।
किसी विशिष्ट मोड़ कोण को प्राप्त करने हेतु आवश्यक Y-अक्ष गहराई का एक सरल किन्तु विश्वसनीय अनुमान निम्न प्रकार है:
Y = (V − (k × t)) / (2 × tan(α / 2))
नोट: यह समीकरण V-डाई के निचले हिस्से से ऊपर की ओर मापी गई दूरी की गणना करता है (यदि गहराई V-डाई के तल के सापेक्ष परिभाषित हो), लेकिन मशीन के निर्देशांक प्रणाली के आधार पर इसे उलटा भी किया जा सकता है।
व्यवहार में, ऑपरेटर के लिए सबसे महत्वपूर्ण यह होता है कि पंच को “पिंच पॉइंट”—वह स्थिति जहाँ सामग्री डाई के कंधों पर सपाट रखी होती है—से कितना नीचे जाना चाहिए। इस गणना पर तीन प्रमुख कारक प्रभाव डालते हैं:
डाई की चौड़ाई (V): यह त्रिभुज के आधार के रूप में कार्य करती है। यदि V-ओपनिंग अधिक चौड़ी है, तो समान कोण प्राप्त करने के लिए पंच को अधिक गहराई तक जाना पड़ेगा।
सामग्री की मोटाई (t): यह एक स्थिति ऑफ़सेट की तरह कार्य करती है। मोटी सामग्री डाई पर ऊँची बैठती है, जिससे कंधे के संपर्क बिंदु और इस प्रकार बेंड की ज्यामिति बदल जाती है।
अर्ध कोण का टैन्जेंट tan(α / 2): चूँकि बेंडिंग प्रक्रिया सममित होती है, गणना केवल त्रिभुज के एक हिस्से पर केंद्रित होती है—विशेष रूप से अर्ध कोण (α/2) पर।
आंतरिक रेडियस का नियम (Ir) बेसिक बेंडिंग सूत्रों में अक्सर अनदेखा किया जाने वाला एक महत्वपूर्ण पहलू है प्राकृतिक रूप से बनने वाला आंतरिक रेडियस। एयर बेंडिंग में यह रेडियस डाई की चौड़ाई के अनुपात में स्वतः विकसित होता है। PB-1400P प्रेस टाइप पैनल बेंडर जैसी उच्च-सटीकता वाली मशीनों के उपयोग से वही रेडियस स्थिरता प्राप्त होती है जिसकी सूत्रों में अपेक्षा की जाती है।
सूत्र: Ir ≈ V/6 से V/8 तक, जो सामग्री की तन्य शक्ति पर निर्भर करता है।
महत्व: यह स्वाभाविक रूप से बनने वाला या “फ्लोटिंग” रेडियस बेंड के प्रभावी चाप की लंबाई को बदल देता है। यदि आपकी गणना एक तीक्ष्ण कोने (शून्य रेडियस) मानती है जबकि वास्तविक प्रक्रिया 2 मिमी का रेडियस उत्पन्न करती है, तो बेंड डिडक्शन और आवश्यक पंच गहराई दोनों गलत हो जाएँगे, जिससे अंतिम कोण सटीक नहीं रहेगा।
2.2 उन्नत चर: वे छिपे हुए कारक जो गणना की सटीकता को प्रभावित करते हैं
यदि ज्यामिति ही एकमात्र चर होती, तो 90° बेंड के लिए हमेशा समान पंच गहराई आवश्यक होती। लेकिन वास्तविक परिस्थितियाँ एक “नॉइज़ फैक्टर” प्रस्तुत करती हैं, जो गणितीय आदर्श से विचलन पैदा करता है। अनुभवी तकनीशियन इन सूक्ष्म प्रभावों को पहले से पहचान कर उनके लिए सुधार करते हैं।
1. स्प्रिंगबैक गुणांक (इलास्टिक रिकवरी) यह गहराई की सटीकता को प्रभावित करने वाला सबसे प्रमुख चर है।
भौतिकी: जब पंच पीछे हटता है, तो धातु अपनी इलास्टिक तनाव को मुक्त करती है, जिससे वह आंशिक रूप से अपनी मूल आकृति की ओर लौट आती है—इसी प्रक्रिया को “स्प्रिंगबैक” कहा जाता है।
गणना पर प्रभाव: यदि आपको 90° का पूर्ण मोड़ प्राप्त करना है, तो गणना को सीधे 90° पर आधारित नहीं किया जा सकता। इसके बजाय, आपको हल्का ओवर-बेंड करना होगा — आमतौर पर 88° या 87° तक — ताकि स्प्रिंगबैक की भरपाई हो सके।
परिवर्ती प्रकृति: स्प्रिंगबैक स्थिर नहीं होता; यह सामग्री की यील्ड स्ट्रेंथ पर निर्भर करता है। उच्च तन्यता शक्ति वाले स्टील के बैच में स्प्रिंगबैक अधिक होगा, जिससे इच्छित अंतिम कोण प्राप्त करने के लिए पंच को Y-अक्ष के साथ अधिक गहराई तक प्रवेश करना पड़ेगा।
2. सामग्री की मोटाई सहनशीलता स्टील शीटें कभी पूरी तरह समान नहीं होतीं। नाममात्र 3 मिमी की शीट वास्तव में 2.95 मिमी से 3.05 मिमी के बीच मापी जा सकती है।
“पिंच पॉइंट” का स्थान परिवर्तन: यदि वास्तविक मोटाई अनुमान से 0.05 मिमी कम है, तो पंच को केवल संपर्क बनाने के लिए 0.05 मिमी अतिरिक्त यात्रा करनी होगी — और लक्ष्यित मोड़ कोण प्राप्त करने के लिए इससे भी गहराई तक जाना होगा।
गुणक प्रभाव: एयर बेंडिंग में, मोटाई में Δt का परिवर्तन लगभग Δt × C के बराबर कोणीय विचलन उत्पन्न करता है, जहाँ C का मान V-डाई के खुलने पर निर्भर करता है। छोटे V-डाई पर केवल 0.1 मिमी की विचलन भी मोड़ कोण को एक डिग्री से अधिक बदल सकती है।
3. मशीन डिफ्लेक्शन (खिंचाव प्रभाव) भार के दौरान प्रेस ब्रेक पूरी तरह कठोर संरचना की तरह व्यवहार नहीं करता। ऊपरी बीम हल्का ऊपर की ओर झुकता है जबकि निचला बेड नीचे की ओर मुड़ता है।
परिणाम: पंच मशीन के केंद्र में उतना गहराई तक नहीं प्रवेश करता जितना सिरों पर, जहाँ हाइड्रोलिक सिलिंडर बल लगाते हैं।
क्षतिपूर्ति: यदि स्वचालित क्राउनिंग या डिफ्लेक्शन क्षतिपूर्ति प्रणाली न हो, तो सिरों पर 90° मोड़ देने वाली स्ट्रोक गहराई केंद्र में 92° मोड़ पैदा कर सकती है। इसलिए गणना में डिफ्लेक्शन ऑफसेट मान शामिल करना आवश्यक है।
4. टूलिंग का घिसाव और रेडियस सैद्धांतिक मॉडल यह मानता है कि V-डाई के कंधे पूरी तरह तीखे हैं। व्यवहार में, हर V-डाई में एक कंधा रेडियस (Rd) होता है।
ऑफसेट: जब पंच नीचे उतरता है, तब शीट मेटल इन कंधे रेडियसों के चारों ओर लिपट जाती है। बड़ा रेडियस प्रभावी रूप से V-डाई की लीवर लंबाई को कम करता है, जिससे आवश्यक प्रवेश गहराई में हल्का परिवर्तन आता है। जब डाई असमान रूप से घिस जाती हैं और कंधे रेडियस असंगत हो जाते हैं, तो सटीक गहराई की गणना असंभव हो जाती है।
तर्क का सारांश: बेंडिंग गहराई की गणना केवल स्थिर Y-अक्ष स्थिति निर्धारित करने का कार्य नहीं है। यह उस लक्ष्यित लोडेड कोण (ज्यामिति) को हल करने की प्रक्रिया है जो स्प्रिंगबैक (सामग्री की भौतिकी) की भरपाई करते हुए मशीन डिफ्लेक्शन (यांत्रिक व्यवहार) का भी ध्यान रखती है।
III. व्यावहारिक निष्पादन: मानकीकृत गणना और सेटअप प्रक्रिया (5-चरणीय एसओपी)
सिर्फ सिद्धांत से कुछ हासिल नहीं होता जब तक उसे अनुशासित तरीके से लागू न किया जाए। यदि ±0.2° की सटीकता निरंतर बनाए रखनी है और परीक्षण-त्रुटि (trial and error) से बचना है, तो ऑपरेटरों को सहज ज्ञान (intuition) से आगे बढ़कर इंजीनियरिंग दृष्टिकोण अपनाना होगा। यह 5-चरणीय मानक संचालन प्रक्रिया (Standard Operating Procedure – SOP) सैद्धांतिक चर (variables) को सटीक मशीन निर्देशांक (machine coordinates) में परिवर्तित करती है।
3.1 चरण 1: प्रक्रिया पैरामीटर सत्यापन और पूर्व-प्रसंस्करण
किसी भी सूत्र को लागू करने से पहले, सभी चरों की पुष्टि आवश्यक है। गहराई (depth) की गणना में अधिकांश त्रुटियाँ गलत गणित के कारण नहीं, बल्कि नाममात्र विनिर्देशों और वास्तविक भौतिक स्थितियों के बीच असंगति के कारण होती हैं।
सामग्री की मोटाई (t) की पुष्टि करें: केवल लेबल पर भरोसा न करें। “3.0 मिमी” अंकित शीट अक्सर 2.95 मिमी या 3.05 मिमी निकलती है। वास्तविक मोटाई की पुष्टि के लिए माइक्रोमीटर का उपयोग करें। एयर बेंडिंग में, यदि गहराई सेटिंग में समायोजन न किया जाए तो 0.1 मिमी का अंतर झुकाव कोण में 1° से अधिक का परिवर्तन ला सकता है।
उपकरणों के आयाम सत्यापित करें: V-डाई की चौड़ाई (V) और शोल्डर रेडियस (Rd) को मापें। यदि डाई का 2.0 मिमी शोल्डर रेडियस घिसकर 2.5 मिमी हो गया है, तो यह V-ओपनिंग को प्रभावी रूप से बदल देता है, जिसके कारण आवश्यक गहराई की पुनर्गणना करनी पड़ती है।
तन्यता शक्ति वर्गीकरण निर्धारित करें: यह पहचानें कि बैच हॉट-रोल्ड है या कोल्ड-रोल्ड। “हार्ड” बैच (जिनकी तन्यता शक्ति अधिक होती है) उच्च प्रतिरोध के कारण डाई में थोड़ा ऊपर ठहरते हैं और अधिक स्प्रिंगबैक दिखाते हैं, इसलिए उन्हें “सॉफ्ट” बैच की तुलना में थोड़ा गहरा स्ट्रोक चाहिए।
3.2 चरण 2: सैद्धांतिक गहराई की गणना (त्वरित सूत्र)
जब सभी भौतिक पैरामीटर सत्यापित हो जाएँ, तो आप ज्यामितीय गहराई (D) की गणना कर सकते हैं — यह वह दूरी है जितना पंच टिप को V-डाई की ऊपरी सतह (पिंच पॉइंट) से नीचे जाना चाहिए ताकि भार के दौरान वांछित झुकाव कोण प्राप्त हो सके।
एयर बेंडिंग के लिए उद्योग में प्रचलित मानक समीकरण इस प्रकार है:
D = V/2 × tan(90° − α/2) − (V − t)/2 × tan(α/2)
सरलीकृत व्यावहारिक समीकरण (90° झुकाव के लिए):D ≈ V/2 + 0.4t(ध्यान दें: इसे केवल सेटअप मार्गदर्शन के रूप में उपयोग करें; सटीक कार्य के लिए त्रिकोणमितीय सूत्र पर भरोसा करें)।
मुख्य अंतर:
एयर बेंडिंग: यह सूत्र लोड के दौरान कोण की गणना करता है। यदि आपको 90° का अंतिम झुकाव चाहिए, तो आप 90° के लिए नहीं बल्कि लगभग 88° के लिए गणना करते हैं (देखें चरण 3)।
बॉटमिंग: गहराई की गणना अपेक्षाकृत सरल होती है: D = V₍Depth₎ − t + c (जहाँ c एक संपीड़न कारक को दर्शाता है)। हालांकि, आधुनिक सटीक बेंडिंग में उच्च टॉनेज की आवश्यकता के कारण बॉटमिंग का उपयोग बहुत कम किया जाता है।
3.3 चरण 3: स्प्रिंगबैक क्षतिपूर्ति और गहराई समायोजन
चरण 2 में निर्धारित गहराई आपको वह मान देती है जो वांछित कोण प्राप्त करने के लिए आवश्यक है लोड के दौरान। जैसे ही पंच पीछे हटता है, सामग्री अपनी मूल सपाट अवस्था की ओर लौटने की प्रवृत्ति रखती है। इस घटना को स्प्रिंगबैक कहा जाता है।
वास्तव में सही 90° का अंतिम कोण प्राप्त करने के लिए, आपको कार्यपीस को जानबूझकर थोड़ा अधिक मोड़ना पड़ता है।
लक्षित लोडेड कोण की गणना करें: α_लोडेड = α_लक्षित − Δ_स्प्रिंगबैक (उदाहरण: यदि स्प्रिंगबैक 2° है और आपको 90° का मोड़ चाहिए, तो आपको 88° तक मोड़ना होगा)।
स्प्रिंगबैक (Δ) का अनुमान लगाएँ:
माइल्ड स्टील: 0.5° से 1.0°
स्टेनलेस स्टील: 1.5° से 3.0°
एल्यूमिनियम: 1.0° से 2.0°
गहराई पर लागू करें: गणना करते समय 90° की जगह 88° कोण का उपयोग करें। इससे D मान थोड़ा बढ़ जाता है—आमतौर पर V-ओपनिंग के अनुसार 0.1 मिमी से 0.3 मिमी अधिक—ताकि सामग्री को उसकी यील्ड सीमा से थोड़ा आगे तक धकेला जा सके।
3.4 चरण 4: मशीन निर्देशांक (Y-अक्ष डेटा) में रूपांतरण
गणना की गई गहराई (D) एक सापेक्ष माप है। जबकि CNC प्रेस ब्रेक पूर्ण निर्देशांक Y1 और Y2 का उपयोग करता है। इसलिए, आपको सैद्धांतिक गहराई को मशीन के निर्देशांक संदर्भ प्रणाली में परिवर्तित करना आवश्यक है।
शून्य बिंदु Y0 निर्धारित करें: अधिकांश आधुनिक प्रेस ब्रेक में, Y=0 उस स्थिति को दर्शाता है जहाँ पंच की नोक डाई की ऊपरी सतह को बस छूती है—इसे आमतौर पर “म्यूट पॉइंट” या “पिंच पॉइंट” कहा जाता है।
सूत्र: Yₐₓᵢₛ = Y₀ − D (ध्यान दें: कुछ नियंत्रक नीचे की मृत स्थिति से ऊपर की ओर मापते हैं; अपनी मशीन के लिए निर्देशांक दिशा की पुष्टि अवश्य करें)।
क्राउनिंग क्षतिपूर्ति लागू करें: लंबे मोड़ों के दौरान, मशीन का फ्रेम स्वाभाविक रूप से थोड़ा झुक जाता है, जिससे राम बीच में ऊपर की ओर उठता है। यदि क्षतिपूर्ति न की जाए, तो किनारों पर सही 90° का मोड़ बनता है जबकि केंद्र में लगभग 92° तक पहुंच सकता है, जो अधो-मोड़ (under-bending) को दर्शाता है।
मशीन के क्राउनिंग मान को मैन्युअल रूप से दर्ज करें या स्वचालित CNC क्राउनिंग प्रणाली का उपयोग करें। यह गहराई प्रोफ़ाइल में हल्का वक्र जोड़ता है, जिससे राम को बीच में थोड़ा अधिक नीचे (+0.05 मिमी) धकेला जाता है ताकि पूरी लंबाई में समान मोड़ प्राप्त किया जा सके।
3.5 चरण 5: परीक्षण मोड़ सत्यापन और क्लोज़्ड-लूप समायोजन
कोई भी गणितीय मॉडल पूरी तरह से मोड़ने के व्यवहार की भविष्यवाणी नहीं कर सकता क्योंकि धातुएँ स्वाभाविक रूप से गैर-रेखीय होती हैं। इसलिए, अंतिम चरण में प्रथम लेख निरीक्षण (FAI) फीडबैक लूप शामिल होता है।
टेस्ट बेंड करें: उत्पादन भाग के समान सामग्री से बने एक स्क्रैप टुकड़े पर प्रोग्राम किए गए बेंड को चलाएँ।
परिणाम मापें: वास्तविक बेंड कोण निर्धारित करने के लिए डिजिटल प्रोट्रैक्टर या लेज़र-आधारित कोण मापन प्रणाली का उपयोग करें।
विचलन निर्धारित करें:
परिदृश्य A: लक्ष्य = 90°, वास्तविक = 92° (कम बेंड)। पंच पर्याप्त गहराई तक नहीं गया।
परिदृश्य B: लक्ष्य = 90°, वास्तविक = 88° (अधिक बेंड)। पंच आवश्यकता से अधिक नीचे चला गया।
सुधार गुणांक लागू करें: अनुमान और परीक्षण पर निर्भर रहने के बजाय डेप्थ सेंसिटिविटी अनुपात का उपयोग करें: ΔY ≈ (V/2) × (ΔAngle / 57.3)। अनुभवजन्य नियम: मानक V-डाई के लिए प्रत्येक 1° विचलन आमतौर पर Y-अक्ष में लगभग 0.05 मिमी से 0.1 मिमी का समायोजन मांगता है।
कंट्रोलर अपडेट करें: इस सुधार मान को CNC के “एंगल करेक्शन” या “डेप्थ ऑफसेट” फ़ील्ड में दर्ज करें। मूल टूल डेटा को न बदलें; इसके बजाय, यह परिवर्तन बेंड-विशिष्ट करेक्शन फ़ील्ड में लागू करें। यह फीडबैक लूप को पूरा करता है और सुनिश्चित करता है कि अगला भाग सटीक विनिर्देशों को पूरा करे।
फीडबैक का उपयोग करते हुए टेस्ट बेंड करें और सुधार लागू करें। यदि आपको अत्यधिक सटीक कार्य की आवश्यकता हो, तो विशेषज्ञों से संपर्क करें या नवीनतम तकनीकी गाइड डाउनलोड करें।
IV. उन्नत रणनीतियाँ: त्रुटि प्रबंधन और गतिशील अनुकूलन
सैद्धांतिक गहराई की गणना केवल प्रारंभिक चरण है। एक सामान्य ऑपरेटर और एक विशेषज्ञ तकनीशियन के बीच का वास्तविक अंतर इस बात में निहित है कि वे उत्पादन के वास्तविक वातावरण में आने वाले अप्रत्याशित कारकों को कितनी कुशलता से नियंत्रित करते हैं। उच्च मात्रा वाले उत्पादन में स्थिर सूत्र अक्सर असफल होते हैं क्योंकि मशीन, सामग्री और टूलिंग लगातार बदलते रहते हैं। यह खंड बताता है कि इन उतार-चढ़ावों के बावजूद सटीकता बनाए रखने के लिए गहराई की गणनाओं को गतिशील रूप से कैसे सूक्ष्म-समायोजित किया जाए।
4.1 “असंगत कोणों” का समाधान: गहराई मुआवजे के तरीके
लंबे भागों को बेंड करते समय एक सामान्य समस्या “कैनो इफ़ेक्ट” या “यॉनिंग” कहलाती है। इस स्थिति में, बेंड कोण दोनों सिरों पर सटीक होता है लेकिन बीच में अधिक खुला होता है—यानि कम बेंड। ऐसा इसलिए होता है क्योंकि अत्यधिक हाइड्रोलिक दबाव ऊपरी रैम को ऊपर की ओर मोड़ देता है जबकि निचला बेड नीचे की ओर झुक जाता है।
हालाँकि Y-अक्ष एन्कोडर (Y1 और Y2) सुनिश्चित करते हैं कि रैम साइड सिलेंडरों पर निर्धारित गहराई तक पहुँच जाए, लेकिन मशीन के केंद्र में वास्तविक गहराई संरचनात्मक झुकाव के कारण गणना की गई गहराई से कम होती है।
क्षतिपूर्ति रणनीति (क्राउनिंग): अधिकांश आधुनिक CNC प्रेस ब्रेक स्वचालित क्राउनिंग सिस्टम (हाइड्रॉलिक या मैकेनिकल) से सुसज्जित होते हैं। हालांकि, बिना पुष्टि किए डिफ़ॉल्ट “ऑटो” मोड पर पूरी तरह निर्भर रहना एक सामान्य गलती है।
क्राउनिंग कर्व की जाँच करें: यदि मशीन किसी विशिष्ट क्राउनिंग मान (जैसे 0.15 मिमी का केंद्रीय उभार) की गणना करती है, लेकिन फिर भी कार्यपीस के बीच में कम मोड़ दिखता है, तो CNC के “क्राउनिंग फ़ैक्टर” पैरामीटर को पुनः-कैलिब्रेट करने की आवश्यकता है।
मैनुअल ऑफ़सेट समायोजन: यदि भाग के किनारों पर कोण 90° है जबकि केंद्र पर 92° दिखता है, तो Y-अक्ष स्ट्रोक को गहरा न करें—क्योंकि इससे सिरों पर अधिक मोड़ हो जाएगा। इसके बजाय, केंद्र के कोण को सुधारने के लिए क्राउनिंग मान को सूक्ष्म रूप से समायोजित करें।
सामान्य नियम: केंद्र पर प्रत्येक 1° के कोणीय अंतर के लिए, क्राउनिंग मान को लगभग 0.02 मिमी से 0.05 मिमी तक बढ़ाएँ—यह सीमा मुख्यतः V-डाई की चौड़ाई पर निर्भर करती है।
सेक्शनल समायोजन (पुरानी मशीनों के लिए): यदि आपकी प्रेस ब्रेक में स्वचालित क्राउनिंग सुविधा नहीं है, तो डाई होल्डर के नीचे “शिमिंग” विधि अपनाएँ। केंद्रीय हिस्सों में 0.05 मिमी मोटाई का शिम स्टॉक डालकर डाई को थोड़ा ऊपर उठाएँ, जिससे उस क्षेत्र में मोड़ की गहराई बढ़ाई जा सके।
आधुनिक प्रेस ब्रेक मॉडलों में एकीकृत क्राउनिंग सिस्टम का उपयोग करें ताकि डिफ्लेक्शन को सुधारा जा सके और कोणों की निरंतरता बनी रहे।
4.2 सामग्री बैच में भिन्नता का समाधान
गहराई नियंत्रण में सबसे कठिन समस्याओं में से एक है सामग्री की असमानता। एक ही ग्रेड की 3 मिमी A36 स्टील की दो शीटें—चाहे अलग-अलग मिलों से आई हों या उसी मिल के अलग-अलग बैचों से—उनकी यील्ड स्ट्रेंथ और वास्तविक मोटाई में उल्लेखनीय अंतर दिखा सकती हैं।
मोटाई में अंतर: यदि गणना में मोटाई 3.00 मिमी मानी गई है लेकिन वास्तविक शीट 3.10 मिमी मापी जाती है, तो पंच सामग्री को अपेक्षा से पहले छू लेगा। एयर बेंडिंग में इसका परिणाम अपेक्षा से अधिक तंग मोड़ कोण के रूप में होता है।
तन्य शक्ति में अंतर: कठोर सामग्री में स्प्रिंगबैक अधिक होता है। उदाहरण के लिए, 450 MPa यील्ड स्ट्रेंथ वाले बैच में 350 MPa वाले बैच की तुलना में अधिक स्प्रिंगबैक होगा, इसलिए समान अंतिम कोण पाने के लिए थोड़ी अधिक गहराई तक पंच को प्रवेश कराना आवश्यक होगा।
गतिशील अनुकूलन प्रोटोकॉल:
“थिकनेस चेक” प्रक्रिया: हर नए सामग्री बैच की वास्तविक मोटाई मापें। इस मापी गई मान (उदाहरण के लिए 2.95 मिमी) को CNC नियंत्रक की सामग्री लाइब्रेरी में दर्ज करें। ऐसा करने से आवश्यक गहराई (D) स्वतः पुनर्गणित हो जाती है और सुरक्षा म्यूट पॉइंट भी उसी के अनुसार अपडेट हो जाते हैं।
“करेक्शन लाइब्रेरी” (Correction Library): हर कार्य के लिए Y-अक्ष (Y-axis) को मैन्युअली समायोजित करने से बचें। इसके बजाय एक सुव्यवस्थित करेक्शन डेटाबेस बनाए रखें। उदाहरण के लिए, यदि “बैच A” को हमेशा −0.1 मिमी की गहराई समायोजन की आवश्यकता होती है, तो इसे उस सामग्री की विशिष्ट विशेषता के रूप में दर्ज करें ताकि भविष्य में इसका संदर्भ लिया जा सके।
एडैप्टिव बेंडिंग सिस्टम (Adaptive Bending Systems): यदि आपकी इकाई में लेज़र कोण मापन उपकरण (जैसे Lazer Safe या समान सिस्टम) उपयोग किए जाते हैं, तो “एक्टिव एंगल करेक्शन” फीचर को सक्रिय करें। ये सिस्टम प्रत्येक स्ट्रोक के दौरान स्प्रिंगबैक को वास्तविक समय में ट्रैक करते हैं और पंच को स्वचालित रूप से तब तक गहराई में ले जाते हैं जब तक कि वांछित कोण पूरी तरह प्राप्त न हो जाए — जिससे प्रत्येक बेंड के लिए मैन्युअल गहराई समायोजन की आवश्यकता समाप्त हो जाती है।
प्रत्येक बैच के लिए करेक्शन डेटा रिकॉर्ड करें और उसी के अनुसार बेंडिंग गहराई को समायोजित करें। भिन्नता को न्यूनतम करने के लिए ULF 3015 फाइबर लेज़र कटिंग मशीन से बने लेज़र-कट किनारों का जोड़ा मिलान करें।
4.3 टूल वियर और लाइफसायकल प्रबंधन
अधिकांश बेंडिंग सूत्र आदर्श उपकरण ज्यामिति मानकर चलते हैं—एक तीक्ष्ण डाई रेडियस और सटीक V-ओपनिंग चौड़ाई के साथ। लेकिन समय के साथ, घिसावट धीरे-धीरे इन आयामों को बदलती है, जिससे बेंडिंग यांत्रिकी प्रभावित होती है और मूल गहराई सेटिंग्स अमान्य हो जाती हैं।
“फैंटम” V-ओपनिंग: जब शीट मेटल के लगातार संपर्क से V-डाई के शोल्डर रेडियस घिसने लगते हैं, तो प्रभावी V-ओपनिंग की चौड़ाई धीरे-धीरे बढ़ जाती है।
प्रभाव: चौड़ी V-ओपनिंग के लिए समान बेंड कोण बनाए रखने हेतु पंच को अधिक गहराई तक जाना पड़ता है (सेक्शन 2 में दिए गए ज्यामितीय संबंध देखें)। यदि घिसी हुई डाई पर पुराने गहराई सेटिंग्स का उपयोग जारी रखा जाए, तो तैयार कोण धीरे-धीरे अधिक खुलने लगेंगे (जैसे 91°, 92° आदि)।
रखरखाव और क्षतिपूर्ति रणनीति:
“सैडल वियर” पर नज़र रखें: उपकरण की घिसावट आमतौर पर समान नहीं होती। ऑपरेटर अक्सर छोटे हिस्से मशीन के केंद्र में मोड़ते हैं, जिससे केंद्र क्षेत्र में घिसावट किनारों की तुलना में अधिक हो जाती है। परिणामस्वरूप, यह डिफ्लेक्शन के विपरीत प्रभाव पैदा करता है—भाग केंद्र में हल्के से अधिक मुड़े हो सकते हैं।
वैरिएबल डेप्थ प्रोग्रामिंग: जब असमान घिसावट का पता चलता है, तो एकल Y-अक्ष गहराई लंबी वस्तु पर समान परिणाम नहीं देगी। ऐसे मामलों में, “टेपर बेंड” (जहाँ Y1 ≠ Y2) प्रोग्राम करें ताकि उपकरण की ऊँचाई के असमानता की क्षतिपूर्ति की जा सके। हालांकि, दीर्घकालिक समाधान के रूप में घिसे हुए उपकरण को पुनः पीसना या बदलना सर्वोत्तम विकल्प है।
टूल पैरामीटर अपडेट करें: जब किसी डाई को दोबारा ग्राइंड किया जाता है, तो उसकी ऊँचाई बदल जाती है। इसलिए हमेशा CNC सिस्टम में “डाई हाइट” और “पंच हाइट” के मान अपडेट करें। केवल 0.1 मिमी की कमी भी 0.1 मिमी की गहराई त्रुटि पैदा कर सकती है—जो एयरोस्पेस जैसे उच्च-सटीकता वाले घटकों में प्रदर्शन को प्रभावित कर सकती है।
आधुनिक प्रेस ब्रेक मॉडलों में एकीकृत क्राउनिंग सिस्टम का उपयोग करें ताकि डिफ्लेक्शन को सुधारा जा सके और कोणों की निरंतरता बनी रहे। समानता सुधार के लिए WC67K सीरीज़ NC प्रेस ब्रेक उपयुक्त हैं।
टूलिंग घिसाव पर नज़र रखें और नियमित रूप से CNC पैरामीटर अपडेट करें। PB-S सीरीज सक्शन कप पैनल बेंडर जैसी मशीनें सटीकता बनाए रखने में मदद करती हैं।
V. क्षेत्रीय केस अध्ययन: वास्तविक विफलताओं से सीख
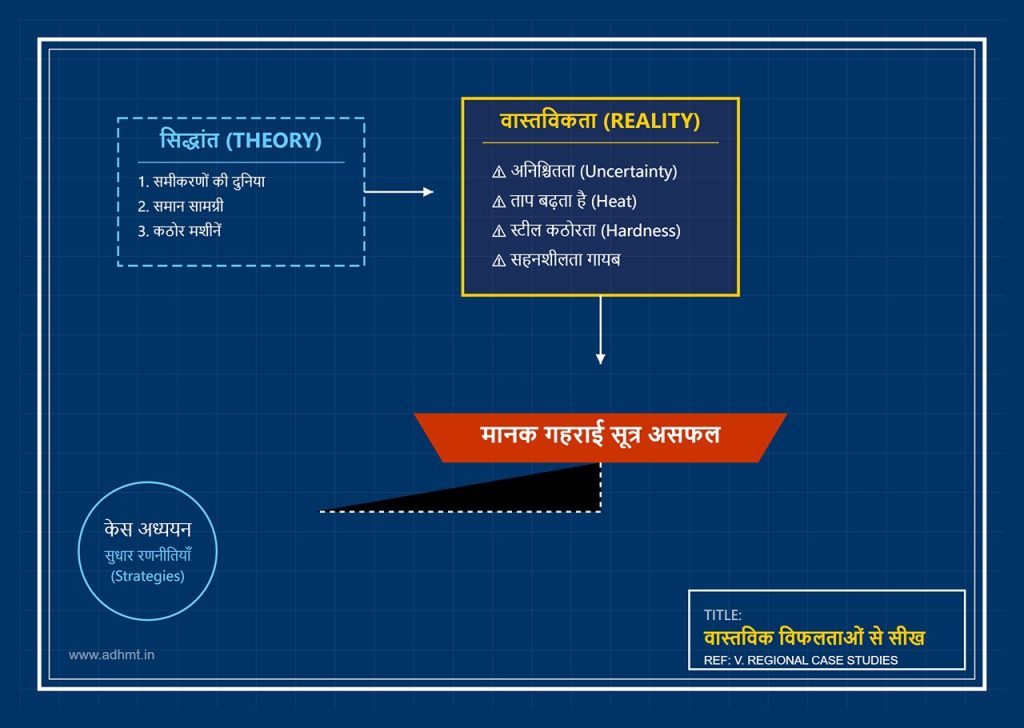
सिद्धांत हमें दिशा देता है, लेकिन कार्यशाला की वास्तविकता अनिश्चितताओं से भरी होती है। समीकरणों की स्वच्छ दुनिया में, सामग्री समान रूप से व्यवहार करती है और मशीनें कभी झुकती नहीं। वास्तविकता में, परिस्थितियाँ बदलती रहती हैं—स्टील कठोर होता है, ताप बढ़ता है, और सहनशीलताएँ गायब हो जाती हैं। नीचे दिए गए केस अध्ययन दो वास्तविक उदाहरणों को प्रस्तुत करते हैं, जहाँ मानक गहराई सूत्र असफल रहे। इनमें मूल कारणों का विश्लेषण और व्यवहारिक सुधार रणनीतियाँ शामिल हैं।
परिदृश्य: एक चिकित्सा उपकरण निर्माता 3 मिमी मोटाई वाले स्टेनलेस स्टील 304 से बने कैबिनेट दरवाज़े तैयार कर रहा था, जिनकी लंबाई 1.2 मीटर थी।
लक्ष्य: 90° बेंड, ±0.3° सहनशीलता के साथ।
टूलिंग: वी-डाई = 25 मिमी (लगभग शीट की मोटाई का 8 गुना), पंच रेडियस = 3 मिमी।
प्रारंभिक सेटअप: ऑपरेटर ने SS 304 के लिए CNC लाइब्रेरी के मानक पैरामीटर का उपयोग किया और 7.80 मिमी की गणना की गई गहराई (D) दर्ज की, जिसमें 2.5° के सैद्धांतिक स्प्रिंगबैक का समायोजन शामिल था।
घटना: पहले परीक्षण बेंड का औसत कोण 91.2° था—हल्का कम-बेंड हुआ। ऑपरेटर ने मैन्युअल रूप से गहराई बढ़ाकर 7.95 मिमी कर दी। अगले 30 पार्ट्स बिल्कुल स्पेक के अनुसार बने। फिर, पार्ट #31 पर क्वालिटी कंट्रोल ने अचानक विचलन पाया: बेंड कोण छोरों पर 89.5° और केंद्र में 89.2° थे। अब पार्ट्स अधिक बेंड हुए थे, जो क्लासिक “कैनो इफेक्ट” (केंद्र अधिक टाइट) दर्शा रहे थे, और इसका कोई स्पष्ट कारण नहीं दिखा।
फॉरेंसिक विश्लेषण: तीन-स्तरीय विफलता गहराई का सूत्र स्वयं सही था—लेकिन जिन परिस्थितियों पर यह आधारित था, वे बिना सूचना बदली जा चुकी थीं।
सामग्री बैच में अंतर: शुरुआती 30 शीट्स बैच A से थीं (उपज शक्ति लगभग 210 MPa)। पार्ट #31 से बैच B का उपयोग शुरू हुआ, जो काफ़ी कठोर था (लगभग 240 MPa)। सामान्यतः कठोर धातु में अधिक स्प्रिंगबैक होता है, जिसके लिए गहराई बढ़ानी पड़ती है, लेकिन ऑपरेटर ने नरम बैच के लिए निर्धारित वही गहराई सेटिंग दोबारा इस्तेमाल की। बढ़ी हुई प्रतिरोधकता के कारण मशीन फ्रेम में अतिरिक्त डिफ्लेक्शन हुआ, जबकि प्रोग्राम की गई गहराई अपरिवर्तित रही।
क्राउनिंग में चूक: कठोर बैच को लगभग 12% अधिक बेंडिंग बल की आवश्यकता थी। परंतु हाइड्रॉलिक क्राउनिंग सिस्टम अब भी “स्टैंडर्ड SS” क्षतिपूर्ति वक्र पर सेट था और उसने दबाव को समुचित रूप से समायोजित नहीं किया। परिणामस्वरूप, रैम अपेक्षित मॉडल से अधिक ऊपर की ओर झुक गया, जिससे कार्यपीस के साथ कोण असमान हो गए।
थर्मल विस्तार – एक मौन बाधक: लगातार तीस बेंडिंग के बाद औज़ारों का तापमान 20°C से बढ़कर 55°C हो गया। तापमान बढ़ने से औज़ारों का फैलाव हुआ। पंच और डाई असेंबली की ऊर्ध्व दिशा में लगभग 0.01 मिमी की वृद्धि हुई, जिससे टूलिंग का “शून्य बिंदु” ऊपर खिसक गया। यह परिवर्तन भले ही सूक्ष्म लगे, लेकिन सटीक एयर बेंडिंग में यही अंतर गहराई को बढ़ा देता है और कोणों को अधिक कस देता है।
पुनर्प्राप्ति रणनीति
चरण 1: बैच कैलिब्रेशन: “बैच B” के लिए CNC सिस्टम में एक विशेष प्रोफ़ाइल जोड़ी गई। परीक्षण नमूने के आधार पर स्प्रिंगबैक क्षतिपूर्ति को 2.5° से बढ़ाकर 3.3° किया गया, जिससे सैद्धांतिक गहराई लक्ष्य 7.98 मिमी पर परिष्कृत हुआ।
चरण 2: डायनामिक क्राउनिंग: अधिक टन भार की मांग को संतुलित करने के लिए क्राउनिंग फैक्टर को हाथ से 12% बढ़ाया गया, जिससे “नाव के आकार” जैसी वक्रता समाप्त हो गई।
चरण 3: थर्मल प्रोटोकॉल: हर 20 पार्ट्स के बाद अनिवार्य “जीरो-पॉइंट री-कैलिब्रेशन” लागू किया गया। ऑपरेटर ने उपकरण विस्तार की भरपाई के लिए Y‑अक्ष को पुनः संदर्भित किया, ताकि वास्तविक बेंड गहराई संख्यात्मक सेटिंग के अनुरूप बनी रहे।
मुख्य निष्कर्ष: गणना की गई बेंड गहराई केवल उसी सामग्री की अवस्था और तापमान पर सटीक होती है, जिस क्षण माप लिया गया हो। सटीकता प्राप्त करने के लिए एक अनुकूलनशील फीडबैक प्रणाली आवश्यक है—न कि स्थिर “सेट‑एंड‑फॉरगेट” दृष्टिकोण।
एक स्टेनलेस स्टील निर्माता ने सामग्री परिवर्तन और थर्मल विस्तार के कारण विचलन का अनुभव किया। बेंडिंग के बाद असेंबली के लिए लेज़र वेल्डिंग मशीन जैसी अनुकूलनशील प्रणालियों को एकीकृत करने से सटीक बेंडिंग के बाद भी जोड़ों की स्थिरता सुनिश्चित होती है।
5.2 मामला बी: भारी प्लेट (10 मिमी) बेंडिंग में नियंत्रण का अभाव
परिदृश्य: एक भारी मशीनरी निर्माता को 10 मिमी हाई‑स्ट्रेंथ लो‑एलॉय (HSLA) स्टील, जो ग्रेड Q345B के बराबर है, से चेसिस सपोर्ट बनाना था।
लक्ष्य: 120° का खुला (obtuse) मोड़ प्राप्त करना।
उपकरण: V‑डाई का खुलाव = 100 मिमी, मशीन की क्षमता = 300 टन।
प्रारंभिक सेटअप: ऑपरेटर ने मानक सूत्र के अनुसार आवश्यक टन भार (≈132 टन) की गणना की और सुरक्षा मार्जिन जोड़कर कुल ≈178 टन निर्धारित किया। बेंडिंग गहराई (D) को बॉटमिंग डेप्थ चार्ट के अनुसार 28 मिमी सेट किया गया, ताकि कोण सुनिश्चित रूप से प्राप्त किया जा सके।
घटना: जैसे ही रैम 25 मिमी की गहराई से नीचे गई, हाइड्रोलिक दबाव अचानक तेज़ी से बढ़ गया। 25 मिमी गहराई पर—जो लक्ष्य से अभी भी 3 मिमी कम थी—मशीन ने “टन भार ओवरलोड” (280 बार) का अलार्म जारी किया और रुक गई। संचालन अचानक बाधित हो गया, जिससे टूल टूटने और मशीन को क्षति पहुंचने का गंभीर खतरा उत्पन्न हुआ।
फॉरेंसिक विश्लेषण: “गहराई का जाल” विफलता का कारण एक गंभीर गलतफहमी थी कि obtuse बेंड में गहराई और लागू बल के संबंध को 90° बेंड की तुलना में कैसे समझा जाना चाहिए।
Obtuse बेंड की ज्यामिति: पारंपरिक टन भार सूत्र 90° बेंड के लिए तैयार किया गया है। 120° बेंड में, सामग्री V‑डाई के पार अधिक चौड़ा फैलती है, जिससे लीवरेज अनुपात बदल जाता है और बल के वितरण का स्वरूप प्रभावित होता है।
अनजाने में कॉइनिंग: ऑपरेटर ने 28 मिमी की गहराई चुनी, यह सोचकर कि सामग्री डाई की दीवारों पर पूरी तरह टिक जाएगी। लेकिन 120° बेंड में, V=100 मिमी डाई के साथ, सामग्री 90° बेंड की तुलना में बहुत पहले डाई फेस को छूती है। पंच को 28 मिमी तक दबाने से ऑपरेटर ने अनजाने में कॉइनिंग (स्टैम्पिंग) करने का प्रयास किया, जो वायु बेंडिंग की तुलना में पाँच से आठ गुना अधिक टन भार मांगता है—और मशीन की 300‑टन क्षमता से बहुत अधिक है।
परजीवी टन भार: प्रेस ब्रेक में यांत्रिक वेज क्राउनिंग सिस्टम था, जो आंतरिक घर्षण को संतुलित करने और टेबल उठाने के लिए उपलब्ध टन भार का लगभग 10–15% उपयोग करता है। परिणामस्वरूप, वास्तविक कार्य क्षमता केवल लगभग 260 टन रह गई, नाममात्र 300 टन नहीं।
वर्क हार्डनिंग: प्लेट के किनारे लेज़र से कटे हुए थे, जिससे एक हीट‑अफेक्टेड ज़ोन (HAZ) बन गई जिसने बेंड लाइन पर स्थानीय यील्ड स्ट्रेंथ को लगभग 20% बढ़ा दिया—इससे आवश्यक बल और भी अधिक हो गया।
पुनर्प्राप्ति रणनीति
चरण 1: शुद्ध एयर बेंडिंग पर स्विच करें: प्रक्रिया को “बॉटमिंग” से बदलकर “एयर बेंडिंग” में परिवर्तित किया गया। लक्ष्य गहराई को पुनः गणना कर 23.2 मिमी निर्धारित किया गया, जो भार के तहत 115° मोड़ प्राप्त करने के लिए पर्याप्त था और स्प्रिंग-बैक के बाद वांछित 120° कोण प्रदान करता था। इससे टन भार की आवश्यकता लगभग 190 टन तक घट गई—जो सुरक्षित संचालन सीमा के भीतर थी।
चरण 2: स्टेप बेंडिंग: अधिकतम भार को नियंत्रित करने के लिए मोड़ प्रक्रिया को दो चरणों में विभाजित किया गया—पहला स्ट्रोक 15 मिमी (लगभग 130 टन) की गहराई तक, उसके बाद हल्का रिट्रैक्शन और फिर अंतिम स्ट्रोक 23.2 मिमी तक। इस अनुक्रम ने हाइड्रोलिक झटकों और यांत्रिक तनाव को न्यूनतम किया।
चरण 3: किनारों की पूर्व-तापन प्रक्रिया: ऑपरेटरों ने लेज़र-कट किनारों पर लगभग 150°C का स्थानीय ताप लागू किया, जिससे कठोर क्षेत्र को नरम किया गया और टन भार में लगभग 10% की कमी आई।
एक स्टेनलेस स्टील निर्माता ने सामग्री परिवर्तन और थर्मल विस्तार के कारण विचलन का अनुभव किया। बेंडिंग के बाद असेंबली के लिए ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसी प्रणालियों को एकीकृत करने से जोड़ों की स्थिरता सुनिश्चित होती है।
अत्यधिक गहराई “कॉइनिंग ज़ोन” में प्रवेश कर गई, जिससे मशीन की क्षमता से अधिक भार उत्पन्न हुआ। बड़े प्रेस ब्रेक जैसे WAD सीरीज़ CNC प्रेस ब्रेक पर एयर बेंडिंग अपनाने से ओवरलोड जोखिम कम हुए और सटीकता पुनः प्राप्त हुई।
VI. टूलबॉक्स और भविष्य की दिशा
मोड़ की गहराई की गणना केवल गणित का विषय नहीं है—यह एक ऐसी प्रक्रिया है जो लगातार विकसित हो रहे तकनीकी वातावरण में होती है। स्थायी सटीकता प्राप्त करने के लिए, आज के इंजीनियर को विश्वसनीय स्थिर संदर्भों को अनुकूल डिजिटल उपकरणों के साथ संयोजित करना चाहिए। उतना ही महत्वपूर्ण यह समझना है कि उद्योग किस दिशा में अग्रसर है, ताकि आप अपने तकनीकी कौशल और कार्यशाला संचालन को भविष्य के लिए सुरक्षित बना सकें।
6.1 इंजीनियर के लिए संसाधन
सटीक बेंडिंग से परीक्षण-त्रुटि की अनिश्चितता समाप्त होती है। निम्नलिखित संसाधन आपकी गणनाओं की पुष्टि करने और सेटअप दक्षता को अनुकूलित करने के लिए अनिवार्य हैं।
डिजिटल कैलकुलेटर और मोबाइल ऐप्स
महत्वपूर्ण मानकों के लिए त्वरित और अनौपचारिक गणनाओं से आगे बढ़ें। विशेषीकृत सॉफ्टवेयर मानवीय त्रुटि को कम करता है और तुरंत टन भार सीमा की पुष्टि करता है—जो एयर बेंडिंग और बॉटमिंग गहराइयों की तुलना करते समय सुरक्षा के लिए एक प्रमुख पहलू है।
Cincinnati Load Calc / Trumpf BendGuide: ये उद्योग मानक मोबाइल ऐप्स ऑपरेटरों को सामग्री के प्रकार, मोटाई और V-डाई ओपनिंग दर्ज कर प्रति मीटर आवश्यक टन भार की तुरंत गणना करने की सुविधा प्रदान करते हैं।
व्यावहारिक उपयोग: अपनी गणना की गई गहराई (D) पर अंतिम निर्णय लेने से पहले, आवश्यक बल को अपने प्रेस ब्रेक की क्षमता और उपकरणों की अनुमोदित लोड सीमा से तुलना करें। यदि आपकी गणना के अनुसार 80 टन/मीटर बल की आवश्यकता है जबकि आपके उपकरण केवल 50 टन/मीटर तक ही रेटेड हैं, तो यह ऐप संभावित नुकसान या खतरनाक विफलता से आपको पहले ही सावधान कर सकता है।
SolidWorks / Inventor शीट मेटल फ़ंक्शंस: इन CAD प्लेटफ़ॉर्म्स में मौजूद “गेज टेबल” सुविधा डिज़ाइनरों को वर्कशॉप में जाँचे गए K-फ़ैक्टर और बेंड डिडक्शन सीधे अपने मॉडल में शामिल करने की अनुमति देती है।
व्यावहारिक उपयोग: सामान्य K-फ़ैक्टर (जैसे 0.33 या 0.5) पर निर्भर रहने के बजाय, अपने CAD डेटाबेस को वास्तविक वर्कशॉप डेटा से भरें। इससे यह सुनिश्चित होगा कि लेज़र कटिंग के लिए भेजा गया फ्लैट पैटर्न प्रेस ब्रेक पर उपयोग की जाने वाली गहराई सेटिंग्स से पूरी तरह मेल खाता है।
“शॉप फ्लोर बाइबल”: आंतरिक मानकीकरण चार्ट्स
ऑनलाइन उपलब्ध अधिकांश सामान्य चार्ट औसत सामग्री गुणों पर आधारित होते हैं और आपके स्टॉक में मौजूद स्टील बैचों की वास्तविक तन्यता शक्ति को प्रदर्शित नहीं करते।
“गोल्डन पार्ट” लाइब्रेरी: हर वर्कशॉप को सत्यापित पैरामीटर्स का डेटाबेस बनाए रखना चाहिए। उदाहरण के लिए, यदि किसी विशेष गहराई सेटिंग (Y-अक्ष) और क्राउनिंग समायोजन से 3mm स्टेनलेस स्टील शीट पर बिल्कुल 90° का मोड़ प्राप्त होता है, तो उस डेटा को भविष्य के लिए संग्रहित कर लें।
कस्टम बेंड डिडक्शन (BD) चार्ट्स: अपनी मशीन के उपकरण सेट के अनुरूप एक विशेष मैट्रिक्स तैयार करें। मानक चार्ट अक्सर 2.0mm के V-डाई रेडियस को मान कर चलते हैं, लेकिन यदि आपकी वर्कशॉप में इस्तेमाल हो रहे डाई घिसे हुए हैं और उनका प्रभावी रेडियस 2.5mm है, तो वे चार्ट सटीक परिणाम नहीं देंगे। अपने स्वयं के चार्ट बनाकर और उन्हें कैलिब्रेट करके सैद्धांतिक गणनाओं और वास्तविक परिणामों के बीच के अंतर को कम करें।
ऑफ़लाइन प्रोग्रामिंग (OLP) सॉफ़्टवेयर
बेंडिंग गहराई निर्धारित करने का सबसे प्रभावी तरीका यह है कि पूरी गणना प्रक्रिया को शॉप फ्लोर से हटाकर डिजिटल वातावरण में किया जाए।
सिमुलेशन और ऑप्टिमाइज़ेशन: Delem Profile-T, LVD CADMAN-B, या Radan जैसे अनुप्रयोग सटीक बेंड गहराई की गणना करते हैं, पार्ट्स को स्वचालित रूप से अनफोल्ड करते हैं, और सबसे महत्वपूर्ण — ऑपरेटर के शुरू करने से पहले ही संभावित टकराव का पता लगा लेते हैं।
अतिरिक्त लाभ: OLP सॉफ़्टवेयर पंच और डाई के सटीक 3D मॉडलों के साथ कार्य करता है, और वास्तविक टूल ज्योमेट्री के आधार पर गहराई (D) की गणना करता है, न कि केवल त्रिभुजाकार अनुमानों पर। यह प्रत्येक टूल सेट से जुड़े विशिष्ट बेंड डिडक्शन के लिए स्वचालित रूप से समायोजन भी करता है।
एकीकृत बेंडिंग सिस्टम का उपयोग करने वाले इंजीनियरों के लिए सॉफ़्टवेयर टूल और मानकीकृत चार्ट अत्यंत मूल्यवान होते हैं। जब डिजिटल सेटअप को यांत्रिक विशेषज्ञता के साथ जोड़ा जाता है, तो वी ग्रूविंग मशीन जैसी मशीनें प्री-बेंड तैयारी को बेहतर बनाकर उत्तम परिणाम सुनिश्चित करती हैं।
6.2 डिजिटलीकरण और बुद्धिमत्ता के रुझान
मैनुअल गहराई गणना का युग अब “सुपरवाइज्ड ऑटोनॉमी” के नए दौर में परिवर्तित हो रहा है। यद्यपि मूलभूत गणित (खंड II और III) की समझ समस्या निवारण के लिए अभी भी आवश्यक है, वास्तविक कार्यान्वयन अब तेजी से स्वचालित हो रहा है।
एडाप्टिव बेंडिंग टेक्नोलॉजी: क्या सूत्रों का अंत?
आधुनिक बेंडिंग तकनीक का अंतिम लक्ष्य “पहला भाग ही सही” परिणाम प्राप्त करना है। एडाप्टिव बेंडिंग सिस्टम स्प्रिंगबैक के जटिल पूर्व-गणना की आवश्यकता को समाप्त कर देते हैं।
रियल-टाइम कोण मापन: Lazer Safe का IRIS Plus और Trumpf का ACB (ऑटोमैटिकली कंट्रोल्ड बेंडिंग) जैसी प्रणालियाँ लेज़र या स्पर्श सेंसर का उपयोग कर शीट के कोण को बेंडिंग प्रक्रिया के दौरान मापती हैं।
कार्यप्रणाली: जैसे ही पंच नीचे की ओर जाता है, सिस्टम लगातार कोण को मापता रहता है। यदि लक्ष्य कोण 90° है, तो मशीन गणना किए गए स्थान तक बेंड करती है, फिर थोड़ी पीछे हटकर स्प्रिंगबैक को मापती है (उदाहरण के लिए, 92° पढ़ती है), और फिर स्वतः पंच को उतनी गहराई तक फिर से दबाती है जिससे ठीक 90° प्राप्त हो जाए।
प्रभाव: यह तकनीक मैनुअल स्प्रिंगबैक अनुमान को अप्रासंगिक बना देती है। “बेंड की गहराई” एक गतिशील चर बन जाती है, जिसे मशीन माइक्रोसेकंड के भीतर स्वचालित रूप से समायोजित करती है ताकि सामग्री की मोटाई और कठोरता में होने वाले सूक्ष्म अंतर की भरपाई हो सके।
डिजिटल ट्विन और साइबर-फिजिकल सिस्टम
इंडस्ट्री 4.0 “डिजिटल ट्विन” की अवधारणा प्रस्तुत करता है — आपकी प्रेस ब्रेक, टूलिंग और सामग्री का एक वर्चुअल प्रतिरूप, जो भविष्यवाणी करने और अनुकूलनशील विनिर्माण प्रक्रियाओं को संभव बनाता है।
पूर्वानुमानित सटीकता: त्रुटियों के घटित होने की प्रतीक्षा करने के बजाय, डिजिटल ट्विन अग्रिम रूप से बेंडिंग प्रक्रिया का सीमित तत्त्व विश्लेषण (FEA) के माध्यम से अनुकरण करता है। यह उत्पादन शुरू होने से पहले मशीन के विचलन (yawing) और सामग्री की प्रतिक्रिया का सटीक पूर्वानुमान लगाता है।
क्लोज्ड-लूप फीडबैक: उन्नत सुविधाओं में गुणवत्ता नियंत्रण उपकरण — जैसे डिजिटल प्रोट्रैक्टर — सीधे प्रेस ब्रेक से जुड़े होते हैं। यदि मापा गया कोण 0.3° से विचलित होता है, तो यह डेटा वायरलेस रूप से CNC सिस्टम को भेजा जाता है, जो अगले चक्र के लिए स्वतः गहराई ऑफसेट (Y-अक्ष सुधार) को समायोजित कर देता है। इससे एक सतत आत्म-सुधार करने वाला उत्पादन चक्र निर्मित होता है।
सहयोगी रोबोटिक्स (कोबोट्स)
अनुभवी ऑपरेटरों की कमी के चलते अब कोबॉट्स (सहयोगी रोबोट) दोहराए जाने वाले बेंडिंग कार्यों को संभालने में महत्वपूर्ण भूमिका निभा रहे हैं।
सटीक गणना की आवश्यकता: कुशल मानव ऑपरेटर सहज रूप से यह पहचान लेते हैं कि बेंड पूरी तरह डाई में नहीं बैठा है या कोण थोड़ा असमान है, और उसी समय हल्के मैनुअल समायोजन कर देते हैं। रोबोट्स में यह सहज समझ नहीं होती। इसलिए, रोबोटिक सेल्स के प्रभावी संचालन के लिए बेंड की गहराई का गणितीय रूप से पूर्ण सटीकता के साथ निर्धारण आवश्यक है, और सामग्री के गुणों में निरंतरता बनी रहनी चाहिए।
भविष्य की दिशा: मानव भूमिका अब “मशीन ऑपरेटर” से “प्रोसेस इंजीनियर” के रूप में विकसित हो रही है। अब वास्तविक मूल्य हाथ से पहिए घुमाने में नहीं, बल्कि प्रोग्रामिंग लॉजिक विकसित करने, टूल लाइब्रेरी प्रबंधित करने और उन अनुकूलनशील प्रणालियों की निगरानी में है जो बेंड की गहराई निर्धारित करती हैं।
एकीकृत बेंडिंग सिस्टम का उपयोग करने वाले इंजीनियरों के लिए सॉफ़्टवेयर टूल और मानकीकृत चार्ट अत्यंत मूल्यवान होते हैं। वी ग्रूविंग मशीन जैसी उपकरणों के साथ डाउनलोड करें संसाधन गाइड ताकि सटीक परिणाम सुनिश्चित हों।
एडैप्टिव बेंडिंग और डिजिटल ट्विन जैसी तकनीकें सटीकता को नई परिभाषा दे रही हैं। जैसे-जैसे बुद्धिमान प्रणालियाँ विकसित हो रही हैं, WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीनें स्वचालित शुद्धता के भविष्य का प्रतिनिधित्व करती हैं।
निष्कर्ष: बेंड की गहराई की गणना में निपुणता धातु निर्माण को कला से विज्ञान में रूपांतरित कर देती है। उच्च-सटीकता वाली मशीनरी और समाधान खोजें तथा विशेषज्ञों से संपर्क करें ताकि अपने उत्पादन वर्कफ़्लो को अनुकूलित कर सकें।
बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।