रेसिस्टेंस स्पॉट वेल्डिंग के फायदे
एक किफायती प्रक्रिया के रूप में, जो दीर्घकालिक प्रदर्शन के लिए मजबूत वेल्डिंग प्रदान करती है, रेसिस्टेंस स्पॉट वेल्डिंग (RSW)…

स्पॉट वेल्डिंग एक रेज़िस्टेंस वेल्डिंग प्रक्रिया है जिसमें धातुओं को दबाव डालकर और वेल्डिंग क्षेत्र में विद्युत धारा प्रवाहित करके जोड़ा जाता है। इस विधि की शुरुआत पहली बार 1885 में हुई थी, जब एलिहु थॉमसन ने एक प्रयोग के दौरान गलती से दो कॉपर तारों को जोड़ दिया था।
स्पॉट वेल्डिंग आज निर्माण और असेंबली का एक मुख्य हिस्सा बन चुकी है, खासकर शीट मेटल निर्माण और ऑटोमोबाइल उद्योग में। इसकी ऑटोमेशन के लिए उपयुक्तता ने इसकी लोकप्रियता को बढ़ाया है, क्योंकि रोबोटिक स्पॉट वेल्डिंग गति और दक्षता दोनों में अग्रणी है।
आइए विस्तार से समझें कि स्पॉट रेज़िस्टेंस वेल्डिंग में क्या होता है।
मुख्य बिंदु
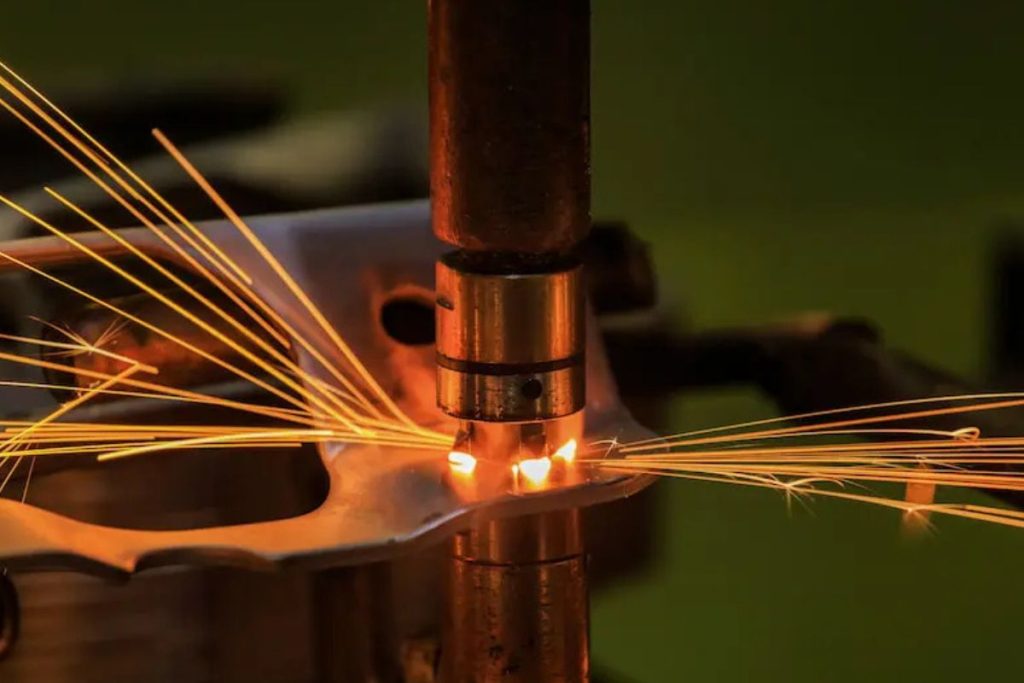
स्पॉट वेल्डिंग (RSW) एक इलेक्ट्रिकल रेज़िस्टेंस वेल्डिंग प्रक्रिया है जिसमें दो ओवरलैपिंग धातुओं को दो इलेक्ट्रोड्स के बीच जोड़ा जाता है। इलेक्ट्रोड्स के दबाव से टुकड़े आपस में कस जाते हैं, और धातुओं में वेल्डिंग करंट प्रवाहित होने से उत्पन्न गर्मी से धातुएं मिलकर वेल्ड बनाती हैं। स्पॉट रेज़िस्टेंस वेल्डिंग द्वारा बनी जॉइंट एक बटन या नॉड जैसी होती है, इसी कारण इसे “स्पॉट वेल्डिंग” कहा जाता है क्योंकि करंट बहुत छोटे क्षेत्र में ही प्रवाहित होता है।
चूंकि इसमें बहुत कम समय (लगभग 10-100 मिलीसेकंड) में अत्यधिक ऊर्जा का उपयोग होता है, वेल्डिंग नॉड के आसपास का क्षेत्र अत्यधिक गर्म होने से बचा रहता है, जिससे हीट एफेक्टेड ज़ोन न्यूनतम और वेल्डिंग साफ-सुथरी रहती है।
स्पॉट वेल्डिंग में बनने वाली गर्मी की मात्रा इस सूत्र से व्यक्त की जाती है:
Q = I²Rt
जहां Q थर्मल एनर्जी है, I करंट, R इलेक्ट्रिकल रेज़िस्टेंस और t वह समय है जिसमें करंट प्रवाहित होता है।
स्पॉट वेल्डिंग प्रक्रिया में लो-वोल्टेज, हाई-करंट इलेक्ट्रिकल पल्सेज वेल्डिंग इलेक्ट्रोड्स तक पहुंचाई जाती हैं, जिससे धातु लगभग तत्काल पिघलकर, पर्याप्त दबाव में आपस में जुड़ जाती है। यह प्रक्रिया दबाव के उपयोग में कोल्ड वेल्डिंग जैसी है, लेकिन कोल्ड वेल्डिंग में विद्युत धारा नहीं दी जाती।
पहला चरण है, ओवरलैपिंग मेटल शीट्स या टुकड़ों को रखना। जब धातुएं ठीक से स्थित हो जाती हैं, तो इलेक्ट्रोड के दबाव से—जो मैन्युअल, न्यूमैटिक, स्प्रिंग या हाइड्रॉलिक हो सकता है—दबाया जाता है।
दूसरे चरण में, इलेक्ट्रोड्स के बीच लक्षित क्षेत्र में उच्च तीव्रता की विद्युत धारा प्रवाहित की जाती है। धातु की आंतरिक रेज़िस्टेंस के कारण धारा से धातु पिघलती है। धातुएं लगभग 2000°C तक गर्म हो जाती हैं, जो उनके मेल्टिंग पॉइंट से ऊपर है। इलेक्ट्रोड्स का मेल्टिंग पॉइंट वर्कपीस से अधिक होना चाहिए। आमतौर पर कॉपर अलॉय इलेक्ट्रोड्स इस्तेमाल होते हैं, लेकिन वेल्डिंग धातु के अनुसार टंगस्टन, मोलिब्डेनम आदि भी लिए जा सकते हैं।
अंतिम चरण है वेल्डिंग नॉड का ठंडा होना और जमना। इस दौरान इलेक्ट्रोड्स संपर्क में रहते हैं और मिलकर समर्थन देते हैं जब तक धातुएं ठंडी होकर कठोर न हो जाएं। प्रक्रिया के खत्म होते ही ठोस वेल्ड बन जाती है।
मैश प्रोडक्शन – ऑटोमैटिक वायर मैश वेल्डिंग मशीन
वायर मैश के मामले में, दो लंबवत रखे तारों के संपर्क बिंदु पर स्पॉट वेल्डिंग की जाती है। इससे तारों के बीच स्थायी कनेक्शन बनता है, जो मजबूती और टिकाऊपन देता है। यह गैर-फ्यूज्ड बुनी हुई जाली का बेहतर विकल्प है।
गुणवत्ता वाली वेल्डिंग के लिए वेल्डिंग साइकिल के दौरान विभिन्न वेरिएबल्स को जांचना और समायोजित करना पड़ता है:
इलेक्ट्रोड द्वारा सही दबाव देना गुणवत्ता वाली वेल्डिंग के लिए जरूरी है। कम दबाव पर जॉइंट कमजोर और छोटा बनेगा। अत्यधिक दबाव वेल्ड में क्रैक ला सकता है, क्योंकि पिघला धातु शीट को पतला कर देता है। इलेक्ट्रोड के दबाव की गहराई, शीट की मोटाई के 25% से अधिक नहीं होनी चाहिए।
जनरेट हुई गर्मी की मात्रा धातु की रेज़िस्टेंस और थर्मल कंडक्टिविटी पर निर्भर करती है। मशीन के लिए करंट तय करते समय धातु का चयन ध्यान में रखना चाहिए।
वेल्डिंग टिप का डायमीटर जॉइंट के आकार को नियंत्रित करता है। बहुत छोटी टिप से वेल्ड कमजोर और छोटी हो सकती है, जबकि बड़ी टिप से ओवरहीटिंग और वॉयड्स/गैस पॉकेट्स बन सकते हैं।
इलेक्ट्रोड प्रेशर और वेल्डिंग करंट के तहत धातुओं को रखने का समय समायोजित कर वेल्डिंग परिणाम बेहतर किए जा सकते हैं और दोषों से बचा जा सकता है।
स्पॉट वेल्डिंग की गुणवत्ता और सुरक्षा सुनिश्चित करने के लिए वेल्डेड धातुओं की अल्ट्रासोनिक निरीक्षण और मैकेनिकल टेस्टिंग (स्ट्रेंथ, पील टेस्ट आदि) से जांच हो सकती है।
स्पॉट वेल्डिंग कम थर्मल कंडक्टिविटी और उच्च रेज़िस्टेंस वाली धातुओं, जैसे लो-कार्बन स्टील पर सबसे असरदार है। हालांकि, इसका उपयोग उन धातुओं पर भी किया जा सकता है जिनमें ये गुण नहीं हैं (जैसे हाई-कार्बन स्टील्स), लेकिन इसमें वेल्ड्स में क्रैक और फ्रैक्चर की संभावना ज्यादा होती है क्योंकि उनकी माइक्रोस्ट्रक्चर कठोर और भंगुर हो सकती है।
नीचे उन सामग्रियों की सूची है, जो आमतौर पर स्पॉट वेल्डिंग के लिए उपयुक्त मानी जाती हैं:
सभी धातुएं स्पॉट वेल्डिंग के लिए उपयुक्त नहीं होतीं; ऐसे मामलों में सॉफ्ट वेल्डिंग या ब्रेजिंग जैसे विकल्पों का सहारा लिया जाता है।
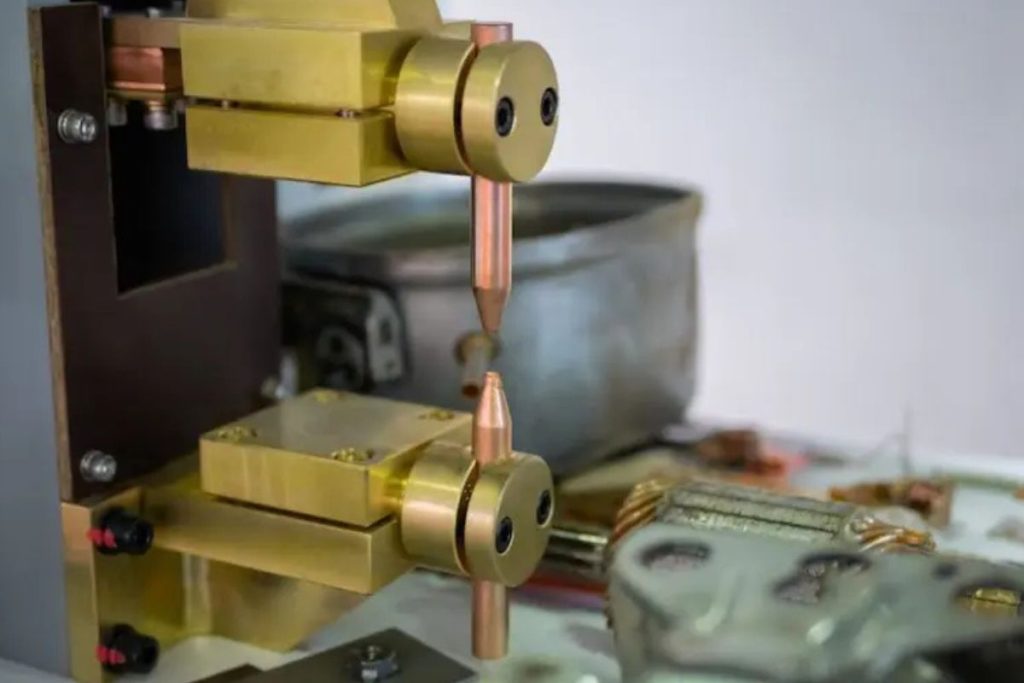
वेल्डिंग इलेक्ट्रोड्स धातुओं में विद्युत धारा पहुंचाते हैं और जब वे टुकड़ों के संपर्क में आते हैं, तो यांत्रिक दबाव भी लगाते हैं। यह दबाव मोटर या न्यूमैटिक पद्धति से लगाया जा सकता है।
स्पॉट वेल्डिंग में दो प्रकार के नॉन-कंज्यूमेबल इलेक्ट्रोड्स इस्तेमाल होते हैं:
इनका उपयोग स्टेनलेस स्टील और निकल जैसी रेज़िस्टिव धातुओं के लिए होता है। कॉपर या कॉपर अलॉय के इलेक्ट्रोड्स सबसे उपयुक्त माने जाते हैं क्योंकि ये वर्कपीस में करंट और गर्मी अच्छे से प्रवाहित करते हैं।
इनका उपयोग तांबा और सोना जैसी कंडक्टिव धातुओं के लिए किया जाता है। मोलिब्डेनम और टंगस्टन के इलेक्ट्रोड्स सबसे असरदार होते हैं क्योंकि इनकी कंडक्टिविटी कम और रेज़िस्टेंस ज्यादा होती है।
गलत इलेक्ट्रोड चयन से इनका जल्दी घिसना हो सकता है और फिर इन्हें दोबारा तैयार या बदलना पड़ सकता है। कुछ धातुएं, जैसे जिंक-कोटेड स्टील, इलेक्ट्रोड की टिप को दूषित कर सकती हैं, जिससे संपर्क में दिक्कत आती है।
इलेक्ट्रोड के मटीरियल के अलावा, उनकी ज्योमेट्री भी अलग-अलग हो सकती है—टिप्स नुकीली, ट्रंकेटेड या डोम-आकार की हो सकती हैं।
स्पॉट वेल्डर अक्सर अल्टरनेटिंग करंट (AC) पर चलते हैं। ट्रांसफार्मर की मदद से AC वेल्डर में कम वोल्टेज पर हाई करंट मिलता है। स्पॉट वेल्डर का वोल्टेज आमतौर पर 5 से 22 वोल्ट के बीच और करंट 1,000 से 10,000 एम्पियर तक होता है।
इंडस्ट्रियल स्पॉट वेल्डिंग मशीनें उच्च करंट के लिए थ्री-फेज पावर का इस्तेमाल करती हैं, खासकर एल्यूमीनियम शीट, बॉयलर, पाइप आदि की वेल्डिंग में।
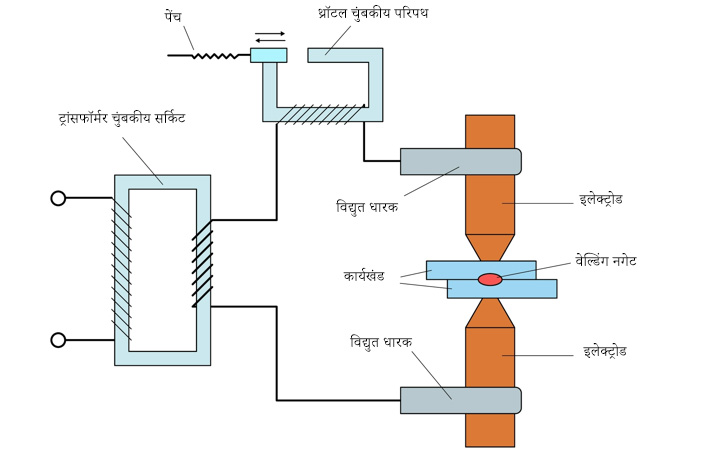
स्पॉट वेल्डिंग मशीन में पावर ट्रांसफार्मर, वेल्डिंग इलेक्ट्रोड्स और ऐसे अन्य कम्पोनेंट्स होते हैं जो प्रक्रिया के पैरामीटर (करंट, दबाव, वोल्टेज आदि) को नियंत्रित करते हैं।
स्पॉट वेल्डिंग मशीनें आमतौर पर वाटर-कूल्ड होती हैं, क्योंकि कुछ ही सेकंड में बहुत अधिक गर्मी बनती है। इलेक्ट्रोड्स में वॉटर कूलिंग चैनल होते हैं, जिससे तापमान कम रहता है और घिसाव नहीं होता।
स्पॉट वेल्डिंग उपकरण मैन्युअल, स्वचालित या रोबोटिक हो सकते हैं। पोर्टेबल वेल्डर भी उपलब्ध हैं, जिन्हें वेल्डिंग गन कहा जाता है।
स्पॉट वेल्डिंग ऑटोमोबाइल उद्योग में अहम है, क्योंकि इससे कार के पार्ट्स तेज़, भरोसेमंद और किफायती तरीके से बनाए जा सकते हैं। कंपनियां असेंबली लाइन को रोबोटिक स्पॉट वेल्डिंग से ऑटोमेट करती हैं। स्टील या एल्यूमीनियम शीट को कुछ ही सेकंड में एक फंक्शनल पार्ट में बदला जा सकता है, वो भी सटीकता और दोहराव के साथ।
नाजुक इलेक्ट्रॉनिक उत्पादों के लिए स्पॉट वेल्डिंग आदर्श है। वेल्डिंग की गुणवत्ता उच्च होती है, और यह तरीका इलेक्ट्रॉनिक कंपोनेंट्स को ओवरहीटिंग से बचाता है। उदाहरण हैं: स्विचेज, सोलर पैनल, जटिल सर्किट बोर्ड, बैटरियां आदि।
लो-कार्बन स्टील कॉइल्स को स्पॉट वेल्डिंग व्हील और करंट सप्लाई से कील में बदला जाता है। यह प्रक्रिया हाई स्पीड पर होती है, जिससे प्रति मिनट हज़ारों कीलें बनती हैं।
हैंडल, स्पैटुला, टिन कप आदि अक्सर स्पॉट वेल्डिंग से बनाए जाते हैं। कुकी कटर भी इसी तकनीक से बनते हैं, जिसमें धातु स्ट्रिप्स को वेल्ड किया जाता है।
मेडिकल सेक्टर भी इसकी गुणवत्ता और गति का लाभ उठाता है। उदाहरण के लिए, ऑर्थोडॉन्टिक्स में डेंटल इंप्लांट्स को जोड़ने के लिए स्पॉट वेल्डिंग की जाती है।
स्पॉट रेज़िस्टेंस वेल्डिंग एक तेज़, किफायती और लोकप्रिय वेल्डिंग प्रक्रिया है, जो शीट मेटल मैन्युफैक्चरिंग में खूब इस्तेमाल होती है। यह रोबोटिक ऑटोमेशन के लिए आदर्श है, जिससे तेज़ी, सटीकता और गुणवत्ता मिलती है, बिना जॉइंट स्ट्रेंथ के साथ समझौता किए।
ऑटोमोबाइल उद्योग ने इस तकनीक से उत्पादन और असेंबली की गति बढ़ाई है। मुख्य रूप से इसका उपयोग स्टील वेल्डिंग में होता है, लेकिन अब एल्यूमीनियम का भी चलन बढ़ रहा है, ताकि वज़न कम हो सके। ऑटोमेशन ने बड़े पैमाने पर वेल्डिंग को तेज़ और सटीक बनाया है।
रेज़िस्टेंस वेल्डिंग आने वाले वर्षों में भी कुछ इंडस्ट्रीज़ की निर्माण और असेंबली लाइनों में अपना वर्चस्व बनाए रखेगी, और इसकी प्रासंगिकता बनी रहेगी।
