ADH Logo

MIG वेल्डिंग समझाई गई

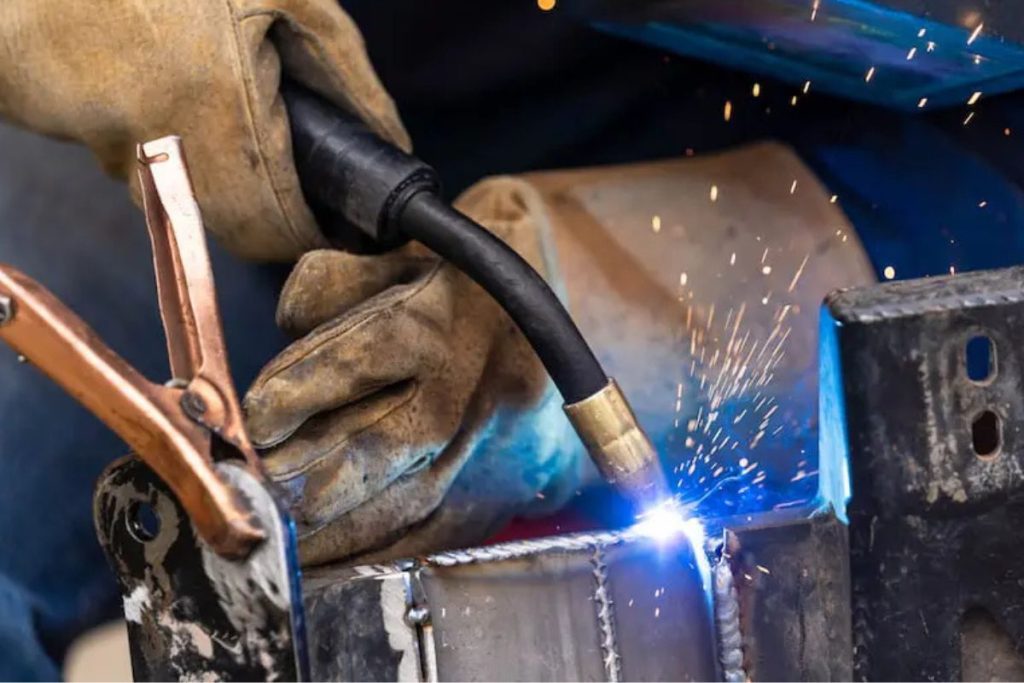
MIG वेल्डिंग एक आर्क वेल्डिंग प्रक्रिया है जिसमें दो धातुओं को एक उपभोज्य तार इलेक्ट्रोड की मदद से जोड़ा जाता है। जब तार वेल्डिंग आर्क उत्पन्न करता है, तो एक सुरक्षा गैस वेल्डिंग क्षेत्र को प्रदूषण से बचाने के लिए घेर लेती है। यह प्रक्रिया 1940 के दशक के अंत और 1950 के दशक की शुरुआत में पूरी दुनिया में लोकप्रिय होने लगी, खासकर एल्युमिनियम और अन्य आम धातुओं की वेल्डिंग के लिए।

कुछ दशकों में, MIG वेल्डिंग अपनी बेजोड़ गति के कारण सबसे आकर्षक तकनीकों में से एक बन गई है, जो गुणवत्ता और निरंतरता को भी बनाए रखती है। इसका प्रक्रिया सरल और सीधा होने के कारण, MIG वेल्डिंग शुरुआती वेल्डरों के लिए एक बेहतरीन शुरुआती बिंदु है, जो बाद में अन्य जटिल वेल्डिंग तकनीकों की ओर बढ़ सकते हैं, जैसा कि अन्य प्रक्रियाओं में बताया गया है।
MIG वेल्डिंग समझाई गई

मुख्य बिंदु

  • MIG वेल्डिंग एक लोकप्रिय और बहुमुखी तकनीक है, जो उपभोज्य तार इलेक्ट्रोड और सुरक्षा गैस का उपयोग करके विभिन्न प्रकार की धातुओं को जोड़ती है।
  • इसकी तेजी और दक्षता के लिए इसे औद्योगिक अनुप्रयोगों में खूब सराहा जाता है, खासकर बड़े पैमाने पर उत्पादन के लिए।
  • MIG/MAG वेल्डिंग विभिन्न सुरक्षा गैसों (निष्क्रिय बनाम सक्रिय) का उपयोग धातु के अनुसार वेल्डिंग की गुणवत्ता को अनुकूलित करने के लिए करती है, जिससे यह विभिन्न वेल्डिंग कार्यों के लिए <strong<लचीलापन< देती है।
  • बिना अनुकूलन (जैसे फ्लक्स-कोर्ड वायर का उपयोग) के, MIG वेल्डिंग बाहरी वातावरण में कम प्रभावी रहती है।

MIG वेल्डिंग क्या है?

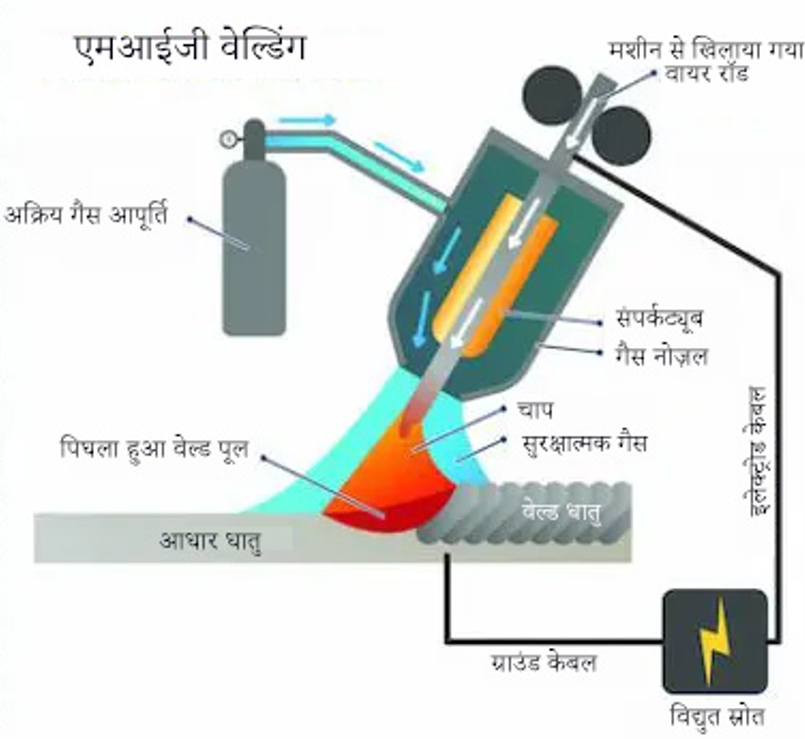
मेटल इनर्ट गैस (MIG) वेल्डिंग, गैस मेटल आर्क वेल्डिंग (GMAW) का एक उप-प्रकार है। इस प्रक्रिया में, बेस मेटल्स को वेल्डिंग करंट द्वारा जोड़ा जाता है। फिलर मेटल लगातार वेल्डिंग गन के माध्यम से फीड होता है। जब इलेक्ट्रोड वायर आर्क से पिघलता है, तो वह बेस मेटल्स के साथ वेल्ड पूल में मिल जाता है। साथ ही, सुरक्षा गैस गन से होकर बहती है, जिससे वेल्डिंग वायु प्रदूषण से सुरक्षित रहती है।

हालाँकि MIG और TIG वेल्डिंग में कुछ समानताएँ होती हैं, लेकिन इन दोनों में कुछ मूलभूत अंतर हैं। MIG में उपभोज्य इलेक्ट्रोड का उपयोग होता है जो बेस मेटल्स के साथ पिघल जाता है, जबकि TIG में नॉन-कंज्यूमेबल टंगस्टन इलेक्ट्रोड और वैकल्पिक रूप से अलग से फिलर मेटल डाला जाता है।

जैसे-जैसे वेल्डिंग वायर प्रक्रिया में विविधता और सुधार आया, अलग-अलग धातुओं व प्रक्रियाओं के लिए विभिन्न सुरक्षा गैसों का इस्तेमाल किया जाने लगा। मेटल एक्टिव गैस वेल्डिंग (MAG) MIG के साथ एक अन्य विकल्प के रूप में स्थापित हो गई है, जिससे कार्बन स्टील जैसे नए मटेरियल्स और परिणाम संभव हुए।

MIG और MAG वेल्डिंग में अंतर

MIG (मेटल इनर्ट गैस) और MAG (मेटल एक्टिव गैस) दोनों ही फ्यूजन वेल्डिंग प्रक्रिया हैं, जो GMAW परिवार का हिस्सा हैं। अक्सर इन्हें एक ही तकनीक माना जाता है क्योंकि सुरक्षा गैस को छोड़कर बाकी प्रक्रिया लगभग समान ही है और एक ही मशीन से की जा सकती है।

  • MIG में निष्क्रिय गैसें जैसे आर्गन, हीलियम, नाइट्रोजन या इनका मिश्रण उपयोग होता है। ये गैसें वेल्डिंग के दौरान स्थिर रहती हैं और वेल्ड बीड में कोई कण नहीं छोड़तीं। आमतौर पर, MIG का एल्युमिनियम, मैग्नीशियम, कॉपर, टाइटेनियम और अन्य गैर-फेरस धातुओं व मिश्र धातुओं के लिए उपयोग किया जाता है।
  • MAG में सक्रिय गैसें या इनर्ट और एक्टिव का मिश्रण (CO2, Ar + 2 से 5% O2, Ar + 5 से 25% CO2 और Ar + CO2 + O2) होती हैं। सबसे आम एक्टिव गैसें ऑक्सीजन और कार्बन डाइऑक्साइड हैं। वेल्डिंग के उच्च तापमान के कारण ये गैसें वेल्ड बीड की केमिकल संरचना बदल देती हैं। यह तकनीक कार्बन स्टील (विशेष रूप से माइल्ड स्टील) और स्टेनलेस स्टील के लिए पसंद की जाती है।

इन दोनों में, MAG वेल्डिंग तब चुनी जाती है जब जॉइंट की रासायनिक और यांत्रिक विशेषताओं में बदलाव की आवश्यकता हो।

MIG वेल्डिंग प्रक्रिया

सबसे पहले, वेल्डिंग से पहले सभी धातुओं को अच्छी तरह से साफ करना चाहिए। धातु ब्रश से जंग और अशुद्धियाँ हटाना जरूरी है। किसी भी वेल्डिंग प्रोजेक्ट की तरह, उपयुक्त सुरक्षा उपकरण पहनना अनिवार्य है। अब, प्रक्रिया को विस्तार से समझते हैं।
MIG वेल्डिंग कैसे काम करती है?

MIG वेल्डिंग कैसे काम करती है?

MIG वेल्डिंग में एक निरंतर वोल्टेज स्रोत होता है, जो एक इलेक्ट्रिक आर्क बनाता है, जिससे बेस मेटल और वेल्डिंग वायर (जो लगातार टॉर्च के जरिए फीड होता है) की फ्यूजन होती है। साथ ही, एक निष्क्रिय गैस टैंक से होकर टॉर्च में बहती है, जिससे वेल्ड पूल को अशुद्धियों से सुरक्षित रखा जाता है।

MIG मशीन ऑपरेट करने से पहले कुछ बातें जानना जरूरी है। नीचे इनमें से कुछ बिंदुओं को विस्तार से दिया गया है।

मेटल ट्रांसफर मोड

MIG वेल्डिंग में वायर को वेल्ड पूल में ट्रांसफर करने के अलग-अलग मोड होते हैं। इन विभिन्न तरीकों से, एप्लिकेशन, मेटल या फिनिश के अनुसार गुणवत्ता वाली वेल्डिंग प्राप्त की जा सकती है।

GMAW ट्रांसफर मोड्स

  • शॉर्ट सर्किट (इमर्शन ट्रांसफर या माइक्रो वायर): जब वायर वेल्ड पूल को छूता है, तो छोटे-छोटे शॉर्ट सर्किट बनते हैं। इसके लिए कम वोल्टेज की जरूरत होती है, जिससे वेल्ड बीड छोटा रहता है। इसकी सीमा है कि यह मोटे मटेरियल्स की वेल्डिंग नहीं कर सकता।
  • ग्लोब्युलर ट्रांसफर: जब वोल्टेज और करंट अनुशंसित मान से अधिक हो जाते हैं, तो अनियंत्रित शॉर्ट सर्किट बनता है। पिघला हुआ मेटल वायर से बड़े-बड़े ड्रॉप्स के रूप में पूल में गिरता है। यह विधि आक्रामक होती है और इसमें इधर-उधर उछाल तथा छींटे ज्यादा आते हैं; प्रायः इसका उपयोग फ्लैट या हॉरिजॉन्टल वेल्डिंग में होता है और इसमें फ्यूजन की कमी हो सकती है। यह मोटे मटेरियल्स की वेल्डिंग में उपयोगी है क्योंकि इसमें अच्छी पैठ मिलती है। हालांकि, अधिक तापमान के कारण मेटल की माइक्रोस्ट्रक्चर बदल सकती है और HAZ (हीट अफेक्टेड जोन) बन सकता है।
  • स्प्रे ट्रांसफर: करंट और वोल्टेज और बढ़ाने पर उच्च डिपॉजिशन रेट मिलती है, जैसे पानी की पाइप से तेज धार निकले। यह मोटे मटेरियल्स को जोड़ने के लिए सबसे अच्छा है, इसमें छोटे-छोटे ड्रॉप्स के साथ अच्छी पैठ मिलती है। इससे मजबूत और सुंदर वेल्ड बनती है, छींटे बहुत कम होते हैं क्योंकि शॉर्ट सर्किट नहीं बनते। अधिक गर्मी के कारण इसका उपयोग पतली धातुओं में सीमित है।
  • पल्स्ड मोड: मुख्यतः स्टेनलेस स्टील और एल्युमिनियम की वेल्डिंग के लिए उपयोग होता है। इसमें अन्य ट्रांसफर मोड्स की खूबियाँ मिलती हैं, और कमियाँ कम होती हैं। मेटल नियंत्रित ड्रॉप्स में ट्रांसफर होता है, जिससे छींटे नहीं बनतीं और तापीय इनपुट भी कम रहता है, इसलिए यह पतले मटेरियल्स के लिए उपयुक्त है।

वायर इलेक्ट्रोड

विभिन्न प्रोजेक्ट्स और मेटल्स के लिए कई प्रकार के वायर इलेक्ट्रोड्स होते हैं। एक ही फीडिंग यूनिट से गुजरने के बाद भी इनका व्यवहार अलग होता है और परिणाम भी भिन्न मिलते हैं।

  1. सॉलिड वायर: सबसे अधिक प्रयोग में आता है क्योंकि यह किफायती और नियंत्रित करने में आसान है। यह आमतौर पर बड़ी कॉइल्स में आता है और विभिन्न पोजिशन में इस्तेमाल किया जा सकता है। सामान्यतः, इसे 72/25 के अनुपात में आर्गन और CO2 के मिश्रण के साथ उपयोग किया जाता है।
  2. फ्लक्स-कोर्ड वायर: इसमें सुरक्षा गैस की आवश्यकता नहीं होती क्योंकि फ्लक्स खुद वायर में होता है। इस प्रक्रिया को FCAW कहा जाता है, और यह MIG उपकरण से भी की जा सकती है। इसकी पोर्टेबिलिटी बड़ी खासियत है क्योंकि गैस टैंक ले जाने की जरूरत नहीं। यह बाहरी और हवा वाले वातावरण के लिए उपयुक्त है। इसकी कमी यह है कि इसमें स्लैग बनता है, इसलिए सफाई के लिए अच्छा मेटल ब्रश रखना चाहिए।

इनर्ट गैस

जब मेटल्स वेल्डिंग क्षेत्र में पिघलते हैं, तब MIG गैस टॉर्च के जरिए भेजी जाती है ताकि वेल्ड पूल को प्रदूषण से बचाया जा सके। ये निष्क्रिय गैसें वेल्डिंग के साथ कोई प्रतिक्रिया नहीं करतीं, जिससे मेटल की विशेषताएँ बनी रहती हैं।

MIG वेल्डिंग में सबसे ज्यादा इस्तेमाल की जाने वाली गैसें आर्गन और हीलियम हैं, हालांकि कीमत कम करने के लिए कई बार इन्हें अन्य गैसों के साथ भी मिलाया जाता है क्योंकि ये नोबल गैसें महंगी होती हैं।

अतिरिक्त तौर पर, कुछ प्रतिशत CO2 मिली सेमी-इनर्ट गैसें भी उपयोग की जाती हैं। CO2, आर्गन और हीलियम की तुलना में सस्ती है और इससे बेहतर पैठ मिलती है, लेकिन इससे छींटे ज्यादा बनती हैं जिससे सफाई करनी पड़ती है।

विशेष मामलों में धातु की पैठ बढ़ाने के लिए बहुत कम मात्रा में गैर-इनर्ट गैसें भी मिलाई जाती हैं। लेकिन ऑक्सीजन के कारण ऑक्साइड और जंग बन सकती है, जिससे वेल्डिंग की गुणवत्ता प्रभावित होती है।

वेल्डिंग टॉर्च

टॉर्च या गन एक विशेष उपकरण है, जिससे मेटल्स को पिघलाने और जोड़ने का काम किया जाता है। MIG टॉर्च अलग-अलग मोटाई और मेटल के साथ काम करने की बहुमुखी प्रतिभा देती हैं। TIG की तरह, ये भी दो प्रकार की होती हैं:

  • गैस-कूल्ड टॉर्च: छोटे या मध्यम प्रोजेक्ट्स के लिए पर्याप्त हैं। बड़े प्रोजेक्ट्स में ये ज़्यादा गर्म हो सकती हैं।
  • वाटर-कूल्ड टॉर्च: ज्यादा एम्पियर पर काम करने देती हैं, जिससे अधिक शक्ति और नोजल पर नियंत्रण मिलता है। हालांकि, ये 20 से 30% महंगी होती हैं और मशीन में वाटर कूलिंग सिस्टम होना चाहिए।

सही टॉर्च चुनने के अलावा, हर प्रोजेक्ट के लिए उपयुक्त कंपोनेंट्स लगाना जरूरी है। इसमें लाइनर्स भी शामिल हैं, जो वायर को गाइड करते हैं और उसकी फीडिंग को स्मूद बनाते हैं। इन्हें उपयोग में लाई जाने वाली धातु और वायर के व्यास के अनुसार होना चाहिए।

ध्यान दें, टॉर्च में चार प्रकार की नोजल्स होती हैं: एम्बेडेड, फ्लश, एक्सटेंडेड और एडजस्टेबल। इनमें से चुनाव आपके प्रोजेक्ट के वायर टाइप पर निर्भर करता है।
पावर सोर्स

पावर सोर्स

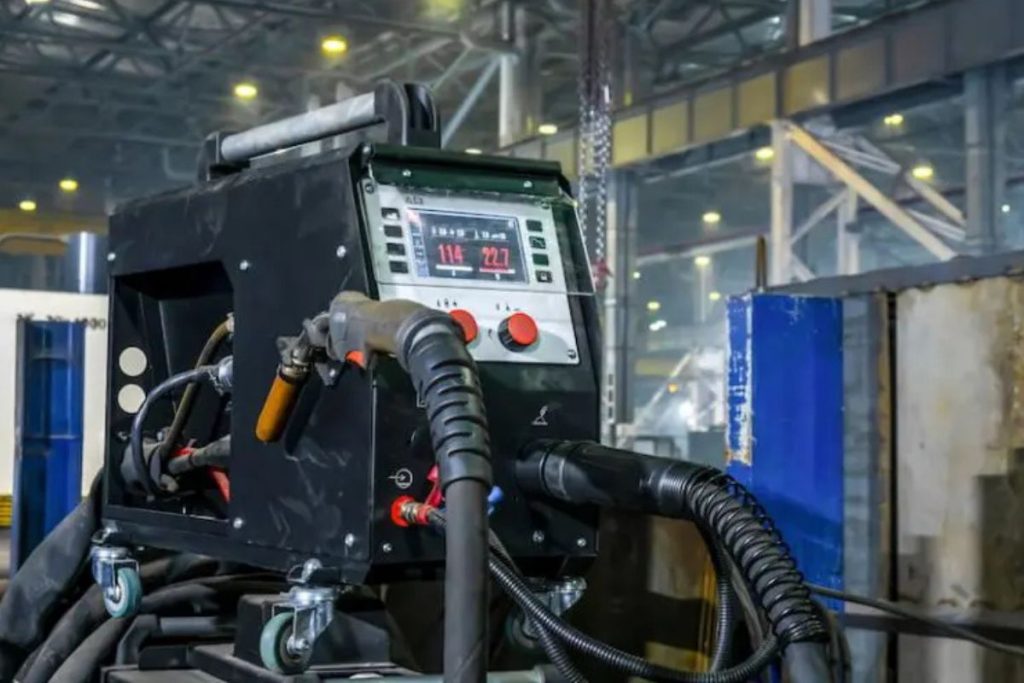
MIG वेल्डर की पावर सप्लाई अक्सर डायरेक्ट करंट (DC) पर सेट होती है, क्योंकि यह स्थिर वोल्टेज देती है, जबकि TIG और स्टिक वेल्डिंग में कुछ मटेरियल्स के लिए AC भी इस्तेमाल होती है। आधुनिक उपकरण आर्क की लंबाई और वायर फीड स्पीड बदलने पर स्वतः करंट एडजस्ट कर लेते हैं, जिससे स्थिर वेल्ड पूल मिलता है।

  • पॉजिटिव पोलरिटी (DC+): DCEP (रिवर्स पोलरिटी) में इलेक्ट्रॉन्स इलेक्ट्रोड से बेस मेटल की ओर बहते हैं। यह सबसे आम सेटिंग है, क्योंकि इससे आर्क स्थिर, वेल्ड बीड की गुणवत्ता बेहतर, पैठ अधिक और छींटे कम बनती हैं। यह मोटे और पतले दोनों मटेरियल्स के लिए उपयुक्त है।
  • नेगेटिव पोलरिटी (DC-): DCEN (डायरेक्ट पोलरिटी) में इलेक्ट्रॉन्स बेस मेटल से इलेक्ट्रोड की ओर जाते हैं। इससे डिपॉजिशन रेट तो बढ़ता है, लेकिन पैठ और गर्मी कम हो जाती है, इसलिए यह मोटे मटेरियल्स के लिए उपयुक्त नहीं है, पर पतले धातुओं में इस्तेमाल हो सकता है।
  • अल्टरनेटिंग करंट (AC): MIG वेल्डिंग में शायद ही कभी इस्तेमाल होती है। गैर-फेरस मेटल्स की वेल्डिंग में बजट की सीमा होने पर इसका प्रयोग किया जाता है, लेकिन आर्क कंट्रोल की कमी और ज्यादा छींटे बनने के कारण अन्य तरीकों को ही प्राथमिकता दी जाती है।

MIG वेल्डिंग के फायदे

  1. वायर की लगातार फीडिंग के कारण प्रक्रिया तेज और बिना रुकावट के चलती है।
  2. MIG टॉर्च से हॉरिजॉन्टल, वर्टिकल या फ्लैट सभी पोजिशन में आसानी से काम किया जा सकता है।
  3. MIG वेल्डिंग, ज्यादातर वेल्डिंग प्रक्रियाओं की तुलना में ज्यादा साफ-सुथरी है, इसमें स्लैग कम और छींटे भी कम बनती हैं, खासकर स्टिक वेल्डिंग के मुकाबले। हालांकि, TIG वेल्डिंग की गुणवत्ता और फिनिश अब भी सबसे उत्तम है।
  4. यह वेल्डिंग सीखने के लिए सबसे आसान तकनीकों में से एक है।
  5. यह विभिन्न प्रकार की धातुओं और मिश्र धातुओं के लिए उपयुक्त है।
  6. मशीन से वायर स्पीड और एम्पियर जैसे कई पैरामीटर्स को एडजस्ट किया जा सकता है।

MIG वेल्डिंग के नुकसान

  1. कुछ प्रक्रियाएं (जैसे TIG) वेल्डिंग पर अधिक नियंत्रण देती हैं।
  2. MIG उपकरण की शुरुआती लागत अपेक्षाकृत अधिक होती है।
  3. सामान्यतः, MIG बाहरी कार्यों के लिए उपयुक्त नहीं, जब तक कि फ्लक्स-कोर्ड वायर का उपयोग न हो।
  4. इसकी पोर्टेबिलिटी सीमित रहती है, खासकर भारी वायर स्पूल और गैस टैंक के कारण।
  5. वायर फीड करते समय पिघले अवशेषों के कारण नोजल पर छींटे जम सकते हैं।

महत्वपूर्ण बिंदु याद रखें

MIG वेल्डिंग एक किफायती और बहुमुखी प्रक्रिया है, जो खासकर औद्योगिक क्षेत्रों में सबसे आकर्षक तकनीकों में से एक है। यह शीट मेटल इंडस्ट्री में व्यापक रूप से उपयोग होती है, और मोटे हिस्सों के लिए भी आम है।

MIG प्रक्रिया को वेल्डिंग रोबोट्स द्वारा स्वचालित किया जा सकता है, इसलिए यह सीरियल प्रोडक्शन में सबसे अधिक इस्तेमाल की जाने वाली विधियों में से एक है, स्पॉट वेल्डिंग के साथ। ऑटोमोबाइल उद्योग में, इसे अक्सर रजिस्टेंस वेल्डिंग और कोल्ड वेल्डिंग के विकल्प के रूप में उपयोग किया जाता है। जैसे-जैसे कंपनियां उत्पादन क्षमता, गुणवत्ता और दक्षता को बढ़ाना चाहती हैं, MIG/MAG वेल्डिंग का चयन करना स्वाभाविक है।

सुरक्षा गैसों, पोलरिटीज़ आदि के नए संयोजनों में निरंतर अनुसंधान और विकास के चलते, यह स्पष्ट है कि MIG/MAG वेल्डिंग का महत्व कम नहीं होगा और ये प्रक्रियाएं आने वाले दशकों तक निर्माण उद्योग में अपना स्थान बनाए रखेंगी।

Don't forget, sharing is caring! : )
You May Also Like
We picked them just for you. Keep reading and learn more!

फ्लक्स-कोर आर्क वेल्डिंग (FCAW) समझाई गई

फ्लक्स-कोर आर्क वेल्डिंग (FCAW) एक स्वचालित या अर्ध-स्वचालित प्रक्रिया है, जिसमें एक ट्यूबुलर कंज्यूमेबल इलेक्ट्रोड का उपयोग करके आर्क इलेक्ट्रिक…
Read more

इलेक्ट्रोड कवरयुक्त मेटल आर्क वेल्डिंग (SMAW) समझाया गया

इलेक्ट्रोड कवरयुक्त मेटल आर्क वेल्डिंग एक इलेक्ट्रिक आर्क वेल्डिंग प्रक्रिया है जिसमें धातुओं को जोड़ने के लिए कंज्यूमेबल इलेक्ट्रोड का…
Read more

कोटेशन का अनुरोध करें

बस अपने प्रोजेक्ट की जानकारी के साथ फॉर्म भरें, और हमारी टीम आपको 24 घंटे के भीतर एक विस्तृत, बिना किसी बाध्यता के कोटेशन प्रदान करेगी। हम आपके खास जरूरतों और बजट के अनुसार समाधान तैयार करते हैं।
© 2026 ADH Machine Tool
  • हैलो

क्या आप संपर्क करना चाहते हैं?

हमारी विशेषज्ञ टीम से संपर्क करें और 24 घंटे के भीतर पेशेवर सुझाव प्राप्त करें।
