प्रेस ब्रेक क्लैम्पिंग सिस्टम: क्यों आपका मैनुअल सेटअप आपकी बेंडिंग सेल का छुपा हुआ बॉटलनेक है
रैम टॉप डेड सेंटर पर है। स्पिंडल हिल भी नहीं रहा। आपका ऑपरेटर एक हाथ में हेक्स की और दूसरे…

किसी भी मध्यम आकार की HVAC वर्कशॉप में जाइए, आपको लगभग $10,000 की एक साधारण हाइड्रॉलिक ब्रेक मशीन ही सारा भारी काम करती दिखेगी। मालिक गर्व से बताएगा कि उसने उस CNC मशीन पर पैसा खर्च नहीं किया जिसकी उसे “ज़रूरत नहीं थी”, खासकर जब काम ज़्यादातर कस्टम और अप्रत्याशित डक्टवर्क का होता है।
लेकिन ज़रा स्क्रैप बिन पर नज़र डालिए। अपने लीड फ़िटर को देखिए, जो 10-फुट लंबे डक्ट रन पर पसीना बहा रहा है और उस सीम को हथौड़े से ठोक रहा है जो लॉक होने का नाम ही नहीं ले रही।
उपकरण पर शुरुआती बचत का वह आंकड़ा दरअसल एक भ्रम है—जो हर एक गलत बेंड के साथ आपकी ऑपरेशनल मार्जिन को चुपचाप खोखला करता जा रहा है।
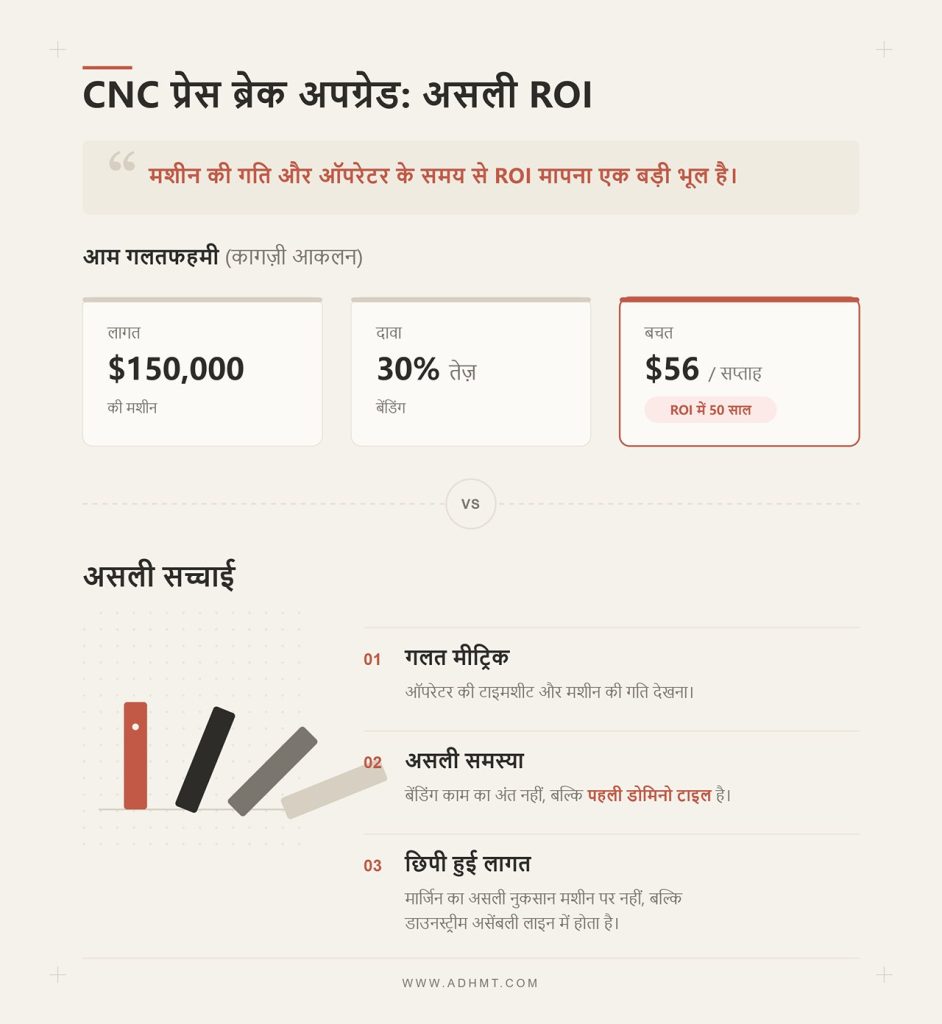
$150,000 की CNC प्रेस ब्रेक बेचने वाला सेल्समैन आमतौर पर कहेगा कि यह आपकी साधारण हाइड्रॉलिक मशीन से 30% तेज़ मेटल बेंड करती है। आप मन ही मन हिसाब लगाते हैं: आपका ब्रेक ऑपरेटर $28 प्रति घंटा कमाता है, तो हफ्ते के दो घंटे बचाने से $56 की बचत होगी। इस रफ्तार से देखें तो मशीन अपनी लागत शायद अगले पचास साल में निकाल पाए।
अगर आप मशीन अपग्रेड को सही ठहराने के लिए ऑपरेटर की टाइमशीट देख रहे हैं, तो आप गलत खाता देख रहे हैं। साधारण हाइड्रॉलिक ब्रेक पूरे दिन 18-गेज स्टील आराम से मोड़ सकती है। समस्या रैम की गति नहीं है। असली समस्या यह मान लेना है कि ब्रेक पर बेंड पूरा होते ही काम खत्म हो गया—जबकि हकीकत में वह आपकी डाउनस्ट्रीम असेंबली लाइन में गिरने वाली पहली डोमिनो टाइल भर है।
तो अगर मार्जिन की रिसाव मशीन पर नहीं हो रही, तो पैसा आखिर जा कहाँ रहा है?
18-गेज गैल्वनाइज़्ड प्लेनम के 10-फुट लंबे सेक्शन की कल्पना कीजिए। आपका ऑपरेटर हाइड्रॉलिक ब्रेक पर पैडल दबाता है, डाई नीचे आती है, और 90 डिग्री के निशान से ठीक आधा डिग्री चूक जाता है। आँखों को वह बिल्कुल सीधा दिखता है, इसलिए वह उसे ट्रॉली पर रख देता है और अगले पीस पर बढ़ जाता है।
लेकिन 10-फुट की लंबाई में 0.5-डिग्री की त्रुटि किनारे तक पहुँचते-पहुँचते भारी डिफ्लेक्शन पैदा कर देती है। जब वह पीस असेंबली टेबल पर आता है, तो आपका $35-प्रति-घंटा लीड फ़िटर बीस मिनट तक पिट्सबर्ग सीम को जबरन बंद करने की कोशिश करता है। वह मैलेट से पीटता है। क्लैंप लगाता है। आखिरकार लॉक पूरी तरह क्षतिग्रस्त हो जाता है, $70 की गैल्वनाइज़्ड शीट स्क्रैप बिन में चली जाती है, और वह दोबारा कट के इंतज़ार में ब्रेक मशीन के पास लौट आता है।
सिर्फ आधे डिग्री की गलती ने आपको सामग्री की बर्बादी और रुके हुए श्रम में कुल $142 का नुकसान करा दिया।
उस $142 के नुकसान को हफ्ते में तीन खराब टुकड़ों और साल के पचास हफ्तों से गुणा कीजिए—और अचानक वही “सस्ती” मशीन आपको हर साल $21,300 का सीधा मार्जिन नुकसान करा रही होती है। लेकिन क्या यह गणित तब भी सही बैठता है, जब आपकी शॉप में शायद ही कोई काम दोबारा एक जैसा किया जाता हो?
मैनुअल हाइड्रॉलिक ब्रेक के पक्ष में सबसे आम तर्क होता है—कस्टम जॉब। जब आपको एक ही दोपहर में एक ऑफसेट ट्रांज़िशन, दो स्क्वायर-टू-राउंड पीस और एक कस्टम कर्ब अडैप्टर मोड़ना हो, तो CNC प्रोग्राम करना एक अतिरिक्त और अनावश्यक कदम जैसा महसूस होता है। लेकिन वास्तविकता यह है कि बदलते हुए जॉब्स में ही प्रोग्रामेबल सटीकता सबसे अधिक मूल्य देती है—बार‑बार मापने, ट्रायल बेंड और स्क्रैप पर निर्भर रहने के बजाय। यदि आप पूर्ण ऑटोमेशन में तुरंत कूदना नहीं चाहते, तो एंट्री‑लेवल CNC नियंत्रण वाली मशीनें, जैसे NC प्रेस ब्रेक, मैनुअल से एक व्यावहारिक अपग्रेड साबित हो सकती हैं। ADH Machine Tool की CNC‑आधारित बेंडिंग सॉल्यूशंस प्रोजेक्ट‑आधारित फैब्रिकेशन में तेज सेटअप, बेहतर दोहराव क्षमता और कम त्रुटि के माध्यम से सीधे मार्जिन सुधारने में मदद करती हैं।
यह तर्क पूरी तरह उल्टा है। उच्च-वॉल्यूम स्टैम्पिंग ऑपरेशन्स मैनुअल सेटअप का जोखिम उठा सकते हैं, क्योंकि वे मशीन को एक बार सटीक सेट करते हैं और फिर 5,000 एक जैसे पार्ट्स निकालते हैं। यदि पहले दो स्क्रैप भी हो जाएँ, तो वह लागत कुल उत्पादन में समा जाती है। लेकिन एक कस्टम HVAC शॉप में हर पीस एक प्रोटोटाइप होता है। जब आपको केवल एक 10-फुट डक्ट सेक्शन चाहिए, तो टेस्ट बेंड की गुंजाइश ही नहीं होती। आपको ऐसी मशीन चाहिए जो शीट की बदलती मोटाई को पढ़ सके, आवश्यक सटीक टनेज की गणना करे, और पहली ही हिट में 90 डिग्री हासिल करे। पारंपरिक हाइड्रॉलिक सिस्टम ऑपरेटर की अनुभवजन्य “मसल मेमोरी” पर निर्भर रहते हैं कि वह कितना ओवरबेंड करना है—और जैसे ही मटेरियल बदलता है, यह तरीका लगभग निश्चित रूप से विफल हो जाता है।
यदि स्क्रैप की जड़ ऑपरेटर का अनुमान है, तो आखिर धातु में ऐसा क्या हो रहा है जो इस अनुमान को इतना महँगा और विनाशकारी बना देता है?
नई पैलेट के ऊपर से 24-गेज गैल्वनाइज़्ड शीट उठाइए, उसे 90 डिग्री तक मोड़िए, और देखिए कि वह ढीली पड़कर 88.5 डिग्री पर वापस आ जाती है। उसी पैलेट से अगली ही शीट उठाइए, बिल्कुल वही टनेज लगाइए, और वह 89.2 डिग्री पर रुक जाती है। जिंक कोटिंग की मोटाई शीट दर शीट सूक्ष्म रूप से बदलती रहती है, जिससे तन्य शक्ति में इतना अंतर आ जाता है कि ऑपरेटर की मसल मेमोरी पूरी तरह निष्प्रभावी हो जाती है। यह प्रशिक्षण की समस्या नहीं है—यह भौतिकी का प्रश्न है। तो यह पतली धातु मैनुअल मशीन को आखिर किस तरह मात देती है?
आधा इंच मोटी स्टील प्लेट का व्यवहार अनुमानित होता है: आप उस पर भारी टनेज लगाइए, डाई को पूरी तरह बॉटम-आउट कीजिए, और धातु ठीक वहीं स्थिर रहती है जहाँ आपने उसे मोड़ा है। इसके विपरीत, पतली गेज की HVAC सामग्री—18 से 26 गेज तक—को एयर बेंडिंग की आवश्यकता होती है, ताकि जिंक कोटिंग कुचली न जाए और कस्टम डक्टवर्क की बदलती रेडियस को नियंत्रित किया जा सके। एयर बेंडिंग में पंच धातु को V-डाई में नीचे तक छुए बिना धकेलता है, जिससे शीट बीच में “तैरती” रहती है। चूँकि शीट डाई के तल को नहीं छूती, अंतिम कोण पूरी तरह मशीन के रैम की सटीकता पर निर्भर करता है। लेकिन पतली गैल्वनाइज़्ड स्टील, अपनी मोटाई के अनुपात में उच्च यील्ड स्ट्रेंथ रखती है, जिसके कारण इसमें दो डिग्री तक का भारी और अप्रत्याशित स्प्रिंगबैक हो सकता है।
जब आपका ऑपरेटर 24-गेज प्लेनम को मैन्युअली ओवरबेंड करके इसकी भरपाई करने की कोशिश करता है, तो वह उस विशेष वर्ग फुट धातु के स्प्रिंगबैक गुणांक का अंदाज़ा ही लगा रहा होता है। यदि उसका अनुमान गलत हुआ, तो या तो आपको पीस को दोबारा मारना पड़ेगा, या फिर टेढ़ा-मेढ़ा डक्ट असेंबली टेबल तक पहुँचेगा, जहाँ आपका 35 डॉलर प्रति घंटा कमाने वाला फिटर उसे स्लिप-एंड-ड्राइव क्लीट में फिट करने के लिए बीस मिनट तक जूझता रहेगा। जब धातु की मोटाई पहले ही रैम के साथ ऊर्ध्वाधर दिशा में संघर्ष कर रही है, तो सोचिए 12-फुट बेड पर उसी अस्थिर सामग्री को क्षैतिज रूप से फैलाने पर क्या होगा?
किसी ऑपरेटर को 120-इंच लंबी 22-गेज शीट को मैन्युअल प्रेस ब्रेक में फीड करते हुए देखिए। वह बाईं किनारी को बैकगेज स्टॉप से सटाता है, फिर दाईं ओर चलता है, उस किनारे को स्टॉप से मिलाता है, और फिर पैडल दबा देता है। जिन तीन सेकंड में वह बाएँ से दाएँ गया, बाईं तरफ की शीट 1/32 इंच स्टॉप से खिसक चुकी होती है। छह-इंच के एक छोटे हैंगिंग ब्रैकेट पर 1/32 इंच नगण्य लग सकता है। लेकिन 10-फुट डक्ट पैनल, जिसमें बॉक्स बनाने के लिए चार लगातार बेंड चाहिए, उसमें यही 1/32-इंच का विचलन हर स्ट्राइक के साथ जुड़ता जाता है।
चौथे बेंड तक पहुँचते-पहुँचते आपकी फ्लैंज पूरी तरह स्क्वायर से 1/8 इंच बाहर हो जाती है। डक्ट अब आयताकार नहीं, बल्कि समांतर चतुर्भुज बन चुका है। जब आप इस समांतर चतुर्भुज को बिल्कुल सटीक स्क्वायर प्लाज़्मा-कट एंड कैप से जोड़ने की कोशिश करते हैं, तो जॉइंट सील नहीं होंगे, मैस्टिक टिकेगा नहीं, और आपकी फील्ड क्रू कमर्शियल प्रेशर टेस्ट पास कराने के लिए सिलिकॉन और शीट मेटल स्क्रू पर आपका जॉब मार्जिन उड़ा देगी। लेकिन मान लीजिए ऑपरेटर किसी तरह शीट को बैकगेज से पूरी तरह सटा कर रख भी ले—तो मशीन के खुद के दबाव में बीच से झुकने को आप कैसे रोकेंगे?
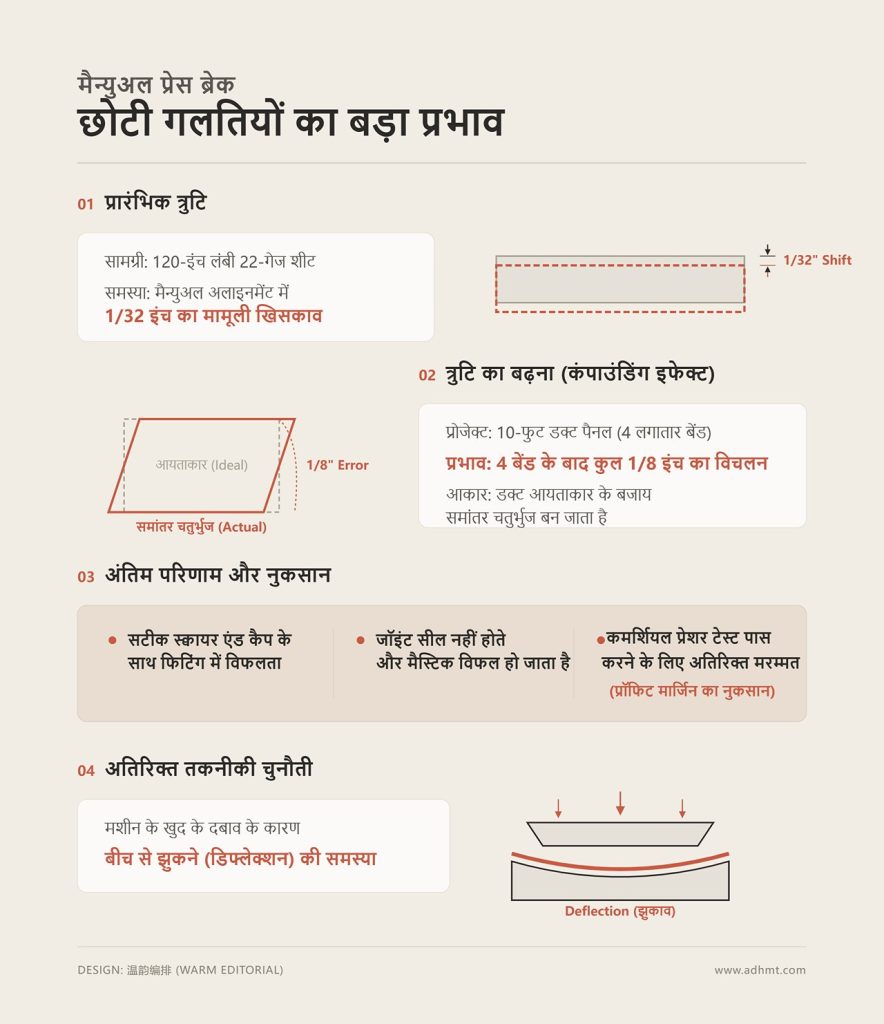
जब रैम अधिकतम टन भार के साथ पूरी तरह दबा हुआ हो, तब 10 फुट लंबे डाई के बीच में एक कागज़ की शीट सरका कर देखें। यदि आप एक्टिव क्राउनिंग के बिना एक सामान्य मैनुअल ब्रेक चला रहे हैं, तो वह कागज़ आसानी से बीच से निकल जाएगा। यही है तथाकथित “कैनो इफेक्ट”। जब हाइड्रॉलिक ब्रेक 12 फुट लंबे धातु स्पैन पर दबाव डालता है, तो अत्यधिक बल के कारण भारी स्टील बेड और रैम बीच से हल्के से झुक जाते हैं। नतीजा यह होता है कि आपके डक्ट के दोनों सिरे बिल्कुल 90 डिग्री पर बनते हैं, लेकिन बीच का हिस्सा 92 डिग्री तक बाहर की ओर खुल जाता है।
मैनुअल वर्कशॉप में इसका पारंपरिक समाधान है शिमिंग—डाई के बीच में फटे हुए कार्डबोर्ड या पतली पीतल की पट्टियाँ रखकर उसे कृत्रिम रूप से ऊपर उठाना। आप 28 डॉलर प्रति घंटा कमाने वाले एक प्रशिक्षित व्यक्ति से 10,000 पाउंड की मशीन के नीचे कार्डबोर्ड लगाकर जुगाड़ करवाने के लिए भुगतान कर रहे हैं। किसी एक विशेष गेज और लंबाई के लिए शिम ठीक से सेट करने में बीस मिनट लग जाते हैं। जैसे ही आप 10 फुट, 18-गेज डक्ट से 4 फुट, 24-गेज ट्रांज़िशन पर जाते हैं, दबाव की आवश्यकता बदल जाती है, डिफ्लेक्शन बदल जाता है, और सारा कार्डबोर्ड निकालकर फिर से कैलिब्रेशन करना पड़ता है।
CNC एक्टिव क्राउनिंग इस पूरी प्रक्रिया को समाप्त कर देता है। यह बेड में लगे हाइड्रॉलिक सिलेंडरों की मदद से निचले डाई को रियल-टाइम में ऊपर की ओर नियंत्रित रूप से मोड़ता है, ताकि वह रैम के डिफ्लेक्शन से मिलीसेकंड दर मिलीसेकंड मेल खा सके। परिणामस्वरूप डक्ट का केंद्र हर बार सटीक 90 डिग्री पर लॉक होता है—बिना किसी कार्डबोर्ड के। जब मशीन स्वयं डिफ्लेक्शन और एंगल की गणना रियल-टाइम में कर रही हो, तो उस ऑपरेटर की भूमिका क्या रह जाती है जो पहले अपनी आधी शिफ्ट सिर्फ ब्रेक सेट करने में खर्च करता था? ऐसे 100% CNC-आधारित बेंडिंग समाधानों का व्यावहारिक उदाहरण आप ADH Machine Tool के CNC प्रेस ब्रेक समाधान में देख सकते हैं, जहाँ शीट मेटल ऑटोमेशन को हाई-एंड प्रोडक्शन परिदृश्यों के लिए डिज़ाइन किया गया है।
अपने ऑपरेटर को 22-गेज स्क्वेयर-टू-राउंड की नई रन शुरू करते हुए देखें। वह एक स्क्रैप स्ट्रिप उठाता है, उसे मोड़ता है, प्रोट्रैक्टर से जांचता है, स्ट्रोक डेप्थ समायोजित करता है और फिर दूसरी स्ट्रिप पर हिट करता है। अधिकांश शॉप मालिक इस प्रक्रिया को व्यवसाय का अनिवार्य खर्च मानकर स्वीकार कर लेते हैं।
लेकिन ज़रा स्क्रैप बिन को ध्यान से देखिए।
उस डिब्बे में केवल पतली कतरनें ही नहीं पड़ी होतीं। वहाँ पूरे 8-फुट के ब्लैंक भी मिलते हैं। वजह यह है कि गैल्वनाइज़्ड स्टील की हर नई कॉइल के साथ स्प्रिंगबैक बदल जाता है, और ऑपरेटर की स्क्रैप-स्ट्रिप टेस्ट उसे सिर्फ अनुमान तक ही पहुंचाती है। जब वह असली $45 की शीट को राम के नीचे रखकर दो डिग्री ज्यादा मोड़ देता है, तो वह धातु पूरी तरह बेकार हो जाती है। एक शिफ्ट में दो ब्लैंक स्क्रैप होने का मतलब है रोज़ के $90 का नुकसान। 250 कार्य-दिवसों में यही राशि बढ़कर $22,500 हो जाती है—सीधे आपके शुद्ध मुनाफे से निकलती हुई, सिर्फ इसलिए कि ऑपरेटर को अनुमान लगाने की छूट दी गई है। CNC इस संरचनात्मक ‘टैक्स’ को खत्म करता है—मटेरियल डेटाबेस को रियल-टाइम एंगल मापन से जोड़कर, स्ट्रोक डेप्थ को तुरंत समायोजित करते हुए, ताकि पहला ही बेंड सटीक बैठे। जब मशीन धातु के व्यवहार का सटीक पूर्वानुमान लगा सकती है, तो आप ऑपरेटर को फोल्डिंग सीक्वेंस का अंदाजा लगाने में समय बर्बाद करने से कैसे रोकेंगे?
एक कस्टम ऑफसेट ट्रांज़िशन ब्रेक ऑपरेटर की टेबल पर आता है। इसमें छह बेंड, बारी-बारी से फ्लैन्ज़, और एक इनसाइड हेम चाहिए। मैनुअल ब्रेक पर काम रुक जाता है। ऑपरेटर फ्लैट पैटर्न को घूरता है, गंदी हथेलियों से कागज़ मोड़कर सीक्वेंस की कल्पना करता है और बैकगेज सेट करता है। दस मिनट बाद वह तीसरा बेंड लगाता है, तभी समझ में आता है कि चौथा बेंड अपर डाई से टकराएगा। झुंझलाहट में वह गाली देता है, और पूरा पीस कूड़ेदान में फेंककर फिर से शुरुआत करता है।
आप मन ही मन हिसाब लगाते हैं: आपका ब्रेक ऑपरेटर $28 प्रति घंटा कमाता है, तो उसके हफ्ते के दो घंटे बचाने से आपको $56 की बचत होगी।
लेकिन यही गणित असली जाल है। असली नुकसान ऑपरेटर की प्रति घंटा मजदूरी नहीं है। असली रिसाव तब होता है जब लेज़र कटर कटे हुए ब्लैंक्स के साथ लाइन में अटक जाता है क्योंकि ब्रेक खाली खड़ा है, और असेंबली टीम नॉक-डाउन टेबल के पास खड़ी ट्रांज़िशन के आने का इंतज़ार कर रही होती है। ऑफलाइन प्रोग्रामिंग उस 35 मिनट के ट्रायल-एंड-एरर को शॉप फ्लोर से हटाकर डिटेलिंग कंप्यूटर पर ले जाती है। सॉफ्टवेयर टकराव से बचने के लिए सटीक बेंड सीक्वेंस निकालता है और कंट्रोलर स्क्रीन पर 3D सिमुलेशन दिखाता है, जिससे सेटअप समय 35 मिनट से घटकर सिर्फ पांच मिनट रह जाता है। लेकिन अगर अंतिम पार्ट अभी भी आपकी असेंबली टीम को जूझने पर मजबूर करे, तो क्या सेटअप के 30 मिनट बचाना सच में मायने रखता है?
मशीन बेचने वाले अक्सर “±0.2 डिग्री” को किसी जादुई मंत्र की तरह पेश करते हैं। यह संख्या सुनते ही आप सोचते हैं—आप एयर कंडीशनिंग डक्ट मोड़ रहे हैं, कोई एयरोस्पेस टरबाइन ब्लेड नहीं, तो इससे क्या फर्क पड़ता है?
अगर आप मशीन अपग्रेड को सही ठहराने के लिए ऑपरेटर की टाइमशीट देख रहे हैं, तो आप गलत खाता-बही पर नजर गड़ाए हुए हैं।
किसी एक फ्लैन्ज पर आधे डिग्री का अंतर सुनने में नगण्य लगता है। लेकिन ज़रा सोचिए, 10 फुट लंबे प्लेनम के चारों कोनों पर यही आधे डिग्री की गलती हो। बॉक्स बंद होते-होते वही सूक्ष्म विचलन मिलकर पिट्सबर्ग सीम पर चौथाई इंच का गैप बना देता है। उस गैप को भरने के लिए आपका $35 प्रति घंटे वाला फिटर हथौड़ा उठाता है, फ्लैन्ज को ठोक-पीटकर सीधा करता है, अतिरिक्त स्क्रू ठोकता है और महंगे डक्ट सीलेंट से उसे भर देता है। सिर्फ इसलिए कि ब्रेक ऑपरेटर से डिग्री का एक अंश चूक गया, आपने दस मिनट की जद्दोजहद, अतिरिक्त हार्डवेयर और कमर्शियल प्रेशर टेस्ट में फेल होने का ऊँचा जोखिम खरीद लिया। CNC की ±0.2° टॉलरेंस कोई मार्केटिंग का दिखावा नहीं है। यही वह सटीक गणितीय सीमा है जहाँ डक्टवर्क हाथों से ही फिट होकर लॉक हो जाता है—बिना हथौड़े, बिना अतिरिक्त मैस्टिक और बिना उस छिपी हुई असेंबली फ्लोर की अफरातफरी के जो आपके प्रोजेक्ट मार्जिन को खा जाती है। और जब यह डक्ट शॉप से निकलकर साइट पर पहुँचता है, तब यह अव्यवस्था कहाँ जाकर कई गुना बढ़ती है?
कल्पना कीजिए, 10 फुट के प्लेनम में 0.3° का स्प्रिंगबैक है। शॉप में, मेज़ पर सपाट रखे हुए, वह बिल्कुल ठीक-ठाक डक्ट पीस जैसा दिखता है। लेकिन उसी पीस को जब आप बीस फुट ऊँचाई पर सिज़र लिफ्ट पर ले जाते हैं, तो हालात बदल जाते हैं। दो इंस्टॉलर ड्राइव क्लीट्स को फिट करने के लिए जूझ रहे हैं, क्योंकि फ्लैन्ज चौथाई इंच खुला हुआ है और पकड़ ही नहीं बना रहा।
आप मन ही मन हिसाब लगाते हैं: आपके फील्ड टेक्नीशियन $45 प्रति घंटा कमाते हैं, तो एक जिद्दी जॉइंट से 45 मिनट की लड़ाई आपको सीधे $67.50 की श्रम लागत में पड़ती है।
अब इसे एक मध्यम आकार की कमर्शियल फ्लोर पर मौजूद साठ जॉइंट्स से गुणा कीजिए। सिर्फ इसलिए कि मैनुअल ब्रेक ऑपरेटर सटीक 90 डिग्री लॉक नहीं कर पाया, आपने चार हज़ार डॉलर से अधिक गंवा दिए। ऊर्जा विभाग (Department of Energy) की रिपोर्टें लगातार दिखाती हैं कि कमर्शियल डक्ट सिस्टम्स में भारी लीकेज आम है, जिसका बड़ा कारण इंस्टॉलेशन के दौरान ठीक से सील न हो पाने वाली असंगत सीम्स हैं। जब धातु के हिस्से पूरी तरह सटीकता से मेल नहीं खाते, तो इंस्टॉलर मैस्टिक और स्क्रू से ओवरकम्पेन्सेट करते हैं—और वही जगह आगे चलकर प्रेशर टेस्ट के दौरान फट जाती है। फिर भी शॉप मालिक इस फील्ड-लेवल के खून-खर्च को कारोबार की सामान्य लागत मानकर क्यों स्वीकार कर लेते हैं?
गुरुवार दोपहर 2 बजे फोन बजता है। आपका लीड इंस्टॉलर एक कस्टम ऑफसेट ट्रांज़िशन को घूर रहा है, जो रूफटॉप यूनिट से जुड़ ही नहीं रहा—क्योंकि मैनुअल ब्रेक ने थ्रोट को दो डिग्री ज़्यादा मोड़ दिया है।
यदि आप मशीन अपग्रेड को सही ठहराने के लिए ऑपरेटर की टाइमशीट देख रहे हैं, तो आप गलत हिसाब-किताब की किताब खोल रहे हैं।
उस री-बेंड की असली लागत वह पंद्रह मिनट नहीं है जो 18-गेज गैल्वनाइज़्ड स्टील की नई शीट मोड़ने में लगते हैं। असली लागत है—तीन इंस्टॉलर जो 45 डॉलर प्रति घंटा की दर से ठप पड़े जॉब साइट पर डिलीवरी ट्रक का इंतज़ार करते खड़े हैं। असली लागत है—लेज़र ऑपरेटर जिसे 500 शीट के प्रोडक्शन रन को बीच में रोककर एक आपातकालीन ब्लैंक काटना पड़ता है। असली लागत है—ड्राइवर जिसे तय रूट से हटाकर शहर के दूसरे छोर तक सिर्फ एक धातु का टुकड़ा पहुँचाने भेजा जाता है। एक गलत एंगल एक साथ तीन अलग-अलग विभागों को जाम कर देता है, और मुनाफ़ा देने वाला रेट्रोफिट अचानक मार्जिन निगलने वाली देनदारी बन जाता है। जब ऐसी मिड-प्रोजेक्ट आपात स्थितियाँ एक के बाद एक जुड़कर आपकी असेंबली टेबलों को जकड़ लेती हैं, तो आपकी शॉप फ्लोर पर क्या असर पड़ता है?
ज़रा देखें, जब किसी फैब्रिकेटर को 16-गेज ब्लैक आयरन ग्रीस डक्ट पर लगातार वेल्ड चलानी होती है और कोने ठीक से फ्लश नहीं बैठते। क्योंकि मैनुअल ब्रेक ने 1/8 इंच का गैप छोड़ दिया, उसे हेलमेट गिराना पड़ता है, जॉइंट को क्लैम्प करना पड़ता है, डेडब्लो हथौड़े से पीटना पड़ता है, टैक वेल्ड लगानी पड़ती है, और फिर अतिरिक्त वायर से खाली जगह भरनी पड़ती है।
लेकिन ज़रा स्क्रैप बिन की तरफ भी नज़र डालिए।
आप सिर्फ खराब धातु नहीं फेंक रहे; आप सैकड़ों घंटों की असेंबली क्षमता को कूड़ेदान में डाल रहे हैं। हर फिटिंग पर अतिरिक्त दस मिनट की जद्दोजहद आपकी दैनिक थ्रूपुट को तहस-नहस कर देती है। जब एक CNC ब्रेक एक्टिव क्राउनिंग और रियल-टाइम एंगल मापन के साथ सटीक 90.0 डिग्री हासिल करता है, तो धातु अपने आप सटीक बैठ जाती है। पिट्सबर्ग सीम बिना संघर्ष के रोल हो जाती हैं, और वेल्डर साफ़, निर्बाध बीड चला देता है। आप CNC मशीन इसलिए नहीं खरीद रहे कि धातु को बस तेज़ी से मोड़ सकें; आप इसे इसलिए खरीद रहे हैं ताकि अपने असेंबली विभाग से हथौड़ा मारना, क्लैम्प करना और सीलिंग जैसे सभी मैनुअल झंझट पूरी तरह खत्म कर सकें। इस स्तर की डाउनस्ट्रीम मार्जिन सुरक्षा सुनिश्चित करने के लिए किन सटीक मशीन स्पेसिफिकेशन की आवश्यकता होती है?
एक पल के लिए उस खून बहाती जॉब साइट से दूर हटिए। मेरे साथ मशीनरी शोरूम के फ़्लोर पर खड़े हो जाइए। आपने आखिरकार डाउनस्ट्रीम अव्यवस्था को रोकने के लिए CNC प्रेस ब्रेक खरीदने का फैसला कर लिया है, लेकिन अब आप एक चमकदार ब्रोशर को देख रहे हैं जिसमें ऐसी स्पेसिफिकेशन भरी हैं मानो किसी युद्धपोत के लिए हों। मशीन सेल्समैन को अपसेल करना पसंद होता है। वे आपको समझाने की कोशिश करेंगे कि ज़्यादा हमेशा बेहतर होता है। ऐसा नहीं है। गलत स्पेक खरीदना भी नकदी बहाने का एक और तरीका है। आइए दिखावे को हटाकर साफ़-साफ़ देखें कि डक्टवर्क को वास्तव में लाभदायक क्या बनाता है।
यदि आप शोरूम में खड़े होकर स्पेसिफिकेशन की इस भीड़ में उलझ रहे हैं, तो अनुमान के आधार पर निर्णय लेने के बजाय वास्तविक तकनीकी डेटा देखना ज़्यादा समझदारी है। CNC आधारित शीट मेटल समाधानों—लेज़र कटिंग, बेंडिंग, ग्रूविंग, शीयरिंग और ऑटोमेशन—की विस्तृत तकनीकी जानकारी और कॉन्फ़िगरेशन विकल्प आप ADH Machine Tool के आधिकारिक दस्तावेज़ में देख सकते हैं। विस्तृत स्पेसिफिकेशन, क्षमता चार्ट और अनुप्रयोग विवरण के लिए यहाँ से तकनीकी ब्रोशर डाउनलोड करें: मशीन कैटलॉग डाउनलोड करें।
20-गेज गैल्वनाइज़्ड स्टील मोड़ने के लिए आपको 150-टन प्रेस ब्रेक की ज़रूरत नहीं है। बिल्कुल नहीं।
अधिकांश वर्कशॉप मशीन खरीदते समय सबसे पहले कच्ची ताकत के बारे में सोचती हैं। उन्हें लगता है कि भारी मशीन ज़्यादा तरह का काम संभाल लेगी। लेकिन ज़रा अपने स्क्रैप बिन पर नज़र डालिए। आप पार्ट्स इसलिए नहीं फेंक रहे कि मशीन में पतली शीट मोड़ने की ताकत कम थी; आप इसलिए स्क्रैप कर रहे हैं क्योंकि 10-फुट का प्लेनम एक ही बार में साफ-सुथरे तरीके से मोड़ने के लिए आपके पास पर्याप्त भौतिक जगह नहीं थी। HVAC कार्य में बेड की लंबाई ही आपके मार्जिन की असली सुरक्षा करती है। 12-फुट बेड आपको बड़े डक्ट सेक्शन को बिना रुकावट मोड़ने की सुविधा देता है, जिससे छोटे-छोटे टुकड़े जोड़ने की मजबूरी खत्म होती है—और साथ ही अतिरिक्त सीम, क्लीट और सीलेंट का खर्च भी बचता है।
लेकिन यहाँ एक छिपा हुआ जाल भी है।
अगर आप 150-टन, 10-फुट की भारी-भरकम मशीन खरीद लेते हैं और फिर बीच में एक छोटा, मोटे-गेज का ट्रांज़िशन पीस मोड़ने की कोशिश करते हैं, तो आप रैम को स्थायी रूप से टेढ़ा कर सकते हैं। 150-टन मशीन में प्रति-इंच टननेज की सख्त सीमा होती है। यदि आपका ऑपरेटर यह मान ले कि मशीन सब कुछ संभाल सकती है और छोटे डाई पर पूरी ताकत लगा दे, तो बेड में क्राउनिंग आ जाएगी और टूलिंग बर्बाद हो जाएगी। समझदारी यह है कि आप लंबा बेड लें, लेकिन 60 से 80 टन की संतुलित क्षमता के साथ—जो मानक HVAC गेज के लिए पूरी तरह पर्याप्त है और स्थानीय क्षति के जोखिम को भी घटाती है। ऐसी अतिरिक्त ताकत पर पैसा क्यों खर्च करें, जो अंततः आपके उपकरण को ही नुकसान पहुँचा सकती है?
नहीं।
6-एक्सिस बैकगेज एक इंजीनियरिंग कमाल है, जिसे एयरोस्पेस ब्रैकेट्स और जटिल, बहु-कोणीय जॉब-शॉप पार्ट्स के लिए बनाया गया है—जहाँ पीस को बार-बार पलटना, घुमाना और असामान्य ज्यामिति के आधार पर गेज करना पड़ता है। लेकिन आप क्या बना रहे हैं? स्क्वायर डक्ट, एल्बो और कभी-कभार ऑफसेट ट्रांज़िशन। जब कोई सेल्समैन 6-एक्सिस सिस्टम के नाम पर अतिरिक्त दस हज़ार डॉलर जोड़ने की कोशिश करता है, तो वह आपको ऐसा फीचर बेच रहा होता है जिसका आपकी वर्कशॉप में लगभग कभी उपयोग ही नहीं होगा।
मानक HVAC फैब्रिकेशन के लिए 2-एक्सिस बैकगेज आपके रोज़ाना के लगभग 90 प्रतिशत काम को सहजता से संभाल लेता है। यदि आपकी शॉप में जटिल, टेपर वाले ट्रांज़िशन का अनुपात अधिक है—जहाँ शीट के बाएँ और दाएँ हिस्से को अलग-अलग गहराई पर स्टॉप से टकराना होता है—तो 4-एक्सिस सिस्टम ही अधिकतम सीमा होनी चाहिए, जिस पर आप निवेश करें। इससे आगे कुछ भी लेना केवल दिखावे का खर्च है। अपनी पूंजी उन फीचर्स पर लगाएँ जो असेंबली फ्लोर पर bottleneck रोकते हैं, न कि उन पर जो कैटलॉग में आकर्षक लगते हैं। तो बचाए गए ये हज़ारों रुपये वास्तव में कहाँ लगाने चाहिए?
आइए स्क्रीन की बात करें।
आधुनिक CNC प्रेस ब्रेक का सबसे महत्वपूर्ण हिस्सा हाइड्रोलिक नहीं, बल्कि डिजिटल होता है। पूरी इंडस्ट्री में कुशल शीट मेटल मैकेनिक की कमी है। यदि आपकी नई मशीन को बेंड सीक्वेंस प्रोग्राम करने के लिए दस साल के अनुभवी ऑपरेटर की जरूरत पड़ती है, तो आपने अपनी प्रोडक्शन लाइन में एक बड़ा “सिंगल पॉइंट ऑफ फेल्योर” खड़ा कर दिया है। एक बेहद सरल, 3D टचस्क्रीन इंटरफेस पूरे श्रम समीकरण को बदल देता है।
ज़रा दिमाग में हिसाब लगाइए: आपका अनुभवी लीड फैब्रिकेटर 35 डॉलर प्रति घंटा कमाता है। अगर आप उसे सिर्फ सामान्य एल्बो मोड़ने के लिए प्रेस ब्रेक से बांधकर रखते हैं, तो आप अपनी सबसे कीमती श्रम-शक्ति को कम मूल्य वाले काम में झोंक रहे हैं।
विज़ुअल इंटरफेस के साथ, पहले साल का प्रशिक्षु भी शॉप ट्रैवलर पर लगा बारकोड स्कैन कर सकता है, स्क्रीन पर डक्ट का 3D मॉडल देख सकता है, और हर स्टेप के लिए फ्लैट ब्लैंक को कैसे ओरिएंट करना है यह स्पष्ट रूप से समझ सकता है। कंट्रोलर स्वयं गैल्वनाइज्ड स्टील के उस विशेष बैच के लिए स्प्रिंगबैक की गणना करता है, क्राउनिंग सेट करता है और बैकगेज को सही स्थिति में लाता है। प्रशिक्षु को बस चित्रों का पालन करना है और पैडल दबाना है। आप वास्तव में इंटरफेस खरीद रहे हैं ताकि बीस साल का बेंडिंग अनुभव तुरंत एक नए कर्मचारी के हाथों में ट्रांसफर हो सके। अब सवाल यह है—इन विशिष्ट मशीन विकल्पों को ठोस और निर्विवाद रिटर्न ऑन इन्वेस्टमेंट में कैसे बदला जाए?
कल्पना कीजिए, 22-गेज गैल्वनाइज्ड स्टील का 10-फुट लंबा प्लेनम सेक्शन, जो मैनुअल ब्रेक से 0.5 डिग्री की त्रुटि के साथ निकलता है। शॉप फ्लोर पर वह बेहतरीन काम लगता है, लेकिन जैसे ही वह जॉब साइट पर पहुंचता है, फ्लैंज ठीक से बैठता नहीं, TDC कॉर्नर कसकर लॉक नहीं होते, और आपका लीड इंस्टॉलर चालीस मिनट तक हथौड़े और दुआ के सहारे उसे सील करने की कोशिश करता रहता है। अधिकांश शॉप मालिक मानते हैं कि 100,000 डॉलर की CNC मशीन को सही ठहराने के लिए उन्हें हर महीने 10,000 लीनियर फीट उत्पादन करना होगा। वे गलत हैं। यदि आप प्रति माह केवल 1,500 से 2,000 लीनियर फीट कस्टम डक्ट भी बना रहे हैं, तो गैल्वनाइज्ड स्टील की “मेमोरी” को ध्यान में रखते ही पूरा गणित बदल जाता है।
गैल्वनाइज़्ड कॉइल अपनी असंगति के लिए कुख्यात है; एक मास्टर कॉइल की यील्ड स्ट्रेंथ 30,000 PSI हो सकती है, जबकि किसी दूसरे मिल से आई अगली कॉइल 45,000 PSI तक पहुँच सकती है। इसका मतलब है कि आपके मैनुअल ऑपरेटर को हर एक बेंड पर स्प्रिंगबैक को “महसूस” करना पड़ता है। इंटीग्रेटेड एंगल सेंसर वाली CNC प्रेस ब्रेक को मिल सर्टिफिकेट से कोई फर्क नहीं पड़ता। वह रियल-टाइम में रेज़िस्टेंस मापती है और बिल्कुल सही नब्बे डिग्री पाने के लिए जितने अंश की ज़रूरत हो, उतना ओवर-बेंड कर देती है। अब ज़रा हिसाब लगाइए: अगर आप हर हफ्ते सिर्फ तीन 10-फुट सेक्शन “डॉग-लेग” या खराब फोल्ड की वजह से स्क्रैप कर रहे हैं, तो आप हर महीने लगभग $600 सामग्री में और $400 बेकार श्रम में फेंक रहे हैं।
लेकिन ज़रा स्क्रैप बिन को ध्यान से देखिए।
सामग्री की लागत इस घाव का सबसे छोटा हिस्सा है; असली रक्तस्राव तो डाउनस्ट्रीम असेंबली समय में होता है, जहाँ हर थोड़ा-सा गलत बेंड फिट कराने के लिए “परसुएडर” टूल की जरूरत पड़ती है। यदि आपकी शॉप में इतना मेटल प्रोसेस हो रहा है कि एक मैनुअल ब्रेक ऑपरेटर हफ्ते में तीस घंटे व्यस्त रहता है, तो आप पहले ही उस सीमा को पार कर चुके हैं जहाँ सिर्फ स्क्रैप में कमी से ही मशीन अपनी मासिक किस्त निकाल देती है।
क्या ऑपरेटर के समय की लागत उस धातु की लागत से ज़्यादा मायने रखती है जिसे वह खराब कर देता है?
यदि आप मशीन अपग्रेड को सही ठहराने के लिए ऑपरेटर की टाइमशीट देख रहे हैं, तो आप गलत खाते की किताब देख रहे हैं। $32 प्रति घंटा कमाने वाला अनुभवी ब्रेक ऑपरेटर एक संपत्ति है, लेकिन वह एकल निर्भरता का बिंदु भी है—जो बीस साल का “फील” और स्प्रिंगबैक की समझ अपने साथ ले जाएगा जब वह रिटायर होगा या बीमार पड़ेगा। CNC ब्रेक उसे बदलने के लिए नहीं है; वह आपकी शॉप की गुणवत्ता को उसके मूड या नज़र पर निर्भरता से अलग करने के लिए है। जब किसी मैनुअल मशीन पर डक्ट का एक पीस गलत बेंड हो जाता है, तो श्रम लागत सिर्फ वे पाँच मिनट नहीं होते जो उसने ब्रेक पर बिताए। उसमें वे पंद्रह मिनट भी शामिल हैं जो वेल्डर खराब सीम को गैप में लाने में लगाता है, वे तीस मिनट जो सीलर लीक होते कोने को भरने में लगाता है, और वह एक घंटा जो लोडर अंततः रिजेक्ट होने पर पार्ट को दोबारा काटने में खर्च करता है।
आपको रिवर्क को खुली धमनी की तरह देखना होगा। यदि आपकी फील्ड टीमें हफ्ते में दो बार शॉप को फोन कर रही हैं क्योंकि कोई ट्रांज़िशन पीस “ठीक से लाइन अप नहीं हो रहा,” तो आप साइट-फिट श्रम और ट्रक रोल में लगभग $1,500 प्रति माह गंवा रहे हैं। यही $1,500 एक मिड-रेंज CNC प्रेस ब्रेक की सटीक मासिक किस्त है। मैनुअल उपकरणों के साथ “पैसा बचाने” के नाम पर टिके रहकर आप दरअसल हर महीने एक CNC मशीन की कीमत चुका रहे हैं—लेकिन उसका लाभ जॉब साइट को दे रहे हैं।
जिस क्षण आपकी रीवर्क लागत आपके मासिक पेरोल के 5% से ऊपर चली जाती है, उसी क्षण CNC का “लक्ज़री” होना खत्म हो जाता है और वह व्यवसाय को जीवित रखने का अनिवार्य साधन बन जाता है।
अगर मशीन केवल गलतियों को रोककर ही अपनी लागत वसूल कर लेती है, तो यह आपके नए काम हासिल करने के तरीके को वास्तव में कैसे बदल देती है?
भीड़भाड़ वाले बाजार में अधिकांश HVAC वर्कशॉप अपनी बोली इस अनुमान के साथ लगाती हैं कि साइट पर आने वाली अनिवार्य परेशानियों के लिए कितना अतिरिक्त “मार्जिन” जोड़ना पड़ेगा। लेकिन यदि आपको पूरा विश्वास है कि आपकी डक्ट हर बार 0.2 डिग्री की सहनशीलता के भीतर ही बनेगी, तो आप इस “कंटिजेंसी” को अपनी बोली से हटा सकते हैं और अनुबंध अपने नाम कर सकते हैं—जबकि आपके प्रतिस्पर्धी अभी भी अपनी अव्यवस्था को कवर करने के लिए आंकड़ों में अतिरिक्त गुंजाइश जोड़ रहे होंगे। सटीकता कोई सौंदर्य विकल्प नहीं है; यह एक प्रतिस्पर्धात्मक हथियार है, जो आपको कम मार्जिन पर भी काम करने की ताकत देता है क्योंकि प्रोजेक्ट के अंतिम चरण में आप भारी नुकसान नहीं उठा रहे होते।
जब आप CNC-आधारित वर्कफ़्लो अपनाते हैं, तो आप केवल एक “फैब शॉप” नहीं रहते, बल्कि एक प्रिसिशन मैन्युफैक्चरर बन जाते हैं। तब आप जटिल अस्पताल परियोजनाएँ या ऊँची इमारतों की लैब जैसी साइटें ले सकते हैं, जहाँ मैकेनिकल रूम इतने तंग होते हैं कि डक्ट रन में एक इंच का भी अंतर पूरे सिस्टम को फिट होने से रोक सकता है। ये उच्च-मार्जिन वाले प्रोजेक्ट होते हैं, जिन तक मैनुअल शॉप्स पहुँच ही नहीं पातीं क्योंकि वे सटीक फिट‑अप की गारंटी नहीं दे सकतीं। ऐसी परिस्थितियों में एक पूर्णतः CNC-आधारित, ऑटोमेटेड समाधान—जैसे ADH Machine Tool का प्रेस ब्रेक बेंडिंग सेल—सिर्फ मशीन अपग्रेड नहीं, बल्कि एंड-टू-एंड शीट मेटल ऑटोमेशन की क्षमता देता है, जिससे दोहरावदार सटीकता, तेज़ सेटअप और नियंत्रित उत्पादन के माध्यम से आप आत्मविश्वास के साथ उच्च‑सटीकता वाले कॉन्ट्रैक्ट हासिल कर सकें।
वास्तविक ब्रेक-ईवन पॉइंट किसी स्प्रेडशीट में दर्ज लीनियर फीट के आंकड़ों में नहीं मिलता; वह उस क्षण में मिलता है जब आपको एहसास होता है कि मैनुअल बेंडिंग की अनिश्चितता ही आपकी शॉप को छोटा बनाए हुए है। CNC प्रेस ब्रेक को केवल हाई-वॉल्यूम मशीन के रूप में देखना बंद कीजिए और उसे उस एकमात्र साधन के रूप में देखिए जो इस निरंतर नुकसान को रोक सकता है।
यदि आप यह मूल्यांकन करना चाहते हैं कि CNC प्रेस ब्रेक आपके लिए लागत नहीं बल्कि मार्जिन रिकवरी का उपकरण कैसे बन सकता है, तो ADH Machine Tool की 100% CNC-आधारित शीट मेटल सॉल्यूशंस रेंज—जिसमें हाई-एंड बेंडिंग, लेज़र कटिंग और ऑटोमेशन सिस्टम शामिल हैं—पर चर्चा करना एक व्यावहारिक अगला कदम हो सकता है। अपनी वर्तमान प्रोडक्शन चुनौतियों, कोटेशन दबाव और लक्षित प्रोजेक्ट प्रोफाइल के आधार पर सही कॉन्फ़िगरेशन समझने के लिए सीधे संपर्क करें।
यदि आप मशीन के लिए भुगतान नहीं कर रहे हैं, तो आप अपनी गलतियों के लिए भुगतान कर रहे हैं—आप अपने फ्लोर पर किसे रखना पसंद करेंगे?
