कार्बन स्टील प्रेस ब्रेक गाइड: टनेज, टूलिंग और बेंड रेडियस
टूल चुनने से पहले सामग्री और ज्यामिति की सीमाएँ निर्धारित करें टनेज चार्ट तभी उपयोगी होता है जब आप सामग्री,…

उसने पार्ट को वर्कशॉप की लाइट के नीचे ऐसे पकड़ा हुआ था मानो उसने उससे धोखा किया हो।
4 मिमी माइल्ड स्टील। 32 मिमी V-डाई। “मोटाई का आठ गुना,” उसने चार्ट पर ऐसे थपथपाते हुए कहा जैसे वह कोई धर्मग्रंथ हो। ब्लूप्रिंट में एक स्मूद R16 की मांग थी। उसके हाथ में जो था, वह दस फीट दूर से गोल दिखता था — और पास से बिल्कुल स्टॉप साइन जैसा।
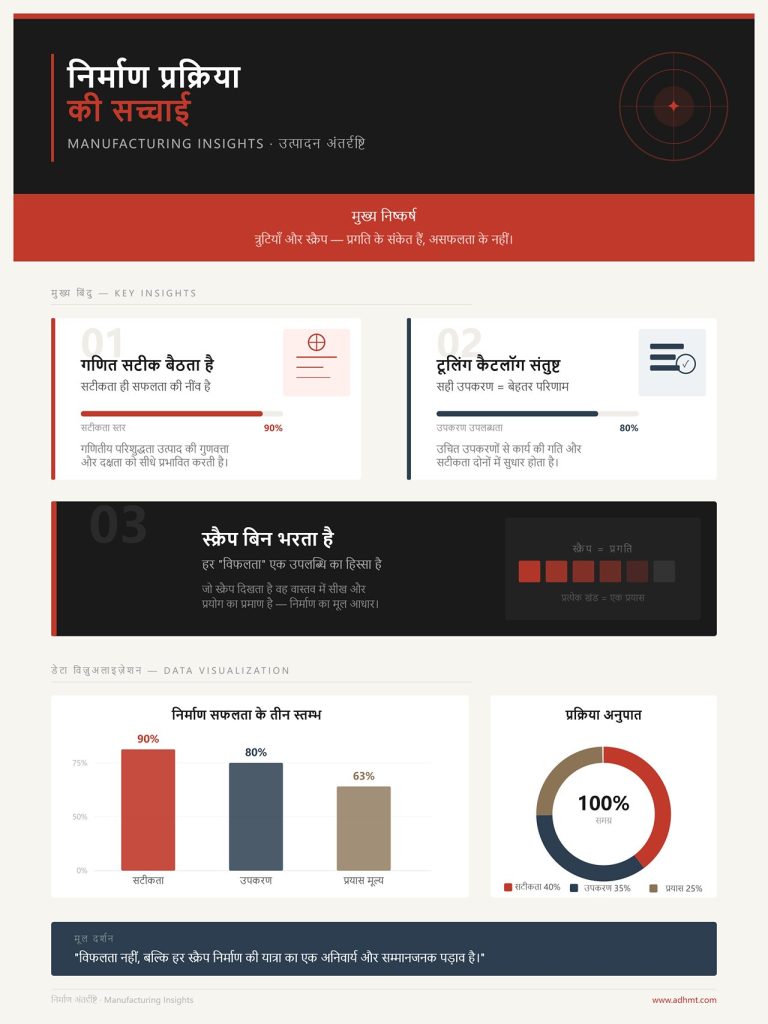
आप भी उस स्थिति में रहे होंगे। गणित सही बैठता है। टूलिंग कैटलॉग मानो मुस्कुरा रहा होता है। और स्क्रैप बिन आपकी “उपलब्धियों” से भरने लगता है।
8x नियम काम करता है — जब तक कि वह काम करना बंद न कर दे।
माइल्ड स्टील पर, 32 मिमी V-डाई के ऊपर एयर बेंडिंग करने पर आमतौर पर अंदरूनी रेडियस डाई ओपनिंग का लगभग 16% से 20% मिलता है। गणना करें:
R ≈ 0.16 × V
32 मिमी V के साथ, यह लगभग 5 मिमी होता है। 16 मिमी नहीं। आपके ब्लूप्रिंट का सपना नहीं। एयर बेंडिंग के दौरान धातु को आपके पंच की नोज़ से कोई मतलब नहीं होता — वह डाई की चौड़ाई, सामग्री की मजबूती और कोण के आधार पर अपना “नेचुरल रेडियस” बनाती है।
तो जब आप मोटाई को आठ से गुणा करके एक बड़ा, स्वीपिंग कर्व पाने की उम्मीद करते हैं, तो वास्तव में आप सिर्फ एक हिंज पॉइंट चुन रहे होते हैं और उम्मीद कर रहे होते हैं कि शीट साथ देगी।
वह साथ नहीं देगी।
बेंड के बीच के क्रॉस-सेक्शन की कल्पना कीजिए।
पंच की टिप नीचे दबा रही है। शीट पंच को सिर्फ एक पतली रेखा पर छू रही है। बाकी हिस्सा? डाई के कंधों के बीच तनाव में तने पुल के केबल की तरह लटका हुआ। यही एयर बेंडिंग है। संपर्क के तीन बिंदु। कोई लपेट नहीं।
यदि धातु वास्तव में पंच के रेडियस के अनुरूप ढल रही होती, तो बॉटमिंग या कॉइनिंग शामिल होती। लेकिन आप वह नहीं कर रहे। आप एयर बेंडिंग कर रहे हैं और मान रहे हैं कि आप मिट्टी को आकार दे रहे हैं।
यहाँ असली नियंत्रण डाई ओपनिंग के हाथ में है। शीट उसके ऊपर फैलती है और जहाँ तनाव चरम पर पहुँचता है, वहीं यील्ड करती है। पंच तो बस प्रक्रिया की शुरुआत करने वाला कारक है।
उच्च सटीकता और दोहराव के लिए आधुनिक CNC नियंत्रण और सटीक टूलिंग सिस्टम की आवश्यकता होती है। यदि आप उन्नत बैकगेज कंट्रोल और स्थिर टननेज मॉनिटरिंग के साथ काम करना चाहते हैं, तो WAD सीरीज़ CNC प्रेस ब्रेक जैसी मशीनें एयर बेंडिंग व्यवहार को अधिक अनुमानित और नियंत्रित बना सकती हैं।
तो खुद से पूछिए: क्या शीट सचमुच आपके पंच के चारों ओर बह रही है… या वह V में तैरते हुए अपना अलग फैसला कर रही है?
अब वही 4 मिमी शीट लें और बार-बार हिट देकर धीरे-धीरे बड़ा रेडियस “हासिल” करने की कोशिश करें।
पहला हिट: एक छोटा प्लास्टिक हिंज।
दूसरा हिट, थोड़ा और गहरा: उसके बगल में एक और हिंज बन जाता है।
ऐसा पूरी लंबाई में करते जाएँ और आप छोटे-छोटे फ्लैट्स की एक श्रृंखला बना देते हैं — हर एक नियंत्रित विफलता बिंदु। दूर से देखने पर वह कर्व लगता है। रोशनी में, उसके फेसेट्स साफ दिखते हैं। मुखौटा पहना हुआ स्टॉप साइन।
क्यों? क्योंकि हर स्ट्रोक स्थानीय स्तर पर यील्ड सीमा को पार कर जाता है, बजाय इसके कि विकृति को लगातार और समान रूप से वितरित करे। धातु बह नहीं रही; वह किस्तों में टूट रही है।
8x नियम ने कभी भी आपको वास्तविक रेडियस देने का वादा नहीं किया था। उसने सिर्फ डाई की चौड़ाई और कोण के बीच एक अनुमानित एयर-बेंड संबंध का भरोसा दिया था। आपने उससे कुछ और ही काम लेने की कोशिश की।
और जब वे सपाट हिस्से दिखाई देते हैं, तो आप ऑपरेटर को दोष देते हैं… या अपनी धारणा को?
यही वह हिस्सा है जिसे अधिकांश मध्यम-स्तर के ऑपरेटर नजरअंदाज कर देते हैं।
ब्रेक में जो रेडियस बनता है, वह लोड हटने के बाद जो रेडियस टिका रहता है, उससे अलग होता है।
एयर बेंडिंग में स्प्रिंगबैक कोण या रेडियस का 10–20% तक हो सकता है, यह सामग्री की मजबूती पर निर्भर करता है। हाई-यील्ड स्टील? वह आपकी सेटिंग्स पर हंसती है। जैसे ही आप दबाव छोड़ते हैं, पार्ट खुल जाता है और उन सूक्ष्म टूटनों के साथ तनाव फिर से वितरित हो जाता है, जिन्हें आपने अभी बनाया था।
इसलिए आपको सिर्फ निर्माण के लिए नहीं, बल्कि रिकवरी के लिए भी गणना करनी होगी:
ओवरबेंड कोण = लक्ष्य कोण + स्प्रिंगबैक
यह विकल्प नहीं है। यह भौतिकी है।
यदि मोटाई के पार आंतरिक तनाव संतुलित नहीं हैं, तो बाहरी रेशों में खिंचाव आपके “स्मूद” कर्व को पंच से निकलते ही कुछ और बना देगा।
यहीं मानसिक बदलाव की जरूरत है: यह पूछना बंद करें, “क्या मैंने टूलिंग को ड्रॉइंग से मिलाया?” और यह पूछना शुरू करें, “क्या मैंने नियंत्रित किया कि सामग्री कैसे यील्ड हुई और कैसे रिकवर हुई?”
क्योंकि एक बार जब आप स्वीकार कर लेते हैं कि धातु डाई के भीतर अपना रेडियस खुद बना रही है — आपके पंच के इर्द-गिर्द आज्ञाकारी ढंग से नहीं लिपट रही — तो अगला सवाल टालना मुश्किल हो जाता है।
अगर स्प्रिंगबैक होना ही है… तो आप उसका उपयोग क्यों नहीं कर रहे?
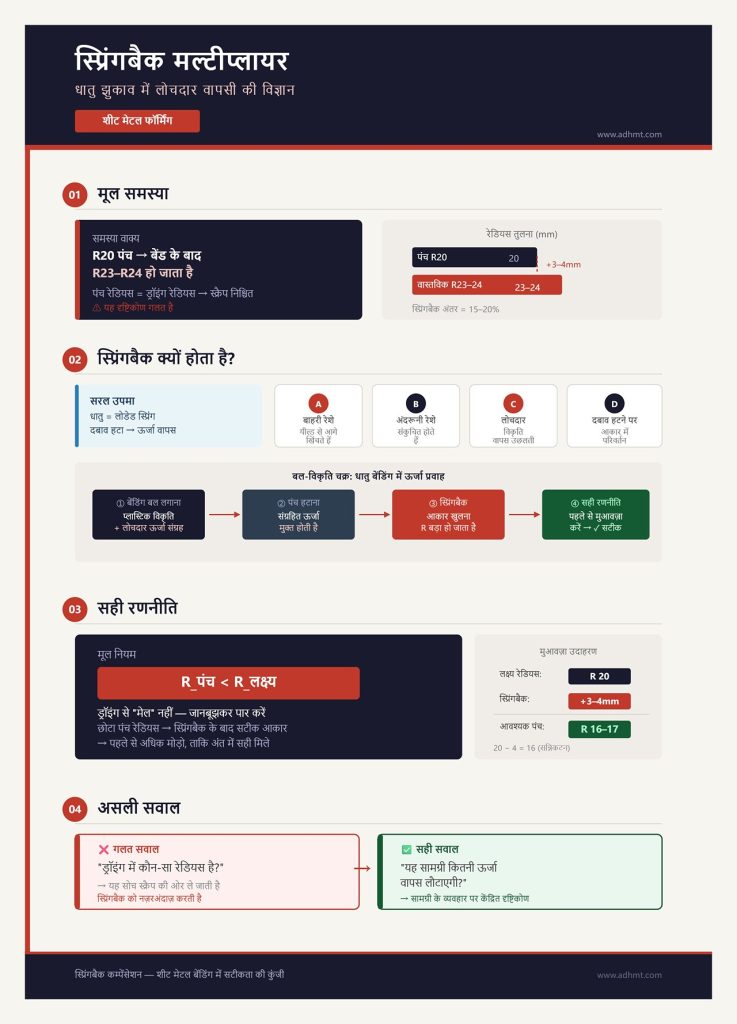
आप एक ड्रॉइंग देख रहे हैं जिसमें R20 लिखा है। आप R20 पंच मंगाते हैं, क्योंकि जिम्मेदार लोग यही करते हैं। 4 मिमी माइल्ड स्टील पर सेटअप करते हैं, एयर बेंड करते हैं, दबाव छोड़ते हैं… और रेडियस ऐसे खुल जाता है जैसे उसने अभी गहरी सांस ली हो।
अब वह R23 है। शायद R24। बधाई हो। यदि आपका पंच रेडियस ड्रॉइंग से मेल खाता है, तो आपने सबसे परफेक्ट जो चीज़ तैयार की है, वह है स्क्रैप बिन के लिए एक ट्रॉफी।
जिस एहसास को आपने हाथों में महसूस किया लेकिन कभी नाम नहीं दिया: धातु एक लोडेड स्प्रिंग है। जब रैम नीचे होता है, बाहरी रेशे यील्ड से आगे तक खिंचते हैं और अंदरूनी रेशे संकुचित होते हैं। जैसे ही आप छोड़ते हैं, उस विकृति का लोचदार हिस्सा वापस उछलता है। पूरा नहीं — सिर्फ उतना हिस्सा जिसे आपने स्थायी रूप से विकृत नहीं किया।
इसलिए आप ड्रॉइंग से “मेल” नहीं कराते। आप जानबूझकर उसे पार करते हैं। सीधा सा आदेश है:
R_punch < R_target
यह अंदाज़ा नहीं है। यह रणनीति है। आप जानबूझकर पंच का आकार छोटा रखते हैं ताकि संग्रहीत लोचीय ऊर्जा के मुक्त होते ही रेडियस ड्रॉइंग से दूर जाने के बजाय उसी में “सेट” हो जाए।
आप नरम मिट्टी को आकार नहीं दे रहे। आप एक स्प्रिंग को दबा रहे हैं और अनुमान लगा रहे हैं कि वह कितना वापस उछलेगा।
इसका मतलब असली सवाल यह नहीं है, “ड्रॉइंग में कौन-सा रेडियस मांगा गया है?” बल्कि यह है, “यह सामग्री कितनी संग्रहीत ऊर्जा वापस लौटाएगी?”
4 मिमी शीट की दो स्ट्रिप लें। मोटाई समान। चौड़ाई समान। एक माइल्ड स्टील, दूसरी 304 स्टेनलेस। वही पंच। वही डाई। वही पैठ (penetration)।
आप पहले से जानते हैं क्या होगा। स्टेनलेस अधिक खुल जाएगा।
इसलिए नहीं कि वह “जिद्दी” है। बल्कि इसलिए कि उसकी यील्ड स्ट्रेंथ उसके मापांक (modulus) के सापेक्ष अधिक है। प्लास्टिक विकृति हावी होने से पहले अधिक लोचीय विकृति संग्रहीत होती है। और छोड़ते ही अधिक उछाल वापस आता है।
बेंड ज़ोन के भीतर बाहरी फाइबर तन्य अवस्था में होते हैं, भीतरी संपीड़न में, और इनके बीच कहीं न्यूट्रल एक्सिस होती है — वह परत जो न खिंचती है, न दबती है। एयर बेंडिंग में यह न्यूट्रल एक्सिस मोटाई के ठीक मध्य में नहीं रहती। जैसे-जैसे प्लास्टिक स्ट्रेन बढ़ता है, यह अंदरूनी रेडियस की ओर खिसकती जाती है।
मजबूत सामग्री? शिफ्ट अलग होगा। ग्रेन दिशा यदि बेंड लाइन के समानांतर है? तो ग्रेन के आर-पार बेंड करने की तुलना में कम प्रतिरोध दिखेगा। लंबाई में मोटाई में बदलाव? तब स्प्रिंगबैक बाएं से दाएं समान भी नहीं रहेगा।
पाठ्यपुस्तकें आपको तनाव और विकृति का संबंध बताती हैं:
σ = E × ε
यंग्स मॉड्यूलस गुणा विकृति बराबर तनाव। वह लोचीय हिस्सा — वह ε जिसे आपने यील्ड पॉइंट से आगे नहीं धकेला — वही बाद में आपको परेशान करता है।
जब आप पंच रेडियस को सीधे ड्रॉइंग से मिलाते हैं, तो आप मान लेते हैं कि न्यूट्रल एक्सिस अपनी जगह पर ही रहेगी और सामग्री हर कॉइल में एक जैसी व्यवहार करेगी। ऐसा नहीं होता। मैंने ऐसे पार्ट्स देखे हैं जहाँ एक सिरा रेडियस पकड़े रहा और दूसरा सिरा दो मिलीमीटर तक खुल गया, सिर्फ इसलिए कि ब्लैंक में ग्रेन दिशा अलग चल रही थी।
क्या आपको लगता है यह ऑपरेटर की गलती है?
या वह भौतिकी है जिसकी आपने कभी गणना ही नहीं की?
आइए इसे ठोस उदाहरण से समझें।
मान लीजिए आपका लक्ष्य 4 मिमी माइल्ड स्टील में एयर बेंड किया हुआ R20 है। आप R18 पंच से परीक्षण करते हैं। लोड के दौरान आप लगभग R18 मापते हैं। रिलीज़ के बाद यह रिलैक्स होकर R20.5 हो जाता है।
यह आपको एक अनमोल जानकारी देता है: उस सामग्री–टूलिंग संयोजन के लिए आपका स्प्रिंगबैक गुणांक लगभग 1.14 है।
सीधा सूत्र इस प्रकार दिखता है:
R_final = R_loaded × Ks
जहाँ Ks आपका स्प्रिंगबैक फ़ैक्टर है — एयर बेंडिंग में यह 1 से अधिक होता है। यह यील्ड स्ट्रेंथ, मॉड्यूलस, मोटाई और बेंड की तीव्रता पर निर्भर करता है। टूलिंग कैटलॉग क्या “सुझाव” देता है, उस पर नहीं।
Ks आपको किसी चार्ट से नहीं मिलता। यह टेस्ट बेंड से मिलता है। एक स्ट्रिप लें। संभव हो तो लोड के दौरान मापें। फिर रिलीज़ के बाद मापें। दोनों का अनुपात निकालें।
अब उलटी दिशा से गणना करें। यदि आपको अंतिम R20 चाहिए और आपका Ks 1.14 है, तो लोडेड रेडियस लगभग 17.5 होना चाहिए। यानी आपका पंच 20 के बराबर नहीं, उससे छोटा होना चाहिए। बराबर नहीं — छोटा।
और अब वह बात जो मध्यम स्तर के ऑपरेटरों को सुनना पसंद नहीं: यह फ़ैक्टर हर मटेरियल बैच के साथ बदल सकता है। मैंने देखा है कि माइल्ड स्टील में इतना अंतर आ जाता है कि कल का R18 पंच आज R21 का अंतिम रेडियस दे देता है। मोटाई वही। हीट अलग।
इसलिए आपका पंच रेडियस “ड्रॉइंग से मैच” करने का निर्णय नहीं है। यह एक नियंत्रित ओवरबेंड उपकरण है, जिसे उस मटेरियल की इलास्टिक रिकवरी के अनुसार ट्यून किया जाता है।
यदि आप Ks के लिए परीक्षण नहीं कर रहे, तो आप बस उम्मीद कर रहे हैं कि स्प्रिंग शालीनता से व्यवहार करेगा।
आख़िर स्टील ने कब किसी की उम्मीद के अनुसार व्यवहार किया है?
अब आप सुरक्षित खेलने का निर्णय लेते हैं। “मैं बस V-डाई को थोड़ा और खोल दूँगा,” आप कहते हैं। “चौड़ा V मतलब कम टनेज। कैटलॉग में ऐसा ही लिखा है।”
हाँ, V बढ़ने पर टनेज घटता है। माइल्ड स्टील के लिए मानक एयर-बेंड संबंध कुछ इस प्रकार है:
P = 650 × S² × L / V
V बढ़ने पर प्रति मीटर दबाव घटता है। यही कारण है कि 8x नियम को मानक सत्य मान लिया गया — यह सामान्य कार्यों के लिए बल और नियंत्रण के बीच संतुलन बनाता है।
लेकिन यहीं जाल छिपा है।
जब आप बहुत चौड़े V के साथ बड़ा रेडियस पाने की कोशिश करते हैं, तो आप फॉर्मिंग फोर्स तो घटाते हैं — लेकिन साथ ही स्प्रिंगबैक बढ़ा देते हैं। शीट एक चौड़े गैप पर फैली होती है, जैसे तना हुआ पुल का केबल। अधिक इलास्टिक ऊर्जा संचित होती है। रिलीज़ के बाद अधिक उछाल मिलता है।
तो आपने अपनी मशीन को तो सुरक्षित रखा… लेकिन उसी स्प्रिंग प्रभाव को और बढ़ा दिया जिसे आप नियंत्रित करना चाहते थे।
और यदि आप मटेरियल बदल दें — मान लें माइल्ड स्टील (टनेज फ़ॉर्मूला में फ़ैक्टर ~1.0) से स्टेनलेस पर (1.5 या उससे अधिक) — तो आवश्यक बल नाटकीय रूप से बढ़ जाता है। अब आपका “सुरक्षित” चौड़ा V भी भारी टनेज मांगता है, और मजबूत मटेरियल के साथ आपका स्प्रिंगबैक मल्टीप्लायर भी बढ़ जाता है।
आप V-चौड़ाई को केवल फोर्स कंट्रोल करने वाला नॉब नहीं मान सकते। यह पूरे स्प्रिंग सिस्टम का हिस्सा है। चौड़ी डाई तनाव के वितरण, न्यूट्रल ऐक्सिस की स्थिति और इलास्टिक रिकवरी — तीनों को बदल देती है।
इसीलिए 8x नियम को छोड़ना कोई बगावत नहीं है। यह गणित की बात है। आप डाई सिर्फ इसलिए नहीं चुनते कि चार्ट में लिखा है—मोटाई का आठ गुना। आप उसे इसलिए चुनते हैं क्योंकि वह आपके जानबूझकर कम-रेडियस पंच और आपके मापे हुए Ks के साथ मिलकर, रिकवरी के बाद वांछित अंतिम रेडियस देता है।
तो अगर पंच एक सोचा-समझा ओवरबेंड टूल है, और डाई टनेज तथा प्राकृतिक रेडियस व्यवहार—दोनों को नियंत्रित करती है…
क्या आप अभी भी टूलिंग को सिर्फ अंदाज़े के नियमों पर खरीद रहे हैं, या अब तैयार हैं पंच और डाई को सामग्री के अनुसार एक सिस्टम की तरह मिलाने के लिए—न कि किसी अंधविश्वास की तरह?
आप ब्रेक मशीन के सामने खड़े हैं, 4 मिमी माइल्ड स्टील लगी है, ड्रॉइंग में R20 मांगा गया है, और कल की टेस्ट स्ट्रिप से आपने स्प्रिंगबैक फैक्टर भी माप लिया है। बढ़िया। अब असली सवाल सामने है: कौन-सा पंच रेडियस और कितनी V-डाई चौड़ाई साथ में चुनें, ताकि रिलैक्स होने के बाद पार्ट ठीक R20 पर आकर रुके?
शुरुआत पंच से नहीं, डाई से करें।
मैंने एक व्यक्ति को 32 मिमी V उठाते देखा, क्योंकि “4 मिमी का आठ गुना।” उसने इसे छोटे रेडियस वाले पंच के साथ चलाया और फिर हैरान हुआ कि पार्ट लक्ष्य से ज्यादा खुल गया। दूर से वह टुकड़ा गोल दिखता था—लेकिन पास से बिल्कुल स्टॉप साइन जैसा। लोड के दौरान प्राकृतिक वक्रता डाई ने तय की थी। पंच ने बस उसे वहाँ तक धकेला।
माइल्ड स्टील में 32 मिमी V पर एयर बेंडिंग करने से अक्सर अंदरूनी रेडियस डाई ओपनिंग का लगभग 16% से 20% मिलता है। यह कोई लोककथा नहीं है—यह ज्यामिति और प्लास्टिक स्ट्रेन वितरण का परिणाम है। इसलिए पंच नोज़ के बारे में सोचने से पहले, पहले अनुमान लगाइए कि डाई लोड के दौरान कौन-सा रेडियस उत्पन्न करेगी, फिर पीछे की ओर गणना करिए कि कितना ओवरबेंड कराने के लिए किस पंच की ज़रूरत होगी ताकि स्प्रिंगबैक को मात दी जा सके।
डाई पुल का स्पैन है। पंच वह ताकत है जो उसे यील्ड से आगे धकेलती है।
तो क्या होता है जब वह स्पैन अब मोटाई का आठ गुना नहीं रहता?
दो जॉब की कल्पना कीजिए।
पहला जॉब: 4 मिमी माइल्ड स्टील, कॉस्मेटिक फिनिश मायने नहीं रखती, लक्ष्य अंदरूनी रेडियस लगभग 4 से 5 मिमी। पुराना 8× नियम (32 मिमी V) ठीक काम करता है। प्राकृतिक रेडियस लगभग लक्ष्य के आसपास आता है। स्प्रिंगबैक संभालने योग्य रहता है।
दूसरा जॉब: वही 4 मिमी शीट, लेकिन अब ड्रॉइंग में R20 की मांग है।
यदि आप 32 मिमी पर ही अड़े रहते हैं, तो लोड के दौरान बनने वाला प्राकृतिक रेडियस 20 के आसपास भी नहीं पहुंचेगा। आपको पंच को V के भीतर गहराई तक दबाना पड़ेगा, नोज़ के पास स्ट्रेन को केंद्रित करना होगा, टनेज स्पाइक से जूझना होगा, और अंत में स्क्रैप बिन में जाने लायक ऐसे टुकड़े मिलेंगे जिनके आर्क पर फ्लैट स्पॉट बने होंगे।
क्योंकि बड़े रेडियस वाले एयर बेंड में डाई ओपनिंग का संबंध सिर्फ मोटाई से नहीं, बल्कि लक्ष्य रेडियस से होना चाहिए।
सीधी बात यह है:
V ≈ R_target / 0.18
यह 0.18, माइल्ड स्टील की एयर बेंडिंग में प्रचलित 16%–20% की रेंज के बीच का मान है। अगर अंतिम R20 चाहिए? तो V लगभग 110 मिमी के आसपास सोचें। 32 नहीं। 40 नहीं। करीब 110 — और फिर सामग्री की मजबूती तथा आपके मापे हुए Ks के अनुसार समायोजन करें।
अब सामग्री बदलें। स्टेनलेस स्टील ज़्यादा स्प्रिंग-बैक करता है। इसका प्रभावी प्रतिशत बदल जाता है। यदि माइल्ड स्टील लगभग 0.18 पर व्यवहार करता है, तो समान परिस्थितियों में स्टेनलेस आपको 0.14–0.16 की ओर धकेल सकता है, क्योंकि अधिक यील्ड स्ट्रेंथ को पार करने के लिए आपको शीट को और गहराई तक ड्राइव करना पड़ता है। कैटलॉग यह नहीं बताएगा। वह बस “मोटाई का 8× से 12×” थमा देगा और आप स्क्रैप का ढेर लगाते रहेंगे।
8× का नियम सामान्य कोणों के लिए टननेज और नियंत्रण के बीच संतुलन बनाने के उद्देश्य से बना था, न कि इंजीनियर्ड रेडियस के लिए। जैसे ही रेडियस वास्तविक आवश्यकता बनता है, V-चौड़ाई एक लोड-बेयरिंग चर बन जाती है। बहुत संकीर्ण होगी तो विकृति स्थानीय हो जाएगी। बहुत चौड़ी होगी तो अत्यधिक लोचीय ऊर्जा संचित होगी और पार्ट खुलकर वापस उछलेगा।
इसलिए पहले रेडियस से V की गणना करें। फिर उसी डाई पर Ks का परीक्षण करें। उसके बाद पंच को जानबूझकर थोड़ा छोटा चुनें, ताकि लोडेड रेडियस आपके मापे हुए स्प्रिंग-बैक गुणांक के अनुसार लक्ष्य से ठीक उतना कम हो।
यही एक व्यवस्थित प्रणाली है।
लेकिन अगर आपके पास सही रेडियस पंच नहीं है और आप सोच रहे हैं कि पाइप का टुकड़ा वेल्ड करके काम चला लें — क्योंकि “लगभग तो बराबर ही है”?
मैंने यह बहुत बार देखा है। कोई शेड्यूल पाइप का एक सेक्शन काटता है, उसे शैंक पर वेल्ड करता है, घिसकर चिकना बनाता है और उसे रेडियस पंच घोषित कर देता है। बेंच पर ठीक-ठाक दिखता है। लेकिन एक मीटर पर 60 टन लगते ही वह ट्यूनिंग फोर्क की तरह लचकने लगता है।
वे एक बात भूल जाते हैं: एयर बेंडिंग में बल मोटाई के साथ तेज़ी से बढ़ता है और V-चौड़ाई बढ़ने पर घटता है, लेकिन मोटी प्लेट पर बड़े रेडियस का काम फिर भी भारी लोड मांग सकता है। वह सूत्र जिसे आपको दिमाग में अंकित कर लेना चाहिए:
P ∝ S² / V
बल, मोटाई के वर्ग के समानुपाती और डाई ओपनिंग के व्युत्क्रमानुपाती है। मोटाई दोगुनी, बल चार गुना। रेडियस “सुधारने” के लिए V को संकरा किया, तो बल फिर बढ़ेगा।
वेल्डेड पाइप में हीट-अफेक्टेड ज़ोन होता है। दानेदार संरचना प्रभावित होती है। अवशिष्ट तनाव अंदर बंद रहते हैं। उच्च टननेज पर यह अंडाकार हो सकता है, क्राउन पर चपटा पड़ सकता है, या इससे भी बुरा — वेल्ड सीम के साथ दरार डाल सकता है। और यदि यह स्ट्रोक के बीच में हुआ, तो केवल पार्ट ही खराब नहीं होगा। रैम पर झटका लगेगा, लोड सेंसर स्पाइक करेंगे, और मशीन मरम्मत आपकी पछतावे की सूची में जुड़ जाएगी।
मानक रेडियस पंच पूरी तरह हार्डन किए हुए या इंडक्शन-हार्डन किए गए होते हैं, जिनकी ज्योमेट्री नियंत्रित और सटीक होती है। इन्हें इस तरह डिज़ाइन किया जाता है कि वितरित लोड के तहत क्राउन फ्लैटनिंग का प्रतिरोध कर सकें। वर्कशॉप में बनाए गए टूल हल्के एल्युमिनियम कार्य में शायद चल जाएँ। लेकिन जैसे ही आप हाई-स्ट्रेंथ 4 मिमी स्टेनलेस को चौड़े V पर मोड़ना शुरू करते हैं, आप शीट और पंच—दोनों में संचित ऊर्जा के साथ जोखिम उठा रहे होते हैं।
क्या आपको लगता है कि कैटलॉग में रेडियस टूलिंग की कीमत ज़्यादा रखी गई है?
ज़रा एक बार रैम अलाइनमेंट की लागत पूछकर देखिए।
तो अगर लोड के तहत स्टील टूलिंग ज़्यादा सुरक्षित है, तो जैसे ही ग्राहक सतह पर निशान की शिकायत करता है, ऑपरेटर तुरंत यूरेथेन की ओर क्यों भागते हैं?
मैंने एक टीम को प्री-पेंटेड एल्युमिनियम पर पड़ रहे निशानों को “ठीक” करने के लिए डाई होल्डर में पॉलीयूरेथेन पैड लगाते देखा। एक हफ्ते तक सब ठीक चला। फिर पैड बीच से स्थायी रूप से दब गया, जिससे प्रभावी V-ओपनिंग संकरी हो गई। टननेज धीरे-धीरे बढ़ने लगा। एंगल बदलने लगे। गैल्वनाइज़्ड जॉब्स की धूल और कण पैड में धँस गए और स्टील डाई से भी बदतर खरोंचें डालने लगे।
वे लगातार एंगल सुधारते रहे, और दोष स्प्रिंगबैक पर डालते रहे।
असल में बदली थी ज्योमेट्री।
जब आप लोड के नीचे दबने वाला माध्यम जोड़ते हैं, तो वास्तविक V-चौड़ाई कम हो जाती है। इससे फॉर्मिंग प्रेशर बढ़ता है और शीट के लिपटने का तरीका बदल जाता है। परिणामस्वरूप लोडेड रेडियस बदलता है और वही स्प्रिंगबैक व्यवहार भी, जिसे आप पहले नियंत्रित मान रहे थे।
इलास्टिक पैड मध्यम बल और सौंदर्य-सम्वेदनशील कामों में, खासकर नरम धातुओं पर, बेहतरीन काम करते हैं। वे सतह के अनुरूप ढलकर संपर्क को फैलाते हैं। लेकिन अधिक बल पर वे क्षतिग्रस्त होने लगते हैं, और उनकी लचक सिस्टम में एक अतिरिक्त स्प्रिंग की तरह काम करने लगती है—जिसे अब आपको मापना और समायोजित करना पड़ता है।
सही रेडियस वाले शोल्डर के साथ स्टील डाई अलग तरीके से निशान रोकती हैं: वे डाई लिप्स पर संपर्क क्षेत्र बढ़ाती हैं, जिससे संपर्क दाब कम होता है, बिना V-चौड़ाई बदले। यदि आप ऐसी फैब्रिक-आधारित प्रोटेक्शन स्ट्रिप्स जोड़ दें जो डाई से चिपकती हैं और ज्यादा संपीड़ित नहीं होतीं, तो आप ज्योमेट्री बदले बिना सतह की सुरक्षा कर सकते हैं।
एक स्पैन बदलता है। दूसरा केवल संपर्क को कुशन करता है।
यदि आपका रेडियस गणित पहले से ही सटीक है, तो आप यूँ ही किसी मुलायम, दबने वाले घटक को समीकरण में जोड़कर वही परिणाम पाने की उम्मीद नहीं कर सकते।
लेकिन सही डाई और पंच होने पर भी, बड़े और गहरे स्वीप बेंड एक और समस्या पैदा करते हैं—जिसका अंदाज़ा ऑपरेटरों को तब तक नहीं होता, जब तक वे वह कर्कश आवाज़ नहीं सुन लेते।
मान लीजिए वही R20, 4mm मोटाई में, जिसे अब एक चौड़े V पर 120 डिग्री तक मोड़ा जा रहा है। जैसे-जैसे फ्लैन्ज नीचे की ओर घूमता है, एक साधारण सीधे पंच की साइड वॉल्स बनने वाले लेग की अंदरूनी सतहों से टकरा सकती हैं, इससे पहले कि आप पूरी गहराई तक पहुँचें। आपको लेग के किनारे पर निशान (witness marks) दिखाई देंगे, या रैम पूरी पैठ से पहले ही रुक जाएगा।
जितना गहरा स्वीप होगा, उतनी अधिक क्लियरेंस की आवश्यकता होगी।
ज्यामिति सीधी है। जैसे-जैसे बेंड एंगल बढ़ता है, फ्लैन्ज का वर्टिकल प्रोजेक्शन पंच बॉडी की ओर ऊपर उठता है। यदि पंच रिलieved नहीं है — यानी नोज़ के पीछे का मटेरियल हटाकर क्लियरेंस नहीं बनाई गई है — तो वही हिस्सा भौतिक अवरोध बन जाता है।
इस वर्टिकल उठान का अनुमान एक सरल संबंध से लगाया जा सकता है:
h = R × (1 − cos θ)
जैसे-जैसे कोण θ बढ़ता है, यह उठान रैखिक नहीं बल्कि गैर-रैखिक (nonlinear) रूप से बढ़ता है। बड़े रेडियस और अधिक कोणों पर यह इतना बढ़ सकता है कि लेग सीधे पंच की साइड से टकरा जाए।
रिलieved पंच इस इंटरफेरेंस पथ को समाप्त कर देते हैं। वे नोज़ रेडियस को नहीं बदलते; वे उसके पीछे की ज्यामिति को बदलते हैं, ताकि शीट स्वतंत्र रूप से घूम सके और नोज़ वक्रता को नियंत्रित करती रहे।
इसे नज़रअंदाज़ कीजिए, और आप फिर से स्प्रिंगबैक को दोष देंगे, जबकि असली कारण स्टील-ऑन-स्टील टक्कर होगी।
पंच और डाई का सही मिलान कैटलॉग पलटकर यह उम्मीद करना नहीं है कि ड्रॉइंग प्रिंट से मेल खा जाएगी। इसका मतलब है लक्षित रेडियस और मटेरियल व्यवहार के आधार पर डाई चौड़ाई की गणना करना, स्प्रिंगबैक को मापना, जानबूझकर पंच को थोड़ा अंडरसाइज़ चुनना, यह सुनिश्चित करना कि टूलिंग टननेज सह सके, सतहों की रक्षा करना बिना ज्यामिति बिगाड़े, और रोटेशन पथ में पर्याप्त क्लियरेंस देना।
यही पूरी प्रणाली है।
और जब आप समर्पित रेडियस टूलिंग को सही तरीके से करने की लागत और जटिलता समझ लेते हैं, तो अगला प्रश्न खुद सामने आ जाता है: किस स्थिति में स्टेप-बेंडिंग करके कर्व “बनाना” अधिक समझदारी है?
पिछले साल एक व्यक्ति मेरे पास 4mm माइल्ड स्टील का 600mm लंबा कवर लेकर आया। उसे एक स्मूथ R50 स्वीप चाहिए था। उसने 40 पीस के काम के लिए रेडियस डाई ऑर्डर नहीं करना चाहा, इसलिए उसने उसे एक मानक 32mm V में बंप कर दिया। दस फीट की दूरी से वह काफ़ी हद तक गोल दिखता था। लेकिन जैसे ही आप उसे शॉप की लाइट के नीचे पास से देखते, उंगलियों के नाखून से एक-एक फ्लैट गिन सकते थे। उसके हाथ में जो था, वह दूर से गोल और पास से स्टॉप साइन जैसा दिख रहा था।
उसने वही सवाल पूछा जो आप सोच रहे हैं: समर्पित रेडियस टूलिंग खरीदने के बजाय बंपिंग कब वास्तव में समझदारी होती है?
यह है वह असहज सच। बंपिंग कोई शॉर्टकट नहीं है। यह एक ज्यामितीय अनुमान (geometric approximation) है। आप एक नियंत्रित इलास्टिक घटना की जगह कई छोटी-छोटी घटनाएँ पैदा कर रहे होते हैं, जिनमें से हर एक संपीड़ित स्प्रिंग की तरह ऊर्जा संचित और मुक्त करती है। यदि आप इसकी गणना करते हैं, तो आप इसे नियंत्रित कर सकते हैं। यदि आप इसे “महसूस” करके करते हैं, तो आपकी शेल्फ पर स्क्रैप के ढेर सजेंगे—और आप अपनी गणित की गलती की जगह मटेरियल को दोष देंगे।
तो आइए बंपिंग को कोई चाल या जुगाड़ समझना बंद करें और इसे शुद्ध ज्यामिति की तरह लेना शुरू करें।
उस R50 को 4mm माइल्ड स्टील में लें। आप 32mm V-डाई पर एयर बेंडिंग कर रहे हैं। माइल्ड स्टील में 32mm V पर एयर बेंडिंग करने से आम तौर पर अंदरूनी रेडियस डाई ओपनिंग के लगभग 16% से 20% के आसपास आता है, यानी प्रति हिट आपका प्राकृतिक अंदरूनी रेडियस 50mm के आसपास भी नहीं होगा। यह कोई समस्या नहीं है—बंपिंग में हर हिट एक छोटा-सा इन्क्लूडेड एंगल बनाती है, और पूरा आर्क इन छोटे-छोटे एंगल्स के संचय से तैयार होता है।
मान लीजिए आप उस 50mm रेडियस पर 90° का स्वीप चाहते हैं। आपको जो आर्क लंबाई बनानी है, वह है:
θ = L / R
यदि आपकी फ्लैन्ज की आर्क लंबाई 78.5mm है, तो 78.5 / 50 ≈ 1.57 रेडियन, यानी लगभग 90°। अब तय कीजिए कि प्रति हिट आपका स्टेप एंगल कितना होगा। मान लें कि स्प्रिंगबैक क्षतिपूर्ति के बाद आप 5° प्रति हिट चुनते हैं। नब्बे को पाँच से विभाजित करें—कुल 18 हिट।
अठारह सेटअप। अठारह पेनिट्रेशन। बैकगेज पोज़िशन में हर बार 0.2mm की चूक की अठारह संभावनाएँ—और हर चूक जुड़कर एक दिखाई देने वाली फ्लैट सतह में बदल सकती है।
अब पेनिट्रेशन पर ध्यान दें। हर हिट को स्प्रिंगबैक की भरपाई के लिए ओवरबेंड करना होगा—मान लें कि हर सेगमेंट में 90° पाने के लिए आपको 88° तक ले जाना पड़े। बंपिंग में आप प्रति हिट गहराई को बेहद सटीकता से ट्यून कर सकते हैं—यही इसकी खूबी है। आप जानबूझकर छोटे पंच रेडियस का उपयोग करके और हर सेगमेंट को ओवरबेंड करके स्प्रिंगबैक को अपने पक्ष में मोड़ सकते हैं। लेकिन जैसे-जैसे पंच रेडियस छोटा होगा, हर माइक्रो-क्रिज़ उतनी ही तीखी होगी। उसे छिपाने के लिए आपको स्टेप एंगल कम करना पड़ेगा। स्टेप एंगल कम करेंगे तो हिट काउंट बढ़ेगा। हिट काउंट बढ़ेगा तो समय भी बढ़ेगा और टॉलरेंस स्टैक-अप भी।
आप केवल एक विधि नहीं चुन रहे हैं। आप यह तय कर रहे हैं कि आपको कितने इलास्टिक लोडिंग साइकिल्स को नियंत्रित करना है।
तो आखिर कितना स्मूद, सचमुच स्मूद माना जाएगा?
दो सटे हुए बंप्स पर एक स्ट्रेटएज रखिए। बीच में दिखने वाला छोटा-सा गैप ही कॉर्ड एरर है—आपके इच्छित आर्क और दो हिट्स को जोड़ने वाली सीधी रेखा के बीच का अंतर। जैसे-जैसे स्टेप एंगल घटता है, यह अंतर कम होता जाता है। पर पूरी तरह कभी खत्म नहीं होता।
बड़े स्टेप एंगल—मान लें 10° प्रति हिट—पर फ्लैट हिस्से साफ दिखाई देते हैं। 3° से 5° पर वे मुलायम लगने लगते हैं। 1° या 2° तक आएँ, तो हाँ, आप इसे लगभग निरंतर कर्व जैसा दिखा सकते हैं। लेकिन तब 90° के स्वीप के लिए आपको 45 से 90 हिट्स की जरूरत पड़ेगी।
और हर स्ट्रोक डाई के शोल्डर पर एक स्पष्ट निशान छोड़ जाता है।
अगर यह 4 मिमी माइल्ड स्टील का कच्चा वेल्डमेंट है जिसे कोई देखने वाला नहीं, तो ठीक है। लेकिन अगर यह प्री-पेंटेड एल्युमिनियम फेसिया है जो शोरूम की रोशनी में रखा जाएगा, तो ये लाइनें पाउडर कोट के आर-पार ऐसे उभरेंगी जैसे कोई कबूलनामा। ऑपरेटर इन्हें छिपाने के लिए यूरेथेन पैड का सहारा लेंगे, टूलिंग कैटलॉग पर फिर से ऐसे भरोसा करेंगे जैसे वह अंतिम सत्य हो, और फिर हैरान होंगे कि पैड के दबने पर एंगल क्यों भटकने लगते हैं।
समर्पित रेडियस टूलिंग में chord error पैदा नहीं होता, क्योंकि शीट दबाव के तहत निरंतर रूप से लिपटती है। संपर्क क्षेत्र सरकता है, उछलता नहीं। स्प्रिंग एक नियंत्रित गति में दबती और खुलती है, 40 छोटे-छोटे झटकों में नहीं।
बम्पिंग एंगल की सटीकता हासिल कर सकता है। हर स्ट्रोक पर स्प्रिंगबैक की भरपाई कर सकता है। लेकिन ज्यामिति को खत्म नहीं कर सकता।
तो अगर बम्पिंग धीमी है और सौंदर्य की दृष्टि से सीमित है, फिर भी कुछ वर्कशॉप इसे वर्षों तक क्यों चलाती रहती हैं और उसे “काफी अच्छा” क्यों मानती हैं?
आइए एक सरल और ईमानदार काल्पनिक उदाहरण बनाते हैं।
मान लीजिए समर्पित रेडियस पंच और डाई सेट की कीमत $3,000 है। इसके साथ आप R50 को एक ही स्ट्रोक में बना लेते हैं, हैंडलिंग सहित 20 सेकंड का साइकल टाइम। जबकि बम्पिंग में 18 स्ट्रोक लगते हैं, हर री-पोज़िशन और प्रेस स्ट्रोक में 8 सेकंड। यानी 144 सेकंड — दो मिनट से भी अधिक — उसी एक बेंड के लिए।
ब्रेक-ईवन उत्पादन मात्रा होगी:
N = Tooling Cost / (Time Saved per Part × Shop Rate)
अगर आप प्रति पार्ट लगभग 100 सेकंड बचाते हैं, और आपकी पूर्ण लोडेड शॉप रेट $90 प्रति घंटा है (यानी $1.50 प्रति मिनट), तो आप लगभग $2.50 प्रति पार्ट बचा रहे हैं। $3,000 को $2.50 से विभाजित करें, तो ब्रेक-ईवन के लिए 1,200 पार्ट्स की जरूरत पड़ेगी।
सिर्फ 40 पीस का प्रोटोटाइप चला रहे हैं? बम्प करें। ट्यून करें। शिप करें।
अगले तीन वर्षों तक हर तिमाही 2,000 पीस बना रहे हैं? तब आप हर साइकल में नियंत्रण की जगह अनुमान को चुनकर पैसा जला रहे हैं।
और यह तो उन छिपी लागतों की गणना से पहले की बात है: 90-स्ट्रोक स्वीप से ऑपरेटर की थकान, बढ़ा हुआ निरीक्षण समय, कॉस्मेटिक रिजेक्शन की ऊँची दर, और उन पार्ट्स का शांत ढेर जो “लगभग गोल” थे लेकिन पूरी तरह नहीं — जो अंततः स्क्रैप बिन में ट्रॉफी बनकर गिरते हैं क्योंकि असेंबली उन्हें स्वीकार नहीं करती।
जब उत्पादन मात्रा कम हो, कॉस्मेटिक अपेक्षाएँ उदार हों, और आप अनुमान लगाने के बजाय पिच, एंगल और पेनिट्रेशन की सटीक गणना करने में अनुशासित हों, तब बम्पिंग व्यावहारिक है। लेकिन जब दोहराव, सतह की गुणवत्ता और श्रम दक्षता अधिक महत्वपूर्ण हों, तब टूलिंग बिल से बचने की तुलना में समर्पित रेडियस टूलिंग स्पष्ट रूप से बेहतर विकल्प है।
तो असली सवाल यह नहीं है कि कौन-सा तरीका “बेहतर” है।
असल सवाल यह है: इस खास पार्ट के लिए, इस उत्पादन मात्रा पर, और इस फिनिश की मांग के साथ — क्या आप शुरुआत में ही नियंत्रण खरीद रहे हैं, या हर एक हिट के साथ अनुमान की कीमत चुका रहे हैं?
आप एक चरणबद्ध निर्णय प्रक्रिया चाहते हैं। कोई दार्शनिक भाषण नहीं। न ही कोई और कैटलॉग चार्ट जो यह वादा करे कि “8× मोटाई अधिकांश सामग्रियों पर काम करती है” मानो पत्थर पर लिखी हुई हो।
ठीक है। क्योंकि असली निर्णय बम्पिंग बनाम रेडियस टूलिंग का नहीं है। सवाल यह है कि क्या आप बेंड को ज्ञात सीमाओं वाले लोडेड स्प्रिंग की तरह समझकर संभालने को तैयार हैं — या उसे मुलायम मिट्टी मानकर यह उम्मीद कर रहे हैं कि हल्के से दबाने पर वह आज्ञाकारी हो जाएगी।
एक बात हमेशा याद रखें: जब तक आप नियंत्रित टेस्ट बेंड चलाकर रिलैक्स्ड रेडियस माप नहीं लेते, तब तक आप धातु नहीं मोड़ रहे — आप एक ऐसे स्प्रिंग से सौदेबाज़ी कर रहे हैं, जिसकी कठोरता को मापने से आप इंकार कर रहे हैं।
अप्रत्याशित लगता है, है न? क्योंकि अधिकांश लोग मानते हैं कि ब्लूप्रिंट ही अंतिम प्राधिकरण है।
ऐसा नहीं है। असली अधिकार सामग्री का है।
इसलिए हर बार आपको यह फ़िल्टर लागू करना चाहिए।
पहला प्रश्न: सामग्री वास्तव में कितना सहन कर सकती है?
सिर्फ “4 मिमी माइल्ड स्टील” बनाम स्टेनलेस स्टील नहीं। बात है तन्य शक्ति, लचीलापन और ग्रेन दिशा की। यदि आप ग्रेन के विपरीत मोड़ते हैं, तो शायद 1T न्यूनतम रेडियस पर काम चल जाए। लेकिन ग्रेन के साथ मोड़ेंगे तो वही 1T दरार का इंतज़ार करता हुआ जोखिम बन सकता है। जब तक आपको यह पता न हो कि शीट किस दिशा में रोल हुई थी, तब तक टूलिंग चुनना जल्दबाज़ी है।
और यदि आप मानक एयर बेंडिंग के साथ 1T से कम रेडियस पाने की कोशिश कर रहे हैं, तो आप टनेज बढ़ा रहे हैं, डाई को नुकसान पहुँचाने का जोखिम ले रहे हैं, और भविष्य के स्क्रैप का बीज बो रहे हैं। यह आक्रामकता नहीं है। यह अज्ञानता है।
व्हाइटबोर्ड पर मोटे अक्षरों में लिखने लायक सीधी बात यह है:
R_min ≥ k × T
जहाँ k का निर्धारण सामग्री की श्रेणी और ग्रेन ओरिएंटेशन से होता है, न कि आपके आशावाद से।
दूसरा प्रश्न: रेडियस-से-मोटाई अनुपात क्या है?
यदि आप 5T, 8T, 12T पर हैं, तो आप बड़े रेडियस के क्षेत्र में हैं। चौड़ी डाई पर एयर बेंडिंग करने से एक प्राकृतिक रेडियस बनता है, जो डाई की चौड़ाई और सामग्री के स्प्रिंगबैक से नियंत्रित होता है। माइल्ड स्टील में 32 मिमी V-डाई पर एयर बेंडिंग अक्सर अंदरूनी रेडियस को डाई ओपनिंग के लगभग 16% से 20% के बीच लाती है। यह ब्रांडिंग नहीं, भौतिकी है।
यदि लक्षित रेडियस मोटाई से काफी बड़ा है, तो बम्पिंग एक ज्यामितीय समीकरण का सवाल बन जाती है। लेकिन यदि लक्षित रेडियस सामग्री की सीमा के करीब पहुँच रहा है, तो अब मामला स्ट्रेन कंट्रोल और टनेज मैनेजमेंट का है। यह बिल्कुल अलग युद्धभूमि है।
तीसरा प्रश्न: रोशनी के नीचे सतह कैसी दिखनी चाहिए?
चेसिस के अंदर छिपा हुआ वेल्डमेंट? 5° के इन्क्रीमेंट में बंपिंग पर्याप्त हो सकती है।
शोरूम की LED लाइटों के नीचे रखा प्री‑पेंटेड फेशिया? हर हिट एक गवाही की रेखा बन जाती है। कैटलॉग में “पॉलिश्ड रेडियस डाई” लिख देने से कॉर्ड एरर गायब नहीं होता। वह तब खत्म होता है जब शीट उछल‑उछल कर आगे बढ़ने के बजाय सतत रूप से लिपटती है।
इसलिए टूलिंग को छूने से पहले, इन तीनों सवालों का जवाब दीजिए।
अगर आपने ऐसा नहीं किया, तो आप अब भी अनुमान ही लगा रहे हैं।
और अगर जवाब दे भी दिए — तो कैसे सुनिश्चित करेंगे कि आपकी धारणाएँ सही हैं?
यहीं पर अधिकांश मध्यम‑स्तरीय ऑपरेटर हाथ हिलाकर कह देते हैं, “हम यह पहले चला चुके हैं।”
आपने यह बैच नहीं चलाया, इस हीट से आया हुआ, इस ग्रेन ओरिएंटेशन के साथ, इस मशीन पर।
एक कूपन काटिए। वही मोटाई। वही ग्रेन दिशा। वही डाई। वही पंच। कोई शॉर्टकट नहीं।
एक नियंत्रित बेंड चलाइए। जानबूझकर ओवरबेंड कीजिए। उसे पूरी तरह रिलैक्स होने दीजिए। फिर स्प्रिंगबैक के बाद अंदरूनी रेडियस मापिए — लोड के दौरान नहीं, और न ही दस फीट दूर से ऐसे देखकर जैसे कोई स्टॉप साइन हो।
यहाँ आपका निर्देश सरल है:
Ks = R_relaxed / R_loaded
यह अनुपात — आपका स्प्रिंगबैक फैक्टर — उस सेटअप में उस मटेरियल की फिंगरप्रिंट है। यह बताता है कि आपका अंडरसाइज़ पंच सच में स्प्रिंगबैक को अपने पक्ष में उपयोग कर रहा है या सिर्फ टनेज खा रहा है।
यदि दो‑तीन टेस्ट हिट्स में Ks स्थिर रहता है, तो आपके पास दोहराने योग्य परिणाम है। यदि यह बदलता रहता है, तो आपका सिस्टम नियंत्रित नहीं है — मोटाई में भिन्नता, असंगत पेनिट्रेशन, अस्थिर बैकगेज, कुछ न कुछ हिल रहा है।
Ks मापने के बाद ही आप अंतिम निर्णय लें:
उस टेस्ट के बिना, हर प्रोडक्शन पार्ट एक जीवंत प्रयोग है।
और प्रोडक्शन एक बेहद खराब प्रयोगशाला है।
जब आप व्यवहार को सत्यापित कर लेते हैं, तो टूलिंग का निर्णय भावनात्मक नहीं रह जाता।
तो फिर ऑपरेटर अब भी पहले कैटलॉग क्यों पलटते हैं?
क्योंकि कैटलॉग सुकून देते हैं। उनमें साफ‑सुथरे डायग्राम होते हैं। वे निश्चितता का आभास कराते हैं। वे धीरे से कहते हैं कि सही रेडियस पंच खरीद लीजिए, धातु अपने‑आप मान जाएगी।
धातु मार्केटिंग नहीं, स्ट्रेन एनर्जी का पालन करती है।
यही वह सोच का बदलाव है जो मैं आपसे चाहता हूँ।
यह पूछना बंद कीजिए, “ड्रॉइंग से मेल खाने वाला कौन‑सा रेडियस पंच है?”
यह पूछना शुरू कीजिए, “इस मटेरियल के Ks, इस रेडियस‑टू‑थिकनेस अनुपात, इस कॉस्मेटिक आवश्यकता और इस वॉल्यूम को देखते हुए — कौन‑सी प्रणाली अनियंत्रित इलास्टिक रिकवरी और ज्यामितीय त्रुटि को न्यूनतम करती है?”
कभी‑कभी इसका अर्थ होता है जानबूझकर छोटा पंच नोज़ चुनना, ताकि आप ओवरबेंड कर सकें और स्प्रिंगबैक आपको ठीक लक्ष्य कोण तक ले आए। कभी इसका मतलब होता है उच्च‑शक्ति स्टील में टननेज घटाने के लिए चौड़ी डाई का चयन। और कभी‑कभी, जब उत्पादन मात्रा समर्पित डाइयों को उचित ठहराती हो, तो बॉटम बेंडिंग अपनाना — ताकि स्प्रिंगबैक पूरी तरह समीकरण से बाहर हो जाए।
और कभी‑कभी — कम मात्रा और सहनशील पार्ट्स के मामले में — इसका अर्थ होता है ज्ञात स्टेप एंगल और मापी गई पैठ के साथ गणनात्मक बंपिंग करना, कॉर्ड त्रुटि को स्वीकार करते हुए, क्योंकि आर्थिक दृष्टि से वही तर्कसंगत होता है।
कैटलॉग को आपकी उत्पादन मात्रा का पता नहीं होता। उसे आपकी शॉप रेट का ज्ञान नहीं होता। अंतिम असेंबली के समय प्रकाश व्यवस्था कैसी होगी — यह भी उसे नहीं मालूम।
आपको मालूम है।
निर्णय लेने का ढांचा कोई साधारण चार्ट नहीं है। यह एक क्रमिक प्रक्रिया है:
ऐसा करने पर आप खराब पार्ट्स पर प्रतिक्रियात्मक रवैया छोड़ देते हैं।
आप लोचदार घटना को उद्देश्यपूर्ण ढंग से डिज़ाइन करना शुरू करते हैं।
और जब आप हर रेडियस बेंड को उस संचित ऊर्जा के रूप में देखने लगते हैं जिसे आप संपीड़ित करते और मुक्त करते हैं — केवल आकार देना नहीं, बल्कि लोड करना और अनलोड करना — तब आप टूलिंग कैटलॉग को फिर कभी पहले की तरह नहीं देखेंगे।
यदि आप ऐसे समाधान ढूंढ रहे हैं जो बड़े रेडियस, लंबी शीट और उच्च टननेज कार्यों में स्थिरता दें, तो मल्टी-मशीन सिंक्रोनाइज़ेशन वाले टैंडम प्रेस ब्रेक जटिल और लंबे जॉब्स के लिए उपयुक्त हो सकते हैं।
विस्तृत तकनीकी विनिर्देश, उपलब्ध टूलिंग कॉन्फ़िगरेशन और मशीन क्षमताओं को समझने के लिए आप आधिकारिक उत्पाद ब्रॉशर डाउनलोड कर सकते हैं।
और यदि आप अपने विशेष रेडियस बेंडिंग एप्लिकेशन के लिए सही मशीन, टूलिंग या सेटअप रणनीति पर चर्चा करना चाहते हैं, तो सीधे संपर्क करें — क्योंकि सही गणना के बिना हर बेंड एक अनुमान है, और सही सिस्टम के साथ वही बेंड एक नियंत्रित परिणाम बन जाता है।
