लेज़र वेल्डिंग मशीन के प्रकार: अपने पुर्जों और उत्पादन लक्ष्यों के लिए सही सिस्टम कैसे चुनें
मान लीजिए कि दो लेज़र वेल्डरों की निर्धारित शक्ति समान है। तैयार किए गए नमूनों पर दोनों स्वीकार्य सीम बनाते…

वेल्डिंग गन किसी भी रोबोटिक वेल्डिंग सिस्टम का एक बुनियादी हिस्सा है, क्योंकि यह वेल्डिंग वायर, गैस और ऊर्जा के लिए मार्ग प्रदान करती है। हालांकि, स्वचालित वेल्डिंग समाधान लागू करते समय अक्सर इसे नजरअंदाज कर दिया जाता है। दुर्भाग्यवश, यह लापरवाही कई समस्याएं और निराशाएँ पैदा कर सकती है, खासकर उनके लिए जो पहली बार इस तरह की तकनीक में निवेश कर रहे हैं।
गलत रोबोटिक वेल्डिंग गन चुनना अनुभवी उपयोगकर्ताओं के लिए भी असुविधाएँ पैदा कर सकता है। अक्सर देखा गया है कि कंपनियाँ नए रोबोट और टूलिंग के लिए वही गन मॉडल खरीद लेती हैं, जबकि वास्तव में वह सबसे उपयुक्त विकल्प नहीं होता।
गलत वेल्डिंग गन चुनने का सबसे बड़ा परिणाम यह होता है कि वह कार्यक्षेत्र में ठीक से फिट नहीं बैठती—यानी, उस क्षेत्र में जहाँ गन को चलना है। नतीजतन, कंपनी अपनी इच्छानुसार पुर्जों की वेल्डिंग नहीं कर पाती। गन टूलिंग से टकरा सकती है या उपयुक्त रूप से जॉइंट्स तक नहीं पहुँच पाती। इसके अलावा, संभव है कि गन आवश्यक मांगों को पूरा न कर सके। इन सबका मतलब है—बेकार समय और अतिरिक्त लागत, जिन्हें सावधानीपूर्वक योजना बनाकर टाला जा सकता था।
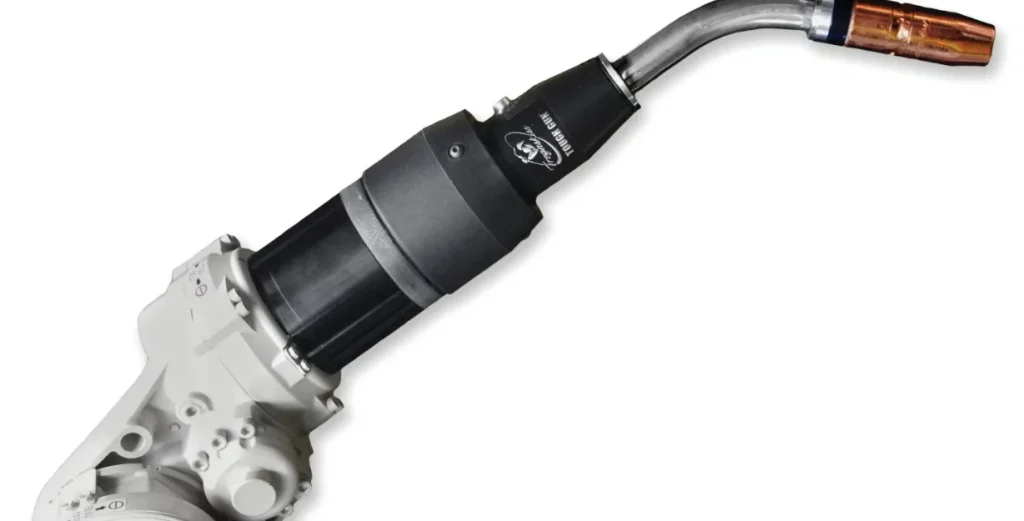
आजकल अधिकतर रोबोटिक वेल्डिंग सिस्टम इंटरनल केबल पासिंग मॉडल होते हैं, जिनमें ऊर्जा केबल रोबोट के बाजू के अंदर से जाता है। इन सिस्टम में वेल्डिंग गन सेट करने का पहला कदम है—रोबोट की ब्रांड और मॉडल, ऊर्जा स्रोत और वायर फीडर की पहचान करना। हर निर्माता की इंटरफेस अलग होती है, जिससे यह तय होता है कि हर कंपोनेंट कैसे जुड़ेगा।
कंपनियों को वेल्डिंग एम्परेज और आर्क टाइम की आवश्यकता भी निर्धारित करनी चाहिए। इससे यह सुनिश्चित होता है कि उपयुक्त ड्यूटी साइकिल वाली रोबोटिक गन खरीदी जाए—यानी, एक निश्चित अवधि में नामित आउटपुट पर कितनी वेल्डिंग हो सकती है, बिना गन को नुकसान पहुँचाए। रोबोटिक वेल्डिंग गन कई वर्गों में उपलब्ध हैं, जिनमें एयर-कूल्ड मॉडल्स 350 या 385 एम्पियर पर 100% ड्यूटी साइकिल के साथ आते हैं।
बाजार में उच्च एम्परेज वाली वाटर-कूल्ड गन भी उपलब्ध हैं—आमतौर पर 400 एम्पियर से शुरू। कुछ गन 100% ड्यूटी साइकिल की हैं, जबकि कुछ 60% पर। केवल उच्च एम्परेज देख कर धोखा न खाएँ—100% ड्यूटी साइकिल भी देखें।
उन कंपनियों के लिए जिनको एयर-कूल्ड गन की सरलता और वाटर-कूल्ड की अतिरिक्त कूलिंग चाहिए, हाईब्रिड विकल्प भी मौजूद हैं। इनमें बाहरी वाटर लाइन्स होती हैं जो नोजल के चारों ओर घूमती हैं ताकि फ्रंट कंज़्यूमेबल्स ठंडे रहें।
गन को वेल्डिंग जॉइंट्स तक पहुँचने के लिए पर्याप्त कार्यक्षेत्र जरूरी है। कंपनियों को सिर्फ गन के आकार ही नहीं, बल्कि टूलिंग, डिवाइसेज और पुर्जों के इंस्टालेशन के बाद उपलब्ध स्पेस भी देखना चाहिए। जॉइंट्स का डिज़ाइन और वेल्डिंग अनुक्रम भी प्रक्रिया को प्रभावित करते हैं। पर्याप्त स्पेस और समय का होना जरूरी है ताकि वेल्डिंग अनुक्रम में हीट बिल्डअप कम हो। ओवरहीटिंग से बचना चाहिए ताकि पुर्जे मुड़ न जाएँ।
एक रोबोटिक इंटीग्रेटर, गन निर्माता द्वारा प्रदान किए गए मॉडल्स के साथ CAD सॉफ्टवेयर की मदद से 3D सिमुलेशन कर सकता है, ताकि यह सुनिश्चित किया जा सके कि गन और नेक को सही एक्सेस और रीच मिल रही है। CAD मॉडल यह भी दिखा सकता है कि चयनित गन का टूल सेंट्रल पॉइंट (TCP) सही है या नहीं, और क्या वह नोजल क्लीनिंग स्टेशन या सर्विस विंडो तक पहुँच सकती है। सर्विस विंडो ऑपरेशनल सुरक्षा को बढ़ाती है, क्योंकि इससे ऑपरेटर को फिजिकली सेल में जाने की जरूरत नहीं पड़ती।
कुछ रोबोटिक वेल्डिंग गन निर्माता ऑनलाइन कॉन्फिगरेटर टूल्स देते हैं, जिससे हर एप्लिकेशन के लिए गन को कस्टमाइज किया जा सकता है। ये टूल्स हर कंपोनेंट के लिए विकल्प देते हुए यूजर को चरणबद्ध निर्देश देते हैं। चाहे आप यह टूल इस्तेमाल करें या नहीं, कंपनियों को अपने पूर्व विश्लेषण के अनुसार आवश्यकताओं का मूल्यांकन करना चाहिए।
माउंटिंग: टक्कर की स्थिति में गन को सुरक्षित रखने के लिए दो माउंटिंग विकल्प हैं: सॉलिड माउंट और क्लच। चुनाव ऑपरेशन प्रक्रिया पर निर्भर करता है। अगर रोबोट या यूजर की सुरक्षा प्रक्रिया बाहरी टक्कर पहचान की मांग करती है, तो क्लच सिस्टम में जोड़ा जा सकता है। यह कंपोनेंट मैकेनिकल और इलेक्ट्रिकल दोनों तरह से काम करता है—टक्कर पहचानकर रोबोट कंट्रोलर को सिग्नल भेजता है जिससे सिस्टम रुक जाता है। अगर केवल रोबोट की इंटरनल कोलिजन डिटेक्शन पर भरोसा किया जा सकता है, तो सॉलिड माउंट ही पर्याप्त है।
नेक: नेक की लंबाई और कोण ऐसा होना चाहिए कि पुर्जों की वेल्डिंग के लिए उपयुक्त एप्रोच एंगल मिले और वायर का स्मूद फीड हो। आम एंगल्स हैं—22, 45 और 180 डिग्री। इंटरनल केबल पासिंग वाले रोबोट्स में आमतौर पर 45 डिग्री नेक का इस्तेमाल होता है; हालांकि, इसे लागू करने से पहले मॉडल या CAD सिमुलेशन से जांचना चाहिए। वेल्डिंग वायर के प्रकार को भी ध्यान में रखें। उदाहरण के लिए, एल्यूमिनियम वायर की सॉफ्टनेस के कारण सीधा नेक ज़रूरी होता है।
वेल्डिंग केबल: इंटरनल केबल पासिंग वाले रोबोट्स में रोबोट की ब्रांड और मॉडल के अनुसार केबल की लंबाई तय होती है। पारंपरिक रोबोट्स (जिनमें केबल बाहरी है) में केबल की लंबाई फीडर की लोकेशन पर निर्भर करती है—चाहे वह रिमोटली लगा हो या रोबोट पर ही। इन मामलों में अधिक लचीलापन है, लेकिन केबल बहुत लंबा न हो, वरना वायर फीड में समस्या होगी। बहुत छोटा केबल भी जल्दी खिंचकर खराब हो सकता है।
वेल्डिंग कंज़्यूमेबल्स: रोबोटिक वेल्डिंग गन के लिए कॉन्टैक्ट टिप्स चुनते समय वेल्डिंग प्रक्रिया को ध्यान में रखें। जैसे—गैस मेटल आर्क वेल्डिंग पल्स्ड (GMAW-P) में हाई फ्रीक्वेंसी वेवफॉर्म के कारण टिप्स पर ज्यादा दबाव पड़ता है, इसलिए हार्ड या विशेष रूप से पल्स्ड वेल्डिंग के लिए बनी टिप्स चुनें। नोजल ऐसा चुना जाए जिससे जॉइंट तक सही पहुँच बने। पतले वायर और टिप्स के लिए कोनिक नोजल उपयुक्त हैं। उच्च गुणवत्ता वाले कंज़्यूमेबल्स का चयन करें—ये ज्यादा चलते हैं और रिप्लेसमेंट पर समय व लागत बचाते हैं।
लाइनर्स भी विचार योग्य हैं, और चयन वायर के प्रकार पर निर्भर करता है। ट्यूबलर और मेटल-कोर्ड वायर ठोस वायर की तुलना में ज्यादा कठोर और फीड करने में मुश्किल होते हैं। इनके लिए ज्यादा मजबूत लाइनर जरूरी है, ताकि वायर स्मूदली कॉन्टैक्ट टिप तक पहुँचे। D-रैप्ड गैल्वनाइज्ड वायर एक अच्छा विकल्प है। यह लाइनर ठोस वायर के साथ भी सफलतापूर्वक इस्तेमाल हो सकता है।
कंपनियाँ रोबोटिक वेल्डिंग सिस्टम में निवेश करती हैं ताकि गुणवत्ता, उत्पादकता और लागत में बचत हो, वो भी तेज और दोहराए जा सकने वाले प्रोसेस से। इन फायदे पाने के लिए सिस्टम का हर हिस्सा बेहतर ढंग से काम करे, यह जरूरी है। सिस्टम चालू करने से पहले रोबोटिक वेल्डिंग गन की सही सेटिंग से डाउनटाइम और अतिरिक्त खर्च से बचा जा सकता है। हमेशा अच्छा रहेगा कि किसी रोबोटिक इंटीग्रेटर के साथ मिलकर 3D सिमुलेशन कराएँ, ताकि उपलब्ध स्थान में सही कार्यक्षमता सुनिश्चित हो सके। ऑनलाइन गन सेट करते समय, स्पेयर पार्ट्स का विस्तृत स्टॉक रखें, ताकि मरम्मत जल्दी हो सके। रोबोटिक वेल्डिंग गन का मॉड्यूलर डिज़ाइन होता है, जिससे आवश्यकतानुसार अलग-अलग कंपोनेंट्स बदले जा सकते हैं।
