विविध प्रेस ब्रेक: निर्माण में सामान्य उपयोग और लाभ
कल्पना करें एक ऐसी मशीन की जो धातु की सपाट चादरों को अद्वितीय घटकों में उत्कृष्ट सटीकता और कुशलता के…

कल्पना कीजिए कि आप एक महत्वपूर्ण धातु निर्माण परियोजना के बीच में हैं, और अचानक, प्रेस ब्रेक असमान बेंड बनाना शुरू कर देता है। जैसे-जैसे समयसीमा नजदीक आती है और उत्पादकता गिरती है, घबराहट बढ़ जाती है। धातुकर्म की दुनिया में यह निराशाजनक स्थिति बहुत आम है, जहां सटीक बेंडिंग गुणवत्ता और दक्षता के लिए महत्वपूर्ण है। लेकिन चिंता न करें—अधिकांश प्रेस ब्रेक बेंडिंग समस्याओं को सही समाधान तकनीकों के साथ हल किया जा सकता है।
इस लेख में, हम सबसे सामान्य बेंडिंग समस्याओं जैसे असमान बेंड और सतह की क्षति पर चर्चा करेंगे, और आपके प्रेस ब्रेक को पुन: ट्रैक पर लाने के लिए चरण-दर-चरण समाधान प्रदान करेंगे। आप इन समस्याओं के मूल कारणों की पहचान कैसे करें, प्रारंभिक जांच करें, अपने उपकरणों को कैलिब्रेट करें, और अपने उपकरणों का इष्टतम प्रदर्शन के लिए रखरखाव कैसे करें, यह सब सीखेंगे। क्या आप अपनी बेंडिंग प्रक्रिया को समस्याग्रस्त से उत्कृष्ट में बदलने के लिए तैयार हैं? चलिए शुरू करते हैं।
प्रेस ब्रेक एक मशीन है, जो या तो यांत्रिक या हाइड्रोलिक होती है, जिसका उपयोग धातु निर्माण में किया जाता है ताकि शीट धातु को विभिन्न आकारों में बेंड और फॉर्म किया जा सके। यह आमतौर पर एक पंच और डाई से मिलकर बना होता है जो एक साथ काम करके धातु को सटीक कोणों में बेंड करते हैं। प्रेस ब्रेक ऑटोमोटिव, एयरोस्पेस और निर्माण जैसी उद्योगों में आवश्यक उपकरण हैं, जहां अक्सर कस्टम धातु भागों की आवश्यकता होती है।
प्रेस ब्रेक धातु निर्माण में अपनी बहुमुखी प्रतिभा और सटीकता के कारण एक महत्वपूर्ण भूमिका निभाते हैं। वे निर्माताओं को उच्च सटीकता और पुनरावृत्ति के साथ जटिल धातु घटक बनाने की अनुमति देते हैं, जिससे एक ही धातु के टुकड़े पर कई बेंड बिना अतिरिक्त हैंडलिंग के साथ उत्पादन दक्षता बढ़ती है। इसके अतिरिक्त, प्रेस ब्रेक विभिन्न धातुओं के साथ काम करने में सक्षम हैं, जिनमें स्टील, एल्युमिनियम और पीतल शामिल हैं, जो उन्हें विभिन्न निर्माण प्रक्रियाओं में अपरिहार्य बनाते हैं।
हालांकि प्रेस ब्रेक अत्यधिक प्रभावी हैं, उनके संचालन के दौरान कई बेंडिंग समस्याएं उत्पन्न हो सकती हैं, जो अंतिम उत्पाद की गुणवत्ता और सटीकता को प्रभावित करती हैं। इन समस्याओं को समझना प्रेस ब्रेक के इष्टतम प्रदर्शन को बनाए रखने और समस्या निवारण के लिए महत्वपूर्ण है।
असमान बेंडिंग एक सामान्य समस्या है जहां धातु में बेंड असंगत होते हैं, जिससे हिस्से डिज़ाइन विनिर्देशों को पूरा नहीं करते।
कारण:
सतह की क्षति, जैसे खरोंच या धातु पर निशान, एक और सामान्य समस्या है। यह तैयार भागों की सौंदर्य और कार्यात्मक गुणवत्ता को प्रभावित कर सकता है।
कारण:
इन सामान्य बेंडिंग समस्याओं का समाधान नियमित रखरखाव, उचित सेटअप और धातु निर्माण में सर्वोत्तम प्रथाओं का पालन करना शामिल है। कारणों को समझकर और प्रभावी समाधान लागू करके, निर्माता उच्च-गुणवत्ता वाले आउटपुट सुनिश्चित कर सकते हैं और सामग्री की बर्बादी को कम कर सकते हैं।
धातु निर्माण में विभिन्न प्रक्रियाएँ शामिल हैं जो धातु संरचनाओं और घटकों को बनाने के लिए आवश्यक हैं, जैसे कि काटना, बेंडिंग, वेल्डिंग, मशीनिंग, और असेंबलिंग। प्रत्येक तकनीक कच्चे धातु सामग्रियों को तैयार उत्पादों में बदलने में एक अनूठी भूमिका निभाती है।
काटना प्रारंभिक चरण है जहां कच्ची धातु की शीट्स या बार्स को आकार और माप किया जाता है। शीयरिंग, लेजर काटना और प्लाज्मा काटना जैसी तकनीकों का आमतौर पर उपयोग किया जाता है। लेजर काटना, अपनी उच्च सटीकता के लिए जाना जाता है, जटिल डिजाइनों के लिए आदर्श है, जिससे यह उन्नत निर्माण में लोकप्रिय है।
बेंडिंग धातु की शीट्स या बार्स को विशिष्ट कोणों और आकारों में विकृत करता है, आमतौर पर प्रेस ब्रेक का उपयोग करके। यह प्रक्रिया उन घटकों को बनाने के लिए महत्वपूर्ण है जिनमें सटीक कोण होते हैं, जैसे एनक्लोजर्स, ब्रैकेट्स, और फ्रेम्स।
वेल्डिंग धातु के हिस्सों को एक साथ पिघलाकर और फिलर सामग्री जोड़कर जोड़ता है। मजबूत, स्थायी जोड़ बनाने के लिए एमआईजी, टीआईजी और आर्क वेल्डिंग जैसी तकनीकों का व्यापक रूप से उपयोग किया जाता है।
मशीनिंग सटीक आयामों और सतह की फिनिश प्राप्त करने के लिए सामग्री को हटाती है। मेटल घटकों में विस्तृत सुविधाएँ और सटीक सहनशीलता बनाने के लिए मिलिंग, टर्निंग, ड्रिलिंग और ग्राइंडिंग जैसी सामान्य प्रक्रियाओं का उपयोग किया जाता है।
असेंबलिंग विभिन्न निर्मित धातु भागों को एक अंतिम उत्पाद में जोड़ती है। इस प्रक्रिया में यांत्रिक फास्टनिंग, वेल्डिंग, या चिपकने वाला बंधन शामिल हो सकता है, जो आवेदन और डिज़ाइन आवश्यकताओं पर निर्भर करता है। उचित असेंबलिंग तैयार उत्पाद की संरचनात्मक अखंडता और कार्यक्षमता सुनिश्चित करता है।
प्रेस ब्रेक धातु निर्माण में अनिवार्य हैं क्योंकि वे उच्च सटीकता के साथ धातु को बेंड और आकार देते हैं। वे निर्माताओं को कई बेंड के साथ जटिल घटकों का उत्पादन करने में सक्षम बनाते हैं, जो ऑटोमोटिव, एयरोस्पेस और निर्माण जैसे उद्योगों में आवश्यक हैं।
प्रेस ब्रेक अक्सर निर्माण प्रक्रिया को पूरा करने के लिए अन्य निर्माण उपकरणों के साथ काम करते हैं। उदाहरण के लिए, लेजर कटर का उपयोग करके धातु शीट्स को आकार में काटने के बाद, प्रेस ब्रेक इन शीट्स को आवश्यक आकारों में बेंड कर सकते हैं। इसके बाद, वेल्डिंग मशीनें इन बेंड किए गए घटकों को एक बड़े असेंबली में जोड़ सकती हैं। विभिन्न उपकरणों के बीच यह संपर्क एक सहज निर्माण प्रक्रिया सुनिश्चित करता है, दक्षता बढ़ाता है, और उत्पादन समय को कम करता है।
असमान बेंडिंग प्रेस ब्रेक ऑपरेशंस में एक आम समस्या है, जो अक्सर पार्ट्स को डिज़ाइन विनिर्देशों को पूरा करने में असफल बनाती है।
असमान बेंडिंग अंतिम उत्पाद की संरचनात्मक अखंडता और सौंदर्य गुणवत्ता को प्रभावित कर सकती है, जिससे स्क्रैप दर और पुन: कार्य में वृद्धि हो सकती है।
सतह को नुकसान, जैसे खरोंच और निशान, धातु के हिस्सों की रूप और कार्यक्षमता दोनों को प्रभावित करते हैं।
अनियमित या अस्थिर किनारे धातु घटकों की सटीकता को कम कर सकते हैं।
मटेरियल का फिसलना सटीक बेंडिंग को प्रभावित करता है और वर्कपीस को नुकसान पहुंचा सकता है।
डाय का विक्षेपण या विरूपण सटीक बेंडिंग और टूल क्षति का कारण बन सकता है।
हाइड्रोलिक समस्याएं प्रेस ब्रेक संचालन को रोक सकती हैं, जिससे डाउनटाइम और उत्पादकता में कमी हो सकती है।
अत्यधिक कंपन बेंडिंग सटीकता और मशीन की दीर्घायु को प्रभावित कर सकते हैं।
प्रेस ब्रेक बेंडिंग समस्याओं का प्रभावी समाधान उन सामान्य समस्याओं की पहचान से शुरू होता है, जो संचालन के दौरान उत्पन्न हो सकती हैं। इन समस्याओं को समझना उन्हें कुशलता से निदान और हल करने के लिए महत्वपूर्ण है।
समस्या: असमान बेंडिंग उपकरणों के गलत संरेखण या अनुचित सामग्री स्थिति के कारण हो सकती है। इसका परिणाम वांछित विनिर्देशों को पूरा न करने वाले बेंड में होता है।
समाधान:
समस्या: प्रेस ब्रेक सिस्टम के चालू होते ही दबाव प्रदर्शित होता है, संभवतः जमे हुए ऑरिफाइस या विद्युत दोषों के कारण।
समाधान:
समस्या: रैम सर्किट में समस्याओं या अटके हुए दबाव नियामक वाल्व के कारण अपनी मूल स्थिति में वापस नहीं आ सकता है।
समाधान:
सटीक और सुसंगत बेंड प्राप्त करने के लिए उपकरण और मशीन का सही अंशांकन महत्वपूर्ण है।
समस्या: घिसे हुए या असममित डाई असमान बेंडिंग बल का कारण बन सकते हैं, जिसके परिणामस्वरूप अनियमित बेंड होते हैं।
समाधान:
समस्या: अपर्याप्त दबाव बल सामग्री को ठीक से मोड़ने से रोक सकता है।
समाधान:
सतह क्षति, जैसे खरोंच या निशान, धातु भागों की सौंदर्यशास्त्र और कार्यात्मक गुणवत्ता दोनों को प्रभावित कर सकते हैं।
समस्या: बेंडिंग प्रक्रिया के दौरान वर्कपीस फिसल जाता है, जिससे असटीक बेंड और संभावित सतह क्षति होती है।
समाधान:
समस्या: निचले डाई पर छोटे रेडियस कोण के कारण वांछित बेंड प्राप्त करने में कठिनाई।
समाधान:
सामान्य समस्या निवारण कदम अपनाने से सामान्य समस्याओं को रोकने और उच्च-गुणवत्ता वाले उत्पादन को बनाए रखने में मदद मिल सकती है।
समाधान:
समाधान:
प्रेस ब्रेक में सटीक बेंडिंग सटीकता प्राप्त करना उच्च-गुणवत्ता वाले भागों के उत्पादन के लिए आवश्यक है। इस खंड में बेंडिंग सटीकता बढ़ाने के विभिन्न तरीकों और तकनीकों का अन्वेषण किया गया है, सामान्य समस्याओं को संबोधित किया गया है और प्रभावी समाधान प्रदान किए गए हैं।
सटीक बेंड कोणों का न होना अनुचित उपकरण, सामग्री स्प्रिंगबैक, या मशीन विचलन के परिणामस्वरूप हो सकता है। ये समस्याएं अंतिम उत्पाद की गुणवत्ता और स्थिरता पर महत्वपूर्ण रूप से प्रभाव डाल सकती हैं, क्योंकि सामग्री गुणों में भिन्नता अक्सर असंगत बेंडिंग परिणामों की ओर ले जाती है, जिसे सामग्री स्प्रिंगबैक कहा जाता है।
सामग्री गुणों में भिन्नता अक्सर असंगत बेंडिंग परिणामों की ओर ले जाती है, जिसे सामग्री स्प्रिंगबैक कहा जाता है। यह घटना तब होती है जब धातु बेंड होने के बाद अपने मूल आकार में लौटने की कोशिश करती है।
लोड के तहत फ्रेम विरूपण बेंड सटीकता को प्रभावित कर सकता है, जिससे इच्छित कोणों में विचलन हो सकता है। यह समस्या विशेष रूप से बड़े और भारी धातु चादरों के साथ समस्याग्रस्त होती है।
ऑपरेटरों की गलत सेटअप या अपर्याप्त प्रशिक्षण असंगत परिणामों की ओर ले जा सकता है। ऑपरेटर प्रशिक्षण और मानकीकृत प्रक्रियाओं का पालन करना बेंडिंग सटीकता को बनाए रखने के लिए महत्वपूर्ण है।
लोड के तहत मोड़ और विकृति को कम करने के लिए एक स्थिर फ्रेम डिज़ाइन महत्वपूर्ण है। हाइड्रोलिक प्रणालियों का नियमित रखरखाव, जैसे कि तेल के स्तर और तापमान की निगरानी, दबाव आउटपुट को स्थिर करने और सुसंगत बेंडिंग प्रदर्शन सुनिश्चित करने में मदद करता है।
सटीक बेंड हासिल करने के लिए उपयुक्त उपकरण का चयन महत्वपूर्ण है। डाई के उद्घाटन सामग्री की मोटाई के लगभग आठ गुना होने चाहिए, और पंच रेडियस को स्प्रिंगबैक प्रभावों को कम करने के लिए चुना जाना चाहिए। इसके अतिरिक्त, कम स्प्रिंगबैक वाली सामग्री का चयन बेंडिंग संचालन में पूर्वानुमान को बढ़ाता है।
प्रत्येक सामग्री प्रकार के लिए मानकीकृत बेंडिंग चार्ट संचालन में स्थिरता सुनिश्चित करते हैं। मशीन सेटअप और संचालन में ऑपरेटरों के लिए व्यापक प्रशिक्षण मानव त्रुटि को कम करता है और बेंडिंग सटीकता बढ़ाता है।
बेंडिंग के दौरान बेड विक्षेपण को सही करने के लिए गतिशील क्राउनिंग या यांत्रिक क्षतिपूर्ति को लागू करना। वास्तविक समय कोण मापन उपकरणों को स्थापित किया जा सकता है जो विचलन की निगरानी और सुधार करते हैं, सुनिश्चित करते हुए सटीक बेंडिंग कोण।
प्रत्येक कार्य के लिए समायोजनों के विस्तृत लॉग को बनाए रखना पुनरावृत्ति और समस्या निवारण में सहायता करता है। बैक गेज का नियमित अंशांकन स्थिति सटीकता सुनिश्चित करता है, जो सुसंगत बेंड प्राप्त करने के लिए महत्वपूर्ण है।
उपकरण सतहों पर सुरक्षात्मक कोटिंग्स लगाने से घर्षण कम होता है और सतह क्षति को रोका जाता है, जिससे अधिक सटीक बेंड होते हैं।
ऑपरेटरों को लोडिंग और अनलोडिंग के दौरान चादरों को सावधानी से संभालने के लिए प्रशिक्षण देना अनावश्यक खरोंच और निशानों से बचने में मदद करता है, धातु की सतह की अखंडता को बनाए रखता है।
संवेदनशील सामग्र
शीर्ष प्लेट पर अधिक दबाव डालने से सामग्री अधिक मजबूती से पकड़ में आती है, जिससे बेंडिंग के दौरान सामग्री के फिसलने की संभावना कम हो जाती है।
ऐसी बेंडिंग विधियों का उपयोग करना जो वर्कपीस को बेहतर तरीके से सुरक्षित करती हैं, बेंड की सटीकता और स्थिरता को बढ़ाता है।
प्रेस ब्रेक में बेंडिंग सटीकता को अनुकूलित करना एक बहुआयामी दृष्टिकोण शामिल करता है, जिसमें मशीन डिज़ाइन, टूलिंग चयन, ऑपरेटर प्रशिक्षण, और तकनीकी सुधार शामिल हैं। आम समस्याओं को हल करके और इन समाधानों को लागू करके, निर्माता अपनी बेंडिंग संचालन की सटीकता और विश्वसनीयता में उल्लेखनीय सुधार कर सकते हैं।
प्रेस ब्रेक की उचित सफाई और रखरखाव इसके दीर्घायु और इष्टतम प्रदर्शन को सुनिश्चित करने के लिए आवश्यक है।
प्रत्येक रखरखाव सत्र की शुरुआत प्रेस ब्रेक और उसके आस-पास के क्षेत्र की अच्छी तरह से सफाई करके करें। एक साफ कपड़े का उपयोग करके मशीन और डाई टेबल को पोंछें, गंदगी और मलबे के संचय को रोकें, जो घर्षण बढ़ा सकता है और पहनने या टूटने का कारण बन सकता है।
प्रेस ब्रेक का प्रतिदिन ढीले या क्षतिग्रस्त हिस्सों, रिसाव या असामान्य शोर के लिए निरीक्षण करें। इन मुद्दों को तुरंत संबोधित करने से उन्हें अधिक महत्वपूर्ण समस्याओं में बदलने से रोका जा सकता है।
प्रेस ब्रेक के सुचारू संचालन को बनाए रखने के लिए नियमित कसना और चिकनाई महत्वपूर्ण है।
प्रत्येक माह सभी बोल्ट और कनेक्शनों को जांचें और कसें। संचालन के दौरान कंपन घटकों को ढीला कर सकता है, जिससे संभावित यांत्रिक समस्याएं हो सकती हैं। यह सुनिश्चित करना कि सभी हिस्से सुरक्षित रूप से बंधे हुए हैं, मशीन की स्थिरता और सटीकता बनाए रखने में मदद करता है।
निर्माता के दिशा-निर्देशों का पालन करते हुए गाइड, बियरिंग, स्क्रू और हाइड्रोलिक घटकों को नियमित रूप से चिकनाई करें। उचित चिकनाई घर्षण को कम करती है, पहनने को कम करती है और सुचारू और कुशल संचालन सुनिश्चित करती है।
प्रेस ब्रेक की हाइड्रोलिक और विद्युत प्रणालियों का रखरखाव इसके विश्वसनीय प्रदर्शन के लिए महत्वपूर्ण है।
हाइड्रोलिक प्रणाली को नियमित रूप से रिसाव के लिए जांचें, सुनिश्चित करें कि तरल स्तर अनुशंसित सीमा के भीतर हैं, फ़िल्टर को आवश्यकतानुसार बदलें और उचित दबाव बनाए रखने और संदूषण को रोकने के लिए जलाशय को साफ रखें। हाइड्रोलिक प्रणाली के नियमित रखरखाव से प्रदर्शन समस्याओं से बचने और मशीन की जीवन अवधि बढ़ाने में मदद मिलती है।
विद्युत घटकों, तारों और कनेक्शनों का नियमित रूप से निरीक्षण करें। इन घटकों को साफ रखें और किसी भी ढीले कनेक्शन को तुरंत ठीक करें। यह सुनिश्चित करना कि विद्युत प्रणाली अच्छी स्थिति में है, खराबी को रोकने और मशीन की संचालन क्षमता बनाए रखने में मदद करता है।
प्रेस ब्रेक के निरंतर प्रदर्शन के लिए उचित उपकरण रखरखाव और अनुसूचित रखरखाव दिनचर्या का पालन करना महत्वपूर्ण है।
सुनिश्चित करें कि उपकरण अच्छी स्थिति में हैं और ठीक से बंधे हुए हैं। नियमित रूप से उपकरण के पहनने या क्षति के लिए निरीक्षण करें और आवश्यकतानुसार बदलें। अच्छी तरह से रखरखाव वाले उपकरणों का उपयोग करके सटीक और सुसंगत मोड़ प्राप्त करने में मदद मिलती है, जिससे अंतिम उत्पादों में दोषों का जोखिम कम होता है।
निर्माता की रखरखाव अनुसूची का पालन करें। सीएनसी प्रेस ब्रेक के लिए, हर कुछ महीनों में नियंत्रण प्रोग्रामिंग का पूर्ण बैकअप बनाएं। नियमित रखरखाव अनुसूची का पालन करने से यह सुनिश्चित होता है कि प्रेस ब्रेक अधिकतम दक्षता पर संचालित हो और अप्रत्याशित डाउनटाइम की संभावना कम हो।
नीचे कुछ अक्सर पूछे जाने वाले प्रश्नों के उत्तर दिए गए हैं:
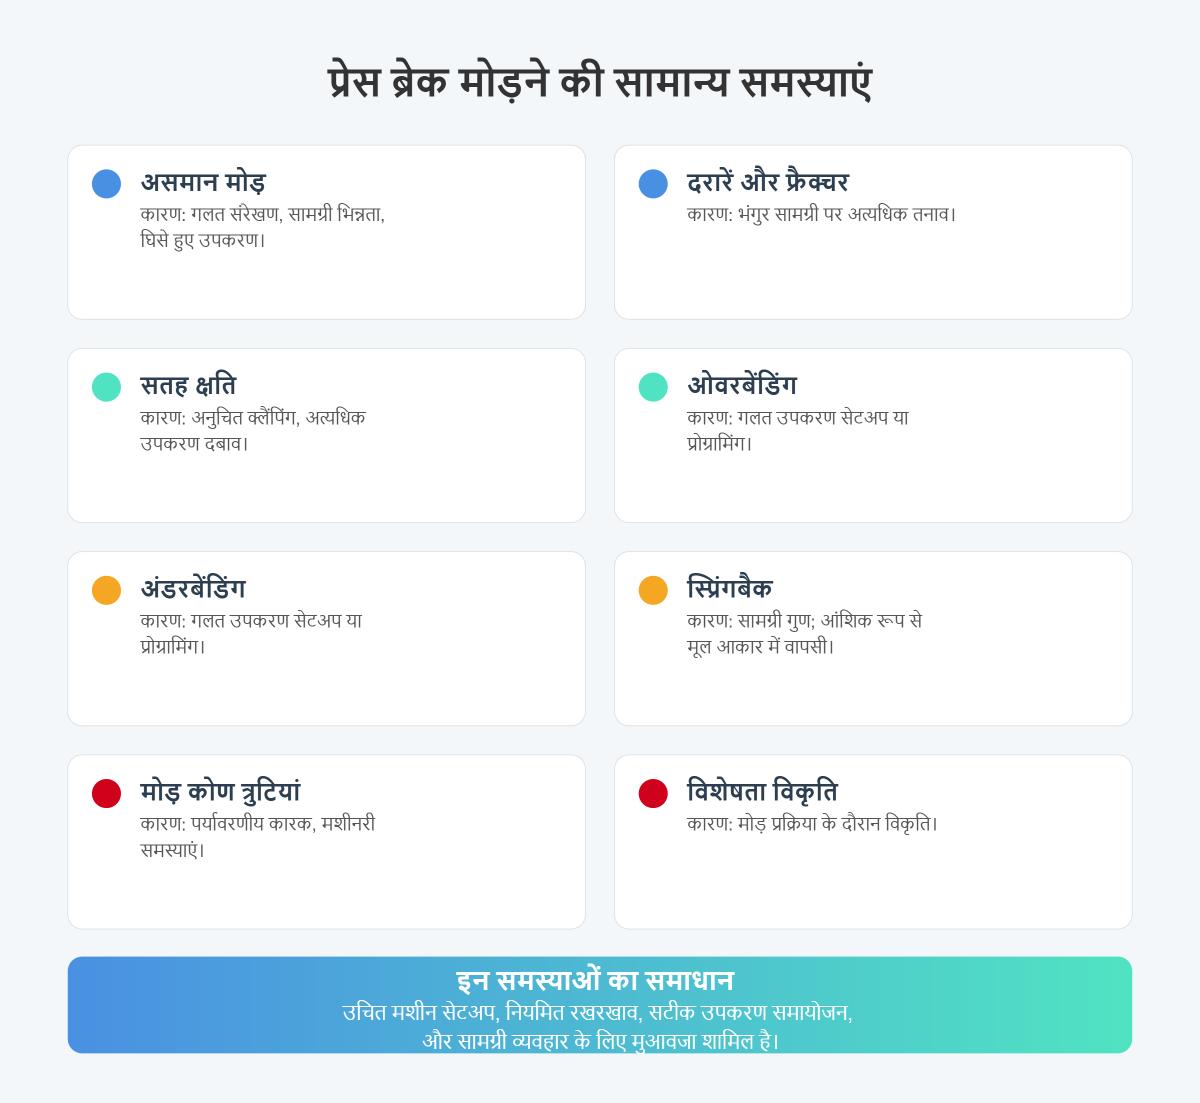
प्रेस ब्रेक मोड़ने की सामान्य समस्याओं में असमान मोड़, दरारें और फ्रैक्चर, सतह क्षति, ओवरबेंडिंग, अंडरबेंडिंग, स्प्रिंगबैक, मोड़ कोण त्रुटियां, और विशेषता विकृति शामिल हैं। असमान मोड़ गलत संरेखण, सामग्री भिन्नताओं या घिसे हुए उपकरणों के कारण होता है, जबकि दरारें और फ्रैक्चर अक्सर भंगुर सामग्री पर जोर देने के कारण होते हैं। सतह क्षति अनुचित क्लैंपिंग या अत्यधिक उपकरण दबाव से हो सकती है। ओवरबेंडिंग और अंडरबेंडिंग गलत उपकरण सेटअप या प्रोग्रामिंग के कारण होते हैं। स्प्रिंगबैक, जहां सामग्री आंशिक रूप से अपने मूल आकार में लौट आती है, सामग्री गुणों से प्रभावित होती है। पर्यावरणीय कारकों या मशीनरी मुद्दों से मोड़ कोण त्रुटियां उत्पन्न हो सकती हैं, और मोड़ प्रक्रिया के दौरान विशेषता विकृति हो सकती है। इन मुद्दों को संबोधित करने में उचित मशीन सेटअप, नियमित रखरखाव, सटीक उपकरण समायोजन, और सामग्री व्यवहार के लिए मुआवजा शामिल है।
प्रेस ब्रेक में असमान मोड़ को ठीक करने के लिए, कई संभावित कारणों की जांच करें और सुधारात्मक कार्रवाई लागू करें। सबसे पहले, घिसे हुए डाई टिप्स या असमान बल वितरण की जांच करें, जो असंगत मोड़ कोण का कारण बन सकते हैं। नियमित रूप से उपकरणों का रखरखाव और पहनने वाले उपकरणों को बदलना सुनिश्चित करता है कि बल का समान अनुप्रयोग हो।
प्रेस ब्रेक की ऊंचाई सेटिंग्स की जांच करें; अनुचित ऊंचाई मोड़ प्रक्रिया को प्रभावित कर सकती है। समान परिणामों के लिए ऊंचाई को इष्टतम स्तरों पर समायोजित करें।
सामग्री भिन्नता, जैसे असंगत मोटाई, असमान मोड़ का कारण भी हो सकती है। सामग्री की गुणवत्ता को सुनिश्चित करें। प्रेस ब्रेक या वर्कपीस का गलत संरेखण सटीकता को काफी प्रभावित कर सकता है। सुसंगत सामग्री प्लेसमेंट के लिए उचित संरेखण तकनीकों का उपयोग करें और गाइड या फिक्स्चर का उपयोग करें।
सटीकता बनाए रखने के लिए नियमित मशीन कैलिब्रेशन महत्वपूर्ण है। यह सुनिश्चित करें कि ऊपरी और निचली डाई टिप्स समान हैं और घिसे नहीं हैं। उचित सामग्री हैंडलिंग प्रथाएं मोड़ के दौरान क्षति या विकृति को रोक सकती हैं। सामग्री आवश्यकताओं से मेल खाने के लिए दबाने वाले बल को समायोजित करें और यह सुनिश्चित करें कि डाई के बीच का अंतर सामग्री मोटाई के लिए इष्टतम हो। इन कारकों को संबोधित करके, आप प्रेस ब्रेक मोड़ संचालन की सटीकता और स्थिरता में सुधार कर सकते हैं।
प्रेस ब्रेक पर मोड़ संचालन के दौरान सतह क्षति को रोकने के लिए, उपकरण और सामग्री तैयारी दोनों को संबोधित करना आवश्यक है। सबसे पहले, सुनिश्चित करें कि उपकरणों को लगभग 4 मिमी की गहराई तक प्रभावी ढंग से बल वितरित करने और संपीड़न क्षति को कम करने के लिए ठीक से सख्त किया गया है। विशेष रूप से सौंदर्य की दृष्टि से महत्वपूर्ण भागों के लिए, मारिंग को कम करने के लिए यूरिथेन उपकरण का उपयोग करना भी सहायक हो सकता है।
इसके अतिरिक्त, मलबे को हटाने के लिए धातु की सतह को अच्छी तरह से साफ करें, जिससे उपकरण के साथ उचित संपर्क सुनिश्चित हो सके। कोटिंग्स का प्रबंधन करके उन्हें मोड़ रेखा के साथ हटाने से घर्षण को कम किया जा सकता है और सतह क्षति को रोका जा सकता है। अवशिष्ट तनाव के प्रति संवेदनशील सामग्री के लिए, तनाव राहत तकनीकों जैसे एनीलिंग का प्रदर्शन मोड़ सटीकता बनाए रखने और विकृतियों को कम करने में मदद कर सकता है।
प्रेस ब्रेक का सख्त फ्रेम होना सटीकता बनाए रखने और मोड़ के दौरान विकृति को रोकने के लिए महत्वपूर्ण है। परीक्षण मोड़ करना तनाव को समान रूप से वितरित करने में मदद कर सकता है, विशेष रूप से बड़े या मोटे प्लेटों के लिए। अंत में, मोड़ से पहले सामग्री की सपाटता की जांच करना उपकरण के साथ समान संपर्क सुनिश्चित करता है, जो सतह क्षति को रोकने के लिए महत्वपूर्ण है। इन रणनीतियों को लागू करके, आप मुड़े हुए भागों की अखंडता और गुणवत्ता बनाए रख सकते हैं।
शीट मेटल के प्रकार का झुकने के परिणामों पर महत्वपूर्ण प्रभाव पड़ता है क्योंकि इसमें सामग्री के गुणों जैसे मोल्डेबिलिटी, कठोरता, और लचीलापन में भिन्नता होती है। उदाहरण के लिए, 6061 एल्युमिनियम को झुकाना कठिन होता है और इसके टूटने की संभावना होती है, जबकि 5052 एल्युमिनियम अधिक मोल्डेबल होता है और बिना अतिरिक्त उपचार के जटिल मोड़ों के लिए उपयुक्त होता है। 304 और 430 प्रकार के स्टेनलेस स्टील को 410 ग्रेड की अपेक्षा आकार देना आसान होता है, जिसे टूटने से बचाने के लिए हीट ट्रीटमेंट की आवश्यकता हो सकती है। उच्च मोल्डेबिलिटी के लिए जाना जाने वाला माइल्ड स्टील सामान्य उद्देश्यों के लिए झुकने के लिए आदर्श होता है, जबकि स्प्रिंग स्टील को वर्क हार्डनिंग के बाद मोल्डेबिलिटी बहाल करने के लिए एनीलिंग की आवश्यकता होती है। इसके अतिरिक्त, तांबे जैसी सामग्री अत्यधिक मोल्डेबल होती है और जटिल मोड़ों के लिए उत्कृष्ट होती है, जबकि पीतल को जटिल आकार के लिए गर्मी की आवश्यकता हो सकती है। इन सामग्री गुणों को समझने से सटीक और टिकाऊ परिणाम प्राप्त करने के लिए उपयुक्त शीट मेटल और झुकने की तकनीकों का चयन करने में मदद मिलती है।
