2026 में लेज़र कटिंग मशीन की लागत कितनी होती है? पावर, वर्क एरिया और कॉन्फ़िगरेशन के आधार पर कोटेशन का विश्लेषण
एक शॉप मालिक मुझे 6kW फाइबर लेज़र के लिए दो कोटेशन देता है। पहला $68,000 का है; दूसरा $155,000 का।…

एल्यूमिनियम पृथ्वी पर दूसरा सबसे प्रचुर मात्रा में पाया जाने वाला धातु है और अपनी उत्कृष्ट गुणों के कारण, यह आज के समय में सबसे अधिक इस्तेमाल होने वाले धातुओं में से एक है। इसलिए, उन परिस्थितियों को जानना उपयोगी है जो इन धातुओं की आयु को कम कर सकती हैं।
किसी भी धातु का संक्षारण उसकी कार्यक्षमता पर गंभीर प्रभाव डाल सकता है, जिससे संरचनात्मक क्षति जैसे दरारें, आंशिक टूट-फूट या चरम मामलों में सामग्री की पूरी तरह से विफलता हो सकती है। इस लेख में, हम एल्यूमिनियम के संक्षारण का गहराई से विश्लेषण करेंगे ताकि समझ सकें कि कौन-कौन से संक्षारण के प्रकार इस धातु को प्रभावित कर सकते।
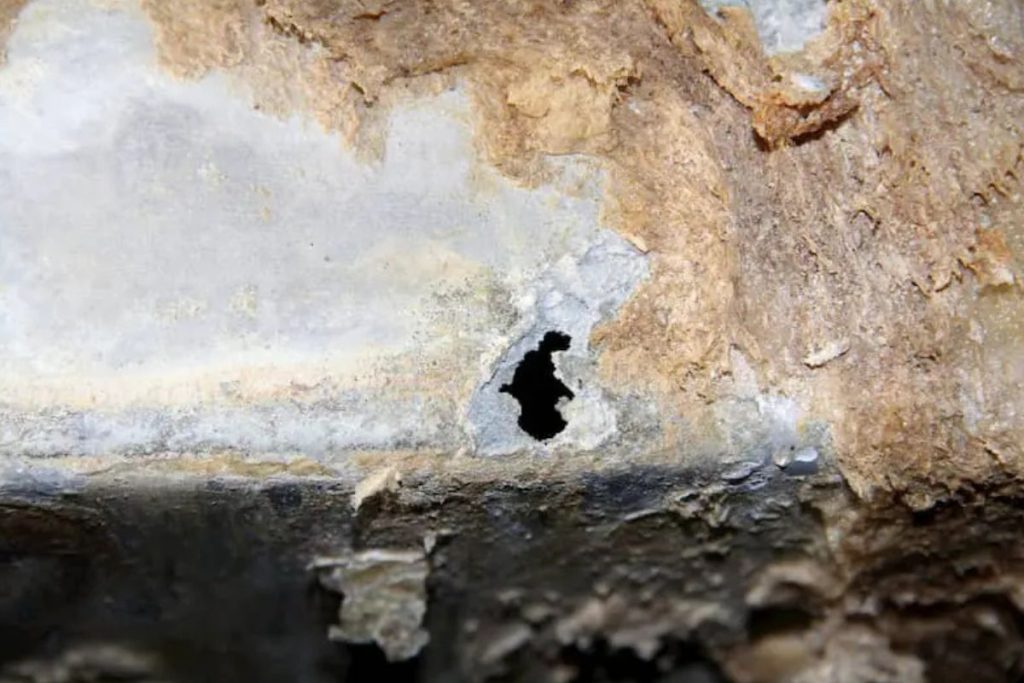
एल्यूिनियम का संक्षारण एल्यूमिनियम की अणुओं के धीरे-धीरे ऑक्साइड्स में बदलने की प्रक्रिया है, जिससे इसके भौ और रासायनिक गुणों का क्षरण होता है।
स्वभाव से, एल्यूमिनियम एक प्रतिक्रियाशील धातु है, लेकिन यह निष्क्रिय भी है।
इसका अर्थ है कि ताजा खुला एल्यूमिनियम ऑक्सीजन और वातावरण की नमी के साथ प्रतिक्रिया करता है, जिससे एक सतही परत बनती है जो अंदरूनी सामग्री को आगे के संक्षारण से बचाती है। यह निष्क्रिय ऑक्साइड परत सतह से मज़बूती से चिपकी रहती है और आसानी से निकलती नहीं है, जैसा कि स्टेनलेस स्टील में भी देखा जाता है।
जहां लेजर उत्कीर्णन, एल्यूमिनियम की एनोडाइजिंग या चमकाने जैसे नियंत्रित प्रक्रियाएं जानबूझकर की जाती हैं, वहीं संक्षारण एक धीमी प्रक्रिया है जो महीनों या वर्षों में होती है। एल्यूमिनियम की विशेषता यह है कि इसमें संक्षारण के कई प्रकार के यांत्रिकी देखने को मिलते हैं। इन घटनाओं को समझना नियंत्रण के उपाय लागू करने का पहला कदम है, जिससे संक्षारण को कम या रोका जा सके।
एल्यूमिनियम का सबसे आम संक्षारण प्रकार। वातावरणीय संक्षारण प्राकृतिक तत्वों के संपर्क में आने के परिणामस्वरूप होता है। चूंकि यह लगभग हर जगह हो सकता है, वातावरणीय संक्षारण दुनियाभर में एल्यूमिनियम को होने वाली कुल क्षति का सबसे बड़ा हिस्सा है।
वातावरणीय संक्षारण को तीन उपश्रेणियों में बांटा जा सकता है: शुष्क, नम और गीला, जो सेवा स्थल की आर्द्रता पर निर्भर करता है।
नमी की मात्रा भौगोलिक स्थिति के अनुसार काफी बदल सकती है, इसलिए कुछ क्षेत्रों में संक्षारण की मात्रा भी ज्यादा होती है।
संक्षारण पर अन्य पर्यावरणीय कारकों का भी प्रभाव पड़ता है जैसे कि हवा की दिशा, तापमान और वर्षा। हवा में प्रदूषकों की मात्रा और विविधता, बड़ी जलराशियों की निकटता आदि भी महत्वपूर्ण भूमिका निभाते हैं।
अगर डिजाइन में जल निकासी का ध्यान नहीं रखा गया है तो वातावरणीय संक्षारण बढ़ सकता है। जैसे, ऐसे स्थान बनाना जहां वर्षा या संघनन का पानी जमा हो सके, यह एक हानिकारक डिजाइन गलती है।
गैल्वैनिक संक्षारण, जिसे विषम धातुओं के संक्षारण के नाम से भी जाना जाता है, एल्यूमिनियम को तब प्रभावित कर सकता है जब वह किसी कम प्रतिक्रियाशील धातु (नोबल धातु) के संपर्क में या एक इलेक्ट्रोलाइट के माध्यम से आता है। नोबल धातु वह होती है जिसकी प्रतिक्रियाशीलता एल्यूमिनियम से कम होती है।
किसी धातु की प्रतिक्रियाशीलता उसकी इलेक्ट्रोकेमिकल सीरीज़ में उसकी स्थिति पर निर्भर करती है। अगर दूसरा धातु एल्यूमिनियम से ज्यादा दूर है, तो संक्षारण की तीव्रता भी ज्यादा होगी।
संक्षारण की तीव्रता उस बिंदु पर सबसे ज्यादा होती है जहां दोनों धातु मिलती हैं, और जैसे-जैसे उस क्षेत्र से दूर जाते हैं, यह कम हो जाती है।
उदाहरण के लिए, यदि एल्यूमिनियम और पीतल संपर्क में हैं या पास-पास हैं और समुद्री जल में डूबे हुए हैं, तो एक गैल्वैनिक सेल बनता है। एल्यूमिनियम एनोड (सकारात्मक टर्मिनल) की तरह काम करेगा और संक्षारित हो जाएगा।
यह समस्या जहाजों में हो सकती है जहां पीतल और एल्यूमिनियम के हिस्से पास-प और समुद्री जल में डूबे रहते हैं। नमक के पानी से होकर इलेक्ट्रॉन एल्यूमिनियम से पीतल की ओर जाते हैं।
सा गैल्वैनिक सेल अनजाने में अन्य सेवा परिस्थितियों में भी बन सकता है और गैल्वैनिक संक्षारण को जन्म दे सकता है। गैल्वैनिक संक्षारण आम वातावरणीय संक्षारण से कहीं तेज़ हो सकती है।
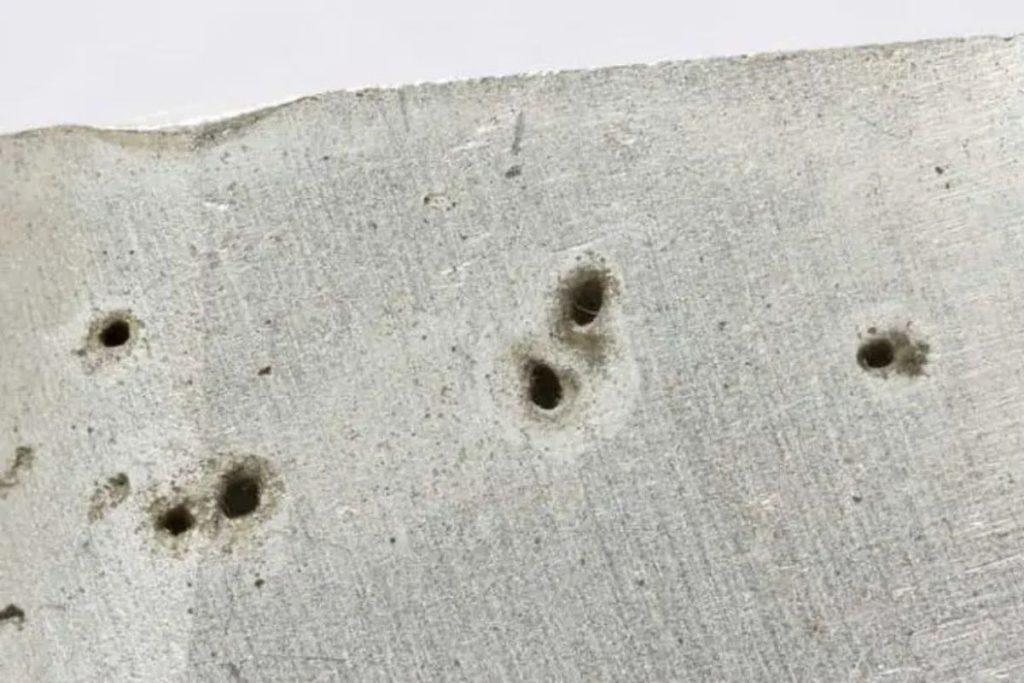
पिटिंग संक्षारण एक सतही घटना है जिसमें एल्यूमिनियम की सतह पर छोटे-छोटे छेद (पिट) बन जाते हैं। आम तौर पर, ये पिट उत्पाद की मजबूती को प्रभावित नहीं करते, लेकिन यदि सतह की उपस्थिति महत्वपूर्ण है तो यह समस्या बन सकते हैं।
इस प्रकार का संक्षारण उन स्थानों पर ज्यादा होता है, जहां वातावरण में नमक होता है, क्योंकि क्लोराइड आयन इसकी वजह बनते हैं। सल्फेट लवण भी इसे कम हद तक उत्पन्न कर सकते हैं। सबसे खराब स्थिति क्षारीय और अम्लीय लवणों की उपस्थिति में होती है।
पिटिंग संक्षारण के लिए आवश्यक है कि मिश्रधातु की पोटेंशियल इलेक्ट्रोलाइटिक घोल (नमकीन घोल) से ज्यादा हो। सतह पर अनाज की सीमाओं और द्वितीयक चरण कणों में दोषों की उपस्थिति इस घटना के पूर्वज हैं।
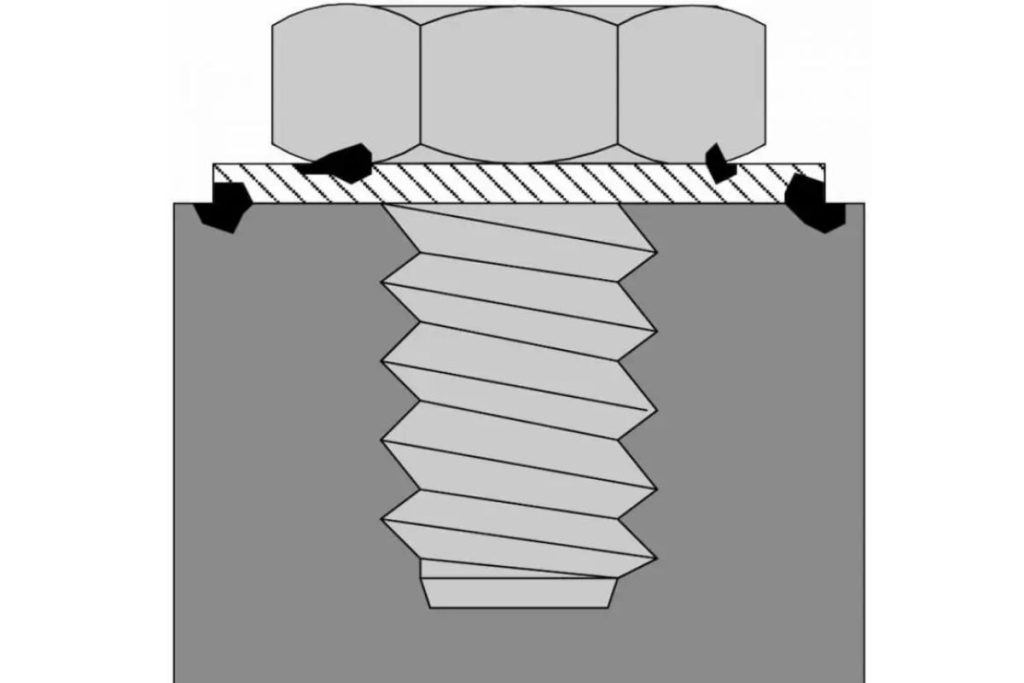
क्रेविस संक्षारण सामग्री में एक स्थानीयकृत संक्षारण का रूप है। आपस में चिपकी सामग्री या डिजाइन की गलतियां ऐसी दरारें बना सकती हैं, जहां समुद्री जल जमा हो जाए, जिससे यह संक्षारण होता है।
यहां तक कि बोल्ट और संरचना के बीच हल्की सी दूरी भी क्रेविस संक्षारण को शुरू करने के लिए काफी है। समय के साथ, एल्यूमिनियम घुलकर समुद्री जल में मिल जाता है। यह आयनिक एल्यूमिनियम ऑक्सीजन और इलेक्ट्रोलाइट से हाइड्रॉक्साइड आयन को अवशोषित कर एल्युमिनियम ह्रॉक्साइड बनाता है।
ऑक्सीजन की यह कमी, क्लोराइड्स की उपस्थिति में क्रेविस को अम्लीय बनाती है, जिससे संक्षारण तेज़ होता है।
एल्यूमिनियम में, अनाज की सीमाएं मिश्रधातु की सूक्ष्मसंरचना की तुलना में इलेक्ट्रोकेमिकल रूप से भिन्न होती हैं। इससे दोनों के बीच पोटेंशियल में अंतर पैदा होता है और इलेक्ट्रॉनों का प्रवाह होता है।
इंटरग्रेन्युलर संक्षारण की कई किस्में हैं, जो थर्मोकेमिकल उपचार और धातु संरचनाओं पर निर्भर करती हैं। यह विभिन्न एलॉय सीरीज़ में अलग-अलग स्तर पर दिखाई देती है। जैसे, 6xxx सीरीज़ की एलॉयज़ इस प्रकार की संक्षारण के प्रति कम संवेदनशील होती हैं।
एनोडिक पथ मिश्रधातु प्रणाली के अनुसार बदलता है। 2xxx सीरीज़ में यह अनाज की सीमाओं के दोनों ओर एक संकरी पट्टी के रूप में दिखता है, जबकि 5xxx सीरीज़ में यह सीमाओं के साथ-साथ चलता है।
पिटिंग संक्षारण की तरह, इंटरग्रेन्युलर संक्षारण भी एक पिट से शुरू होती है। हालांकि, यह अनाज की सीमाओं के साथ बहुत तेज़ी से फैलती है।
एक्सफोलीएशन संक्षारण इंटरग्रेन्युलर संक्षारण का एक विशेष प्रकार है, जो स्पष्ट रूप से दिशात्मक संरचना वाली एल्यूमिनियम मिश्रधातुओं में देखा जाता है। यह खासतौर पर उन एल्यूमिनियम उत्पादों में स्पष्ट होता है, जिन पर गर्म या ठंडे रोलिंग की प्रक्रिया की गई हो।
यह अनाज की लंबाई वाली सीमाओं पर होता है। एक्सफोलीएशन शब्द इसलिए लिया गया है क्योंकि संक्षारण का उत्पाद अधिक आयतन वाला होता है और सतह से छिलने जैसा महसूस होता है।
इस प्रकार का संक्षारण सतह के ऊपर और पार्श्व रूप से फैलता है, जिससे उत्पाद में तनाव उत्पन्न होता है। यह वेज-एक्शन उत्पन्न करता है, जो पहले सतह पर और फिर धीरे-धीरे अंदरूनी हिस्से में चला जाता है। गंभीर डेलैमिनेशन होता है और सामग्री कमजोर हो जाती है। सतही क्षरण जैसे पिटिंग, छिलना और फफोले दिखाई देते हैं।
2xxx, 5xxx और 7xxx सीरीज़ की एलॉयज़ में अनाज की दिशा स्पष्ट होती है, जिससे वे इंटरग्रेन्युलर संक्षारण के प्रति अधिक संवेदनशील होती हैं।
एक्सफोलीएशन संक्षारण के प्रति संवेदनशीलता को थर्मल ट्रीटमेंट्स द्वारा प्रीसिपिटेट्स के पुनर्वितरण से बदला जा सकता है।
जब किसी एल्यूमिनियम उत्पाद की सतह पर संक्षारण लगभग समान रूप से होता है, तो इसे समान या सामान्य संक्षारण कहते हैं।
यह संक्षारण उन उत्पादों में होता है, जो लगातार अत्यधिक अम्लीय या क्षारीय माध्यमों के संपर्क में रहते हैं। यह उच्च इलेक्ट्रोकेमिकल पोटेंशियल की उपस्थिति में भी हो सकता है, जब उत्पाद इलेक्ट्रोलाइट के संपर्क में होता है। इसका एक उदाहरण है, अम्लीय घोल में एल्यूमिनियम प्लेट का ऑक्साइड बनना।
समान संक्षारण इलेक्ट्रोलाइट के संपर्क में एनोड और कैथोड क्षेत्रों के लगातार अदला-बदली के परिणामस्वरूप होता है, जिससे सतह पर एक समान संक्षारण हमला होता है।
उच्च या निम्न पीएच वाली घोलों में, ऑक्साइड परत भी अस्थिर हो जाती है और अंदरूनी धातु की रक्षा नहीं करती। सामग्री की मोटाई धीरे-धीरे घटती है और आखिरकार पूरी तरह घुल सकती है।
संक्षारण पूरी तरह समान नहीं होती और सतह पर ऊंच-नीच भी बनती है। लेकिन, गहराई में कम और छोटी जगहों पर संक्षारण की अनुपस्थिति के कारण इसे सामान्य संक्षारण कहा जाता है।
डिपॉजिशन संक्षारण तब होती है जब विषम धातु एल्यूमिनियम की सतह पर जमा हो जाती है, जिससे गंभीर स्थानीय संक्षारण होता है।
कल्पना कीजिए कि पानी तांबे की पाइपों से होकर गुजरता है। पानी में तांबे के आयन घुल जाते हैं और जब यह पानी एल्यूमिनियम की सतह या बर्तन से टकराता है, तो ये आयन उस पर जमा हो जाते हैं।
ये आयन एक सूक्ष्म गैल्वैनिक सेल बनाते हैं, जो अगर आयन एल्यूमिनियम से कम इलेक्ट्रोकेमिकल पोटेंशियल रखते हैं, तो पिटिंग के माध्यम से एल्यूमिनियम का संक्षारण करते हैं। एल्यूमिनियम और जमा आयन के बीच गैल्वैनिक सीरीज़ में जितना अधिक अंतर होगा, संक्षारण उतना ही अधिक होगा।
यहां तक कि 1 पीपीएम तांबे के आयन भी एल्यूमिनियम सतह पर गंभीर संक्षारण कर सकते हैं।
वे धातुएं जो एल्यूमिनियम में डिपॉजिशन संक्षारण कर सकती हैं, उन्हें “भारी धातुएं” कहा जाता है। कुछ प्रमुख उदाहरण हैं तांबा, पारा, टिन, निकल और सीसा।
यह संक्षारण अम्लीय घोलों में क्षारीय घोलों की तुलना में अधिक होती है, क्योंकि इन आयनों की क्षारीय घोलों में घुलनशीलता कम होती है।
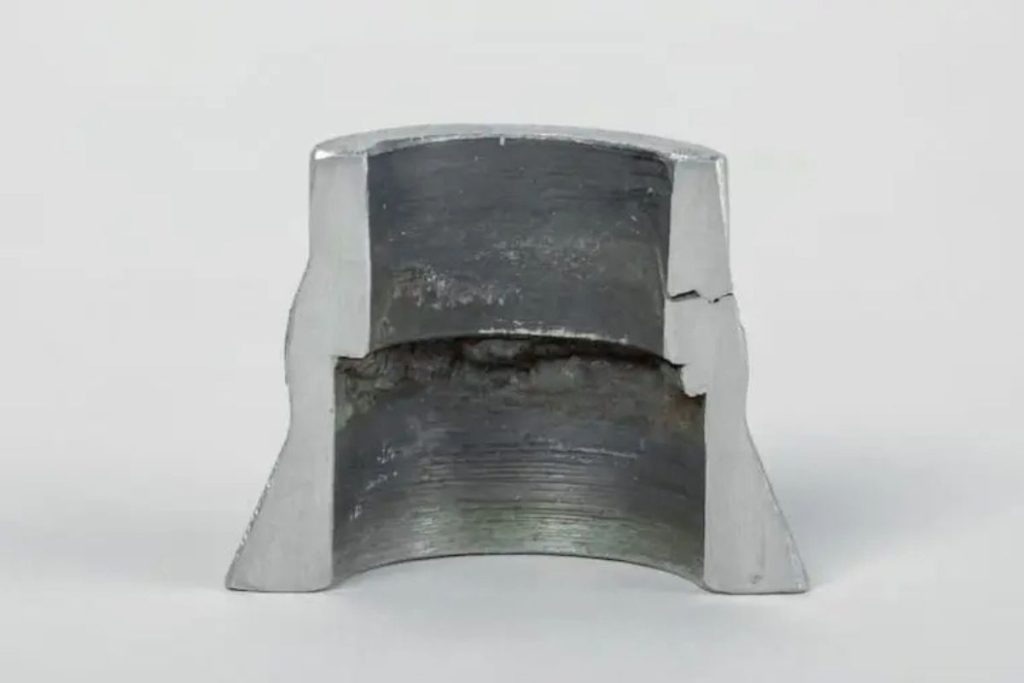
तनाव संक्षारण क्रैकिंग (SCC) इंटरग्रेन्युलर संक्षारण का एक प्रकार है, जो एल्यूमिनियम के हिस्सों की पूर्ण विफलता का कारण बन सकता है।
इस प्रकार के संक्षारण के लिए तीन शर्तों का पूरा होना आवश्यक है। पहली है, एक संवेदनशील मिश्रधातु का होना। सभी एल्यूमिनियम मिश्रधातुएं SCC के लिए समान रूप से संवेदनशील नहीं होतीं; उच्च क्रिप शक्ति वाली मिश्रधातुएं अधिक संवेदनशील होती हैं।
दूसरी शर्त है, सेवा वातावरण का नम या गीला होना। तीसरी शर्त है, सामग्री पर तन्यता तनाव का होना। यह तनाव दरार को खोलने और फैलने में मदद करता है।
SCC के दो प्रकार के प्रोसेस होते हैं। पहला है इंटरग्रेन्युलर तनाव संक्षारण क्रैकिंग (IGSCC), जिसमें दरार अनाज की सीमा के साथ फैलती है। दूसरा है ट्रांसग्रेन्युलर तनाव संक्षारण क्रैकिंग (TGSCC), जिसमें दरार सीधे अनाज के बीच से होकर गुजरती है।
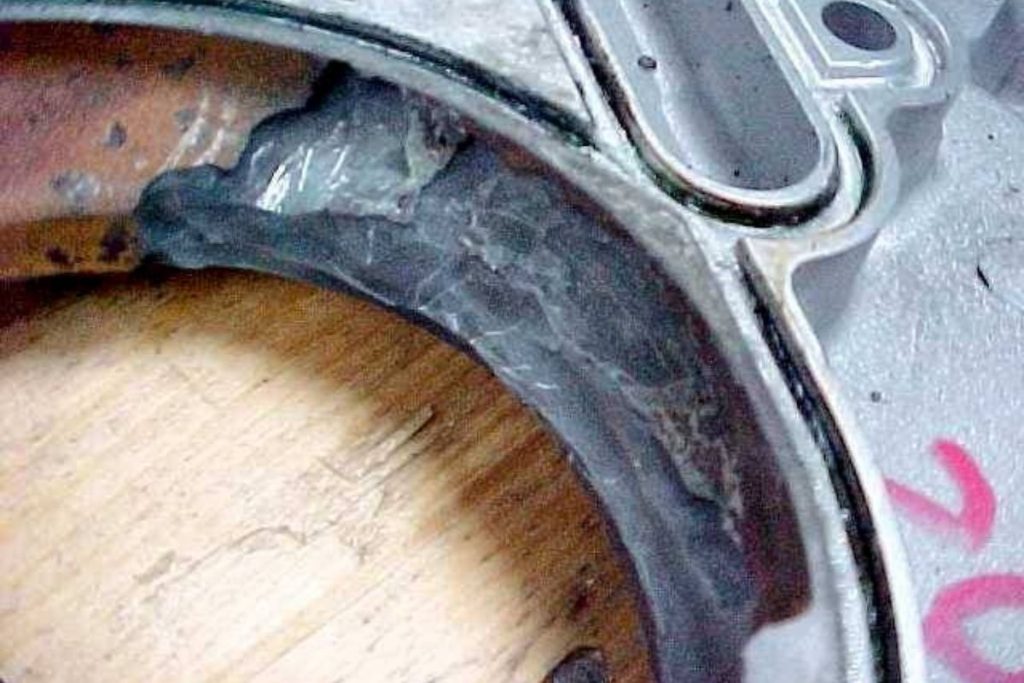
एल्यूमिनियम में क्षरण संक्षारण तब होता है जब उच्च गति वाले जल प्रवाह का झटका एल्यूमिनियम पर पड़ता है।
इस प्रकार के संक्षारण को बढ़ाने वाले दो कारक हैं: पानी की गति और उसका पीएच स्तर। पानी में कार्बोनेट्स और सिलिका की उपस्थिति संक्षारण की दर को और बढ़ा सकती है।
शुद्ध पानी में, एल्यूमिनियम का संक्षारण धीरे-धीरे होता है। लेकिन जब पीएच 9 से ऊपर चला जाता है, तो संक्षारण की दर बढ़ जाती है। अम्लीय पानी में संक्षारण और भी तेज़ होता है।
क्षरण संक्षारण को इन कारकों को नियंत्रित करके रोका जा सकता है। पानी की गति को कम करना, पानी की गुणवत्ता बनाए रखना, या दोनों, इसकी संभावना को काफी कम कर सकते हैं। पानी की गुणवत्ता सुधारना मतलब पीएच को यथासंभव तटस्थ (<9) बनाए रखना और सिलिका व कार्बोनेट की मात्रा कम करना है।
यह सर्वविदित है कि थकावट अगर नियंत्रित न हो तो उत्पाद की पूरी विफलता का कारण बन सकती है। एल्यूमिनियम के मामले में, थकावट के कारण उत्पन्न दरारें पिटिंग संक्षारण के लिए प्रारंभिक बिंदु बन सकती हैं।
एल्यूमिनियम में थकावट संक्षारण तब होती है जब इसे कम तनावों के तहत बार-बार, लंबे समय तक डाला जाता है। दरारों का शुरू होना और फैलना समुद्री जल या नमकीन घोल जैसे संक्षारणकारी वातावरण में आसान होता है।
थकावट संक्षारण तब तक आगे नहीं बढ़ सकती जब तक वातावरण में पानी मौजूद न हो। इसके अलावा, यह तनाव की दिशा से लगभग अप्रभावित रहती है, क्योंकि दरार का फैलाव मुख्य रूप से ट्रांसग्रेन्युलर होता है। इसलिए, तनावों का प्रभाव SCC के विपरीत कम होता है।
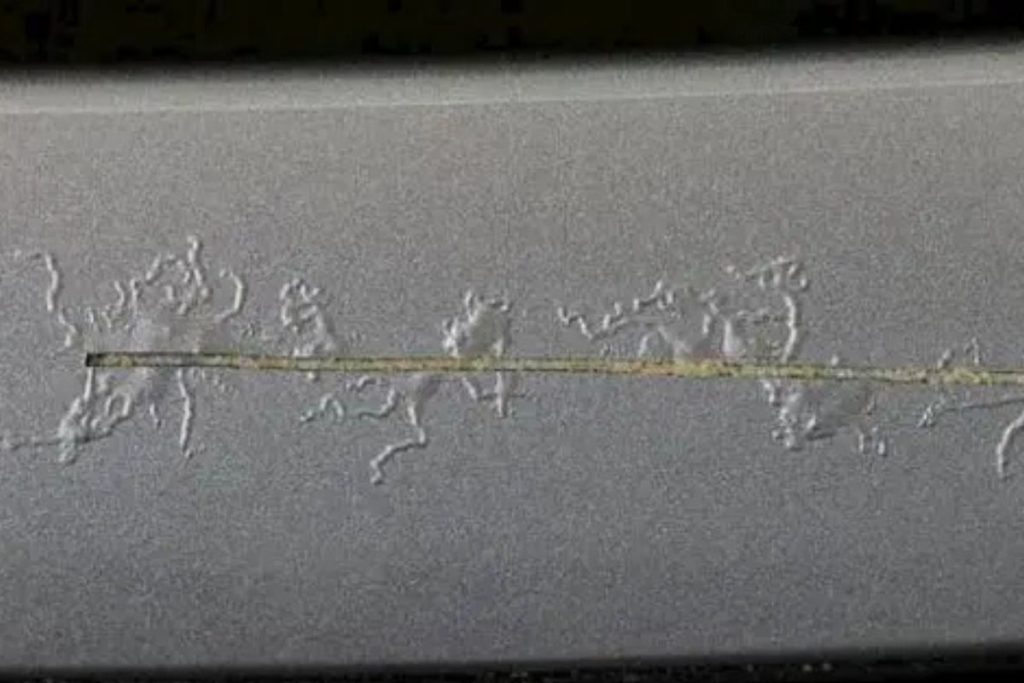
फिलिफॉर्म संक्षारण, जिसे “कीड़े के निशान की संक्षारण” के नाम से भी जाना जाता है, पिटिंग संक्षारण के रूप में शुरू होती है। यह उन बिंदुओं पर शुरू होती है, जहां एल्यूमिनियम की सतह से पेंट हट गई होती है। इसका कारण खरोंच या चोटें हो सकती हैं, जिससे धातु अनावृत हो जाती है।
फिलिफॉर्म संक्षारण क्लोराइड आयन और उच्च आर्द्रता की उपस्थिति में आसानी से होती और फैलती है। यद्यपि यह समुद्री जल में पिटिंग संक्षारण के रूप में शुरू होती है, लेकिन इसका फैलाव क्रेविस संक्षारण जैसा होता है।
कीड़े के निशान का सिरा अम्लीय और क्लोराइड्स से भरपूर होता है। यह ऑक्सीजन अवशोषित करता है और एनोड की तरह काम करता है। पिछला हिस्सा कैथोड की तरह काम करता है और प्रतिक्रिया होती है।
फिलिफॉर्म संक्षारण को सतह को क्षतिग्रस्त होने से बचाकर और हर छोटे छेद को पेंट या वैक्स से ढंककर रोका जा सकता है। यदि संभव हो, तो वातावरण में सापेक्षिक आर्द्रता कम करनी चाहिए।
सूक्ष्मजीव प्रेरित संक्षारण या एमआईसी वह संक्षारण है, जो सूक्ष्मजीवों या फफूंद के कारण होती है। यह प्रकार का संक्षारण ईंधन टैंकों और लुब्रिकेंट तेल के टैंकों में देखा जाता है।
अगर तेल में पानी उपस्थित है, तो सूक्ष्मजीव व फफूंद पनप सकते हैं। इनमें से कुछ जीव तेल का उपभोग कर सकते हैं और ऐसे एसिड्स छोड़ सकते हैं, जो एल्यूमिनियम के भंडारण बर्तन को संक्षारित कर सकते हैं।
यह एसिड एल्यूमिनियम के बर्तन में पिटिंग संक्षारण करता है, जिससे अंततः रिसाव शुरू हो सकता है।
इसे रोकने के लिए, तेल को यथासंभव शुद्ध करें और पानी की मात्रा निकाल दें। साथ ही, ईंधन टैंकों का पानी नियमित रूप से निकालना चाहिए। अगर ईंधन की गुणवत्ता सुधारना संभव न हो, तो सूक्ष्मजीवों की वृद्धि रोकने के लिए फंगीसीड्स का उपयोग किया जा सकता है।
