प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

एक वर्कशॉप में 8-फुट, 70-टन CNC प्रेस ब्रेक आता है। मशीन बिल्कुल खाली आती है—कोई टूलिंग नहीं। ऑपरेटर को 11-गेज माइल्ड स्टील मोड़ना है, इसलिए वे एक मानक 90-डिग्री पंच और कोई भी ऐसा V-डाई ऑर्डर कर देते हैं जो पर्याप्त चौड़ा दिखता है। सेटअप लगाया जाता है, पैडल दबाया जाता है, और तभी शॉटगन ब्लास्ट जैसी आवाज़ सुनाई देती है।
वह धमाका खराब स्टील के टुकड़े की वजह से नहीं था। वह प्रिसिजन टूलिंग का एक हिस्सा था, जो टूटकर छर्रों की तरह बिखर गया।
धातु मोड़ना सिर्फ ऐसे ऊपर और नीचे के हिस्से ढूँढ़ने का काम नहीं है जो आपकी मशीन में फिट हो जाएँ। यह एक नियंत्रित विस्फोट जैसा है। मटीरियल की मोटाई पेलोड है, V-डाई ब्लास्ट चेंबर है, और पंच केवल डेटोनेटर है। अगर बहुत बड़े पेलोड को बहुत छोटे चेंबर में डालेंगे, तो मशीन वही छर्रे निगल जाएगी।
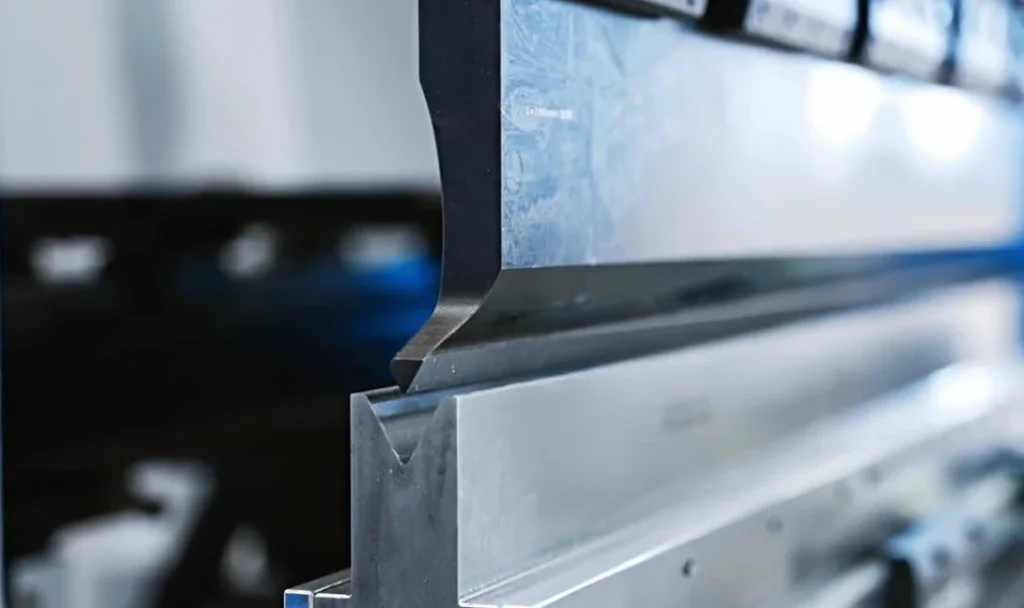
14-गेज स्टील के एक टुकड़े में राइट एंगल की माँग करने वाला ब्लूप्रिंट देखिए। तर्क सीधा लगता है: अगर आपको 90-डिग्री आकार चाहिए, तो 90-डिग्री पंच उठाइए और उसे 90-डिग्री डाई में लगा दीजिए। देखने में यह पूरी तरह सही लगता है। आप टूलिंग को एक यूनिवर्सल रिंच की तरह मान लेते हैं, यह सोचकर कि जब तक टैंग रैम में फिट हो रहा है, बाकी काम मशीन संभाल लेगी।
लेकिन शीट मेटल कागज़ की तरह नहीं मुड़ता। यह भारी दबाव में बहता है। पंच कोई स्टैम्प नहीं है; यह एक वेज है जो मटीरियल को खाली जगह में धकेलता है। 3mm से कम मोटाई वाली पतली शीट्स के लिए, एक एक्यूट पंच इस फ्लो को बहुत अच्छी तरह संभालता है। लेकिन जैसे ही आप 3mm की सीमा पार करते हैं, भौतिकी बदल जाती है। मटीरियल प्रतिरोध करता है और ऐसी कठोरता माँगता है जो एक तेज, यूनिवर्सल पंच में होती ही नहीं। विफलता धीरे-धीरे नहीं आती। आपको बस थोड़ा खराब बेंड नहीं मिलता; आपको मुड़ा-तुड़ा फ्लैंज, क्षतिग्रस्त पंच टिप या जाम हुई मशीन मिलती है।
1/4-इंच प्लेट का एक टुकड़ा लें और उसे ऐसे V-डाई में जबरन मोड़ें जो बहुत संकरा है। सही एयर बेंड में धातु केवल तीन बिंदुओं को छूती है: पंच टिप और डाई के दो ऊपरी शोल्डर। पंच कोण पाने के लिए बस उतना ही नीचे जाता है, और V के तल में हवा की खाली जगह बनी रहती है।
कल्पना कीजिए कि आप एक भारी स्टील का दरवाज़ा बंद करने की कोशिश कर रहे हैं, जबकि उसके हिंज में एक पत्थर फँसा हुआ है। जब आपकी डाई बहुत टाइट होती है, तो ठीक यही होता है।
मटीरियल के पास मुड़ने की जगह खत्म हो जाती है और वह डाई फेस से टकराकर नीचे बैठ जाता है। आपने एयर बेंड प्रोग्राम किया था, लेकिन अब आप कॉइनिंग कर रहे हैं—ठोस स्टील को दबाकर नए आकार में बदल रहे हैं। कॉइनिंग में एयर बेंडिंग की तुलना में तीन से पाँच गुना अधिक टनेज चाहिए। अगर आपकी मशीन 70 टन के लिए रेटेड है और आप गलती से ऐसे पार्ट की कॉइनिंग कर देते हैं जिसे 150 टन चाहिए, तो हाइड्रोलिक सिस्टम चीखने लगता है, रैम झुक जाता है, और डाई बीच से सीधी फट जाती है। आपने सिर्फ खराब पार्ट नहीं बनाया; आपने एक बम बना दिया।
किसी भी शॉप में जाइए और देखिए कि जब एल्युमिनियम फ्लैंज बेंड लाइन के साथ दरकता है तो क्या होता है। ऑपरेटर लगभग हमेशा खराब मटेरियल बैच को दोष देगा, या रैम की गति कम कर देगा, इस उम्मीद में कि धीमा स्ट्रोक धातु को मनचाहे रूप में ढाल देगा। असल में वे ऑपरेटर तकनीक से गणित की समस्या हल करने की कोशिश कर रहे होते हैं।
माइल्ड स्टील के लिए, आपके पंच टिप का रेडियस मटेरियल की मोटाई का लगभग आधा होना चाहिए। लेकिन यदि आप इसी “यूनिवर्सल” सेटअप से सॉफ्ट एल्युमिनियम को मोड़ने की कोशिश करते हैं, तो धातु फट जाती है। क्यों? क्योंकि एल्युमिनियम के लिए गणितीय नियम उलट जाता है: पंच रेडियस को अंदरूनी बेंड रेडियस से बिल्कुल मेल खाना चाहिए। पंच टिप बस बहुत तेज था, जिसने स्ट्रेस राइज़र बनाया और ग्रेन स्ट्रक्चर को चीर दिया।
हर दोष एक गणितीय कहानी बताता है। स्प्रिंगबैक का मतलब है कि आवश्यक ओवरबेंड हासिल करने के लिए आपका V-डाई बहुत चौड़ा था। सिलवटों का मतलब है कि गलत डाई चयन ने आपकी टननेज गणना को कमजोर कर दिया। गलत टूलिंग की भरपाई कौशल से नहीं की जा सकती।
चूँकि टूलिंग फेलियर ऑपरेटर तकनीक के बजाय कठोर गणितीय संबंधों से संचालित होते हैं, इसलिए गणना की शुरुआत बेंड की भौतिक नींव से ही होनी चाहिए।
1/4-इंच माइल्ड स्टील का एक टुकड़ा उठाइए, जिसे बिल्कुल 90 डिग्री पर मोड़ा गया हो। यदि आप किसी नए व्यक्ति से पूछें कि उस बेंड की अंदरूनी वक्रता किसने बनाई, तो वह सीधे पंच की टिप की ओर इशारा करेगा। सहज रूप से यह सही लगता है: आप एक गोल वस्तु को सपाट शीट में दबाते हैं, और शीट उसी वस्तु का आकार ले लेती है।
लेकिन एयर बेंडिंग में यह धारणा पूरी तरह गलत है। शीट मेटल वास्तव में पंच टिप के चारों ओर लिपटता ही नहीं। इसके बजाय, मटेरियल V-डाई के दो ऊपरी शोल्डर के बीच की दूरी पर पुल की तरह टिकता है। जैसे ही पंच नीचे धकेलता है, धातु खाली जगह में मुड़ती है और उन दोनों शोल्डर के बीच की दूरी के आधार पर अपना प्राकृतिक अंदरूनी रेडियस बनाती है। माइल्ड स्टील के लिए, यह प्राकृतिक रेडियस हमेशा V-डाई ओपनिंग का लगभग एक-छठा होता है। यदि आपको बड़ा रेडियस चाहिए, तो मोटा पंच नहीं खरीदा जाता। डाई को चौड़ा किया जाता है।
तो यदि रेडियस को पंच आकार नहीं दे रहा, तो वह कौन-सा गणित है जो हमें बताता है कि डाई कितनी चौड़ी होनी चाहिए?
11-गेज (0.120-इंच) कोल्ड-रोल्ड माइल्ड स्टील की एक मानक शीट लें। इस मोटाई को आठ से गुणा करें, और आपको लगभग एक इंच मिलता है। यही आपकी V-डाई ओपनिंग है। यह “8x नियम” पुराने कारीगरों से मिली कोई सलाह मात्र नहीं है; यह वह सटीक ज्यामितीय संतुलन बिंदु है जहाँ लीवरेज, मटेरियल यील्ड स्ट्रेंथ और मशीन टननेज बराबरी पर आ जाते हैं। मटेरियल की मोटाई के ठीक आठ गुना पर, धातु इतनी दूरी तक स्पैन करती है कि वह अनुमानित प्रतिरोध के साथ मुड़ सके, जिससे अंदरूनी रेडियस लगभग मटेरियल की मोटाई के बराबर बनता है। इससे अधिक चौड़ा करें, तो धातु अपना संरचनात्मक सहारा खो देती है, असंगत रूप से झुकती है और सटीक कोण बनाना असंभव हो जाता है। इससे संकरा करें, तो आप अपना यांत्रिक लाभ खो देते हैं, और वही बेंड हासिल करने के लिए मशीन को घातांकीय रूप से अधिक मेहनत करनी पड़ती है।
लेकिन इस गणना से जुड़ी कड़ी शर्त पर ध्यान दें: यह मानक 60,000 PSI माइल्ड स्टील मानकर चलती है। उसी माइल्ड स्टील की जगह 11-गेज स्टेनलेस लगा दें, और 8x नियम तुरंत एक जाल बन जाता है। स्टेनलेस अधिक कठोर होता है और मोड़ते समय वर्क-हार्डन होता जाता है, जिसका मतलब है कि 8x ओपनिंग सामग्री को जकड़ देगी और रैम पर अत्यधिक भार डाल देगी। टननेज को सुरक्षित सीमा में रखने के लिए आपको 10x या 12x गुणक तक जाना पड़ता है। गणित टूलिंग तय करता है, लेकिन सामग्री उस गणित को तय करती है।
तो फिर क्या होता है, जब कोई ब्लूप्रिंट आपको गणित को पूरी तरह नज़रअंदाज़ करने के लिए मजबूर कर दे?
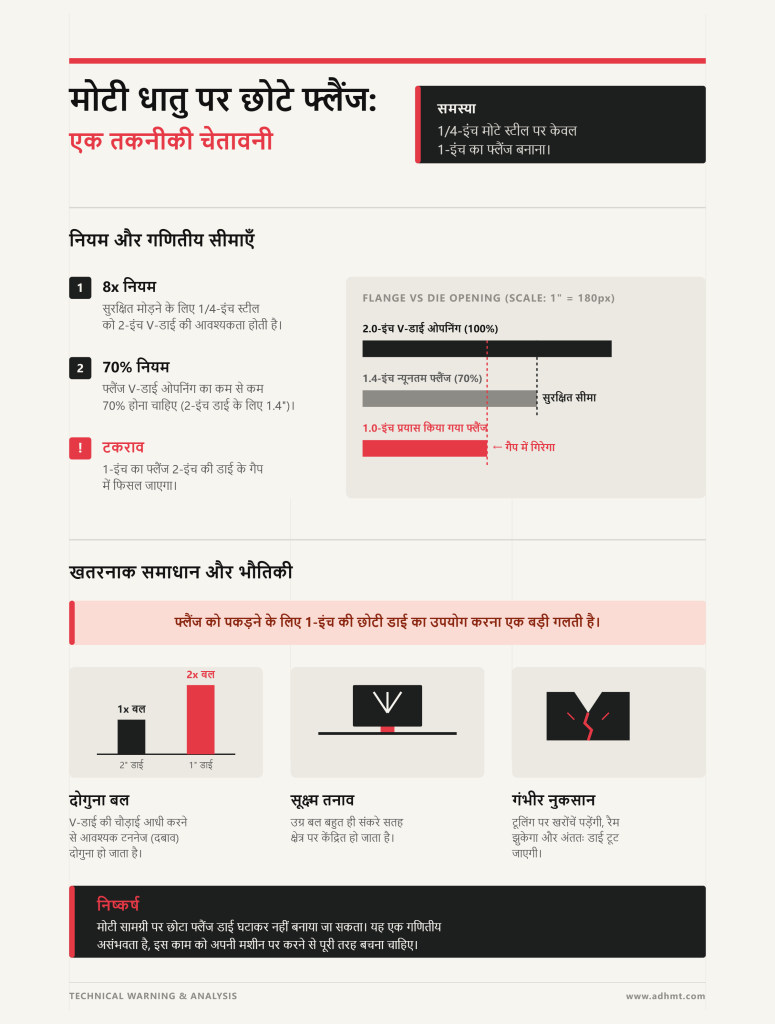
कोई ग्राहक आपको 1/4-इंच मोटे स्टील ब्रैकेट का प्रिंट देता है, जिसमें केवल 1-इंच का छोटा-सा फ्लैंज है। 1/4-इंच स्टील को सुरक्षित रूप से मोड़ने के लिए 8x नियम 2-इंच V-डाई की मांग करता है। लेकिन भौतिकी एक दूसरा, अटल नियम भी लागू करती है: फ्लैंज को डाई के शोल्डरों पर सुरक्षित बैठने के लिए V-डाई ओपनिंग का कम से कम 70 प्रतिशत होना चाहिए, वरना वह गैप में फिसल जाएगा। 2-इंच डाई का 70 प्रतिशत 1.4 इंच होता है। आपका 1-इंच फ्लैंज सीधे उसमें गिर जाएगा।
उस छोटे फ्लैंज को पकड़ने के लिए कोई नौसिखिया बस 2-इंच डाई की जगह 1-इंच डाई लगा देगा। उसने ज्यामितीय समस्या तो हल कर दी, लेकिन साथ ही एक बम भी तैयार कर दिया।
टननेज सूत्र पर नज़र डालें। आवश्यक बल V-डाई ओपनिंग के व्युत्क्रमानुपाती होता है। यदि आप V-डाई की चौड़ाई आधी कर देते हैं, तो गणितीय रूप से आवश्यक टननेज दोगुना हो जाता है। साथ ही, आप वही दोगुना दबाव डाई शोल्डरों के कहीं अधिक संकरे सतह क्षेत्र पर डाल रहे होते हैं। मशीन सिर्फ दोगुनी मेहनत नहीं कर रही होती; वह उस उग्र बल को एक सूक्ष्म तनाव बिंदु पर केंद्रित कर रही होती है। टूलिंग पर खरोंचें पड़ेंगी, रैम झुकेगा, और अंततः डाई टूट जाएगी। मोटी सामग्री पर छोटा फ्लैंज डाई घटाकर सुलझाने वाली पहेली नहीं है। यह एक गणितीय असंभवता है, जिसके कारण उस काम को आपकी मशीन से पूरी तरह बाहर कर देना चाहिए।
6061-T6 एल्युमिनियम का एक टुकड़ा लें और उसे मानक 0.015-इंच “शार्प” पंच से मोड़ने की कोशिश करें। किसी नौसिखिये को वह नुकीली टिप साफ-सुथरा, तीखा कोना बनाने वाली लगेगी। असल में, वह टिप स्कोरिंग नाइफ की तरह काम करती है और मशीन के पूरे बल को तनाव की एक सूक्ष्म रेखा में केंद्रित कर देती है। चूँकि V-डाई पहले से ही पार्ट का प्राकृतिक अंदरूनी रेडियस तय कर रही होती है—याद रखें, एयर बेंडिंग में धातु पंच के चारों ओर लिपटती नहीं है—इसलिए शार्प टिप वास्तव में कुछ “फॉर्म” नहीं कर रही होती; वह बस सामग्री की ग्रेन संरचना को भेद रही होती है।
जब पंच टिप सामग्री के प्राकृतिक अंदरूनी रेडियस के 63% से छोटी होती है, तो वह फॉर्मिंग टूल नहीं रह जाती, बल्कि वेज की तरह काम करने लगती है। यह “शार्प” स्थिति पंच को सामग्री में धँसा देती है और एक स्ट्रेस राइज़र बनाती है, जिससे तुरंत दरार पड़ सकती है या, उससे भी खराब, ऐसे “डिलेड” फ्रैक्चर हो सकते हैं जो पार्ट के फील्ड में लगने के बाद सामने आते हैं। अधिकांश माइल्ड स्टील के लिए, पंच टिप रेडियस को आपके प्राकृतिक अंदरूनी रेडियस के जितना संभव हो उतना करीब रखना चाहिए, लेकिन उससे बड़ा नहीं। इससे टननेज शीट मेटल के बड़े सतह क्षेत्र में फैलता है और ग्रेन की अखंडता बनी रहती है।
यदि पंच टिप केवल बल पहुँचाने वाला संदेशवाहक है, तो टूल के बाकी हिस्से का आकार क्यों मायने रखता है?
कल्पना कीजिए कि आप 4-इंच रिटर्न फ्लैंज वाला एक गहरा U-channel bend कर रहे हैं। आपने गणना कर ली है, 8x V-die चुन लिया है, और tonnage भी निकाल लिया है। लेकिन जैसे ही ram नीचे आता है, आपका पहले bend किया हुआ flange ऊपर की ओर घूमता है और दूसरा bend आधा भी पूरा होने से पहले punch holder के किनारे से टकरा जाता है। यह collision failure है, और यही एकमात्र कारण है जिसके लिए आपको कभी भी standard straight punch से अलग विकल्प चुनना चाहिए।
Gooseneck punch को एक गहरे relief—यानी “cutout”—के साथ डिज़ाइन किया जाता है, जिससे पहले से bend हुए flanges stroke के दौरान tool की body के भीतर समा सकें। यह bend की physics को नहीं बदलता; यह बस material के travel path से हटकर रहता है। इसी तरह, acute punch (आमतौर पर 30 या 45 degrees) का उपयोग अधिक sharp radius बनाने के लिए नहीं, बल्कि material को 90-degree mark से आगे swing करने की clearance देने के लिए किया जाता है, ताकि springback को ध्यान में रखा जा सके। आप profile का चुनाव part के “swing” के आधार पर करते हैं, यह सुनिश्चित करते हुए कि punch metal को केवल उसी tip पर छुए जहाँ वास्तविक काम होता है।
लेकिन तब क्या होता है जब geometry सही हो, clearance साफ़ हो, और metal tool स्वयं ही pressure संभालने में सक्षम न हो?
हर professional punch के किनारे पर उसका tonnage rating stamped होता है, जिसे आमतौर पर tons per foot में व्यक्त किया जाता है। यदि किसी punch पर “30 tons/ft” लिखा है, तो यह कोई सुझाव नहीं, बल्कि एक कठोर mathematical ceiling है। 100-ton press brake अपनी ही tooling की structural limits से अधिक force आसानी से पैदा कर सकता है, खासकर जब आप narrow V-dies या punch के छोटे sections का उपयोग कर रहे हों। यदि आप 30-ton punch के माध्यम से 40 tons force डालने की कोशिश करते हैं, तो hardened steel मुड़ेगा नहीं; वह काँच की तरह टूटकर बिखर जाएगा और high-velocity shrapnel shop floor पर फैल सकता है।
Foot pedal छूने से पहले यह साबित करने के लिए कि job सुरक्षित है, आपको tonnage calculation करनी होगी: $Tons = (575 \times t^2) / V$ (mild steel के लिए)। यदि आप 1/4-inch steel ($0.25^2 = 0.0625$) को 2-inch V-die में bend कर रहे हैं, तो गणना बताती है कि आपको लगभग 18 tons per foot चाहिए। यदि आपका punch 30 tons के लिए rated है, तो आप सुरक्षित सीमा में हैं। लेकिन यदि आप short flange पकड़ने के लिए die को घटाकर 1 inch कर देते हैं, तो आपकी required tonnage बढ़कर 36 tons per foot हो जाती है। इस तरह आप tool के shattering point से 20 percent ऊपर जा चुके होते हैं।
यदि punch ही chain की सबसे कमजोर कड़ी है, तो machine की power मायने नहीं रखती।
अब जबकि हमने material, die, tonnage और punch को तय कर लिया है, इन variables को ऐसे sequence में कैसे व्यवस्थित करें जो हर बार काम करे?
एक rookie operator blueprint में deep U-channel देखता है, सीधे tooling rack तक जाता है, और tall gooseneck punch उठा लेता है। उसे यह देखने में बिल्कुल सही लगता है। Part की sides ऊँची हैं, इसलिए उसे लगता है कि अंदर तक पहुँचने के लिए tall tool चाहिए। लेकिन यह instinct पूरी तरह उलटी है। Part के final shape के आधार पर punch चुनकर उसने यह जाँचा ही नहीं कि material thickness के लिए आवश्यक V-die उस specific gooseneck की सहन-सीमा से अधिक tonnage तो नहीं माँगेगा। वह हजारों pounds force के साथ अनुमान लगा रहा है।
अनुमान लगाना बंद करने के लिए, आपको पहले part की geometry देखना छोड़कर metal की physics से शुरुआत करनी होगी। जब तक आपने job के लिए proper V-opening वाला die निर्धारित नहीं कर लिया, तब तक punch नहीं चुनना चाहिए।
Material, die, tonnage और punch जैसे variables को व्यवस्थित करने के लिए ऐसा sequence चाहिए जो tooling के किसी भी piece को छूने से पहले non-negotiables को lock in कर दे।
0.250-इंच माइल्ड स्टील की एक शीट को 0.250-इंच AR400 प्लेट की शीट के बगल में रखें। कैलिपर से मापने पर दोनों बिल्कुल समान दिखेंगी। लेकिन यदि आप प्रेस ब्रेक पर दोनों के साथ एक जैसा व्यवहार करते हैं, तो AR400 आपकी टूलिंग को बीच से तोड़ देगी।
सामग्री की मोटाई केवल आधी जानकारी देती है; बाकी आधी जानकारी तन्य शक्ति से मिलती है। टूल कैटलॉग खोलने या अपनी शॉप की इन्वेंटरी देखने से पहले आपको ठीक-ठीक तय करना होगा कि आप किस सामग्री को मोड़ रहे हैं। माइल्ड स्टील लगभग 40,000 PSI पर यील्ड करता है, जबकि AR400 140,000 PSI से अधिक प्रतिरोध करता है। यही प्रतिरोध आगे की हर चीज़ तय करता है—डाई की चौड़ाई से लेकर पंच के लिए आवश्यक संरचनात्मक मजबूती तक।
यदि आप यह आकलन छोड़ देते हैं, तो धातु को मोड़ने के लिए वास्तव में कितने बल की आवश्यकता है, इसका आपको अंदाज़ा नहीं रहेगा। अब सवाल है: इस कच्ची मोटाई और शक्ति को वास्तविक टूल में कैसे बदला जाए?
उसी 0.250-इंच माइल्ड स्टील को लें और उसे आठ से गुणा करें। आपको 2-इंच V-डाई चाहिए। यही 8x नियम का व्यावहारिक रूप है, और एयर बेंडिंग की बुनियाद भी यही है।
डाई का चयन इस आधार पर नहीं किया जाता कि मशीन में पहले से क्या लगा है। आपको आदर्श V-ओपनिंग की गणना करनी होती है ताकि धातु टूटने के बजाय सही तरह से मुड़े। 2-इंच ओपनिंग तय हो जाने के बाद आप प्राकृतिक अंदरूनी रेडियस की पुष्टि कर सकते हैं। माइल्ड स्टील की एयर बेंडिंग में अंदरूनी रेडियस आम तौर पर V-ओपनिंग का लगभग 16 प्रतिशत बनता है। इसलिए 2-इंच डाई स्वाभाविक रूप से 0.320-इंच अंदरूनी रेडियस देती है।
यदि ग्राहक की ब्लूप्रिंट उस क्वार्टर-इंच प्लेट पर 0.125-इंच का कसा हुआ रेडियस मांगती है, तो यह गणितीय टकराव है। अधिक कसा रेडियस जबरन पाने के लिए आप डाई को छोटा नहीं कर सकते, क्योंकि ऐसा करने से टनेज बहुत तेजी से बढ़ जाएगा। और यहीं वह सीमा सामने आती है जिससे हर ऑपरेटर अंततः टकराता है।
2-इंच V-डाई से क्वार्टर-इंच स्टील को मोड़ने के लिए प्रति फुट लगभग 18 टन बल की आवश्यकता होती है। आपकी मशीन शायद 150 टन रेटेड हो, इसलिए काम सुरक्षित और आसान लग सकता है।
लेकिन जिस खास V-डाई को आपने चुना है, उसके किनारे पर लगी स्टैम्पिंग देखें। यदि वह डाई अधिकतम 15 टन प्रति फुट के लिए रेटेड है, तो मशीन की क्षमता अप्रासंगिक हो जाती है। उच्च-टनेज ऑपरेशन के लिए कम-टनेज प्रेस ब्रेक डाई चुनने से टूलिंग तुरंत खराब हो जाएगी।
यह चरण आपकी व्यवहार्यता की जाँच है। आपको गणना किए गए टनेज को प्रेस ब्रेक की सीमा और प्रत्येक टूल की रेटेड सीमा—दोनों के विरुद्ध जाँचना होगा। यदि गणना धातु की क्षमता से आगे निकल जाती है, तो काम यहीं रुक जाता है। यदि संख्याएँ सीमा के भीतर हैं, तभी आप अंततः अपने निष्पादन टूल का चयन कर सकते हैं।
अब, और केवल अब, आप पंच चुनते हैं। पंच का काम बस इतना है कि वह सामग्री को भेदे बिना फ्लैंजों को क्लियर करे और डाई एंगल से मेल खाए।
लेकिन यहाँ सामग्री का प्रकार आपकी सोच को अलग दिशा में ले जाता है। यदि आप माइल्ड स्टील को बेंड कर रहे हैं, तो बल को समान रूप से फैलाने के लिए पंच टिप रेडियस सामग्री की मोटाई का लगभग आधा होना चाहिए। यदि आप सॉफ्ट एल्युमिनियम को बेंड कर रहे हैं, तो यह नियम लागू नहीं होता; ग्रेन स्ट्रक्चर में क्रैकिंग रोकने के लिए पंच टिप रेडियस को अंदरूनी बेंड रेडियस के बिल्कुल समान होना चाहिए।
टिप का आकार तय हो जाने के बाद, आप पार्ट के स्विंग को देखते हैं। पहले से बेंड किए गए फ्लैंज जब ऊपर की ओर घूमते हैं, तो उनसे टकराव से बचने के लिए ही आप गूज़नेक या एक्यूट प्रोफ़ाइल चुनते हैं। पंच केवल उस बल को पहुँचाने का माध्यम है जिसकी गणना आपने चरण 3 में की थी। लेकिन पेडल दबाने से पहले, एक अंतिम भौतिक वास्तविकता की जाँच करना बाकी है।
कल्पना करें कि आप 1-इंच फ्लैंज को 2-इंच V-डाई पर सरका रहे हैं। जैसे ही पंच नीचे आता है, शीट मेटल बेंड नहीं होगी। वह डाई शोल्डर से फिसल जाएगी और सीधे V-चैनल में धकेल दी जाएगी, जिससे पार्ट नष्ट हो जाएगा और डाई को भी नुकसान पहुँच सकता है।
V-डाई को सुरक्षित रूप से ब्रिज करने के लिए, आपकी न्यूनतम फ्लैंज लंबाई V-ओपनिंग के कम से कम 70 प्रतिशत के बराबर होनी चाहिए। 2-इंच डाई के लिए, शोल्डरों पर टिकने वाली सपाट सामग्री कम से कम 1.4 इंच चाहिए। यदि आपका फ्लैंज इससे छोटा है, तो आप उसे उस डाई में बेंड नहीं कर सकते।
आपको डाई क्लीयरेंस भी जाँचनी होगी, ताकि यह सुनिश्चित हो सके कि नीचे की ओर होने वाला स्ट्रोक पास के रिटर्न फ्लैंज को डाई ब्लॉक के बाहरी हिस्से से दबाकर कुचल न दे। यदि पार्ट इस टकराव जाँच में असफल होता है, तो आप केवल संकरी डाई का उपयोग करके काम नहीं चला सकते, क्योंकि इससे चरण 2 का उल्लंघन होगा और चरण 3 में टनेज सीमाएँ बिगड़ जाएँगी। आप एक गणितीय श्रृंखला में बंधे हुए हैं।
जब आप साफ़, मानक माइल्ड स्टील के साथ काम कर रहे हों, तो यह 5-चरणीय क्रम पूरी तरह भरोसेमंद है। लेकिन जैसे ही आप हाई-स्ट्रेंथ एयरोस्पेस अलॉय शामिल करते हैं, या घिसे हुए रैम वाली मशीन पर ये गणनाएँ चलाने की कोशिश करते हैं, गणित आपको भ्रमित करने लगता है।
8x नियम माइल्ड स्टील के लिए एक सुरक्षा-कंबल जैसा है, लेकिन Hardox या AR400 जैसे हाई-स्ट्रेंथ अलॉय उस कंबल को चिथड़े-चिथड़े कर देंगे। जब आप 40,000 PSI माइल्ड स्टील से 140,000 PSI यील्ड स्ट्रेंथ वाली सामग्री पर जाते हैं, तो धातु का आंतरिक प्रतिरोध लगभग चार गुना बढ़ जाता है। यदि आप 8x V-ओपनिंग पर ही टिके रहते हैं, तो उस “कठोर” प्लेट को डाई में धकेलने के लिए आवश्यक टनेज टूल की संरचनात्मक सीमाओं से भी अधिक हो सकता है।
इस विस्फोट को झेलने के लिए आपको ब्लास्ट चैंबर को चौड़ा करना होगा।
हाई-टेंसाइल सामग्रियों के लिए गणितीय नियम 8x गुणक से आगे बढ़कर 10x, बल्कि कभी-कभी 12x गुणक तक चला जाता है। V-डाई को चौड़ा करने से आवश्यक टन भार घटता है, लेकिन इसके साथ एक बड़ा नया कारक सामने आता है: स्प्रिंगबैक। जहाँ माइल्ड स्टील पंच के पीछे हटने के बाद 1 या 2 डिग्री वापस उछल सकता है, वहीं स्टेनलेस स्टील 5 डिग्री तक लौट सकता है, और हाई-स्ट्रेंथ वियर प्लेट 15 डिग्री तक स्नैप बैक कर सकती है।
15 डिग्री स्प्रिंगबैक को केवल स्टैंडर्ड 88-डिग्री डाई में “और ज़ोर से दबाकर” ठीक नहीं किया जा सकता। इसकी भरपाई के लिए आपको एक्यूट-एंगल डाई—शायद 75 डिग्री या 60 डिग्री तक—का उपयोग करना होगा, ताकि पंच सामग्री को इतना अधिक ओवर-बेंड कर सके कि “स्नैप” के बाद वह मनचाहे 90 डिग्री पर आकर टिके।
यदि आपकी गणना इस इलास्टिक रिकवरी को ध्यान में नहीं रखती, तो आपकी पूरी दोपहर ऐसे पार्ट से जूझते हुए बीतेगी जो अपना आकार बनाए रखने से इंकार करता है।
अपने प्रेस ब्रेक को एक विशाल, बेहद कठोर C-क्लैंप की तरह समझें। जब आप धातु के एक टुकड़े पर 100 टन बल लगाते हैं, तो वह बल केवल पार्ट में नहीं जाता; वह उतनी ही तीव्रता से मशीन के फ्रेम के विरुद्ध भी प्रतिक्रिया करता है। रैम नीचे की ओर धक्का देता है, बेड ऊपर की ओर, और क्योंकि इन्हें सिरों पर ही साइड हाउसिंग्स का सहारा मिलता है, मशीन का बीच का हिस्सा खिंचे हुए धनुष की तरह बाहर की ओर झुक जाता है।
ऐसे उच्च टन भार और बेड-डिफ्लेक्शन वाले अनुप्रयोगों में मशीन की क्षमता केवल “कितना बल लगा सकती है” तक सीमित नहीं रहती; बड़े फॉर्मेट, लंबी बेंड लाइन और स्थिर क्राउनिंग नियंत्रण भी उतने ही महत्वपूर्ण हो जाते हैं। यदि आपका काम भारी प्लेट या लंबे पार्ट्स की ओर बढ़ रहा है, तो लार्ज प्रेस ब्रेक जैसी मशीन-कैपेसिटी को देखना सही अगला कदम हो सकता है, क्योंकि यही चयन बाद में कोण-सटीकता, दोहराव और उत्पादन दक्षता को प्रभावित करता है।
इसे मशीन डिफ्लेक्शन कहते हैं, और यही आपकी “परफेक्ट” सीधी बेंड को केले जैसी वक्र आकृति में बदल देता है।
भले ही आपकी टूलिंग बिल्कुल नई हो और आपकी गणना पूरी तरह सही हो, आपकी बेंड का केंद्र “खुला” रहेगा (90 डिग्री से अधिक), जबकि हाउसिंग्स के पास के सिरे “टाइट” होंगे (90 डिग्री या उससे कम)। मशीन सचमुच लोड के नीचे झिझककर झुक रही होती है। इसे ठीक करने के लिए हम क्राउनिंग का उपयोग करते हैं—एक ऐसी प्रणाली जो बेड या रैम में विपरीत वक्रता पैदा करती है, ताकि उस झुकाव की भरपाई हो सके।
जब समस्या केवल क्राउनिंग तक सीमित न होकर लंबे वर्कपीस, अधिक टन भार और पूरी लंबाई में दोहराने योग्य सटीकता तक पहुँच जाती है, तो मशीन कॉन्फ़िगरेशन भी उतना ही महत्वपूर्ण हो जाता है। ऐसे अनुप्रयोगों में टैंडम प्रेस ब्रेक पर विचार करना उपयोगी है, क्योंकि यह लंबी शीटों और भारी बेंडिंग कार्यों को एक समन्वित सिस्टम की तरह संभालने की दिशा में अगला व्यावहारिक कदम हो सकता है।
आधुनिक मशीनें बेड के केंद्र को “प्री-लोड” करने के लिए हाइड्रॉलिक सिलेंडर या मोटराइज्ड वेज का उपयोग करती हैं, उसे ऊपर की ओर धकेलती हैं ताकि जब पूरा टन भार लगे, तो बेड बिल्कुल सीधी रेखा में समतल हो जाए।
यदि आपके पास ऑटो-क्राउनिंग सिस्टम नहीं है, तो आपको डाई के नीचे पेपर शिम लगाकर काम चलाना पड़ता है—ट्रायल और एरर की एक थकाऊ प्रक्रिया, जो साबित करती है कि सबसे अच्छी गणना भी लोहे की कठोरता की अधीन होती है।
आप सोमवार को हज़ार बिल्कुल सही पार्ट बना सकते हैं, कुछ भी न बदलें, और मंगलवार को पाएँ कि हर पार्ट स्पेसिफिकेशन से दो डिग्री बाहर है।
स्टील कोई प्रयोगशाला-ग्रेड स्थिरांक नहीं है; यह बड़े पैमाने पर बैचों में बनने वाली कमोडिटी है, जिसमें त्रुटि की “स्वीकार्य” सीमाएँ होती हैं। 10-गेज स्टील शीट में मोटाई की सहनशीलता लगभग प्लस या माइनस 0.008 इंच तक हो सकती है। यह बाल बराबर अंतर जैसा लगता है, लेकिन एयर बेंडिंग की भौतिकी में टनेज मोटाई के वर्ग के अनुपात में बढ़ता है। मोटाई में 10% की वृद्धि आवश्यक बल में 20% तक की उछाल ला सकती है, जिससे उसी कोण तक पहुँचने के लिए पंच को कितनी गहराई तक जाना होगा, यह बदल जाता है।
मिल को आपकी प्रिसीजन से कोई सरोकार नहीं होता।
मोटाई के अलावा, तन्य शक्ति भी हीट नंबरों यानी स्टील के अलग-अलग बैचों के बीच बदल सकती है। अगर मंगलवार का बैच सोमवार की तुलना में थोड़ा अधिक कठोर है, तो सामग्री मोड़ का अधिक प्रतिरोध करेगी और अधिक स्प्रिंगबैक देगी। यही वजह है कि पेशेवर शॉप्स फर्श पर आने वाले हर नए मटेरियल पैलेट के लिए “टेस्ट बेंड” करती हैं।
अपने सेटअप के “सैद्धांतिक” गणित पर भरोसा करने से पहले आपको सामग्री के “वास्तविक” गणित की पुष्टि करनी होती है।
ऑपरेटर की सबसे खतरनाक धारणा यह हो सकती है कि धातु सिर्फ एक जैसी दिखती है, इसलिए वह हर बार एक जैसा व्यवहार करेगी।
अगर सामग्री ही लगातार बदलता लक्ष्य है, तो आप ऐसी प्रक्रिया कैसे बनाएँगे जो सचमुच दोहराने योग्य हो?
स्टील शीट की मोटाई में 10% का अंतर सिर्फ निर्माण की मामूली अनियमितता नहीं है; यह 20% टनेज स्पाइक है, जो किसी “सुरक्षित” सेटअप को मशीन तोड़ने वाली स्थिति में बदल सकता है। चूँकि टनेज सामग्री की मोटाई के वर्ग के साथ बढ़ता है, आपका गणित एक जीवित दस्तावेज़ होना चाहिए, कंट्रोल पैनल पर चिपका कोई स्थिर नोट नहीं। सामग्री की परिवर्तनशीलता जैसे “चलते लक्ष्य” से निपटने का तरीका यह है कि वास्तविकता-जाँच—टेस्ट बेंड—को अपनी गणना का अंतिम चरण बनाया जाए, न कि खराब पार्ट सुधारने की हड़बड़ी भरी कोशिश।
आपका सेटअप रिफ्लेक्स टूल रैक से नहीं, कैलिपर्स से शुरू होना चाहिए। कौन-सा पंच “सही” दिखता है, यह सोचने से पहले ही आप पैलेट पर रखे धातु के उस विशिष्ट बैच की वास्तविक मोटाई मापते हैं। अगर वह 10-गेज शीट नाममात्र 0.134 इंच के बजाय 0.140 इंच मापी जाती है, तो आप तुरंत अपनी V-ओपनिंग आवश्यकता की फिर से गणना करते हैं। यदि आप उसी 1.000-इंच डाई पर टिके रहते हैं जिसे इस्तेमाल करने की योजना थी, तो आप अधिक द्रव्यमान को उसी जगह में धकेल रहे हैं, जिससे आपका टनेज डाई की रेटेड क्षमता के खतरनाक क्षेत्र की ओर बढ़ने लगता है।
इन उतार-चढ़ावों को संभालने के लिए, आप हर नए जॉब में “कैलिब्रेशन बेंड” शामिल करते हैं। आप उसी वास्तविक सामग्री का एक स्क्रैप टुकड़ा लेते हैं जिसे चलाने वाले हैं, अपनी गणना के अनुसार चुनी गई V-डाई और पंच का उपयोग करते हैं, और 90-डिग्री बेंड मारते हैं। आप यह नहीं जाँच रहे कि मशीन काम कर रही है या नहीं; आप यह जाँच रहे हैं कि स्टील का यह विशिष्ट हीट नंबर आपके गणित पर कैसी प्रतिक्रिया देता है। यदि स्प्रिंगबैक 2 डिग्री के बजाय 3 डिग्री है, तो आप अगले हिट पर बस “अंदाज़े से” काम नहीं चलाते—आप सामग्री की विशिष्ट यील्ड स्ट्रेंथ को ध्यान में रखते हुए कंट्रोलर में अपनी पैठ की गहराई या पंच कोण समायोजित करते हैं।
रिफ्लेक्स सरल है: सामग्री डाई तय करती है, डाई टनेज तय करती है, और टेस्ट बेंड भौतिकी की पुष्टि करता है। जब तक आप अपना प्रोडक्शन रन शुरू करते हैं, तब तक सामग्री गुणों का “चलता लक्ष्य” आपके ही द्वारा बनाए गए डेटा पॉइंट से स्थिर कर दिया जाता है।
यदि मटेरियल पेलोड है और डाई ब्लास्ट चैम्बर, तो आप यह कैसे सुनिश्चित करेंगे कि पूरी मशीन ही विस्फोट की शिकार न बन जाए?
अपने पंच और डाई को ड्रिल बिट या सॉ ब्लेड जैसे अदला-बदली योग्य एक्सेसरी समझना बंद करें। प्रेस ब्रेक में मशीन, टूलिंग और वर्कपीस मिलकर एकल, क्लोज़्ड-लूप संरचनात्मक सिस्टम बनाते हैं, जहाँ सबसे कमजोर कड़ी ही विफलता का बिंदु तय करती है। यदि आप Z-बेंड टूल को केवल दो बेंड बनाने का “तेज़ तरीका” मानते हैं, तो आप इस तथ्य को नज़रअंदाज़ कर रहे हैं कि मशीन को अब कहीं छोटे सतह क्षेत्र पर दोगुना या तिगुना टनेज लगाना पड़ेगा।
Z-बेंड के जाल पर विचार करें: एक नौसिखिया विशेष offset tool देखकर उसे उत्पादकता बढ़ाने का शॉर्टकट समझ लेता है। लेकिन Z-बेंड का गणित बेहद कठोर है; आप मूलतः एक साथ दो air bends कर रहे होते हैं, जिससे टनेज की आवश्यकता उस स्तर से ऊपर उछल जाती है जिसकी मांग एक standard V-die setup करता। यदि आपकी मशीन 100 टन के लिए रेटेड है और आपके Z-tool को 95 टन चाहिए, तो आप सिस्टम की संरचनात्मक अखंडता की बिल्कुल धार पर काम कर रहे हैं। उस बैच में स्टील का एक थोड़ा मोटा टुकड़ा सिस्टम को 110 टन तक धकेल देगा, और मशीन झटका खाएगी, टूल में दरार आएगी, या ram deflect होगा।
इसीलिए “सही गणना” में machine-validation step भी शामिल होता है। आपको अपने bed की tonnage-per-foot limit और अपने punch holder की specific load limit जाननी चाहिए। कोई punch 50 tons per foot के लिए rated हो सकता है, लेकिन यदि आप वह पूरा बल 2-inch चौड़े part में केंद्रित कर रहे हैं, तो आप प्रभावी रूप से tool पर “point-loading” कर रहे हैं। ऐसे मामलों में केवल tonnage rating नहीं, बल्कि frame और ram की rigidity भी निर्णायक होती है; इसी वजह से ADH Machine Tool जैसे विकल्पों में CNC प्रेस ब्रेक समाधान देखते समय finite element analysis से validate की गई संरचना और disciplined quality control महत्वपूर्ण संकेतक बन जाते हैं। अब आप metal को bend नहीं कर रहे; आप अपने ही equipment में wedge घुसाने की कोशिश कर रहे हैं।
इस काम में सफलता सबसे अधिक tools रखने में नहीं, बल्कि यह ठीक-ठीक जानने में है कि आपका गणित कब किसी विशिष्ट machine-tool-material combination को “नहीं” कहता है। जब आप “fit” होने वाला tool ढूँढ़ना छोड़कर “balance” होने वाला system तलाशना शुरू करते हैं, तो आप parts-maker से process-engineer बन जाते हैं।
धातु को आपकी deadlines या intuition से कोई मतलब नहीं; वह केवल उस दबाव का पालन करती है जो आप उस पर लगाते हैं।
