प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

आप सर्च बार में “press brake kit” टाइप करते हैं, हाथ में क्रेडिट कार्ड लिए। आपके मन में एक हेवी-ड्यूटी फ्लैट-पैक की तस्वीर है जो पैलेट पर डिलीवर होता है—एक फ्रेम, कुछ हाइड्रोलिक्स और डाईज़ का सेट, जिन्हें आप वीकेंड में बोल्ट से जोड़ सकें।
मैं भी ठीक ऐसा ही सोचता था, इससे पहले कि मैंने पहली बार 1/4-इंच प्लेट मोड़ी। मुझे लगा, अगर आप एक CNC प्लाज़्मा टेबल बॉक्स में खरीद सकते हैं, तो प्रेस ब्रेक क्यों नहीं?
लेकिन धातु को मोड़ना पतली हवा में प्लाज़्मा टॉर्च को गाइड करने जैसा नहीं है। यह विशाल और उग्र बलों को नियंत्रित करने के बारे में है।
“press brake kit” के लिए शीर्ष दस परिणाम देखें। आपको कोई स्टैंडअलोन मशीन नहीं मिलेगी। आपको $150 का वेल्डेड स्टील का टुकड़ा मिलेगा, जिसमें स्प्रिंग-रिटर्न टॉप पंच लगा होगा, जिसे मानक 20-टन हाइड्रोलिक शॉप प्रेस में स्लाइड करने के लिए डिज़ाइन किया गया है।
बाज़ार केवल यही “किट” क्यों प्रदान करता है? क्योंकि शॉप प्रेस में पहले से वह एक चीज़ होती है जिसे आप टुकड़ों में आसानी से शिप नहीं कर सकते: एक क्लोज़्ड-लूप संरचनात्मक फ्रेम। यह अटैचमेंट बस प्रेस की कठोरता उधार लेता है। लेकिन कठोरता उधार लेने की कीमत भारी होती है। जब आप एंगल आयरन के टुकड़े पर नीचे की ओर धकेलते हुए एक सिंगल बॉटल जैक से 24-इंच ब्रैकेट मोड़ने की कोशिश करते हैं, तो किनारे डाई को छूने से पहले ही बीच का हिस्सा झुक जाता है। दबाव वितरित नहीं होता, बल्कि एक जगह केंद्रित रहता है।
यदि अटैचमेंट दबाव में झुक जाते हैं, तो ऐसा सिस्टम बनाने के लिए क्या आवश्यक है जो सीधा मोड़े?
प्रेस ब्रेक बनाना एक हाई-परफॉर्मेंस ट्रांसमिशन असेंबल करने जैसा है। आप बस कुछ हार्डन किए हुए गियर्स को एक कार्डबोर्ड बॉक्स में नहीं डाल सकते, उन्हें अपने गैरेज में बोल्ट से जोड़कर यह उम्मीद नहीं कर सकते कि वे 500 फुट-पाउंड टॉर्क को बिना टूटे सह लेंगे।
एक साधारण पावर प्रेस मॉड्यूलर, बोल्ट-से-जुड़ने वाले पुर्ज़ों के साथ काम चला सकता है क्योंकि वह केवल एक स्थान पर नीचे की ओर पंच करता है। लेकिन प्रेस ब्रेक एक चौड़े स्पैन में पूर्ण परस्पर-निर्भरता पर निर्भर करता है। हाइड्रोलिक सिलेंडरों का माइक्रोमीटर स्तर तक पूरी तरह समकालिक होना आवश्यक है। रैम का बेड के साथ सटीक मेल होना चाहिए। यदि आपका बायां सिलेंडर दाएं से एक अंश सेकंड भी तेज़ धकेलता है, तो आपका पंच असमान रूप से काटेगा। धातु मुड़कर टेढ़ी हो जाएगी। आपका पार्ट स्क्रैप बन जाएगा। एक कार्यशील बेंडिंग सिस्टम केवल पुर्ज़ों का संग्रह नहीं है; यह अपने ही आंतरिक दबावों का प्रतिरोध करने के लिए डिज़ाइन किया गया एक एकीकृत तंत्र है।
तो क्या होता है यदि आप इस परस्पर निर्भरता को दरकिनार करने की कोशिश करें और फिर भी बोल्ट-से-जुड़े हिस्सों से एक पूर्ण-आकार की ब्रेक मशीन बना लें?
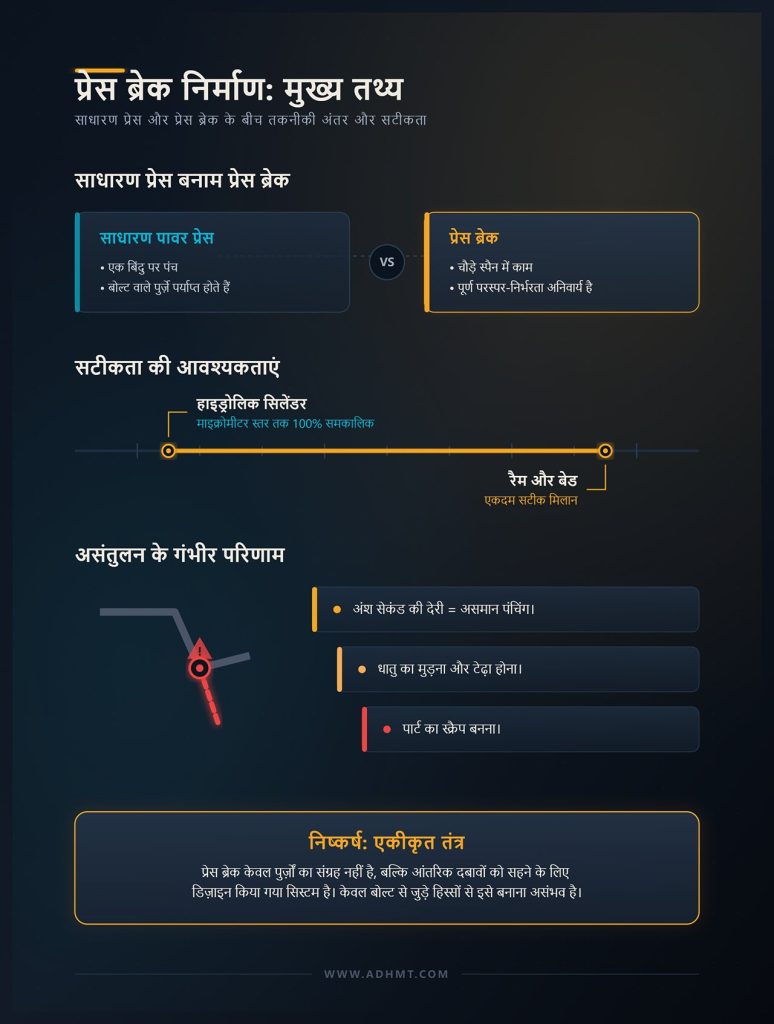
कल्पना कीजिए कि आप एक काल्पनिक DIY प्रेस ब्रेक किट का क्रेट खोल रहे हैं। आप साइड फ्रेम को हैवी ग्रेड-8 हार्डवेयर से बेड पर बोल्ट करते हैं, उन्हें निर्धारित टॉर्क तक कसते हैं, और 3/8-इंच माइल्ड स्टील के टुकड़े को मोड़ने के लिए हाइड्रॉलिक्स चालू करते हैं।
इसके बाद क्या होता है, यही देखें। जैसे ही पंच धातु से टकराता है, 50 टन बल रैम को ऊपर और बेड को नीचे धकेलने की कोशिश करता है। वे ग्रेड-8 बोल्ट? वे खिंचते हैं। फ्रेम मुड़ता है। यह एक गंभीर सुरक्षा जोखिम है। उच्च-टन भार वाले बेंडिंग अनुप्रयोग में एक बोल्टेड जॉइंट दीवार की तरह नहीं, बल्कि काज की तरह व्यवहार करता है। फैक्ट्री में बनी मशीन में फ्रेम को ठोस, मोटी स्टील प्लेटों से काटकर भारी फिक्स्चर में वेल्ड किया जाता है और फिर एक बड़े ओवन में स्ट्रेस-रिलीव किया जाता है। ऐसा इसलिए किया जाता है क्योंकि अत्यधिक दबाव में धातु सबसे कमजोर कड़ी को खोजती है। बोल्ट-से-जुड़ी किट में वह कमजोर कड़ी हर एक फास्टनर होता है जिसे आपने लगाया है।
जब बोल्टेड फ्रेम लोड के तहत मुड़ता है, तो आप केवल सटीकता ही नहीं खोते। आप एक ऐसा संरचनात्मक जोखिम पैदा करते हैं जो मूल रूप से बदल देता है कि मशीन टन भार को कैसे अवशोषित करती है।
आप स्टील सप्लायर के पास जाते हैं, मानक A36 माइल्ड स्टील की एक शीट खरीदते हैं, और उसे अपने नए बोल्ट-से-जुड़े DIY प्रेस फ्रेम पर रख देते हैं। सप्लायर ने आपको यह नहीं बताया कि A36 केवल 36,000 psi की न्यूनतम यील्ड स्ट्रेंथ की गारंटी देता है। वह विशेष शीट वास्तव में 41,000 psi तक परीक्षण में आ सकती है। जब आपके हाइड्रॉलिक सिलेंडर उस थोड़ी अधिक कठोर स्टील पर बल लगाते हैं, तो धातु प्रतिरोध करती है। दबाव को कहीं न कहीं जाना होता है, और स्टील के V-डाई में साफ़-सुथरे ढंग से मुड़ने के बजाय, बल सीधे आपके बोल्ट-से-जुड़े अपराइट्स में चला जाता है।
आपके रैम में मात्र 0.002 इंच का फ्लेक्स—लगभग मानव बाल की मोटाई के बराबर—एक मानक 0.3-इंच डाई में आपके अंतिम बेंड एंगल को लगभग एक पूर्ण डिग्री तक बदल देगा।
टन भार केवल वह कच्चा बल है जो पंच को धकेलने के लिए आवश्यक होता है। कठोरता ही वास्तव में धातु को आपकी फ्रेम के बजाय यील्ड करने के लिए मजबूर करती है। यदि आपके अपराइट्स खिंचते हैं, तो धातु आपके लक्षित कोण तक नहीं मुड़ेगी। आप स्ट्रोक की गहराई को समायोजित करते हुए चक्कर काटते रहेंगे, इस बात से पूरी तरह अनजान कि लोड के तहत मशीन स्वयं अपना आकार बदल रही है।
फैक्ट्री फैब्रिकेशन शॉप्स अपनी स्क्रैप दरों पर कड़ी निगरानी रखती हैं, और छह-अंकीय कीमत वाली वाणिज्यिक प्रेस ब्रेक होने के बावजूद, 15 से 20 प्रतिशत रीवर्क एक विशेष समस्या से आता है: “कैनो इफेक्ट।” जब आप शीट मेटल के तीन-फुट लंबे टुकड़े को मोड़ने की कोशिश करते हैं, तो हाइड्रॉलिक सिलेंडर रैम के बिल्कुल बाएँ और दाएँ किनारों पर नीचे की ओर दबाव डालते हैं। लेकिन धातु से मिलने वाला प्रतिरोध पूरे तीन-फुट के फैलाव में वापस दबाव डालता है। आपके रैम का केंद्र पूरी तरह असमर्थित रहता है। बहु-टन दबाव के तहत, स्टील का रैम भौतिक रूप से बीच में ऊपर की ओर झुकता है, जबकि निचला बेड नीचे की ओर झुक जाता है।
पंच किनारों पर गहराई तक प्रवेश करता है, लेकिन बीच में धातु को मुश्किल से छूता है।
इसे हम “केला मोड़” कहते हैं। परिणामस्वरूप, आपके पास ऐसा हिस्सा होता है जो किनारों पर 90 डिग्री और बीच में 95 डिग्री मापता है। पेशेवर मशीनें इससे निपटने के लिए यांत्रिक क्राउनिंग सिस्टम का उपयोग करती हैं—बेड में बने सटीक वेज, जो जानबूझकर निचली डाई को ऊपर की ओर मोड़ते हैं ताकि वह झुकते हुए रैम के साथ मेल खा सके। गत्ते के डिब्बे से निकले बोल्ट-टुगेदर किट में क्राउनिंग क्षतिपूर्ति नहीं होती। उसमें केवल C-चैनल का एक टुकड़ा होता है, जो वास्तविक टन भार लगते ही डाइविंग बोर्ड की तरह झुक जाएगा।
किसी वाणिज्यिक 50-टन प्रेस ब्रेक के पास जाकर उसके साइड फ्रेम देखें। आपको वहाँ खोखली ट्यूबिंग नहीं मिलेगी, और निश्चित ही मुख्य तनाव बिंदुओं को जोड़ने के लिए ग्रेड-8 बोल्ट नहीं मिलेंगे। आपको ठोस स्टील प्लेटें मिलेंगी, जो अक्सर दो से तीन इंच मोटी होती हैं, एक एकल मोनोलिथिक संरचना के रूप में वेल्ड की गई होती हैं और औद्योगिक भट्टी में स्ट्रेस-रिलीव की जाती हैं। निर्माता हजारों पाउंड स्टील इसलिए उपयोग नहीं करते कि वह प्रभावशाली दिखे। वे इसका उपयोग इसलिए करते हैं क्योंकि रैम के विचलन को रोकने का एकमात्र तरीका भारी, निर्विवाद द्रव्यमान है।
जब आप आधा-इंच प्लेट का उपयोग करके एक DIY किट असेंबल करते हैं और उसे बोल्ट से जोड़ते हैं, तो आप हर एक जोड़ बिंदु पर एक हिंज बना रहे होते हैं।
कभी भी बोल्ट-से-जुड़े फ्रेम पर बहु-टन हाइड्रॉलिक दबाव संभालने के लिए भरोसा न करें। बहु-टन बल उन बोल्टेड जोड़ बिंदुओं को खोज लेगा और थ्रेड्स को खींच देगा, जिससे एक सटीक उपकरण संरचनात्मक जोखिम में बदल जाएगा। आप हल्की सामग्री या चतुर ज्यामिति से भौतिकी को नहीं बदल सकते। लेकिन यदि आप किसी तरह एक पूरी तरह कठोर, बहु-टन वेल्डेड फ्रेम को अपने गैरेज तक ले भी आएं, तो केवल भारी स्टील का टुकड़ा अपने आप धातु नहीं मोड़ता। आपको अभी भी यह समझना होगा कि उस विशाल रैम को माइक्रोमीटर-स्तरीय सटीक समकालिकता के साथ नीचे कैसे चलाया जाए।
आपको केवल एक मजबूत सिलेंडर को भारी स्टील के टुकड़े से बोल्ट कर देने से सटीक पुर्जे मोड़ने वाली कोई स्वतंत्र मशीन नहीं मिलती। प्रेस ब्रेक एक पारिस्थितिकी तंत्र है। जब आप सामान्य पुर्जों का एक बॉक्स खरीदते हैं, तो आप मान लेते हैं कि निर्माता ने फ्रेम को टन भार सहने के लिए, हाइड्रॉलिक्स को समान रूप से धक्का देने के लिए, टूलिंग को सटीक मेल के लिए और नियंत्रणों को सटीक माप के लिए इंजीनियर किया है। वास्तव में, ये चारों प्रणालियाँ पूरी तरह अलग यांत्रिक भाषाएँ बोलती हैं।
यदि फ्रेम टिकता है लेकिन हाइड्रॉलिक्स पीछे रह जाते हैं, तो रैम झुक जाता है। यदि रैम समान रूप से धक्का देता है लेकिन टूलिंग की ज्यामिति टकराती है, तो धातु टूट जाती है। यदि टूलिंग सही से बैठती है लेकिन आपका बैकगेज फिसल जाता है, तो आपने अभी एक बहुत महंगा पेपरवेट बना दिया। आप इन प्रणालियों को जोड़-तोड़ कर एक साथ नहीं ला सकते और उनसे सहयोग की अपेक्षा नहीं कर सकते।
तो जब रैम नीचे आता है, तब ये अलग-अलग बल वास्तव में कैसे परस्पर क्रिया करते हैं?
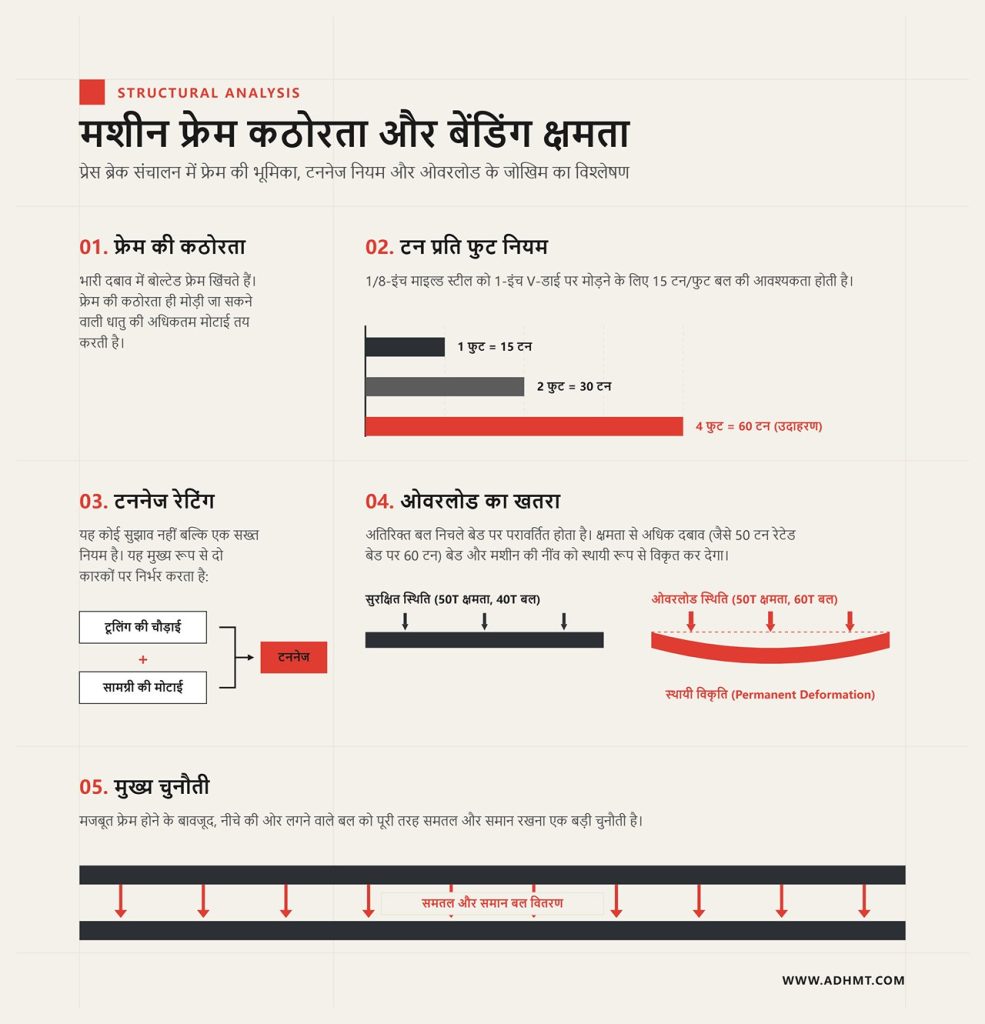
हम पहले ही स्थापित कर चुके हैं कि बहु-टन दबाव के तहत बोल्टेड फ्रेम रबर बैंड की तरह खिंच जाएगा। ऊपर इस पर चर्चा हो चुकी है — अब इसे एक अलग दृष्टिकोण से समझें: उस फ्रेम की विशिष्ट कठोरता सीमा यह तय करती है कि आप वास्तव में कितनी मोटाई की धातु को भौतिक रूप से मोड़ सकते हैं।
मानक “tons per foot” नियम पर ध्यान दें। 1/8-इंच माइल्ड स्टील के टुकड़े को 1-इंच V-डाई पर मोड़ने के लिए प्रति फुट लंबाई लगभग 15 टन बल की आवश्यकता होती है। यदि आप चार फुट लंबे सेक्शन को मोड़ने की कोशिश करते हैं, तो आपको 60 टन दबाव चाहिए। लेकिन ये 60 टन केवल धातु में समाहित नहीं हो जाते; यह बल सीधे निचले बेड में वापस परावर्तित होता है। यदि आपका निचला बेड 50 टन पर अधिकतम 0.010 इंच विक्षेपण के लिए रेटेड है, तो उसे 60 टन तक धकेलना केवल मुड़ा हुआ पार्ट ही नहीं देगा। यह स्टील बेड को उसकी प्रत्यास्थ सीमा से आगे ले जाएगा। बेड स्थायी रूप से झुक जाएगा। आपकी मशीन की नींव स्थायी रूप से विकृत हो जाएगी।
फ्रेम की टननेज रेटिंग कोई सुझाव नहीं है, और यह पूरी तरह उस टूलिंग की चौड़ाई और सामग्री की मोटाई पर निर्भर करती है जिसे आप उसमें उपयोग करते हैं।
यदि आप इतना मजबूत फ्रेम प्राप्त भी कर लें जो आपकी लक्षित मोटाई को बिना विकृत हुए संभाल सके, तो आप कैसे सुनिश्चित करेंगे कि उस पर नीचे की ओर लगने वाला बल पूरी तरह समतल हो?
कल्पना कीजिए कि आप एक काल्पनिक DIY प्रेस ब्रेक किट का बॉक्स खोलते हैं। आपको दो 20-टन हाइड्रोलिक बोतल जैक, एक होज़ और एक सिंगल पंप मिलता है। आप जैकों को अपने रैम के बाएँ और दाएँ किनारों पर बोल्ट करते हैं, उन्हें T-फिटिंग से जोड़ते हैं, और मान लेते हैं कि 40 टन का बल सीधे नीचे की ओर धकेलेगा।
द्रव गतिकी पहली ही बेंड पर इस व्यवस्था को विफल कर देगी। हाइड्रोलिक द्रव हमेशा न्यूनतम प्रतिरोध वाले मार्ग को अपनाता है। यदि आप बेड में कोई छोटा पार्ट थोड़ा-सा ऑफ-सेंटर रखते हैं, या रोलिंग मिल में भिन्नता के कारण शीट मेटल का बायाँ हिस्सा थोड़ा अधिक कठोर है, तो नरम तरफ वाला जैक तेजी से आगे बढ़ेगा और रैम तुरंत झुक जाएगा। कभी भी दो स्वतंत्र सिलिंडरों को एक ही वाल्व से बिना यांत्रिक टॉर्शन बार या CNC फीडबैक लूप के न जोड़ें। जब रैम लोड के तहत झुकता है, तो यह भारी साइड-लोडिंग बल उत्पन्न करता है जो सिलिंडर सील को नष्ट कर देता है और गाइड रेल को तोड़ देता है। यही कारण है कि DIY हाइड्रोलिक्स के बजाय पूर्णतः CNC-आधारित, सिंक्रोनाइज़्ड बेंडिंग समाधान—जैसे ADH Machine Tool की CNC प्रेस ब्रेक मशीनें—औद्योगिक उपयोग में विश्वसनीय, सटीक और दोहराने योग्य परिणाम प्रदान करती हैं, जहाँ Y1/Y2 नियंत्रण और क्लोज़-लूप फीडबैक रैम को हर स्ट्रोक पर पूरी तरह समतल रखते हैं।
पेशेवर मशीनें इसे Y1/Y2 सिंक्रोनाइज़ेशन से हल करती हैं। वे प्रोपोर्शनल वाल्व और लीनियर ग्लास स्केल का उपयोग करती हैं जो रैम की स्थिति को 0.0004 इंच तक पढ़ते हैं। यदि बायाँ सिलिंडर दाएँ से 0.001 इंच भी आगे निकल जाए, तो कंप्यूटर मिलीसेकंड में हाइड्रोलिक प्रवाह को नियंत्रित कर रैम को पूरी तरह समतल रखता है। दो सस्ते बोतल जैकों में कोई फीडबैक लूप नहीं होता। वे बस तब तक अंधाधुंध धक्का देते हैं जब तक कुछ टूट न जाए।
यदि आपका रैम टेढ़ा होकर नीचे आता है, तो उसके नीचे क्लैंप किए गए कठोर स्टील का क्या होगा?
किसी एक आपूर्तिकर्ता से मानक यूरोपीय-शैली का 88-डिग्री पंच लें और उसे किसी लिक्विडेटर से मिले अमेरिकी-शैली के 90-डिग्री V-डाई के साथ जोड़ दें। उन्हें अपनी मशीन में बोल्ट करें और 90-डिग्री ब्रैकेट मोड़ने की कोशिश करें।
टैंग सही तरह से बैठेंगे नहीं। पंच का रेडियस डाई की चौड़ाई से मेल नहीं खाएगा। धातु को साफ़ तरीके से एयर-बेंड करने के बजाय, ऊपरी पंच सामग्री को डाई के तल में ठेल देगा, जिसे कॉइनिंग कहा जाता है और यह एक विनाशकारी प्रक्रिया है। परिणामस्वरूप धातु की सतह पर गहरी खरोंचें पड़ेंगी, बेंड लाइन के साथ सूक्ष्म दरारें बनेंगी, और दबाव हटाते ही पार्ट 93 डिग्री पर वापस उछल जाएगा। टूलिंग केवल एक वेज और एक एनविल नहीं है; यह एक मेल खाता ज्यामितीय जोड़ा है। यदि पंच का रेडियस, कोण और V-डाई की चौड़ाई सामग्री की मोटाई के साथ पूरी तरह संगत नहीं हैं, तो आप कभी भी अपना लक्षित कोण प्राप्त नहीं कर पाएंगे।
हाँ, उच्च-स्तरीय मॉड्यूलर सिस्टम उपलब्ध हैं। Wila का Universal Press Brake कॉन्सेप्ट ऐसे अनुकूलनीय होल्डर का उपयोग करता है जिनमें स्प्रिंग-लोडेड पिन होते हैं, जिससे आप एक ही मशीन पर Trumpf, American और European टूलिंग शैलियों को मिला सकते हैं। लेकिन ये यूनिवर्सल एडेप्टर अधिकांश शौकिया उपयोगकर्ताओं की पूरी कार्यशाला सेटअप से भी अधिक महंगे होते हैं, और इन्हें भी सही ढंग से बैठने के लिए पूरी तरह मशीन किया हुआ, बिना विक्षेपण वाला रैम चाहिए। खराब ज्यामिति की भरपाई केवल खरीदारी से नहीं की जा सकती।
भले ही आपके पास पूरी तरह मेल खाते, स्वयं-सीट होने वाले टूलिंग हों, आप यह ठीक-ठीक कैसे तय करेंगे कि राम के नीचे आने से पहले धातु को कहाँ रखना है?
16-गेज एल्युमिनियम के एक टुकड़े पर शार्पी से एक रेखा खींचें और उसे पंच के ठीक नीचे आँख से मिलाने की कोशिश करें। आप डाई के केंद्र से कम से कम एक-सोलहवें इंच तक चूक जाएंगे।
लेकिन धातु मोड़ना हवा में प्लाज़्मा टॉर्च को मार्गदर्शित करने जैसा नहीं है। जब शीट मेटल मुड़ता है, तो सामग्री भौतिक रूप से खिंचती है। न्यूट्रल एक्सिस स्थान बदलती है। यदि आप ऐसा फ्लैंज चाहते हैं जिसकी बाहरी माप ठीक 2.000 इंच हो, तो आपको बेंड डिडक्शन की गणना करनी होगी और धातु के सपाट किनारे को डाई के केंद्र के पीछे एक अत्यंत विशिष्ट दूरी पर रखना होगा। यदि आपका बैकगेज स्टॉप केवल 0.015 इंच भी गलत है, तो आपका पहला फ्लैंज स्पेसिफिकेशन से बाहर होगा। जब आप दूसरा मोड़ बनाने के लिए पार्ट को पलटते हैं, तो यह त्रुटि बढ़ जाती है। तीसरे मोड़ तक पहुँचते-पहुँचते पार्ट असेंबली में फिट भी नहीं होगा।
वाणिज्यिक बैकगेज X, R और Z अक्षों पर कठोर, मोटर चालित फिंगर्स का उपयोग करते हैं ताकि धातु को माइक्रोमीटर स्तर की सटीकता से स्थित किया जा सके। एक DIY किट बेड पर क्लैंप किए गए एंगल आयरन के टुकड़े पर निर्भर करती है। जैसे ही आप क्लैंप किए गए मैनुअल स्टॉप के खिलाफ भारी स्टील शीट को सरकाते हैं, स्टॉप मुड़ जाता है। आप अपना ज़ीरो खो देते हैं। कठोर और दोहराने योग्य बैकगेज के बिना आप पार्ट्स का निर्माण नहीं कर रहे; आप केवल धातु मोड़ रहे हैं और सर्वोत्तम परिणाम की आशा कर रहे हैं।
$159 का प्रेस ब्रेक अटैचमेंट एक मानक 20-टन शॉप प्रेस में लगाएँ, 1/4-इंच माइल्ड स्टील का दो-इंच चौड़ा टुकड़ा सीधा रखें, और हैंडल पंप करें। धातु “काफी आसानी” से मुड़ जाती है। आप एक पूरी तरह उपयोगी 90-डिग्री ब्रैकेट निकाल लेते हैं। एक पल के लिए आपको लगता है कि आपने सिस्टम को मात देकर कोई विनिर्माण कमाल कर दिया है।
लेकिन मोटरसाइकिल फेंडर के लिए एक छोटा ब्रैकेट मोड़ना केवल एक मामूली करतब है। जैसे ही आप उसी सेटअप को 24-इंच चौड़ी शीट मेटल पर लागू करने की कोशिश करते हैं, भौतिकी पूरी तरह बदल जाती है।
उसी सस्ते शॉप प्रेस अटैचमेंट में 6061-T6 एल्युमिनियम का एक टुकड़ा डालें। जैक पंप करें। साफ मोड़ के बजाय आपको एक तेज़ चटकने की आवाज़ सुनाई देगी क्योंकि एल्युमिनियम बीच से टूट जाएगा। सामान्य अटैचमेंट में पंच का रेडियस अक्सर भंगुर मिश्रधातुओं के लिए बहुत तीखा मिल किया जाता है, जिससे सामग्री खिंचने के बजाय टूट जाती है।
ये बोल्ट-ऑन किट मूल रूप से साधारण V-डाई और पंच होते हैं जो स्प्रिंग-लोडेड गाइड पिनों पर चलते हैं और बोतल जैक द्वारा नीचे की ओर धकेले जाते हैं। ये संकरी, माइल्ड स्टील ब्रैकेट्स के लिए ठीक काम करते हैं जहाँ सटीकता महत्वपूर्ण नहीं होती। यदि आप पिछवाड़े में वेल्डिंग करने वाले हैं और वेल्डिंग कार्ट या कस्टम बंपर ब्रैकेट बना रहे हैं, तो 20-टन बोतल जैक और वेल्डेड I-बीम का एक टुकड़ा काम पूरा कर देगा। बजट सेटअप ठीक वहीं तक टिकते हैं जहाँ अपेक्षाएँ कम हों और सामग्री लचीली हो।
लेकिन ये प्रेस ब्रेक नहीं हैं; ये धातु फोल्डर हैं। एक वास्तविक प्रेस ब्रेक मोड़ के रेडियस, गहराई और सामग्री के खिंचाव को नियंत्रित करता है। शॉप प्रेस अटैचमेंट केवल धातु को एक कोने में तब तक धकेलता है जब तक जैक अपनी सीमा तक न पहुँच जाए या धातु टूट न जाए। यदि आप चौड़ी शीट्स या मोटी प्लेट्स को बिना तोड़े मोड़ना चाहते हैं, तो आपको अधिक टनेज और चौड़ा बेड चाहिए।
आपको ऐसी कोई स्टैंडअलोन मशीन नहीं मिलेगी जो $200 के बोल्ट-ऑन खिलौने और $30,000 की औद्योगिक Amada के बीच की खाई को पूरी तरह भर दे। इसलिए आप खुद एक बनाने का निर्णय लेते हैं। आप एक हैवी-ड्यूटी 50-टन एयर/हाइड्रॉलिक जैक खरीदते हैं और 5×5 स्टील ट्यूबिंग तथा 3/8-इंच चैनल से एक विशाल कस्टम फ्रेम वेल्ड करते हैं।
यहीं पर गणित आपका पीछा पकड़ लेता है। 40-इंच के स्पैन पर बीच में लगाया गया एक 50-टन सिलेंडर गंभीर रैम डिफ्लेक्शन पैदा करता है। आपके पंच का केंद्र डाई में गहराई तक धंसता है, लेकिन स्टील के प्रतिरोध के कारण रैम के बिना सहारे वाले बाहरी किनारे ऊपर की ओर मुड़ जाते हैं। परिणाम होता है डरावना “कैनो इफेक्ट”—बीच में 90 डिग्री और किनारों पर 94 डिग्री का मोड़।
रैम डिफ्लेक्शन ठीक करने के लिए आपको किनारों की ओर लगाए गए दो सिलेंडरों की आवश्यकता होगी। लेकिन जैसा पहले बताया गया, दो सिलेंडरों के लिए रैम को झुकने और जाम होने से बचाने हेतु पूर्ण समकालिकता जरूरी है। अब आप प्रपोर्शनल वाल्व, लीनियर एन्कोडर और कस्टम हाइड्रॉलिक पावर यूनिट की कीमतें देखने लगते हैं। जो काम चौड़ी प्लेट मोड़ने के लिए $500 के अपग्रेड से शुरू हुआ था, वह अचानक $4,000 की ऐसी परियोजना में बदल जाता है जो आपकी शॉप फ्लोर पर ISO 46 हाइड्रॉलिक तेल टपकाती रहती है। इसी बिंदु पर कई फैब्रिकेटर DIY जोड़-तोड़ के बजाय फैक्टरी-इंटीग्रेटेड समाधान चुनते हैं—जैसे कि ADH Machine Tool का टैंडम प्रेस ब्रेक, जो पूरी तरह CNC-आधारित बेंडिंग सिस्टम का हिस्सा है और चौड़ी प्लेटों पर सटीक, समकालिक मोड़ के लिए इंजीनियर किया गया है, बिना अलग-अलग हाइड्रॉलिक्स को मिलाने की जटिलता के।
मान लें कि आप एकल 50-टन जैक और भारी DIY फ्रेम के साथ ही बने रहते हैं, और 40-इंच का प्रीमियम फिंगर ब्रेक किट खरीदते हैं। आप 3/8-इंच प्लेट को बिना कठिनाई मोड़ लेते हैं। फिर आप उसमें 1/2-इंच प्लेट का टुकड़ा डालते हैं, और जैक पूरी तरह रुक जाता है।
फ्रेम विफल नहीं हुआ। हाइड्रॉलिक्स विफल नहीं हुए। ज्योमेट्री विफल हुई। किट में विज्ञापित 3-इंच V-डाई ओपनिंग वास्तव में 2.25 इंच है। जब आप मोटे मटेरियल को संकीर्ण डाई में दबाने की कोशिश करते हैं, तो टनेज की आवश्यकता तेज़ी से बढ़ जाती है। उस 1/2-इंच प्लेट को मोड़ने के लिए अब आपको चौड़े ओपनिंग वाली कस्टम प्रोफेशनल डाई खरीदनी होगी। लेकिन प्रो डाई हॉबी रैम में फिट नहीं होती। इसलिए आप एक कस्टम एडॉप्टर मिल करते हैं, उसे बोल्ट करते हैं, और महंगे 1/2-इंच स्टेनलेस स्टील के टुकड़े का परीक्षण करते हैं।
क्योंकि एडॉप्टर पूरी तरह सही तरीके से बैठा नहीं है, दबाव में पंच खिसक जाता है। 50 टन के दबाव में कभी भी हाइड्रॉलिक रैम या असंगत टूलिंग पर साइड-लोड न डालें। जब कठोर स्टील का पंच लोड के तहत टूटता है, तो वह कार्यशाला में शर्रेप्नेल की तरह टुकड़े उछाल सकता है, मानो कोई फ्रैगमेंटेशन ग्रेनेड फट गया हो।
भले ही वह न टूटे, पंच फिसल सकता है, मोड़ तिरछा हो सकता है, और आपका $80 का स्टेनलेस ब्लैंक सीधे स्क्रैप बिन में चला जाता है। “सस्ते” किट की वास्तविक लागत स्वयं किट नहीं है। वह कोने में जमा होता खराब धातु का ढेर है, क्योंकि आपका असंगत सिस्टम एक ही मोड़ को दो बार दोहरा नहीं सकता।
यदि बोल्ट-ऑन किट केवल बढ़ा-चढ़ाकर पेश किए गए मेटल फोल्डर हैं, और प्रो घटकों को जोड़ने से बजट खत्म होता है तथा टूलिंग टूटती है, तो एक व्यावहारिक शुरुआती व्यक्ति वास्तव में एक कार्यशील प्रारंभिक सेटअप कैसे तैयार करे?
कल्पना कीजिए कि आप एक काल्पनिक DIY प्रेस ब्रेक किट को खोल रहे हैं। आप अपने वर्कबेंच पर सामान्य V-डाई, बिना हार्डन किए गए गाइड पिन और पहले से ड्रिल किए गए ब्रैकेट सजा देते हैं। यह ऐसा महसूस होता है जैसे ढीले गियरों से भरा डिब्बा किसी गत्ते के बॉक्स में उड़ेलकर यह उम्मीद करना कि वे खुद ही एक हाई-परफॉर्मेंस ट्रांसमिशन की तरह ठीक से जाम हो जाएँ। आप अलग-अलग हिस्सों को बस बोल्ट करके यह उम्मीद नहीं कर सकते कि वे 50 टन के टॉर्क को बिना खुद को तोड़े संभाल लेंगे।
लेकिन धातु मोड़ना हवा में प्लाज़्मा टॉर्च को निर्देशित करने जैसा नहीं है। यह यांत्रिक बल और सामग्री के प्रतिरोध के बीच एक कठोर, भौतिक संघर्ष है। यदि आप तैयार मशीन खरीदने के बजाय अपना सेटअप स्वयं बनाने पर अड़े हैं, तो आपको “किट” के रूप में सोचना बंद करके परस्पर निर्भर प्रणालियों के रूप में सोचना शुरू करना होगा।
अधिकांश लोग कुल टनेज पर ही ध्यान केंद्रित करते हैं। वे 50-टन का एयर-ओवर-हाइड्रोलिक जैक खरीदते हैं, 40-इंच का बेड वेल्ड कर लेते हैं, और मान लेते हैं कि वे अप राइट्स के बीच फिट होने वाली किसी भी चीज़ को मोड़ सकते हैं।
यदि आप वास्तव में टनेज, थ्रोट गहराई, बेड लंबाई और टूलिंग सीमाओं के बीच संबंध को समझना चाहते हैं, तो तैयार प्रेस ब्रेक मॉडलों की वास्तविक तकनीकी शीट देखना उपयोगी होता है। उदाहरण के लिए, ADH Machine Tool के औद्योगिक प्रेस ब्रेक विभिन्न टनेज रेंज, कार्य-लंबाई और डाई लोड सीमाओं के साथ स्पष्ट रूप से निर्दिष्ट किए जाते हैं, जिससे यह समझना आसान होता है कि किस कॉन्फ़िगरेशन पर कौन-सी सामग्री सुरक्षित रूप से मोड़ी जा सकती है। विस्तृत विनिर्देश, मॉडल तुलना और तकनीकी विवरण के लिए आप उनका आधिकारिक ब्रोशर यहाँ से डाउनलोड कर सकते हैं: तकनीकी ब्रोशर डाउनलोड करें।
यह धारणा आपके टूलिंग को तोड़ देगी।
कुल 50 टन रेटेड रैम भी केवल 8-इंच के छोटे ब्रैकेट पर विनाशकारी रूप से विफल हो सकता है, यदि बल अत्यधिक केंद्रित हो जाए। टूलिंग की प्रति-रेखीय-मीटर सख्त सीमाएँ होती हैं। यदि आपकी डाई केवल 25 टन प्रति फुट के लिए रेटेड है और आप मोटी प्लेट के संकरे टुकड़े पर 40 टन लगा देते हैं, तो डाई दरक जाएगी। आपको अपने हाइड्रोलिक जैक की कुल क्षमता से अधिक प्रति-इंच टूलिंग सीमाओं को प्राथमिकता देनी होगी।
सामग्री का प्रकार गणना को और जटिल बना देता है। समान मोटाई के लिए स्टेनलेस स्टील को माइल्ड स्टील की तुलना में लगभग 1.5 गुना अधिक टनेज चाहिए। टाइटेनियम में तीव्र वर्क-हार्डनिंग के कारण 1.8 गुना तक बल की आवश्यकता हो सकती है। एल्युमिनियम में लगभग आधे टनेज में काम चल जाता है, और यही कारण है कि सस्ते, बोल्ट-से-जोड़े जाने वाले किट सीमित शौकिया उपयोग में टिक पाते हैं। वे पतले एल्युमिनियम ब्रैकेट के लिए ठीक काम करते हैं, लेकिन जिद्दी मिश्रधातु आते ही विफल हो जाते हैं।
आपकी घरेलू कार्यशाला के लिए न्यूनतम व्यवहार्य विनिर्देश कोई सार्वभौमिक आयामों का सेट नहीं है। यह एक केंद्रीकृत, एकल हाइड्रोलिक रैम है जिसे भारी गसेट वाले फ्रेम और अधिकतम 24 इंच चौड़े बेड के साथ जोड़ा गया हो। एकल रैम दो-सिलेंडर समकालिकता की समस्या को पूरी तरह समाप्त कर देता है। छोटा बेड रैम के डिफ्लेक्शन को सीमित करता है, टनेज को टूलिंग सीमाओं के भीतर सुरक्षित रूप से केंद्रित रखता है, और तथाकथित ‘कैनो प्रभाव’ को रोकता है।
आपको ऐसी स्वतंत्र मशीन नहीं मिलेगी जो घरेलू बजट और औद्योगिक कठोरता के बीच पूर्ण संतुलन दे, इसलिए आपको तय करना होगा कि पैसा कहाँ खर्च करना है। प्रारंभिक हर राशि फ्रेम के द्रव्यमान और मेल खाते टूलिंग पर लगाएँ।
नए लोग अक्सर महंगे लेकिन गैर-जरूरी उपकरण खरीद लेते हैं। वे डिजिटल एंगल गेज, मैग्नेटिक लेज़र लाइन गाइड, या आकर्षक मल्टी-वी डाई पर पैसा खर्च कर देते हैं जो उनके घरेलू रैम में ठीक से फिट भी नहीं होते। यदि आपका फ्रेम खिंचता है तो इनमें से कुछ भी मायने नहीं रखता। जब आप 30 टन बल लगाते हैं, तो कमजोर ब्रेसेड फ्रेम वास्तव में लंबा होने लगता है। आपका पंच रुक जाता है, लेकिन जैक पंप करता रहता है, जिससे हाइड्रोलिक ऊर्जा कार्यपीस को मोड़ने के बजाय स्टील अप राइट्स को खींचने में व्यर्थ होती है।
अपने अप राइट्स और निचले बीम को आवश्यकता से अधिक मजबूत बनाएँ। फिर सबसे पहले पेशेवर, कठोरित स्टील टूलिंग खरीदें और अपने रैम माउंट को उसी विशिष्ट टूलिंग के अनुरूप सटीक रूप से डिज़ाइन करें।
यदि आप सस्ते, सामान्य वी-ब्लॉक को भारी-भरकम हाइड्रोलिक सेटअप के साथ समायोजित करने की कोशिश करते हैं, तो आप विस्फोटक जोखिम खड़ा कर रहे हैं। जब असंगत टूलिंग लोड के तहत खिसकती है, तो वह टूटकर बिखर जाती है। सही पंच और डाई खरीदें, और मशीन को उनके अनुसार तैयार करें।
आप वेल्डिंग पूरी करते हैं, जैक को माउंट करते हैं और डाई को बोल्ट से कस देते हैं।
अभी उस मशीन में धातु बिल्कुल न डालें।
सबसे पहले, समानांतर संरेखण की जाँच डायल इंडिकेटर से करें, अपनी आँखों के अनुमान से नहीं। मैग्नेटिक बेस को निचले बेड पर लगाएँ, इंडिकेटर की टिप को रैम के निचले किनारे पर घुमाएँ और किसी भी अंतर की जाँच करें। यदि आपका केंद्र-संचालित रैम कुछ हजारवें इंच भी समानांतर से बाहर है, तो नीचे की ओर चलते समय वह हाइड्रॉलिक सिलेंडर पर साइड लोड डालेगा।
दबाव में हाइड्रॉलिक रैम पर कभी भी साइड लोड न डालें। इससे अंदरूनी सील फट सकती हैं, सिलेंडर की दीवार पर खरोंच पड़ सकती है, या पंच होल्डर पूरी तरह टूट सकता है।
इसके बाद पेपर टेस्ट करें। पंच को डाई में नीचे लाएँ और टूलिंग के केंद्र तथा दोनों सिरों पर पतली कागज़ की पट्टियाँ रखें। बस इतना हाइड्रॉलिक दबाव लगाएँ कि वे हल्के से दब जाएँ। यदि आप सिरों की पट्टियाँ आसानी से खींच सकते हैं लेकिन बीच वाली पट्टी कसकर फँसी रहती है, तो आपका रैम पहले से ही अपने वजन के कारण झुक रहा है या आपका बेड उभरा हुआ है।
आपको शिम लगाकर, समायोजन करके और अपने माउंटिंग पॉइंट्स को फिर से मशीनिंग करके तब तक सुधार करना होगा जब तक यह दबाव पूरे फैलाव में पूरी तरह समान न हो जाए। तभी आपको समझ में आता है कि केवल धातु को एक स्लॉट में धकेलने के लिए बनी मशीन में कितनी सटीकता लगती है। और जब आप तीसरी शाम भी घर में बने रैम पर डायल इंडिकेटर घुमा रहे होते हैं, तो आपको खुद से पूछना पड़ता है कि क्या यह कैलिब्रेशन प्रोजेक्ट वास्तव में आपके समय के लायक था।
कल्पना कीजिए कि आप एक काल्पनिक DIY प्रेस ब्रेक किट को खोल रहे हैं। आप भारी स्टील प्लेटों, सामान्य सिलेंडरों और हार्डवेयर के बैगों को देखते हैं और खुद को समझाते हैं कि सब कुछ जोड़ देने से आप दस हज़ार डॉलर बचा लेंगे। यह एक आकर्षक जाल है। आप फ्रेम को जोड़ते हैं, खंभों को सीधा करते हैं और अपने काम को देखकर पीछे हटते हैं, यह मानते हुए कि कठिन हिस्सा समाप्त हो गया है। लेकिन धातु मोड़ना हवा में प्लाज़्मा टॉर्च को मार्गदर्शित करने जैसा नहीं है। यह यांत्रिक बल और सामग्री के प्रतिरोध के बीच एक हिंसक, उच्च-दबाव वाला संघर्ष है, और एक कठोर फ्रेम उस संघर्ष में प्रवेश करने की केवल न्यूनतम शर्त है। असली चुनौती उस क्षण शुरू होती है जब आप उन निष्क्रिय स्टील प्लेटों को सटीकता के साथ चलाने की कोशिश करते हैं।
प्रेस ब्रेक बनाना मतलब एक साथ उत्कृष्ट फैब्रिकेटर, द्रव गतिकी इंजीनियर और औद्योगिक इलेक्ट्रीशियन होना। यदि आपकी संरचनात्मक वेल्डिंग त्रुटिहीन नहीं है, तो 50 टन दबाव में फ्रेम खुद को चीर सकता है। लेकिन भले ही आपकी वेल्डिंग टिक जाए, हाइड्रॉलिक प्रणाली आपको विनम्र बनाने के लिए तैयार रहती है।
यदि आप इस चरण पर आकर सोच रहे हैं कि निर्माण जारी रखना समझदारी है या एक विश्वसनीय औद्योगिक समाधान खरीदना बेहतर होगा, तो विशेषज्ञ मार्गदर्शन लेना अगला व्यावहारिक कदम है। ADH Machine Tool के 50 से अधिक बिक्री और सेवा केंद्र हैं और इसके समाधान 100 से अधिक देशों में उपयोग किए जाते हैं, जिससे आप मूल्यांकन, विनिर्देशन और कार्यान्वयन पर पेशेवर चर्चा कर सकते हैं। अपनी आवश्यकता के अनुसार परामर्श या कोटेशन के लिए सीधे संपर्क करें।
जब आप सस्ते हाइड्रॉलिक घटक खरीदते हैं या लॉग स्प्लिटर से पुर्जे निकालकर उपयोग करते हैं, तो आप अदृश्य अक्षमताएँ भी साथ ले आते हैं। खराब डिज़ाइन किया गया हाइड्रॉलिक सर्किट ऊष्मीय क्षय से प्रभावित होता है। जब तेल छोटे आकार के वाल्वों और तेज 90-डिग्री फिटिंग्स से होकर गुजरता है, तो घर्षण से गर्मी उत्पन्न होती है। तापमान बढ़ने से हाइड्रॉलिक द्रव पतला हो जाता है, जिससे लगातार संचालन के प्रत्येक घंटे में प्रणाली की दक्षता लगभग 1.2% घटती है। आपका रैम सचमुच शाम 4:00 बजे अलग तरह से व्यवहार करेगा, जैसा उसने सुबह 8:00 बजे किया था।
जब आपकी मशीन का प्रेसिंग बल मौसम के साथ बदलता रहता है, तब आप दोहराए जा सकने वाले बेंड एंगल प्राप्त नहीं कर सकते।
इसके बाद विद्युत एकीकरण आता है। उस बदलते हुए हाइड्रोलिक दबाव को सुरक्षित रूप से नियंत्रित करने के लिए आपको फुट पेडल, लिमिट स्विच और सोलनॉइड वाल्व को वायर करना पड़ता है। कभी भी उच्च-दाब वाले हाइड्रोलिक सर्किट को हार्ड-वायर्ड, फेल-सेफ इमरजेंसी स्टॉप के बिना वायर न करें। यदि किसी घरेलू कंट्रोल बोर्ड में रिले बंद स्थिति में अटक जाए, तो राम नीचे की ओर दबाव बनाता रहेगा, जब तक कि वह आपके टूलिंग को तोड़ न दे, हाइड्रोलिक सील न उड़ा दे, या उसके रास्ते में जो भी हो उसे कुचल न दे। आपको स्वयं से पूछना होगा: क्या आपके पास इस्पात को कुचलने के लिए बनाई गई मशीन में फेल-सेफ तंत्र विकसित करने की बहु-विषयक विशेषज्ञता है?
आपको व्यावसायिक बाजार में कोई ऐसी स्वतंत्र मशीन नहीं मिलेगी जो शौकिया बजट में पूरी तरह फिट बैठती हो, लेकिन आप कुछ पैसों में एक सक्षम DIY मशीन भी नहीं बना पाएंगे। घरेलू प्रेस ब्रेक की वास्तविक लागत बाद में आकर भारी पड़ती है।
आइए गणित देखें। एक प्रारंभिक-स्तर की, फैक्ट्री-निर्मित हाइड्रोलिक प्रेस ब्रेक की कीमत $5,000 से $20,000 के बीच होती है। एक DIY निर्माता उस मूल्य टैग को देखकर $3,000 कच्चे स्टील और हाइड्रोलिक सिलेंडरों पर खर्च करता है और मान लेता है कि उसने ROI की लड़ाई जीत ली।
वह टूलिंग को भूल गया।
सटीक बेंडिंग के लिए कठोरित स्टील के पंच और V-डाई की आवश्यकता होती है, जो आसानी से बिल में $2,000 से $8,000 और जोड़ देते हैं। व्यावसायिक मशीनें विशिष्ट टूलिंग मानकों के अनुरूप डिज़ाइन की जाती हैं, जिससे तैयार-निर्मित डाई सीधे फिट हो जाती हैं और बिल्कुल सटीक संरेखित होती हैं। जब आप एक कस्टम फ्रेम बनाते हैं, तो अक्सर आपको मानक टूलिंग को पकड़ने के लिए कस्टम एडेप्टर मिल कराने हेतु मशीन शॉप को भुगतान करना पड़ता है। इसमें उच्च-दाब वाली होज़, सही आकार का रिज़र्वॉयर, औद्योगिक-ग्रेड लिमिट स्विच, और फ्लूड सर्किट की समस्या-समाधान के दौरान उड़ी हुई सीलों के अनिवार्य प्रतिस्थापन की लागत भी जोड़ें। अचानक, आपका $3,000 का सप्ताहांत प्रोजेक्ट $9,000 की परेशानी बन जाता है, जिसमें अब भी वारंटी, कैलिब्रेटेड बैकगेज या सिंक्रोनाइज़्ड सिलेंडर शामिल नहीं होते। पेशेवर रकम खर्च करके एक शौकिया मशीन क्यों बनाएं?
पहली आर्क स्ट्राइक करने या एक भी हाइड्रोलिक लाइन जोड़ने से पहले, आपको अपना वास्तविक लक्ष्य स्पष्ट करना होगा।
यदि आपका लक्ष्य यह सीखना है कि द्रव गतिकी, संरचनात्मक इंजीनियरिंग और विद्युत रिले किस प्रकार परस्पर क्रिया करते हैं, तो प्रेस ब्रेक बनाना एक उत्कृष्ट और अत्यंत शिक्षाप्रद यात्रा है। आप प्रयोग कर रहे हैं। मशीन स्वयं आपका प्रोजेक्ट है, और अनिवार्य रूप से उत्पन्न स्क्रैप मेटल, फटे हुए O-रिंग और कई सप्ताह का डाउनटाइम केवल सीखने की लागत हैं।
लेकिन यदि आपके पास 10-गेज स्टेनलेस स्टील की एक ढेर है जिसे मंगलवार तक पचास समान ब्रैकेट में बदलना है, तो आप मशीन निर्माता बनने का जोखिम नहीं उठा सकते।
दोहराए जा सकने वाले पार्ट्स का उत्पादन सक्रिय क्षतिपूर्ति की मांग करता है। इसके लिए ऐसी मशीन चाहिए जिसमें राम का डिफ्लेक्शन एक ज्ञात और अभिकल्पित चर हो, जहाँ हाइड्रोलिक दबाव पूरी तरह स्थिर हो, और जहाँ बैकगेज हर बार सामग्री को बिल्कुल उसी स्थान पर रखे। जब आप एक प्रारंभिक-स्तर की पेशेवर मशीन खरीदते हैं, तो आप केवल स्टील और तेल नहीं खरीद रहे होते। आप हजारों घंटों के इंजीनियरिंग परीक्षण-और-त्रुटि का परिणाम खरीद रहे होते हैं, जिसे आपको स्वयं झेलना नहीं पड़ता। आप यह सुनिश्चितता खरीद रहे होते हैं कि जब आप 90-डिग्री बेंड सेट करते हैं, तो आपको 90-डिग्री बेंड ही मिलता है। अंतिम निर्णय यह नहीं है कि आपके पास प्रेस ब्रेक बनाने का कौशल है या नहीं; बल्कि यह है कि क्या आप अपने समय को इतना महत्व देते हैं कि समझ सकें कि आपको यह स्वयं नहीं करना चाहिए।
