DIY CNC प्रेस ब्रेक: फ्रेम की वेल्डिंग असल में निर्माण का सबसे आसान हिस्सा क्यों है
आप दस मिनट का टाइम-लैप्स वीडियो देखते हैं। धुंधली रोशनी वाले गैरेज में चिंगारियाँ उड़ रही हैं। भारी लेदर वेल्डिंग…

कोल्ड वेल्डिंग एक सॉलिड-स्टेट वेल्डिंग प्रक्रिया है, जिसमें दो या दो से अधिक धातुओं की सतहों को जोड़ने के लिए बहुत कम या बिल्कुल भी गर्मी की आवश्यकता नहीं होती। कोल्ड वेल्डिंग का सबसे पहला वैज्ञानिक प्रमाण 1724 में मिला था, जब दो सीसा की गोलियों को एक-दूसरे के संपर्क में लाकर मरोड़ने पर वे आपस में जुड़ गईं। 1940 के दशक में, कोल्ड वेल्डिंग को औपचारिक रूप से एक सामान्य सामग्री विज्ञान घटना के रूप में पहचाना गया, जिसमें दो साफ धात्विक सतहें एक-दूसरे के संपर्क में वैक्यूम में दबाई जाती हैं और वे आपस में चिपक जाती हैं।
हालांकि कोल्ड वेल्डिंग को आम होने में सालों लगे, आज यह कुछ उद्योगों के लिए एक अपरिहार्य तकनीक है, जो सरल लेकिन चतुराईपूर्ण प्रक्रिया है।
मुख्य बिंदु
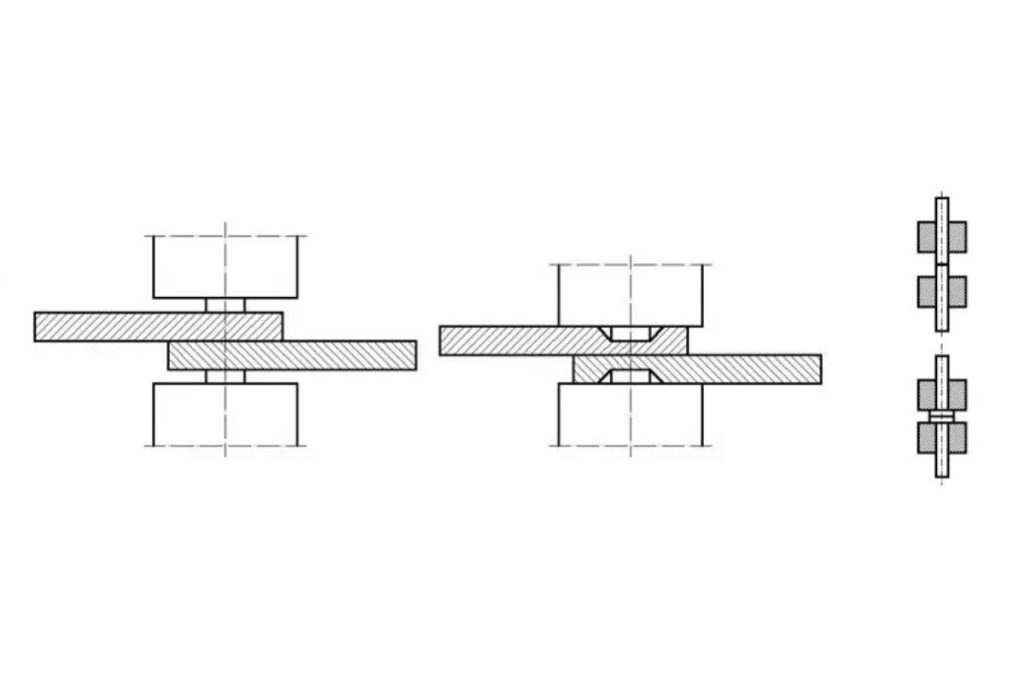
कोल्ड वेल्डिंग से बने लैप जॉइंट्स की क्रॉस सेक्शन कम होती है; जबकि बट जॉइंट्स में एक अतिरिक्त किनारा बनता है, जिसे बाद में हटा दिया जाता है।
कोल्ड वेल्डिंग, जिसे कोल्ड प्रेसर वेल्डिंग या कॉन्टैक्ट वेल्डिंग भी कहा जाता है, वह प्रक्रिया है जिसमें दो साफ धात्विक सतहों को पर्याप्त दबाव देकर धात्विक बंध बनाए जाते हैं। अन्य वेल्डिंग प्रक्रियाओं के विपरीत, जिनमें धातुओं को पिघलाने के लिए गर्मी और फ्यूजन की आवश्यकता होती है, कोल्ड वेल्डिंग बिना थर्मल ऊर्जा के सामग्री को लगभग परिपूर्ण रूप से जोड़ देती है।
सामान्य वातावरण में धातु की सतह ऑक्सीजन के संपर्क में आकर ऑक्साइड लेयर बना लेती है, जो परमाणुओं के बीच संपर्क में बाधा बनती है। कोल्ड वेल्डिंग के लिए, ऑक्साइड लेयर को काटना, ब्रश करना या अन्य यांत्रिक अथवा रासायनिक तरीकों से हटाया जाता है।
धातुएं डक्टाइल और बिना कठोरता के होनी चाहिए। एक और सीमा यह है कि धातुओं में कार्बन नहीं होना चाहिए। कोल्ड वेल्डिंग वैक्यूम में सबसे अच्छे परिणाम देती है, जहां ऑक्सीजन की उपस्थिति नहीं होती।
अधिकांश लोग कोल्ड वेल्डिंग से अवगत नहीं हैं क्योंकि यह पारंपरिक वेल्डिंग की सामान्य धारणा, जिसमें गर्मी लगती है, से अलग है। कुछ तकनीकों को कोल्ड वेल्डिंग कहा जाता है, जो वास्तव में थर्मल प्रोसेस हैं और इलेक्ट्रोड या कंडक्टिव सतह का उपयोग करती हैं।
कोल्ड मेटल ट्रांसफर, आर्क वेल्डिंग की एक प्रक्रिया है जिसमें इलेक्ट्रिक आर्क का उपयोग कर वेल्डिंग की जाती है। यह MIG वेल्डिंग प्रक्रिया अक्सर कोल्ड वेल्डिंग के नाम से गलत पहचानी जाती है, क्योंकि इसमें वेल्ड पूल में पारंपरिक MIG से 90% कम गर्मी लगती है।
कोल्ड TIG वेल्डिंग में गर्मी को बहुत कम कर दिया जाता है और एक बहुत छोटी जगह पर सेकंड के अंश में सटीक इलेक्ट्रिक आर्क लगाया जाता है। गर्मी जल्दी फैल जाती है, जिससे यह तकनीक फ्यूजन के बिना पतली धातु शीट्स को जोड़ने के लिए कारगर है।
इस प्रक्रिया के लिए धातुओं को पहले ऑक्साइड लेयर से पूरी तरह साफ किया जाता है, जिसके लिए ब्रशिंग या कटिंग का सहारा लिया जाता है। सतह को साफ करने के बाद, धातुओं को औद्योगिक मशीनरी की मदद से उच्च दबाव में एक-दूसरे से दबाया जाता है।
यह प्रक्रिया धातु परमाणुओं के सूक्ष्म स्तर पर काम करती है, जहां दो साफ सतहों के बीच इलेक्ट्रॉन ट्रांसफर होता है। बना बंधन मजबूत होता है और उसमें अशुद्धियां या खुरदरापन कम होता है, लेकिन सतह पर गंदगी या अनियमितता होने पर बंधन कमजोर हो सकता है।
साफ सतह तैयार करने और वेल्डिंग के बीच समय भी बहुत महत्वपूर्ण है। यह समय खिड़की छोटी होती है, क्योंकि साफ सतह के परमाणु वातावरण से तुरंत प्रतिक्रिया करने लगते हैं। यदि सतह ज्यादा देर खुली रही तो गंदगी घुस सकती है, जिससे बंधन कमजोर हो जाएगा। इन अशुद्धियों का पता गैर-विनाशकारी परीक्षण विधियों से लगाया जा सकता है।
इस अपेक्षाकृत सरल विधि के लिए कुछ ही औजारों की आवश्यकता होती है: ऑक्साइड लेयर हटाने के लिए वायर ब्रश और परमाणुओं को जोड़ने के लिए कोल्ड प्रेशर वेल्डिंग मशीन।
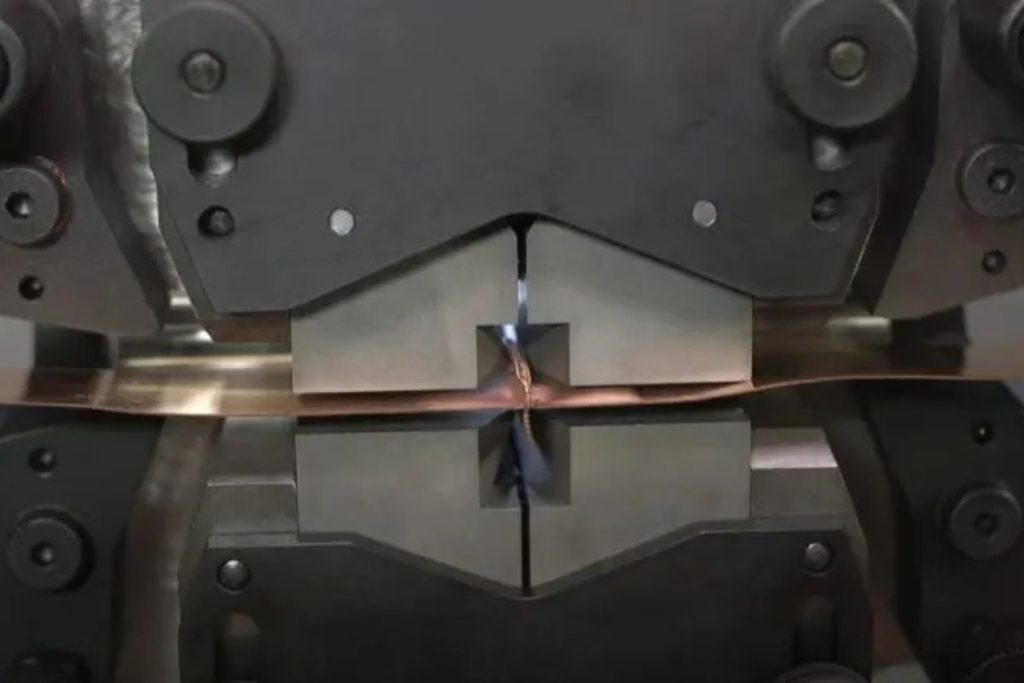
एक सामान्य कोल्ड प्रेशर वेल्डिंग मशीन में दबाव लगाने का यंत्र (पंचिंग प्रेस), पंच या डाई गाइड, तार या शीट्स के लिए रोलर्स और दबाव लगाने के लिए यांत्रिक या न्यूमेटिक लोडिंग होती है।
तार वेल्डिंग के लिए उपयुक्त डाई का चयन कर मशीन में लगाया जाता है। आमतौर पर ये मशीनें धातु के सिरों को काटने या ट्रिम करने के लिए गिलोटिन से लैस होती हैं, ताकि ऑक्साइड लेयर हटाकर सपाट सतह मिले।
दो तारों या स्ट्रिप्स को उच्च दबाव में जोड़ने पर संपर्क क्षेत्र में अतिरिक्त धातु के रूप में बरी निकलती है, जिसे हटा दिया जाता है। बहुत पतले तारों और शीट्स की कोल्ड वेल्डिंग का उपयोग सेमीकंडक्टर उद्योग में खूब होता है, जहां पुर्जे छोटे और संवेदनशील होते हैं।
कोल्ड प्रेशर वेल्डिंग मशीनें आकार और प्रकार के अनुसार बहुत अलग-अलग हो सकती हैं—छोटे पोर्टेबल यंत्र (मुख्यतः तांबे के तार वेल्डिंग के लिए) से लेकर न्यूमेटिकली नियंत्रित बड़े यंत्रों तक।
कोल्ड वेल्डिंग के लिए समान संरचना वाली धातुएं और मुलायम गैर-फेरस धातुएं सबसे उपयुक्त होती हैं, हालांकि असमान धातुओं को भी जोड़ा जा सकता है। आम तौर पर कोल्ड वेल्डिंग के लिए इन धातुओं का उपयोग होता है:
अल्ट्राथिन गोल्ड नैनोवायर को महज सेकंडों में यांत्रिक संपर्क से जोड़ा जा सकता है। परीक्षणों में पाया गया है कि वेल्ड की क्रिस्टलीय संरचना और यांत्रिक गुण बाकी नैनोवायर के समान होते हैं। नैनोस्केल पर गोल्ड-सिल्वर और सिल्वर एलॉय की कोल्ड वेल्डिंग भी सफल रही है, जिससे आगे रिसर्च से इस प्रक्रिया का आम होना संभव है।
ये उद्योग लगातार हल्के और कार्यक्षम मटीरियल्स के संयोजन की खोज में रहते हैं ताकि प्रदर्शन और ईंधन दक्षता बढ़ सके। यहां कोल्ड वेल्डिंग विशेष रूप से एल्यूमीनियम और स्टेनलेस स्टील की वेल्डिंग में उपयोगी है। यह तकनीक मटीरियल्स को उच्च तापमान के संपर्क में आने से बचाती है, जिससे भंगुरता का खतरा कम होता है।
जहां गर्मी लाना खतरनाक हो सकता है, वहां कोल्ड वेल्डिंग बेहतरीन समाधान है। भूमिगत केबलों को सुरक्षित रूप से जोड़ने के लिए कोल्ड वेल्डिंग का इस्तेमाल किया जाता है, क्योंकि गर्मी अगर विस्फोटक गैसों से संपर्क में आए तो खतरा हो सकता है।
रेफ्रिजरेशन में इस्तेमाल होने वाले हीट एक्सचेंजर बड़े साइज की शीट्स में ट्यूबलर डक्ट्स बनाने के लिए कोल्ड वेल्डिंग का प्रयोग करते हैं। कुछ स्टोरेज या पैकेजिंग डिवाइस भी बट या लैप जॉइंट्स बनाते समय कोल्ड वेल्डिंग का उपयोग करते हैं। साथ ही, गर्मी के बिना धातुओं को जोड़ने से सामग्री की अखंडता बनी रहती है।
कोल्ड वेल्डिंग सबसे अच्छे परिणाम तब देती है जब यह वैक्यूम में हो, यानी ऑक्सीजन की अनुपस्थिति में। इसी कारण, अंतरिक्ष यान के पुर्जों में कई बार कोल्ड वेल्डिंग अनजाने में हो जाती है।
गैलिलियो अंतरिक्ष यान इसका उदाहरण है, जहां आकस्मिक कोल्ड वेल्डिंग की संभावना को इंजीनियरिंग में ध्यान नहीं रखा गया, जिससे मिशन लगभग असफल हो जाता और NASA को अरबों डॉलर का नुकसान हो सकता था। 9 अक्टूबर 1989 को गैलिलियो को जुपिटर की जानकारी जुटाने के लिए लॉन्च किया गया। 18 महीने के सफर के बाद, 18 में से 3 स्पेशल एंटेना को खोलते समय वे कोल्ड वेल्डिंग के कारण आपस में चिपक गए।
एंटेना के चलते हुए हिस्से लंबे समय तक ऑक्सीजन के बिना साफ होते रहे और उच्च दबाव में संपर्क में आने पर एक हो गए। सतहों के आपसी आंदोलन से भी कोल्ड वेल्डिंग से बचाव नहीं होता, यानी यह फ्रेटिंग और गैलिंग के साथ-साथ कंपन और झटकों के कारण भी साथ-साथ हो सकती है।
आजकल कोल्ड वेल्डिंग से बचाव के लिए सामग्री चयन, लुब्रिकेशन, कोटिंग और संपर्क सतह कम करने जैसे उपाय किए जाते हैं।
दूसरी ओर, कोल्ड वेल्डिंग का यह गुण अंतरिक्ष यात्रियों को अंतरिक्ष यान के बाहर आवश्यक मरम्मत करने में मदद करता है।
अन्य वेल्डिंग विधियों की तुलना में, जहां धातुएं तरल या पिघली अवस्था से गुजरती हैं (आर्क वेल्डिंग, फ्रिक्शन वेल्डिंग, स्पॉट वेल्डिंग आदि), कोल्ड वेल्डिंग बिना गर्मी के धातुओं को जोड़ती है। यह प्रक्रिया एकसमान और मजबूत परिणाम देती है, क्योंकि जोड़ में कोई हीट-अफेक्टेड ज़ोन नहीं बनता। हालांकि, उत्तम परिणामों के लिए ऑक्साइड लेयर को पूरी तरह हटाना और सतह की अनियमितताओं पर विशेष ध्यान देना जरूरी है। याद रखें, यह प्रक्रिया वैक्यूम में सबसे अच्छे परिणाम देती है।
कोल्ड वेल्डिंग विभिन्न उद्योगों की जटिल समस्याओं का समाधान करती है, हालांकि इसमें सामग्री के लिहाज से सीमाएं भी हैं। इसे कार्बन युक्त धातुओं पर लागू नहीं किया जा सकता, जो एक बड़ी कमी है, क्योंकि माइल्ड स्टील आज सबसे ज्यादा वेल्ड की जाने वाली धातु है।
