3000W लेज़र कटिंग: वास्तविक लागत, उत्पादक मोटाई और उत्पादन-फिट के बारे में सच
एक सेल्समैन आपके डेस्क पर माइल्ड स्टील का 20mm का टुकड़ा रखता है। यह भारी है, प्रभावशाली है, और कथित…

गरम रोल्ड या ठंडा रोल्ड इस्पात? किसे चुनें? एक इंजीनियर का सबसे महत्वपूर्ण कार्यों में से एक है अपनी आवश्यकता के अनुसार सही सामग्री का चयन करना। धातुओं की पहले से ही कई किस्में उपलब्ध हैं, जिनमें से हर एक के अपने फायदे और उपयोग हैं। कुछ इस्पात प्रकार घरेलू उपकरणों के लिए उपयुक्त हैं, कुछ ऑटोमोबाइल या समुद्री उद्योग, गैस टैंक, निर्माण आदि के लिए।
फिर भी, एक और महत्वपूर्ण भेद रह जाता है। समान रासायनिक संरचना वाले किसी भी ग्रेड के इस्पात की गुणवत्ता उसके निर्माण के तरीके पर निर्भर करती है। हमारे कई ग्राहकों ने हमसे इसका अंतर पूछा है, इसलिए यहां हम विस्तार से समझा रहे हैं।
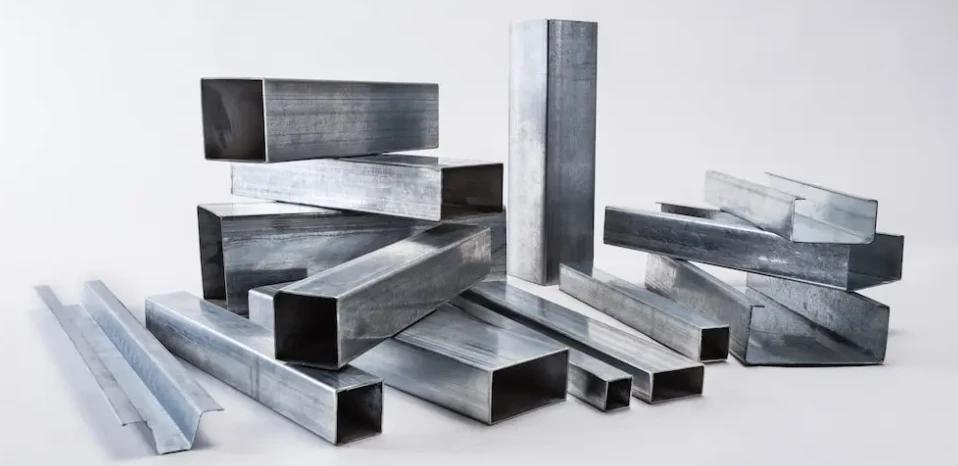
मुख्य बिंदु
गरम प्रक्रिया का उपयोग ठंडी प्रक्रिया की तुलना में अधिक होता है क्योंकि इसमें कम ताकत और ऊर्जा लगती है। इसे कंप्रेशन के माध्यम से ढालने की विधियों जैसे रोलिंग, मेटल एक्सट्रूज़न, फोर्जिंग आदि में इस्तेमाल किया जाता है।
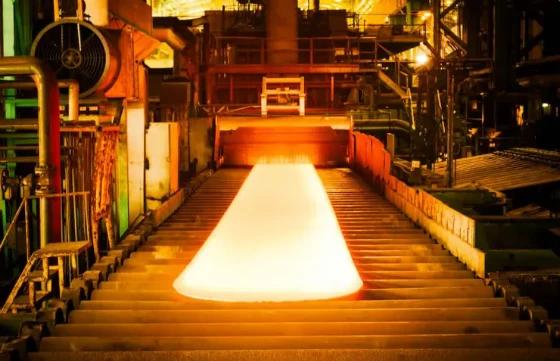
गरम रोलिंग प्रक्रिया में धातु को उसकी पुनः क्रिस्टलीकरण तापमान से ऊपर गर्म किया जाता है। इस्पात के मामले में यह तापमान 1000°C से अधिक होता है।
गरम रोलिंग में गर्म की गई धातु
शुरुआती सामग्री आमतौर पर स्टील की बिलेट या स्लैब होती है। इन्हें पहले उपरोक्त तापमान से ऊपर गर्म किया जाता है। इसके बाद इन्हें रोलिंग मशीन में डाला जाता है। निरंतर रोलिंग से इस्पात को अंतिम रूप मिलता है – एक मेटल शीट (3 मिमी या उससे अधिक) या कोई विशेष प्रोफाइल।
क्योंकि उच्च तापमान पर धातु को आसानी से आकार दिया जा सकता है, इसलिए ठंडा रोल्ड इस्पात की तुलना में इसका उत्पादन अधिक मात्रा में किया जा सकता है। इससे गरम रोल्ड इस्पात की बाजार कीमत कम रहती है। इस्पात को सामान्य तापमान पर ठंडा किया जाता है, जिसे सामान्यीकरण (नॉर्मलाइजिंग) कहा जाता है। यह प्रक्रिया धातु की सूक्ष्म-संरचना को बदल देती है, जिससे उसमें अधिक लचीलापन और मजबूती आती है। लचीलापन विशेष रूप से तब महत्वपूर्ण होता है जब धातु को झुकाकर मनचाहा आकार देना हो।
हालांकि, गरम रोल्ड इस्पात सर्वोत्तम गुणवत्ता नहीं देता। ठंडा करते समय इसमें हल्की सिकुड़न होती है, जिससे भीतरी तनाव पैदा होते हैं। परिणामस्वरूप, मापों में असमानता और कुछ विकृति हो सकती है। आकार की सहनशीलता 2% से 5% तक बदल सकती है। इसके अलावा, सतह पर स्केल की परत बन जाती है, जो उच्च तापमान पर बनने वाला ऑक्साइड होता है।
गरम रोल्ड उत्पादों को छूकर भी पहचाना जा सकता है – इनकी सतह असमान होती है और इनमें ऑयली फिनिश नहीं होती। स्टील की छड़ों के किनारे भी अक्सर गोल होते हैं।
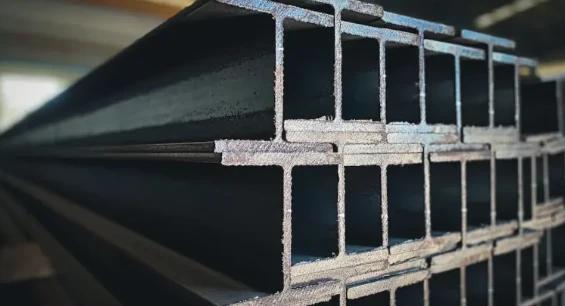
गरम रोल्ड इस्पात का निर्माण क्षेत्र में व्यापक रूप से उपयोग होता है
जब अत्यधिक सटीकता की आवश्यकता न हो, तब गरम रोल्ड इस्पात सबसे अच्छा विकल्प है। कई क्षेत्रों में इसकी कीमत की बढ़त सटीकता की आवश्यकता से अधिक महत्वपूर्ण होती है। इसके कुछ आम उपयोग हैं:
ठंडी प्रक्रिया से धातु को आकार देने के कई फायदे हैं। तकनीकी रूप से, इसमें कोल्ड रोलिंग और कोल्ड ड्राइंग दोनों शामिल हैं। कोल्ड रोलिंग शीट मेटल के लिए, जबकि कोल्ड ड्राइंग आयताकार और गोल बार के लिए होता है।
गरम रोलिंग के विपरीत, ठंडा रोलिंग प्रक्रिया में धातु को उसकी पुनः क्रिस्टलीकरण तापमान से नीचे रखा जाता है। हालांकि, यह केवल प्रक्रिया की शुरुआत है। शुरुआत में गरम रोलिंग की तरह ही धातु को आकार दिया जाता है, ताकि कोई ज्यादा प्रतिरोध न हो। इसके बाद धातु को सामान्य तापमान पर ठंडा किया जाता है।
अर्ध-निर्मित उत्पादों को कोल्ड रिडक्शन मिल्स में भेजा जाता है। कोल्ड रोलिंग में स्टील शीट की मोटाई को 0.5 से 3 मिमी (सॉफ्ट स्टील के लिए) और 0.5 से 5 मिमी (स्टेनलेस स्टील के लिए) तक कम किया जाता है। इस प्रक्रिया के दौरान तेल का उपयोग ठंडा करने और लुब्रिकेंट के रूप में किया जाता है। जैसे-जैसे शीट रोलर्स के बीच पतली होती है, उसकी गति बढ़ जाती है, जिससे घिसाव और विकृति हो सकती है, लेकिन ऑयली फिनिश इस समस्या को कम कर देती है। इसलिए, कोल्ड रोल्ड स्टील को उसकी चिकनी और तेलयुक्त सतह से पहचाना जा सकता है।
क्योंकि यह प्रक्रिया पुनः क्रिस्टलीकरण तापमान से नीचे होती है, इसमें वर्क हार्डनिंग होता है। रोलर्स के दबाव से प्लास्टिक डिफॉर्मेशन होता है, जिससे ठंडा रोल्ड इस्पात की यील्ड स्ट्रेंथ गरम रोल्ड से कहीं ज्यादा होती है। उदाहरण के लिए, गरम रोल्ड स्टील का यील्ड स्ट्रेंथ 235 MPa हो सकता है, जबकि समान रासायनिक संरचना वाले कोल्ड रोल्ड स्टील का यील्ड स्ट्रेंथ 365 MPa तक पहुंच सकता है।
ठंडी प्रक्रिया की मुख्य खूबियां:
हालांकि ठंडा रोल्ड इस्पात गरम रोल्ड से महंगा होता है, लेकिन ऊपर बताए गए फायदे इसे कई उपयोगों के लिए उपयुक्त बनाते हैं। अंतिम उत्पादों को अतिरिक्त फिनिशिंग की कम आवश्यकता होती है, क्योंकि इनकी सतह पहले से ही चिकनी होती है। ठंडा रोल्ड या ड्रॉ किए गए स्टील का उपयोग इन क्षेत्रों में होता है:
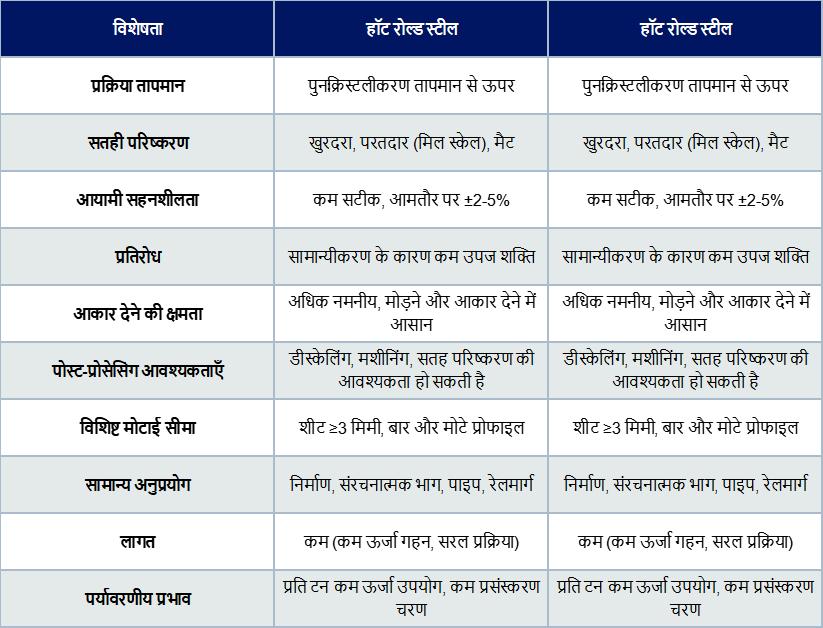
अपने उत्पाद के लिए सही सामग्री चुनते समय, इन दोनों निर्माण विधियों के बीच अंतर समझना बहुत जरूरी है। जरूरत से ज्यादा खर्च करने का कोई फायदा नहीं: सही निर्णय पूरी तरह आपकी एप्लिकेशन, बजट और प्रदर्शन की प्राथमिकताओं पर निर्भर करता है:
