ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

पिछले वसंत में, एक प्रोक्योरमेंट इंजीनियर मुझे अपनी नई 200‑टन, 10‑फुट CNC प्रेस ब्रेक दिखा रहा था। ताज़ा पेंट। मल्टी-एक्सिस बैकगेज। लेज़र एंगल माप प्रणाली। उसने साइड फ्रेम पर हाथ मारते हुए कहा, “हमने विश्वसनीयता खरीदी है।”
तीन हफ्तों बाद वे पार्ट्स में शिम लगा रहे थे और इस पर बहस कर रहे थे कि गलत प्रोग्राम किसका था।
मशीन नहीं बदली थी। सामग्री बदल गई थी।
अगर आप ऐसी मशीन में निवेश करने पर विचार कर रहे हैं—चाहे वह हाई-प्रिसीजन हो या हैवी-ड्यूटी—तो पहले यह समझना ज़रूरी है कि मशीन की क्षमता से अधिक महत्वपूर्ण है प्रक्रिया नियंत्रण। उदाहरण के लिए, किसी भी उन्नत WAD सीरीज़ CNC प्रेस ब्रेक की वास्तविक ताकत केवल उसके टननेज में नहीं, बल्कि इस बात में है कि वह परिवर्तनशील मटेरियल व्यवहार को कितनी स्थिरता से संभाल पाती है।
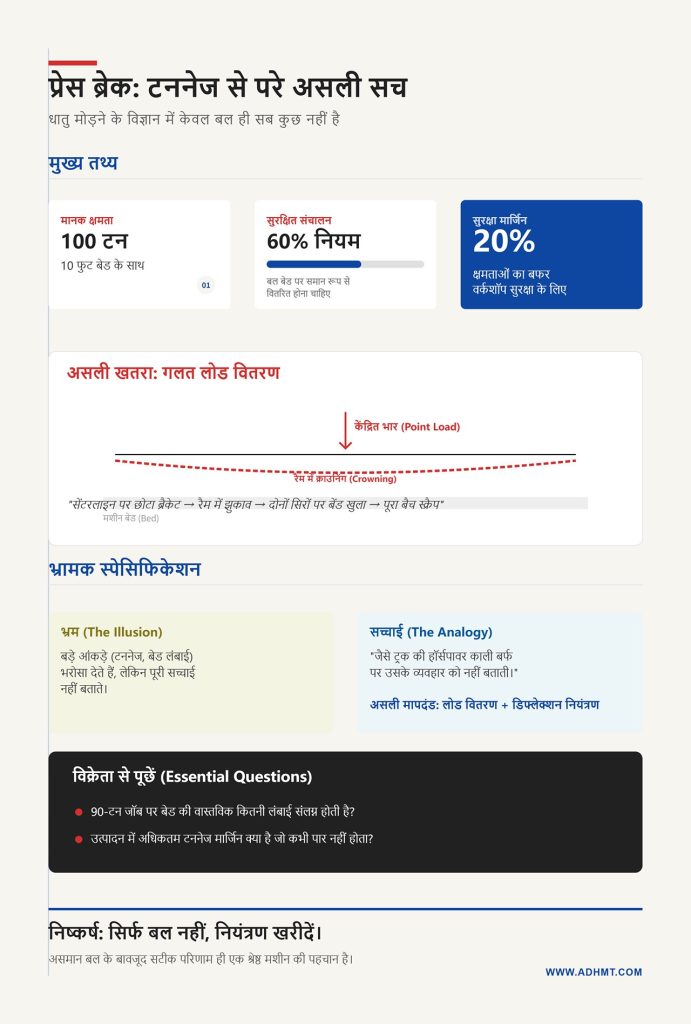
एक 100‑टन प्रेस ब्रेक की कल्पना कीजिए, जिसकी बेड लंबाई 10 फुट है। कागज़ पर वह उस पूरी लंबाई में 100 टन बल लगा सकती है। व्यवहार में, सुरक्षित डिफ्लेक्शन सीमा के भीतर वह तभी रहती है जब यह बल लगभग 60% बेड पर समान रूप से वितरित हो। उसी टननेज को यदि आप छोटे हिस्से पर केंद्रित कर दें, तो आप अब “स्पेसिफिकेशन के भीतर” नहीं हैं — आप पार्ट के साथ‑साथ मशीन को भी मोड़ रहे हैं।
मैंने इसी गलती में पूरा बैच स्क्रैप कर दिया था। सेंटरलाइन के पास एक छोटा, मोटा ब्रैकेट चलाया और सोचा कि मैं सुरक्षित हूँ क्योंकि कुल टननेज नेमप्लेट से कम था। रैम में इतनी सी क्राउनिंग आई कि दोनों सिरों पर बेंड खुल गया। हर पार्ट एक जैसा था। और हर पार्ट गलत था।
बेड लंबाई और अधिकतम टननेज किसी सेमी-ट्रक की हॉर्सपावर की तरह लगते हैं। बड़े आँकड़े। भरोसा देने वाले। लेकिन हॉर्सपावर यह नहीं बताती कि ट्रक काली बर्फ पर कैसा व्यवहार करेगा। लोड का वितरण बताता है। डिफ्लेक्शन बताता है। और वह 20% क्षमता बफर, जिसे समझदार वर्कशॉप प्रक्रिया सुरक्षा के रूप में रखती हैं, वही असली फर्क पैदा करता है।
यही कारण है कि बड़े और लंबे पार्ट्स के लिए कई शॉप्स सिंगल मशीन की बजाय टैंडम प्रेस ब्रेक कॉन्फ़िगरेशन का उपयोग करती हैं—सिर्फ अधिक टननेज के लिए नहीं, बल्कि लोड वितरण और नियंत्रित डिफ्लेक्शन के लिए।
तो जब आप दो विक्रेताओं की तुलना करते समय बड़ी मशीन पर गोला बनाते हैं, तो आप वास्तव में क्या खरीद रहे हैं — सिर्फ बल, या असमान बल के बावजूद नियंत्रण?
शॉप से यह पूछें: जब आप 100‑टन प्रेस ब्रेक पर 90‑टन का जॉब कोट करते हैं, तो बेड की वास्तविक कितनी लंबाई संलग्न होती है, और उत्पादन के दौरान आप किस टननेज मार्जिन को किसी भी हालत में पार नहीं करते?
अब बात करते हैं “फुली ऑटोमेटेड” के भीतर छिपे शांत भ्रम की।
आधुनिक CNC प्रेस ब्रेक लेज़र माप के जरिए एंगल को स्वतः सुधार सकती हैं। यदि स्प्रिंगबैक अपेक्षा से अधिक हो, तो वे रैम को कुछ हज़ारवें इंच और नीचे धकेल देती हैं। स्क्रीन पर यह बुद्धिमत्ता जैसा दिखता है। लेकिन कई बार हकीकत यह होती है कि सॉफ्टवेयर घिसे हुए टूलिंग का पीछा कर रहा होता है।
उदाहरण के लिए, Promecam‑स्टाइल टूलिंग में अक्सर प्रति मीटर बल की सीमा निर्धारित होती है। आप 1000‑टन की प्रेस ब्रेक को फर्श से बोल्ट कर सकते हैं, लेकिन यदि पंच होल्डर इंटरफेस की रेटिंग 100 टन प्रति मीटर है और आप इसे नजरअंदाज करते हैं, तो कोई न कोई हिस्सा फ्यूज़ की तरह काम करेगा। आमतौर पर टूलिंग। कभी‑कभी बीम।
फिर क्या होता है? हल्का सा विकृति। शुरुआत में सूक्ष्म, लगभग अदृश्य। ऑपरेटर गहराई में थोड़ा समायोजन करता है ताकि उसे संतुलित किया जा सके। CNC उस सुधार को मेमोरी में सहेज लेता है। यह प्रक्रिया पर्याप्त बार दोहराएँ, तो आप अब किसी सैद्धांतिक V‑ओपनिंग और पंच रेडियस पर नहीं मोड़ रहे होते। आप उस क्षति की स्मृति के आधार पर मोड़ रहे होते हैं, जो धीरे‑धीरे जमा होती गई है।
मैंने इसी कारण पूरी एक खेप स्क्रैप कर दी थी। हमने एंगल करेक्शन पर जरूरत से ज़्यादा भरोसा कर लिया। शुरुआती पार्ट्स निरीक्षण में पास हो गए। लेकिन रन के बीच तक टूलिंग की गर्मी और घिसावट ने न्यूट्रल एक्सिस को इतना बदल दिया कि आगे की असेंबली ठीक से फ्लैट बैठ ही नहीं पाई। मशीन एकसमान थी। प्रक्रिया नहीं।
सॉफ़्टवेयर एंगल को सुधार सकता है। लेकिन वह उस टूलिंग स्टैक को ठीक नहीं कर सकता जो लोड के नीचे चुपचाप ऐसे झुक रहा हो जैसे घिसी हुई किवाड़ की कुंडी।
जब कोई विक्रेता कहता है, “हमारा CNC अपने‑आप कंपेन्सेट करता है,” तो असली सवाल कंट्रोलर की समझदारी नहीं है। असली सवाल यह है कि उसके नीचे की मैकेनिकल संरचना कितनी स्थिर है।
शॉप से यह पूछें: आप प्रति मीटर टूलिंग लोड की पुष्टि कैसे करते हैं और होल्डर या बीम के डिफ्लेक्शन को CNC द्वारा गहराई सुधारों से छिपाने से पहले कैसे पहचानते हैं?
मोटाई दोगुनी कर दें। यदि 10‑गेज के लिए X टन लगते हैं, तो 3/16 के लिए 2X नहीं लगेंगे—लगभग 4X के करीब लगेंगे। बल रैखिक रूप से नहीं बढ़ता। और यह तब है जब आप किसी दूसरी मिल से आए अधिक कठोर बैच से नहीं टकराए हों।
अच्छी शॉप्स जानबूझकर क्षमता को 20–30% तक ओवरसाइज़ रखती हैं। दिखावे के लिए नहीं—सुरक्षित मार्जिन के लिए। यही अतिरिक्त गुंजाइश ऑपरेटर को तब राहत देती है जब कॉइल प्रमाणपत्र से अधिक कठोर निकल आए।
यह वह हिस्सा है जिसे ब्रोशर अक्सर छोड़ देते हैं: A36 लेबल वाली दो शीट्स भी उसी दिन अलग‑अलग तरह से मुड़ सकती हैं। ग्रेन की दिशा, अवशिष्ट तनाव, रासायनिक संरचना में मामूली अंतर—सब असर डालते हैं। स्प्रिंगबैक एक‑दो डिग्री बदल सकता है। कड़ी टॉलरेंस वाले एन्क्लोज़र में एक डिग्री का मतलब मीलों का फर्क होता है।
मैंने इसी तरह पूरी एक खेप स्क्रैप की थी। वही प्रोग्राम, वही सेटअप, बस नया मैटेरियल पैलेट। पहले पाँच पार्ट्स जाँचे गए—सब ठीक। अगले पचास ने रात भर रखने के बाद आधा डिग्री खुलकर दिखाया। हमने मशीन को उसकी ऊपरी टनेज सीमा के करीब धकेल रखा था। बिना पद्धति पर पुनर्विचार किए समायोजन की कोई गुंजाइश नहीं बची थी।
एक प्रेस ब्रेक काली बर्फ पर दौड़ते पूरी तरह लदे ट्रक जैसा है। उसकी टनेज रेटिंग इंजन की ताकत है। मल्टी‑एक्सिस बैकगेज ट्रैक्शन कंट्रोल है। लेकिन असली बचाव—दोहराने योग्य सटीकता—इस पर निर्भर करता है कि ड्राइवर कब महसूस करता है कि ट्रेलर फिसलना शुरू कर रहा है, और निरीक्षण में स्किड के निशान दिखने से पहले उसे कैसे संभालता है।
मशीनें निष्पादन करती हैं। वे निर्णय नहीं लेतीं।
यदि कच्चा माल आपके पैरों तले अपना व्यवहार बदल दे, तो उस शॉप में कौन यह जिम्मेदारी लेता है कि स्क्रैप बढ़ने से पहले बेंड सीक्वेंस, टूल चयन और टनेज मार्जिन में आवश्यक बदलाव किए जाएँ?
वर्कशॉप से यह पूछें: जब रन के बीच में मटेरियल की कठोरता या स्प्रिंगबैक बदल जाता है, तो आपके ऑपरेटर बेंडिंग की पद्धति में कौन‑कौन से ठोस बदलाव करते हैं — और यह निर्णय लेने का अधिकार किसके पास होता है?**
छह‑एक्सिस प्रेस ब्रेक पर आप पहली शीट के डाई को छूने से पहले ही क्राउनिंग, डेप्थ, बैकगेज पोज़िशन और बेंड सीक्वेंस प्रोग्राम कर सकते हैं। स्क्रीन पर साफ‑सुथरी सिमुलेशन दिखाई देती है। पार्ट 3D में घूमता है। कोलिजन वार्निंग हरी ही रहती हैं।
फिर अगली पैलेट पर मिल सर्ट में यील्ड स्ट्रेंथ 8% अधिक निकलती है।
CNC इसे महसूस नहीं करता। ऑपरेटर करता है — या नहीं करता।
यहीं पर ऑटोमेशन सुरक्षा जाल होना बंद कर देता है और फोर्स मल्टिप्लायर बन जाता है। उस प्रोग्राम में निहित हर मान्यता — K‑फैक्टर, बेंड डिडक्शन, स्प्रिंगबैक कम्पनसेशन — अब गलत मटेरियल मॉडल पर पूरी सटीकता और निरंतरता के साथ लागू होती है। मशीन 500 एक‑जैसे पार्ट बनाएगी। अगर पहला पार्ट 0.7 डिग्री से चूक गया और आपने पद्धति पर दोबारा विचार नहीं किया, तो अगले 499 भी शल्य‑सटीकता के साथ उतने ही गलत होंगे।
मल्टी‑एक्सिस क्षमता मानव निर्णय को खत्म नहीं करती; उसे और प्रभावशाली बना देती है। जैसे काली बर्फ पर चल रहे भारी ट्रक में पावर स्टीयरिंग जोड़ देना — छोटे सुधार या तो स्थिति संभाल लेते हैं, या उतनी ही सहजता से उसे और बिगाड़ देते हैं।
तो फिर वे वर्कशॉप कौन‑सी हैं जो इस उतार‑चढ़ाव को संभाल लेती हैं, और कौन‑सी वे हैं जो अपने ही स्क्रैप को ऑटोमेट कर देती हैं?
वर्कशॉप से यह पूछें: जब बैच के बीच में मटेरियल प्रॉपर्टीज बदल जाती हैं, तो आप सबसे पहले कौन‑सा विशिष्ट पैरामीटर बदलते हैं — डेप्थ, टूलिंग, या सीक्वेंस — और मूल प्रोग्राम को ओवरराइड करने का अधिकार किसके पास है?
मैंने एक बार दो लोगों को आधुनिक प्रेस ब्रेक पर, जिसमें ऑटोमैटिक टूल चेंज था, एक ही 8‑फुट एन्क्लोज़र जॉब चलाते देखा। वही मशीन। वही टूलिंग लाइब्रेरी। वही प्रोग्राम फ़ाइल।
पहले व्यक्ति ने जॉब लोड किया, टूल आईडी जाँची और साइकिल स्टार्ट दबा दिया। पहला आर्टिकल ही टॉलरेंस के भीतर था। उसने 200 पीस चला दिए।
दूसरे व्यक्ति ने वही फ़ाइल खोली और बेंड सीक्वेंस बदल दिया।
क्यों? क्योंकि उसने देखा कि सबसे लंबा फ्लैंज पहले बनाया जा रहा था, जिससे एक ऊँची लेग बन रही थी जो बाद की बेंडिंग के दौरान बैकगेज फिंगर्स पर लचक रही थी। उसने सीक्वेंस इस तरह बदला कि स्थिरता देने वाली बेंड पहले हों। पार्ट का गेज पर डगमगाना बंद हो गया। एंगल वेरिएशन ±0.6 डिग्री से घटकर ±0.2 डिग्री रह गया।
यही अंतर है।
टेक्नीशियन संग्रहीत निर्देशों को लागू करता है। ऑपरेटर लोड पाथ, पार्ट की स्थिरता और हर हिट के बीच धातु के वास्तविक व्यवहार को समझता है।
मल्टी-एक्सिस बैकगेज मशीन की डिफ्लेक्शन की भरपाई कर सकते हैं। लेकिन वे यह नहीं देख सकते कि कोई फ्लैंज गेज फिंगर से टकराकर डाइविंग बोर्ड की तरह कांप रहा है। वे मानकर चलते हैं कि पार्ट पूरी तरह कठोर (रिजिड) है — जब तक कोई उन्हें अलग से न बताए।
मैंने इसी वजह से एक पूरी बैच स्क्रैप कर दी थी। एक ऊँचे चैनल पर मूल बेंड सीक्वेंस पर भरोसा कर लिया। बैकगेज ठीक वहीं लगा जहाँ उसे प्रोग्राम किया गया था। लेकिन रैम प्रेशर के नीचे लेग इतनी-सी फ्लेक्स हुई कि हर रिटर्न फ्लैंज 1 मिमी छोटा बन गया। सब कुछ एक जैसा। और सब कुछ गलत।
ऑटोमेशन गलत रणनीति को भी बेदाग़ तरीके से दोहराना आसान बना देता है।
इसलिए जब कोई शॉप कहती है कि “कम अनुभव वाला स्टाफ भी जटिल जॉब चला सकता है,” तो यह बात सही है — जब तक जॉब पूर्वानुमेय (प्रेडिक्टेबल) रहती है। जैसे ही परिस्थितियाँ बदलती हैं, तब साफ़ हो जाता है कि किसे बेंडिंग मेथडोलॉजी की समझ है और कौन सिर्फ स्क्रीन पर भरोसा कर रहा है।
शॉप से यह पूछें: मल्टी-बेंड पार्ट प्रोग्राम करते समय आप बेंड का क्रम कैसे तय करते हैं — सॉफ्टवेयर के डिफ़ॉल्ट से, या हर हिट पर पार्ट की स्थिरता और बल की दिशा का विश्लेषण करके?
आइए इसे ठोस उदाहरण से समझते हैं।
आप 4 मिमी माइल्ड स्टील को 1 मिमी इनसाइड रेडियस के साथ बेंड कर रहे हैं। आपके फ्लैट पैटर्न में K‑फैक्टर 0.42 माना गया है — यह वह अनुपात है जो मटेरियल की मोटाई के भीतर न्यूट्रल एक्सिस की स्थिति बताता है, यानी वह परत जो बेंडिंग के दौरान न खिंचती है न सिकुड़ती है। यह मान बदलते ही आपका बेंड अलाउंस बदलता है। और फ्लैट लंबाई भी बदल जाती है।
अब नई मिल सर्टिफिकेट में यील्ड स्ट्रेंथ अधिक दिखाई गई है। ज्यादा कठोर स्टील न्यूट्रल एक्सिस को थोड़ा अंदर की ओर धकेलती है। आपका वास्तविक K‑फैक्टर शायद 0.38 तक गिर जाए।
90‑डिग्री बेंड पर यह अंतर प्रति बेंड फ्लैट लंबाई को कुछ दसवां मिलीमीटर बदल सकता है। आठ बेंड वाले एक बॉक्स में अंतिम क्लोज़िंग फ्लैंज पर आप अचानक 2 मिमी तक चूक सकते हैं।
CNC खुद से जागकर यह नहीं कहेगा, “माफ़ कीजिए, मेटलर्जिकल मॉडल बदल गया है।” वह तो स्टोर की हुई बेंड डिडक्शन को कैलकुलेटर की तरह लागू करता रहेगा।
किसी न किसी को यह तय करना ही होगा कि:
मैंने इसी चक्कर में एक पूरी बैच स्क्रैप कर दी थी। हम डेप्थ करेक्शन से एंगल ठीक करने की कोशिश करते रहे, जबकि असली समस्या यह थी कि हमारी डिवेलप्ड लंबाई ही गलत थी। पार्ट आख़िरी कोने तक बिल्कुल सही दिखते थे — फिर अंतिम फ्लैंज बिना ज़ोर लगाए बंद ही नहीं होता था। हम गलत गणित के अनुसार बिल्कुल सटीक बेंड कर रहे थे।
ऑटोमेशन निष्पादन को मानकीकृत करता है। यह धारणाओं की सत्यता की पुष्टि नहीं करता।
जो ऑपरेटर सर्टिफिकेट पढ़ता है, समझता है कि यील्ड में बदलाव न्यूट्रल एक्सिस की स्थिति को कैसे प्रभावित करेगा, और स्क्रैप बढ़ने से पहले दोबारा गणना करता है — वही आपकी वास्तविक रिपीटेबिलिटी सुनिश्चित करता है।
क्योंकि एक बार 300 ब्लैंक लेज़र से कट जाएँ, उसके बाद प्रेस ब्रेक ही वह आख़िरी जगह बचती है जहाँ गलती छिपाई जा सकती है।
शॉप से यह पूछें: जब नई सामग्री की लॉट आती है, तो क्या आप नियंत्रित बेंड टेस्ट चलाकर K‑फैक्टर टेबल अपडेट करते हैं — या यह मान लेते हैं कि पिछला प्रोग्राम अब भी सही चलेगा?
आधुनिक प्रेस ब्रेक, जिनमें एंगल मापन प्रणाली होती है, स्प्रिंगबैक को रियल‑टाइम में स्वतः सुधार सकते हैं। रैम तय सीमा से थोड़ा अधिक मोड़ता है, मापता है, फिर समायोजित करता है। कागज़ पर देखें तो लूप बंद हो जाता है।
लेकिन स्प्रिंगबैक केवल कोण का मामला नहीं है। यह तापमान, टूलिंग के घिसाव और ग्रेन दिशा में निरंतरता का प्रश्न भी है।
मान लीजिए सुबह आप ग्रेन के साथ बेंड कर रहे हैं और दोपहर में ग्रेन के पार, क्योंकि ब्लैंक अलग तरह से नेस्ट किए गए थे। स्प्रिंगबैक बदल जाएगा। लेज़र सेंसर कोण तो ठीक कर देगा, हाँ। लेकिन यदि आप टननेज सीमा के करीब हैं, तो अधिक गहराई तक प्रवेश करने से टूल पर तनाव बढ़ता है और संपर्क ज्योमेट्री बदलती है। इससे अंदरूनी रेडियस थोड़ा बदल सकता है। और आपकी बेंड डिडक्शन की गणना फिर से भटकने लगती है।
रन के मध्य तक टूलिंग की गर्मी और घिसाव न्यूट्रल एक्सिस को इतना खिसका चुके होते हैं कि आगे की असेंबली सपाट बैठ ही नहीं पाती।
जाना‑पहचाना लग रहा है?
मैंने इसी तरह एक पूरी बैच स्क्रैप कर दी थी। एंगल मापन पर आँख बंद करके भरोसा किया। स्क्रीन पर पार्ट 90 डिग्री दिख रहे थे। लेकिन पंच नोज़ के घिसने और सामग्री के कठोर होने से अंदरूनी रेडियस 1.0 से बढ़कर लगभग 1.2 मिमी हो गया था। जिस मेटिंग पार्ट को 1.0 मिमी रेडियस के हिसाब से डिज़ाइन किया गया था, वह असेंबली में डगमगा रहा था। CNC पर सब कुछ परफेक्ट था। फिटमेंट ने सच्चाई बता दी।
एल्गोरिदम उसी चर को अनुकूलित करता है जिसे वह मापता है। मशीनिस्ट पूरी प्रणाली पर नज़र रखता है।
अनुभवी ऑपरेटर निरीक्षण के बीच बैच आकार कम कर सकता है, मेंटेनेंस शेड्यूल से पहले टूलिंग बदल सकता है, या केवल कोण नहीं बल्कि रेडियस स्थिर रखने के लिए ओवरबेंड रणनीति को जानबूझकर समायोजित कर सकता है।
ऑटोमेशन प्रतिक्रिया देता है। निर्णय क्षमता पूर्वानुमान लगाती है।
और यही पूर्वानुमान आपकी लाइन को ठप होने से बचाता है, जब 1,000 पार्ट आयामों में बिल्कुल सही हों — लेकिन कार्यात्मक रूप से बेकार साबित हों।
शॉप से यह पूछें: जब आपका एंगल सिस्टम स्प्रिंगबैक को स्वतः सुधारता है, तो आप कैसे सुनिश्चित करते हैं कि अंदरूनी रेडियस और डेवलप्ड लंबाई टॉलरेंस के भीतर रहें — और यह निर्णय कौन लेता है कि सुधार हद से आगे बढ़ गया है?
आप किसी शॉप में प्रवेश करते हैं और देखते हैं कि फ़्लोर पर आधे कामों के लिए वही V‑डाई प्रेस ब्रेक में लगी हुई है। वही पंच रेडियस। वही एयर‑बेंड चार्ट कंट्रोल पर चिपके हुए। यह सजावट नहीं है। यह पहचान की छाप है।
यदि ऑटोमेशन ऑपरेटर के निर्णयों को कई गुना बढ़ा देता है, तो पहला सुरक्षा उपाय कोई अतिरिक्त एक्सिस या अधिक टन क्षमता नहीं है। वह है — एक स्पष्ट रूप से परिभाषित बेंडिंग पद्धति, जो ज्योमेट्री, टॉलरेंस और उत्पादन मात्रा से जुड़ी हो — और यह तय नियम कि कब पद्धति बदली जाएगी। जो शॉप यह स्पष्ट नहीं कर सकती कि यहाँ एयर बेंडिंग क्यों, वहाँ बॉटमिंग क्यों, और कॉइनिंग से तब तक क्यों बचते हैं जब तक मजबूरी न हो — वह सुविधा के भरोसे काली बर्फ पर दौड़ते ट्रक को चला रही है।
नई पेंट पकड़ को नहीं बदलती।
क्योंकि डिफ़ॉल्ट पद्धति यह बताती है कि वे किस चीज़ को प्राथमिकता देते हैं: लचीलापन, गति, या कच्ची ताकत से एंगल लॉक करना। और यही चयन तय करता है कि सामग्री में बदलाव को सिस्टम अपने भीतर समाहित करेगा… या उसे सीधे आपकी टॉलरेंस स्टैक तक पहुँचा देगा।
शॉप से यह पूछें: आपकी डिफ़ॉल्ट बेंडिंग पद्धति क्या है — और किन सटीक परिस्थितियों में आप उसे बदलते हैं?
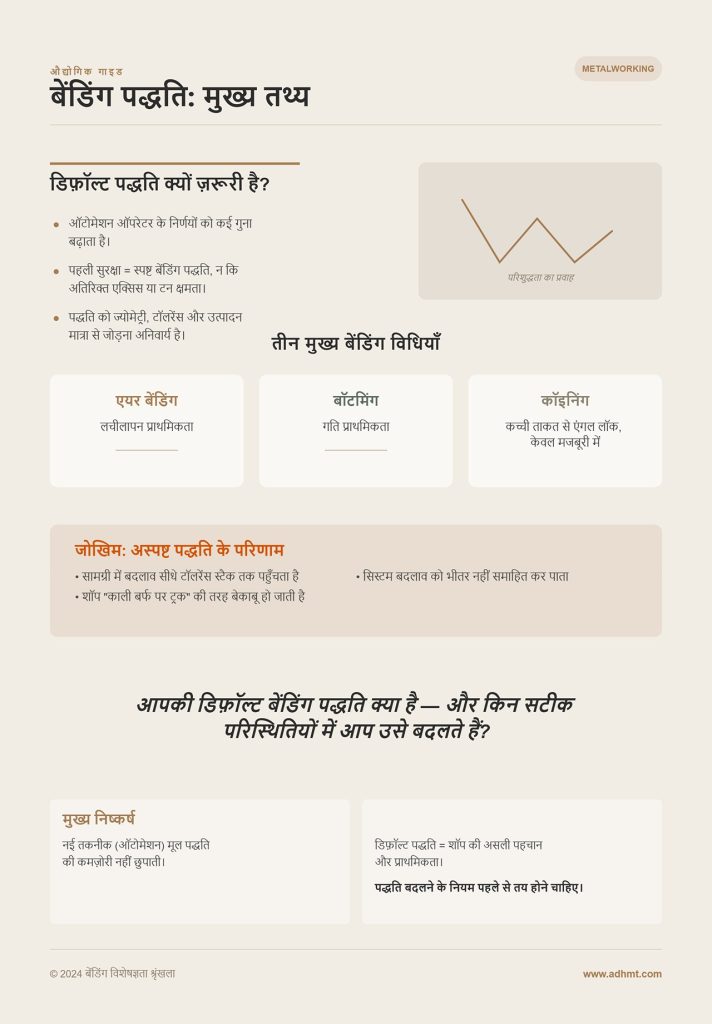
मान लीजिए 3 मिमी स्टेनलेस स्टील का एक ब्रैकेट है, ±0.5° एंगल टॉलरेंस, और मध्यम मात्रा में उत्पादन। एयर बेंडिंग में सबसे कम टन भार की आवश्यकता होती है। पंच V-डाई के ओपनिंग में दबता है, लेकिन पूरी तरह नीचे नहीं बैठता। एंगल को गहराई से नियंत्रित किया जाता है, डाई के पूर्ण संपर्क से नहीं। इसका मतलब है कि स्प्रिंगबैक महत्वपूर्ण होगा। साथ ही, बिना टूलिंग बदले एंगल को तुरंत समायोजित किया जा सकता है।
अब उसी पार्ट को कॉइन करके देखें।
कॉइनिंग में सामग्री को डाई के तल में 10–15% तक दबाकर कुचला जाता है। आप पूरे बेंड ज़ोन को प्लास्टिक रूप से विकृत करते हैं ताकि एंगल “लॉक” हो जाए। इसमें एयर बेंडिंग की तुलना में तीन से पाँच गुना अधिक टन भार लग सकता है। मोटे पार्ट्स या लंबे फ्लैंज पर यह मशीनों को उनकी सीमा तक धकेल देता है। गर्मी बढ़ती है। टूलिंग जल्दी घिसती है। थ्रूपुट घटता है।
मैंने इसी तरीके से एक पूरी बैच स्क्रैप कर दी थी। हमने 6 मिमी माइल्ड स्टील के लंबे फ्लैंज को ±0.25° के पीछे भागते हुए कॉइन किया, क्योंकि इंजीनियरिंग ने टॉलरेंस इतना कड़ा लिख दिया था। रन के बीच तक टूलिंग की गर्मी और घिसावट ने न्यूट्रल एक्सिस को इतना बदल दिया कि आगे की असेंबली सपाट नहीं बैठी। एंगल बिल्कुल सही थे, लेकिन रेडियस असंगत थे। कॉइनिंग ने गलत समस्या हल की और दो नई समस्याएँ पैदा कर दीं।
बॉटमिंग बीच का रास्ता है। आप डाई के तल को छूते हैं, लेकिन सामग्री को पूरी तरह नहीं कुचलते। कुछ ज्योमेट्री के लिए यह एयर बेंडिंग से अधिक दोहराने योग्य है, कॉइनिंग से कम टन भार लेती है, लेकिन फिर भी सामग्री की मजबूती में बदलाव के प्रति संवेदनशील रहती है।
और फिर तीन-बिंदु बेंडिंग है — तीन स्थानों पर नियंत्रित संपर्क, अक्सर विशेष टूलिंग के साथ — जो मोटाई में बदलाव पर कम निर्भर रहते हुए एक समान रेडियस दे सकती है। कम बल। अधिक ज्यामितीय नियंत्रण। हर शॉप इसे नहीं अपनाती, क्योंकि इसके लिए अलग टूलिंग दर्शन और अनुशासित प्रोग्रामिंग की आवश्यकता होती है।
तो जब कोई वर्कशॉप हर काम के लिए डिफ़ॉल्ट रूप से एयर बेंडिंग ही चुनती है, तो यह बहुत कुछ बताता है। और जब वे “प्रिसीजन” के नाम पर हर चीज़ को कॉइनिंग से करते हैं, तो यह उससे भी ज़्यादा बताता है।
तरीका इन बातों से मेल खाना चाहिए:
स्पेक शीट पर हॉर्सपावर प्रभावशाली दिखता है। लेकिन हॉर्सपावर यह नहीं बताता कि मशीन फिसलन भरी सतह पर कैसी बर्ताव करेगी।
वर्कशॉप से यह पूछें: इस खास पार्ट के लिए एयर बेंडिंग (या बॉटमिंग, या कॉइनिंग) ही सही मैकेनिकल रणनीति क्यों है — और इसे चुनकर आप किस संभावित फेल्योर मोड को रोक रहे हैं?
कल्पना कीजिए कि कोई वर्कशॉप ज़्यादातर एयर बेंडिंग इसलिए करती है क्योंकि इससे सेटअप समय कम लगता है। एक ही V-डाई कई मोटाइयों को कवर कर लेती है। प्रोग्राम में बस गहराई बदली जाती है। क्विक चेंजओवर। मशीन का उच्च उपयोग।
अब आप एक मल्टी-बेंड एनक्लोज़र भेजते हैं, जिसमें क्लोज़िंग फ्लैंज की टॉलरेंस बहुत टाइट है। एयर बेंडिंग एंगल तो हासिल कर सकती है। लेकिन सिर्फ एंगल की स्थिरता यह गारंटी नहीं देती कि बॉक्स बिना ज़ोर लगाए बंद होगा। डेवलप्ड लेंथ की सटीकता — जो इनसाइड रेडियस की स्थिरता से जुड़ी है — अब केवल एंगल से ज़्यादा महत्वपूर्ण हो जाती है।
अगर वे केवल इसलिए टूलिंग या तरीका बदलने से मना कर दें क्योंकि इससे 45 मिनट अतिरिक्त सेटअप लगेगा, तो वे आपकी टॉलरेंस स्टैक नहीं, बल्कि अपनी शेड्यूलिंग को प्राथमिकता दे रहे हैं।
मैंने इसी कारण एक पूरी बैच स्क्रैप कर दी थी। डाई बदलने से बचने के लिए हमने “स्टैंडर्ड” 8x मटेरियल थिकनेस V-डाई ही इस्तेमाल की। इनसाइड रेडियस डिज़ाइन इंटेंट से थोड़ा बड़ा निकलता रहा। हर बेंड एंगल स्पेक के भीतर था। लेकिन अंतिम हेम ठीक से फ्लश नहीं बैठा। हमने 200 पार्ट्स बनाए जो आयामी रूप से सही थे, पर कार्यात्मक रूप से गलत।
तरीके का चुनाव अक्सर तकनीकी निर्णय के रूप में छिपा हुआ एक लागत निर्णय होता है।
एयर बेंडिंग मिश्रित जॉब्स के लिए लचीली और क्षमाशील होती है। बॉटमिंग रिपीटेबिलिटी बढ़ाती है, लेकिन लचीलापन घटाती है। कॉइनिंग में अधिक बल और टूल वियर की मांग होती है, पर यह स्प्रिंगबैक की विविधता को कम करती है। थ्री-पॉइंट बेंडिंग मोटाई के प्रति संवेदनशीलता घटाती है, लेकिन इसके लिए स्पष्ट इरादा और टूलिंग में निवेश चाहिए।
यदि कोई वर्कशॉप लगभग हर ज्योमेट्री के लिए एक ही तरीका अपनाती है, तो वे संचालन की सुविधा को प्राथमिकता दे रहे हैं। असली प्रोसेस कंट्रोल का मतलब है जानबूझकर “घर्षण” स्वीकार करना — टूलिंग बदलना, V-चौड़ाई समायोजित करना, पंच रेडियस बदलना — क्योंकि ज्योमेट्री इसकी मांग करती है।
आप केवल एक बेंड नहीं खरीद रहे। आप एक टॉलरेंस रणनीति खरीद रहे हैं।
वर्कशॉप से यह पूछें: आखिरी बार आपने कब कोटेशन के दौरान ही बेंडिंग का तरीका बदला था, क्योंकि टॉलरेंस स्टैक इसकी मांग कर रही थी — भले ही इससे आपका सेटअप समय बढ़ गया हो?
सुबह 4 मिमी एल्युमिनियम की एक पट्टी मोड़िए। सुधार से पहले 92° माप आता है। 90° तक ओवरबेंड कीजिए। ठीक है।
दोपहर के बाद, अलग हीट लॉट से आए नए ब्लैंक लगते हैं। मोटाई वही है। लेकिन यील्ड स्ट्रेंथ थोड़ी अधिक है। अब स्प्रिंगबैक सुधार से पहले आपको 93° तक धकेल देता है।
अगर शॉप इसे शोर मानकर बस डेप्थ थोड़ा समायोजित करे और आगे बढ़ जाए, तो वह केवल कोण देख रही है। जबकि स्प्रिंगबैक सामग्री के व्यवहार का संकेत है, कोई परेशान करने वाली चीज़ नहीं जिसे यूँ ही हटा दिया जाए।
अधिक यील्ड स्ट्रेंथ न्यूट्रल एक्सिस को अंदर की ओर खिसका देती है। इससे बेंड अलाउंस बदलता है। विकसित लंबाई बदलती है। चार-तरफा बॉक्स में ये छोटे बदलाव जुड़ते जाते हैं। अंत में आपकी अंतिम फ्लैन्ज़ सच्चाई बता देती है।
मैंने इसी वजह से पूरा बैच स्क्रैप किया है। हमने एंगल सेंसर पर भरोसा किया, हर हिट पर उसे ऑटो-करेक्ट करने दिया, और कभी फ्लैट लंबाई की गणना दोबारा नहीं जाँची। असेंबली में बॉक्स के कोने एक-दूसरे से भिड़ रहे थे। प्रेस ब्रेक पर सब 90° परफेक्ट दिख रहा था। लेकिन फिक्स्चर में गैप साफ दिखाई दे रहा था।
स्प्रिंगबैक को एक नियंत्रित चर की तरह संभालना होगा। इसका मतलब है:
ऑटोमेशन मिलीसेकंड में प्रतिक्रिया देता है। पद्धति सिस्टम के स्तर पर सोचती है।
अगर वे स्प्रिंगबैक को यादृच्छिक मानते हैं, तो हर पार्ट के साथ उससे जूझेंगे। अगर वे उसे सामग्री भौतिकी के दायरे में पूर्वानुमेय मानते हैं, तो वे उसे लेज़र ब्लैंक्स, वेल्ड फिक्स्चर और अंतिम असेंबली तक असर फैलाने से पहले ही नियंत्रित कर लेंगे।
और यही असली प्रक्रिया की परीक्षा है। न कि ब्रेक में कितने एक्सिस हैं। न ही कंट्रोल कितना चमकदार दिखता है।
सवाल यह है कि शॉप बेंडिंग को नियंत्रित विकृति की प्रक्रिया मानती है — या बस एक ऐसा बटन, जो धातु को 90 डिग्री मोड़ देता है।
शॉप से यह पूछें: जब रन के बीच स्प्रिंगबैक बदलता है, तो क्या आप सिर्फ डेप्थ समायोजित करके आगे बढ़ जाते हैं — या रुककर बेंड अलाउंस दोबारा सत्यापित करते हैं और पूरे बैच को चुपचाप होने वाले ज्यामितीय ड्रिफ्ट से बचाते हैं?
ज़रा यह दृश्य सोचिए।
आपके ब्रैकेट का फर्स्ट आर्टिकल प्रेस ब्रेक से निकलता है। कोण बिल्कुल सटीक। फ्लैन्ज़ ऊँचाई ±0.2 मिमी के भीतर। इंस्पेक्टर साइन कर देता है। सैंपल टैग पर ताज़ा पेंट, सबके चेहरों पर मुस्कान।
पाँच हफ्ते बाद, 1,000 पीस के रन में आप 320 पार्ट तक पहुँच चुके हैं। वही प्रोग्राम। वही टूलिंग। अचानक मेटिंग वेल्ड फिक्स्चर को मनाना पड़ रहा है। कोण अब भी 90° दिख रहे हैं। लेकिन बॉक्स क्लैंप और दुआ के बिना बंद नहीं होता।
यही वह गैप है, जहाँ असली पद्धति सामने आती है।
एक परफेक्ट फर्स्ट आर्टिकल सिर्फ एक बात साबित करता है: उस दिन, उस हीट लॉट के साथ, उस मशीन तापमान पर, एक कुशल ऑपरेटर ट्रक को एक मील तक सीधा चला सकता था। लेकिन हॉर्सपावर यह नहीं बताती कि वह काली बर्फ पर कैसा व्यवहार करेगा। उत्पादन काली बर्फ जैसा है — नई मटेरियल बैच, टूल वियर, रैम में थर्मल ग्रोथ, और “उसी मोटाई” वाले स्टील के भीतर छिपे सूक्ष्म ग्रेन बदलाव।
यदि किसी शॉप की प्रक्रिया नियंत्रित है, तो आपको फर्स्ट आर्टिकल से आगे का दस्तावेज़ीकरण दिखेगा: दर्ज की गई ग्रेन ओरिएंटेशन, मटेरियल लॉट से जुड़ी बेंड डिडक्शन वैल्यू, लॉग किए गए क्राउनिंग मान, और राउटर में लॉक की गई टूलिंग कॉलआउट। यदि प्रक्रिया प्रतिक्रियात्मक है, तो आपको अनौपचारिक अनुभव-आधारित ज्ञान और बार-बार किए गए एंगल एडजस्टमेंट दिखाई देंगे।
मैंने इसी गलती में पूरा बैच स्क्रैप कर दिया था। हमने प्रोटोटाइप एनक्लोज़र बिल्कुल सटीक बनाया। दो हफ्ते बाद नया कॉइल आया, थोड़ा अधिक यील्ड स्ट्रेंथ के साथ। हमने डेप्थ एडजस्टमेंट से एंगल को ठीक करने की कोशिश की, लेकिन फ्लैट लेंथ दोबारा वैलिडेट नहीं की। रन के बीच तक टूलिंग की गर्मी और घिसावट ने न्यूट्रल एक्सिस को इतना बदल दिया कि डाउनस्ट्रीम असेंबली सपाट बैठ ही नहीं पा रही थीं। फर्स्ट आर्टिकल परफेक्ट था। 400वें पार्ट ने सच्चाई बता दी।
आपको एक और क्षमता-ब्रोशर की जरूरत नहीं है। आपको यह जानना है कि 500वाँ पार्ट भी पहले जैसा ही है या नहीं — वह भी बिना किसी नाटकीय जुगाड़ के।
तो आप यह कैसे परखेंगे, बिना उनकी शॉप फ्लोर पर एक हफ्ता खड़े हुए?
आप उन भौतिक सिद्धांतों पर सवाल उठाइए जिन्हें वे नजरअंदाज नहीं कर सकते।
शॉप से यह पूछें: मुझे दिखाइए कि आप फर्स्ट आर्टिकल से लेकर 500वें पार्ट तक मटेरियल लॉट बदलाव, ग्रेन दिशा और मशीन ड्रिफ्ट को कैसे नियंत्रित करते हैं — सिर्फ एक बार एंगल हिट करने का तरीका नहीं।
कोल्ड-रोल्ड स्टील की एक पट्टी लीजिए। उसे रोलिंग दिशा के समानांतर मोड़िए। आपको थोड़ा कम टनेज लगेगा, और स्प्रिंगबैक कम पूर्वानुमेय होगा। उसी पट्टी को ग्रेन के लंबवत मोड़िए, तो अक्सर अधिक सुसंगत एंगल मिलता है — जब तक कि मटेरियल कम डक्टिलिटी वाला हाई-स्ट्रेंथ स्टील न हो, जहाँ लंबवत मोड़ने पर क्रैक आ सकता है।
इसे एनिसोट्रॉपी कहते हैं। वही मोटाई, वही स्पेसिफिकेशन, लेकिन अंदरूनी फाइबर अलाइनमेंट अलग। इसे ऐसे समझिए जैसे आप स्ट्रॉ के एक गुच्छे को मोड़ रहे हों। स्ट्रॉ की दिशा में मोड़ेंगे तो वे खिसक जाएँगे। उनके आर-पार मोड़ेंगे तो वे आपका विरोध करेंगे।
एक ट्रक निर्माता ने यह बात सस्पेंशन कॉम्पोनेंट्स पर कठिन तरीके से सीखी। नियंत्रित बैच से कटे प्रोटोटाइप पार्ट्स ग्रेन के समानांतर मोड़ने पर ठीक बने। लेकिन प्रोडक्शन लॉट बदलते रहे। एंगल ड्रिफ्ट धीरे-धीरे बढ़ता गया। उन्होंने महत्वपूर्ण बेंड को ग्रेन के लंबवत किया और रियल-टाइम एंगल फीडबैक जोड़ा। स्क्रैप दो अंकों में घटा। लोड कैपेसिटी भी सुधरी, क्योंकि अब वे माइक्रो-क्रैक के जोखिम से नहीं खेल रहे थे।
लेकिन असली पेच यहाँ है: आप आँख बंद करके यह नहीं कह सकते कि “हमेशा ग्रेन के लंबवत ही बेंड करें।” कुछ उन्नत उच्च-शक्ति वाले स्टील ऐसा करने पर फट सकते हैं। किसी भी तय नियम से ऊपर ऑपरेटर का व्यावहारिक निर्णय होना चाहिए।
अब इसमें थर्मल ड्रिफ्ट को भी जोड़कर देखिए।
10 फुट की प्रेस ब्रेक को चार घंटे तक लगातार चलाइए। हाइड्रोलिक ऑयल गर्म होता है। फ्रेम सूक्ष्म स्तर पर फैलता है। एक ही एन्कोडर रीडिंग पर रैम की वास्तविक पोज़िशन मिलीमीटर के अंशों से बदल जाती है। ±0.5° की टॉलरेंस में यह फर्क मायने रखता है। यदि मशीन 90–95% टननेज क्षमता के पास चल रही हो, तो गर्मी तेजी से बढ़ती है, डिफ्लेक्शन बढ़ता है, और कम्पनसेशन को अधिक आक्रामक बनाना पड़ता है।
अगर रन के बीच में एंगल बदलने पर शॉप का जवाब है, “हम डेप्थ थोड़ा एडजस्ट करके काम जारी रखते हैं,” तो वे हर पार्ट में वेरिएबिलिटी जोड़ रहे हैं। लेकिन अगर वे मशीन रोकते हैं, अगली पैलेट पर ग्रेन ओरिएंटेशन दोबारा जाँचते हैं, नए हीट लॉट के अनुसार बेंड डिडक्शन की पुष्टि करते हैं और बदलाव दर्ज करते हैं, तो वे सिस्टम को नियंत्रित कर रहे हैं।
मैंने इसी गलती में पूरा बैच स्क्रैप किया है। छोटे फ्लैंज थे, जिनमें ग्रेन के समानांतर बेंड करना मजबूरी थी। पहले 50 पार्ट बिल्कुल ठीक निकले। नई पैलेट आई—स्पेक शीट वही, लेकिन ग्रेन का व्यवहार थोड़ा अलग। हमने डेप्थ करेक्शन से एंगल पकड़ने की कोशिश की। पार्ट एंगल चेक में पास हो गए। कुछ हफ्तों बाद फील्ड में फेल्योर आए—बेंड लाइन के साथ एज क्रैकिंग दिखी। नुकसान हमें उठाना पड़ा।
मटेरियल को आपकी समय-सीमा से कोई मतलब नहीं होता।
इसलिए जब आप किसी शॉप का ऑडिट करें, तो पूछें: ग्रेन डायरेक्शन को कैसे मार्क किया जाता है? ट्रैवलर में कैसे रिकॉर्ड होता है? और प्रोग्राम से कैसे जोड़ा जाता है? यह भी पूछें कि अगर रन के बीच में नया हीट लॉट आ जाए तो क्या प्रक्रिया अपनाई जाती है। अगर जवाब है, “ज़रूरत के हिसाब से एडजस्ट कर लेते हैं,” तो यह प्रतिक्रियात्मक तरीका है। अगर जवाब है, “हम बेंड अलाउंस को दोबारा वैलिडेट करते हैं और उसे डॉक्यूमेंट करते हैं,” तो यह नियंत्रित प्रक्रिया है।
सीखने की कीमत कौन चुकाएगा—आप या वे?
शॉप से यह अवश्य पूछें: उत्पादन के दौरान जब नया मटेरियल बैच आता है, तो रन दोबारा शुरू करने से पहले आप कौन-कौन से सटीक कदम उठाते हैं, और उनका रिकॉर्ड कहाँ रखा जाता है?
जब 10 फुट लंबे बेड के बीच में खड़े होकर 6 मिमी प्लेट को फॉर्म होते देखें, तो समझ आता है कि रेटेड टननेज के सिर्फ 60% पर भी रैम और बेड डिफ्लेक्ट करते हैं। इंच के हजारवें हिस्से जितना ही सही, पर इतना काफी है। बिना कम्पनसेशन के बीच का हिस्सा सिरों की तुलना में थोड़ा अधिक खुला रह जाता है। नतीजा—मुस्कान जैसी आकृति वाला बेंड।
क्राउनिंग सिस्टम इस डिफ्लेक्शन की भरपाई करने के लिए बेड को पहले से प्रीलोड करते हैं—मैकेनिकल वेज या हाइड्रोलिक सिस्टम के जरिए हल्का-सा ऊपर की ओर बो (bow) दिया जाता है, ताकि लोड पड़ने पर सब कुछ सीधा हो जाए।
कागज़ों पर देखें तो हर आधुनिक ब्रेक में क्राउनिंग होती है। स्पेक शीट का जवाब यही होता है।
असल सवाल है: वे इसे सेट कैसे करते हैं?
यदि ऑपरेटर चार्ट से कोई सामान्य मान डालकर उसे अलग‑अलग मटेरियल लॉट और टूल स्टैक पर आँख बंद करके लागू कर देता है, तो समानता महज़ किस्मत पर निर्भर होती है। लेकिन यदि वे पूरी लंबाई पर टेस्ट बेंड करते हैं, कई बिंदुओं पर कोण मापते हैं और क्राउनिंग को तब तक समायोजित करते हैं जब तक अंतर न्यूनतम न हो जाए—तो वह संयोग नहीं, बल्कि सजग नियंत्रण है।
अब इसमें ग्रेन एंगल को भी जोड़ दीजिए। जब बेंड लाइन रोलिंग दिशा से 10–20 डिग्री के कोण पर होती है, तो आंतरिक रेशे समान रूप से नहीं खिंचते और हिस्सा अनियमित रूप से मुड़ या टेढ़ा हो सकता है। केवल समान क्राउनिंग उस पार्ट को नहीं सुधार सकती जो एनिसोट्रॉपी के कारण कॉर्कस्क्रू की तरह मरोड़ खा रहा हो। इसके लिए या तो ब्लैंक की दिशा बदलनी होगी, या चरणबद्ध प्री-बेंड जोड़ना होगा, या टूलिंग की चौड़ाई समायोजित करनी होगी।
मैंने इसी वजह से एक पूरा बैच स्क्रैप किया था। लंबे आर्किटेक्चरल पैनल, फुल-बेड बेंड। हमने पिछले जॉब की ऑटो-क्राउनिंग कर्व पर भरोसा कर लिया। बीच का कोण ठीक था। सिरों पर भी सब सही था। लेकिन नेस्टेड ब्लैंक्स की तिरछी ग्रेन दिशा के कारण पूरी लंबाई में हल्का ट्विस्ट आ गया। पैनल फ्रेम में फ्लश बैठ ही नहीं रहे थे। हमें सेकेंडरी ऑपरेशन से रीवर्क करना पड़ा—और उसी में हमारा मार्जिन खत्म हो गया।
10‑फुट का बेंड काली बर्फ पर ट्रक चलाने जैसा है। स्टीयरिंग काम करता है। इंजन में ताकत है। लेकिन आप लगातार सूक्ष्म सुधार करते रहते हैं—ऐसे सुधार जो किसी ब्रोशर में दिखाई नहीं देते।
उनसे कहिए कि हाल की किसी लंबी रन में बाएँ, बीच और दाएँ से लिए गए कोण माप दिखाएँ। पूछिए कि उत्पादन के दौरान क्राउनिंग मानों को कितनी बार दोबारा सत्यापित किया जाता है। यदि जवाब है, “सिर्फ सेटअप के समय,” तो कल्पना कीजिए कि पार्ट नंबर 400 तक पहुँचते‑पहुँचते उसका क्या अर्थ होगा।
शॉप से यह पूछें: उत्पादन के दौरान, केवल फर्स्ट आर्टिकल पर नहीं, बल्कि पूरी बेड लंबाई में कोण की समानता को आप कैसे सत्यापित और दस्तावेज़ित करते हैं?
अपने पार्ट को मेज़ पर सपाट रखिए। एक फ्लैंज पर कसा हुआ अंदरूनी रेडियस। दूसरे पर छोटा रिटर्न। बाहरी सतह पर कॉस्मेटिक फिनिश की मांग। यह पूरी ज्यामिति पंच रेडियस, डाई ओपनिंग (V-चौड़ाई) और बेंडिंग सीक्वेंस के बीच एक संतुलन का खेल है।
चौड़ी V-डाई टननेज कम करती है और मार्किंग घटाती है, लेकिन एयर बेंडिंग में अंदरूनी रेडियस की स्थिरता कम कर देती है। संकरी V-डाई रेडियस को नियंत्रित करती है, पर बल बढ़ाती है और क्रैकिंग का जोखिम भी। कस्टम रेडियस डाई ज्यामिति को स्थिर कर सकती हैं, पर उनकी लागत अधिक होती है और लचीलापन घटता है।
कुछ शॉप्स हर समस्या का समाधान बड़े स्टैंडर्ड V और डेप्थ प्रोग्रामिंग से करती हैं। तेज। लचीला। अक्सर पर्याप्त—जब तक आपकी टॉलरेंस स्टैक चार बेंड में एकसमान डेवलप्ड लेंथ पर निर्भर न हो।
दूसरी ओर, कुछ शॉप्स के पास गहरी टूलिंग लाइब्रेरी होती है: सेगमेंटेड पंच, क्लियरेंस के लिए गूज़नेक, विशिष्ट रेडियस वाली डाई, यहाँ तक कि थ्री-पॉइंट बेंडिंग सेटअप जो मोटाई में बदलाव से स्वतंत्र रूप से रेडियस को नियंत्रित कर सकते हैं।
व्यवहार में अंतर यहीं से स्पष्ट होता है।
कल्पना कीजिए एक ऐसे बॉक्स की, जिसकी क्लोज़िंग टॉलरेंस बेहद कड़ी है। सेटअप समय बचाने के लिए सभी फ्लैन्ज़ को एक ही V-डाई में एयर बेंड किया जाता है। एंगल 90° पर आ जाते हैं। लेकिन मटेरियल की यील्ड में बदलाव के कारण अंदरूनी रेडियस हल्का-सा बदलता रहता है। हर बेंड पर डेवलप्ड लेंथ कुछ दसवें मिलीमीटर खिसकती है। चौथे बेंड तक पहुँचते-पहुँचते ढक्कन बेस से ठीक से बैठता ही नहीं—अटकने लगता है।
अब महत्वपूर्ण बेंड्स पर संकरी V-डाई या चरणबद्ध बॉटमिंग अपनाइए, तो अंदरूनी रेडियस स्थिर हो जाता है। सेटअप समय बढ़ता है। टूल बदलने में श्रम-लागत लगती है। लेकिन ज्योमेट्री लॉक हो जाती है—परिणाम दोहराने योग्य बन जाते हैं।
मैंने इसी वजह से पूरा बैच स्क्रैप किया है। हम कसी हुई V-डाई पर स्विच करने को तैयार नहीं थे, क्योंकि उससे लंबा टूल-स्टैक खोलना पड़ता। “एंगल तो सही है,” हमने कहा। फाइनल असेंबली ने हमें गलत साबित कर दिया। दो सौ एनक्लोज़र ग्राइंडर और शिम की मदद से दोबारा काम करने पड़े। जो 30 मिनट हमने “बचाए” थे, उन्होंने हमें हफ्तों की कीमत चुकवाई।
टूलिंग रणनीति बता देती है कि वे सिर्फ एंगल में सोचते हैं या पूरी असेंबली को ध्यान में रखकर काम करते हैं।
अपने पार्ट प्रिंट के संदर्भ में उनकी टूलिंग सूची मांगिए। अगर वे कस्टम टूलिंग कोट करते हैं, तो पूछिए क्यों। अगर वे इसे मानने से इंकार करते हैं, तो पूछिए 1,000 पीस में रेडियस और डेवलप्ड लेंथ को वे कैसे नियंत्रित रखेंगे। अगर वे मल्टी-स्टेज बेंडिंग का प्रस्ताव रखते हैं, तो जानिए कि उसे कैसे डॉक्यूमेंट किया जाएगा ताकि दूसरी शिफ्ट में ऑपरेटर B अपनी तरफ़ से बदलाव न करे।
यहीं पर रीपीटेबिलिटी जन्म लेती है—एक्सिस की संख्या में नहीं, बल्कि इस बात में कि ज्योमेट्री के पीछे कोई सोची-समझी यांत्रिक योजना है या नहीं।
क्योंकि प्रोटोटाइप सिर्फ यह साबित करता है कि वे एक अच्छा पार्ट बना सकते हैं।
प्रोडक्शन यह साबित करता है कि उन्होंने ऐसा सिस्टम बनाया है जो उसे लगातार बनाता रहे।
शॉप से यह पूछें: इस ज्योमेट्री और वॉल्यूम के लिए आप किस टूलिंग प्लान के प्रति प्रतिबद्ध हैं, और यह कैसे सुनिश्चित करेंगे कि हर शिफ्ट बिना किसी मनमानी के वही यांत्रिक रणनीति अपनाए?
आप कोई मशीन नहीं खरीद रहे। आप परिवर्तनशीलता के प्रति एक नियंत्रित प्रतिक्रिया खरीद रहे हैं।
यदि प्रोडक्शन कंसिस्टेंसी भौतिकी और दस्तावेज़ीकरण से संचालित एक सिस्टम समस्या है, तो आपका मूल्यांकन यह परखे कि ट्रैक्शन खत्म होने पर वे स्टीयरिंग कैसे संभालते हैं। हॉर्सपावर यह नहीं बताता कि गाड़ी ब्लैक आइस पर कैसे व्यवहार करेगी। 220-टन, 7-एक्सिस ब्रेक, ऑटो-टूल चेंजर के साथ भी फिसल सकता है, अगर ऑपरेटर हर बैच को “ताज़ा पेंट” की तरह ले—शुरुआत में सब ठीक दिखे, और पहले कुछ पास के बाद कोई जाँच न करे।
तो दृष्टिकोण बदलिए: यह पूछना बंद कीजिए कि मशीन क्या कर सकती है। उनसे यह साबित कराइए कि वे मटेरियल के व्यवहार को कैसे नियंत्रित करते हैं।
यही देखने का सही नजरिया है।
अधिकांश RFQ में कीमत, लीड टाइम और टॉलरेंस की पुष्टि मांगी जाती है। वह सिर्फ कागज़ी प्रक्रिया है। आपको व्यवहारिक प्रमाण चाहिए।
प्रश्न 1: जब उत्पादन के बीच में नई सामग्री का लॉट आता है, तो रन दोबारा शुरू करने से पहले कौन-कौन से सटीक कदम उठाए जाते हैं — और उनका दस्तावेज़ीकरण कहाँ किया जाता है?
यदि उनका जवाब हो, “हम फर्स्ट आर्टिकल चलाते हैं,” तो यह सिर्फ सतही उत्तर है। आपको ठोस विवरण सुनने हैं: टेस्ट बेंड, कोण मापन, बेंड डिडक्शन में समायोजन, प्रोग्राम संशोधन, रिविज़न कंट्रोल नोट्स। अगर यह सब केवल एक वरिष्ठ सेटअप टेक्नीशियन ही संभालता है और बाकी लोग सिर्फ “निर्देशों का पालन” करते हैं, तो समझिए आपने अपना बॉटलनेक ढूंढ लिया।
मैंने इसी कारण एक पूरी बैच स्क्रैप कर दी थी। हमारी टीम में एक ही व्यक्ति था जिसे बेंड डिडक्शन की गणित पूरी तरह समझ में आती थी। वह बीमार था। दूसरी शिफ्ट ने थोड़ा अधिक कठोर मटेरियल होने के बावजूद पुराने नंबरों पर भरोसा कर लिया। सुबह तक हमारे पास 0.7 डिग्री खुले कोण वाले पार्ट्स के पूरे पैलेट पड़े थे। किसी ने समय पर पकड़ा ही नहीं, क्योंकि सिस्टम किसी पद्धति पर नहीं, एक ‘हीरो’ पर निर्भर था।
शॉप से यह पूछें: यदि आपका प्रमुख प्रेस ब्रेक ऑपरेटर एक हफ्ते के लिए अनुपस्थित हो, तो बेंड कैलकुलेशन में समायोजन कौन करेगा — और उसे कैसे पता होगा कि क्या बदलना है?
प्रश्न 2: आपकी प्रेस ब्रेक मशीनों की कैलिब्रेशन कितनी बार की जाती है, और क्या आप वास्तविक बेंड डिडक्शन डेटा से जुड़ी ऑफलाइन सिमुलेशन का उपयोग करते हैं?
कैलिब्रेशन की आवृत्ति यह बताती है कि वे मशीन ड्रिफ्ट को वास्तविक मानते हैं या नहीं। और ड्रिफ्ट होती है। रैम डेप्थ सेंसर, बैकगेज रिपीटेबिलिटी, क्राउनिंग सिस्टम — समय के साथ इनमें बदलाव आता है। ऑफलाइन प्रोग्रामिंग उतनी ही भरोसेमंद होती है जितना कि उसमें डाला गया वास्तविक, अनुभवजन्य डेटा।
आप ऐसे जवाब सुनना चाहते हैं: त्रैमासिक कैलिब्रेशन लॉग, टेस्ट कूपन जिन्हें सॉफ्टवेयर लाइब्रेरी से जोड़ा गया हो, नियंत्रित रिविज़न अपडेट। अगर वे कहें, “मशीन खुद-ब-खुद कम्पनसेट कर लेती है,” तो यह तकनीकी जवाब कम, मार्केटिंग भाषा ज़्यादा है।
सत्यापित डेटा के बिना ऑटोमैटिक कम्पनसेशन ऐसा है जैसे बर्फ़ीले तूफ़ान में क्रूज़ कंट्रोल पर गाड़ी चलाना।
शॉप से यह पूछें: जिस ब्रेक मशीन पर मेरा पार्ट चलेगा, उसकी पिछली कैलिब्रेशन रिकॉर्ड मुझे दिखाइए।
प्रश्न 3: लंबे उत्पादन रन के दौरान बेंड एंगल की दोबारा पुष्टि कितनी बार की जाती है — और समायोजन किस आधार पर ट्रिगर होता है?
अगर जवाब है “सेटअप के समय,” तो आप जोखिम ले रहे हैं। टूलिंग घिसती है। तापमान बढ़ता है। मटेरियल में बदलाव आता है। रन के बीच में टूलिंग की गर्मी और घिसावट न्यूट्रल एक्सिस को इतना बदल सकती है कि आगे की असेंबली ठीक से बैठ ही न सके। यह कोई सिद्धांत नहीं — यह भौतिकी है।
मैंने इसी वजह से एक पूरी बैच गंवाई थी। हमने फर्स्ट आर्टिकल और 25वें पार्ट की जांच की। 300वें पार्ट पर कुछ नहीं देखा। 600 तक आते-आते एंगल आधा डिग्री खिसक चुका था। असेंबली टीम ने इसे हमसे पहले पकड़ लिया। उस आधे डिग्री ने पाँच अंकों की लागत लगा दी।
आप यह सुनना चाहते हैं: निर्धारित अंतराल पर जांच, सांख्यिकीय सैंपलिंग, और स्पष्ट रूप से दर्ज समायोजन सीमाएँ।
शॉप से यह पूछें: 1,000 पीस के रन में आपका एंगल वेरिफिकेशन इंटरवल क्या है — और यह लिखित रूप में कहाँ दर्ज है?
तीन प्रश्न। दस मिनट। कमजोर शॉप यहीं पर बिखर जाती हैं।
तो जब कोटेशन आपके इनबॉक्स में आता है, तब आप पंक्तियों के बीच छिपे संकेतों को कैसे पढ़ते हैं?
जब लोग खुलकर नहीं बोलते, तब कोटेशन बोलता है।
बहुत कसी हुई कीमत और प्रक्रिया पर अस्पष्ट नोट्स आम तौर पर दो में से एक बात बताते हैं: या तो वे हर चीज़ के लिए मानक V-डाई में एयर बेंडिंग मानकर चल रहे हैं, या फिर उन्होंने आपकी टॉलरेंस स्टैक का ठीक से विश्लेषण ही नहीं किया है। एयर बेंडिंग लचीली, तेज़ और काफी हद तक सहनशील होती है — लेकिन जब कई फ्लैन्ज़ में इनसाइड रेडियस का बदलाव जुड़ता जाता है, तो यही लचीलापन समस्या बन सकता है।
अगर आपकी ड्रॉइंग में कुल आयाम (ओवरऑल डाइमेंशन) कड़े दिए गए हैं, लेकिन कोटेशन में टूलिंग रणनीति, सेकेंडरी चेक या चरणबद्ध ऑपरेशन का कोई उल्लेख नहीं है, तो यह खामोशी अपने आप में एक संकेत है।
मैंने इसी वजह से एक पूरा बैच स्क्रैप किया था। हमने एक-टूल एयर बेंडिंग मानकर कोटेशन दिया। कागज़ पर एंगल 90 डिग्री आ रहे थे। वास्तविकता में, रेडियस में मामूली वृद्धि से डेवलप्ड लेंथ इतनी बदल गई कि ढक्कन बिना ज़ोर लगाए बंद ही नहीं हो रहे थे। हमें सारा रीवर्क अपने खर्च पर करना पड़ा, क्योंकि जिस नियंत्रण पद्धति की ज़रूरत थी, उसकी कीमत हमने जोड़ी ही नहीं थी।
शेड्यूल पैडिंग पर ध्यान दें। जो शॉप प्रक्रिया की अनिश्चितताओं को समझती है, वह लंबा लीड टाइम कोट कर सकती है, लेकिन साथ में इंस्पेक्शन इंटरवल, समर्पित सेटअप समय या टूलिंग बदलाव का स्पष्ट उल्लेख भी करेगी। यह अक्षम्यता नहीं है। यह ट्रैक्शन कंट्रोल है।
सबसे जोखिम भरा कोटेशन वह है जो कड़ी टॉलरेंस, तेज़ डिलीवरी और नियंत्रण तंत्र का कोई ज़िक्र किए बिना सब कुछ देने का वादा करे। वह प्रक्रिया नहीं, सिर्फ दिखावटी आत्मविश्वास है।
शॉप से यह पूछें: मुझे विस्तार से बताइए कि आपने यह कीमत कैसे तय की — कौन-सी बेंडिंग पद्धति, कौन-सी टूलिंग, और प्रक्रिया के दौरान कौन-कौन से चेक होंगे?
अगर वे भौतिक प्रक्रिया की स्पष्ट रूपरेखा नहीं बता सकते, तो समझ लीजिए कि यह संख्या एक अनुमान भर है।
तो फिर सटीकता कब ज़िम्मेदारी से आगे बढ़कर अहंकार बन जाती है?
हर दशमलव स्थान लड़ने लायक नहीं होता।
हर बार जब आप एंगल टॉलरेंस को आधा डिग्री और कसते हैं या फ्लैन्ज़ टॉलरेंस को एक-दसवें मिलीमीटर तक घटाते हैं, तो आप शॉप को लचीली एयर बेंडिंग से हटाकर नियंत्रित बॉटमिंग, अधिक सटीक V-डाई, ज्यादा निरीक्षण और अतिरिक्त हैंडलिंग की ओर धकेल रहे होते हैं। लागत इसलिए बढ़ती है क्योंकि वैरिएबिलिटी के पास साँस लेने की जगह कम बचती है।
इसे ऐसे समझें जैसे काली बर्फ पर पूरी तरह लदा हुआ ट्रक चलाना। हल्के-फुल्के सुधार संभाले जा सकते हैं। लेकिन अगर आप हाईवे की गति पर बिल्कुल परफेक्ट लेन-सेंटरिंग की मांग करेंगे, तो आपको बार-बार स्टीयरिंग घुमानी पड़ेगी, ओवरकरेक्शन होगा और ऊर्जा बेवजह खर्च होगी।
मैंने इसी गलती से एक पूरा बैच गंवाया। ग्राहक ने केवल दिखावटी (कॉस्मेटिक) फ्लैन्ज़ पर ±0.25 डिग्री की टॉलरेंस दी, जबकि उसका कोई कार्यात्मक महत्व नहीं था। उसे पाने के लिए हमने हर बेंड को बॉटम किया। टूल घिसावट तेज़ हो गई। सेटअप समय दोगुना हो गया। पार्ट्स स्पेसिफिकेशन पर खरे उतरे — लेकिन मुनाफा खत्म हो गया।
प्रिसिजन का सीधा संबंध उसके कार्य से होना चाहिए। यदि बेंड किसी सीलिंग सतह या असेंबली अलाइनमेंट को नियंत्रित करता है, तो सटीक नियंत्रण पर निवेश कीजिए। लेकिन यदि वह केवल सौंदर्यात्मक है या क्लियरेंस के भीतर स्वतंत्र रूप से समायोजित हो सकता है, तो ऐसी व्यावहारिक टॉलरेंस तय करें जो एयर बेंडिंग की स्थिरता को बनाए रखें।
अब वह बात जो अक्सर स्पष्ट नहीं होती: अनावश्यक सटीकता की मांग गुणवत्ता की गारंटी नहीं देती। उल्टा, यह कई बार अस्थिरता को जन्म देती है, क्योंकि प्रक्रिया लगातार अपनी घर्षण सीमाओं पर काम कर रही होती है।
तो इसे आगे के लिए याद रखिए:
आप केवल क्षमता की जांच नहीं कर रहे हैं। आप यह परख रहे हैं कि परिवर्तनशील परिस्थितियों में भी व्यवहार कितना नियंत्रित रहता है।
जब आप किसी RFQ के उत्तर या कोटेशन की समीक्षा करें, तो यह मत पूछिए, “क्या वे इसे हासिल कर सकते हैं?” बल्कि पूछिए, “400वें पार्ट पर क्या होगा, जब सामग्री थोड़ी अधिक कठोर हो, टूलिंग थोड़ी गरम हो, और अनुभवी ऑपरेटर शिफ्ट में न हो?”
उस प्रश्न का उत्तर — जो दस्तावेज़ित हो, प्रक्रियात्मक रूप से स्पष्ट हो, और यांत्रिक रूप से समर्थित हो — वही फर्क पैदा करता है एक ऐसे वर्कशॉप में जो अच्छे पार्ट बनाता है, और एक ऐसे वर्कशॉप में जो समझता है कि वे अच्छे क्यों हैं।
यदि आप अपनी बेंडिंग प्रक्रिया को अधिक नियंत्रित, दोहराने योग्य और सुरक्षित मार्जिन के साथ डिज़ाइन करना चाहते हैं, तो विस्तृत तकनीकी जानकारी के लिए हमारा उत्पाद ब्रॉशर डाउनलोड कर सकते हैं या अपनी विशिष्ट एप्लिकेशन आवश्यकताओं पर चर्चा करने के लिए सीधे संपर्क करें।
और वास्तव में, आप उसी के लिए भुगतान कर रहे हैं।
