लेज़र कटिंग से गो-कार्ट कैसे बनाएं: DIY गाइड
अगर आप यह लेख पढ़ रहे हैं, तो आपके लिए भविष्य में ढेर सारी मस्ती और रोमांच इंतजार कर रही…

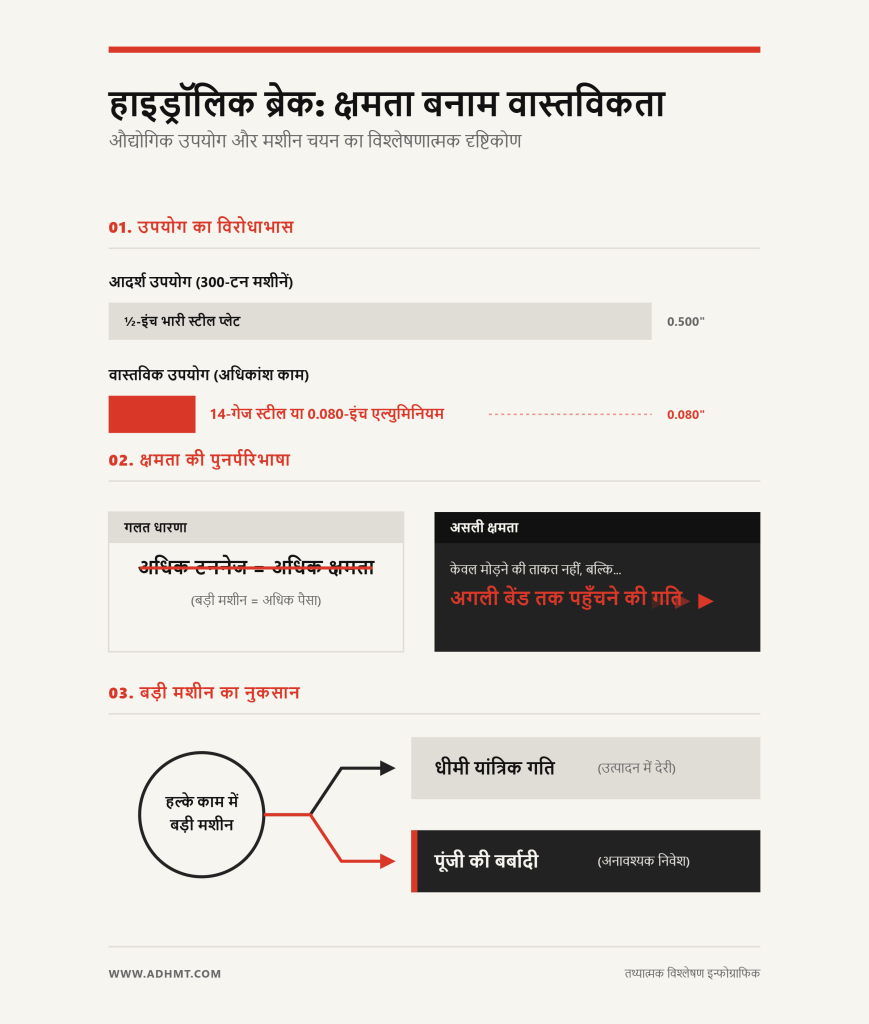
आपने 300-टन हाइड्रॉलिक प्रेस ब्रेक के लिए खरीद आदेश तैयार कर लिया है। आप कल्पना कर रहे हैं कि वह फर्श पर मजबूती से स्थापित है, आपकी शॉप की कच्ची क्षमता का प्रतीक। फिर आप ऑपरेटर को 14-गेज एल्युमिनियम ब्रैकेट्स का ढेर देते हैं। वह पैडल दबाता है। 40-हॉर्सपावर का पंप गरजता है। प्रोपोर्शनल वाल्व धीरे-धीरे खुलते हैं। भारी रैम सुस्त गति से नीचे उतरना शुरू करता है। आप किराने का सामान लाने के लिए डीज़ल लोकोमोटिव का उपयोग कर रहे हैं। हम मशीनें उस सबसे मोटी प्लेट के आधार पर खरीदते हैं जिसे शायद साल में एक बार मोड़ना पड़े, और इस तथ्य को अनदेखा कर देते हैं कि हमारी दैनिक आय का 80% हल्के-गेज, हाई-मिक्स पार्ट्स से आता है। अधिकतम टननेज के प्रति यह जुनून आपको उस एक मापदंड से अंधा कर रहा है जो वास्तव में बिलों का भुगतान करता है।
यदि आप पूरे दिन ½-इंच स्टील प्लेट मोड़ रहे हैं, तो 300-टन हाइड्रॉलिक ब्रेक इंजीनियरिंग का एक उत्कृष्ट उदाहरण है। द्रव विस्थापन अत्यधिक भार के तहत स्वाभाविक शॉक एब्जॉर्प्शन प्रदान करता है, जिससे फ्रेम को विनाशकारी विक्षेपण से बचाया जा सकता है। लेकिन अपनी वास्तविक रूटिंग शीट्स देखें। आपमें से अधिकांश 14-गेज कोल्ड-रोल्ड स्टील या 0.080-इंच एल्युमिनियम पर काम कर रहे हैं। आप एक ऐसी मशीन खरीद रहे हैं जो भारी बल के लिए डिज़ाइन की गई है और उससे फुर्तीले, हाई-मिक्स बैले जैसा प्रदर्शन करने की अपेक्षा कर रहे हैं।
हम ऐसा इसलिए करते हैं क्योंकि हम टननेज को क्षमता के बराबर मान लेते हैं। पारंपरिक शॉप फ्लोर मानसिकता यह मानती है कि “बड़ी मशीन” का अर्थ है “अधिक पैसा”। लेकिन क्षमता केवल इस बारे में नहीं है कि आप क्या मोड़ सकते हैं। यह इस बारे में भी है कि आप अगली बेंड तक कितनी तेजी से पहुँच सकते हैं। जब आप हल्के-गेज कार्य के लिए अतिरिक्त हाइड्रॉलिक क्षमता खरीदते हैं, तो आप केवल बड़े फ्रेम और बड़े पंप पर पूंजी खर्च नहीं कर रहे होते। आप वास्तव में धीमी यांत्रिक गतियाँ खरीद रहे होते हैं।
पारंपरिक हाइड्रॉलिक ब्रेक पर रैम को देखें। जब ऑपरेटर पैडल दबाता है, तो मशीन तुरंत नहीं चलती। एक सिग्नल PLC को जाता है, जो प्रोपोर्शनल वाल्व को खोलने का निर्देश देता है। लगातार चल रहे पंप द्वारा दबावयुक्त हाइड्रॉलिक द्रव को मैनिफोल्ड्स के माध्यम से बहकर बड़े सिलेंडरों को धकेलना पड़ता है। इस द्रव के स्थानांतरण में समय लगता है। विशेष रूप से, हर दिशा परिवर्तन पर लगभग 400 मिलीसेकंड का वाल्व लैग होता है।
आधा सेकंड तुच्छ लगता है, जब तक आप इसे एक शिफ्ट में हजार बेंड से गुणा नहीं करते।
यदि आप 6-बेंड वाला पार्ट चला रहे हैं, तो प्रति पीस लगभग तीन सेकंड का शुद्ध इंतज़ार होता है। 200 पार्ट चलाइए, और आपका ऑपरेटर लगभग दस मिनट तक स्टील के टुकड़े को देखता रह जाता है, मशीन के निर्णय लेने का इंतज़ार करते हुए। यही साइकिल-टाइम टैक्स है। आप भारी और सुस्त गतिशीलता की कीमत चुका रहे हैं, जबकि आपका लाभ वास्तव में लाइन से तेज़ एक्सेलेरेशन और कोने पर सटीक नियंत्रण पर निर्भर करता है।
शॉप फ्लोर रियलिटी चेक:
बीस साल पहले, उस वाल्व की देरी का कोई खास महत्व नहीं था। हम एक हार्ड टूल सेट करते थे, ब्लैंक्स की एक पैलेट निकालते थे, और ऑपरेटर तीन दिनों तक वही एक ही पार्ट चलाता रहता था। सेटअप समय, साइकिल समय से कहीं अधिक होता था। आज, आपका औसत बैच आकार बहुत कम हो गया है। आप 25 इलेक्ट्रिकल एनक्लोज़र चला रहे हैं, फिर 40 माउंटिंग ब्रैकेट पर स्विच कर रहे हैं, और उसके बाद एक प्रोटोटाइप चेसिस तैयार कर रहे हैं।
आधुनिक CNC सॉफ्टवेयर और प्रोग्रामेबल बैकगेज ने सेटअप को बेहद तेज बना दिया है। ऑपरेटर एक प्रोग्राम लोड कर सकता है और मल्टी-एक्सिस बैकगेज दो सेकंड में अपनी स्थिति में आ जाते हैं। लेकिन यदि रैम अभी भी 1998 की तरह व्यवहार करता है तो दो सेकंड का सेटअप किस काम का? सॉफ्टवेयर ऐसे वादे कर रहा है जिन्हें हाइड्रोलिक हार्डवेयर पूरा नहीं कर सकता। आपने ट्रैक्टर पर फॉर्मूला 1 का स्टीयरिंग व्हील लगा दिया है। ऐसे में हार्डवेयर भी उतना ही CNC-ड्रिवन होना चाहिए जितना आपका सॉफ्टवेयर—इसीलिए कई फैब्रिकेटर अब पूरी तरह CNC-आधारित शीट मेटल सॉल्यूशंस की ओर बढ़ रहे हैं, जैसे ADH Machine Tool के सीएनसी प्रेस ब्रेक समाधान, जो बेंडिंग को ऑटोमेशन, प्रिसीजन और तेज़ स्विचओवर के साथ संरेखित करते हैं।
यदि आपकी शॉप का अस्तित्व इस बात पर निर्भर करता है कि आप शहर के दूसरे छोर पर मौजूद प्रतिस्पर्धी से तेज़ी से बेंडिंग सेल से पार्ट निकालें, तो आप अब भी फ्लूड डायनेमिक्स में अपने मुनाफे को डूबने देने के लिए प्रीमियम क्यों चुका रहे हैं?
मैंने एक बार एक शॉप मालिक को 100-टन ऑल-इलेक्ट्रिक ब्रेक पर घिस चुके रोलर स्क्रू की $20,000 की मरम्मत बिल पर रोते हुए देखा। वह उसमें 10-फुट लंबी 3/8-इंच माइल्ड स्टील शीट डाल रहा था, यह मानते हुए कि क्योंकि सॉफ्टवेयर कहता है कि यह 100 टन तक पहुंच सकता है, इसलिए मशीन पूरे दिन स्ट्रक्चरल स्टील संभाल सकती है। सर्वो मोटर स्पष्ट रूप से तनाव में थीं, बॉल स्क्रू पर गंभीर पार्श्व दबाव पड़ा, और मशीन खुद को नुकसान पहुंचाती चली गई। उसने मशीन को दोष दिया। मैंने उसके द्वारा खरीदी गई मशीन की मूलभूत समझ की कमी को दोष दिया।
डायरेक्ट ड्राइव भारी बल के लिए कोई जादुई समाधान नहीं है। लगभग 150 टन बल पर ये सिस्टम अपना यांत्रिक लाभ खोने लगते हैं। इस सीमा से आगे, हाइड्रोलिक सिस्टम स्वाभाविक रूप से बेहतर स्थिरता प्रदान करते हैं क्योंकि द्रव का विस्थापन भारी प्लेट बेंडिंग के झटकों को स्वाभाविक रूप से अवशोषित और कम करता है। लेकिन 150-टन की इस सीमा के नीचे—जहां वास्तव में 80% हाई-मिक्स शॉप्स काम करती हैं—द्रव को हटाने से बेंड की पूरी भौतिकी बदल जाती है।
एक पूरी तरह इलेक्ट्रिक प्रेस ब्रेक के अंदर देखें। आपको 40-हॉर्सपावर का पंप या मैनिफोल्ड ब्लॉकों का जटिल जाल नहीं मिलेगा। आपको एक एसी सर्वो मोटर मिलेगी जो सीधे एक हेवी-ड्यूटी बॉल स्क्रू या रोलर स्क्रू मैकेनिज्म से जुड़ी होती है, जो रैम को चलाती है। जब CNC सिग्नल भेजता है, तो विद्युत धारा तुरंत उस स्क्रू पर घूर्णन बल में बदल जाती है। इसमें कोई यांत्रिक ढीलापन नहीं होता।
एक हाइब्रिड सिस्टम में द्रव अभी भी मौजूद होता है, लेकिन संरचना उलटी होती है। एक सर्वो मोटर सिलेंडर पर सीधे लगे स्थानीय, द्वि-दिशात्मक पंप को चलाती है, जो केवल तब काम करता है जब रैम चलता है। आप प्रपोर्शनल वाल्व और लगातार चलने वाले केंद्रीय पंप को हटा देते हैं, जिससे दिशा बदलने में होने वाली देरी पूरी तरह समाप्त हो जाती है।
आप दबावयुक्त तेल की स्पंजी, झटके को अवशोषित करने वाली प्रकृति को एक कठोर, एक-से-एक यांत्रिक कनेक्शन से बदल रहे हैं।
वह पैडल दबाता है। पारंपरिक हाइड्रॉलिक सिस्टम में, रैम के चलने से पहले पंप को तेल को संपीड़ित करना पड़ता है। द्रव हल्का संपीड़्य होता है—लगभग 1,000 PSI पर 0.5%। यह संपीड़न पैडल दबाने और वास्तविक टन भार लागू होने के बीच 150 मिलीसेकंड की देरी पैदा करता है।
डायरेक्ट-ड्राइव सर्वो मोटर शून्य RPM पर अधिकतम टॉर्क प्रदान करती है। जैसे ही विद्युत संकेत ड्राइव तक पहुँचता है, रैम 200 मिलीमीटर प्रति सेकंड की गति से त्वरण करता है और उस समय के एक अंश में सटीक म्यूट पॉइंट पर मंदन करता है, जितना समय एक हाइड्रॉलिक वाल्व को केवल खुलने के लिए शिफ्ट होने में लगता है।
शॉप फ्लोर रियलिटी चेक:
जब आप समीकरण से द्रव को हटा देते हैं, तो आप श्यानता में परिवर्तन, तापमान उतार-चढ़ाव और वाल्व के घिसाव को भी हटा देते हैं। रैम की स्थिति पूरी तरह बॉल स्क्रू की पिच और सर्वो मोटर पर लगे एन्कोडर द्वारा निर्धारित होती है। यदि एन्कोडर प्रति रिवोल्यूशन 10,000 पल्स पढ़ता है, तो मशीन को पंच टिप की सटीक स्थिति ±1 माइक्रोन तक ज्ञात होती है।
लेकिन अपनी वास्तविक रूटिंग शीट्स देखें। आप 25 इलेक्ट्रिकल एनक्लोज़र चला रहे हैं, फिर 40 माउंटिंग ब्रैकेट्स पर स्विच कर रहे हैं, और उसके बाद एक प्रोटोटाइप चेसिस बना रहे हैं। यदि आपका टूलिंग खराब है, तो यह ±1 माइक्रोन की पुनरावृत्ति क्षमता बेकार है। डायरेक्ट ड्राइव आपकी सेटअप की हर खामी को उजागर कर देता है। $150,000 की CNC इलेक्ट्रिक ब्रेक पर एक घिसा हुआ डाई शोल्डर, त्रुटिहीन सॉफ्टवेयर के बावजूद, ऐसे पार्ट्स बनाएगा जो तीन डिग्री कम बेंड होंगे। मशीन वही कर रही है जो उसे बताया गया है; आपके भौतिक चर उसकी डिजिटल सटीकता के साथ तालमेल में नहीं हैं।
आपने ऐसी मशीन खरीदी है जो पूर्ण यांत्रिक पूर्वानुमेयता की गारंटी देती है, जिससे सटीकता की जिम्मेदारी फिर से आपकी प्रक्रिया और आपके टूलिंग पर आ जाती है।
यदि आप अभी भी अपनी अव्यवस्थित सेटअप को छिपाने के लिए द्रव गतिकी पर निर्भर हैं, तो दोबारा काम और बर्बाद साइकिल समय से होने वाली धीमी क्षति को आपकी लाभ मार्जिन और कितने समय तक झेल सकती है?
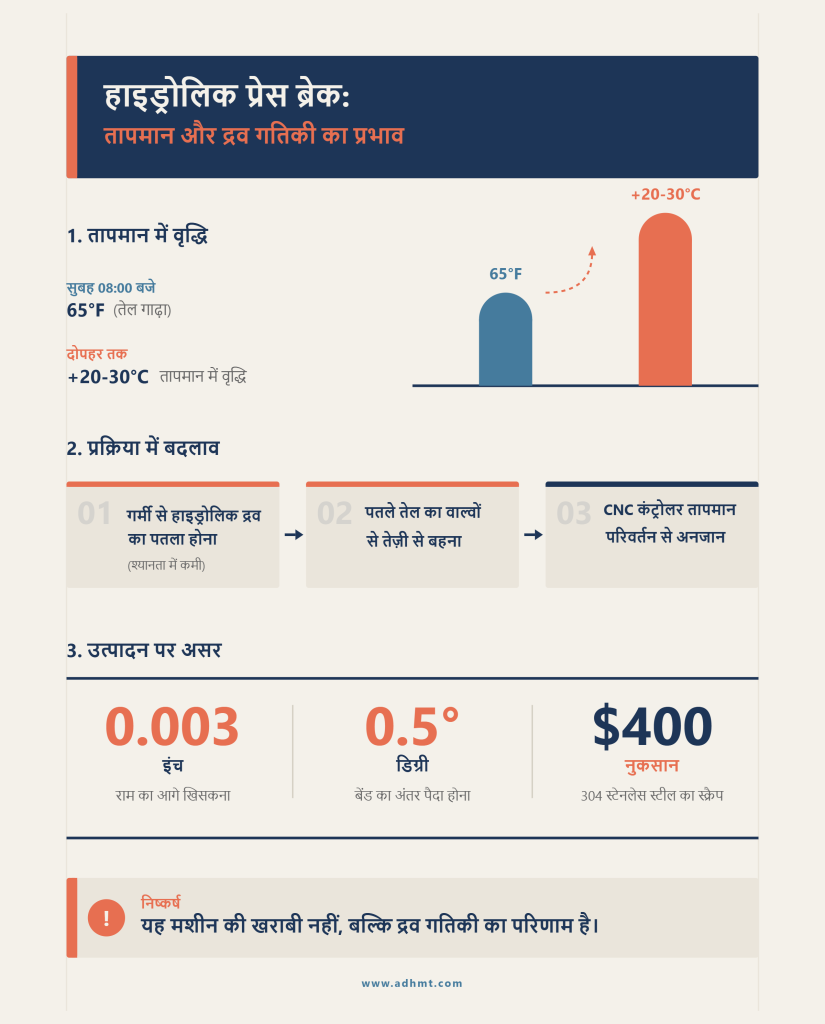
सुबह 8:00 बजे आपकी कार्यशाला का तापमान 65°F होता है और आपकी हाइड्रोलिक प्रेस ब्रेक का तेल गाढ़ा और सुस्त होता है। दोपहर तक, चार घंटे के लगातार चक्रों के बाद, वह 200-गैलन का रिज़र्वायर हजारों स्ट्रोक के घर्षण को अवशोषित कर चुका होता है। तेल का तापमान 20 से 30°C तक बढ़ जाता है। वह पैडल दबाता है। मशीन की आवाज़ बिल्कुल वैसी ही रहती है, लेकिन मैनिफोल्ड के अंदर की भौतिकी मूल रूप से बदल चुकी होती है।
गर्मी हाइड्रोलिक द्रव को पतला कर देती है। जब श्यानता घटती है, तो तेल अनुपातिक वाल्वों से तेज़ी से और कम प्रतिरोध के साथ गुजरता है। CNC कंट्रोलर को यह पता नहीं होता कि तेल गर्म है; वह केवल बेसलाइन एल्गोरिदम के आधार पर प्रोग्राम की गई अवधि तक वाल्व को खुला रखता है। वह पतला हुआ द्रव बॉटम डेड सेंटर से 0.003 इंच आगे निकल जाता है। सख्त टॉलरेंस वाले एयरोस्पेस ब्रैकेट में, राम का 0.003 इंच ड्रिफ्ट सीधे 0.5 डिग्री के बेंड अंतर में बदल जाता है। आपने दोपहर से पहले ही 304 स्टेनलेस स्टील के $400 को महंगे स्क्रैप में बदल दिया, और आपके ऑपरेटर को यह समझ नहीं आता कि पहले 50 पार्ट्स बिल्कुल सही थे और 51वां स्क्रैप क्यों हो गया। मशीन खराब नहीं हुई। वह केवल द्रव गतिकी के प्रभाव में आ गई।
आप 25 इलेक्ट्रिकल एनक्लोज़र चला रहे हैं, फिर 40 माउंटिंग ब्रैकेट पर स्विच कर रहे हैं, और उसके बाद एक प्रोटोटाइप चेसिस तैयार कर रहे हैं। उच्च-मिश्रण वाले वातावरण में आप किसी बदलते लक्ष्य का पीछा करने का जोखिम नहीं उठा सकते। जब आप हाइड्रोलिक सिलेंडर को डायरेक्ट-ड्राइव सर्वो और प्रिसीजन बॉल स्क्रू से बदलते हैं, तो आप मशीन के तापमान और राम पोज़िशनिंग के बीच के संबंध को समाप्त कर देते हैं।
हाँ, डायरेक्ट-ड्राइव सिस्टम में भी घर्षण से गर्मी उत्पन्न होती है। बॉल स्क्रू में थर्मल विस्तार होता है, और अत्यधिक परिस्थितियों में इलेक्ट्रॉनिक सेंसर ड्रिफ्ट कर सकते हैं। लेकिन स्टील पूर्वानुमेय रूप से फैलता है—लगभग 12 माइक्रोन प्रति मीटर प्रति डिग्री सेल्सियस। एक CNC कंट्रोलर ठोस यांत्रिक ड्राइव में रैखिक थर्मल विस्तार को आसानी से मैप और क्षतिपूर्ति कर सकता है। वह सूक्ष्म वाल्व क्लियरेंस से गुजरते हुए हवा मिले, क्षरणशील हाइड्रोलिक तेल की अराजक द्रव गतिकी की क्षतिपूर्ति नहीं कर सकता। द्रव बफर को हटाकर, आप मशीन को पूरी तरह एन्कोडर पल्स की कठोर, गणितीय निश्चितता पर निर्भर होने के लिए मजबूर करते हैं।
लेकिन अपनी वास्तविक रूटिंग शीट्स को देखें। यदि आपका सामान्य टॉलरेंस 1/4-इंच बेस प्लेट पर ±1 डिग्री है, तो आप सोच सकते हैं कि 40 माइक्रोन का थर्मल ड्रिफ्ट महत्वहीन है। आप गलत होंगे। असटीकता की वास्तविक लागत केवल स्क्रैप हुई सामग्री नहीं है; यह निरंतर समायोजन का छिपा हुआ श्रम भी है।
जब एक हाइड्रोलिक मशीन ड्रिफ्ट करती है, तो ऑपरेटर बेंडिंग रोक देता है। वह प्रोट्रैक्टर उठाता है, पार्ट को मापता है, कंट्रोलर तक जाता है और Y-एक्सिस ऑफसेट को 0.002 इंच से समायोजित करता है। वह एक टेस्ट पीस चलाता है। फिर दोबारा समायोजन करता है। यह दस मिनट का खोया हुआ स्पिंडल समय है। एक डायरेक्ट-ड्राइव मशीन पर, यांत्रिक कठोरता यह सुनिश्चित करती है कि यदि पहला पार्ट बिल्कुल 90.0 डिग्री है, तो 500वां पार्ट भी ठीक 90.0 डिग्री ही होगा, चाहे सुबह कड़ाके की ठंड हो या दोपहर की तपिश। आपका लाभ मार्जिन जिस सटीकता से निर्धारित होता है, वह चमकदार स्पेक शीट पर दी गई मशीन की पूर्ण रेज़ोल्यूशन नहीं है—बल्कि बिना मानवीय हस्तक्षेप के उस रेज़ोल्यूशन को बनाए रखने की उसकी क्षमता है।
यदि आपके ऑपरेटर हर शिफ्ट में एक घंटा केवल 200 गैलन गरम तेल के थर्मल उतार-चढ़ाव से जूझने के लिए मैन्युअल रूप से पैरामीटर समायोजित करने में बिता रहे हैं, तो आपका लाभ मार्जिन एक मशीनिस्ट का वेतन केवल दिखावटी निगरानी के लिए कब तक वहन करेगा?
जनवरी का महीना है। आपकी शॉप फ्लोर का तापमान 10°C है। ऑपरेटर आता है, 100-टन हाइड्रोलिक प्रेस ब्रेक को चालू करता है, और कॉफी लेने तथा सुबह के ब्लूप्रिंट देखने के लिए चला जाता है। अगले 20 मिनट तक, 15-किलोवाट का थ्री-फेज मोटर लगातार चलता रहता है, जो वास्तव में कुछ भी उत्पादक कार्य नहीं कर रहा—सिर्फ ठंडे, गाढ़े तेल को बायपास सर्किट से गुजारकर उसे ऑपरेटिंग तापमान तक पहुंचा रहा है। एक भी शीट मेटल मोड़ने से पहले, आप औद्योगिक पीक-डिमांड बिजली दरों पर 200-गैलन के स्पेस हीटर को चलाने का भुगतान कर रहे हैं।
उपकरण बिक्री प्रतिनिधि आपको बताएंगे कि एक सर्वो-इलेक्ट्रिक ब्रेक ऊर्जा में 80% की बचत करता है, लेकिन वे जानकारी अधूरी रखकर आपको गुमराह कर रहे हैं। वास्तविक मिलीसेकंड की बेंडिंग के दौरान, समान 100 टन बल देने के लिए डायरेक्ट-ड्राइव इलेक्ट्रिक मोटर अक्सर हाइड्रोलिक पंप की तुलना में दोगुनी तात्कालिक शक्ति खींचती है। धातु मोड़ने में इलेक्ट्रिक मशीन स्वभावतः अधिक जादुई नहीं है। दक्षता का लाभ पूरी तरह इसलिए मिलता है क्योंकि रैम रुकते ही इलेक्ट्रिक मोटर भी रुक जाती है। आप 25 इलेक्ट्रिकल एनक्लोज़र बनाते हैं, फिर 40 माउंटिंग ब्रैकेट्स पर स्विच करते हैं, फिर एक प्रोटोटाइप चेसिस तैयार करते हैं। इस उच्च-मिश्रण वास्तविकता में, आपका रैम संभवतः शिफ्ट के केवल 20% समय ही चलता है। बाकी 80% समय में ऑपरेटर शीट पलट रहा होता है, कोण जांच रहा होता है, या V-डाई बदल रहा होता है। इस डाउनटाइम के दौरान सर्वो मोटर शून्य वॉट लेती है। और हाइड्रोलिक पंप? वह लगातार 2 से 4 किलोवाट जलाता रहता है, केवल निष्क्रिय बर्बादी में सालाना 3,000 से 5,000 kWh गंवाता है। हाइड्रोलिक दक्षता की मूल गणना ही त्रुटिपूर्ण है क्योंकि आप मशीन के इंतजार करने के लिए भुगतान कर रहे हैं।
अपने पांच साल पुराने हाइड्रोलिक ब्रेक के नीचे की कंक्रीट फर्श को देखें। ISO 46 हाइड्रोलिक तेल की वह स्थायी चमक किसी मेहनती मशीन का संकेत नहीं है; यह आंतरिक सीलों की विफलता और आने वाले डाउनटाइम का दृश्य संकेत है। 3,000 घंटे के संचालन पर, पंप के अनिवार्य घिसाव से उत्पन्न सूक्ष्म कण आपके प्रोपोर्शनल वाल्व के आंतरिक बोर को खरोंचने लगते हैं। आप वार्षिक तेल परिवर्तन और फिल्टर प्रतिस्थापन का बजट बनाते हैं, लेकिन अपनी वास्तविक रूटिंग शीट्स को देखें। हाइड्रोलिक रखरखाव की वास्तविक लागत वह अदृश्य डाउनटाइम है जो कभी भी पूंजीगत व्यय अनुरोध में दर्ज नहीं होता।
जब आप द्रव-निर्भरता को समाप्त करके डायरेक्ट ड्राइव पर जाते हैं, तो आप विफलता बिंदुओं के पूरे तंत्र को हटा देते हैं। एक सर्वो-चालित प्रिसिजन बॉल स्क्रू को हर कुछ महीनों में केवल लिथियम ग्रीस की एक परत की आवश्यकता होती है। यही पूरी निवारक रखरखाव प्रक्रिया है।
शॉप फ्लोर की वास्तविकता जांच:
आप 100-टन सर्वो-इलेक्ट्रिक ब्रेक के कोटेशन को देख रहे हैं, जो हाइड्रोलिक विकल्प से 30% अधिक है। आप $40,000 के अंतर को लेकर चिंतित हैं और पूंजी निवेश को सही ठहराने की कोशिश कर रहे हैं। लेकिन आप गलत चर माप रहे हैं। हाई-मिक्स शीट मेटल के लिए 300-टन हाइड्रोलिक ब्रेक खरीदना वैसा ही है जैसे रोज़मर्रा के आवागमन के लिए डीज़ल लोकोमोटिव का उपयोग करना—आप भारी और सुस्त जड़त्व के लिए भुगतान कर रहे हैं, जबकि आपका लाभ वास्तव में तेज शुरुआत और मोड़ पर सटीक नियंत्रण पर निर्भर करता है।
यदि आप इस 30% प्रारंभिक अंतर का वास्तविक विश्लेषण करना चाहते हैं, तो विस्तृत तकनीकी विनिर्देश, ऊर्जा खपत डेटा, साइकिल समय तुलना और ROI गणना के उदाहरणों वाला विस्तृत दस्तावेज़ डाउनलोड करना उपयोगी होगा। आप यहाँ से पूरा तकनीकी ब्रोशर और तुलना सामग्री प्राप्त कर सकते हैं: विस्तृत तकनीकी दस्तावेज़ डाउनलोड करें। इससे आप अनुमान के बजाय ठोस संख्याओं के आधार पर निर्णय ले सकेंगे।
वह पैडल दबाता है। एक हाइड्रोलिक रैम को दबाव बनाने, वाल्व जड़त्व को पार करने और नीचे आना शुरू करने में 150 मिलीसेकंड लगते हैं। एक डायरेक्ट-ड्राइव सर्वो तुरंत त्वरण करता है, 200 मिलीमीटर प्रति सेकंड की अधिकतम एप्रोच गति तक पहुंचता है और जैसे ही बेंड पूरा होता है, ठीक उसी माइक्रोसेकंड दिशा बदल देता है। यह सेकंड का अंश महत्वहीन लगता है, जब तक आप इसे उत्पादन रन पर गुणा नहीं करते। यदि आप प्रति शिफ्ट 600 पार्ट्स मोड़ रहे हैं, प्रत्येक में औसतन चार बेंड के साथ, तो 30% तेज साइकिल समय हर दिन अतिरिक्त 1.5 घंटे की वास्तविक उत्पादन क्षमता देता है। इस पुनः प्राप्त स्पिंडल समय को $3,000 की वार्षिक ऊर्जा बचत और $1,500 के हाइड्रोलिक रखरखाव की समाप्ति के साथ जोड़ें, तो $40,000 का प्रारंभिक प्रीमियम 36 महीनों से कम समय में समाप्त हो जाता है।
यदि आपकी शॉप केवल एक द्रव-चालित डायनासोर को चलाए रखने के लिए निष्क्रिय ऊर्जा और अदृश्य रखरखाव पर हर साल हजारों डॉलर गंवा रही है, तो आपकी लाभ मार्जिन कितने समय तक ऐसी मशीन को सहन कर सकती है जो हर बार ऑपरेटर के प्रिंट पढ़ने के लिए रुकने पर आपको नुकसान पहुंचाती है?
“[BRIDGE] The Heavy Structural Exception: Where Direct Drive Stalls and Hydraulics Still Rule” उत्पन्न करने में विफल: Upstream API त्रुटि: 400
आइए आपके प्रोडक्शन ऑफिस तक चलते हैं। अपनी पिछली 100 जॉब्स का डेटा निकालिए। मैं आश्वस्त करता हूँ कि आप पाएंगे कि उनमें से 85 प्रतिशत को 80 टन से कम बल की आवश्यकता थी। आपने एक विशाल हाइड्रोलिक एंकर के लिए वित्तपोषण किया, जबकि आपको एक प्रिसिजन स्कैल्पेल खरीदनी चाहिए थी। उद्योग मानक एक “80% नियम” निर्धारित करता है—एक 100-टन प्रेस ब्रेक को अपने जीवनकाल का अधिकांश समय 80 टन से कम कार्यों को संभालने में लगाना चाहिए, और अपनी शीर्ष 20% क्षमता को मोटी सामग्री बैच या घिसे हुए टूलिंग के लिए प्रक्रिया बीमा के रूप में सुरक्षित रखना चाहिए। लेकिन अपनी वास्तविक रूटिंग शीट्स को देखें। आप अपने पूरे पूंजीगत व्यय को एक ऐसे वर्स्ट-केस पर आधारित कर रहे हैं जो लगभग कभी घटित नहीं होता।
यदि आप अपनी टननेज, साइकिल टाइम और वास्तविक जॉब मिक्स का निष्पक्ष मूल्यांकन करना चाहते हैं, तो यह बातचीत डेटा के साथ आगे बढ़नी चाहिए—अनुमानों के साथ नहीं। ADH Machine Tool जैसी कंपनियाँ, जिनके 50 से अधिक सेल्स और सर्विस पॉइंट्स हैं और जिनके समाधान 100 से अधिक देशों में उपयोग किए जा रहे हैं, आपके वास्तविक प्रोडक्शन प्रोफाइल के आधार पर सही प्रेस ब्रेक कॉन्फ़िगरेशन पर परामर्श दे सकती हैं। अपनी वर्तमान रूटिंग शीट्स और एप्लिकेशन डिटेल्स साझा करने के लिए आप सीधे संपर्क करें और एक तकनीकी चर्चा शुरू करें।
प्रेस ब्रेक की क्षमता केवल एक स्थिर मशीन रेटिंग नहीं है; यह आपके डाई ओपनिंग द्वारा निर्धारित एक परिवर्तनीय मान है। 1/4-इंच A36 स्टील को 2-इंच V-डाई पर मोड़ने के लिए लगभग 19.7 टन प्रति फुट की आवश्यकता होती है, अर्थात 10-फुट बेड के लिए 197 टन चाहिए। उस डाई को 3 इंच तक खोल दें, और आवश्यकता घटकर 139 टन रह जाती है। वर्कशॉप्स अक्सर 250-टन के हाइड्रोलिक दिग्गज खरीद लेती हैं क्योंकि उन्होंने पाँच वर्ष पहले एक कठिन जॉब की तंग टूलिंग ज्योमेट्री के आधार पर अनुकूलन किया था।
आप एक सैद्धांतिक सुरक्षा मार्जिन बनाए रखने के लिए रोज़ाना परिचालन दंड क्यों चुका रहे हैं, जिसे आप स्मार्ट टूलिंग के माध्यम से इंजीनियर कर सकते हैं?
कुछ पूर्ण अपवाद हैं जहाँ फ्लुइड पावर अनिवार्य है। यदि आप GE Mathis हैं और पुल के गर्डर के लिए 48-फुट स्ट्रक्चरल प्लेट मोड़ रहे हैं, तो एक मानक 500-टन ब्रेक रुक जाएगा—ऐसी स्थिति में दो 825-टन हाइड्रोलिक ब्रेक को टैंडम में जोड़कर 1,650 टन की कच्ची शक्ति हासिल करना ही समाधान है। इस तरह के हेवी-स्ट्रक्चरल परिदृश्यों के लिए समर्पित टैंडम प्रेस ब्रेक कॉन्फ़िगरेशन, जैसे ADH Machine Tool के 100% CNC-आधारित बेंडिंग सिस्टम, लंबी वर्कपीस पर सिंक्रोनाइज़्ड नियंत्रण और उच्च परिशुद्धता के साथ आवश्यक टननेज उपलब्ध कराते हैं। लेकिन यह वास्तविकता अलग है जब आप 25 इलेक्ट्रिकल एनक्लोजर चला रहे हैं, फिर 40 माउंटिंग ब्रैकेट पर स्विच कर रहे हैं, फिर एक प्रोटोटाइप चेसिस तैयार कर रहे हैं। हाई-मिक्स वातावरण में, आपका बॉटलनेक लगभग कभी भी कच्ची कुचलने वाली शक्ति नहीं होता।
शॉप फ्लोर रियलिटी चेक:
आपकी वास्तविक बाधा विभिन्न प्रकार के पुर्जों के बीच तेजी से समायोजन, पुनःकैलिब्रेशन और साइकिल करने की क्षमता है। वह पैडल दबाता है। 300-टन हाइड्रोलिक ब्रेक दबाव बनाने, वाल्व जड़ता को पार करने और अंततः स्ट्रोक को रिवर्स करने में कष्टदायक मिलीसेकंड लेता है। जब आपका शेड्यूल लाइट-गेज स्टेनलेस और एल्युमिनियम से भरा होता है, तब एक विशाल हाइड्रोलिक प्रेस का उपयोग करना दैनिक आवागमन के लिए डीजल लोकोमोटिव का उपयोग करने जैसा है—आप भारी, सुस्त गति के लिए भुगतान कर रहे हैं, जबकि आपका लाभ वास्तव में लाइन से तेज त्वरण और कोनों पर सटीक नियंत्रण पर निर्भर करता है। जब आपका ग्राहक उन लाइट-गेज पुर्जों पर और कड़े टॉलरेंस की मांग करता है, तब क्या होता है?
फैब्रिकेशन बाज़ार मोटे और ढीले-ढाले पार्ट्स की ओर नहीं बढ़ रहा है। यह अधिक सख्त टॉलरेंस, हल्की हाई-स्ट्रेंथ सामग्री और छोटे बैच आकारों की ओर बढ़ रहा है। एक डायरेक्ट-ड्राइव सर्वो सिस्टम बल को तुरंत समायोजित करता है और चाहे वह कितने भी घंटे से चल रहा हो, बॉटम-डेड-सेंटर रिपीटेबिलिटी को 0.002 मिलीमीटर तक स्थिर रखता है। इसके विपरीत, हाइड्रॉलिक सिस्टम तेल के गर्म होने पर बहकने लगता है, जिससे आपके ऑपरेटर को पूरे दोपहर बेंड एंगल को बार-बार ठीक करना पड़ता है।
यदि आप 250-टन हाइड्रॉलिक ब्रेक खरीदते हैं, तो आप उन 5 प्रतिशत संभावित जॉब्स के लिए प्रक्रिया बीमा खरीद रहे हैं जो कभी आ सकते हैं, जबकि उन 95 प्रतिशत जॉब्स पर अतिरिक्त बोझ डाल रहे हैं जो वास्तव में आपका ओवरहेड चुकाते हैं। यदि आप तेज़ और थर्मली स्थिर डायरेक्ट-ड्राइव मशीन खरीदते हैं, तो संभव है कि आपको साल में एक भारी स्ट्रक्चरल जॉब के लिए नो-कोट देना पड़े।
क्या आप उन जॉब्स के लिए सैद्धांतिक टनेज जमा करने के व्यवसाय में हैं जो आपके पास हैं ही नहीं, या आप हर उस बेंड पर अधिकतम लाभ मार्जिन प्राप्त करने के व्यवसाय में हैं जिसे आप वास्तव में बनाते हैं?
आइए एक क्षण के लिए पीछे हटें और स्थिति स्पष्ट करें। पिछले कुछ पन्नों में मैंने हाइड्रॉलिक सिस्टम की सुस्ती और थर्मल ड्रिफ्ट की आलोचना की है, लेकिन मैं भौतिकी के नियमों से अनजान कोई सर्वो-इलेक्ट्रिक कट्टर समर्थक नहीं हूँ। हाई-मिक्स शीट मेटल के लिए 300-टन हाइड्रॉलिक ब्रेक खरीदना वैसा ही है जैसे रोज़ाना के आवागमन के लिए डीज़ल लोकोमोटिव का उपयोग करना—आप भारी और सुस्त जड़त्व के लिए भुगतान कर रहे हैं, जबकि आपका लाभ वास्तव में शुरुआती त्वरण और मोड़ों पर सटीकता पर निर्भर करता है। लेकिन जब आपको सच में एक मालगाड़ी खींचनी हो तो क्या होगा?
एक शुद्ध डायरेक्ट-ड्राइव सिस्टम उच्च-टॉर्क सर्वो मोटरों पर निर्भर करता है, जो विशाल बॉल स्क्रू या पुली सिस्टम को चलाकर रैम को नीचे की ओर धकेलते हैं। यह यांत्रिक लिंक गति और माइक्रोन-स्तरीय रिपीटेबिलिटी के लिए उत्कृष्ट है, लेकिन इसकी एक कठोर और अक्षम्य सीमा भी है।
वह पैडल दबाता है। सर्वो की आवाज़ तेज़ होती है, बॉल स्क्रू तनाव में आता है, और रैम सामग्री की यील्ड स्ट्रेंथ के सामने अचानक रुक जाता है।
स्क्रू ड्राइव का यांत्रिक लाभ आर्थिक रूप से लगभग 150 से 200 टन के आसपास अपनी अधिकतम सीमा पर पहुँच जाता है। यदि आप नियमित रूप से 10-फुट बेड पर 1/2-इंच A36 स्टील प्लेट को बॉटम-बेंड कर रहे हैं, तो आपको 300 टन से अधिक स्थानीय बल की आवश्यकता होगी। एक शुद्ध इलेक्ट्रिक मशीन बिना मोटरों और यांत्रिक लिंक को वित्तीय रूप से अव्यावहारिक स्तर तक बढ़ाए इतना बल उत्पन्न नहीं कर सकती। डायरेक्ट ड्राइव एक स्कैल्पेल है। आप जलाऊ लकड़ी काटने के लिए स्कैल्पेल का उपयोग नहीं करते।
जब आप 14-गेज स्टेनलेस से 3/4-इंच स्ट्रक्चरल स्टील पर जाते हैं, तो धातु का पूरा व्यवहारिक प्रोफ़ाइल बदल जाता है। मोटी प्लेट को केवल अधिक बल की आवश्यकता नहीं होती; उसे भारी आंतरिक स्प्रिंगबैक को पार करने के लिए निरंतर, कुचलने वाला और वितरित बल चाहिए होता है। द्रव शक्ति यहाँ उत्कृष्ट प्रदर्शन करती है क्योंकि हाइड्रॉलिक दबाव पूरे स्ट्रोक के दौरान सतत और अडिग टनेज लागू करता है, और सामग्री की मोटाई में भिन्नताओं से उत्पन्न झटकों को स्वाभाविक रूप से अवशोषित कर लेता है, जो एक कठोर बॉल स्क्रू को तोड़ सकते हैं।
इसके अलावा, लंबी-बेड अनुप्रयोग—जैसे 14 फीट और उससे अधिक—भारी भार के तहत गंभीर रैम डिफ्लेक्शन से प्रभावित होते हैं। हाइड्रॉलिक सिलेंडरों को स्वतंत्र रूप से नियंत्रित करके बेड को गतिशील रूप से क्राउन किया जा सकता है, जिससे मशीन के केंद्र की ओर बड़ी मात्रा में तेल प्रवाहित कर झुकाव का प्रतिरोध किया जाता है।
शॉप फ्लोर रियलिटी चेक:
इलेक्ट्रिक की गति और हाइड्रॉलिक की ताकत के बीच यह भौतिक अंतर ही हाइब्रिड प्रेस ब्रेक के जन्म का कारण बना। एक बड़े केंद्रीय तेल रिज़र्वायर के बजाय, जो लगातार घूमता और गरम होता रहता है, हाइब्रिड सिस्टम स्वतंत्र AC सर्वो मोटरों का उपयोग करता है जो सीधे सिलेंडरों पर लगे स्थानीय, द्विदिश हाइड्रॉलिक पंपों को संचालित करते हैं।
यह कोई समझौता नहीं है; यह एक इंजीनियर किया गया सेतु है।
आपको सर्वो सिस्टम की तेज अप्रोच गति और माइक्रोन-स्तरीय पोज़िशनिंग मिलती है, क्योंकि इलेक्ट्रिक मोटर स्थानांतरित होने वाले तेल की सटीक मात्रा निर्धारित करती है। फिर भी, जब टूलिंग 1/2-इंच स्टील प्लेट के संपर्क में आती है, तो भारी काम के लिए आपके पास हाइड्रॉलिक द्रव की असंपीड्य, शक्तिशाली गुणक क्षमता बनी रहती है। आप पारंपरिक हाइड्रॉलिक सिस्टम की थर्मल ड्रिफ्ट को समाप्त करते हैं और साथ ही शुद्ध इलेक्ट्रिक ड्राइव की यांत्रिक टननेज सीमा से भी बचते हैं।
लेकिन अपनी वास्तविक रूटिंग शीट्स पर नज़र डालें। आप 25 इलेक्ट्रिकल एनक्लोज़र चला रहे हैं, फिर 40 माउंटिंग ब्रैकेट पर स्विच करते हैं, और उसके बाद एक प्रोटोटाइप चेसिस तैयार करते हैं। यदि आपको कभी-कभी 250 टन की आवश्यकता पड़ती है लेकिन आप उच्च-मिश्रण वास्तविकता में काम करते हैं, तो हाइब्रिड सिस्टम आपको आवश्यक टननेज प्रदान करता है, बिना थर्मल ड्रिफ्ट और धीमे चक्र समय के दैनिक बोझ के।
क्या आप अपनी 80 प्रतिशत नौकरियों पर चक्र समय खोते रहेंगे केवल इसलिए कि उन 20 प्रतिशत कार्यों के लिए हाइड्रॉलिक क्षमता बनाए रखनी है जिन्हें वास्तव में इसकी आवश्यकता है, या आप अंततः अपनी मशीन की तकनीक को अपने लाभ मार्जिन की वास्तविकता के अनुरूप बनाएंगे?
