ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

पहली बार जब आप 100‑टन हाइड्रोलिक प्रेस ब्रेक पर 10‑गेज माइल्ड स्टील ब्रैकेट चलाते हैं, स्क्रीन पर 86.0 डिग्री दिखाई देता है। आप साइकिल स्टार्ट दबाते हैं। रैम मालगाड़ी की लिफ्ट की तरह एकदम स्मूद नीचे आता है।
ऐसी क्षमता आमतौर पर उन्नत मशीनों में मिलती है, जैसे कि WAD सीरीज़ CNC प्रेस ब्रेक, जहाँ डिजिटल नियंत्रण और उच्च टननेज वास्तविक समय की सटीकता के साथ मिलते हैं।
आप पार्ट को नापते हैं।
बयानवे डिग्री।
प्रोग्राम तो “परफेक्ट” था। मशीन ने तय गहराई तक स्ट्रोक लिया। बैकगेज 12.375 इंच पर ठीक वैसे ही गया जैसा उसे बताया गया था। तो फिर आपके हाथ में छह डिग्री की गलती क्यों है?
स्क्रीन पर 86 और आपकी कैलिपर में 92 के बीच का यही अंतर असल में आपके काम की शुरुआत है।
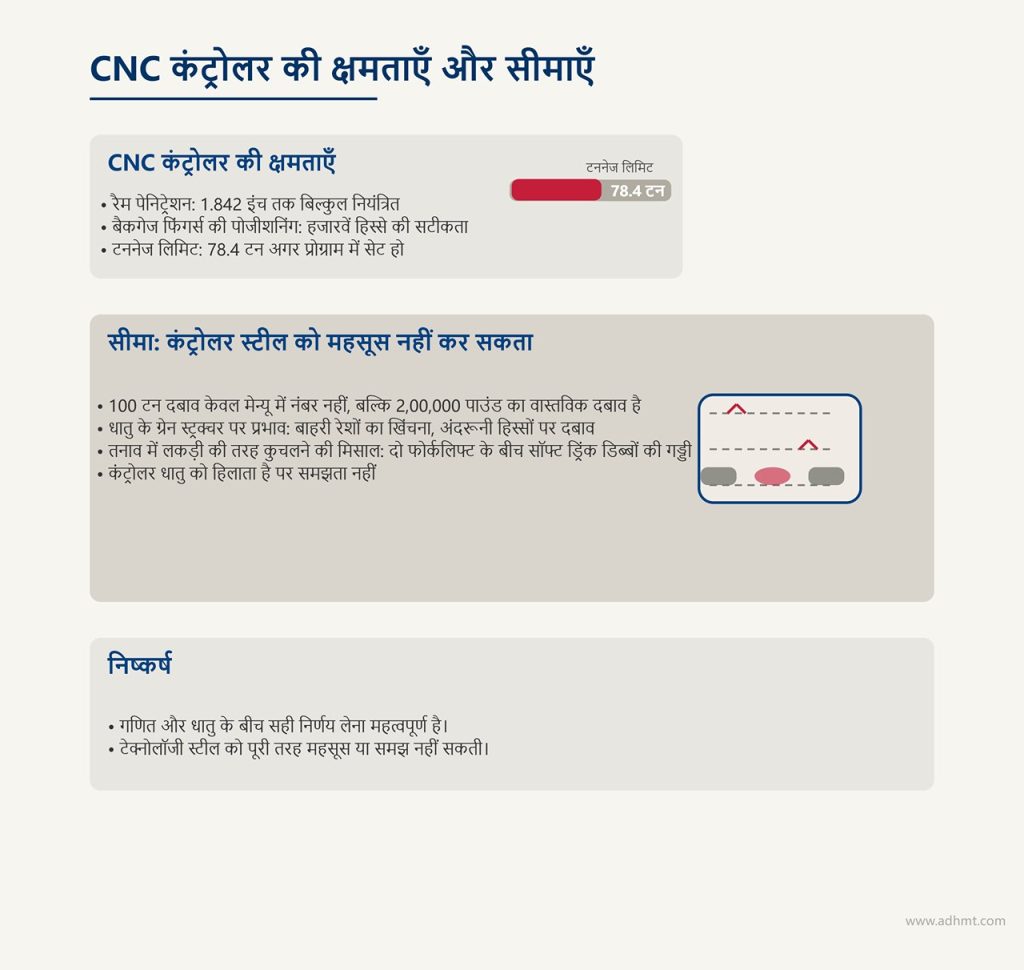
CNC कंट्रोलर आज्ञाकारी होता है। वह रैम को 1.842 इंच की पेनिट्रेशन तक बिल्कुल ले जाएगा। वह बैकगेज फिंगर्स को हजारवें हिस्से की सटीकता से पोज़िशन करेगा। वह टननेज को 78.4 टन पर सीमित रखेगा, अगर प्रोग्राम में वही लिखा है।
लेकिन वह स्टील को “महसूस” नहीं कर सकता।
वह 100 टन सिर्फ मेन्यू में लिखा एक नंबर नहीं है। वह 2,00,000 पाउंड का दबाव है, जो धातु की ग्रेन स्ट्रक्चर को जकड़ रहा है—बेंड के बाहरी रेशों को खींचता हुआ और अंदरूनी हिस्से को ऐसे दबाता हुआ मानो आप दो फोर्कलिफ्ट के बीच सॉफ्ट ड्रिंक के डिब्बों की गड्डी कुचल रहे हों। कंट्रोलर स्टील को हिलाता है। वह स्टील को समझता नहीं।
आप गणित और धातु के बीच खड़े हैं। आप किस पर भरोसा करेंगे?
आइए इसे ठोस रूप में समझें।
कंट्रोलर रैम की पोज़िशन, स्पीड, ड्वेल टाइम, बैकगेज की लोकेशन और—आधुनिक मशीनों में—अधिकतम टननेज तय करता है। यानी गति और सीमाएँ। इसे ऐसे समझिए जैसे रेल पटरियों का स्विच ऑपरेटर: वह ट्रेन को बताता है कि कहाँ जाना है और कितनी तेज़ जाना है।
लेकिन वह यह तय नहीं करता कि आज आपकी 10‑गेज शीट सच में 0.1345 इंच मोटी है या हैंडबुक में लिखी 0.1340 इंच। वह यह नहीं जानता कि पाँच साल से बॉटम बेंडिंग करते‑करते आपका V‑डाई ओपनिंग 0.010 इंच चौड़ा घिस चुका है। उसे यह भी दिखाई नहीं देता कि आपने गलती से 88‑डिग्री पंच की जगह 85‑डिग्री पंच उठा लिया है।
यह ठीक वैसा है जैसे आप टॉर्क रिंच को 90 फुट‑पाउंड पर सेट करें, लेकिन यह न देखें कि बोल्ट की थ्रेड में मिट्टी भरी है। रिंच क्लिक करेगा। जॉइंट फिर भी फेल हो जाएगा।
कुछ जॉब्स में आप बस मौजूदा प्रोग्राम को “थोड़ा एडजस्ट” करेंगे। मान लीजिए पहली बेंड के बाद गहराई में 0.020 इंच जोड़ दिया। यह छोटा‑सा आंकड़ा? 12‑इंच फ्लैंज पर रैम में 0.020 इंच का बदलाव बेंड एंगल में 2 या 3 डिग्री का फर्क ला सकता है। ऊपर मामूली हरकत। नीचे, आपके हाथ में, बड़ा बदलाव। जैसे 6‑फुट लंबे प्राइ बार के हैंडल को ज़रा‑सा धकेलें और उसका सिरा इंचों उछल जाए।
अगर मशीन गहराई और टननेज नियंत्रित करती है, लेकिन वास्तविकता नहीं, तो दो “एक‑जैसी” शीट्स अजनबी की तरह अलग व्यवहार क्यों करती हैं?
स्क्रैप बिन चेतावनी: मशीन पर दिख रहे टननेज पर आँख बंद करके भरोसा करना—बिना यह जाँचे कि वास्तविक जॉब लोड आपकी विशेष प्रेस ब्रेक की रेटिंग के भीतर है या नहीं—खासकर 60‑टन मैकेनिकल और 100‑टन हाइड्रोलिक मशीन की तुलना में—राम को क्रैक कर सकता है या बेड को मोड़ सकता है। प्रोग्राम आपको यह नहीं रोकेगा कि आप उस लोहे की भौतिक सीमा से आगे न बढ़ जाएँ।
मैंने 11‑गेज A36 की दो अलग-अलग बंडलों से शीटें मोड़ी हैं—एक ही सप्लायर, एक ही परचेज ऑर्डर। एक 2 डिग्री स्प्रिंगबैक करती है। दूसरी 4 डिग्री।
क्यों?
क्योंकि “A36” कोई व्यक्तित्व नहीं, बल्कि एक रेंज है। यील्ड स्ट्रेंथ बदल सकती है। हर शीट में ग्रेन डायरेक्शन अलग हो सकता है। एक ब्लैंक रोलिंग दिशा के समानांतर कटा हो सकता है, दूसरा उसके लंबवत। ग्रेन के साथ मोड़ना ऐसा है जैसे लकड़ी को रेशों के साथ चीरना—खींचना आसान, प्रतिरोध अलग। ग्रेन के पार मोड़ना वैसा है जैसे विज़िटिंग कार्ड्स की गड्डी को साइड से मोड़ने की कोशिश करना—ज़्यादा सख्त महसूस होता है।
एयर बेंडिंग इलास्टिक रिकवरी—यानी स्प्रिंगबैक—पर निर्भर करती है। आप स्टील को उसकी यील्ड पॉइंट से आगे धकेलते हैं, फिर दबाव हटते ही वह थोड़ा वापस ढीली पड़ती है। कल्पना कीजिए, आप मेज़ के किनारे पर एक मोटी प्लास्टिक स्केल मोड़ते हैं। आप ज़रूरत से थोड़ा ज़्यादा मोड़ते हैं, छोड़ते हैं, और वह हल्का सा वापस आ जाती है। स्टील भी यही करती है—बस हाथ के दबाव की जगह 80 टन ताकत के साथ।
कंट्रोलर ग्रेन डायरेक्शन नहीं माप सकता। वह यील्ड स्ट्रेंथ महसूस नहीं कर सकता। उसे बस इतना पता है कि आपने उसे 1.842 इंच पर रुकने को कहा है।
तो जब एंगल गलत आता है, क्या प्रोग्राम गलत है—या मटेरियल ने पूरी बातचीत की दिशा बदल दी?
स्क्रैप बिन चेतावनी: सिर्फ इसलिए कि “पहला पीस लगभग सही लग रहा है,” बिना सही माप लिए 250 पार्ट्स की पूरी बैच चला देना—यही तरीका है जिससे आप दोपहर से पहले 1,200‑पाउंड का स्क्रैप हॉपर भर देते हैं। हमेशा पहले पीस का एंगल प्रोट्रैक्टर से जाँचें और फ्लैंज की लंबाई कैलिपर से मापें।
ज़रा कल्पना करें: 3/16‑इंच स्टेनलेस, 48 इंच लंबा, 90‑डिग्री बेंड। स्क्रीन पर हरे चेक मार्क दिखाई दे रहे हैं। आप टेस्ट पीस छोड़ देते हैं। साइकिल स्टार्ट।
स्टेनलेस माइल्ड स्टील की तुलना में ज़्यादा स्प्रिंगबैक करता है। नतीजा—एंगल 94 डिग्री। अब असेंबली में हर मिलान करने वाले पार्ट को 3‑पाउंड डेड‑ब्लो हथौड़े से “मनाना” पड़ता है। असेंबली धीमी पड़ती है। लोगों का धैर्य टूटता है। कोई वेल्डिंग को दोष देता है।
सिर्फ इसलिए क्योंकि आपने फिज़िक्स के बजाय पिक्सेल्स पर भरोसा किया।
प्रेस ब्रेक 100‑टन की बातचीत है। स्क्रीन सिर्फ दुभाषिया है। आख़िरी शब्द हमेशा स्टील का होता है। जब आप मापते हैं, गहराई को 0.012 इंच समायोजित करते हैं और फिर से रन करते हैं, तो आप “प्रोग्राम ठीक” नहीं कर रहे होते। आप वास्तविकता से समझौता कर रहे होते हैं।
मैं चाहता हूँ कि आप अपने सोचने का ढंग बदलें: खुद को केवल कोड चलाने वाले ऑपरेटर की तरह देखना बंद करें। खुद को उस निर्णयकर्ता के रूप में देखना शुरू करें जो डिजिटल निर्देश और 200,000 पाउंड बल के बीच खड़ा है।
अगर कंप्यूटर मोटाई में बदलाव, ग्रेन की दिशा, टूलिंग के घिसाव या स्प्रिंगबैक का सटीक अनुमान नहीं लगा सकता, तो साइकल स्टार्ट दबाने से पहले आपके दिमाग में कौन‑सी गणनाएँ चल रही होनी चाहिए?
कल मैंने एक लड़के को 14‑गेज कोल्ड‑रोल्ड ब्लैंक लोड करते देखा—फ्लैन्ज कॉलआउट 6.000 इंच—एक 100‑टन हाइड्रॉलिक ब्रेक में। प्रोग्राम में बैकगेज 8.375 इंच पर सेट था। डेप्थ तय। टनेज 62 टन पर सीमित। सब कुछ कागज़ पर एकदम सटीक।
वह स्क्रीन देख रहा था। मैं ड्रॉइंग देख रहा था।
साइकल स्टार्ट दबाने से पहले आपके दिमाग में तीन बातें बिल्कुल साफ होनी चाहिए: फ्लैट ब्लैंक का वास्तविक माप क्या होना चाहिए, मटेरियल का ग्रेन किस दिशा में जा रहा है, और ड्रॉइंग में दिया गया बेंड गणित आपकी मशीन में लगे टूलिंग से मेल खाता है या नहीं।
अगर आपकी ड्रॉइंग में 0.0747‑इंच 14‑गेज में 90 डिग्री पर दो 3.000‑इंच फ्लैन्ज और बीच में 2.000‑इंच वेब दिया है, तो वह पार्ट फ्लैट अवस्था में 8.000 इंच नहीं होगा। बेंड के बाहरी हिस्से में स्टील खिंचता है। उस खिंचाव की भी एक लंबाई होती है। और वह लंबाई कहीं से आनी ही पड़ती है।
अगर वह लंबाई ब्लैंक में मौजूद नहीं है, तो आप 100 टन बल लगाकर भी उसे पैदा नहीं कर सकते।
फ्लैट पैटर्न को किराने की सूची की तरह समझिए। अगर रेसिपी में 12 औंस आटा चाहिए और आपने 11.970 औंस खरीदा है, तो ओवन का तापमान बढ़ाकर आप गायब 0.030 औंस को पैदा नहीं कर सकते। स्टील भी इसी सिद्धांत पर काम करता है। बेंड अलाउंस बस उस धातु की मापी हुई लंबाई है जो रेडियस के चारों ओर लिपटेगी—ठीक वैसे जैसे किसी पाइप के टुकड़े की सीधी कॉर्ड की जगह उसके आर्क की लंबाई मापी जाए।
राम के हिलने से पहले यही असली बातचीत आपके दिमाग में चलनी चाहिए।
और अगर कागज़ गलत है, या आपने उसे गलत पढ़ लिया, तो मशीन आपकी गलती को पूरी ईमानदारी से प्रति मिनट 20 स्ट्रोक की रफ्तार से दोहराएगी।
तो आप उस ड्रॉइंग को ऐसे कैसे पढ़ें कि आपको सच में समझ हो कि 200,000 पाउंड बल उसके साथ क्या करने वाला है?
एक साधारण ड्रॉइंग लें: 0.125‑इंच एल्युमिनियम, 5052‑H32, दो 1.500‑इंच लेग, अंदरूनी रेडियस 0.125, फ्लैन्ज लंबाई पर टॉलरेंस ±0.010। फ्लैट साइज कहीं नहीं दिया गया।
यहीं पर छिपे हुए निर्देश, दिए गए मापों से भी ज़्यादा ज़ोर से बोल रहे हैं।
5052‑H32 यह बताता है कि सामग्री में लचीलापन ठीक‑ठाक है, लेकिन असीमित नहीं। अंदरूनी रेडियस यदि सामग्री की मोटाई के बराबर है, तो संभावना है कि हम लगभग 8× मोटाई वाले V‑डाई में एयर बेंडिंग कर रहे हैं — यानी करीब 1.000‑इंच का V‑ओपनिंग। सिर्फ यह एक चयन ही विकसित लंबाई (developed length) को बदल देता है। अगर आप 0.250‑इंच V में बॉटम बेंड करके “रेडियस पकड़ने” की कोशिश करते हैं, तो न्यूट्रल एक्सिस — वह काल्पनिक रेखा जो मोटाई के भीतर रहती है और न खिंचती है, न सिकुड़ती — अपनी जगह बदल लेती है। और उसके साथ ही आपका बेंड अलाउंस भी बदल जाता है।
न्यूट्रल एक्सिस सुनने में तकनीकी लगता है। असल में यह शीट की वह परत है जो मोड़ते समय न बढ़ती है, न घटती है। कल्पना कीजिए कि आप मेज़ के किनारे पर एक मोटा प्लास्टिक स्केल मोड़ रहे हैं। ऊपर की सतह खिंचती है, नीचे की सतह सिकुड़ती या हल्की सिलवट लेती है, और इनके बीच कहीं एक रेखा ऐसी होती है जिसकी लंबाई वही रहती है। आपकी गणना उसी अदृश्य रेखा को ट्रैक करती है।
अब टॉलरेंस पर ध्यान दें: फ्लैंज लंबाई पर ±0.010। 1.500‑इंच के लेग के लिए यह काफ़ी कड़ा मानक है। यदि आपका बेंड डिडक्शन 0.015 से भी चूक गया, तो पार्ट डाई से निकलने से पहले ही स्पेसिफिकेशन से बाहर हो जाएगा।
और फिर आती है ग्रेन डायरेक्शन। यदि ड्रॉइंग में इसका उल्लेख नहीं है, तो आपको शीट खुद देखकर समझना होगा। रोलिंग की रेखाएँ एक दिशा में चलती हैं। यदि आप एल्युमिनियम को टाइट रेडियस पर ग्रेन के समानांतर मोड़ते हैं, तो बाहरी फाइबर पर सूक्ष्म दरारों का जोखिम बढ़ जाता है। ब्लूप्रिंट भले ही इसे ज़ोर से न कहे, लेकिन सामग्री आपको इसकी याद दिला देगी।
आप सिर्फ रेखाएँ नहीं पढ़ रहे। आप उनके परिणाम पढ़ रहे हैं।
स्क्रैप बिन चेतावनी: 0.125 एल्युमिनियम पर ±0.010 फ्लैंज टॉलरेंस को नज़रअंदाज़ करके यह मान लेना कि आपका “स्टैंडर्ड” 0.188 बेंड डिडक्शन चल जाएगा, 200 पीस की पूरी लॉट को कबाड़ बना सकता है—जब हर लेग 1.500 की जगह 1.485 निकले। यह मशीन की गलती नहीं है। यह ड्रॉइंग की बारीक शर्तें न पढ़ने की कीमत है।
तो जब ड्रॉइंग आपको फिनिश्ड डाइमेंशन देती है लेकिन फ्लैट साइज नहीं बताती, तब असल में कटाई को कौन‑सा नंबर नियंत्रित करता है?
आइए इसे व्यवहारिक रूप से समझें।
मान लीजिए आपके पास 0.0747‑इंच, 14‑गेज स्टील है, जिसे 0.600‑इंच V‑डाई में 90 डिग्री पर मोड़ा जा रहा है। एयर बेंडिंग। आपका अंदरूनी रेडियस पंच रेडियस और टननेज के अनुसार लगभग 0.100 से 0.110 इंच के बीच रहेगा।
बेंड अलाउंस (BA) उस न्यूट्रल एक्सिस की आर्क लंबाई है जो 90 डिग्री के मोड़ से गुजरती है। बेंड डिडक्शन (BD) वह मान है जिसे आप फ्लैंज लंबाइयों के योग से घटाकर फ्लैट ब्लैंक की लंबाई निकालते हैं।
एक ही सिक्के के दो पहलू। लेकिन शॉप फ्लोर पर वही एक संख्या तय करती है कि आपका शियर ऑपरेटर 7.982 इंच काटेगा या 8.012 इंच।
वह संख्या है—बेंड डिडक्शन।
यदि आपकी दो फ्लैंज 3.000 इंच‑इंच की हैं और वेब 2.000 इंच का है, तो कुल बाहरी आयाम 8.000 इंच बनते हैं। यदि आपका गणना किया हुआ BD 0.180 इंच है, तो आपका फ्लैट 7.820 इंच होगा। इस डिडक्शन में 0.030 की भी चूक हो जाए, तो फ्लैट 7.850 या 7.790 इंच बन जाएगा।
एक ही बेंड में 0.030 इंच सुनने में बहुत कम लगता है। लेकिन हाथ में वही अंतर 3.000‑इंच की फ्लैंज और फॉर्मिंग के बाद 2.970‑इंच की फ्लैंज के बीच का फर्क बन जाता है।
याद है मैंने पहले क्या कहा था: रैम पर 0.020 इंच का बदलाव 2–3 डिग्री तक कोण बदल सकता है। यही संवेदनशीलता फ्लैट लेआउट में भी मौजूद रहती है। इसे ऐसे समझिए जैसे 10‑फुट की बीम पर कट लाइन मार्क करना। अगर आपका टेप एक रिवेट आगे या पीछे अटका हो, तो हर माप के साथ त्रुटि बढ़ती चली जाती है।
अब जटिलता बढ़ाइए। बंप रेडियस बेंडिंग — जहाँ बड़े रेडियस का आभास देने के लिए कई छोटे‑छोटे हिट लगाए जाते हैं — आपकी सिंगल‑हिट बेंड अलाउंस के नियमों का पालन नहीं करती। 70‑ड्यूरोमीटर पैड के साथ यूरेथेन फॉर्मिंग, स्टील टूलिंग की तुलना में बल को अलग तरीके से वितरित करती है। दबाव के वितरण में बदलाव से न्यूट्रल एक्सिस फिर खिसक जाती है। आपकी पाठ्यपुस्तक की BA तालिका एक मानक V में साफ एयर बेंड मानकर चलती है। दबाव प्रोफाइल बदलिए, गणित भी बदलने लगता है।
CNC लेज़र सेंसर के जरिए कोण को स्वतः समायोजित कर सकता है। कुछ आधुनिक इलेक्ट्रिक ब्रेक 90 डिग्री पाने के लिए स्ट्रोक के दौरान ही गहराई समायोजित कर देते हैं। लेकिन वह एक ऐसे ब्लैंक को लंबा नहीं कर सकता जो इसलिए छोटा कट गया क्योंकि आपने अपने वास्तविक V‑ओपनिंग और मटेरियल लॉट के हिसाब से गणना करने के बजाय एक सामान्य BD चार्ट पर भरोसा कर लिया।
एंगल करेक्शन स्टीयरिंग घुमाने जैसा है। ब्लैंक का सही आकार इस बात जैसा है कि सड़क पर्याप्त है या नहीं।
स्क्रैप बिन चेतावनी: यदि आपने 11‑गेज के लिए लैमिनेटेड चार्ट से लिया गया “वन‑साइज़‑फिट्स‑ऑल” बेंड डिडक्शन इस्तेमाल किया, जबकि आपकी डाई ओपनिंग 1.000 इंच से 1.250 इंच हो चुकी है, तो फ्लैंज की लंबाई 0.040 इंच तक बदल सकती है। वेल्डेड फ्रेम में यही अंतर जुड़ते‑जुड़ते टेढ़ी असेंबली और बेकार हुई रीवर्क घंटों में बदल जाता है—जो कभी वापस नहीं मिलेंगे।
तो मान लीजिए कागज़ पर आपका फ्लैट बिल्कुल सही है—लेकिन जब धातु खुद आपकी चुनी हुई दिशा का विरोध करने लगे तो क्या होगा?
मैंने 0.090‑इंच 6061‑T6 को 0.090 इंच के अंदरूनी रेडियस के साथ 90‑डिग्री बेंड पर पूरी तरह से चटकते देखा है। वही सेटअप, वही पंच, लेकिन अलग शीट — और कोई क्रैक नहीं।
फर्क सिर्फ ग्रेन का था।
मेटल शीट मिल में रोल की जाती है। यह रोलिंग ग्रेन संरचना को एक दिशा में लंबा कर देती है, ठीक वैसे ही जैसे लकड़ी के तख्ते में रेशे होते हैं। ग्रेन के आर-पार बेंड करेंगे तो उन रेशों को साइड में खिंचने के लिए मजबूर करेंगे। ग्रेन की दिशा में बहुत टाइट रेडियस पर बेंड करेंगे, तो आप उन्हीं रेखाओं के साथ खींच रहे होते हैं जहाँ सूक्ष्म रिक्त स्थान (माइक्रो‑वॉइड्स) पहले से खुलने को तैयार रहते हैं।
कल्पना कीजिए कि पीने वाली स्ट्रॉ को साथ‑साथ चिपकाकर एक गट्ठर बना दिया गया हो। उनकी लंबाई के लंबवत मोड़ेंगे तो वे मिलकर प्रतिरोध करेंगी। लंबाई की दिशा में मोड़ेंगे तो वे अलग‑अलग होने लगेंगी। आपके हाथों में यही ग्रेन दिशा है।
माइल्ड स्टील में, और वह भी बड़े रेडियस पर, आप अक्सर इसे नज़रअंदाज़ करके काम चला लेते हैं। लेकिन हाई‑स्ट्रेंथ स्टील या हीट‑ट्रीटेड एल्युमिनियम में, ग्रेन की दिशा में मोड़ते समय न्यूनतम अंदरूनी रेडियस सामग्री की मोटाई का 1.5× या कभी‑कभी 3× तक रखना पड़ सकता है। यह शर्त आपकी डाई चयन को बदल देती है। बड़ा V‑ओपनिंग मतलब बड़ा अंदरूनी रेडियस। बड़ा रेडियस मतलब अलग बेंड अलाउंस। और अलग अलाउंस का मतलब अलग फ्लैट ब्लैंक।
क्या आप इस क्रमिक प्रतिक्रिया को देख रहे हैं?
ब्लूप्रिंट में ग्रेन दिशा का उल्लेख न भी हो सकता है। CNC मशीन तो उसे देख ही नहीं सकती। लेकिन जब आप ब्लैंक को मशीन पर लोड करते हैं, आप देख सकते हैं। रोशनी में थोड़ा झुकाकर देखें, रोलिंग की रेखाएँ साफ दिखाई देंगी।
आप सिर्फ धातु को बैकगेज से सटाकर नहीं रख रहे। आप तय कर रहे हैं कि 2,00,000 पाउंड का बल उसकी आंतरिक संरचना में किस दिशा में प्रवाहित होगा।
स्क्रैप बिन चेतावनी: 0.125‑इंच 6061‑T6 को ग्रेन के समानांतर 0.125 अंदरूनी रेडियस पर सिर्फ इसलिए मोड़ देना कि “कल प्रोग्राम ठीक चला था”, बाल जैसी महीन दरारें पैदा कर सकता है। ये दरारें शुरुआती निरीक्षण में पकड़ी नहीं जातीं, लेकिन फील्ड में फेल हो सकती हैं। वारंटी रिटर्न की लागत स्क्रैप से कहीं ज़्यादा होती है।
जब तक आप फ्लैट साइज जाँच लेते हैं, अपने वास्तविक V‑डाई के अनुसार बेंड डिडक्शन की पुष्टि कर लेते हैं, और बेंड लाइन के साथ ग्रेन दिशा मिलान कर लेते हैं, तब तक आप उस स्क्रीन पर दिख रहे किसी भी हरे टिक‑मार्क से कहीं ज़्यादा इंजीनियरिंग कर चुके होते हैं।
अब कंट्रोल पर दिख रहे आँकड़ों का सच में अर्थ है।
और अगला सवाल अब कागज़ पर किए गए गणित का नहीं रह जाता।
सवाल यह है कि उस 100‑टन मशीन में लगा पंच और डाई वास्तव में वह रेडियस बना सकते हैं या नहीं, जिसे आपकी गणनाएँ मानकर चल रही हैं।
आप 100‑टन प्रेस ब्रेक के सामने खड़े हैं। उसमें 0.472‑इंच V‑डाई लगी है और 0.060‑इंच पंच नोज़ सेट है। आपके हाथ में 12‑गेज माइल्ड स्टील का ब्लैंक है, जिसे माइक करने पर उसकी मोटाई 0.108 इंच निकली—जबकि ड्रॉइंग पर 0.105 इंच छपी है।
आप ‘साइकिल स्टार्ट’ दबाते हैं।
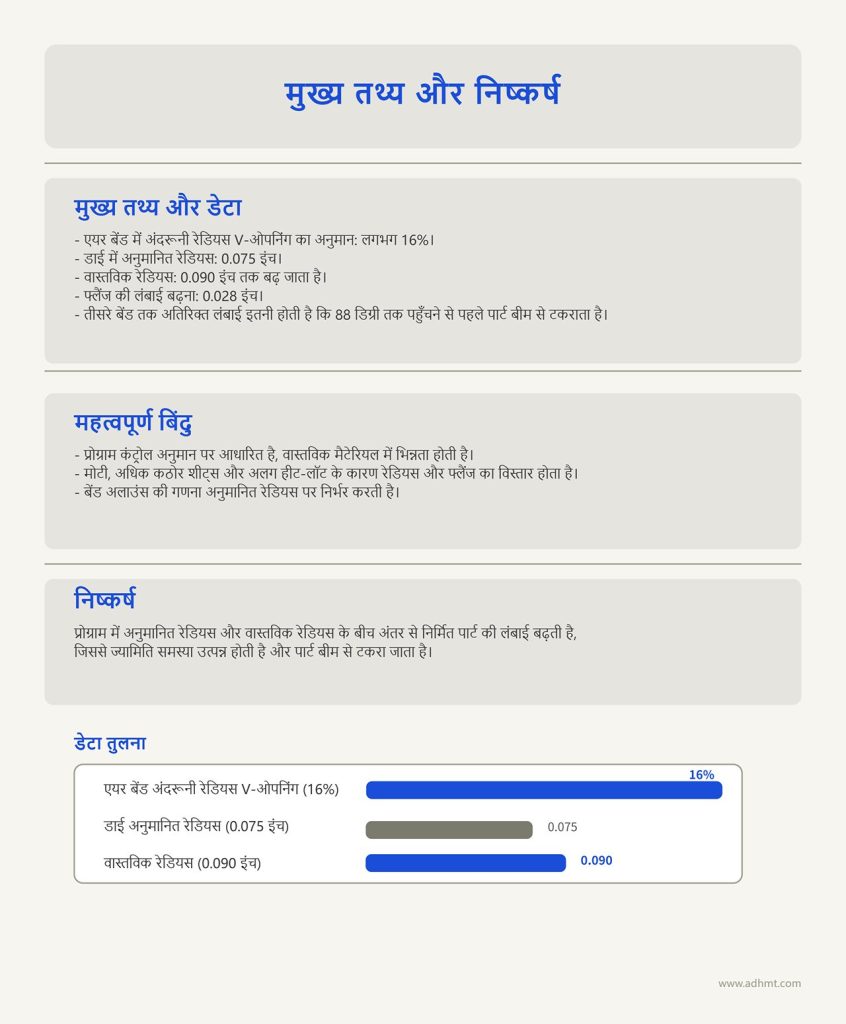
राम ठीक वहीं तक नीचे आता है जहाँ प्रोग्राम उसे निर्देश देता है। कंट्रोल यह मानकर चलता है कि एयर बेंड में अंदरूनी रेडियस V‑ओपनिंग का लगभग 16% बनेगा—इस डाई में करीब 0.075 इंच। आपका बेंड अलाउंस का गणित इसी संख्या पर आधारित है। लेकिन आपके हाथ में जो शीट है, वह ज़्यादा मोटी है, अधिक कठोर है, और अलग हीट‑लॉट से आई है। वास्तविक रेडियस 0.090 तक खुल जाता है। फ्लैंज 0.028 इंच लंबा हो जाता है। तीसरे बेंड तक पहुँचते‑पहुँचते यही अतिरिक्त लंबाई इतनी हो जाती है कि 88 डिग्री तक पहुँचने से पहले ही पार्ट ऊपर की बीम से टकरा जाता है।
पंच और डाई मोड़ तो बना सकते हैं। लेकिन वे उस सटीक मोड़ की गारंटी नहीं दे सकते, जिसकी कल्पना आपकी स्प्रेडशीट ने की थी।
प्रोग्रामिंग वह चरण है जहाँ आप तय करते हैं कि मशीन भौतिकी के नियमों का पालन करेगी या उनसे लड़ने की कोशिश करेगी।
और अगर आप तीन मोड़ों आगे की सोच नहीं रखते, तो रैम से पहले ही स्टील आपको घेर लेगा।
उसी 12‑गेज शीट को लें। ब्लूप्रिंट कहता है 0.105 इंच। आपके कैलिपर बताते हैं 0.108। तीन हजारवाँ इंच सुनने में मामूली लगता है—जब तक आप उसे बल में नहीं बदलते।
मोड़ने का बल लगभग मोटाई के वर्ग के अनुपात में बढ़ता है। यदि मोटाई 0.105 से 0.108 हो जाती है, तो यह लगभग 3% की वृद्धि है, लेकिन आवश्यक टनेज में बढ़ोतरी करीब 6% तक पहुँच सकती है। 0.472‑इंच V‑डाई के साथ माइल्ड स्टील पर 36‑इंच का मोड़ लें—आपने शायद 55 टन की गणना की थी। अब मशीन से 58 या 59 टन की मांग हो रही है।
यह अतिरिक्त बल न्यूट्रल अक्ष को थोड़ा भीतर धकेल देता है, जिससे विकसित त्रिज्या और वह बेंड डिडक्शन बदल जाता है जिस पर आप पहले भरोसा कर रहे थे।
गणितीय रूप से यह प्रतिशत का बदलाव है। भौतिक रूप से यह ऐसा है जैसे दरवाज़े की कुंडी के नीचे तीन अतिरिक्त कागज़ की चादरें रख दी जाएँ और उम्मीद की जाए कि दरवाज़ा पहले की तरह सटकर बंद होगा। वह नहीं होगा।
यदि आप कंट्रोल में 0.105 ही दर्ज करते हैं क्योंकि “प्रिंट में यही लिखा है,” तो पहली स्ट्रोक से ही गहराई की गणना गलत हो जाती है। यदि आपके पास एंगल मापन है तो CNC कोण की भरपाई कर देगा। लेकिन वह उस फ्लैन्ज को लंबा नहीं कर सकता जो वास्तविक मोटाई बदलने से त्रिज्या बदल जाने के कारण बढ़ गया है।
यहीं पर क्रॉस‑ट्रेनिंग लोगों को भ्रमित करती है। फोर्कलिफ्ट प्रमाणपत्र आपको लोड संतुलन सिखाता है। वेल्डिंग आपको ऊष्मीय विकृति समझाती है। अच्छी क्षमताएँ हैं। लेकिन इनमें से कोई भी यह नहीं सिखाता कि शीट की मोटाई में 0.003 इंच का अंतर बेंड अलाउंस को इतना बदल सकता है कि चौथे मोड़ पर फ्लैन्ज पंच के शोल्डर से टकरा जाए।
प्रोग्रामिंग केवल संख्याएँ टाइप करना नहीं है। यह तय करना है कि कौन‑सी संख्याएँ वास्तव में सही हैं।
स्क्रैप बिन चेतावनी: यदि आप नाममात्र 11‑गेज को 0.120 इंच मानकर इनपुट करते हैं जबकि कॉइल वास्तव में 0.123 इंच मापता है, तो प्रत्येक 90‑डिग्री मोड़ पर बेंड डिडक्शन लगभग 0.020 इंच बदल सकता है। चार‑तरफ़ा बॉक्स में यह कुल 0.080 इंच की संचयी वृद्धि है—इतनी कि वेल्ड गैप बिगड़ जाए या ग्राइंडर से “फिट करने” की नौबत आ जाए।
तो यदि मोटाई बल को बदलती है और बल त्रिज्या को, तो क्या होता है जब आकार ही आपके रास्ते में बाधा बनने लगे?
एक 12‑गेज बॉक्स की कल्पना कीजिए—10 इंच बाई 8 इंच, चारों ओर 3‑इंच फ्लैन्ज। आप स्थिरता के कारण पहले लंबी साइड्स को प्रोग्राम करते हैं। पहला मोड़: साफ। दूसरा मोड़: साफ। तीसरा मोड़—अब आपके पास 3‑इंच की एक टांग सीधी ऊपर खड़ी है।
जब आप चौथी साइड मोड़ने की कोशिश करते हैं, तो खड़ी हुई फ्लैंज रैम की ओर झूलती है। यदि आपके पास मानक 4‑इंच ऊँचाई का पंच है, तो 90 डिग्री तक पहुँचना भौतिक रूप से संभव नहीं होता, क्योंकि तैयार हुई लेग ऊपरी बीम से टकरा जाती है।
गणित सही था। क्रम गलत था।
कल्पना कीजिए कि आप मेज़ के किनारे पर एक मोटी प्लास्टिक की रूलर मोड़ रहे हैं। जितने अधिक मोड़ जोड़ते जाते हैं, उतनी ही कम जगह बचती है हिलने‑डुलने की। हर पिछला मोड़ एक दीवार बन जाता है। स्टील भी ऐसा ही व्यवहार करता है—बस फर्क इतना है कि आपकी “मेज़ का किनारा” 100 टन के बल से दबाव डालता है।
सीक्वेंस प्लानिंग लोड के तहत स्पैटियल ज्यामिति है। आपको हर मोड़ के बाद पार्ट को तीन आयामों में देखना होगा, केवल अंतिम आकार में नहीं। इसका मतलब है पंच की ऊँचाई, डाई की चौड़ाई, डेलाइट ओपनिंग और पार्ट एनवेलप—सबकी समझ होना। एक ऊँचा गूसनेक पंच उस फ्लैंज को क्लियर कर सकता है जिसे सीधा पंच नहीं कर पाता। लेकिन गूसनेक पंच लोड के नीचे अधिक डिफ्लेक्ट होते हैं, जिससे लंबी 12‑गेज बेंड्स में एंगल की स्थिरता प्रभावित हो सकती है।
अब इसमें बॉटम बेंडिंग भी जोड़ दीजिए। 0.472‑इंच V‑डाई में सटीक 90 डिग्री लॉक करने के लिए बॉटमिंग को एयर बेंडिंग की तुलना में काफी अधिक टनेज चाहिए। 12‑गेज पर आप 2 टन प्रति इंच से सीधे 6 टन या उससे अधिक पर पहुँच सकते हैं। इससे बेड के पार डिफ्लेक्शन बदलता है। एंगल की एकरूपता बदलती है। और हो सकता है कि पार्ट की स्थिरता बनाए रखने के लिए आपको प्रोग्राम के बीच में ही सीक्वेंस बदलना पड़े।
अब समझ में आ रहा है कि एक टूलिंग निर्णय कैसे पूरे सीक्वेंस में लहर की तरह फैलता है?
यदि आप इसे अपने दिमाग में भौतिक रूप से सिम्युलेट नहीं करते, तो आप खुद को ऐसे कोने में प्रोग्राम कर बैठते हैं जहाँ एंगल पास भी नहीं पहुँचता और पार्ट पहले ही पंच को रोक देता है।
स्क्रैप बिन चेतावनी: 10‑इंच चौड़े 12‑गेज चैनल पर 3‑इंच की विपरीत फ्लैंजों को पहले मोड़ना, बिना पंच क्लियरेंस जाँचे, पार्ट को रैम और बैकगेज फिंगर्स के बीच फँसा सकता है। इससे फिंगर्स अपनी एलाइनमेंट से मुड़ सकती हैं—और नुकसान सिर्फ स्क्रैप पार्ट तक सीमित नहीं रहेगा।
तो आपने मोटाई माप ली। सीक्वेंस मैप कर लिया। अब हर हिट के लिए स्टील को सही पोज़िशन में रखना है—बिना अपने हाथों को शिम में बदले।
मशीन के सामने सीधे खड़े हों। 36‑इंच का ब्लैंक। पहली फ्लैंज के लिए बैकगेज 2.750 इंच पर सेट है। फिंगर्स डाई सतह से 0.500 इंच ऊपर निकली हुई हैं।
आप शीट को पीछे की ओर स्लाइड करते हैं जब तक वह स्टॉप्स को हल्के से छू न ले।
उस शब्द पर ध्यान दीजिए—हल्के से छूना। जोर से पटकना नहीं।
बैकगेज कोई क्लैम्प नहीं है। यह एक रेफरेंस सतह है, जिसे सर्वो मोटर चलाती है और जो हजारवें हिस्से तक दोहराव देती है। यह बताती है कि डाई सेंटर के सापेक्ष बेंड लाइन कहाँ बैठेगी। लेकिन इसे यह नहीं पता कि आपके पिछले मोड़ ने शीट में हल्का सा बो छोड़ दिया है या नहीं। इसे यह भी नहीं पता कि मिल स्केल पार्ट को फिंगर्स से 0.010 इंच दूर रोक रही है।
वह एक काम नहीं करेगा—स्टील को महसूस करना।
यदि आप अगला चरण प्रोग्राम करते समय इस बात का ध्यान नहीं रखते कि बनी हुई फ्लैंज डाई लाइन के नीचे लटक रही हैं, तो पार्ट डाई के कंधों पर सपाट बैठने के बजाय पिछली मोड़ पर डगमगा सकता है। इससे बेंड लाइन झुक जाती है। 24‑इंच लंबे पार्ट पर 1 डिग्री का झुकाव दूर वाले किनारे पर 0.400 इंच से अधिक ऊर्ध्वाधर असमानता पैदा कर सकता है। यह कोई सिद्धांत नहीं है—यह साधारण त्रिकोणमिति है, जो वर्कशॉप के उस टेढ़े बॉक्स में बदल जाती है जिसे आप दूर से भी देख सकते हैं।
बैकगेज को टेबल सॉ की फेंस की तरह समझें। यदि बोर्ड उसके साथ सपाट नहीं सटा है, तो कट भटक जाता है। यहाँ “कट” 90‑डिग्री का बेंड है, जिसके पीछे हजारों पाउंड का बल लगा होता है। आपके हाथ सामग्री और नीचे उतरते टूल के बीच होते हैं—एक ऐसा टूल जो जरा भी हिचकिचाता नहीं।
सीक्वेंस प्रोग्रामिंग में हाथों के लिए सुरक्षित मार्ग शामिल होने चाहिए। बड़ी फ्लैंज के लिए गेज रिट्रैक्शन की आवश्यकता पड़ सकती है, ताकि पार्ट बिना फँसे घूम सके। रिट्रैक्शन का मतलब है स्ट्रोक के दौरान पीछे का सपोर्ट खो देना। सपोर्ट गया, तो गुरुत्वाकर्षण पार्ट को नीचे की ओर घुमा देता है, जिससे प्रभावी बेंड लाइन बदल जाती है।
हर प्रोग्रामिंग निर्णय उस भौतिक नृत्य को बदल देता है, जो आप और स्टील उस 100‑टन की जगह में साथ मिलकर करते हैं।
स्क्रैप बिन चेतावनी: ऊँची फ्लैंज पर बैकगेज रिट्रैक्शन प्रोग्राम करना भूल जाने से 12‑गेज पार्ट डाई के कंधे और गेज फिंगर के बीच फँस सकता है, जिससे फिंगर मुड़ सकता है और आपकी लीड स्क्रू समानांतर से बाहर खिंच सकती है—ऐसा मरम्मत बिल जो पूरे जॉब की कीमत से भी कहीं अधिक हो।
अब आपको समझ में आ रहा है कि क्या हो रहा है।
CNC केवल निर्देशांक चलाता है। आप बल, क्लियरेंस, गुरुत्वाकर्षण, मोटाई और मानव हाथों को एक 100‑टन की बातचीत के भीतर संयोजित कर रहे हैं। स्क्रीन अनुवाद करती है। स्टील जवाब देता है।
तो उस प्रोग्राम पर दिख रहे हरे चेक मार्क पर भरोसा करने से पहले, अपने हाथ में असली पार्ट लेकर आपको सबसे पहले क्या करना चाहिए?
आप 0.125‑इंच मोटी A36 की एक टेस्ट कूपन, 4 इंच चौड़ी, 0.500‑इंच V‑डाई में मोड़ते हैं। प्रोग्राम कहता है 90.0 डिग्री। आप साइकिल स्टार्ट दबाते हैं। रैम सहजता से नीचे आता है, उसके पीछे 100 टन की क्षमता उपलब्ध है, और स्क्रीन पर “Complete” चमकता है।
आप बेंड पर प्रोट्रैक्टर लगाते हैं।
87.5 डिग्री।
यही वह क्षण है जब असली प्रशिक्षण शुरू होता है।
कागज पर आप 2.5 डिग्री से चूक गए हैं। स्टील में यही फर्क उस बॉक्स के बीच होता है जो आसानी से फिट हो जाए और उस बॉक्स के बीच जिसे हथौड़ी से ठोकना पड़े। 6‑इंच की फ्लैंज पर 2.5 डिग्री का मतलब सिरे पर लगभग 0.260 इंच की ऊर्ध्वाधर कमी है। अपनी उंगलियाँ लगभग एक चौथाई इंच की दूरी पर रखें। यह कोई राउंडिंग एरर नहीं है। यह रीवर्क है।
फर्स्ट आर्टिकल निरीक्षण कोई कागजी औपचारिकता नहीं है। यह आपके और मशीन के बीच एक नियंत्रित बहस है। कंट्रोलर मानता है कि गहराई ही कोण तय करती है। स्टील मानता है कि यील्ड स्ट्रेंथ, दाने की दिशा, और आज वह कितना “वापस उछलना” चाहता है—यही सच है। आपका काम यह तय करना है कि सही कौन है, इससे पहले कि आप गलती की 200 प्रतियां बना दें।
कल्पना कीजिए कि आप एक मोटी प्लास्टिक की स्केल को मेज के किनारे पर मोड़ते हैं। आप उसे पूरी तरह दबाते हैं, छोड़ते हैं—और वह वापस उछल जाती है। स्टील भी यही करता है, फर्क बस इतना है कि वह याद रखता है कि आपने उसे हजारों पाउंड बल से कितना दबाया था। प्रोग्राम अनुमान लगाता है। प्रोट्रैक्टर गवाही देता है।
Scrap Bin Warning: केवल यह देखकर कि “रैम सही जगह तक नीचे गया,” और पूरे 150 पीस का बैच चला देना—2 डिग्री की स्प्रिंगबैक त्रुटि को 150 स्क्रैप ब्रैकेट में बदल सकता है। अक्सर इसकी लागत उस सेटअप समय से कहीं ज्यादा होती है जिसे बचाने का आपने सोचा था।
तो आप वास्तव में क्या माप रहे हैं—और छह अंकों की कीमत वाले कंट्रोल पर अपने हाथों पर भरोसा क्यों करें?
उसी 0.125-इंच A36 पार्ट को लें। किनारों की डिबरिंग करने के बाद—क्योंकि बुर्र की 0.010 इंच ऊंचाई फ्लैन्ज को डाई शोल्डर से उठाकर रख सकती है—आप सबसे पहले कोण जांचते हैं। फिर कैलिपर से फ्लैन्ज की लंबाई मापते हैं। मान लीजिए ड्रॉइंग में 2.750 इंच फ्लैन्ज की मांग है। आपकी रीडिंग आती है 2.732 इंच।
अठारह थाउज़ेंड्थ कम।
वह गया कहां?
बेंड डिडक्शन। यही वह मात्रा है जिसे सामग्री मोड़ क्षेत्र में “खर्च” कर देती है। इसे ऐसे समझें जैसे रबर बैंड के बाहर वाले हिस्से को खींचना और अंदर वाले हिस्से को दबाना। न्यूट्रल एक्सिस—वह परत जो न खिंचती है, न दबती है—सामग्री और डाई की चौड़ाई के अनुसार अपनी स्थिति बदलती है। यदि वास्तविक अंदरूनी रेडियस प्रोग्राम से बड़ा निकला क्योंकि टननेज थोड़ा कम था, तो बेंड डिडक्शन बदल जाता है। और उसके साथ फ्लैन्ज की लंबाई भी बदलती है।
CNC ने डिडक्शन नाममात्र की मोटाई से गणना की—शायद 0.125 इंच सपाट मानकर। लेकिन आप शीट को माइक्रोमीटर से मापते हैं और वह 0.128 इंच निकलती है। तीन थाउज़ेंड्थ ज्यादा मोटाई आवश्यक टननेज बढ़ाती है और अंदरूनी रेडियस को थोड़ा कस देती है। यह छोटा सा बदलाव कोण और फ्लैन्ज लंबाई दोनों को प्रभावित करता है। इंटरफेस इसे नहीं देख सकता। आपका कैलिपर देख सकता है।
और यहां वह बात है जो नए लोग अक्सर चूक जाते हैं: आपका माप सेटअप की भी पुष्टि करता है। यदि रैम और बेड की समानांतरता 8 फीट में 0.001 इंच भी बिगड़ी हो, तो 36 इंच के बेंड का एक सिरा 89 डिग्री पढ़ सकता है और दूसरा 91। यह “खराब स्टील” नहीं है। यह यांत्रिक स्थिति है, जो आपके प्रोट्रैक्टर पर दिखाई दे रही है।
स्क्रीन केवल स्थिति बताती है। आपके औज़ार वास्तविकता बताते हैं।
इसलिए एंगल करेक्शन टेबल पर भरोसा करने से पहले, पहले आर्टिकल पर तीन चीज़ें ज़रूर जांचें: दोनों सिरों पर एंगल, फ्लैंज की लंबाई, और कई बेंड के बाद पार्ट की कुल चौड़ाई। यदि चार-बेंड वाला चैनल ड्रॉइंग से 0.060 इंच अधिक चौड़ा बन रहा है, तो यह त्रुटि हर अतिरिक्त फॉर्म के साथ बढ़ती जाएगी। इसे यहीं रोकें—पाउडर कोट के बाद नहीं।
स्क्रैप बिन चेतावनी: लंबे बेंड के दोनों सिरों पर माप न लेने से बेड डिफ्लेक्शन के कारण पैदा हुआ 2-डिग्री का ट्विस्ट छिप सकता है—पार्ट बीच में पास हो जाते हैं, असेंबली में फेल हो जाते हैं, और आप क्राउनिंग ठीक करने के बजाय “रहस्यमयी टॉलरेंस” के पीछे भागते रहते हैं।
लेकिन एंगल सिर्फ 90.0 तक पहुँचाने की संख्या नहीं है। यह वह संख्या है जिसे आप जानबूझकर थोड़ा आगे तक ले जाते हैं।
वापस उसी 87.5 डिग्री के परिणाम पर आएँ। आपको चाहिए 90.0। इसका मतलब है कि लोड हटाने के बाद स्टील 2.5 डिग्री वापस उछल गया।
स्प्रिंगबैक इलास्टिक रिकवरी है। कल्पना कीजिए कि आप कार के सस्पेंशन को 2 इंच दबाते हैं और छोड़ देते हैं—वह फिर ऊपर उठता है। स्टील भी ऐसा ही व्यवहार करता है, जब तक आप उसे उसकी इलास्टिक सीमा से आगे प्लास्टिक डिफॉर्मेशन में नहीं धकेलते। असली कौशल यह है कि आप उसे बस उतना ही आगे ले जाएँ कि वापस उछलने पर वह ठीक उसी एंगल पर ठहरे जहाँ आप चाहते हैं।
यदि 87.5 डिग्री 1.200 इंच की प्रोग्राम की गई गहराई से मिला था, तो आप पैठ बढ़ाते हैं—मान लीजिए 0.015 इंच—और फिर परीक्षण करते हैं। अब रीडिंग 89.6 आती है। शायद और 0.003 इंच गहराई आपको 90.0 पर पहुँचा दे।
ये आंकड़े सुनने में बहुत छोटे लगते हैं। और हैं भी। लेकिन 100-टन प्रेस ब्रेक के नीचे, रैम की 0.010 इंच अतिरिक्त यात्रा एक सधे हुए बेंड और कुचले हुए रेडियस के बीच का फर्क होती है। इसे ऐसे समझें जैसे लग नट कसना—चौथाई घुमाव भी मायने रखता है।
आप अंदाज़ा नहीं लगा रहे। आप कारण और परिणाम का नक्शा बना रहे हैं। गहराई में बदलाव से एंगल में बदलाव। एयर बेंडिंग में माइल्ड स्टील पर, 1 डिग्री सुधार के लिए लगभग 0.004 से 0.008 इंच अतिरिक्त स्ट्रोक लग सकता है—यह टूलिंग और मोटाई पर निर्भर करता है। आप इस मशीन पर, इस डाई के साथ, और इसी स्टील बैच के लिए यह संबंध सीखते हैं।
और फिर प्रोट्रैक्टर से दोबारा पुष्टि करते हैं।
क्योंकि यदि आप ज़्यादा आगे निकल गए—मान लीजिए “सुरक्षित रहने” के लिए 92 डिग्री प्रोग्राम कर दिया—तो आप अंदरूनी रेडियस को बहुत कस सकते हैं, खासकर 0.090-इंच 6061-T6 एल्युमिनियम जैसे मटेरियल पर। यह मिश्रधातु अधिक काम किए जाने पर दरार पकड़ लेती है। अब आपका पहला आर्टिकल आपको मटेरियल की सीमाओं के बारे में वह बता रहा है, जिसकी चेतावनी स्क्रीन ने कभी नहीं दी।
स्क्रैप बिन चेतावनी: हार्डन या टेम्पर्ड मटेरियल में “पक्का 90 लगे” यह सुनिश्चित करने के लिए अतिरिक्त 3 डिग्री ओवर-बेंड ठूंस देने से सूक्ष्म दरारें बन सकती हैं, जो फिनिशिंग के बाद ही दिखाई देती हैं—और तब तक श्रम व कोटिंग की लागत डूब चुकी होती है, पार्ट सीधे स्क्रैप में जाते हैं।
जब आप एक पार्ट पर सुधार को सत्यापित कर लेते हैं, तो उसे लॉक कर देते हैं। लेकिन स्टील हर कॉइल में एक-सा नहीं होता—लॉट बदलते ही उसका व्यवहार भी बदल सकता है। तो जब तीसरा पार्ट फिर से 89.2 डिग्री दिखाने लगे, तब क्या करेंगे?
आप 50 पीस की रन में दस पार्ट बना चुके हैं। वही प्रोग्राम। वही टूलिंग। आदतन आप दसवां पार्ट चेक करते हैं। रीडिंग आती है 89.3 डिग्री। पहला पार्ट बिल्कुल 90.0 था।
लंबी रन के दौरान तापमान बदलता है। हाइड्रोलिक ऑयल गर्म हो जाता है। कॉइल के अंदरूनी व्यास से निकला मटेरियल बाहरी परतों की तुलना में थोड़ा अलग यील्ड स्ट्रेंथ दिखा सकता है। ये छोटे-छोटे अंतर जमा होते जाते हैं।
यहीं पर अनुशासन एक ऑपरेटर को सिर्फ बटन दबाने वाले व्यक्ति से अलग करता है।
आप ग्राहक के बताने का इंतज़ार नहीं करते। आप डेप्थ में 0.003 इंच का सूक्ष्म समायोजन करते हैं, एक पार्ट चलाते हैं, फिर दोबारा मापते हैं। वापस 90.0। यही है रियल-टाइम करेक्शन। न घबराहट। न पूरा प्रोग्राम बदलना। नियंत्रित क्षतिपूर्ति।
गणितीय रूप से आप ड्रिफ्ट को नियंत्रित कर रहे हैं। व्यावहारिक रूप से आप 100-टन की बातचीत को फिर से सही दिशा में ला रहे हैं। मशीन अपनी पोज़िशन हजारवें हिस्से (थाउज़ेंड्थ्स) तक दोहराती है। स्टील भी हजारवें हिस्से में अपना मिज़ाज बदल देता है। आपका काम है दोनों को एक सीध में रखना।
और अगर आप कोई भी महत्वपूर्ण बदलाव करते हैं—टूलिंग बदलना, डाई की चौड़ाई बदलना, यहाँ तक कि ग्रेन डायरेक्शन पलटना—तो अगला पीस नए फर्स्ट आर्टिकल की तरह ट्रीट करें। एंगल मापें। फ्लैंज मापें। सभी आयामों की पुष्टि करें। प्रक्रिया में छोटे बदलाव भी पुरानी धारणाओं को अमान्य कर देते हैं। स्टील को फर्क नहीं पड़ता कि “आज सुबह तो सही चल रहा था।”
स्क्रैप बिन चेतावनी: मिड-रन में 0.500-इंच V डाई से 0.472-इंच V डाई पर स्विच करना, बिना एंगल दोबारा सत्यापित किए, प्रति इंच टनेज इतना बढ़ा सकता है कि टूलिंग ओवरलोड हो जाए या पूरे बेड में असंगत एंगल आने लगें—एक लापरवाही में स्क्रैप पार्ट्स और संभावित टूल डैमेज, दोनों।
जब आपका प्रोट्रैक्टर 90.0 डिग्री दिखाता है और आपके कैलिपर्स साफ, डिबर किए हुए पार्ट पर ड्रॉइंग से पूरी तरह मेल खाते हैं, तब आपने सिर्फ एक चेकबॉक्स नहीं भरा। आपने साबित किया है कि डिजिटल प्लान असली स्टील से टकराकर भी कायम रहता है।
और अगर आप पार्ट को मापे बिना मशीन पर भरोसा नहीं कर सकते, तो मशीन की खुद जाँच किए बिना उस पर भरोसा करने की वजह क्या है?
आपने साबित कर दिया कि पार्ट सच बोलता है।
अब साबित कीजिए कि मशीन भी बोलती है।
2,800 PSI पर चलने वाली 100‑टन प्रेस ब्रेक लाइट स्विच की तरह अचानक बंद नहीं होती। वह पहले फुसफुसाती है। रैम नीचे आते समय हल्की‑सी चीख। 14‑गेज A36 पर पंच अब साफ रेडियस की जगह बाल‑जैसी महीन गवाह रेखा छोड़ने लगे। 40 साइकिल के बाद बेड का एक हिस्सा गरम महसूस हो और दूसरा ठंडा। ये सब मशीन की भाषा है। स्क्रीन उसका अनुवाद नहीं करती।
यहीं ऑपरेटर एक संरक्षक बनता है।
मशीन को ऐसे समझिए जैसे आपके और स्टील के बीच 100‑टन की बातचीत चल रही हो। स्क्रीन केवल दुभाषिया है। लेकिन दुभाषिया यह नहीं जानता कि बोलने वाले का दांत चटका है या स्वर-तंत्री फटी हुई है। यह पहचानना आपकी जिम्मेदारी है। माप आपके पार्ट्स को ईमानदार रखता है, पर रोकथाम की आदतें मशीन को कल भी सच बोलने लायक बनाए रखती हैं।
तो वास्तव में आपको देखना क्या है?
शुरुआत पंच टिप से करें।
यदि 0.118‑इंच रेडियस वाला मानक पंच 1.000‑इंच V‑डाई में 0.125‑इंच A36 को मोड़ रहा है, तो उसकी नाक नाखून के नीचे बिल्कुल चिकनी महसूस होनी चाहिए। अपना नाखून उस पर फेरें। अगर आपको 0.010 इंच चौड़ा सपाट हिस्सा महसूस होता है, तो वह सिर्फ दिखावे की बात नहीं है। वही सपाटपन संपर्क दाब बदल देता है। दाब = बल ÷ क्षेत्रफल — वही टननेज जब छोटे क्षेत्र पर सिमटता है तो फर्क वैसा ही होता है जैसे बर्फ पर वर्क बूट पहनकर खड़े होना बनाम स्टिलेटो हील में। एक भार को फैलाता है, दूसरा सतह भेद देता है।
वही छोटा‑सा सपाट हिस्सा आपकी आंखों को दिखने से पहले ही पार्ट के अंदरूनी रेडियस पर खरोंच डालना शुरू कर देगा।
इसके बाद डाई के शोल्डर देखें। 12‑गेज पर रोज इस्तेमाल होने वाली 0.500‑इंच V‑डाई समय के साथ किनारों पर फूलने लगती है। जहां शीट संपर्क करती है, वहां चमकदार अर्धचंद्र दिखाई देगा। यदि वह अर्धचंद्र असमान रूप से बढ़ रहा है — बाईं ओर 24 इंच में दाईं ओर से अधिक — तो आपका रैम या क्राउनिंग लोड वितरण के बारे में कुछ बता रहा है। टूलिंग ही आपकी रिपोर्ट कार्ड बन जाती है।
टूलिंग का घिसाव धीमी हिंसा है।
अब कल्पना करें कि ड्रॉइंग में तीखा 90° मांग होने के कारण आप 3/16‑इंच स्टेनलेस को तंग V‑डाई में बॉटम बेंड कर रहे हैं। बॉटम बेंड का मतलब है पंच सामग्री को पूरी तरह डाई कैविटी में दबा देता है — पूर्ण संपर्क, उच्च टननेज, और स्प्रिंगबैक की कोई गुंजाइश नहीं। ट्रेनिंग इसे सिखाती है। उत्पादन का दबाव इसे करवाता है। लेकिन यदि पहले के ओवरलोड से पंच की नोक पर सूक्ष्म दरार भी है, तो वही 100‑टन का दबाव एक ही स्ट्रोक में उसे दो टुकड़ों में बदल सकता है। जब हार्डन्ड टूल स्टील टूटता है, तो वह शालीनता से अलग नहीं होता। वह फट पड़ता है।
स्क्रैप बिन चेतावनी: 0.187‑इंच स्टेनलेस की 50‑पीस रन के दौरान पंच टिप पर 0.005‑इंच की छोटी‑सी चिप को नज़रअंदाज़ करना, बॉटम बेंडिंग लोड के तहत पूरी टिप के फ्रैक्चर में बदल सकता है — जिससे $900 का पंच नष्ट हो सकता है और समस्या पकड़ में आने से पहले बैच के हर पार्ट पर निशान पड़ सकते हैं।
आप पार्ट पर स्कोरिंग दिखने का इंतज़ार करके टूल की जांच नहीं करते। आप टूल की जांच इसलिए करते हैं ताकि स्कोरिंग कभी हो ही न।
और अगर स्टील महीनों में धीरे‑धीरे हार्डन किए गए टूलिंग को घिस सकता है, तो सोचिए 2,800 PSI का हाइड्रॉलिक ऑयल हर साइकिल में सील और वाल्व के साथ क्या करता होगा?
2,800 PSI पर हाइड्रॉलिक ऑयल सिर्फ एक द्रव नहीं होता। वह संकुचित ऊर्जा होता है।
कल्पना कीजिए कि आप मेज़ के किनारे पर एक मोटी प्लास्टिक की स्केल को मोड़ रहे हैं। जितना अधिक दबाव डालते हैं, उतनी अधिक ऊर्जा उसमें संचित होती है। अब सोचिए कि वही “स्केल” 10‑इंच व्यास वाले पिस्टन के पीछे फंसा हुआ तेल का एक स्तंभ है। उस पिस्टन का क्षेत्रफल लगभग 78.5 वर्ग इंच होता है। इसे 2,800 पाउंड प्रति वर्ग इंच से गुणा करें तो आप 219,000 पाउंड से अधिक बल से जूझ रहे हैं। इस ऊर्जा को नियंत्रित और सीमित रखना अनिवार्य है।
जब रैम नीचे आते समय, खासकर स्ट्रोक के अंत के पास, हल्की‑सी चीख जैसी आवाज़ सुनाई दे, तो अक्सर इसका मतलब होता है कि तेल रिलीफ वाल्व से दबकर निकल रहा है या पंप का बेयरिंग सूखा चल रहा है। एक बार की चीं‑चीं तबाही नहीं है। लेकिन अगर वही आवाज़ एक हफ्ते में तेज़ होती जाए, तो वह एक पैटर्न है। गर्मी बढ़ती है। सील कठोर होती हैं। क्लियरेंस हजारवें हिस्सों में बदलने लगते हैं।
याद है, रैम डेप्थ में 0.003 इंच के बदलाव ने आपका एंगल बदल दिया था?
उसी तरह, हर स्ट्रोक में कुछ हजारवें हिस्सों की आंतरिक लीकेज वाली घिसी हुई हाइड्रॉलिक सील रैम की रिपीटेबिलिटी बदल देती है। एन्कोडर अभी भी पोज़िशन दिखाएगा। लेकिन वह स्टील को “महसूस” नहीं करता। अगर तेल अंदर से बायपास होने लगे और प्रेशर में उतार‑चढ़ाव आए, तो आपकी टननेज कर्व बदल जाती है। अब आपका 90.0 डिग्री, भारी लोड के दौरान केवल बाएं सिरे पर 89.4 डिग्री बन जाता है।
आप एंगल के पीछे भागने लगते हैं।
असल समस्या प्रेशर की स्थिरता है।
किसी भारी बेंड के दौरान प्रेशर गेज पर नज़र रखें — मान लीजिए 2.000‑इंच V में 0.250‑इंच माइल्ड स्टील की 10‑फुट लंबाई। सुई को सहजता से ऊपर चढ़ना चाहिए और पीक पर स्थिर रहना चाहिए। अगर बॉटम डेड सेंटर पर वह 100–200 PSI तक कांपे या गिर जाए, तो यह “सिर्फ पंप” नहीं है। यह हाइड्रॉलिक सिस्टम का संकेत है कि वह थक चुका है।
स्क्रैप बिन चेतावनी: 0.250‑इंच प्लेट वर्क के दौरान एक हफ्ते तक उतार‑चढ़ाव करता प्रेशर गेज नज़रअंदाज़ करना, हाइड्रॉलिक ऑयल को उसकी निर्धारित तापमान सीमा से ऊपर गरमा सकता है, सील को खराब कर सकता है और अंततः मुख्य सिलेंडर सील फटने का कारण बन सकता है — यानी योजनाबद्ध मेंटेनेंस कॉल की जगह कई दिनों का डाउनटाइम और पाँच अंकों का मरम्मत खर्च।
छोटी‑छोटी आवाज़ें तब विनाशकारी खराबियों में बदल जाती हैं, जब आप रुझान को नज़रअंदाज़ करते हैं और फुसफुसाहट सुनने के बजाय धमाके का इंतज़ार करते हैं।
तो अगर टूलिंग आपके दाँत हैं और हाइड्रॉलिक्स आपकी मांसपेशियाँ, तो वह क्या है जो पूरे ढाँचे को बिना घिसे‑पिटे चलाए रखता है?
अधिकांश प्रशिक्षण कार्यक्रम आपको 90 डिग्री का सटीक बेंड बनाना सिखाते हैं।
वे आपको यह नहीं सिखाते कि लीनियर गाइड्स को लंबे समय तक कैसे सुरक्षित रखा जाए।
आपका रैम प्रिसिजन वेज़ पर चलता है — लंबी, मशीन की गई सतहें, जिन्हें 8 या 10 फुट की लंबाई में हजारवें हिस्से (थाउज़ेंड्थ्स) की सटीकता तक सीध में रहना होता है। वे ऑयल की केवल कुछ माइक्रोन मोटी परत स्टील को स्टील से अलग रखती है। माइक्रोन यानी मीटर का दस लाखवां हिस्सा — इसे उँगली के निशान की पतली परत जितना समझिए। यही अदृश्य परत स्मूद मूवमेंट और गॉलिंग के बीच का अंतर है, जहाँ लोड के नीचे धातु धातु से रगड़कर फटने लगती है।
हर शिफ्ट में वेज़ को पोंछें। बस यूँ ही कपड़ा फेर देने से नहीं। साफ कपड़ा। पूरी लंबाई में। तेल में कांस्य या धूसर पेस्ट जैसा कुछ दिखे तो ध्यान दें — यह घिसाव का मटेरियल है जो लुब्रिकेंट में मिला हुआ है। वही पेस्ट आपकी शुरुआती चेतावनी है।
बैकगेज की लीड स्क्रू पर लगे ग्रीस फिटिंग भी उतने ही महत्वपूर्ण हैं। सूखी लीड स्क्रू केवल खुरदरी नहीं चलती, वह असमान रूप से घिसती है, जिससे बैकलैश पैदा होता है — कमांड और वास्तविक मूवमेंट के बीच की ढील। बैकलैश वैसा है जैसे ट्रक का ढीला स्टीयरिंग व्हील: आप एक इंच घुमाते हैं, तब जाकर टायर प्रतिक्रिया देते हैं। बैकगेज में वही ढील 0.020 इंच की फ्लैंज त्रुटि बन जाती है, उससे पहले कि फिंगर वास्तव में रुक पाए।
आप पहले से जानते हैं कि 0.020 इंच की गलती चार‑बेंड चैनल के साथ क्या कर सकती है।
स्क्रैप बिन चेतावनी: यदि आप एब्रैसिव हॉट‑रोल्ड स्केल पर चल रही 100‑टन ब्रेक की वेज़ की दैनिक सफाई छोड़ देते हैं, तो महीन कण गाइड सतहों में धँस सकते हैं, घिसाव तेज कर सकते हैं और अंततः रैम के स्थायी मिसअलाइनमेंट का कारण बन सकते हैं — ऐसी रीबिल्ड जिसकी लागत एक साल के लुब्रिकेशन सप्लाई से भी अधिक हो सकती है।
रोकथाम की आदतें आकर्षक नहीं होतीं।
वे शांत होती हैं।
आप पोंछते हैं। आप सुनते हैं। बेयरिंग हाउसिंग के पास हाथ की पीठ से गर्मी महसूस करते हैं। पहला साइकल शुरू करने से पहले तेल का स्तर जाँचते हैं, अलार्म बजने के बाद नहीं। आप हर शिफ्ट को ऐसे लेते हैं जैसे मशीन का भविष्य उसी पर निर्भर हो — क्योंकि सचमुच वही उस पर निर्भर है।
आप साइकिल स्टार्ट दबाते हैं।
लेकिन उससे पहले ही आप तय कर चुके होते हैं कि यह 100‑टन की बातचीत अगले 90 दिनों तक नियंत्रित रहेगी — या आप खुद को मेंटेनेंस का सबक महँगे तरीके से सीखने की ओर धकेल रहे हैं।
क्या आप 100‑टन प्रेस ब्रेक के लिए एक व्यावहारिक प्रिवेंटिव मेंटेनेंस चेकलिस्ट चाहते हैं?
अच्छा। क्योंकि आपके पहले 90 दिन इस बात को साबित करने के लिए नहीं हैं कि आप 11‑गेज माइल्ड स्टील पर 90.0 डिग्री बिल्कुल सटीक मोड़ सकते हैं। वे इस बात को साबित करने के लिए हैं कि 219,000 पाउंड के हाइड्रॉलिक सिस्टम को काम करते समय भी आप नियंत्रित और संतुलित रख सकते हैं।
100‑टन मशीन पर 8‑फुट के पार्ट चलाते समय यह व्यवहार में कुछ ऐसा दिखता है।
हर शिफ्ट, पहले साइकिल से पहले:
साप्ताहिक:
मासिक:
यही है चेकलिस्ट।
लेकिन असली बात जो कोई नहीं बताता: यह चेकलिस्ट सिर्फ मेंटेनेंस के बारे में नहीं है।
यह आपकी इंद्रियों को कैलिब्रेट करने के बारे में है।
90 दिनों तक आप अपनी आँखों को 0.005‑इंच की बर्र देखने के लिए, अपने कानों को पंप बेयरिंग की आवाज़ चीखने से पहले पहचानने के लिए, और अपने हाथों को पिछले सप्ताह से 15 डिग्री अधिक गर्म बेयरिंग हाउसिंग महसूस करने के लिए प्रशिक्षित कर रहे हैं। मशीन के पास एन्कोडर और प्रेशर सेंसर हैं। लेकिन वह स्टील को “महसूस” नहीं कर सकती।
और वह अपने घिसने की प्रक्रिया को भी महसूस नहीं कर सकती।
स्क्रैप बिन चेतावनी: पहले तीन महीनों में सबसे महंगी गलती यह है कि आप अपनी जांच पर भरोसा करने के बजाय मेंटेनेंस लॉग पर भरोसा कर लें—मैंने एक नए ऑपरेटर को 0.187‑इंच स्टेनलेस दो शिफ्ट तक गलत संरेखित 100‑टन ब्रेक पर चलाते देखा, सिर्फ इसलिए कि “मेंटेनेंस ने कल साइन‑ऑफ किया था।” नतीजा: 300 स्क्रैप पार्ट्स और $4,000 का रियलाइन्मेंट।
तो जब आप अपनी इंद्रियाँ विकसित कर रहे हैं, तब वास्तव में कौन‑सी कौशल सबसे ज्यादा मायने रखती हैं?
आप सोचते हैं कि वह गणित है।
ऐसा नहीं है।
गणित नक्शा है। एकाग्रता टॉर्च है। और यांत्रिक समझ वह हाथ है जो रिंच पकड़ता है।
पहले 90 दिनों में, एकाग्रता दोनों पर भारी पड़ती है।
यह क्यों—अब समझिए।
जब आप 0.120 इंच लेबल वाली 11‑गेज ब्लैंक को मापते हैं और आपकी कैलिपर 0.123 दिखाती है, तो 0.003 इंच का अंतर मामूली लगता है। लेकिन 1.000‑इंच V‑डाई में एयर बेंडिंग करते समय, सामग्री की मजबूती पर निर्भर करते हुए यही अंतर कोण को लगभग आधा डिग्री बदल सकता है। चार बेंड में आधा डिग्री ऐसे जुड़ता है जैसे सिक्के एक‑दूसरे से टिके हों—आखिरी फ्लैन्ज तक पहुँचते‑पहुँचते आप 0.040 इंच बाहर हो जाते हैं।
कल्पना कीजिए चार 12‑इंच स्टील रूलर एक‑के‑ऊपर‑एक रखे हों, और हर अगला रूलर पिछले से ज़रा‑सा अधिक झुका हो। वह सूक्ष्म कोण त्रुटि अंत में साफ दिखाई देने वाली दूरी में बदल जाती है। यही बेंड का संचयी प्रभाव है। यही ज्यामिति का लीवर की तरह काम करना है।
यांत्रिक समझ आपको बताती है कि मोटा स्टील अधिक प्रतिरोध क्यों करता है।
गणित आपको इसका अनुमान लगाना सिखाता है।
एकाग्रता ही आपको हर शीट मापने के लिए प्रेरित करती है, केवल टैग पर भरोसा करने के बजाय।
शुरुआत में आपको गति के लिए नहीं, सावधानी के लिए भुगतान मिलता है।
डिजिटल दक्षता महत्वपूर्ण है। आपको बेंड डिडक्शन दर्ज करना आना चाहिए, राम की गहराई 0.002 इंच से समायोजित करनी चाहिए, और स्क्रैप पर टेस्ट बेंड चलाने चाहिए। आधुनिक CNC यही मांगता है। लेकिन एकाग्रता के बिना प्रोग्रामिंग सिर्फ तेज़ टाइपिंग भर है।
स्क्रैप बिन चेतावनी: जो नया ऑपरेटर सत्यापन से अधिक साइकिल टाइम को प्राथमिकता देता है, वह स्क्रीन पर 90.0 दिखने के कारण 14‑गेज का 150‑पीस बैच 88.7 डिग्री पर चला देगा—और बहुत देर से समझेगा कि सामग्री की नई लॉट में यील्ड स्ट्रेंथ बदल चुकी थी, जिससे पूरी एक शिफ्ट का स्क्रैप हो गया।
तो आपको कैसे पता चले कि आप सच में बेहतर हो रहे हैं, केवल किसी तरह टिके नहीं हुए हैं?
पहला संकेतक: आप सामग्री से बहस करना बंद कर देते हैं।
दिन 10 पर, जब 0.250‑इंच A36 अपेक्षा से 2 डिग्री अधिक स्प्रिंग बैक करता है, तो आप प्रोग्राम को दोष देते हैं।
दिन 60 तक, आप पूछते हैं, “क्या यह नई हीट लॉट है?”
यह बदलाव महत्वपूर्ण है।
दूसरा संकेतक: आप प्रतिक्रिया देने के बजाय रुझान पहचानना शुरू करते हैं।
आप दर्ज करते हैं कि पिछले सोमवार 2.000‑इंच V में 10‑फुट बेंड के लिए 92 टन लगे थे। आज 96 टन लग रहे हैं। 4 टन का यह अंतर संयोग नहीं है। या तो स्टॉक अधिक मोटा है, या तन्य शक्ति अधिक है, या सिस्टम में घर्षण बढ़ गया है।
टननेज को अपने ट्रक के टायर के दबाव की तरह समझिए। यदि एक टायर हर सप्ताह 5 PSI धीरे‑धीरे खोता है, तो आप फटने का इंतज़ार नहीं करते। आप उसे ट्रैक करते हैं। प्रेस ब्रेक भी ऐसा ही है। टननेज का बहाव सच में धीमी रिसाव जैसा है।
तीसरा संकेतक: सेटअप समय अब देरी जैसा महसूस नहीं होता।
शुरुआत में सेटअप आपको उत्पादन संख्या से दूर रखने वाली चीज़ लगता है। बाद में आप समझते हैं कि सटीकता की शुरुआत यहीं से होती है। जब आप 8 फुट की लंबाई में सेगमेंटेड पंच को 0.001 इंच के भीतर संरेखित करने में अतिरिक्त 12 मिनट लगाते हैं, तो आप अगले 400 हिट्स के लिए निरंतरता खरीद रहे होते हैं।
स्क्रैप बिन चेतावनी: एक जटिल 12‑गेज, चार‑बेंड चैनल पर सिर्फ इसलिए फर्स्ट‑आर्टिकल वेरिफिकेशन छोड़ देना कि “पिछली जॉब ठीक चली थी” — ऐसी संचयी त्रुटि को स्थायी बना सकता है जो अंतिम असेंबली तक दिखती ही नहीं। तब पता चलता है कि 200 पार्ट्स अब एक‑दूसरे में फिट ही नहीं हो रहे, और रीवर्क की लागत पूरे ऑर्डर के मुनाफे से अधिक हो चुकी है।
जब यह बात सचमुच समझ में आती है, तो समय के प्रति आपकी सोच बदल जाती है।
एक नया ऑपरेटर दो घड़ियाँ देखता है: सेटअप टाइम और रन टाइम।
एक अनुभवी ऑपरेटर एक ही कर्व देखता है: पूरी जॉब के जीवनकाल में कुल जोखिम।
इसे संख्याओं में समझते हैं।
मान लीजिए आपके पास 0.125‑इंच A36 की 300 पीस की रन है, हर पार्ट में 6 बेंड। यदि आप सेटअप में जल्दबाज़ी कर 15 मिनट बचा लेते हैं, लेकिन 1‑डिग्री एंगल की गलती पकड़ने से पहले 20 पार्ट चला देते हैं, तो आपने सामग्री, श्रम और अपनी विश्वसनीयता—तीनों गंवा दिए।
अगर प्रति पार्ट सामग्री और प्रोसेसिंग की लागत अनुमानतः $18 है, तो 15 मिनट “बचाने” के लिए आप $360 का स्क्रैप पैदा कर चुके हैं।
अब इसे उलट कर देखें।
राम डेप्थ को 0.001‑इंच के सूक्ष्म समायोजन से सही करने और फ्लैंज लंबाई को 0.005 इंच के भीतर सत्यापित करने में अतिरिक्त 20 मिनट लगाएँ। फिर आपकी रन बिना रुकावट चलती है। न स्क्रैप। न रीवर्क।
समय सिर्फ घड़ी की सुइयों में नहीं मापा जाता। समय दरअसल संचित निश्चितता है।
कल्पना कीजिए कि आप मेज़ के किनारे पर रखी एक मोटी प्लास्टिक रूलर को मोड़ रहे हैं। जितना संतुलित दबाव आप पहले लगाते हैं, उतना ही साफ बेंड मिलता है। उसे तेज़ और असमान झटके से मोड़ेंगे, तो वह टेढ़ी हो जाएगी। सेटअप वही स्थिर दबाव है, जो अंतिम मोड़ से पहले लगाया जाता है।
अनुभवी ऑपरेटर सोच को पहले निवेश करते हैं। वे सेटअप को निवेश खाते की तरह और रन टाइम को ब्याज की तरह देखते हैं। जमा जितना सटीक, रिटर्न उतना ही सहज।
और यह एक बात है जिसे आपको हमेशा याद रखना चाहिए:
आपके पहले 90 दिन मशीन को नियंत्रित करना सीखने के बारे में नहीं हैं।
वे इस बारे में हैं कि आप उसे रचनात्मक रूप से संदेह की नज़र से देखना सीखें।
स्क्रीन आपको संख्याएँ देती है। हाइड्रॉलिक्स आपको बल देते हैं। स्टील आपको प्रतिक्रिया देता है। और आप उस 100‑टन की बातचीत के बीच खड़े होते हैं।
आप साइकिल स्टार्ट दबाते हैं।
लेकिन असली काम — मापना, सुनना, दर्ज करना, संरेखित करना, सवाल करना — आपकी उंगली के बटन छूने से पहले ही हो चुका होता है।
अगर आप पहले 90 दिनों में यह आदत बना लेते हैं, तो सर्टिफिकेशन कोर्स और एडवांस्ड प्रोग्रामिंग आपको सिर्फ सुरक्षित नहीं बनाएंगे।
वे आपको सही मायनों में सक्षम और प्रभावशाली बना देंगे।
और जब आपको यह समझ आ जाए कि सेटअप देरी नहीं, बल्कि जोखिम नियंत्रण है, तो कल सुबह आपकी मशीन पर आने वाले हर जॉब टिकट को आप किस नज़र से देखेंगे?
यदि आप 100‑टन से बड़े, हैवी‑ड्यूटी एप्लिकेशन पर काम कर रहे हैं—जैसे लंबी बेड लंबाई, मोटी प्लेट या उच्च टननेज की निरंतर आवश्यकता—तो WAD/WADF लार्ज प्रेस ब्रेक जैसे प्लेटफॉर्म आपकी उत्पादन रणनीति को नए स्तर पर ले जा सकते हैं।
मशीन की तकनीकी विशिष्टताओं, कंट्रोल विकल्पों और उपलब्ध कॉन्फ़िगरेशन को गहराई से समझने के लिए आधिकारिक उत्पाद ब्रॉशर डाउनलोड करें।
और यदि आप अपनी शॉप के लिए सही CNC प्रेस ब्रेक समाधान चुनना चाहते हैं—चाहे वह 100‑टन क्लास हो या उससे ऊपर—तो विशेषज्ञ मार्गदर्शन के लिए सीधे संपर्क करें।
