शीर्ष 10 लेज़र कटिंग मशीन ब्रांडों में से कैसे चुनें: हर बार ब्रांड रैंकिंग से बेहतर क्यों होता है वर्कफ़्लो के साथ मेल
मैंने यह कई बार देखा है: कोई व्यक्ति दुकान में $15,000 का “इंडस्ट्री लीडर” लेज़र लेकर आता है, जिसे उसने…

नई फाइबर लेज़र मशीन चलाने वालों को ऑपरेशन के पहले ही घंटे में प्रभावित करने वाले 63 प्रलेखित फेल्योर मोड्स हैं। जहाँ ब्रोशर एकदम सहज स्टार्टअप का वादा करता है, हकीकत में अक्सर चिलर के पानी का रिसाव JGHY12570 लेज़र पावर सप्लाई को पोज़िशनल शॉर्ट कर देता है, या सिंक्रोनस व्हील के ढीले स्क्रू तुरंत ग्राफ़िक डिफॉर्मेशन पैदा कर देते हैं। मशीन अनबॉक्स करने और सफलतापूर्वक प्रोडक्शन चलाने के बीच की दूरी सिर्फ USB केबल लगाने भर की नहीं है; यह थर्मल डायनैमिक्स, वोल्टेज की अनियमितताओं और कैलिब्रेशन टॉलरेंस की बारूदी सुरंगों जैसा रास्ता है। अगर आप पहली इंस्टॉलेशन के साथ-साथ अपने अपस्ट्रीम/डाउनस्ट्रीम फ्लो (कटिंग के बाद बेंडिंग) भी प्लान कर रहे हैं, तो उसी दिन से प्रोसेस को “सेल” की तरह सोचें—जैसे प्रेस ब्रेक बेंडिंग सेल में कट-टू-बेंड हैंडऑफ को स्टैंडर्डाइज किया जाता है।
“एक मिनट चलता है” वाला जाल सेटअप का सबसे धोखा देने वाला चरण है। एक प्रलेखित केस में—2018 Mazak Super Turbo X 3015 फाइबर लेज़र (3.0 kW, केवल 600 कट आवर्स) —मशीन ने शुरुआत में माइल्ड स्टील और एल्युमिनियम पर 3/4″ तक की मोटाई में बेहतरीन कट दिए। लेकिन एक ही शीट के दौरान गुणवत्ता धीरे-धीरे गिरती चली गई। जैसे-जैसे क्रायोजेनिक नाइट्रोजन रेगुलेटर या आंतरिक इलेक्ट्रॉनिक्स जैसे घटकों में गर्मी जमा हुई, कट क्वालिटी तेजी से खराब होती गई—और सिस्टम को रीसेट करने के लिए हाथ से पाँच मिनट का ठहराव जरूरी हो गया। यह मशीन की खराबी नहीं थी; यह ऐसा सेटअप था जो समय के साथ होने वाले ओवरहीटिंग को ध्यान में रखने में असफल रहा—एक ऐसा वेरिएबल जिसे “प्लग एंड प्ले” वाली सोच पूरी तरह नज़रअंदाज़ कर देती है। इसी वजह से पहली बार ऑपरेशन के लिए एनक्लोज़्ड, सेफ्टी-फर्स्ट कॉन्फ़िगरेशन चुनना व्यावहारिक रहता है—उदाहरण के लिए ULET डुअल-यूज़ फाइबर लेजर कटिंग मशीन कवर के साथ जैसी कवर-आधारित व्यवस्था, जहाँ कंटेनमेंट/इंटरलॉक डिसिप्लिन लागू कर पाना आसान होता है।
ऑपरेटर ट्रेनिंग की कमी पहली रन की 80% तबाहियों का कारण बनती है। जब आप फाइबर लेज़र को इंकजेट प्रिंटर की तरह ट्रीट करते हैं, तो पियर्सिंग-से-कटिंग ट्रांज़िशन की बारीकियाँ छूट जाती हैं। स्टार्टअप पावर ज़्यादा होने पर अक्सर स्पैटर और ब्लोआउट हो जाते हैं, जबकि गंदी ऑप्टिक्स या गलत/मिसमैच गैस सेटिंग्स अस्थिर केर्फ़ पैदा करती हैं। ये बस छोटी-मोटी खामियाँ नहीं हैं; हाई-टर्नओवर शॉप्स में असंगत प्रक्रियाएँ $10,000 की मशीनों को पहली शिफ्ट खत्म होने से पहले ही “पेपरवेट” बना देती हैं। इसके अलावा, प्री-कट सिमुलेशन स्किप करना—जिसे अक्सर “चिंगारी देखने” की जल्दबाज़ी में छोड़ दिया जाता है—मटेरियल को जला देता है और खराब लिमिट स्विच या अनसेट पैनल्स के कारण हेड क्रैश का जोखिम बढ़ा देता है। अगर आपकी टीम को एक संदर्भ-डॉक्यूमेंट/सेटअप चेकलिस्ट चाहिए जिसे शॉप-फ्लोर पर तुरंत साझा किया जा सके, तो डाउनलोड करें सेक्शन से संबंधित मैनुअल/ब्रॉशर इकट्ठा करके एक “Day-1” पैकेट बनाना उपयोगी रहता है।
हार्डवेयर की स्थिरता बॉक्स से निकलते ही शायद ही कभी पक्की होती है। जिन सेटअप्स का नियमित रखरखाव नहीं होता, उनमें हर तीन में से एक में पावर सर्ज या जमी हुई धूल के कारण इलेक्ट्रॉनिक कंपोनेंट फेल हो जाते हैं। खास तौर पर, खराब 42V स्विचिंग पावर सप्लाई की वजह से X/Y अक्ष का लॉक हो जाना—जिससे मशीन स्टार्ट होते ही अटक जाती है—चार में से एक मशीन में तुरंत देखने को मिलता है। इतना ही नहीं, USB या नेटवर्क केबल जैसी साधारण-सी खराबी भी डिवाइस को पूरी तरह कनेक्ट होने से रोक सकती है—और आप कनेक्टिविटी में उलझे रहते हैं, उधर कूलेंट लाइनों के रिसाव का जोखिम बढ़कर इलेक्ट्रॉनिक्स तक पहुंच सकता है। इसीलिए कई शॉप्स कटिंग से पहले शीट प्रेप के लिए अलग से शीयरिंग को स्टैंडर्ड करती हैं—जैसे Q11K गिलोटिन शीयरिंग मशीन—ताकि कटिंग बेड पर “ट्रायल फिट” और हैंडलिंग-डैमेज घटे, और सेटअप के दौरान अनावश्यक मूवमेंट/केबल-खींच कम हो।
सुरक्षा प्रोटोकॉल को दरकिनार करना विफलता की सांख्यिकीय गारंटी है। झुंझलाए हुए ऑपरेटर अक्सर डोर-इंटरलॉक पर टेप लगा देते हैं या सॉफ्टवेयर सेटिंग्स छेड़कर कट को “जल्दी से चेक” करने की कोशिश करते हैं—और यह अनदेखा कर देते हैं कि वे मिलीसेकंड-स्तर की बीम रिफ्लेक्शन के साथ रूसी रूलेट खेल रहे हैं, जो स्थायी रूप से अंधा कर सकती है। शारीरिक खतरे से परे, यही सोच नए सेटअप्स में प्रिसिजन पार्ट्स के 12% फेल्योर रेट तक ले जाती है। जैसे स्टैम्पिंग में ±0.1mm की ढील सर्किट ब्रैकेट्स को मिसअलाइन कर देती है, वैसे ही बिना कैलिब्रेशन का फाइबर बेड या धूल भरा लेंस आपकी पहली ग्रिड को बिगाड़ देता है—और साबित करता है कि प्रिसिजन के लिए शॉर्टकट नहीं, प्रोटोकॉल चाहिए।
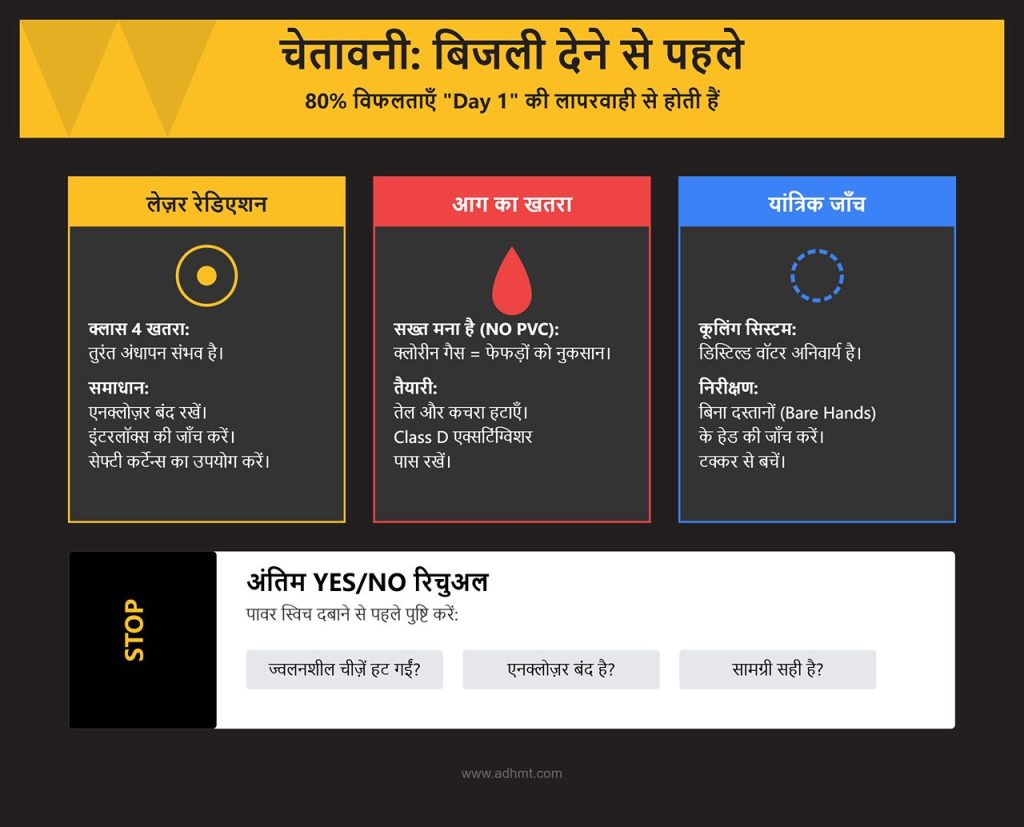
ज़्यादातर नए ऑपरेटर मान लेते हैं कि सुरक्षा की शुरुआत उसी पल होती है जब लेज़र फायर करता है। यह एक खतरनाक गलतफहमी है। हकीकत में, सबसे अहम सुरक्षा कदम तब होते हैं जब मशीन पूरी तरह डार्क होती है। “डे 1” की 80% विफलताएँ मैन्युफैक्चरिंग डिफेक्ट नहीं होतीं; वे पहली बार पावर-ऑन से पहले कूलिंग सिस्टम या ऑप्टिक्स की जाँच न होने से जुड़ी होती हैं। बिजली को सिस्टम में लाने से पहले आपको यह सुनिश्चित करना होगा कि आपका वातावरण बीम को नियंत्रित/कैद करने के लिए इंजीनियर किया गया है, और आपकी मशीन यांत्रिक रूप से उसे स्वीकार करने के लिए तैयार है।
क्लास 4 कंटेनमेंट की पुष्टि करें फाइबर लेज़र एक क्लास 4 डिवाइस है—यानी बीम का सीधा संपर्क या डिफ्यूज़ रिफ्लेक्शन भी तुरंत और स्थायी अंधापन पैदा कर सकता है। आपकी पहली रक्षा सिर्फ सेफ्टी ग्लासेस नहीं, बल्कि मशीन का एनक्लोज़र है। सही तरह से काम करने वाले इंटरलॉक्स ऑपरेशन के दौरान सिस्टम को घातक क्लास 4 से घटाकर मानक-अनुरूप, सुरक्षित क्लास 1 डिवाइस की स्थिति में ले आते हैं। “टेस्टिंग” के लिए इन सेंसरों को कभी बायपास न करें। Xometry के अनुसार, ओपन-बीम सेटअप्स में अप्रत्यक्ष बिखराव (इंडायरेक्ट स्कैटर) भी आंखों को नुकसान पहुँचा सकता है, जबकि Serra Laser किसी भी नॉन-एनक्लोज़्ड मशीन के लिए राहगीरों की सुरक्षा हेतु सेफ्टी कर्टेन्स को अनिवार्य बताता है। अगर एनक्लोज़र का ढक्कन खुला है, तो लेज़र को फायर नहीं करना चाहिए। अगर आपके पास एनक्लोज़र/इंटरलॉक कॉन्फ़िगरेशन पर साइट-लेवल सवाल हों, तो इंस्टॉलेशन से पहले ही संपर्क करें ताकि “पहला पावर-ऑन” अनुमान से नहीं, चेकलिस्ट से हो।
सामग्री और आग-जोखिम ऑडिटआग लगने का जोखिम अधिकांश उपयोगकर्ताओं की कल्पना से कहीं ज़्यादा होता है। MIT EHS के डेटा के अनुसार, पहली बार फाइबर लेज़र चलाने पर होने वाली 73% आग की घटनाएँ पावर-ऑन से पहले आसपास मौजूद ज्वलनशील चीज़ों को नज़रअंदाज़ करने या सामग्री की गलत जाँच से होती हैं। कटिंग बेड को सामान्य वर्कबेंच न बनाएं; सभी तेल, कपड़े/रैग, और पैकेजिंग सामग्री पूरी तरह हटाएँ।
उतना ही ज़रूरी है अपने टेस्ट मटेरियल की जाँच। PVC काटना सख्त मना है; इससे क्लोरीन गैस निकलती है जो आपके फेफड़ों के लिए खतरनाक (हैज़मैट) जोखिम पैदा करती है और मशीन की प्रिसिशन ऑप्टिक्स को भी जंग लगाकर नुकसान पहुँचाती है। साथ ही, यह सुनिश्चित करें कि आपका फायर सप्रेशन काम के अनुरूप रेटेड हो। धातु की आग पर सामान्य एक्सटिंग्विशर 40% मामलों में विफल हो जाते हैं। क्योंकि आप एल्युमिनियम या स्टील काट रहे हैं, पास में Class D एक्सटिंग्विशर रखें—सिर्फ़ स्टैंडर्ड ABC यूनिट पर निर्भर न रहें।
मैकेनिकल और ऑप्टिक इंटीग्रिटीगैंट्री और लेज़र हेड का मैन्युअल निरीक्षण करें, लेकिन यह जाँच बिना दस्तानों (bare hands) के करें। Senfeng के लॉग्स के अनुसार, कई ऑपरेटर सेफ्टी ग्लव्स को कंट्रोल्स या गियर्स में फँसा लेते हैं, और अनजाने में हेड को झटके से खींचकर टक्कर (collision) करवा बैठते हैं।
वॉटर चिलर और लेंस की स्थिति तुरंत जाँचें। सत्यापित कूलिंग के बिना फाइबर सोर्स चलाना, “प्लग-एंड-प्ले” सेटअप को वारंटी-रद्द करने वाली मरम्मत में बदलने का सबसे तेज़ तरीका है। सुनिश्चित करें कि चिलर डिस्टिल्ड वॉटर से भरा हो और पानी की लाइन्स में कोई मोड़/किंक न हो।
अंतिम YES/NO रिचुअलपावर-अप चरण पर जाने से पहले, जल्दबाज़ी की प्रवृत्ति को रोकने के लिए ज़ोर से एक YES/NO रिचुअल करें:
सिर्फ़ तब ही—जब ये सभी जाँचें बिना किसी संदेह के पूरी हों—पावर स्विच की ओर हाथ बढ़ाएँ।
अधिकांश ऑपरेटर चिलर और एयर कंप्रेसर को “परिधीय” मानते हैं—ऐसे एक्सेसरीज़ जिन्हें कंसोल की लाइटें जलने के बाद लगाया जाए। यह जानलेवा गलती है। फाइबर लेज़र सोर्स आपकी मशीन का “दिल” नहीं; वह उसका “दिमाग” है। पानी और हवा की प्रणालियाँ उसका रक्त और फेफड़े हैं। यदि आप परिसंचरण (circulation) स्थापित किए बिना दिमाग को पावर देंगे, तो स्ट्रोक का जोखिम उठाते हैं। पहली बार होने वाली 73% फाइबर लेज़र विफलताओं का सीधा संबंध चिलर वॉटर की समस्याओं या एयर-असिस्ट मिसमैच से होता है—और ये अक्सर पहली कट से पहले ही $10,000 के निवेश को कबाड़ में बदल देती हैं। सही मशीन-चयन में भी यही लॉजिक लागू होता है: आपकी शॉप को जिस थ्रूपुट और मोटाई रेंज की जरूरत है, उसके अनुसार प्लेटफ़ॉर्म चुनें—जैसे हाई-अपटाइम के लिए ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन या टाइट टॉलरेंस/फाइन-फीचर्स के लिए ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसी कैटेगरी।
आपका सेटअप क्रम एक सख़्त “Chiller-First” नियम के मुताबिक़ ही होना चाहिए। लेज़र सोर्स तक एक भी वोल्ट पहुँचने से पहले कूलिंग सिस्टम का चालू होना और स्थिर (स्टेबल) होना अनिवार्य है। Raycus और IPG सोर्स के लिए थर्मल लिमिट्स बहुत कड़े होते हैं; 25°C से ऊपर जाने पर 10 मिनट के भीतर डायोड ऐरे को नुकसान पहुँच सकता है।
सबसे पहले चिलर टैंक को निर्माता की सटीक स्पेसिफिकेशन के अनुसार भरें—आम तौर पर 1kW यूनिट के लिए 15–20L। नल का पानी बिल्कुल न इस्तेमाल करें। Senfeng की गाइडलाइन्स के मुताबिक़, सामान्य नल के पानी में मौजूद मिनरल्स जंग और ब्लॉकेज के कारण शुरुआती चरण की लगभग 60% सोर्स फेल्योर का कारण बनते हैं। केवल डिस्टिल्ड वॉटर का उपयोग करें और निर्माता द्वारा अनुमोदित एडिटिव किट मिलाएँ, ताकि pH 7 से 8 के बीच बना रहे। भरने के बाद चिलर को स्टैंडअलोन मोड में 30 मिनट चलाएँ। पंप की असामान्य आवाज़ (whine) पर ध्यान दें और टैंक डिस्प्ले देखते रहें। आपको 18–22°C के बीच स्थिर तापमान और बबल्स का न होना चाहिए। अगर अलार्म बजे, आगे न बढ़ें। सूखे या जूझते हुए (struggling) चिलर को नज़रअंदाज़ करना सीधे $5,000 की डायोड रिपेयर की ओर तेज़ रास्ता है।
पानी का सर्कुलेशन शुरू हो जाने के बाद ही एयर असिस्ट कनेक्ट करें। क्रम पर कोई समझौता नहीं: पहले Water, फिर Air। पहले एयर लाइन जोड़ने से प्रेशर डिफरेंशियल बन सकता है, जो बैकफ्लो पैदा करके कूलेंट को न्यूमैटिक लाइनों में धकेल देता है और उन्हें दूषित कर देता है।
गैस कनेक्ट करते समय रेगुलेटर पर सटीकता बेहद ज़रूरी है। एक आम गलती यह है कि लोग स्टैंडर्ड शॉप कंप्रेसर को बिना डेडिकेटेड रेगुलेटर के जोड़ देते हैं। अनियंत्रित (unregulated) प्रेशर नोज़ल गैसकेट को फाड़ सकता है और होमिंग सीक्वेंस के दौरान E-stop लॉकआउट ट्रिगर कर सकता है। अपने मटेरियल टारगेट के अनुसार रेगुलेटर सेट करें: पतली स्टेनलेस स्टील के लिए 0.3–1.0 MPa नाइट्रोजन सामान्य है, लेकिन एल्युमिनियम के लिए इसे 0.1 MPa तक घटाना चाहिए। सॉफ्ट मेटल्स पर ज़्यादा प्रेशर बीम स्कैटरिंग बढ़ाता है—नतीजा ऐसी कटिंग, जो देखने में जैसे गरम सड़क पर मक्खन घसीट दिया गया हो।
आख़िर में “Zero-Fan” ऑप्टिक्स चेक करें। सिस्टम को प्रेशराइज़ करने से पहले प्रोटेक्टिव लेंस का निरीक्षण करें। धूलभरे कमरे में किया गया कोई भी “क्विक क्लीन” स्टैटिक बिजली की वजह से 5-माइक्रॉन के धातु कणों को लेंस पर खींच सकता है। ये अदृश्य कण लेज़र ऊर्जा सोखकर हीट स्पॉट बनाते हैं, जो फायर करते ही लेंस को तुरंत क्रैक कर देते हैं। अगर सफाई ज़रूरी हो, तो स्थिर हवा (still-air) वाले वातावरण में 98% आइसोप्रोपाइल अल्कोहल और ब्लोअर का उपयोग करें।
मुख्य ब्रेकर को छूने से पहले अपना स्टेटस पक्का कर लें। Water: टैंक भरा हो, तापमान <20°C हो, और कहीं बुलबुले न हों। Air: प्रेशर रेगुलेटेड हो, कनेक्शन में कोई लीकेज न हो। अगर ये दोनों चेकबॉक्स टिक नहीं हो रहे, तो मशीन पावर-ऑन न करें। Senfeng की इंस्टॉलेशन डेटा के मुताबिक, जो ऑपरेटर इन “लाइफ़लाइन” चेक्स को वेरिफ़ाई करते हैं, उनके यहाँ Day 1 failures शून्य होते हैं—जबकि जो लोग जल्दबाज़ी में आगे बढ़ जाते हैं, उन्हें 52% तक डाउनटाइम झेलना पड़ता है।
अधिकांश ऑपरेटर फ़ाइबर लेज़र को एक सामान्य CNC राउटर या डेस्कटॉप प्रिंटर की तरह ट्रीट करते हैं: मेन ब्रेकर ऑन करो, कंप्यूटर बूट करो और “Run” दबा दो। फ़ाइबर सिस्टम में वही आदत महँगी पड़ती है। पहले दिन सोर्स फेल होने की सबसे आम वजह न तो सॉफ़्टवेयर बग है, न वायरिंग की गलती—अक्सर कारण बस इतना होता है कि कंपोनेंट्स गलत क्रम में ऑन कर दिए गए। नीचे दिए क्रम को उल्टा करने से मिनटों में $10,000+ का लेज़र सोर्स ओवरहीट हो सकता है, या बैक-प्रेशर के कारण लेंस टूट सकता है।
गोल्डन रूल: लाइट से पहले पानी
आपका स्टार्टअप रिचुअल मशीन की थर्मल फिज़िक्स के मुताबिक होना चाहिए। हमेशा सबसे पहले चिलर चालू करें। चिलर के पानी का तापमान 20°C से 25°C के बीच स्थिर हुए बिना लेज़र सोर्स की पावर को हाथ भी न लगाएँ। Morn और XT Laser जैसे निर्माता इसे इसलिए अनिवार्य बताते हैं क्योंकि एक्टिव और स्टेबल कूलिंग के बिना लेज़र सोर्स फायर करने पर G3 मॉनिटर पर तुरंत अलार्म ट्रिगर हो जाते हैं। अगर चिलर स्लो चल रहा हो या वॉटर लेवल कम हो, तो लेज़र सोर्स खुद को प्रोटेक्ट करने के लिए फायर करने से मना कर देगा।
30 मिनट वाला कंडेन्सेशन ट्रैप
चिलर स्टेबल हो जाने के बाद, लेज़र सोर्स की मेन पावर ऑन करें—लेकिन अभी हाई वोल्टेज या बीम एनेबल मत करें। आपको इंटरनल एयर कंडीशनर (डिसुपरहीटर) कम-से-कम 30 मिनट तक चलाना ही होगा। यह स्टेप किसी भी हालत में स्किप नहीं किया जा सकता।
“Plug-and-play” मार्केटिंग अक्सर इस बात को हल्का कर देती है, लेकिन इस विंडो में जल्दबाज़ी करने पर लेज़र मॉड्यूल के भीतर नमी/कंडेन्सेशन बन सकता है। अगर आप इंटरनल मॉइस्चर के बीच से बीम फायर करते हैं, तो फ़ाइबर कोर तुरंत शॉर्ट होने का जोखिम रहता है। Pro Tip: एक घंटे से लंबी पॉज़ के दौरान लेज़र हाई-वोल्टेज बंद कर दें, लेकिन मेन पावर ऑन रहने दें। इससे इंटरनल क्लाइमेट कंट्रोल चालू रहता है और मशीन idle रहने पर भी कंडेन्सेशन फ़ाइबर कोर को नुकसान नहीं पहुँचाता।
सॉफ़्टवेयर होमिंग और गैस लॉकडाउन
जब थर्मल सिस्टम्स स्टेबल हो रहे हों, तब कंट्रोल PC बूट करें और सॉफ़्टवेयर (आमतौर पर CypCut या CypOne) लॉन्च करें। मशीन कोऑर्डिनेट सेट करने के लिए तुरंत “Return to Origin” चलाएँ—लेकिन उससे पहले हेड हाइट एडजस्ट करना सुनिश्चित करें, ताकि नोज़ल स्लैट्स से टकराकर क्रैश न हो।
अब अपने असिस्ट गैस सिस्टम को लॉक/सेट कर दें। वाल्व खोलें और प्रेशर चेक करें: साफ कटिंग के लिए नाइट्रोजन >1.6 MPa दिखनी चाहिए, जबकि ऑक्सीजन लगभग 0.5 MPa के आसपास रहती है। कोई फाइल लोड करने से पहले “टेप टेस्ट” (शॉट टेस्ट) करें। नोज़ल के मुंह पर पारदर्शी टेप लगाएँ, रेड गाइड लाइट ऑन करें, और बीम को पल्स करके सेंटर अलाइनमेंट सत्यापित करें। अगर बीम सेंटर में नहीं है, तो स्पीड सेटिंग्स चाहे जैसी भी हों, कट का किनारा टेढ़ा (बेवल) या दाँतेदार/लहरदार (सेरेटेड) आएगा।
पहली बार चलाने पर होने वाली विफलताएँ: ट्रबलशूटिंग ब्रांचेज़
अगर मशीन साथ नहीं दे रही, तो सपोर्ट को कॉल करने से पहले इस डायग्नोस्टिक लॉजिक को देखें। इस सख्त क्रम का पालन करने से पहले दिन की फेल्योर घटनाएँ लगभग 90% तक कम हो जाती हैं।
| लक्षण | संभावित कारण | तुरंत समाधान |
|---|---|---|
| चिलर अलार्म / रेड लाइट | पानी का स्तर कम या तापमान <20°C | रिज़रवॉयर भरें और 10 मिनट पंप चलाएँ। G3 मॉनिटर फिर से जाँचें। |
| सोर्स बीप करके बंद हो जाता है | हॉट स्टार्ट / कंडेन्सेशन | डीसुपरहीटर के लिए 30 मिनट प्रतीक्षा करें; चिलर को ±1°C के भीतर सिंक करें। |
| हेड की मूवमेंट झटकेदार | होमिंग सीक्वेंस नहीं हुआ | प्री-ज़ीरो से पहले हाइट एडजस्ट करें, फिर “Return to Origin” करें। |
| लेंस फेल्योर | हाई-प्रेशर कट में प्रेशर कम | गैस सिलिंडर स्वैप/बदलाव सत्यापित करें; सुनिश्चित करें कि प्रेशर >0.6 MPa हो। |
कटिंग के बाद अगर आपका वर्कफ़्लो बेंडिंग/फॉर्मिंग और फिर असेंबली तक जाता है, तो अगला “डाउनटाइम-ट्रैप” आमतौर पर प्रेस ब्रेक सेटअप होता है—ऐसे में WAD सीरीज़ CNC प्रेस ब्रेक जैसी CNC कैटेगरी देखकर टॉलरेंस-मैचिंग (कट पार्ट + बेंड पार्ट) पहले से प्लान की जा सकती है। और अगर जॉइंट/फैब्रिकेशन स्टेज पर तेज़ फिक्स्चरिंग चाहिए, तो FLW सीरीज हैंडहेल्ड लेजर वेल्डिंग मशीन जैसी प्रक्रिया कट पार्ट्स को बिना ज्यादा हीट-डिस्टॉर्शन के जल्दी जोड़ने में मदद कर सकती है। शॉप की स्थिति के हिसाब से सही कॉन्फ़िगरेशन/इंटीग्रेशन समझने के लिए चाहें तो संपर्क करें।
नए ऑपरेटरों की सबसे महँगी गलती यह होती है कि वे लेंस की बॉडी पर छपे “f=” नंबर पर आँख बंद करके भरोसा कर लेते हैं। कई सेटअप गाइड कहते हैं कि अगर आपके लेंस पर “f=210mm” लिखा है, तो बस रूलर 210mm पर सेट करें और कटिंग शुरू कर दें। यह तरीका लगभग 80% मामलों में फेल हो जाता है, क्योंकि फैक्ट्री टॉलरेंस अपेक्षा से काफी ढीले होते हैं। 110mm फोकल-लेंथ की स्टैम्पिंग वाले लेंस में भी वास्तविक टॉलरेंस बैंड अक्सर ±16mm तक हो सकता है। एक यूज़र ने 210D30135 मॉडल लेंस के साथ पाया कि ऑप्टिमल फोकस 210mm नहीं, बल्कि 245mm पर था—यानी लेबल से बहुत बड़ा अंतर। स्टिकर पर निर्भर रहने का नतीजा होता है कमजोर कट, एन्ग्रेविंग रंगों में असमानता, और कार्डस्टॉक पर साधारण ज्योमेट्री काटते समय “हाफ-सर्कल” जैसी गड़बड़ियाँ। अगर आपकी प्रोडक्शन लाइन में यही समस्याएँ बार-बार दिख रही हैं, तो पहले यह सुनिश्चित करें कि आपका कटिंग प्लेटफ़ॉर्म/मशीन कैपेबिलिटी आपके काम के अनुरूप है—जैसे बेसिक शीट कटिंग के लिए ULF सीरीज सिंगल टेबल फाइबर लेज़र कटिंग मशीन या ज्यादा सेफ्टी/क्लीन ऑपरेशन के लिए ULET डुअल-यूज़ फाइबर लेजर कटिंग मशीन कवर के साथ जैसी कॉन्फ़िगरेशन।
“रेड डॉट” सिस्टम—जिसमें दो एंगल्ड लेज़र पॉइंटर मिलकर एक बिंदु बनाते हैं और उसे फोकस का संकेत माना जाता है—क्विक चेक के लिए उपयोगी है, लेकिन यह फाइबर लेज़र बीम से मैकेनिकल रूप से स्वतंत्र होता है। गैल्वो हेड के अंदर डायोड कॉम्बाइनर की हल्की-सी मिसअलाइनमेंट के कारण रेड डॉट्स वास्तविक फोकल पॉइंट से कुछ मिलीमीटर दूर जाकर मर्ज हो सकते हैं। इसके अलावा 30W इंटिग्रेटेड फाइबर एन्ग्रेवर में ये रेड डॉट्स अक्सर इतने तेज होते हैं कि सटीक मर्ज-पॉइंट पकड़ना मुश्किल हो जाता है। अगर आपको यह विज़ुअल चेक करना ही पड़े, तो कमरे की लाइट कम कर दें या सिंगल डॉट साफ दिखाने के लिए लेंस के ऊपर न्यूट्रल-डेंसिटी फ़िल्टर टेप कर दें। लेकिन शुरुआती सेटअप के लिए आपको ऑप्टिक्स-आधारित नहीं, फिज़िक्स-आधारित मेथड चाहिए।
रैम्प टेस्ट: वही एकमात्र मीट्रिक जो सच में मायने रखती है
वास्तविक फोकल प्लेन खोजने के लिए रेड डॉट्स को नज़रअंदाज़ करें और रैम्प (या एब्लेशन) टेस्ट करें। इसमें लेज़र को फायर करते हुए लेंस और मटेरियल के बीच की दूरी बदली जाती है, ताकि अधिकतम तीव्रता वाला बिंदु (मैक्सिमम इंटेंसिटी) मिल सके। हाई-टॉलरेंस, बारीक पार्ट्स में यह और भी क्रिटिकल हो जाता है—ऐसे जॉब्स (माइक्रो-स्लॉट्स, टाइट होल-पैटर्न) के लिए कई शॉप्स ULJM सीरीज़ प्रिसिजन लेज़र कटिंग मशीन जैसी प्रिसिजन-केंद्रित सेटअप का सहारा लेती हैं ताकि फोकस विंडो और रिपीटेबिलिटी बेहतर रहे।
LightBurn उपयोगकर्ताओं के लिए गैल्वो रैम्प टेस्ट “गोल्ड स्टैंडर्ड” है। स्क्रैप मेटल के टुकड़े को ढलान पर स्टैक करें या रोटरी टॉवर का इस्तेमाल करके एक स्लोप बनाएं। कम-फ्रीक्वेंसी हैच सेटिंग (25Hz), टाइट इंटरवल (0.025mm) और 45° एंगल के साथ एक टेस्ट पैच कॉन्फ़िगर करें। इसे मैक्सिमम पावर और स्लो स्पीड पर चलाएं। आपको स्लोप पर वह बिंदु ढूँढना है जहाँ बर्न सबसे गहरा हो, चिंगारियाँ सबसे तेज़/उज्ज्वल हों, और आवाज़ सबसे अधिक तेज़ हो।
अगर आप EZCAD इस्तेमाल कर रहे हैं, तो अपने सोर्स की पीक फ्रीक्वेंसी पर (कई फाइबर सोर्सेज़ में अक्सर 37kHz) 90% पावर और 300mm/min स्पीड के साथ एक कंटिन्युअस क्रॉसहैच सेट करें। हेड को ऊपर—करीब 400mm—से शुरू करें, और लेज़र फायर होते हुए उसे धीरे-धीरे नीचे लाएँ। “स्वीट स्पॉट” वही है जहाँ मेटल सबसे ज़्यादा आक्रामक तरीके से एब्लेट होता है।
माप को लॉक करना
जैसे ही आप वह सटीक ऊँचाई पहचान लें जहाँ लेज़र सबसे आक्रामक तरीके से कट करता है, मशीन की ऊँचाई वहीं फ्रीज़ कर दें। डिजिटल कैलिपर्स या लेज़र डिस्टेंस टूल (जैसे Bosch measure) से लेंस के निचले हिस्से से मटेरियल की सतह तक की सटीक दूरी मापें। अगर आपकी स्केल/रूलर का ज़ीरो पॉइंट “फ्लोट” करता है, तो आवश्यक ऑफ़सेट जोड़ें (अक्सर ~6mm)।
सिर्फ तब—जब आप वास्तविक फोकल डिस्टेंस को भौतिक रूप से कन्फ़र्म कर लें—रेड डॉट्स को कैलिब्रेट करें। लेज़र को लगातार फायर रखते हुए (रोटरी टॉवर मेथड या कंटिन्युअस मार्किंग से), रेड पॉइंटर का फोकस तब तक एडजस्ट करें जब तक वह फाइबर लाइन को बिल्कुल सटीक तरीके से स्ट्रैडल न कर ले। अंत में, अपने सॉफ़्टवेयर सेटिंग्स भी वेरिफ़ाई करें। एक आम “किलर” गलती लेंस साइज के मिसमैच को नज़रअंदाज़ करना है; LightBurn 150mm लेंस पर भी 110x110mm फील्ड ऑटो-डिटेक्ट कर सकता है, जिससे आपका फोकस और ज्योमेट्री दोनों बिगड़ जाते हैं। इसे अभी ठीक कर लेने से पहली ही रन में परफेक्ट डेप्थ मिलती है—और आपका लेंस बैक-रिफ्लेक्शन की गर्मी से, तथा स्क्रैप बिन धातु के मुड़ने/वॉर्प होने से बच जाता है। अगर आप अपनी टीम के लिए SOP/चेकलिस्ट बनाना चाहते हैं, तो रेफरेंस डॉक्यूमेंट्स के लिए डाउनलोड करें और अपने सेटअप के हिसाब से उन्हें कस्टमाइज़ कर लें।
अधिकांश नए ऑपरेटर पावर ऑन करते ही एक गंभीर गलती कर बैठते हैं: वे बिल्कुल नई, साफ-सुथरी शीट पर तुरंत कोई जटिल डिज़ाइन काटने की कोशिश करते हैं। यह आपके ऑप्टिकल कंपोनेंट्स को नुकसान पहुँचाने और महँगा स्टॉक बर्बाद करने का सबसे तेज़ तरीका है। प्रोफेशनल तरीका कोई कॉम्प्लेक्स डिज़ाइन नहीं होता; वह एक उबाऊ, दोहराया जाने वाला टेस्ट है—ऐसे मटेरियल पर जिसे आप वैसे भी फेंकने वाले थे। (और स्क्रैप का “स्टैंडर्ड” बनाना चाहते हैं, तो पहले सही शीट साइज में कट करना भी मायने रखता है—इसके लिए कई शॉप्स Q11K गिलोटिन शीयरिंग मशीन जैसी शीयरिंग से स्क्रैप/टेस्ट कूपन को एक-सा रखती हैं ताकि टेस्ट रिपीटेबिलिटी बढ़े।)
लेकिन स्क्रैप मटेरियल लोड करने से पहले आपको एक “किल-प्रूफ” वेरिफ़िकेशन सीक्वेंस ज़रूर करना चाहिए। यह छोटा-सा रिवाज़ पहली बार मशीन चलाते समय उसे किसी भी आत्म-क्षति (self-destruction) से बचाता है।
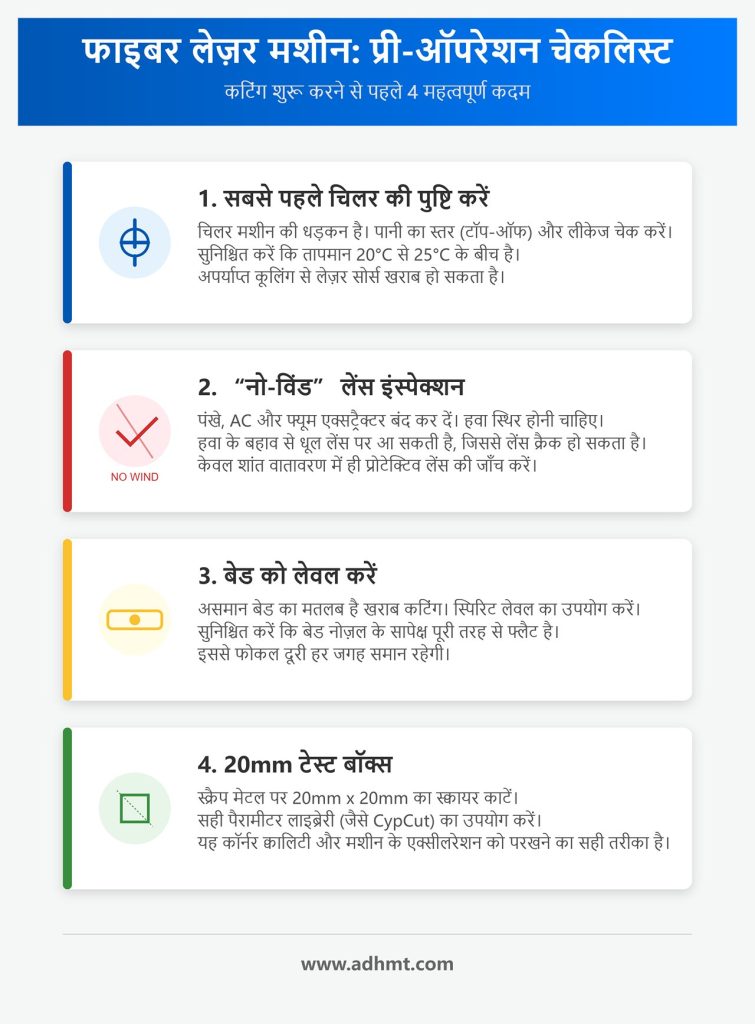
सबसे पहले चिलर की पुष्टि करें आपका फाइबर लेज़र सोर्स अत्यधिक गर्मी पैदा करता है। अगर लेज़र फायर होने से पहले चिलर पानी को प्रभावी ढंग से सर्कुलेट नहीं कर रहा, तो सोर्स को स्थायी नुकसान का जोखिम होता है। पानी का स्तर भरपूर (टॉप-ऑफ) है या नहीं जाँचें, कनेक्शन पॉइंट्स पर लीकेज देखें, और यह कन्फर्म करें कि टेम्परेचर डिस्प्ले निर्माता द्वारा सुझाए गए सेट-पॉइंट पर ही है (आमतौर पर 20°C से 25°C के बीच)। चिलर मशीन की धड़कन है—इस चेक को कभी स्किप न करें।
“नो-विंड” लेंस इंस्पेक्शन यह वह स्टेप है जिसे ज़्यादातर मैनुअल नज़रअंदाज़ कर देते हैं। प्रोटेक्टिव लेंस पर धूल या स्मज तो देखना ही है, लेकिन यहाँ कपड़े से ज़्यादा अहम “माहौल” है। सारे फैन, एयर-कंडीशनर और फ्यूम एक्सट्रैक्टर बंद कर दें। हवा का ज़रा भी बहाव नहीं होना चाहिए। अगर निरीक्षण के दौरान किसी ड्राफ्ट से धूल का कोई सूक्ष्म कण लेंस पर आ बैठा, तो लेज़र फायर होते ही वह कण सुपरहीट होकर लेंस को पलभर में क्रैक कर सकता है। लेंस को केवल बिल्कुल स्थिर हवा (still air) में ही एक्सपोज़ करें।
बेड को लेवल करें असमान बेड का मतलब है असंगत नतीजे तय। अगर आपकी स्लैट्स लेवल नहीं हैं, तो गैंट्री के मूवमेंट के साथ फोकल दूरी बदलती रहेगी। नतीजा: टेबल के एक तरफ कट साफ़-पार (penetrate) हो जाएगा, और दूसरी तरफ पियर्स ही नहीं करेगा। स्पिरिट लेवल या डायल इंडिकेटर से सुनिश्चित करें कि बेड, नोज़ल की मूवमेंट के सापेक्ष, पूरी तरह फ्लैट है।
20mm टेस्ट बॉक्स मशीन सुरक्षित और बेड लेवल होने के बाद स्क्रैप मेटल का एक टुकड़ा लोड करें। आदर्श रूप से यह वही मटेरियल टाइप और मोटाई होनी चाहिए जो आपकी प्रोडक्शन रन में इस्तेमाल होगी। रैंडम सेटिंग्स न लगाएँ। अपने कंट्रोल सॉफ़्टवेयर (जैसे CypCut) की पैरामीटर लाइब्रेरी लोड करें और उस खास मटेरियल थिकनेस के लिए डिफ़ॉल्ट पावर और स्पीड चुनें।
20mm x 20mm स्क्वेयर की एक साधारण वेक्टर फाइल (DXF या G-code) इम्पोर्ट करें। यह “टेस्ट बॉक्स” सिर्फ एक लाइन से बेहतर है, क्योंकि इससे पता चलता है कि मशीन कॉर्नर्स, एक्सेलरेशन और डीसेलरेशन को कैसे हैंडल करती है।
अगर आपकी कटिंग के बाद असेंबली/फैब्रिकेशन में जॉइंट क्वालिटी भी आपकी प्रोडक्शन बॉटलनेक है, तो फोकस-करेक्ट कट के बाद तेज़ और साफ़ फिनिशिंग के लिए FLW सीरीज हैंडहेल्ड लेजर वेल्डिंग मशीन जैसे टूल्स पर भी विचार किया जाता है। और अगर आप शीट को कटिंग के बाद बेंड/फॉर्म भी करते हैं, तो वर्कफ़्लो को ऑटोमेट करने के लिए प्रेस ब्रेक बेंडिंग सेल या अपने बेंडिंग ऑपरेशंस के लिए WAD सीरीज़ CNC प्रेस ब्रेक जैसी सेटअप आपके “कट-टू-फॉर्म” रिजल्ट को ज़्यादा स्थिर बना सकती है। अपनी मशीन/मटेरियल के हिसाब से सही कॉन्फ़िगरेशन चुनने के लिए संपर्क करें।
