प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

किसी भी मध्यम आकार की जॉब शॉप में जाइए, और आपको अक्सर फर्श के बीचोंबीच 135-टन का हाइड्रोलिक प्रेस ब्रेक खड़ा दिखेगा। कल यही मशीन 1/4-इंच A36 स्टील प्लेट को मोड़ रही थी। आज एक ऑपरेटर उसी से 22-गेज एल्यूमिनियम इलेक्ट्रॉनिक्स एनक्लोज़र बनाने की कोशिश कर रहा है।
मालिक उस मशीन को देखता है और उसे कमाई का जरिया मानता है, क्योंकि वह कभी खाली नहीं बैठती। लेकिन अगर आप स्क्रैप बिन और सेटअप लॉग देखें, तो साफ हो जाता है कि वह मशीन वास्तव में बहुउपयोगी नहीं है। वह बस दोनों कामों पर समान रूप से नुकसान करा रही है।
प्रेस ब्रेक को वास्तव में क्या करना चाहिए, इस बारे में हमें एक भ्रम बेचा गया है।
जब शॉप्स नए प्रेस ब्रेक के लिए $150,000 का चेक लिखती हैं, तो वे इसे लचीलेपन के भ्रम से सही ठहराती हैं। लेकिन उसी स्क्रैप बिन और सेटअप लॉग पर वास्तविक डॉलर का हिसाब लगाइए, और गणित बहुत जल्दी डरावना हो जाता है। अगर आप ठीक उसी हाइड्रोलिक ड्राइव पर 1/4-इंच प्लेट और 22-गेज एल्यूमिनियम मोड़ने की कोशिश कर रहे हैं, तो आप बहुउपयोगी नहीं बन रहे—आप दोनों सेटअप पर अपना मार्जिन गंवा रहे हैं।
किसी मानक हाइड्रोलिक ब्रेक की स्पेक शीट देखिए। उसमें एक विशाल बेंडिंग विंडो का दावा किया जाता है। सेल्स प्रतिनिधि यह बताना पसंद करते हैं कि सही V-डाई के साथ आप फॉइल से लेकर आर्मर प्लेट तक कुछ भी मोड़ सकते हैं।
सच है, रैम धातु को भौतिक रूप से डाई में धकेल देगा। लेकिन भौतिकी बिक्री ब्रोशर की परवाह नहीं करती। जब आप किसी लंबे फ्लैंज पर ±0.5 डिग्री की टॉलरेंस बनाए रखने की कोशिश करते हैं, तो हाइड्रोलिक ऑयल गर्म होता है। विस्कोसिटी बदलती है। रैम कुछ हजारवें इंच तक खिसक जाता है। मोटी प्लेट पर आपको इसका पता भी नहीं चलता। लेकिन पतले-गेज एयरोस्पेस पार्ट्स में यही ड्रिफ्ट $40 के ब्लैंक को रीसाइक्लिंग बिन का माल बना देता है। मशीन ने मोड़ तो बना दिया, लेकिन मुनाफे का मार्जिन गायब हो गया।
ऐसा क्यों होता है, जबकि पैडल पर एक अनुभवी ऑपरेटर बैठा होता है?
किसी ऑपरेटर को पारंपरिक हाइड्रोलिक ड्राइव पर 1/4-इंच माइल्ड स्टील से 22-गेज एल्यूमिनियम पर स्विच करते हुए देखिए। स्टील को सीधी, भारी टनेज चाहिए। हाइड्रोलिक सिलेंडर भरते हैं, दबाव बनता है, और धातु यील्ड करती है। मशीन अपने सही काम में होती है।
फिर बारी आती है एल्युमिनियम की। ऑपरेटर को ग्रेन स्ट्रक्चर में दरार पड़ने या नरम मिश्रधातु के ओवर-बेंड होने से बचाने के लिए बेहद सूक्ष्म नियंत्रण चाहिए। लेकिन हाइड्रोलिक वाल्व अब भी भारी प्लेट के लिए बनाए गए सुस्त प्रतिक्रिया समय के साथ ही काम कर रहे होते हैं। ऑपरेटर एक घंटा टेस्ट-बेंड करने, CNC ऑफसेट समायोजित करने और सही एंगल हासिल करने में लगा देता है। ड्राइव टाइप—यानी रैम को चलाने वाला वास्तविक तंत्र—मटेरियल के फेल्योर मोड से मूल रूप से मेल नहीं खाता। स्टील तब फेल होता है जब वह प्रतिरोध करते-करते यील्ड करता है; एल्युमिनियम तब फटता या ओवर-फॉर्म होता है जब रैम उस पर ज़रा भी अधिक दबाव डाल देता है।
तो क्या होता है जब कोई शॉप इस असंगति को नज़रअंदाज़ कर देती है और फिर भी उसी मशीन से दोनों काम करवाने पर अड़ी रहती है?
मैंने एक बार एक ऐसी शॉप का ऑडिट किया था जो बैकलॉग पूरा करने के लिए तीन शिफ्टों में काम कर रही थी। उनकी “versatile” 150-ton brake लगातार चल रही थी। लेकिन जब हमने वास्तविक bending time—यानी वे मिनट जब रैम सचमुच धातु को फॉर्म कर रहा था—ट्रैक किया, तो वह 20 प्रतिशत से भी कम निकला।
शिफ्ट का बाकी समय सेटअप, टेस्ट बेंड और उन मटेरियल्स पर टॉलरेंस बनाए रखने के लिए मशीन से जूझते ऑपरेटरों में खत्म हो रहा था, जिन्हें साधने के लिए वह मशीन कभी बनाई ही नहीं गई थी। मशीन की बहुउपयोगिता कोई विशेषता नहीं थी। वह एक camouflage net थी, जो एक बड़े bottleneck को छिपा रही थी। विशेषज्ञता से बचने के कारण, शॉप ने ऐसा वर्कफ़्लो बना लिया था जिसमें हर काम के लिए अलग से कस्टम tweaking चाहिए थी। उन्हें एक और universal machine की जरूरत नहीं थी। उन्हें precision sheet metal और heavy structural plate को एक ही ट्रेड की तरह समझना बंद करना था।
इसे ठीक करने के लिए आपको उस कठोर वास्तविकता को देखना होगा जो high-tensile materials के गलत drive type से टकराने पर सामने आती है।
निचले डाई पर 1-inch Hardox 450 की 10-foot शीट रखिए। ओवरहेड क्रेन कराह उठती है। जब ऑपरेटर पैडल दबाता है, तो आप सिर्फ धातु नहीं मोड़ रहे होते; आप physics की लड़ाई में उतर रहे होते हैं। अगर आपकी मशीन एक “versatile” middleweight है, तो आप हारने वाले हैं। Heavy construction और agriculture equipment फील्ड में आसानी से फेल नहीं हो सकते, इसलिए उन्हें high-tensile wear plates चाहिए जो शॉप में भी कड़ा प्रतिरोध देती हैं। क्या होता है जब यह प्रतिरोध ऐसी मशीन से टकराता है जो समझौते के लिए बनाई गई हो?
Mild steel अनुमानित रूप से यील्ड करता है। High-tensile steels ऐसा नहीं करते। बेंड शुरू करने के लिए उन्हें भारी बल चाहिए, और वे स्ट्रोक के भीतर काफी देर तक वही प्रतिरोध बनाए रखते हैं। मैंने एक बार एक शॉप को 150-ton brake पर bulldozer bucket liner फॉर्म करने की कोशिश करते देखा था, जिसकी “maximum capacity” 1-inch plate बताई गई थी। स्पेक शीट तकनीकी रूप से झूठ नहीं बोल रही थी—hydraulic pump आवश्यक pressure बना सकता था। लेकिन जैसे ही पंच ने मटेरियल को छुआ, मशीन कांप उठी। ऊर्जा स्टील को यील्ड कराने में नहीं गई; वह मशीन के side frames को मोड़ने में चली गई। इन undersized machines पर tonnage requirements घटाने के उपाय के रूप में custom tooling और multi-bend setups अक्सर पेश किए जाते हैं। लेकिन इससे आप केवल machine limitation को operator dependency से बदल देते हैं। अंततः आपको heavy plate को shallow hits की श्रृंखला से सावधानीपूर्वक निकालने के लिए master craftsman चाहिए होता है, और आपके labor margins नष्ट हो जाते हैं। ऐसे मटेरियल्स को फॉर्म करते समय हम अब भी brute force पर निर्भर क्यों रहते हैं?
जब 12-फुट बेड पर 400 टन बल देना हो, तो हाइड्रॉलिक सिलिंडर ही सबसे भरोसेमंद विकल्प होते हैं। वे अत्यधिक और लगातार दबाव पैदा करते हैं, जो हाई-टेंसाइल प्लेट के प्रतिरोध में अचानक वृद्धि होने पर भी डगमगाता नहीं। सर्वो-इलेक्ट्रिक ब्रेक्स तेज़ी और सटीकता के साथ sub-1/2-inch कृषि फ्रेम बाज़ार में पूरी तरह छा रहे हैं और तेज़ प्रगति कर रहे हैं। लेकिन 1-inch आर्मर प्लेट पर सर्वो-इलेक्ट्रिक लगाइए, और धातु के झुकने की स्थिति आने से पहले ही बॉल स्क्रू खराब हो जाएंगे। भारी क्षेत्र में हाइड्रॉलिक्स इसलिए हावी हैं क्योंकि फ्लूइड पावर आर्थिक रूप से बेहतर तरीके से स्केल होती है। लेकिन जैसे ही आप भारी प्लेट मोड़ना छोड़कर हल्के घटकों पर कड़ी टॉलरेंस बनाए रखने की कोशिश करते हैं, यह बढ़त खत्म हो जाती है। वही फ्लूइड, जो आपको 400 टन की कुचलने वाली ताकत देता है, शिफ्ट के दौरान गर्म होकर अपनी विस्कोसिटी बदलता है और रैम में ड्रिफ्ट पैदा करता है। इसलिए, अगर हाइड्रॉलिक्स कच्ची शक्ति देते हैं, तो भारी बेंड की सटीकता को वास्तव में कौन नियंत्रित करता है?
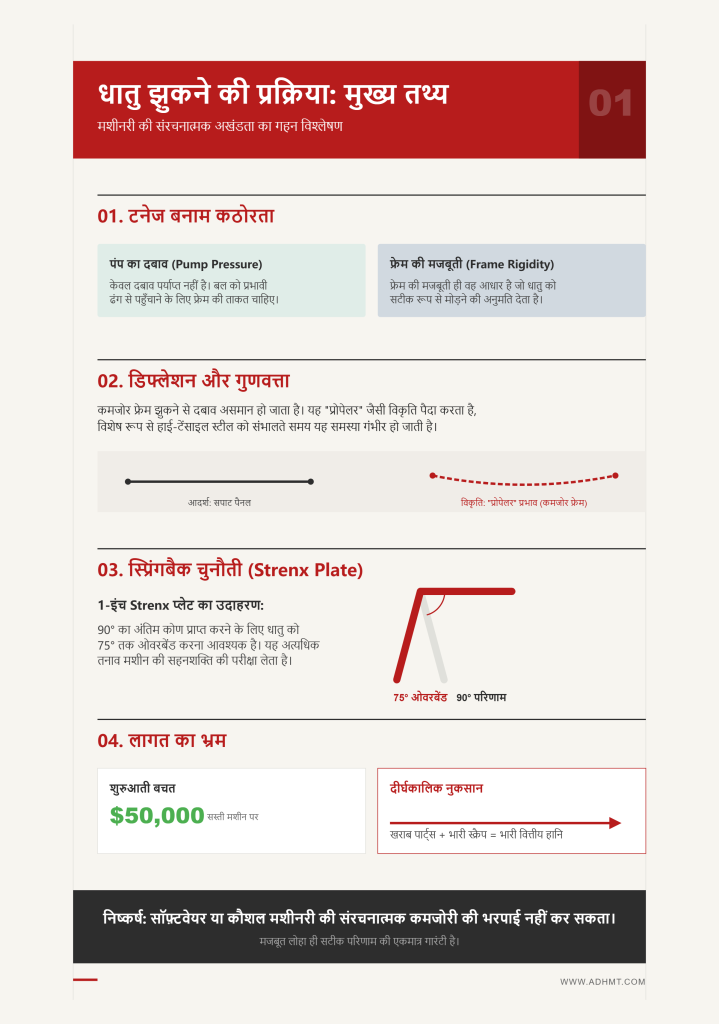
टननेज केवल पंप पर दिखने वाला एक आंकड़ा है; कठोरता ही उस टननेज को धातु में उतारती है। भारी प्लेट पर 400 टन दबाव डालिए, और वह 400 टन के बराबर ही प्रतिरोध लौटाती है। यदि आपका फ्रेम अत्यधिक मजबूत बनाकर नहीं तैयार किया गया है, तो वह झुकने लगेगा।
यह डिफ्लेक्शन हाई-टेंसाइल स्टील को संभालने की आपकी क्षमता को नष्ट कर देता है, क्योंकि वह एक हिंसक स्प्रिंग की तरह व्यवहार करता है। 1-inch Strenx प्लेट को 90 डिग्री तक फॉर्म करने के लिए अक्सर उसे 75 डिग्री तक ओवरबेंड करना पड़ता है। यदि फ्रेम झुकता है, तो प्लेट के केंद्र को किनारों की तुलना में कम दबाव मिलता है। नतीजतन, वह बिल्कुल अलग दर से स्प्रिंगबैक करती है, और आपके पास सपाट पैनल के बजाय प्रोपेलर जैसी आकृति रह जाती है।
ऑपरेटर इसे आक्रामक क्राउनिंग कर्व्स से नियंत्रित करने की कोशिश करते हैं, लेकिन स्प्रिंगबैक की गणनाएँ पूरी तरह काल्पनिक बन जाती हैं। हल्की मशीन शुरू में $50,000 बचा सकती है, लेकिन इसकी कीमत स्क्रैप हुए हाई-टेंसाइल पार्ट्स के रूप में चुकानी पड़ती है। बुलडोज़र ब्लेड के बीच में 3-डिग्री का अंतर कोई भी ऑपरेटर-कौशल ठीक नहीं कर सकता। कमजोर लोहे की कमी को सॉफ्टवेयर से पूरा नहीं किया जा सकता। या तो आपके पास पूरी बेंड लाइन पर सामग्री को समान यील्ड अवस्था में लाने की पर्याप्त कठोरता है, या नहीं है। लेकिन जब आप इसी हाइड्रॉलिक ताकतवर मशीन को उन पार्ट्स पर इस्तेमाल करते हैं जहाँ मुख्य दुश्मन टननेज नहीं, बल्कि थर्मल ड्रिफ्ट होता है, तब क्या होता है?
सुबह 8:00 बजे, 16-gauge टाइटेनियम एयरोस्पेस ब्रैकेट बिल्कुल 90.0-डिग्री बेंड के साथ निरीक्षण पास करता है। दोपहर 3:00 बजे, वही CNC प्रोग्राम चलाते हुए, वही ऑपरेटर उसी सामग्री को मोड़ता है, और माप 90.6 डिग्री आता है। पार्ट सीधे स्क्रैप बिन में चला जाता है।
क्या बदला? हाइड्रॉलिक ऑयल का तापमान।
जब आप भारी प्लेट से मेडिकल और एयरोस्पेस एनक्लोज़र की ओर बढ़ते हैं, तो आपका दुश्मन कच्चे संरचनात्मक डिफ्लेक्शन से बदलकर सूक्ष्म थर्मल असंगति हो जाता है। जो मशीन एक-इंच स्टील को कुचल सकती है, वह अचानक पतली एक्सॉटिक धातुओं को मोड़ने में क्यों विफल हो जाती है?
हाइड्रॉलिक फ्लूइड भारी बेंडिंग की जीवनरेखा है, लेकिन मूल रूप से अस्थिर भी है। जब हाइड्रॉलिक पंप आठ घंटे की शिफ्ट में चलता रहता है, तो घर्षण तेल को गर्म कर देता है। तेल गर्म होने पर उसकी विस्कोसिटी घटती है। पतला तेल आंतरिक सिलिंडर सील्स के पास से अधिक तेज़ी से रिसता है, यानी रैम को सटीक गहराई पर बनाए रखने के लिए प्रोपोर्शनल वाल्वों को अधिक मेहनत करनी पड़ती है और अधिक देर तक अनुमान लगाना पड़ता है।
एयर-बेंडिंग में रैम की गहराई ही सब कुछ होती है।
रैम की स्थिति में केवल 0.002 इंच की त्रुटि भी पतली शीट मेटल पर कोण में पूरे एक डिग्री का अंतर पैदा कर देती है। आप ऑयल चिलर लगा सकते हैं और क्षतिपूर्ति एल्गोरिद्म लिख सकते हैं, लेकिन अंततः आप द्रव-गतिकी से ही जूझ रहे होते हैं। सर्वो-इलेक्ट्रिक प्रेस ब्रेक इस द्रव को पूरी तरह हटा देते हैं। वे प्रिसिजन बॉल स्क्रू या डुअल-पुली बेल्ट से जुड़े डायरेक्ट-ड्राइव AC सर्वो मोटरों का उपयोग करते हैं, जिससे मशीन पाँच मिनट चली हो या पंद्रह घंटे, रैम की पुनरावृत्ति सटीकता ±0.01mm बनी रहती है। यदि यांत्रिक कनेक्शन पूर्णतः निश्चित है, तो जब यही नियंत्रण कठोर और कम क्षमाशील सामग्रियों पर लागू किया जाता है, तब क्या होता है?
हाई-स्ट्रेंथ एयरोस्पेस टाइटेनियम की एक शीट केवल महँगी ही नहीं होती; यदि उसे अधिक मोड़कर फिर सुधारा जाए, तो उसमें दरार पड़ने की आशंका भी बहुत अधिक होती है। मेडिकल एनक्लोज़र में ±0.1° की कोणीय सटीकता आवश्यक होती है, ताकि EMI शील्डिंग सील संवेदनशील इलेक्ट्रॉनिक्स के चारों ओर पूरी तरह फिट हो सके। यदि आपका हाइड्रोलिक ब्रेक 0.5 डिग्री तक ड्रिफ्ट करता है, तो आप केवल कोई पैरामीटर समायोजित नहीं कर रहे—आप $800 का ब्लैंक फेंक रहे हैं।
मेडिकल ISO नियम प्रमाणित ट्रेसबिलिटी की माँग करते हैं।
आप किसी पार्ट को बस तब तक नहीं मोड़ सकते जब तक वह फिट न हो जाए; आपको यह सत्यापित करना होता है कि प्रक्रिया स्वयं स्थिर है। सर्वो-इलेक्ट्रिक ड्राइव रियल-टाइम टॉर्क फीडबैक देते हैं, जिससे यह सिद्ध होता है कि मशीन ने पार्ट 1 पर ठीक वही बल और गहराई हासिल की जो पार्ट 500 पर की। हाइब्रिड हाइड्रोलिक-इलेक्ट्रिक सिस्टम खरीद मूल्य में आपको 20 प्रतिशत बचा सकता है और कुछ टॉलरेंस गैप भी पाट सकता है, लेकिन रैम को धकेलने के लिए वह अब भी द्रव पर निर्भर रहता है। जब टाइटेनियम की एक ही स्क्रैप हुई बैच की लागत मशीन की मासिक फाइनेंसिंग किस्त से अधिक हो, तो जटिल सेटअप के लिए वर्कशॉप अब भी द्रव-गतिकी पर दांव क्यों लगाती हैं?
किसी भी लाभदायक मेडिकल एनक्लोज़र शॉप में जाइए, और आप ऑपरेटरों को दो मीटर बेड पर चार-स्टेशन प्रोग्रेसिव सेटअप चलाते देखेंगे। वे सबसे बाईं ओर फ्लैंज मोड़ते हैं, बीच में किनारे को हेम करते हैं और सबसे दाईं ओर बॉक्स बंद करते हैं। हाइड्रोलिक सिलिंडर ऐसे काम को बिल्कुल पसंद नहीं करते। रैम के बिलकुल बाएँ सिरे पर 40 टन का दबाव लगाने से दायाँ सिलिंडर यांत्रिक रूप से घिसटने लगता है, जिससे गाइड्स पर तनाव पड़ता है और रैम की समानांतरता बिगड़ जाती है।
सर्वो-इलेक्ट्रिक ब्रेक ऑफ-सेंटर लोड को स्वाभाविक रूप से संभालते हैं।
क्योंकि बाएँ और दाएँ सर्वो मोटर पूरी तरह स्वतंत्र रूप से काम करते हैं—अक्सर माइक्रॉन स्तर तक लीनियर स्केल पढ़ते हुए—वे लोड जहाँ भी रखा हो, रैम की पूर्ण समानांतरता बनाए रखने के लिए तुरंत टॉर्क वितरित कर देते हैं। आपको स्टेशन एक पर भी बिल्कुल सही बेंड मिलता है और स्टेशन चार पर भी, बिना मशीन के अपने ही विरुद्ध संघर्ष किए। लेकिन यदि रैम पूरी तरह समानांतर बना भी रहे, तो रैम और बेड के बीच फँसी टूलिंग का क्या होता है?
एक वर्कशॉप सर्वो-इलेक्ट्रिक ब्रेक में $200,000 निवेश करती है, यूरोपीय प्रिसिजन टूलिंग का मानक सेट लगाती है, और फिर भी Inconel पर ±0.1° टॉलरेंस बनाए रखने में संघर्ष करती है। मशीन की रीडिंग बताती है कि रैम बिल्कुल सपाट है। वास्तविकता यह है कि पंच टिप झुक रही है। जब हाई-यील्ड एक्सॉटिक मिश्रधातुओं पर तीखे पंच रेडियस में बल को केंद्रित किया जाता है, तो टूल स्टील स्वयं संकुचित होकर डिफ्लेक्ट होने लगता है।
15 टन प्रति फुट पर, एक ऊँचा गूज़नेक पंच पार्श्व दिशा में 0.002 इंच तक डिफ्लेक्ट हो सकता है।
क्योंकि सर्वो-इलेक्ट्रिक ड्राइव मोटर टॉर्क की रियल टाइम में, बिना किसी हाइड्रॉलिक डैम्पिंग के, निगरानी करते हैं, वे टूलिंग के इस सूक्ष्म खिसकाव को प्रतिरोध में आए स्पाइक के रूप में पहचान सकते हैं। ऑपरेटर को यह पता चलने से पहले ही कि बेंड स्क्वायर से बाहर है, मशीन टूलिंग विफलता पकड़ लेती है। सर्वो-इलेक्ट्रिक अनिवार्यता पर निष्कर्ष बिल्कुल स्पष्ट है: यह पतले एक्सॉटिक मटेरियल के लिए बेजोड़ सटीकता की गारंटी देता है, लेकिन इसके लिए उच्च-टन भार वाली वॉल्यूम थ्रूपुट को पूरी तरह त्यागना पड़ता है।
उसी सर्वो-इलेक्ट्रिक मशीन से भारी ट्रक चेसिस क्रॉस-मेंबर पंच कराने की कोशिश करें, और आप जल्द ही उसकी यांत्रिक सीमाएँ समझ जाएंगे। उच्च-टन भार वाले बॉल स्क्रू लगातार भारी लोड के तहत घिस जाते हैं, और 300-टन इलेक्ट्रिक मशीन की पूंजीगत लागत, पहला पार्ट बिन में पहुँचने से पहले ही आपका ROI बिगाड़ देगी। ऑटोमोटिव क्षेत्र में आपको ऐसी मशीन चाहिए जो सर्वो की तेज साइकिल टाइम को हाइड्रॉलिक्स की कच्ची ताकत के साथ जोड़ सके। जब मटेरियल ही सहयोग करने से इनकार कर दे, तो आप साइकिल टाइम कैसे बनाए रखते हैं?
सप्लायर A से आया 11-गेज गैल्वनाइज़्ड स्टील का एक स्किड 90 डिग्री पर बिल्कुल सही बेंड होता है। सप्लायर B से आया अगला स्किड, उसी नाममात्र स्पेसिफिकेशन के अनुसार कटा होने के बावजूद, डाई पर लगता है और 92 डिग्री पर बेंड हो जाता है।
ऑपरेटर मशीन रोकता है, स्क्रैप के एक टुकड़े पर टेस्ट-बेंड करता है, रैम की गहराई 0.015 इंच समायोजित करता है, और फिर उत्पादन फिर से शुरू करता है।
उच्च-वॉल्यूम ऑटोमोटिव रन में पाँच मिनट की यह रुकावट मार्जिन के लिए विनाशकारी साबित होती है। अधिकांश फैब्रिकेटर इसका दोष स्प्रिंगबैक पर डालते हैं, लेकिन स्प्रिंगबैक तो यील्ड स्ट्रेंथ और मोटाई पर आधारित एक पूर्वानुमेय भौतिक समीकरण भर है। असली दुश्मन मटेरियल की असंगति है। ऑटोमोटिव स्टैम्पर और फैब्रिकेटर उच्च-शक्ति निम्न-मिश्रधातु (HSLA) स्टील ट्रेनलोड में खरीदते हैं, और यील्ड स्ट्रेंथ कॉइल से कॉइल तक—यहाँ तक कि एक ही कॉइल के बाहरी हिस्से से उसके कोर तक—काफी बदलती रहती है। जब बेसलाइन यील्ड स्ट्रेंथ हर 500 पार्ट्स के बाद बदल जाती है, तो आप कोई स्थायी ऑफसेट गणना नहीं कर सकते। यदि आप धातुकर्मीय भिन्नता की मैनुअल भरपाई के लिए 15-बेंड-प्रति-मिनट साइकिल को लगातार रोक रहे हैं, तो आखिर कौन-सा ड्राइव सिस्टम रैम को चलते रहने देता है?
हाइब्रिड प्रेस ब्रेक बड़े, गर्मी पैदा करने वाले केंद्रीय हाइड्रॉलिक टैंक की जगह एक स्थानीय, क्लोज़्ड-लूप सिस्टम का उपयोग करता है। एक सर्वो मोटर सिलेंडर के ठीक ऊपर लगे द्विदिश हाइड्रॉलिक पंप को सीधे चलाती है।
यह केवल तब चलता है जब रैम चलती है।
शुद्ध हाइड्रॉलिक सिस्टम लगातार चलते रहते हैं, जिससे तेल गर्म होता है और अप्रोच स्पीड लगभग 120 मिलीमीटर प्रति सेकंड तक धीमी हो जाती है। शुद्ध सर्वो सिस्टम में 250-टन ऑटोमोटिव कार्य के लिए आवश्यक कच्ची, टिकाऊ बॉटमिंग फोर्स नहीं होती, जब तक कि वे अपने यांत्रिक लिंकज को नुकसान पहुँचाने का जोखिम न लें। हाइब्रिड आपको सर्वो जैसी तेज अप्रोच स्पीड—अक्सर 200 मिलीमीटर प्रति सेकंड से अधिक—और हाइड्रॉलिक जैसी उच्च-टन भार बॉटमिंग फोर्स देता है, वह भी 60 प्रतिशत कम बिजली की खपत और पूरी तरह स्थिर तेल तापमान के साथ। आपको HSLA स्टील को क्रैक करने के लिए आवश्यक टन भार और ऑटोमोटिव कोटा पूरा करने के लिए आवश्यक गति, दोनों मिलते हैं। लेकिन जब रैम पर्याप्त तेजी से चलने लगे, तो आप कैसे सुनिश्चित करेंगे कि ऑपरेटर वास्तव में उसी गति से मशीन को फीड कर सके?
किसी ऑपरेटर को देखें जब वह एक जटिल, असममित ऑटोमोटिव एग्जॉस्ट हीट शील्ड को मानक 2-अक्ष बैकगेज के सहारे स्क्वायर करता है। वह ब्लैंक को अंदर सरकाता है, स्टॉप्स पकड़ने के लिए उसे हल्का-सा घुमाता है, यह सुनिश्चित करने के लिए ठिठकता है कि वह पूरी तरह फ्लश है, और फिर पैडल दबाता है। यह झिझक चार सेकंड लेती है।
एक शिफ्ट में 1,000 पार्ट्स पर, चार सेकंड की यह झिझक आपको एक घंटे से अधिक का शुद्ध स्पिंडल-आइडल समय खर्च करा देती है।
6-अक्ष CNC बैकगेज (जो X1, X2, R1, R2, Z1, Z2 को स्वतंत्र रूप से नियंत्रित करता है) असममित ब्लैंक के अनुसार तुरंत सेट हो जाता है। फिंगर्स अलग-अलग गहराइयों और ऊँचाइयों पर जाते हैं, जिससे हर विशिष्ट बेंड के लिए एक कस्टम नेस्टिंग पॉकेट बनता है। ऑपरेटर बस पार्ट को उस पॉकेट में धकेलता है—न स्क्वायरिंग, न पिवटिंग, न दोबारा सोचने की जरूरत। इसी तरह के CNC-केंद्रित बेंडिंग और शीट-मेटल ऑटोमेशन पर काम कर रही शॉप्स के लिए ADH Machine Tool की CNC प्रेस ब्रेक रेंज इस अपग्रेड को उत्पादन-दोहराव और साइकिल-टाइम नियंत्रण से सीधे जोड़ती है। 6-अक्ष गेज पर अपग्रेड करने की वास्तविक सीमा पार्ट की जटिलता पर नहीं, बल्कि वॉल्यूम और ऑपरेटर की झिझक के गुणनफल पर आधारित है। यदि आपका ऑपरेटर ब्लैंक को पोज़िशन करने में तीन सेकंड से अधिक लगाता है, तो बैकगेज चौदह महीनों से कम समय में अपनी लागत वसूल कर देगा। लेकिन जब आप रोज़ाना मशीन से हजारों पार्ट्स गुजारते हैं, तो शीट के नीचे मौजूद स्टील का क्या होता है?
हेवी-ड्यूटी ट्रक रेल पर 50,000 हिट्स के बाद, आपके V-डाई का केंद्र बाहरी किनारों की तुलना में अनिवार्य रूप से इंच के कुछ हजारवें हिस्से जितना घिस जाएगा। ऑपरेटर अक्सर इस स्थानीय गड्ढे को ठीक करने के लिए मशीन की सक्रिय CNC क्राउनिंग बढ़ाने की कोशिश करते हैं।
क्राउनिंग पूरी बेड को ऊपर की ओर झुकाती है; यह गड्ढों को नहीं भरती।
सक्रिय क्राउनिंग का उद्देश्य भारी टननेज के तहत मशीन के ऊपरी और निचले फ्रेम में होने वाले स्वाभाविक, परवलयाकार डिफ्लेक्शन की भरपाई करना है। जब आप घिसी हुई डाई कैविटी की भरपाई के लिए क्राउनिंग सिस्टम से जरूरत से ज्यादा काम करवाते हैं, तो केंद्र को ठीक करने के चक्कर में पार्ट के बाहरी किनारों पर बेंड एंगल बिगड़ जाता है। उच्च-वॉल्यूम टूल वियर को छिपाने के लिए क्राउनिंग पर निर्भर रहना बेकार कोशिश है, जो स्क्रैप पार्ट्स की गारंटी देता है और अंततः डाई में दरार डाल देता है। आपको घिसी हुई टूलिंग बदलनी चाहिए, मशीन को उसके इर्द-गिर्द मोड़ना नहीं। यदि स्थानीय टूल वियर दो-मीटर ऑटोमोटिव पार्ट पर इतना अव्यवस्था पैदा कर सकता है, तो जब हम एक ही बेंड को बीस फीट आर्किटेक्चरल स्टील तक फैलाते हैं तो क्या होता है?
मानक 250-टन हाइड्रॉलिक ब्रेक पर मोड़ा गया 14-फुट एल्युमिनियम कॉम्पोजिट पैनल केंद्र में ठीक 3/16 इंच तक झुक जाएगा। जब आप उस पैनल को किसी गगनचुंबी इमारत पर बोल्ट करते हैं, तो धूप उस कर्व पर पड़ती है और ऐसी छाया बनाती है जिससे इमारत डेंट लगे बीयर कैन जैसी दिखती है। आर्किटेक्ट पूरी खेप अस्वीकार कर देता है। समस्या टननेज की कमी नहीं थी। कमी कठोरता की थी। जब आप बेंड को दस फीट से आगे बढ़ाते हैं, तो ऊपरी रैम और निचली बेड के भारी स्टील फ्रेम लोड के तहत बीच में सचमुच एक-दूसरे से दूर झुकने लगते हैं। यही डिफ्लेक्शन कर्व है। हाइड्रॉलिक सिलेंडर रैम के दूरस्थ सिरों पर नीचे की ओर दबाव डाल रहे होते हैं, लेकिन केंद्र एक विशाल गैप को पाटता हुआ असमर्थित स्टील होता है। यदि रैम बीच में 0.015 इंच ऊपर की ओर झुकता है, तो आपका पंच डाई में उतनी गहराई तक प्रवेश नहीं करता, और आपके पैनल का केंद्र कम-बेंड रह जाता है। स्कूल बस के आकार के स्टील के टुकड़े को उसकी पूरी लंबाई में पूरी तरह सपाट तरीके से नीचे दबाने के लिए आप क्या करेंगे?
अधिकांश वर्कशॉप मान लेती हैं कि समाधान एक विशाल, 24-फुट सिंगल-फ्रेम प्रेस ब्रेक खरीदना है। यह $750,000 की गलती है। 24-फुट का एकल रैम संरचनात्मक दृष्टि से बड़ी चुनौती है। इतने बड़े स्पैन को केले की तरह झुकने से रोकने के लिए मशीन निर्माता को फ्रेम में असाधारण मात्रा में कास्ट स्टील जोड़ना पड़ता है, जिससे पूंजीगत लागत बहुत बढ़ जाती है और मशीन के स्थिर वजन को सहारा देने के लिए प्रबलित कंक्रीट फाउंडेशन की जरूरत पड़ती है। टैंडम प्रेस ब्रेक—दो 12-फुट मशीनें जिन्हें एक साथ जोड़कर एक मशीन की तरह चलाया जाता है—फुलक्रम पॉइंट बदलकर ज्योमेट्री की इस समस्या को हल करते हैं। 24-फुट रैम के बिल्कुल सिरों पर दबाव डालने वाले दो हाइड्रॉलिक सिलेंडरों के बजाय, पूरे स्पैन में समान रूप से वितरित चार सिलेंडर होते हैं। इससे डिफ्लेक्शन कर्व कई छोटे हिस्सों में बंट जाता है। जब आपको 20-फुट कर्टेन वॉल्स का कॉन्ट्रैक्ट मिलता है, तो टैंडम सेटअप रैम्स को 0.01 मिलीमीटर तक की सटीकता में सिंक कर देता है। इसी तरह के स्केलिंग निर्णय में ADH Machine Tool का टैंडम प्रेस ब्रेक समाधान व्यावहारिक अगला कदम हो सकता है, क्योंकि 100 से अधिक देशों और क्षेत्रों में इसकी बिक्री और सेवा कवरेज लंबी मशीनों की खरीद के बाद सपोर्ट और इम्प्लीमेंटेशन के जोखिम को कम करने में मदद करती है। और जब आर्किटेक्चरल काम खत्म हो जाता है, तो आप सॉफ्टवेयर को डीकपल करके तुरंत दो स्वतंत्र 12-फुट ब्रेक के रूप में स्टैंडर्ड ब्रैकेट चला सकते हैं। लेकिन यदि आप इन मशीनों को डीकपल करके हाई-वॉल्यूम, लाइट-गेज डक्टवर्क चलाते हैं, तो क्या भारी हाइड्रॉलिक ड्राइव सिस्टम तब भी समझदारी भरा विकल्प रहता है?
HVAC डक्टवर्क के लिए 20-गेज गैल्वनाइज्ड स्टील मोड़ने में लगभग कोई टनेज नहीं लगता। हल्की हवा भी उसे मोड़ सकती है। फिर भी, मैं अक्सर शीट मेटल वर्कशॉप्स में ऑपरेटरों को 12-सेकंड साइकिल टाइम वाले 150-टन हाइड्रॉलिक ब्रेक पर मॉड्यूलर डक्ट सेक्शन चलाते हुए देखता हूँ। लाइट-गेज HVAC में आपकी लड़ाई मटेरियल स्ट्रेंथ या फ्रेम डिफ्लेक्शन से नहीं होती; आपकी लड़ाई समय से होती है। बेल्ट-एंड-पुली ड्राइव सिस्टम वाला हाई-स्पीड, ऑल-इलेक्ट्रिक प्रेस ब्रेक एक पूरा स्ट्रोक—नीचे आना, बेंड करना और वापस लौटना—तीन सेकंड से कम समय में पूरा कर सकता है। 5,000 मॉड्यूलर डक्ट फिटिंग्स के रन में, हर बेंड से नौ सेकंड बचाने का मतलब श्रम लागत में 75 प्रतिशत तक कमी है। इलेक्ट्रिक ब्रेक बिजली का केवल एक अंश उपयोग करता है, कोई गर्मी पैदा नहीं करता, और रैम को तुरंत तेज कर देता है, क्योंकि उसे हाइड्रॉलिक वाल्व खुलने और फ्लूइड के प्रेशराइज होने का इंतजार नहीं करना पड़ता। आप बेंडिंग फोर्स नहीं, साइकिल स्पीड खरीद रहे होते हैं। लेकिन जब आप साधारण 90-डिग्री डक्टवर्क से जटिल आर्किटेक्चरल प्रोफाइल्स की ओर बढ़ते हैं, तो क्या होता है जब पार्ट का आकार ही मशीन से टकराने लगता है?
स्टैंडर्ड स्ट्रेट पंच से 4-इंच गहरे रिटर्न फ्लैंज वाला चार-तरफा आर्किटेक्चरल कॉलम कवर मोड़कर देखें। तीसरे बेंड पर पैनल का पहले से बना हुआ हिस्सा सीधे टूलिंग से टकराएगा। पार्ट की ज्योमेट्री ने आपको फंसा दिया है। यहीं पर वर्कशॉप्स शिम लगाने, जुगाड़ करने या बेंड को जबरन पूरा करने की कोशिश करती हैं, जिससे प्री-पेंटेड आर्किटेक्चरल फिनिश पर अनिवार्य रूप से खरोंच आती है और $400 का ब्लैंक स्क्रैप हो जाता है। जटिल, डीप-बॉक्स ज्योमेट्री के लिए सेगमेंटेड बॉक्स और पैन टूलिंग की जरूरत होती है—खास तौर पर लंबे “गूसनेक” पंच, जो पीछे की ओर मुड़ते हैं ताकि रिटर्न फ्लैंज के घूमने के लिए खाली जगह बन सके। आर्किटेक्चरल फैब्रिकेशन में टूलिंग को बाद की बात नहीं माना जा सकता। यदि आपने केवल स्टैंडर्ड V-डाइज और स्ट्रेट पंच के लिए बजट रखा है, तो $300,000 का टैंडम प्रेस ब्रेक पूरी तरह बेकार हो सकता है। टूलिंग ही मशीन की डेलाइट—यानी रैम और बेड के बीच अधिकतम खुली ऊंचाई—और स्ट्रोक लेंथ तय करती है। यदि आप सिर्फ 12 इंच डेलाइट वाला हाई-स्पीड ब्रेक खरीदते हैं, तो 10-इंच गूसनेक पंच आपको एक बड़े पैनल को अंदर-बाहर करने के लिए ठीक दो इंच की जगह छोड़ता है। इन कठोर ज्योमेट्रिक और मैकेनिकल सीमाओं को आप ऐसे स्पेसिफिकेशन शीट में कैसे बदलेंगे जिसे आपका CFO वास्तव में मंजूरी दे सके?
CFO आपकी मेज पर रखे दो कोटेशन देख रहा है। एक $120,000 का स्टैंडर्ड 150-टन हाइड्रॉलिक प्रेस ब्रेक है। दूसरा $300,000 का हाई-स्पीड, ऑल-इलेक्ट्रिक सर्वो ब्रेक है, जिसमें हाइड्रॉलिक क्लैम्पिंग और 6-एक्सिस बैकगेज है। यदि आप फाइनेंस टीम को “रैम स्पीड” और “डेलाइट” जैसी बातों वाली स्पेसिफिकेशन शीट पकड़ा देंगे, तो वे हर बार सस्ती मशीन को ही मंजूरी देंगे। फाइनेंस जोखिम और रिटर्न की भाषा समझता है। आपको मैकेनिकल सीमाओं को सालाना वित्तीय दंड में बदलकर दिखाना होगा। मशीन खरीदना सिर्फ क्षमता बढ़ाना नहीं है; यह आपके सबसे महंगे बॉटलनेक पर लक्षित प्रहार है। इसी वजह से, कोटेशन की तुलना करते समय ADH Machine Tool जैसे सप्लायर से कार्यान्वयन और सेवा-समर्थन पर चर्चा करना व्यावहारिक अगला कदम हो सकता है, क्योंकि उसके बिक्री और सेवा नेटवर्क कई देशों और क्षेत्रों में उपलब्ध हैं।
इसी तुलना को CFO-योग्य आधार देने के लिए ADH Machine Tool की डाउनलोड करने योग्य तकनीकी सामग्री और ब्रोशर देखे जा सकते हैं; 100 से अधिक देशों/क्षेत्रों में बिक्री और सेवा कवरेज जैसी जानकारी सपोर्ट-रिस्क को भी खरीद-तर्क में शामिल करने में मदद करती है।
मार्केटिंग ब्रोशर बहुउपयोगिता बेचते हैं, लेकिन बहुउपयोगिता दरअसल समझौते का ही सभ्य नाम है। मशीन इस आधार पर नहीं खरीदी जाती कि वह सैद्धांतिक रूप से क्या मोड़ सकती है; उसे इस आधार पर खरीदा जाता है कि आपकी विशिष्ट सामग्री किस तरह विफल होती है। यदि आप एयरोस्पेस टाइटेनियम मोड़ते हैं, तो आपकी विफलता का कारण थर्मल ड्रिफ्ट से होने वाला कोणीय बदलाव है। हाइड्रॉलिक फ्लूइड के गर्म हो जाने से यदि हर सप्ताह $800 का एक ब्लैंक स्क्रैप हो जाता है, तो वह “सस्ती” प्रेस ब्रेक केवल सामग्री में ही आपको सालाना $41,600 की पड़ती है। यदि आप भारी Strenx मोड़ते हैं, तो आपकी विफलता का कारण फ्रेम डिफ्लेक्शन और तीव्र स्प्रिंगबैक है। अपनी मौजूदा स्क्रैप दर, रीवर्क घंटों और अस्वीकृत बैचों की सटीक लागत निकालें। उस संख्या को विशेष ड्राइव प्रकार की कीमत के साथ रखें—चाहे वह थर्मल स्थिरता के लिए प्योर सर्वो हो या कच्ची ताकत के लिए विशाल हाइड्रॉलिक सिस्टम। जब आप यह साबित कर देते हैं कि सही ड्राइव सिस्टम सालाना $60,000 के स्क्रैप नुकसान को खत्म कर देता है, तो पूंजीगत खर्च अपने-आप उचित ठहर जाता है।
टन क्षमता की गणना को किसी मोटे नियम के भरोसे नहीं छोड़ा जा सकता। अपनी उत्पादन पाइपलाइन देखें और उस एक सामग्री को अलग करें जिसे प्रति फुट सबसे अधिक बल की आवश्यकता होती है। यदि आप AR400 वियर प्लेट या 304 स्टेनलेस मोड़ रहे हैं, तो माइल्ड स्टील को आधार न बनाएं। स्टेनलेस स्टील को माइल्ड स्टील की तुलना में लगभग 50 प्रतिशत अधिक टन क्षमता चाहिए; उच्च-शक्ति मिश्रधातुओं को दोगुनी तक आवश्यकता हो सकती है। यदि आपका सबसे कठिन पार्ट 1/4-इंच AR400 का 8-फुट सेक्शन है, तो गणना में कोई नरमी नहीं होगी। आप उस सामग्री की मोटाई के लिए आवश्यक विशिष्ट V-डाई ओपनिंग निर्धारित करते हैं—हाई-टेंसाइल प्लेट के लिए सामान्यतः सामग्री की मोटाई का 10 से 12 गुना—और फिर बिना बॉटमिंग आउट किए एयर-बेंड करने के लिए प्रति फुट आवश्यक सटीक टन क्षमता की गणना करते हैं। इसे बेंड की लंबाई से गुणा करें, 20 प्रतिशत सुरक्षा मार्जिन जोड़ें ताकि हाइड्रॉलिक सिलिंडर अधिकतम दबाव पर न चलें, और फिर एक स्पष्ट सीमा तय करें। ऐसे चरण पर, यदि आपकी गणना बड़े और कठिन सेक्शन की ओर इशारा कर रही है, तो ADH Machine Tool की लार्ज प्रेस ब्रेक मशीन को व्यवहारिक विकल्प के रूप में देखना स्वाभाविक है, खासकर जब खरीद के बाद सेवा और समर्थन की उपलब्धता भी निर्णय का हिस्सा हो। जब आप यह गणना वित्त विभाग को सौंपते हैं, तो आप अब किसी बहुउपयोगी मशीन की मांग नहीं कर रहे होते—आप अपने मार्जिन की रक्षा के लिए आवश्यक सटीक यांत्रिक बल की मांग कर रहे होते हैं।
फैब्रिकेटर अक्सर मशीनों का आकार अपने “औसत” पार्ट के आधार पर तय करना पसंद करते हैं। यही कारण है कि अंततः शॉप फ्लोर पर ऐसी मशीनें खड़ी हो जाती हैं जो एक साथ अत्यधिक दबाव में भी होती हैं और कम उपयोग में भी। यदि आपके वॉल्यूम का 80 प्रतिशत 16-गेज ब्रैकेट है, लेकिन आपका सबसे लाभदायक कॉन्ट्रैक्ट 1/4-इंच स्टेनलेस की 10-फुट लंबाई मोड़ने की मांग करता है, तो वही 10-फुट स्टेनलेस पार्ट आपका सबसे कठिन परिदृश्य है। वही भौतिकी तय करता है। यदि आप “औसत” ब्रैकेट के हिसाब से 100-टन ब्रेक खरीदते हैं, तो उस स्टेनलेस पैनल को 90 डिग्री तक मोड़ने की कोशिश में आप रैम को वास्तविक रूप से झुका देंगे। आप मशीन फ्रेम को स्थायी रूप से स्प्रिंग कर देंगे, जिससे ब्रैकेट्स के लिए भी उसकी सटीकता नष्ट हो जाएगी। बेड लंबाई और टन क्षमता को अपने सबसे मोटे, सबसे लंबे और सबसे अधिक यील्ड वाले पार्ट की पूर्ण सीमाओं के अनुसार तय करें, और ड्राइव प्रकार को साइकिल स्पीड तय करने दें।
हर पूंजीगत अनुरोध में सबसे साफ छूटी हुई चीज खड़े रहने की लागत होती है। एक सामान्य मैकेनिकल टूलिंग सेटअप में भारी स्टील डाई को खोलने, सरकाने और संरेखित करने में 45 मिनट लगते हैं। यदि आपके जॉब मिक्स के कारण दिन में चार चेंजओवर करने पड़ते हैं, तो आप हर शिफ्ट में तीन घंटे का सक्रिय उत्पादन समय गंवा रहे हैं। $150 प्रति घंटे के शॉप रेट पर, यह केवल रेंच घुमाने के लिए सालाना $117,000 का नुकसान है। हाइड्रॉलिक क्लैम्पिंग शुरुआती मशीन खरीद में लगभग $15,000 जोड़ती है, लेकिन बटन दबाते ही 45 मिनट के चेंजओवर को दो मिनट में घटा देती है। वित्त विभाग शुरुआती प्रीमियम पर झिझकेगा, जब तक आप उन्हें गणित नहीं दिखाते: हाइड्रॉलिक क्लैम्पिंग आठ सप्ताह से भी कम समय में अपनी लागत निकाल लेती है। आप ऑपरेटर के लिए सुविधा नहीं खरीद रहे हैं। आप हर दिन तीन घंटे का बिल योग्य मशीन समय वापस खरीद रहे हैं। प्रेस ब्रेक को सार्वभौमिक टूल की तरह पेश करना बंद करें, अपने सबसे कठिन सामग्री-परिदृश्य की ठोस भौतिकी पर पूंजीगत अनुरोध बनाएं, और वित्त विभाग को उपकरण को उसके वास्तविक रूप में देखने के लिए मजबूर करें: एक गणितीय समीकरण, जहां सही विनिर्देश मार्जिन की गारंटी देते हैं।
