प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

आपके सामने 16-गेज स्टेनलेस स्टील का एक टुकड़ा है। आप एक बिल्कुल सही 90-डिग्री बेंड चाहते हैं, लेकिन हर बार रैम ऊपर आती है, धातु ढीली होकर 92 डिग्री पर लौट जाती है। स्प्रिंगबैक। यही पहला दुश्मन है जिससे हर नया प्रेस ब्रेक ऑपरेटर मिलता है। इसलिए आप वही करते हैं जो तर्कसंगत लगता है: आप पंच को V-डाई में और गहरा उतारते हैं और शीट मेटल को तब तक दबाते हैं जब तक उसके पास आकार बनाए रखने के अलावा कोई विकल्प न रहे। पार्ट बिल्कुल सही निकलता है। आपको लगता है कि आप प्रतिभाशाली हैं। लेकिन जब आप अपने बेदाग कोण की प्रशंसा कर रहे थे, तब आपने हाइड्रॉलिक सिलेंडरों की कराह नहीं सुनी और न ही अपने टूलिंग के भीतर पनपती सूक्ष्म तनाव दरारों को महसूस किया। आपने सिर्फ धातु को मोड़ा नहीं। आपने कांच की मेज पर बैठी मक्खी को मारने के लिए 10-पाउंड का स्लेजहैमर इस्तेमाल किया।
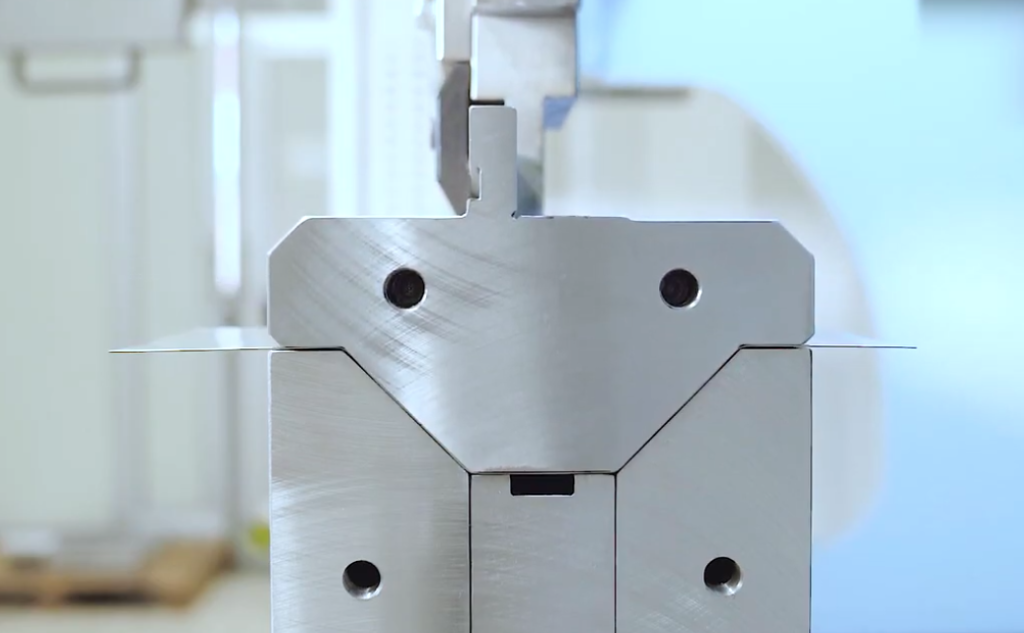
एक मानक 90-डिग्री पंच को मिलती-जुलती 90-डिग्री V-डाई के ऊपर बैठे हुए देखें। अप्रशिक्षित नज़र को यह टूलिंग बिल्कुल किसी मोल्ड जैसी दिखती है। धारणा पूरी तरह ज्यामितीय है: यदि आपके पास 90-डिग्री की कैविटी है, और आप 90-डिग्री के वेज को पूरी तरह नीचे तक धकेलते हैं, तो उनके बीच फंसी धातु को ठीक 90 डिग्री बनना ही चाहिए। आप धातु को हवा में तैराकर यह अनुमान नहीं लगा रहे कि रैम को कब रोकना है। आप उसे दबाकर अधीन कर रहे हैं।
यह बेहद सुरक्षित महसूस होता है। यह सामग्री में भिन्नता, ग्रेन दिशा और यील्ड स्ट्रेंथ से जुड़ी निराशाजनक अटकलों को हटा देता है। यदि धातु पलटकर विरोध करने की कोशिश करती है, तो आप बस और टनेज जोड़ते हैं जब तक वह विरोध करना बंद न कर दे। मशीन सोचती है, टूलिंग सीमा तय करती है, और ऑपरेटर बस पैडल दबाता है। आप ऐसी प्रक्रिया क्यों नहीं चाहेंगे जो हर बार कोण की गारंटी दे?
स्टील के एक टुकड़े को मोड़िए, और उसके बाहरी फाइबर तन्यता में खिंचते हैं, जबकि अंदरूनी फाइबर संपीड़न में दबते हैं। जब रैम रिलीज़ होती है, तो वे लोचदार फाइबर अपनी मूल स्थिति में लौटने की कोशिश करते हैं। उस स्मृति को हटाने के लिए, आपको धातु को मोड़ने से अधिक करना पड़ता है। आपको न्यूट्रल ऐक्सिस को स्थायी रूप से विकृत करना पड़ता है—शीट के केंद्र में मौजूद वह अदृश्य रेखा जो न खिंच रही होती है और न दब रही होती है।
आप सचमुच सामग्री की कॉइनिंग कर रहे होते हैं, कुछ वैसे ही जैसे U.S. Mint एक पेनी पर छाप लगाता है। आप पंच टिप को स्टील में गहराई तक काटने के लिए मजबूर करते हैं, सामग्री को बाहर की ओर बहाते हैं जब तक वह डाई के तल को पूरी तरह भर न दे। अब आप सिर्फ बेंडिंग नहीं कर रहे; आप आणविक स्तर पर स्टील की संरचना बदल रहे हैं। इसके लिए पंच और डाई को लगभग पूर्ण संपर्क में चलाना पड़ता है, सामग्री को ऐसी जगह फंसा कर जहां उसके जाने की कोई गुंजाइश नहीं होती। ऐसी हिंसक आणविक पुनर्संरचना की असल कीमत क्या होती है?
मिल से आई माइल्ड स्टील की एक शीट नाममात्र माप से सिर्फ एक इंच के दो-हज़ारवें हिस्से जितनी अधिक मोटी है। आधुनिक एयर बेंडिंग सेटअप में, मशीन मुश्किल से इसे नोटिस करती है। लेकिन कॉइनिंग में, क्योंकि पंच और डाई शून्य क्लियरेंस के साथ पूरी तरह मेल खा रहे होते हैं, स्टील की उस अतिरिक्त दो-हज़ारवें इंच मोटाई के पास निकलने की कोई जगह नहीं होती। टनेज घातांकीय रूप से बढ़ जाता है।
आप जितने अधिक वास्तविक कॉइनिंग के करीब जाते हैं, सेटअप उतना ही कम सहनशील हो जाता है। सामग्री की मोटाई, टूलिंग कोण या बेड डिफ्लेक्शन में छोटे-छोटे त्रुटियाँ छोटे सुधार नहीं रह जातीं। वे तुरंत स्क्रैप पार्ट्स, टूटे हुए टूलिंग, या स्थायी रूप से मुड़े हुए रैम में बदल जाती हैं। आपने स्प्रिंगबैक की छोटी असुविधा के बदले एक ऐसी प्रक्रिया चुन ली जिसमें गलती की बिल्कुल भी गुंजाइश नहीं है। यदि कोई तरीका सामग्री की हर छोटी असंगति को मशीन-नष्ट करने वाली घटना में बदल देता है, तो क्या वह वास्तव में कोई शॉर्टकट है?
माइल्ड स्टील के लिए किसी मानक Amada टनेज चार्ट को देखें। एयर बेंडिंग से एक फुट सामग्री मोड़ने के लिए मशीन को लगभग 20 से 30 टन बल की आवश्यकता होती है। धातु पूरी तरह V-डाई के दो ऊपरी शोल्डरों पर टिकी रहती है। जैसे ही पंच नीचे आता है, वह शीट के बीच वाले हिस्से को नीचे धकेलता है, जिससे एक सरल तीन-बिंदु संपर्क प्रणाली बनती है। धातु सचमुच डाई कैविटी की खाली जगह में तैरती रहती है।
क्योंकि सामग्री कभी V-डाई के तल को नहीं छूती, इसलिए टूलिंग का कोण पार्ट के कोण को निर्धारित नहीं करता। पंच की गहराई ही सब कुछ नियंत्रित करती है। यदि आपको अधिक तीखा कोण चाहिए, तो आप रैम को एक इंच के कुछ हजारवें हिस्से तक और गहराई में धकेलते हैं। यही कारण है कि आधुनिक CNC ब्रेक सार्वभौमिक मानक के रूप में एयर बेंडिंग पर निर्भर करते हैं। कंट्रोल सिस्टम, कोण मापन लेज़र, और एडैप्टिव क्राउनिंग मशीन को चलते-चलते पंच की गहराई समायोजित करने देते हैं। आप गणितीय ज्योमेट्री के माध्यम से सही कोण प्राप्त करते हैं, जिससे मशीन अधिक जोर लगाने के बजाय अधिक समझदारी से काम करती है।
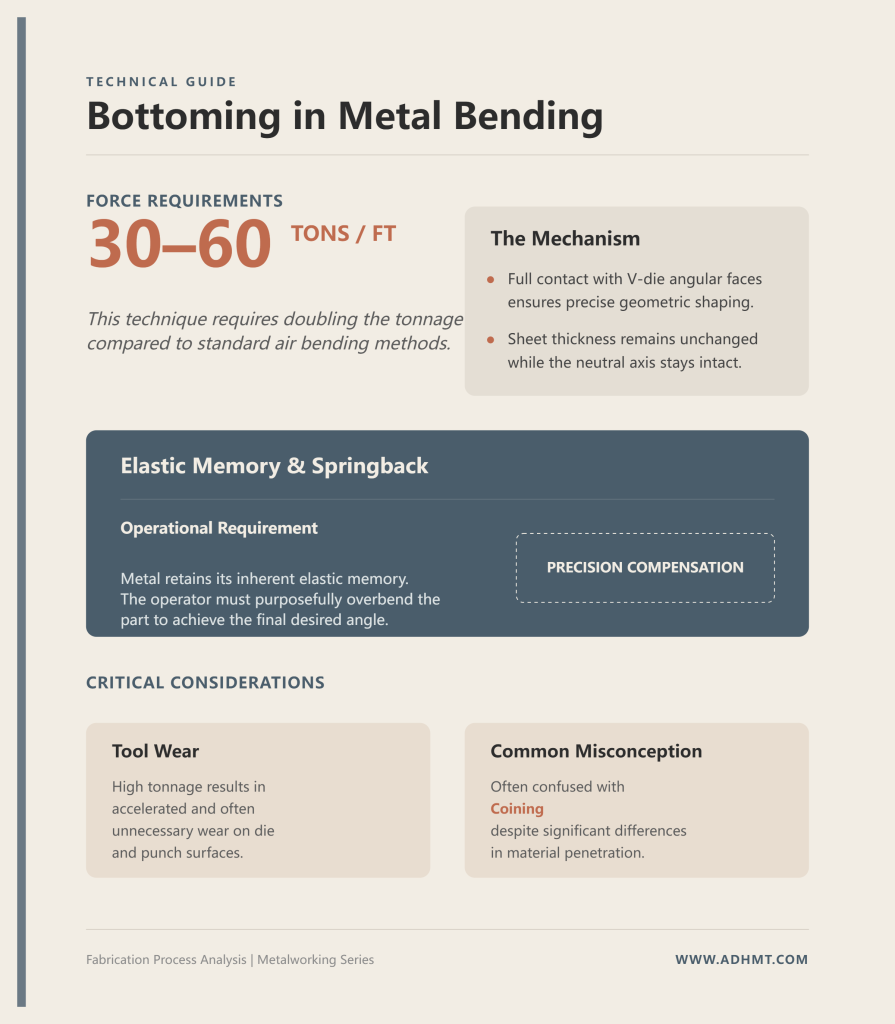
बॉटमिंग पर जाएँ, और बल की आवश्यकता तुरंत दोगुनी होकर 30 से 60 टन प्रति फुट हो जाती है। पंच सामग्री को तब तक नीचे चलाता है जब तक बेंड का बाहरी हिस्सा V-डाई के कोणीय चेहरों से पूर्ण संपर्क नहीं बना लेता। शीट मेटल स्टील मोल्ड को छूती है। शुरुआती लोग अक्सर इसे कॉइनिंग समझ लेते हैं, लेकिन भौतिक यांत्रिकी मूल रूप से अलग रहती है।
बॉटमिंग में, पंच टिप रेडियस मुड़ी हुई धातु के प्राकृतिक अंदरूनी रेडियस से काफ़ी मेल खाता है। आप शीट को डाई की ज्योमेट्री के विरुद्ध कसकर लपेटने के लिए मजबूर कर रहे होते हैं, लेकिन आप शीट की वास्तविक मोटाई को नहीं बदल रहे होते। न्यूट्रल एक्सिस—धातु का कोर—इस प्रक्रिया में अक्षुण्ण रहता है। क्योंकि वह एक्सिस बचा रहता है, उसकी इलास्टिक मेमोरी भी उसके साथ बची रहती है। आपने अभी एयर बेंडिंग की तुलना में दोगुना टनेज खर्च किया, अपनी टूलिंग पर अनावश्यक घिसाव डाला, और फिर भी स्प्रिंगबैक की भरपाई के लिए पार्ट को ओवरबेंड करना पड़ता है।
कॉइनिंग के लिए 80 से 120 टन प्रति फुट की आवश्यकता होती है, और अलॉय तथा डाई ज्योमेट्री के आधार पर अक्सर इससे भी बहुत अधिक। पंच धातु को केवल डाई की दीवारों के विरुद्ध नहीं धकेलता। वह उसमें धँसता है। सही तरीके से कॉइन करने के लिए, आप डाई कैविटी की तुलना में अधिक तीखे कोण और छोटे टिप रेडियस वाले पंच का उपयोग करते हैं। जब रैम अपने स्ट्रोक के तल तक पहुँचता है, तो वह तीखी टिप शीट मेटल के अंदरूनी रेडियस में भौतिक रूप से प्रवेश करती है।
सामग्री बेंड लाइन पर पतली हो जाती है और उसे बाहर की ओर बहने के लिए मजबूर किया जाता है, जिससे डाई का तल पूरी तरह भर जाता है। यह गंभीर प्लास्टिक डिफॉर्मेशन है। आप न्यूट्रल एक्सिस को स्थायी रूप से कुचल रहे होते हैं, ताकि स्टील भूल जाए कि वह कभी सपाट था। इस चरण में, आप अब शीट मेटल को मोड़ नहीं रहे होते। आपने अपने प्रेस ब्रेक को स्टैम्पिंग प्रेस में बदल दिया है।
बेंडिंग से स्टैम्पिंग की ओर यह बदलाव आपके उपकरण के टिके रहने का पूरा समीकरण फिर से लिख देता है। 120 टन प्रति फुट पर, बाधा शायद ही कभी मशीन की कुल हाइड्रॉलिक क्षमता होती है। वास्तविक सीमा आपकी टूलिंग की भौतिक टिकाऊपन है। कॉइनिंग के लिए धातु में प्रवेश करने हेतु बहुत छोटे अंदरूनी रेडियस और तीखे पंच नोज़ की आवश्यकता होती है, जिसका अर्थ है कि वह सारा अत्यधिक बल कठोर स्टील की एक सूक्ष्म पट्टी पर केंद्रित हो जाता है।
टूलिंग चिप हो जाती है। पंच टिप्स चपटी हो जाती हैं। डाइयाँ बीच से फट जाती हैं। जब शीट मेटल और अधिक संपीड़ित नहीं हो पाती, तो हाइड्रोलिक सिलिंडरों से उत्पन्न गतिज ऊर्जा यूँ ही गायब नहीं हो जाती। वह एक शॉकवेव की तरह काम करती है। वह पंच बॉडी से ऊपर की ओर रैम में जाती है, और V-डाई से नीचे की ओर मशीन बेड में पहुँचती है। आपने अभी सौ टन डेड-हेड दबाव सीधे अपनी मशीन के संरचनात्मक ढाँचे में भेज दिया।
10-गेज माइल्ड स्टील के लिए एक मानक टनेज चार्ट देखें। वह बताता है कि एयर बेंडिंग के लिए प्रति फुट लगभग 15 टन बल की आवश्यकता होती है। जब कोई ऑपरेटर उस 10-गेज पार्ट में स्प्रिंगबैक से जूझता है, तो तरीका बदलने, रैम को और नीचे उतारने, और कोण को स्थायी रूप से जगह पर स्टैम्प कर देने का लालच होता है। लेकिन जैसे ही आप उसी स्टील के टुकड़े की कॉइनिंग करने का फैसला करते हैं, जिस चार्ट पर आप भरोसा करते हैं वही एक जाल बन जाता है।
प्रेस ब्रेक के बल की आवश्यकताएँ रैखिक रूप से नहीं, बल्कि घातांकीय रूप से बढ़ती हैं। पंच टिप को शीट के न्यूट्रल एक्सिस में घुसाने के लिए आप दबाव में केवल कुछ टन नहीं जोड़ते। आप एयर-बेंड टनेज को पाँच से गुणा करते हैं, और कभी-कभी मिश्रधातु तथा डाई ओपनिंग के आधार पर दस तक भी। अचानक, 15 टन का एक नियमित बेंड प्रति फुट 100 से 150 टन माँगने लगता है। आप काँच की मेज पर बैठी मक्खी को मारने के लिए 10-पाउंड का स्लेजहैमर चला रहे हैं—मक्खी स्प्रिंगबैक है, स्लेजहैमर कॉइनिंग टनेज है, और काँच की मेज आपकी $100,000 की मशीन है। काँच टूटने से पहले उपकरण यह दुर्व्यवहार वास्तव में कितना सह सकता है?
200-टन का प्रेस ब्रेक तब तक अजेय लगता है जब तक आप निर्माता की स्पेसिफिकेशन शीट में बारीक शर्तें नहीं पढ़ते। मशीन निर्माता उन 200 टन को बेड की पूरी लंबाई पर रेट करते हैं, जो आम तौर पर 10 या 12 फुट होती है। इसका मतलब है कि मशीन को सुरक्षित रूप से प्रति फुट लगभग 16 से 20 टन सँभालने के लिए डिज़ाइन किया गया है। इसलिए बड़े या भारी काम के लिए केवल कुल टन क्षमता नहीं, बल्कि बेड लंबाई, टन-प्रति-फुट सीमा और लोड वितरण भी देखना जरूरी है; इसी जाँच में बड़े प्रेस ब्रेक समाधान जैसे विकल्प उपयोगी संदर्भ बनते हैं।
ऐसे मामलों में केवल कुल टनेज देखकर निर्णय लेना जोखिम भरा हो सकता है; बेड लंबाई, प्रति-फुट क्षमता और केंद्रित लोड जैसी सीमाएँ साथ में पढ़नी चाहिए। यदि आप मशीन क्षमता का मिलान वास्तविक पार्ट ज्योमेट्री और बेंडिंग बल से करना चाहते हैं, तो संबंधित तकनीकी सामग्री के लिए डाउनलोड संसाधन देखें।
कॉइनिंग शायद ही कभी पूरे बेड पर होती है। ऑपरेटर आम तौर पर छोटे, जिद्दी ब्रैकेट्स को मशीन के ठीक बीच में कॉइन करते हैं। यदि आप 12-इंच के पार्ट पर ठीक केंद्र में 120 टन कॉइनिंग बल लगाते हैं, तो तकनीकी रूप से आप कुल 200-टन सीमा के भीतर हैं। हालाँकि, आपने मशीन की स्थानीयकृत सेंटरलाइन लोड सीमा को बहुत अधिक पार कर दिया है। बल अब वितरित नहीं है; वह एक केंद्रित शॉकवेव है। एक ही स्थान पर इतना दबाव डालना भारी स्टील रैम को बीच में ऊपर की ओर झुकने पर मजबूर करता है, जो एक स्थायी विकृति है जिसे रैम अपसेट कहा जाता है। एक बार रैम विक्षेपित हो जाए, तो आप उस मशीन पर फिर कभी पूरी तरह सीधा, सटीक पार्ट नहीं मोड़ पाएँगे। जब वह दबाव चरम पर पहुँचता है, तो रैम और बेड के बीच फँसे नाजुक घटकों का क्या होता है?
आधुनिक CNC पंचों को एक इंच के दस-हजारवें हिस्से की टॉलरेंस तक प्रिसिजन-ग्राउंड किया जाता है और वर्षों के मानक घर्षण को सहने के लिए हार्डन किया जाता है। उन्हें निहाई की तरह काम करने के लिए डिज़ाइन नहीं किया गया है। जब आप कॉइनिंग करते हैं, तो पंच की तेज टिप को शीट मेटल में भौतिक रूप से धँसना पड़ता है, जिससे वह सारा गुणित टनेज एक मिलीमीटर से भी कम चौड़े संपर्क क्षेत्र में फँस जाता है।
मानक एयर-बेंडिंग V-डाइयाँ भी उतनी ही असुरक्षित होती हैं। क्योंकि कॉइनिंग में धातु को प्रवाहित करने के लिए संकरी V-ओपनिंग की आवश्यकता होती है, डाई शोल्डरों पर बाहर की ओर क्षैतिज दबाव अत्यधिक होता है। डाई केवल घिसती नहीं है; वह ठीक बीच से फट जाती है और हार्डन किए गए स्टील के छर्रे शॉप फ्लोर पर उछाल देती है। आप केवल सही स्प्रिंगबैक गणना प्रोग्राम करने से बचने के लिए $2,000 की टूटी हुई प्रिसिजन टूलिंग बदलते रह जाते हैं। यदि टूलिंग फट जाती है और रैम स्थायी रूप से झुक जाता है, तो यह चरम ब्रूट फोर्स प्रेस ब्रेक के वास्तविक ढाँचे को कैसे प्रभावित करती है?
किसी भारी कॉइनिंग ऑपरेशन के दौरान प्रेस ब्रेक के साइड फ्रेमों को थोड़ा पीछे हटकर देखें। पुराने मैकेनिकल ब्रेकों में खतरा तुरंत और विनाशकारी होता है। क्योंकि वे एक विशाल फ्लाईव्हील और भारी क्लच का उपयोग करते हैं, एक बार एंगेज होने पर रैम को अपना चक्र पूरा करना ही पड़ता है। यदि आप कॉइनिंग टनेज का गलत अनुमान लगाते हैं, तो मशीन रुक नहीं सकती; वह स्ट्रोक के निचले हिस्से में सचमुच लॉक हो जाएगी, हजारों पाउंड गतिज ऊर्जा को फंसा देगी, और रैम को मुक्त करने के लिए आपको टूलिंग को टॉर्च से काटकर निकालना पड़ेगा।
आधुनिक हाइड्रॉलिक ब्रेक अधिक समझदार होते हैं; वे फ्रेम के टूटने से पहले दबाव निकालने के लिए रिलीफ वाल्वों का उपयोग करते हैं। लेकिन यह सुरक्षा-जाल सुरक्षा का एक खतरनाक झूठा एहसास पैदा करता है। पार्ट्स को कॉइन करने के लिए हाइड्रॉलिक सिस्टम को बार-बार उसकी अधिकतम सीमा तक ले जाना समय के साथ साइड फ्रेमों को सूक्ष्म रूप से खींचता है, बड़े स्टील वेल्डों को थका देता है और आंतरिक सिलेंडर सीलों को उड़ा देता है। आप थोड़े अधिक तेज अंदरूनी रेडियस के बदले अपनी मशीन की संरचनात्मक अखंडता को धीरे-धीरे गंवा रहे होते हैं। यदि कॉइनिंग प्रेस ब्रेक के हर हिस्से के लिए गणितीय रूप से इतनी विनाशकारी है, तो कुछ अनुभवी लोग अब भी इसे करने पर क्यों अड़े रहते हैं?
यदि कॉइनिंग डाइयों को तोड़ देती है और रैमों को झुका देती है, तो आप सोच सकते हैं कि कोई भी समझदार ऑपरेटर अब भी ऐसा क्यों करेगा। मैं अभी आपको बिल्कुल स्पष्ट नियम बता देता हूँ: कॉइनिंग सख्ती से अंतिम उपाय वाली बचाव प्रक्रिया है, जो केवल कागज-जितनी पतली सामग्रियों के लिए आरक्षित है, जहाँ धातु को कुचलने के लिए आवश्यक भारी टनेज मशीन के टूटने की सीमा से सुरक्षित रूप से नीचे रहता है। हम ऐसा इसलिए नहीं करते कि हमें कच्चा बल पसंद है। हम ऐसा इसलिए करते हैं क्योंकि कभी-कभी ब्लूप्रिंट हमें फंसा देता है। कल्पना करें कि आपके हाथ में टाइटेनियम का एक टुकड़ा है जो इतना पतला है कि भारी-ड्यूटी एल्युमिनियम फॉयल जैसा महसूस होता है। आप एक उपग्रह के लिए ब्रैकेट बना रहे हैं। सहनशीलता प्लस या माइनस एक-चौथाई डिग्री है। ऐसी सामग्री को एयर बेंड करना चॉपस्टिक से गीले टिश्यू को मोड़ने की कोशिश जैसा है। सामग्री में हवा में एकसमान रेडियस बनाए रखने के लिए पर्याप्त आंतरिक संरचना नहीं होती। आपको उसे स्टैम्प करना पड़ता है। आधुनिक शॉपों में कॉइनिंग किसी सामान्य-उद्देश्य वाले उपकरण के रूप में नहीं, बल्कि उन पार्ट्स के लिए अति-विशेषीकृत बचाव प्रक्रिया के रूप में बची हुई है जो अपेक्षित व्यवहार करने से इनकार करते हैं। लेकिन आखिर क्या बात इन विशिष्ट उद्योगों को अकेले अपवाद बनाए रखती है?
मेडिकल इम्प्लांट और एयरोस्पेस चेसिस में एक निराशाजनक समानता होती है। उन्हें ऐसी सामग्रियों पर पूर्ण, बिना किसी ढील की दोहराव-क्षमता चाहिए जिन्हें मुड़ना पसंद नहीं होता। जब आप 0.015-इंच स्टेनलेस स्टील की सर्जिकल ट्रे बनाते हैं, तो स्प्रिंगबैक में आधी डिग्री का अंतर भी यह मतलब रखता है कि ट्रे स्टेरिलाइज़र रैक में लॉक नहीं होगी। एयर बेंडिंग स्प्रिंगबैक का अनुमान लगाने के लिए इस बात पर निर्भर करती है कि सामग्री की मोटाई और यील्ड स्ट्रेंथ पूरी तरह एकसमान हों। कागज-जितनी पतली शीट मेटल कभी पूरी तरह एकसमान नहीं होती।
कोण की गारंटी देने का एकमात्र तरीका सामग्री की संरचनात्मक स्मृति को भौतिक रूप से कुचलना है। आप पंच को पूरी तरह नीचे तक ले जाते हैं, न्यूट्रल ऐक्सिस में काटते हैं, और धातु को डाई का बिल्कुल वही आकार लेने के लिए मजबूर करते हैं। यह काम करता है। आपको शून्य स्प्रिंगबैक के साथ एक बिल्कुल सही, पूरी तरह स्थिर कोण मिलता है। लेकिन उस सीमा को कभी न भूलें जो इसे सुरक्षित बनाए रखती है: यह चरम उपाय केवल तभी उचित है जब सामग्री इतनी असाधारण रूप से पतली हो कि बेंडिंग फोर्स को गुणा करने पर भी $100,000 की मशीन न फटे। किस बिंदु पर यह गणित आपके खिलाफ हो जाता है?
भौतिकी इस तकनीक पर एक कठोर सीमा तय करती है।
यदि आप 20-गेज स्टील को कॉइन करने की कोशिश करते हैं, तो आवश्यक टनेज बढ़ जाता है, लेकिन आपकी मशीन शायद उस उछाल को संभाल सकती है। यही तरीका चौथाई-इंच प्लेट के टुकड़े पर आज़माएँ। टनेज मल्टिप्लायर मोटाई के साथ बढ़ता है। चौथाई-इंच स्टील को मोड़ने के लिए आवश्यक बल को दस से गुणा करने पर आपका हाइड्रोलिक सिस्टम तुरंत अपनी सीमा पर पहुँच जाएगा, रैम रुक जाएगा, या आपकी V-डाई हैंड ग्रेनेड की तरह फट सकती है। धातु में बस बहुत अधिक आयतन होता है। यह इतनी संकुचित नहीं हो सकती कि पंच टिप विनाशकारी प्रतिरोध के बिना न्यूट्रल एक्सिस में प्रवेश कर सके। आप एक कठोर सीमा पर पहुँच जाते हैं, जहाँ सामग्री पंच के आगे झुकने से बहुत पहले दरक जाएगी, फट जाएगी, या टूलिंग को नष्ट कर देगी। नियम कायम है: कॉइनिंग सख्ती से निषिद्ध है, जब तक गेज इतना हल्का न हो कि उसके बेंडिंग बल को दस से गुणा करने पर भी आपका रैम और डाई पूरी तरह खतरे से बाहर रहें। यदि सामग्री टनेज झेलने के लिए पर्याप्त पतली है, तो और क्या चीज़ ऑपरेटर को इस कोने में धकेलती है?
कभी-कभी सामग्री की मोटाई ठीक होती है, लेकिन पार्ट का आकार ही आपको मजबूर कर देता है। चार कसे हुए बेंड वाले किसी जटिल इलेक्ट्रॉनिक एनक्लोज़र को देखें, जहाँ वे एक-दूसरे के बिल्कुल पास हों। हर बार जब आप शीट मेटल मोड़ते हैं, तो रेडियस थोड़ा खिंचता है। एयर बेंडिंग में, यह खिंचाव स्टील की ग्रेन दिशा के आधार पर एक इंच के कुछ हजारवें हिस्से तक बदल सकता है। एक अकेले ब्रैकेट पर इंच के कुछ हजारवें हिस्से का अंतर कुछ नहीं होता। कई लगातार बेंड वाले बॉक्स पर ये छोटी-छोटी भिन्नताएँ जमा हो जाती हैं। जब तक आप चौथे बेंड तक पहुँचते हैं, माउंटिंग होल अब संरेखित नहीं रहते।
कॉइनिंग इस टॉलरेंस स्टैक-अप को समाप्त कर देती है। एक तेज, स्थायी अंदरूनी रेडियस को स्टैम्प करके, आप खिंचाव को एक पूर्वानुमेय, दोहराए जा सकने वाले आयाम में लॉक कर देते हैं। आप पार्ट को बचाने के लिए टूलिंग की बलि देते हैं। यह एक मजबूरी का सौदा है, जिसका उपयोग केवल तब किया जाता है जब ज्योमेट्री कई प्लेनों में पूर्ण परिशुद्धता की मांग करती है। लेकिन जटिल ज्योमेट्री को आपको नियम तोड़ने के लिए धोखा न देने दें: असंभव टॉलरेंस स्टैक-अप के बावजूद भी, कॉइनिंग केवल तभी अनुमत है जब सामग्री इतनी पतली हो कि आवश्यक टनेज आपके रैम को दरका न दे। यदि आप टाइटेनियम सैटेलाइट चेसिस या कागज़ जितनी पतली सर्जिकल ट्रे नहीं बना रहे हैं, तो आपके पैलेट पर रखे बाकी 99 प्रतिशत स्टील को कॉइन करने का आपको कोई काम नहीं है।
रोज़मर्रा की फैब्रिकेशन के बचे हुए उस 99 प्रतिशत के लिए, एकमात्र स्वीकार्य तरीका एयर बेंडिंग है। दशकों तक, ऑपरेटरों ने स्प्रिंगबैक को मात देने के अंतिम जुगाड़ के रूप में कॉइनिंग को देखा। यह काँच की मेज पर बैठी मक्खी को मारने के लिए 10-पाउंड का स्लेजहैमर इस्तेमाल करने जैसा है। मक्खी आपका स्प्रिंगबैक है, स्लेजहैमर भारी कॉइनिंग टनेज है, और काँच की मेज आपका $100,000 प्रेस ब्रेक है। आप मक्खी को मार सकते हैं, लेकिन उसी प्रक्रिया में मेज चकनाचूर कर देते हैं। आज, हमारे पास मक्खी से निपटने के बेहतर तरीके हैं।
अपने ब्लूप्रिंट के टाइटल ब्लॉक को ध्यान से देखें। शुरुआती लोग अक्सर 90-डिग्री बेंड कॉलआउट देखते हैं और मान लेते हैं कि इसका मतलब ठीक 90.000 डिग्री है। ऐसा शायद ही होता है। मानक कमर्शियल फैब्रिकेशन टॉलरेंस आमतौर पर प्लस या माइनस एक डिग्री, कभी-कभी उससे अधिक, की अनुमति देती हैं। यदि पार्ट ट्रैक्टर का ब्रैकेट या मानक इलेक्ट्रिकल एनक्लोज़र है, तो स्प्रिंगबैक की डिग्री के एक अंश की वजह से काम स्क्रैप नहीं होगा। अंतिम असेंबली प्रक्रिया—वेल्डिंग, बोल्टिंग, या रिवेटिंग—उस मामूली अंतर को फ्लश खींच लेगी।
जिस पार्ट को केवल मानक टॉलरेंस चाहिए, उसे कॉइन करना शुद्ध अहंकार है। आप सिर्फ प्रोट्रैक्टर पर ऐसा नंबर पाने के लिए अपनी डाई और रैम पर समय से पहले घिसाव का जोखिम उठा रहे हैं, जिसे ग्राहक ने मांगा नहीं है और जिसके लिए वह भुगतान नहीं करेगा। कंट्रोलर को छूने से पहले ही, प्रिंट को तरीका तय करने दें। यदि टॉलरेंस मानक है, तो तरीका एयर बेंडिंग है।
पुराने दिनों में, कॉइनिंग ढीली-ढाली मशीनों के खिलाफ एक बचाव तंत्र थी। आप धातु को स्टैम्प करते थे क्योंकि आप भरोसा नहीं कर सकते थे कि ब्रेक हर बार बिल्कुल उसी जगह रुकेगा, और आप बेड को बीच में झुकने से रोक नहीं सकते थे। आधुनिक CNC नियंत्रणों और प्रिसिजन-ग्राउंड टूलिंग के आविष्कार के साथ वह बहाना समाप्त हो गया।
आज के कंट्रोलर स्प्रिंगबैक की सक्रिय रूप से भरपाई करते हैं, सामग्री की मोटाई और यील्ड स्ट्रेंथ के आधार पर चलते-चलते रैम की गहराई को समायोजित करते हैं। ऑटोमैटिक क्राउनिंग सिस्टम लोड के तहत बेड के सटीक डिफ्लेक्शन को मैप करते हैं और उसके विरुद्ध दबाव देते हैं, जिससे दस फुट की शीट के केंद्र का कोण किनारों से पूरी तरह मेल खाता है। यही वजह है कि ADH Machine Tool जैसे पूरी तरह CNC-आधारित शीट-मेटल समाधानों में CNC प्रेस ब्रेक आधुनिक एयर बेंडिंग के लिए स्वाभाविक अगला कदम बनते हैं। अब हमें किसी कोण को स्थिर करने के लिए धातु को कुचलने की आवश्यकता नहीं है, क्योंकि हम V-डाई के अंदर की एयर स्पेस को एक इंच के हजारवें हिस्से तक पूर्वानुमानित और नियंत्रित कर सकते हैं। बाधा अब कच्चे बल से हटकर सेटअप अनुशासन पर आ गई है। यदि आप प्रिसिजन-ग्राउंड पंचों का उपयोग करते हैं और CNC को अपनी गणना करने देते हैं, तो एयर बेंडिंग बिना कभी बॉटम आउट किए बिल्कुल सटीक कोण प्राप्त करती है।
लंबी शीट या बड़े पार्ट्स पर यही नियंत्रण दोहराना हो तो अगला व्यावहारिक कदम सिंक्रोनाइज़्ड CNC बेंडिंग क्षमता देखना है। ADH Machine Tool की शीट मेटल ऑटोमेशन और बेंडिंग-केंद्रित CNC उत्पाद श्रेणी में टैंडम प्रेस ब्रेक समाधान ऐसे कामों के लिए प्रासंगिक है जहाँ लंबाई, कोण-संगति और उत्पादन दक्षता साथ-साथ चाहिए।
किसी बेंडिंग विधि को अपनाने से पहले, अपनी मशीन की सीमाओं पर मानसिक गणना कर लें। एयर बेंडिंग में बल का केवल एक अंश चाहिए—मानक माइल्ड स्टील के लिए आम तौर पर लगभग 10 से 15 टन प्रति फुट। उसी एक फुट स्टील की कॉइनिंग के लिए 100 टन से अधिक की आवश्यकता होती है। यदि आपके पास 120-टन ब्रेक है, तो एक ही दो-फुट ब्रैकेट की कॉइनिंग आपकी पूरी हाइड्रोलिक प्रणाली को उसकी सीमा तक पहुँचा देती है।
यदि आपकी सामग्री, पार्ट लंबाई या उपलब्ध टनेज को लेकर संदेह है, तो ऑपरेशन शुरू करने से पहले मशीन क्षमता और बेंडिंग रणनीति पर परामर्श के लिए संपर्क करें।
अपने उपकरण को रेडलाइन तक ले जाने का प्रतिफल क्या है? आधा डिग्री अधिक कसा हुआ रेडियस? यदि आप एयर बेंडिंग का एक टेस्ट पीस चलाते हैं और कोण मापते हैं, तो लगभग हमेशा पाएँगे कि CNC कंट्रोलर पर गहराई का एक त्वरित समायोजन दूसरी हिट में आपको टॉलरेंस के भीतर ले आता है। आप अपनी टूलिंग बचाते हैं, अपने साइड फ्रेम बचाते हैं, और फिर भी एक अच्छा पार्ट भेजते हैं। यह परीक्षण साबित करता है कि कॉइनिंग का भारी टनेज स्पाइक मानक फैब्रिकेशन के लिए निवेश पर कोई व्यावहारिक प्रतिफल नहीं देता।
तोड़ने में सबसे कठिन आदत यह विश्वास है कि अधिक जोर लगाने से पार्ट बेहतर बनता है। जब आप कॉइन करते हैं, तो आप धातु से लड़ रहे होते हैं। जब आप एयर बेंड करते हैं, तो आप मशीन की ज्यामिति के साथ काम कर रहे होते हैं। वास्तविक परिशुद्धता हजारों पाउंड गतिज ऊर्जा को एक स्थानीय प्रहार में फँसाने से नहीं आती। यह इस समझ से आती है कि आपके पंच रेडियस, डाई ओपनिंग और सामग्री के गुण खुले स्थान में कैसे परस्पर क्रिया करते हैं।
एक बार जब आप अपनी टूलिंग और अपने कंट्रोलर पर भरोसा कर लेते हैं, तो आप समझते हैं कि स्प्रिंगबैक कोई ऐसा दुश्मन नहीं है जिसे कुचलना हो, बल्कि गणना की जाने वाली एक सरल चर है। इसलिए अपने अगले सेटअप में, किसी जिद्दी कोण को बलपूर्वक बनाने के लिए टनेज सेटिंग छूने के बारे में सोचने से पहले, हवा में एक अकेला टेस्ट बेंड चलाएँ, वास्तविक परिणाम मापें, और अपनी रैम गहराई समायोजित करें।
