प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

एक लड़का 135-टन अमाडा HG मशीन के पास खड़ा है और कार्यशाला के अनुभवी कर्मचारी को गूसनेक पंच बदलते हुए देख रहा है। बूढ़ा कर्मचारी जो भी कहता है, वह सिर हिलाकर सहमति जताता है। वह उसकी खड़े होने की मुद्रा की नकल करता है, उसे बैकगेज प्रोग्राम करते हुए ध्यान से देखता है, और जब कहा जाता है तो शीट मेटल पकड़ने के लिए आगे बढ़ता है। उसे लगता है कि वह यह काम सीख रहा है।
वह ऐसा नहीं कर रहा है।
वह केवल फुट पेडल का जैविक विस्तार बनना सीख रहा है। अनुभवी कर्मचारी उसे बेंड की धातुकर्मीय समझ नहीं सिखा रहा; वह उसे केवल प्रक्रिया की क्रमबद्ध हरकतें सिखा रहा है। जब वह सिगरेट ब्रेक के लिए हट जाएगा, तब वह लड़का एक लोडेड भारी तोप जैसे उपकरण के सामने खड़ा रह जाएगा, बिना यह जाने कि उसकी गणना कैसे की जाए।
हाइड्रॉलिक प्रेस ब्रेक का रैम बेंडिंग चरण के दौरान लगभग 10 मिलीमीटर प्रति सेकंड की गति से नीचे आता है। यह धीमा लगता है। यह पूरी तरह संभालने योग्य दिखाई देता है। क्योंकि मशीन इतनी नियंत्रित और शांत शक्ति के साथ चलती है, नए लोग मान लेते हैं कि वे केवल पेडल को हल्का दबाकर और परिणाम देखकर इसकी यांत्रिकी समझ सकते हैं।
मैंने पिछले नवंबर एक लड़के को 1/4-इंच A36 स्टील के टुकड़े में 90-डिग्री बेंड डालने की कोशिश करते देखा, जबकि वह ऐसे V-डाई का उपयोग कर रहा था जो दो आकार छोटा था। उसे टननेज की गणना नहीं आती थी, और क्योंकि वह केवल वही दोहरा रहा था जो उसने एक दिन पहले वरिष्ठ कर्मचारी को पतली शीट पर करते देखा था, उसे यह समझ नहीं आया कि वह 50 टन की क्षमता वाली डाई में 80 टन बल केंद्रित कर रहा है। स्टील नहीं मुड़ा। डाई टूट गई। कठोर टूल स्टील का एक नुकीला टुकड़ा उसकी सेफ्टी ग्लासेस के पास से निकल गया, लाइट कर्टेन हाउसिंग से टकराया, और उसके पीछे की ड्राईवॉल में तीन इंच गहराई तक धंस गया।
ट्रायल और एरर की पद्धति कीबोर्ड पर काम कर सकती है, लेकिन भारी निर्माण कार्यशाला में यह एक बैलिस्टिक घटना बन जाती है।
किसी वरिष्ठ ऑपरेटर की छाया में काम करने से आप केवल वही सीखते हैं जो छर्रे उड़ने के बाद नहीं करना चाहिए। अनौपचारिक प्रशिक्षण पूरी तरह अनुभवजन्य परंपरा पर निर्भर करता है, जहाँ “कैसे” तो सिखाया जाता है लेकिन “क्यों” को पूरी तरह छोड़ दिया जाता है। आप सीखते हैं कि एल्युमिनियम को बॉटम-बेंड करते समय मशीन से अजीब कराहने की आवाज आती है, लेकिन यह नहीं सीखते कि वह आवाज हाइड्रॉलिक सिस्टम की चेतावनी है कि आपने कार्य-भार सीमा पार कर दी है।
यदि केवल साथ खड़े रहकर सीखना आपको मशीन के चक्र से बचना ही सिखाता है, तो आपकी शिक्षा में वास्तव में क्या कमी रह जाती है?
शॉप की पेरोल लेजर को देखें। वह व्यक्ति जो पहले से टूल लगी मशीन के पास जाता है, ब्लैंक को बैकगेज से लगाता है और पैडल दबाता है, उसे $18 प्रति घंटा मिलते हैं। वहीं वह व्यक्ति जिसने ब्लूप्रिंट पढ़ा, 85-डिग्री पंच चुना, बेंड डिडक्शन की गणना की और उस बैकगेज को प्रोग्राम किया, वह $32 प्रति घंटा कमाता है।
इस उद्योग का एक गंदा रहस्य है: हमें सस्ते बटन दबाने वाले पसंद हैं।
जब कोई शॉप आपको “ऑन-द-जॉब ट्रेनिंग” के लिए किसी वरिष्ठ व्यक्ति के साथ जोड़ती है, तो कंपनी का मुख्य लक्ष्य आपका करियर बनाना नहीं होता। उनका उद्देश्य स्पिंडल को चलते रहना है। वरिष्ठ ऑपरेटर को इस बात के लिए प्रोत्साहित किया जाता है कि वह आपको बस इतना सिखाए कि आप पार्ट लोड कर सकें और पैडल दबा सकें, ताकि वह CNC लेजर पर जटिल सेटअप संभाल सके। आप मैकेनिकल सेफ्टी कैच सेट करने के लिए पूरी तरह उस पर निर्भर हो जाते हैं। यदि पंच बहुत तेज़ी से नीचे आने लगे, या बेंड एंगल 90 डिग्री की जगह 93 डिग्री आ जाए, तो आपको रुककर उसके ठीक करने का इंतज़ार करना पड़ता है। यही वह जगह है जहाँ उन्नत, पूर्णतः CNC-आधारित सिस्टम फर्क पैदा करते हैं—जैसे ADH Machine Tool के हाई-एंड शीट मेटल ऑटोमेशन समाधानों में मिलने वाली क्षमताएँ, जिन्हें आप CNC प्रेस ब्रेक समाधान में देख सकते हैं—जो जटिल बेंडिंग, सटीक प्रोग्रामिंग और दोहराव योग्य सटीकता को ऑपरेटर-निर्भरता से हटाकर सिस्टम-आधारित नियंत्रण में ले आते हैं।
ऑपरेटर यह जानने के लिए मशीन पर निर्भर करता है कि पार्ट सही है या नहीं। सेटअप टेक्नीशियन मशीन को बताता है कि सही कैसा दिखता है।
तो जब पैसा, स्वायत्तता और सुरक्षा—all सेटअप चरण में केंद्रित हैं, तो शॉप्स शुरुआती व्यक्ति के लिए इसमें मौका पाना इतना कठिन क्यों बना देती हैं?
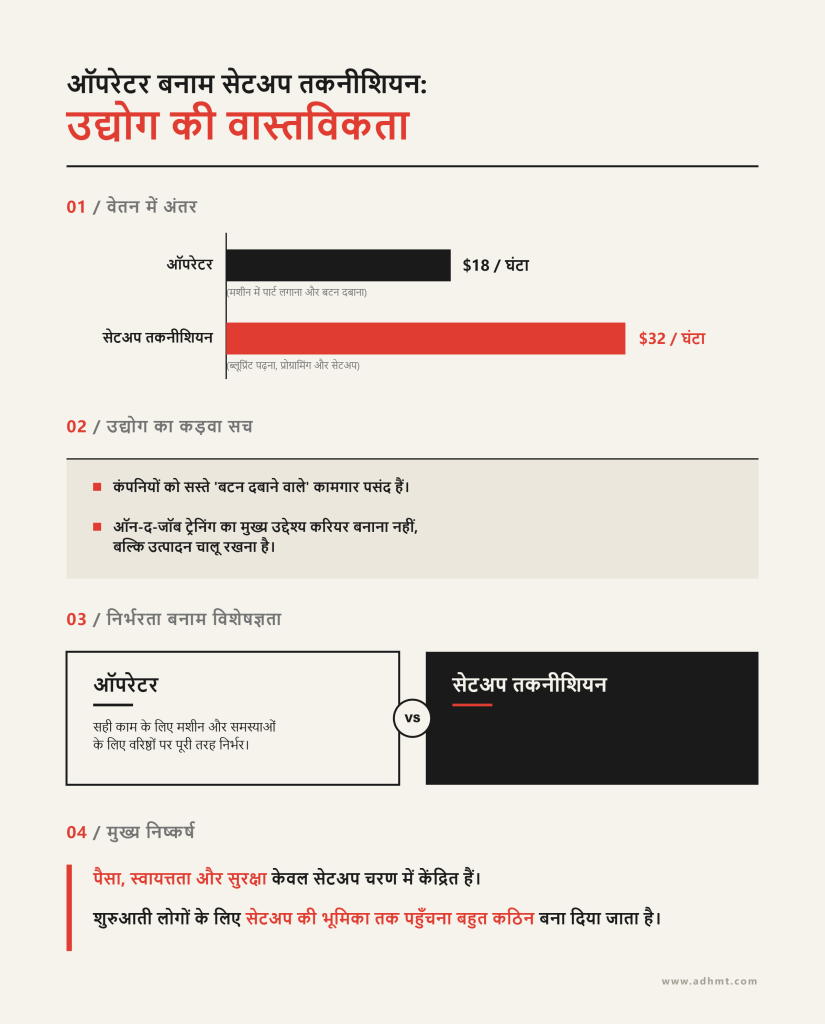
किसी भी स्थानीय जॉब बोर्ड को स्क्रॉल करें और आपको वही परेशान करने वाली शर्त दिखेगी: “एंट्री लेवल प्रेस ब्रेक ऑपरेटर – 3 साल का अनुभव आवश्यक।” यह एक गणितीय असंभवता है जो नए लोगों को पागल कर देती है।
हम यह बकवास इसलिए लिखते हैं क्योंकि हमें आपसे डर लगता है।
किसी को पारंपरिक हाइड्रोलिक ब्रेक को बिना अंग कटवाए चलाना सिखाने में लगभग तीन महीने लगते हैं, लेकिन धातु को वास्तव में स्पर्श के आधार पर आकार देना सिखाने में—जिसमें खराब हुए पार्ट्स, टूटे टूलिंग और बिगड़ी टॉलरेंस शामिल हैं—छह से बारह महीने लग जाते हैं। नियोक्ता तीन साल का अनुभव इसलिए मांगते हैं क्योंकि हम समय को भरोसे के संकेतक के रूप में इस्तेमाल करते हैं। हम मान लेते हैं कि यदि आप किसी और की शॉप में तीन साल टिके रहे, तो शायद आपने उनके टूलिंग को नुकसान पहुंचाया होगा, हमारे को नहीं। हमें वास्तव में उन 36 महीनों से मतलब नहीं होता; हमें उस बुनियादी गणितीय दक्षता से मतलब होता है, जिसे आमतौर पर 36 महीनों में धीरे-धीरे आत्मसात किया जाता है।
FMA (Fabricators & Manufacturers Association) जैसे संगठनों के माध्यम से औपचारिक प्रमाणन इस जाल को छोटा कर देता है।
जब आप प्रमाणन के साथ किसी शॉप में प्रवेश करते हैं, तो आप नियोक्ता के डर को दूर कर देते हैं। आप साबित करते हैं कि आप पहले से ही बेंड की गतिशीलता को समझते हैं। आप बेंड अलाउंस की गणना करना जानते हैं, स्प्रिंगबैक को समझते हैं, और बिना किसी पुराने कर्मचारी की मदद के ड्रॉइंग पढ़ सकते हैं। आप तीन साल की प्रतीक्षा अवधि को पार कर जाते हैं क्योंकि आपको लगातार निगरानी की जरूरत नहीं होती। आपने खुद को एक जोखिम से बदलकर एक संपत्ति बना लिया है।
लेकिन वह स्वतंत्रता मशीन को घूरने से नहीं मिलती। असली सेटअप—जो आपकी उंगलियों को सुरक्षित रखता है और आपकी आय बढ़ाता है—बिजली चालू होने से पहले कागज पर होता है।
ड्राई रन ड्रिल: पावर बंद और लॉक-आउट की गई प्रेस ब्रेक के पास जाएँ। उस आखिरी पार्ट का ब्लूप्रिंट लें जिसे वरिष्ठ ऑपरेटर ने चलाया था। मशीन के कंट्रोल्स को छुए बिना, बेड में लगे टूलिंग को देखें। उस मटेरियल की मोटाई के लिए आवश्यक टनेज की गणना करें और उसे डाई के किनारे अंकित अधिकतम लोड रेटिंग से मिलाएँ। यदि आप वह संख्या नहीं ढूँढ सकते या पावर बंद होने पर यह गणित नहीं कर सकते, तो आपको मशीन चालू करने का कोई अधिकार नहीं है।
इंजीनियर नियंत्रित तापमान वाले दफ्तरों में CAD सॉफ्टवेयर का उपयोग करके आदर्श पार्ट्स डिजाइन करते हैं, जहाँ यह मान लिया जाता है कि शीट मेटल कागज की तरह मुड़ती है। वे आपको एक ऐसा प्रिंट थमा देते हैं जिसमें भारी स्टील ब्रैकेट पर बिल्कुल तेज, शून्य-इनसाइड-रेडियस कोना दिखाया गया होता है। कागज झूठ बोलता है। जब आप ब्लूप्रिंट देखते हैं, तो आप एक गणितीय आदर्श देख रहे होते हैं, न कि उसे हासिल करने के लिए जरूरी कठोर यांत्रिक वास्तविकता। नया व्यक्ति 90-डिग्री बेंड कॉलआउट देखकर मान लेता है कि उसे बस 90-डिग्री पंच और डाई चाहिए। वह सोचता है कि वह उन आयामों को CNC कंट्रोलर में दर्ज करके और मशीन को रैम की गहराई गणना करने देकर काम सीख रहा है।
लेकिन CNC तो केवल एक भारी हाइड्रॉलिक पंप से जुड़ा साधारण कैलकुलेटर है।
उसे यह पता नहीं होता कि आपने जो टूलिंग लगाई है वह मांगी गई ज्योमेट्री को भौतिक रूप से सहन कर सकती है या नहीं। यदि इंजीनियर ने ऐसा इनसाइड रेडियस बनाया है जो मटेरियल की प्राकृतिक सीमाओं से अधिक कसा हुआ है, तो CNC बिना सोचे-समझे रैम को प्रोग्राम की गई गहराई तक नीचे ले जाएगा, प्रतिरोध की परवाह किए बिना। मशीन आपको यह बताने के लिए नहीं रुकेगी कि V-डाई बहुत संकरी है। तो जब अजेय हाइड्रॉलिक बल असंभव भौतिक ज्योमेट्री से टकराता है, तब क्या होता है?
मैंने एक बार एक लड़के को 250-टन सिनसिनाटी मशीन पर क्वार्टर-इंच A36 स्टील के लिए बेंड डिडक्शन का अंदाजा लगाते देखा। उसने सोचा कि क्योंकि यह मटेरियल उस सुबह चलाई गई 1/8-इंच शीट से दोगुना मोटा है, इसलिए इसे केवल दोगुना दबाव लगेगा। यह भौतिकी की घातक गलतफहमी है। मटेरियल की मोटाई दोगुनी करने पर लगभग चार गुना टनेज की जरूरत होती है। परिणामस्वरूप अधिक टनेज ने कठोर गूसनेक पंच को हैंड ग्रेनेड की तरह फाड़ दिया, और टूल स्टील का एक नुकीला टुकड़ा उसकी सेफ्टी ग्लासेज से एक इंच आगे से निकल गया।
वह बच गया, लेकिन उसने कठिन तरीके से सीखा कि टनेज सीमाएँ कोई सुझाव नहीं होतीं।
टनेज सीमाएँ स्थिर नहीं, बल्कि गतिशील होती हैं। प्रेस ब्रेक को मटेरियल की कठोरता में भिन्नता या घिसे हुए टूलिंग की भरपाई के लिए “प्रोसेस इंश्योरेंस” के रूप में कम से कम 20% टनेज रिजर्व चाहिए। मशीन को 100% क्षमता पर चलाना विनाशकारी विफलता को निमंत्रण देना है। खतरा तब और बढ़ जाता है जब आप बेड की लंबाई को ध्यान में रखते हैं। यदि आप साइड फ्रेम्स के बीच की दूरी के 60% से कम हिस्से पर पूरा टनेज केंद्रित करते हैं—यानी दस-फुट बेड के केवल दो फुट हिस्से पर भारी लोड डालते हैं—तो आप रैम को स्थायी रूप से मोड़ सकते हैं। यदि आपको लोड वितरण, डिफ्लेक्शन नियंत्रण और वास्तविक कार्य-लंबाई के अनुसार टनेज कैलकुलेशन नहीं आता, तो मशीन की कुल क्षमता का कोई अर्थ नहीं है। ऐसे उच्च-लोड अनुप्रयोगों में, सही मशीन चयन भी उतना ही महत्वपूर्ण है—जैसे कि ADH Machine Tool के लार्ज प्रेस ब्रेक, जो सीएनसी-आधारित उच्च-टननेज बेंडिंग और बड़े फॉर्मेट शीट मेटल कार्य के लिए डिज़ाइन किए गए हैं। जब टूलिंग स्पेसिफिकेशन और टनेज सीमाएँ इतनी कठोर हैं, तो दबाव डालने से पहले आप यह सटीक कैसे अनुमान लगाएंगे कि धातु कैसे व्यवहार करेगी?
आप सामग्री को अंदाज़े से नहीं समझ सकते। जब धातु मुड़ती है, तो अंदरूनी त्रिज्या संकुचित होती है और बाहरी त्रिज्या फैलती है। सामग्री के भीतर वह रेखा जो न तो संकुचित होती है और न ही फैलती है, उसे न्यूट्रल एक्सिस कहा जाता है, और उसकी सटीक स्थिति ही आपका K-फैक्टर होती है। यदि आप वास्तविक बेंड अलाउंस निकालने के लिए K-फैक्टर की गणना नहीं करते, तो आपका फ्लैट ब्लैंक बैकगेज को छूने से पहले ही गलत आकार का होगा।
जब तैयार पार्ट में फ्लैंज एक सोलहवां इंच अधिक लंबा निकलता है, तो अप्रशिक्षित ऑपरेटर को यह समझ नहीं आता कि उसके फ्लैट-पैटर्न की गणना ही गलत थी।
इसके बजाय, वह एंगल को “ठीक” करने के लिए रैम को V-डाई में और नीचे ले जाता है। वह पंच को पूरी तरह बॉटम-आउट करने के लिए मजबूर करता है, जिससे टननेज तेजी से बढ़ जाती है, सिर्फ उस आयाम को पाने के लिए जो पैडल दबाने से पहले ही गलत तय हो चुका था। वास्तविक स्वतंत्रता का अर्थ है पहले गणना करना। आप बेंड अलाउंस निकालते हैं, टननेज की पुष्टि करते हैं, और टूलिंग की सीमाओं को कागज़ पर सत्यापित करते हैं। गणित आपकी बैलिस्टिक ट्रैजेक्टरी है; लाइट कर्टन और सेफ्टी कैच केवल इस स्थिति के लिए हैं कि कहीं आपकी गणना गलत न हो।
ड्राई रन ड्रिल: बंद और लॉकआउट की गई प्रेस ब्रेक के पास जाएँ। उस अंतिम पार्ट का ब्लूप्रिंट लें जिसे वरिष्ठ ऑपरेटर ने चलाया था। मशीन के कंट्रोल को छुए बिना, बेड में लगे वर्तमान टूलिंग को देखें। उस सामग्री की मोटाई के लिए आवश्यक टननेज की गणना करें, उसमें 20% सुरक्षा मार्जिन जोड़ें, और डाई के किनारे अंकित अधिकतम लोड रेटिंग से उसका मिलान करें। यदि आप बिजली बंद होने पर गणितीय रूप से यह सिद्ध नहीं कर सकते कि बेंड सुरक्षित है, तो आपको पैडल दबाने का कोई अधिकार नहीं है।
हर वर्ष, संयुक्त राज्य अमेरिका में श्रम विभाग औसतन 368 प्रेस ब्रेक से संबंधित अंग-विच्छेदन के मामलों को दर्ज करता है। इसका मतलब है कि हर दिन एक उंगली कटती है या एक हाथ कुचला जाता है। अधिकांश नए लोग 90-टन ट्रम्पफ की रैम पर लगे लाइट कर्टन की चमकती लाल किरणों या लेज़र स्कैनर को देखकर खुद को सुरक्षित समझते हैं। उसे लगता है कि वह काम सीख रहा है क्योंकि उसे पता है कि यदि उसका हाथ बीम को तोड़ेगा तो मशीन फॉल्ट दिखाएगी। लेकिन प्रेज़ेन्स-सेंसिंग डिवाइस इलेक्ट्रॉनिक होते हैं, और इलेक्ट्रॉनिक्स त्रुटिहीन नहीं होते। प्रेस ब्रेक एक शक्तिशाली मशीन है जो हर चक्र में कंक्रीट के फर्श को हिला देती है। यह लगातार और भारी कंपन धीरे-धीरे कंट्रोल कैबिनेट के अंदर के विद्युत टर्मिनल स्क्रू को ढीला कर देता है। जब सेंसर की तार ढीली होती है, तो हर बार CNC स्क्रीन पर फॉल्ट कोड नहीं आता; कभी-कभी वह “बीम टूटी” सिग्नल भेजना ही बंद कर देती है। यदि मशीन को यह पता ही नहीं कि आपका हाथ डाई स्पेस में है, तो पैडल दबाने पर रैम को भौतिक रूप से क्या रोकेगा?
कुछ भी उसे नहीं रोकेगा। भले ही सेंसर पूरी तरह काम कर रहा हो, वह केवल एक इंटरप्ट होने वाला स्विच है। हाइड्रोलिक वाल्व को शिफ्ट होने और रैम की नीचे की गति को रोकने में एक क्षण का अंश लगता है। OSHA और ANSI B11.19 मानक इस यांत्रिक रुकने के समय को ध्यान में रखते हुए लाइट कर्टन के लिए दो से तीन फीट की सख्त सुरक्षा दूरी निर्धारित करते हैं। यदि मेंटेनेंस टीम ने कर्टन को छह इंच पास खिसका दिया ताकि ऑपरेटर को कम दूरी तक हाथ बढ़ाना पड़े, तो बीम टूटना भी पर्याप्त नहीं होगा। हाइड्रोलिक्स टननेज को भौतिक रूप से रोकने से पहले ही रैम आपका हाथ कुचल देगा। यदि इलेक्ट्रॉनिक्स कंपन और गलत सेटअप के प्रति इतने संवेदनशील हैं, तो जब आपके हाथ सीधे पंच के नीचे हों तो आप स्वयं को कैसे सुरक्षित रखेंगे?
आप ऊर्जा स्रोत बंद करके खतरे को पूरी तरह समाप्त करते हैं। लेकिन हाइड्रोलिक प्रेस ब्रेक में केवल विद्युत डिस्कनेक्ट खींचना पर्याप्त नहीं है। मैंने एक बार 150-टन अमाडा पर एक युवा कर्मचारी को भारी फोर-वे V-डाई बदलते देखा। वह अनुभवी ऑपरेटर की मुद्रा की नकल करता है, उसे बैकगेज प्रोग्राम करते हुए देखता है, और कहने पर शीट मेटल पकड़ने के लिए आगे बढ़ता है। लेकिन जब टूलिंग बदलने का समय आया, तो उसने केवल इमरजेंसी स्टॉप बटन दबाया और बेड में हाथ डाल दिया। उसे पता नहीं था कि रैम एक हाइड्रोलिक काउंटरबैलेंस वाल्व द्वारा ऊपर रोकी गई थी। उस वाल्व की घिसी हुई सील टूट गई, जिससे तीन हजार पाउंड का ठोस स्टील डाई ब्लॉक पर गिरा और उसकी कलाई से आधा इंच की दूरी पर रुका। यदि केवल इमरजेंसी स्टॉप दबाना ही उसका हाथ लगभग छीन लेता, तो वास्तविक शून्य-ऊर्जा स्थिति के लिए वास्तव में क्या आवश्यक है?
प्रेस ब्रेक पर लॉकआउट/टैगआउट के लिए विद्युत और गुरुत्वीय दोनों ऊर्जा को निष्क्रिय करना आवश्यक है। मुख्य ब्रेकर पर ताला लगाने से पहले आपको या तो रैम को ठोस स्टील सेफ्टी ब्लॉक्स से सहारा देना होगा या पंच को पूरी तरह डाई के भीतर बैठाना होगा। यदि आप हाइड्रॉलिक दबाव नहीं निकालते और रैम को भौतिक रूप से सहारा नहीं देते, तो मशीन अब भी लोडेड रहती है और चलने के लिए तैयार होती है। तो जब उत्पादन प्रबंधक कहता है कि साधारण पंच बदलने के लिए पूर्ण LOTO में बहुत समय लगता है, तब आप क्या करते हैं?
आप मना करते हैं और अपना टूलबॉक्स समेट लेते हैं। अपर्याप्त मशीन गार्डिंग लगातार OSHA के शीर्ष दस सबसे अधिक उद्धृत उल्लंघनों में शामिल रहती है, जो 88% से अधिक गार्डिंग मामलों का हिस्सा है। कार्यशालाएँ चक्र समय से तीन सेकंड कम करने के लिए लेजर स्कैनर को म्यूट कर देती हैं या दो-हाथ नियंत्रण पेडेस्टल को बायपास कर देती हैं। वे इसे “दक्षता” कहते हैं। यह दक्षता नहीं है। जब कोई कार्यशाला 90-टन ट्रम्पफ पर लेजर सुरक्षा को निष्क्रिय करती है, तो वह आपके हाथों को अपने मुनाफे के मुकाबले दांव पर लगाती है—और मैंने इतनी कटी हुई उंगलियाँ पैक की हैं कि कह सकूँ, अंततः बाज़ी घर ही जीतता है। यदि आप बायपास की गई मशीन पर घायल हो जाते हैं, तो कंपनी पर OSHA जुर्माना लगेगा, लेकिन असली कीमत कौन चुकाता है जब आपको बाएँ हाथ से खाना सीखना पड़े?
यदि आपकी कार्यशाला में सुरक्षा, उत्पादकता और अनुपालन के बीच संतुलन पर गंभीर चर्चा की आवश्यकता है, तो यह केवल नियमों की नहीं बल्कि सही मशीन और सही इंजीनियरिंग दृष्टिकोण की भी बात है। ADH Machine Tool अपने वार्षिक राजस्व का 8% से अधिक अनुसंधान एवं विकास में निवेश करता है और प्रेस ब्रेक, लेजर कटिंग, औद्योगिक ऑटोमेशन तथा बुद्धिमान उपकरणों के लिए उन्नत परीक्षण-सक्षम आर एंड डी क्षमताएँ संचालित करता है—ताकि सुरक्षा फीचर “बाधा” नहीं बल्कि मानक बनें। अपनी वर्तमान मशीन सेटअप, सुरक्षा उन्नयन या नई स्थापना पर विशेषज्ञ परामर्श के लिए आप यहाँ संपर्क कर सकते हैं: संपर्क करें.
अनौपचारिक प्रशिक्षण पर निर्भर रहना आपको ठीक ऐसी ही कार्यशालाओं में फँसा देता है। जो व्यक्ति केवल बटन दबाना जानता है, उसे आसानी से बदला जा सकता है, और यही उसे सुरक्षा पर आवाज उठाने से डराता है। लेकिन यह स्वतंत्रता मशीन को घूरते रहने और सेंसरों के काम करने की उम्मीद करने से नहीं मिलती। यह औपचारिक प्रमाण-पत्रों से मिलती है। जब आप OSHA के प्रावधानों को समझते हैं और अपनी योग्यता सिद्ध करने के लिए औपचारिक FMA प्रमाणन रखते हैं, तो आपको बायपास की गई लाइट कर्टन सहन नहीं करनी पड़ती। आपके पास सुरक्षित मशीन की मांग करने का अधिकार होता है, या फिर ऐसी कार्यशाला में जाने का विकल्प जहाँ इस पेशे का सम्मान किया जाता हो। यदि किसी अनुभवी के साथ काम देखते रहना आपको इतनी खराब प्रथाओं के प्रति असुरक्षित छोड़ देता है, तो आप अपनी विशेषज्ञता का निर्विवाद प्रमाण कैसे प्राप्त करेंगे?
प्रेस ब्रेक पंच प्रेस नहीं है। यह भारी तोपखाने जैसा लोडेड उपकरण है। आप 130-टन सिनसिनाटी हॉवित्ज़र के सामने खड़े होकर यह देखने के लिए ट्रिगर नहीं दबाते कि गोले कहाँ गिरेंगे। पहले आप गणना करते हैं। उसे लगता है कि वह किसी अनुभवी को पैडल दबाते देखकर पेशा सीख रहा है, लेकिन वह सिर्फ बंदूक को चलते देख रहा है। असली तोपची ब्रीच लोड होने से पहले गणित समझते हैं।
हर नौकरी विज्ञापन दो साल के अनुभव की मांग करता है, लेकिन कोई कार्यशाला आपको वह अनुभव कमाने के लिए अपनी मशीन छूने नहीं देती। आप ऐसे पेशे में प्रवेश कैसे करते हैं जो प्रवेश देने से पहले ही अनुभव की शर्त रखता है?
अधिकांश नौकरी विज्ञापनों में केवल हाई स्कूल डिप्लोमा और बुनियादी OSHA जागरूकता को अनिवार्य शर्त बताया जाता है। उन्हें सस्ता श्रम चाहिए। यदि आप सामान्य कार्यशाला अनुभव पर निर्भर हैं, तो आप हर उस व्यक्ति से प्रतिस्पर्धा कर रहे हैं जो मशीन चला सकता है और ब्लैंक लोड कर सकता है। मैंने एक बार एक व्यक्ति को नियुक्त किया जिसने 250-टन अमाडा पर पाँच साल के अनुभव का दावा किया। वह अनुभवी की मुद्रा की नकल करता, उसे बैकगेज प्रोग्राम करते देखता, और कहने पर शीट मेटल पकड़ने के लिए आगे बढ़ता। लेकिन जब मैंने उसे 1/4-इंच स्टेनलेस ब्रैकेट का ब्लूप्रिंट दिया और V-डाई चुनने को कहा, तो वह ठिठक गया। उसने इतनी संकरी डाई उठा ली कि टनेज बढ़ गया और टूलिंग लगभग टूटकर छर्रों में बदल गई, जो मेरे कान से दो इंच दूर ड्राईवॉल में धँस गए।
यदि आपको गणित नहीं आता, तो अनुभव का कोई अर्थ नहीं है।
FMA प्रमाण-पत्र नियुक्ति प्रबंधक को यह साबित करता है कि आप वास्तव में तीव्र कोण वाले पंच की टनेज सीमाएँ समझते हैं। यह केवल बटन दबाने वालों और सेटअप ऑपरेटरों में अंतर करता है। जहाँ कुछ प्रमाण-पत्रों के लिए नियमित नवीनीकरण परीक्षाएँ आवश्यक होती हैं, वहीं FMA का मूल प्रिसीजन प्रमाण-पत्र ऐसा नहीं मांगता। यह स्थायी संकेत है कि आपने धातु मोड़ने के सैद्धांतिक गणित में महारत हासिल की है। यदि कार्यशाला का अनुभव केवल यह दावा है कि आपने एक वर्ष बिना उंगली गंवाए काम किया, तो औपचारिक परीक्षा वास्तव में क्या सिद्ध करती है?
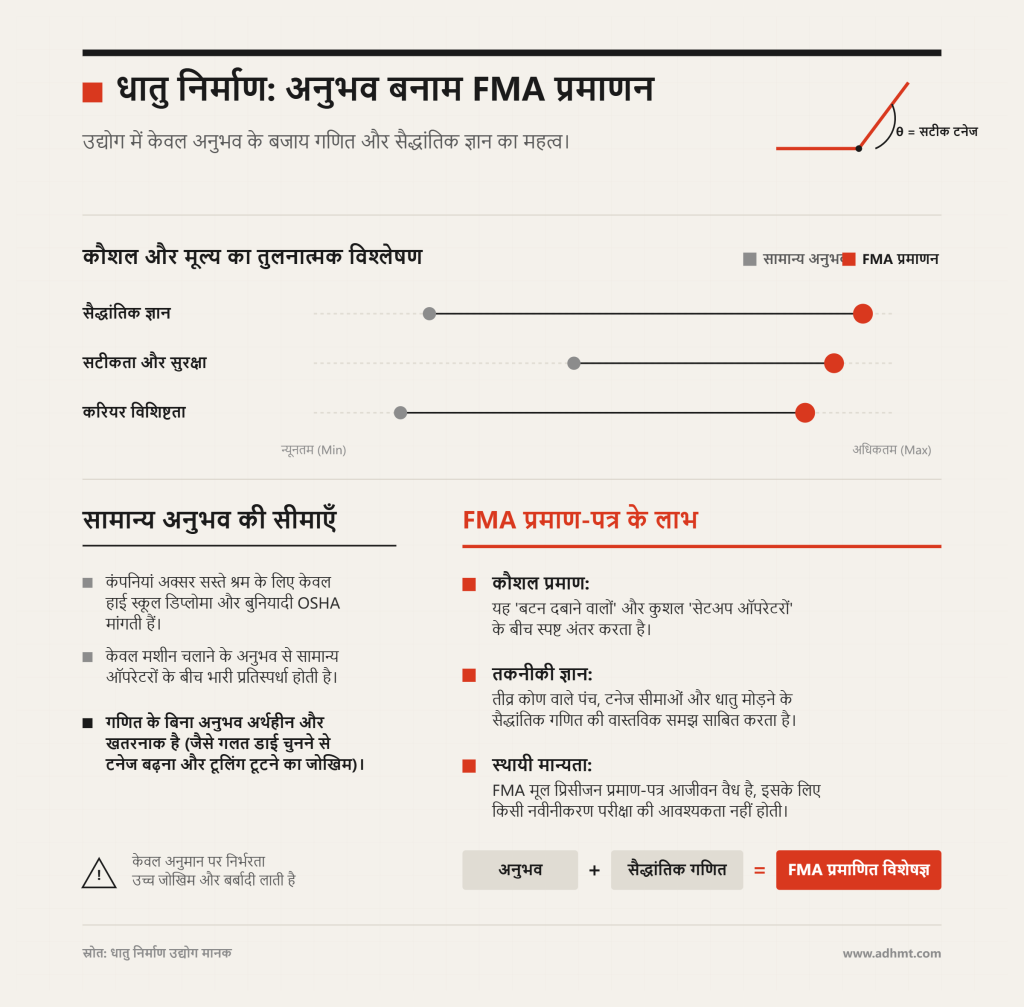
FMA प्रमाणन उन ऑपरेटरों को लक्षित करता है जिनके पास कम से कम छह महीने का पूर्व अनुभव हो, फिर भी इसका समापन एक ऑनलाइन परीक्षा से होता है, बिना किसी अनिवार्य व्यावहारिक फ़्लोर टेस्ट के। यह एक विरोधाभास जैसा लगता है। यदि यह प्रमाणपत्र पहले से शॉप अनुभव मानकर चलता है, तो एक बिल्कुल नया व्यक्ति इससे कैच-22 को कैसे पार कर सकता है? आप इसका उपयोग यह साबित करने के लिए करते हैं कि आप एक सुरक्षित निवेश हैं। परीक्षा में बेंड अलाउंस, K-फैक्टर और त्रिकोणमिति की जांच की जाती है। कुछ हायरिंग मैनेजर इसे देखकर उपेक्षा करते हैं और तर्क देते हैं कि ऑनलाइन सिद्धांत आपको मशीनिस्ट नहीं बनाता।
वे सही हैं।
लेकिन यह स्वायत्तता मशीन को घूरने से हासिल नहीं होती। यदि कोई नया व्यक्ति पहले से आवश्यक टननेज की गणना करना जानता हो, तो शॉप मालिक उसे अपने विशेष 90-टन Trumpf की बारीकियाँ सिखाने में संकोच नहीं करेगा। नियोक्ता आपको मशीन का व्यवहार सिखा सकता है, लेकिन वह आपको अपने समय पर हाई स्कूल की त्रिकोणमिति सीखने के लिए भुगतान नहीं करेगा। ऑनलाइन सिद्धांत यह साबित करता है कि आप पहले दिन मशीन को नुकसान नहीं पहुंचाएंगे। यदि यह प्रमाणपत्र आपका रेज़्यूमे HR फ़िल्टर से पार करा देता है, तो इंटरव्यू लेने वाले फोरमैन के सामने आप अपनी योग्यता कैसे साबित करेंगे?
आप इंटरव्यू में खाली हाथ नहीं जाते। आप गणनाएँ साथ लेकर जाते हैं। जब आप प्रोडक्शन मैनेजर के सामने बैठें, तो अपनी खुद की सेटअप शीट्स से भरी एक बाइंडर निकालें। उन्हें दिखाएँ कि आपने पहले ही कठिन काम कर लिया है।
10-गेज माइल्ड स्टील के लिए बेंड डिडक्शन की गणना करें। मशीन की क्षमता से अधिक हुए बिना 90-डिग्री कोण को एयर-बेंड करने के लिए आवश्यक टूलिंग का मानचित्र तैयार करें। अलग-अलग सामग्री की मोटाई के लिए अंदरूनी बेंड रेडियस और आवश्यक सटीक V-डाई चौड़ाई का विवरण दें। यह पोर्टफोलियो एक सैद्धांतिक ऑनलाइन प्रमाणपत्र को दक्षता के ठोस प्रमाण में बदल देता है। यह फोरमैन को बताता है कि आप केवल सूत्र नहीं जानते; आप उन्हें वास्तविक प्रिंट पर लागू करना भी जानते हैं। अब आप सीखने का अवसर नहीं मांग रहे हैं। आप एक बुनियादी कौशल की पेशकश कर रहे हैं जिसकी उन्हें आवश्यकता है।
ड्राई रन ड्रिल: एक जटिल ब्लूप्रिंट और एक कैलकुलेटर लें। बेंड अलाउंस निर्धारित करें, सही V-डाई चौड़ाई (सामग्री की मोटाई का आठ गुना) चुनें, और प्रति फुट आवश्यक टननेज लिखें। शुरुआत से एक पूर्ण सेटअप शीट तैयार करें। पावर ऑफ।
आपके पास FMA प्रमाणन है, आपकी ब्लूप्रिंट गणनाएँ सटीक हैं, और आप बेंड अलाउंस की पाठ्यपुस्तक परिभाषा जानते हैं। आप फ़्लोर पर खुद को मशीनिस्ट महसूस करते हुए प्रवेश करते हैं। वह सोचता है कि वह व्यापार सीख रहा है क्योंकि उसके पास कागज़ का एक टुकड़ा है। लेकिन एक प्रमाणपत्र केवल आपको HR फ़िल्टर से आगे ले जाता है; वह 175-टन Accurpress सेट नहीं करता। कक्षा आपको बैलिस्टिक्स देती है, लेकिन वास्तव में ट्रिगर शॉप फ़्लोर पर दबाया जाता है। अब आपको सटीक त्रिकोणमिति को भारी धातु निर्माण की गंदी, अपूर्ण वास्तविकता में बदलना होगा।
कई नए लोग ठीक अंतिम चरण पर फँस जाते हैं। उन्हें नौकरी मिलती है, वे शॉप में प्रवेश करते हैं, और तुरंत एक अनुभवी ऑपरेटर के साथ लगा दिए जाते हैं। वह अनुभवी की मुद्रा की नकल करता है, उसे बैकगेज प्रोग्राम करते हुए देखता है, और कहने पर शीट मेटल पकड़ने के लिए आगे बढ़ता है। यदि यह दो सप्ताह तक चलता है, तो यह ओरिएंटेशन है। यदि यह दो साल तक चलता है, तो यह एक जाल है।
आप किसी ठहरे हुए मटेरियल हैंडलिंग काम को इस बात से पहचान सकते हैं कि फोरमैन आपको किस चीज़ को छूने से मना करता है। यदि आपको कभी भी CNC कंट्रोलर में K-फैक्टर दर्ज करने या टूलिंग रैक से पंच और डाई का संयोजन चुनने की अनुमति नहीं मिलती, तो आप प्रशिक्षु नहीं हैं। आप केवल ब्लैंक लोड करने वाला एक जैविक रोबोट हैं।
एक वास्तविक अप्रेंटिसशिप—चाहे वह श्रम विभाग का औपचारिक कार्यक्रम हो या मजबूत मार्गदर्शन संस्कृति वाली कोई दुकान—आपको गणना करने के लिए बाध्य करती है। वे आपको प्रति फुट आवश्यक टननेज निकालने और फुट पेडल छूने से पहले मशीन की क्षमता की पुष्टि करने के लिए कहेंगे। वे आपको सिर्फ उठाने के लिए नहीं, सोचने के लिए भुगतान करते हैं।
आपकी पाठ्यपुस्तक की गणनाएँ यह मानकर चलती हैं कि आप पूर्णतः समान और समरूप स्टील को मोड़ रहे हैं। वास्तविकता में आपको शायद ही कभी ऐसा स्टील मिलेगा। खरीद एजेंट अक्सर प्रति पाउंड कुछ पैसे बचाने के लिए विदेश से सस्ता, अज्ञात-ग्रेड कार्बन स्टील खरीदते हैं, और वही सामग्री आपकी गणनाओं को चुनौती देगी।
यहीं पर आपका सामना स्प्रिंगबैक से होता है—राम के दबाव हटाते ही धातु का हल्का सा वापस सीधा होने का स्वाभाविक रुझान। सैद्धांतिक ज्ञान कहता है कि दो डिग्री अधिक मोड़ दें। लेकिन यह नियंत्रण मशीन को घूरने और पाठ्यपुस्तक के सही होने की आशा करने से नहीं मिलता। आपको अपने हाथ में मौजूद वास्तविक बैच की यील्ड स्ट्रेंथ की जांच करनी पड़ती है।
मैंने एक बार एक लड़के को देखा जिसने 135-टन अमाडा मशीन में लोड किए गए असंगत, कठोर स्क्रैप स्टील के बैच पर अपनी कक्षा की गणनाओं पर भरोसा किया। उसने पहले किसी स्क्रैप टुकड़े पर परीक्षण नहीं किया। उसने पेडल दबाया, पंच धातु में धंसा, लेकिन स्टील ने झुकने से इनकार कर दिया। टननेज तुरंत बढ़ गया। निचला V-डाई बीच से ऐसे फट गया जैसे राइफल की गोली चली हो, और कठोर टूल स्टील का आधा पाउंड वज़नी, नुकीला टुकड़ा उछलकर लाइट कर्टेन हाउसिंग से टकराया और ध्वनिक सीलिंग टाइल्स में गहराई तक धंस गया। यदि वह धातु का टुकड़ा तीन डिग्री बाईं ओर गया होता, तो उसका जबड़ा उड़ा देता। असंगत स्टील से बचने का तरीका है अपनी गणना को आधार मानना, फिर उसे परीक्षण बेंड से प्रमाणित करना।
आप ऐसी दुकान में काम नहीं करना चाहते जो अनुमान और गलती के सहारे चलती हो। आप ऐसी दुकान चाहते हैं जो प्रेस ब्रेक के भौतिक सिद्धांतों का सम्मान करे। उन्हें पहचानने के लिए आपको फोरमैन का उतनी ही गंभीरता से साक्षात्कार लेना होगा जितनी गंभीरता से वह आपका लेता है।
जब प्रोडक्शन मैनेजर पूछे कि क्या आपके कोई प्रश्न हैं, तो आप यह पूछें: “क्या आप 10-गेज को मुख्यतः एयर बेंड करते हैं या बॉटम बेंड, और अपने मानक V-डाई पर प्रति फुट अधिकतम कितनी टननेज की अनुमति देते हैं?”
यह प्रश्न कमरे का पूरा माहौल बदल देता है। जो दुकान ऑपरेटरों को केवल मशीन की तरह समझती है, उसे इसका उत्तर नहीं पता होगा, या वे कहेंगे कि वे बस तब तक मोड़ते हैं जब तक आकार सही न लगे। ऐसी दुकान से दूर रहें। जो दुकान वास्तविक अप्रेंटिसशिप चलाती है, वह उत्साहित हो उठेगी। फोरमैन बताएगा कि वे टूलिंग घिसाव बचाने के लिए सख्ती से एयर बेंड करते हैं और अपने मानक डाई पर 12 टन प्रति फुट की सीमा रखते हैं। यह पूछकर आप दिखाते हैं कि आप समझते हैं कि टूलिंग की भौतिक सीमाएँ होती हैं। आप यह भी साबित करते हैं कि आप उनकी महंगी डाई की सुरक्षा और ऑपरेटरों की सुरक्षा के बारे में सोच रहे हैं। अब आप अवसर के लिए विनती करने वाली जिम्मेदारी नहीं, बल्कि सेटअप संभालने के लिए तैयार एक सोच-समझकर आंका गया संसाधन हैं।
ड्राई रन ड्रिल: बंद पड़ी प्रेस ब्रेक के सामने खड़े हों। 1/4-इंच प्लेट के एक स्क्रैप टुकड़े को लें और उसे V-डाई पर रखकर देखें। अपने कैलिपर से डाई की ओपनिंग मापें। उस प्लेट को प्रति फुट एयर बेंड करने के लिए आवश्यक सटीक टननेज की गणना करें और टूलिंग के किनारे पर अंकित अधिकतम टननेज रेटिंग लिख लें। यदि आवश्यक टननेज उस अंकित सीमा से अधिक है, तो आपने अभी अपनी जान बचाई है।
