प्रेस ब्रेक ऑपरेटर क्या करता है? जिम्मेदारियाँ, कौशल और सेटअप
प्रेस ब्रेक ऑपरेटर शीट मेटल को मोड़कर इंजीनियरिंग ड्रॉइंग के अनुरूप पुर्जे बनाता है प्रेस ब्रेक ऑपरेटर सपाट शीट मेटल…

आप 10-गेज का एक टुकड़ा मोड़ते हैं। प्रिंट में 90 डिग्री मांगा गया है। आपका प्रोट्रैक्टर 92 दिखाता है। सहज प्रतिक्रिया तुरंत होती है: कंट्रोलर के पास जाना, -2 डिग्री ऑफसेट डालना, और फिर से पैडल दबाना। यह पूरी तरह समझ में आने वाली, आम प्रतिक्रिया है—आखिर CNC में एंगल करेक्शन स्क्रीन किसी वजह से ही होती है, और आप बस पार्ट को काम से निकालना चाहते हैं।
लेकिन फिर अगला टुकड़ा 88 पर निकलता है। या शायद बाईं तरफ 90 है और दाईं तरफ 93। आप नया ऑफसेट डालते हुए संख्या के पीछे भागते रहते हैं, लेकिन बेंड बदलता ही रहता है, और आपके पास स्क्रैप का ढेर और उस मशीन से दांत पीसने वाली झुंझलाहट रह जाती है जो जान-बूझकर आपसे लड़ती हुई लगती है।
एक सांस लें। सॉफ्टवेयर खराब नहीं है। आपकी मशीन की धातु संरचना में समस्या है। धंसते हुए फर्श को उस पर मोटा कालीन बिछाकर ठीक नहीं किया जा सकता। CNC को छूने से पहले आपको यह पढ़ना होगा कि धातु आपको क्या बताने की कोशिश कर रही है।
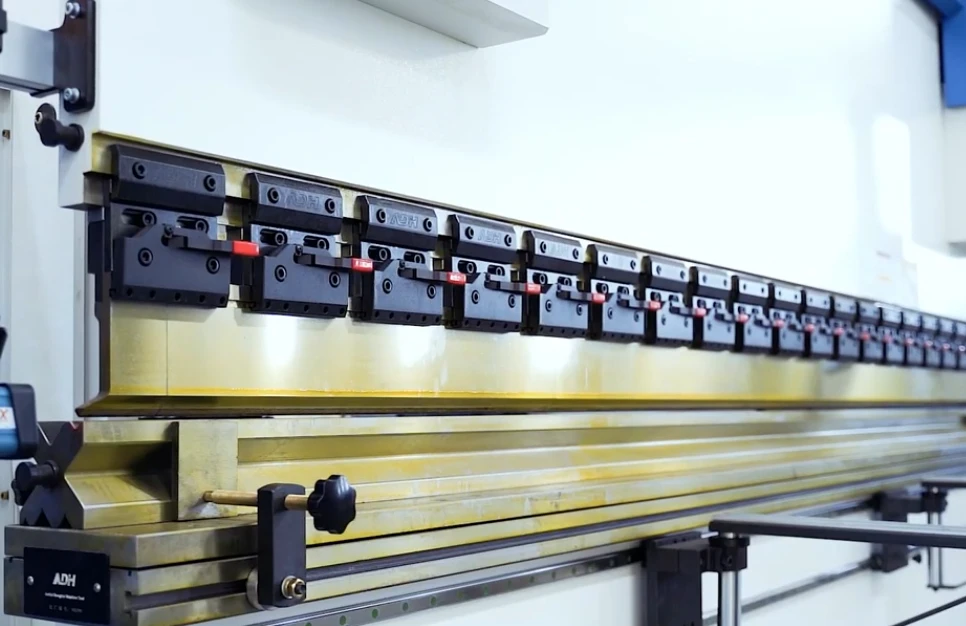
कंट्रोलर वही करता है जो उसे बताया जाता है। जब आप उसे रैम को एक निश्चित गहराई तक नीचे धकेलने को कहते हैं, तो वह मान लेता है कि रैम, बेड और टूलिंग पूरी तरह समानांतर हैं। अगर वे नहीं हैं, तो कंप्यूटर को पता नहीं चलता। GHMT के 2024 दिशानिर्देशों के अनुसार, खराब बेंड का निदान करने में सबसे पहला कदम त्रुटि को रैंडम या रिपीटेबल के रूप में वर्गीकृत करना है। रैंडम त्रुटियों का मतलब है कि सामग्री की मोटाई बदल रही है, या ऑपरेटर पार्ट को असंगत तरीके से उठा रहा है। रिपीटेबल, स्थिति-विशिष्ट त्रुटियां मशीन के ढांचे की ओर इशारा करती हैं।
खराब पार्ट को देखें। अगर फ्लैंज की लंबाई गलत है लेकिन एंगल बिल्कुल 90 पर है, तो रैम की गहराई ठीक है; आपका बैकगेज कैलिब्रेशन झूठ बोल रहा है। अगर एंगल 92 है लेकिन फ्लैंज की लंबाई सही है, तो बैकगेज ठीक है, लेकिन रैम पर्याप्त गहराई तक नहीं गया।
जब दोनों गलत हों, तो आमतौर पर टूलिंग की समस्या होती है। The Fabricator (2024) में नोट किया गया है कि टूलिंग अक्सर कैलिब्रेशन समस्या का रूप धारण कर लेती है। अगर पंच और डाई की धुरियों को सही टॉलरेंस ज़ोन में नहीं रखा जाता, या अगर पारंपरिक टूलिंग को हर बार ठीक उसी तरह फिर से जोड़ा और ओरिएंट नहीं किया जाता, तो कंट्रोलर के पूरी तरह “कैलिब्रेटेड” होने पर भी पार्ट की गुणवत्ता प्रभावित होती है। मिल स्केल के किसी भटके हुए टुकड़े पर बैठी डाई गहराई और बैकगेज पुश, दोनों को गड़बड़ा देगी।
मान लीजिए आप एक लंबा पार्ट मोड़ते हैं। बाईं तरफ 90 डिग्री मापी जाती है, लेकिन दाईं तरफ 92 मापी जाती है। अगर आप दाईं तरफ को ठीक करने के लिए ऑफसेट जोड़ते हैं, तो बाईं तरफ 88 तक ओवरबेंड हो जाएगी। ऐसे लंबे वर्कपीस में समस्या सिर्फ एंगल स्क्रीन से नहीं सुलझती; CNC-आधारित बेंडिंग क्षमता और सही मशीन कॉन्फ़िगरेशन भी मायने रखते हैं, इसलिए बड़े पार्ट की लगातार सटीक बेंडिंग के लिए ADH Machine Tool का टैंडम प्रेस ब्रेक व्यावहारिक अगला विकल्प हो सकता है।
ADHMT प्रेस ब्रेक कैलिब्रेशन गाइड (2024) यहां एक सख्त नियम स्थापित करती है: अगर आप मशीन के आर-पार कई बिंदुओं पर टेस्ट बेंड दोहराते हैं और केंद्र-से-किनारे का अंतर लगभग ±0.5 डिग्री से अधिक देखते हैं, तो यह एंगल स्क्रीन नहीं, बल्कि मैकेनिक्स या क्राउनिंग कम्पेन्सेशन को समायोजित करने का संकेत है।
आप कैसे जानेंगे कि समस्या रैम में है या सिर्फ गंदगी में? ADHMT डायग्नोस्टिक स्प्लिट (2024) एक सरल परीक्षण बताता है: टूलिंग निकालें, रेलों को साफ करें, फिर से लगाएँ, और दोबारा परीक्षण करें। यदि बाएँ-से-दाएँ का अंतर गायब हो जाता है, तो यह सिर्फ खराब हाउसकीपिंग थी। यदि अंतर बना रहता है, तो आपका रैम लोड के तहत समानांतर से हटकर नीचे उतर रहा है। सॉफ्टवेयर ऑफसेट टेढ़े रैम को ठीक नहीं कर सकते।
ज्यामिति को आधार से ऊपर तक प्रमाणित किया जाना चाहिए। पहले, आप एक सुरक्षित बेसलाइन स्थापित करते हैं—साफ रेल, सही तरीके से बैठी टूलिंग, और होम की हुई मशीन। इसके बाद, आप जाँचते हैं कि दबाव में रैम और बेड समानांतर हैं। लोहे की संरचना सत्यापित होने के बाद ही आप बैकगेज की स्क्वेयरनेस जाँचते हैं। CNC में एंगल डेटा वह बिल्कुल आखिरी चीज है जिसे आप छूते हैं।
इसका मतलब यह नहीं है कि सॉफ्टवेयर ऑफसेट बेकार हैं। जब मशीन यांत्रिक रूप से सही हो जाती है, तो कैलिब्रेशन वास्तव में डाई-विशिष्ट हो जाता है। ADHMT गाइड (2024) निर्दिष्ट करता है कि आपको हर अक्सर उपयोग होने वाली लोअर-डाई V-ओपनिंग के लिए विशिष्ट डिफ्लेक्शन-कम्पेन्सेशन मान सहेजने चाहिए, क्योंकि एक ही मान सभी डाइयों पर काम नहीं करेगा। लेकिन ये सॉफ्टवेयर मान तभी काम करते हैं जब उनके नीचे की बुनियाद ठोस हो।
यदि आप डाई-विशिष्ट कम्पेन्सेशन डेटा को मशीन चयन या अपग्रेड निर्णयों से जोड़कर देखना चाहते हैं, तो ADH Machine Tool के CNC-आधारित बेंडिंग और शीट-मेटल समाधानों की तकनीकी सामग्री के लिए डाउनलोड योग्य संसाधन देख सकते हैं।
ADH के प्रेस ब्रेक कैलिब्रेशन दिशानिर्देशों के अनुसार, डाई के नीचे मिल स्केल, चिप्स या सूखे तेल जैसी गंदगी मशीन की वास्तविक संरचनात्मक ज्यामिति की तुलना में अधिक एंगुलर त्रुटि पैदा करती है। यदि आप किसी बेड रेल पर एक प्रिसिजन डाई रख देते हैं जिसके नीचे 0.003-इंच स्केल का टुकड़ा पड़ा है, तो वह डाई झुक जाती है। जब रैम नीचे आता है, तो पंच ऑफ-सेंटर लगता है या एक तरफ जल्दी बॉटम आउट हो जाता है। आप उससे बने खराब बेंड को मापते हैं, हाइड्रोलिक सिलेंडरों को दोष देते हैं, और मशीन के लेवलिंग पैरामीटर समायोजित करना शुरू कर देते हैं। आपने सिर्फ इसलिए एक अच्छी मशीन का सेटअप खराब कर दिया क्योंकि आपने टेबल साफ नहीं की।
दोहराने योग्य टेस्ट सेटअप स्थापित करने का मतलब झूठे वैरिएबल हटाना है, ताकि लोहे की संरचना ईमानदारी से अपनी स्थिति दिखा सके। आप रहस्यमय स्क्रैप के तीन यादृच्छिक टुकड़ों और ऐसे पंच से मशीन की बेसलाइन नहीं बना सकते जिसे कंक्रीट फर्श पर गिराया गया हो। जिसे भी आप नियंत्रित नहीं करते—ढीले बैकगेज फिंगर से लेकर अटकते डायल इंडिकेटर तक—हर वैरिएबल आपकी माप में शोर जोड़ता है। मशीन के ढाँचे को पढ़ने से पहले, आपको एक साफ, नियंत्रित डायग्नोस्टिक वातावरण बनाना होगा। डाइयों के बीच हमारे हाथ और गेज जाने से पहले हम उस भौतिक दायरे को कैसे सुरक्षित करें?
प्रेस ब्रेक का निदान करने के लिए मैग्नेटिक डायल इंडिकेटर, फीलर गेज और अपनी उंगलियाँ सीधे पंच और डाई रेलों के बीच रखनी पड़ती हैं। इससे आप मशीन के मुख्य पिंच पॉइंट के भीतर आ जाते हैं। आंतरिक वाल्व लीकेज के कारण हाइड्रोलिक्स समय के साथ ड्रिफ्ट करते हैं। यदि आप रैम को आधी ऊँचाई पर लटका छोड़कर पंप बंद कर देते हैं, तो गुरुत्वाकर्षण और फ्लूइड बायपास उस भारी स्टील बीम को बीस मिनट में नीचे गिरने दे सकते हैं, जबकि आप मशीनिस्ट लेवल को ध्यान से देख रहे होते हैं।
कभी भी असमर्थित रैम के नीचे हाथ या नाजुक मापन उपकरण न रखें। बीम को रेटेड सेफ्टी ब्लॉक्स से यांत्रिक रूप से ब्लॉक करें, या पंप बंद करने और अपनी स्थिर मापों के लिए Lockout/Tagout (LOTO) लागू करने से पहले रैम को नीचे लाएँ जब तक कि टूलिंग ठोस हार्डवुड ब्लॉकिंग पर बंद न हो जाए।
डायनामिक टेस्ट बेंड एक अलग भौतिक खतरा पैदा करते हैं: शीट का झुकना। जब आप चौड़े या भारी टेस्ट कूपन को मोड़ते हैं, तो ब्रेक के सामने बाहर लटक रही असमर्थित धातु अपने वजन से नीचे झुक जाएगी। वह नीचे की ओर खिंचाव शीट के पीछे के किनारे को बैकगेज फिंगर्स से दूर खींचता है या बेंड पूरा होने से पहले ही धातु को डाई शोल्डर पर किंक कर देता है। उचित शीट सपोर्ट का उपयोग करें या अपनी टेस्ट स्ट्रिप्स इतनी छोटी काटें कि गुरुत्वाकर्षण आपके प्रोट्रैक्टर के छूने से पहले बेंड को विकृत न कर सके। जब कार्य क्षेत्र सुरक्षित और भौतिक रूप से नियंत्रित हो जाए, तो मशीन में कौन-सी सटीक टूलिंग और स्टील लोड करनी चाहिए?
यदि आपका उत्पादन नियमित रूप से चौड़ी शीट, भारी कूपन या लंबे फ्लैन्ज वाले पार्ट्स पर निर्भर करता है, तो टेस्ट सेटअप के साथ-साथ मशीन की क्षमता भी व्यावहारिक सीमा तय करती है। ऐसे अनुप्रयोगों के लिए लार्ज प्रेस ब्रेक को देखना उपयोगी हो सकता है, ताकि सपोर्ट, टनेज और बेंडिंग लंबाई को वास्तविक वर्कपीस की मांगों से मिलाया जा सके।
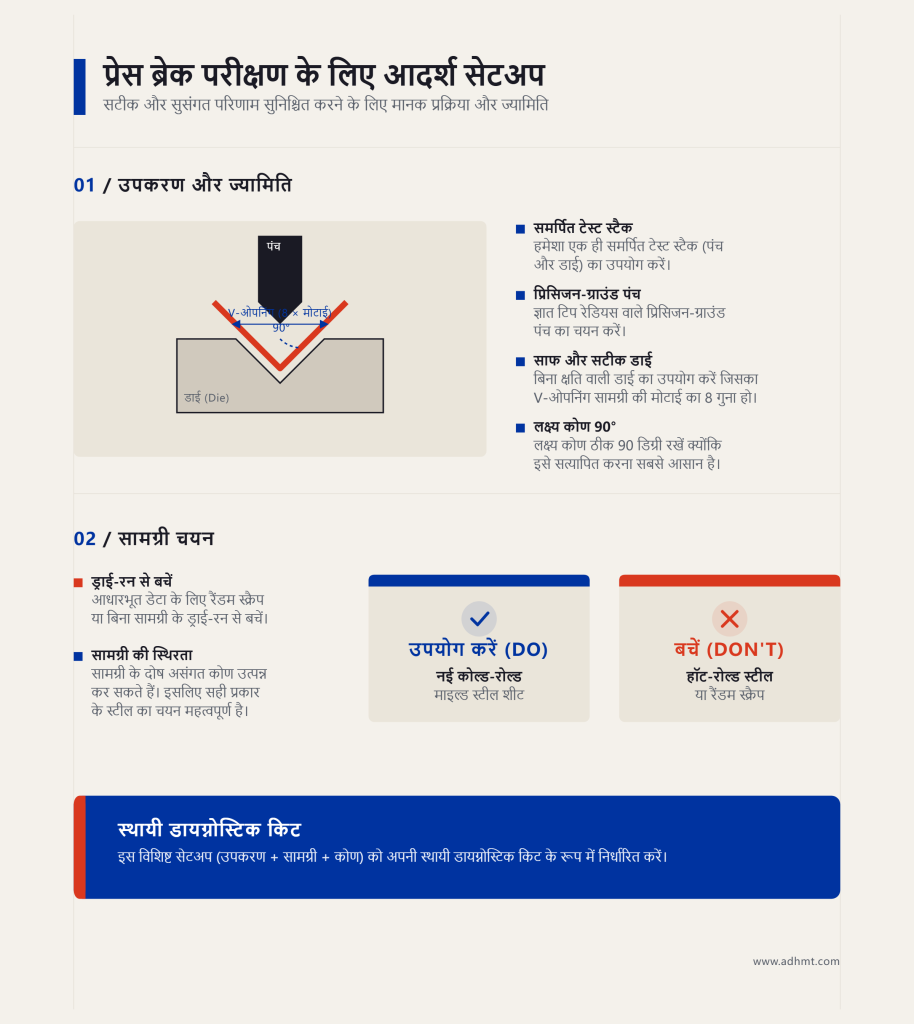
PMA ऑपरेटर प्रशिक्षण मॉड्यूल वास्तविक सामग्री के बिना आदर्शीकृत “ड्राई-रन” परीक्षणों पर निर्भर न रहने की चेतावनी देते हैं, क्योंकि धातु के डाई में प्रवेश करते ही एयर-बेंडिंग की गतिशीलता पूरी तरह बदल जाती है। हालांकि, दुकान के रीसाइक्लिंग बिन से कोई भी रैंडम स्क्रैप उठा लेना उतना ही खतरनाक है। यदि आप सोमवार को घिसे हुए पंच से परीक्षण करते हैं और मंगलवार को बिल्कुल नई प्रिसिजन-ग्राउंड डाई लगा देते हैं, तो आपका बेसलाइन डेटा बेकार हो जाता है।
एक ही समर्पित टेस्ट स्टैक चुनें और उसी पर टिके रहें। ज्ञात टिप रेडियस वाला एक प्रिसिजन-ग्राउंड एक्यूट या स्ट्रेट पंच चुनें, और उसे एक साफ, बिना क्षति वाली डाई के साथ मिलाएँ जिसमें मानक V-ओपनिंग हो—आम तौर पर आपकी सामग्री की मोटाई का आठ गुना। अपना लक्ष्य कोण ठीक 90 डिग्री पर सेट करें, क्योंकि वास्तविक समकोण मानक शॉप स्क्वायर से सत्यापित करने के लिए सबसे आसान ज्यामिति है।
मटेरियल की स्थिरता टूलिंग जितनी ही महत्वपूर्ण है। अपने टेस्ट कूपन को कोल्ड-रोल्ड माइल्ड स्टील की एक ही नई शीट से काटें। भारी सतही स्केल, आंतरिक तनाव या मोटाई में भिन्नता वाले हॉट-रोल्ड स्टील से बचें, क्योंकि ये मटेरियल दोष पूरी तरह समानांतर प्रेस ब्रेक से भी असंगत कोण बनवा सकते हैं। इस विशिष्ट पंच, डाई और कोल्ड-रोल्ड स्ट्रिप प्रोफाइल को अपनी स्थायी डायग्नोस्टिक किट के रूप में निर्धारित करें। अब जब आपका टेस्ट स्टैक तय हो गया है, तो आप कैसे सत्यापित करेंगे कि आपके मापने वाले उपकरण आपको गलत जानकारी नहीं दे रहे?
एक प्रेस ब्रेक तकनीशियन उतना ही अच्छा होता है जितने अच्छे उसके इंडिकेटर होते हैं। यदि आपका डिजिटल बेवल प्रोट्रैक्टर आधे डिग्री से कैलिब्रेशन से बाहर है, तो आप आठ घंटे उस बेड में शिम लगाने में खर्च कर देंगे जो पहले से ही पूरी तरह समतल है। मशीन को छूने से पहले हर एक मापन उपकरण को जीरो करें और सत्यापित करें।
अपने डिजिटल एंगल गेज को किसी प्रिसिजन 1-2-3 ब्लॉक या सर्फेस प्लेट पर रखे प्रमाणित ग्रेनाइट स्क्वायर के विरुद्ध जाँचें। अपने डायल इंडिकेटरों की जाँच प्लंजर को उसकी पूरी यात्रा सीमा में धीरे-धीरे दबाकर करें, ताकि सुनिश्चित हो सके कि वह बिना अटकने, उछलने या जाम होने के सुचारु रूप से चलता है। मैग्नेटिक बेस को साफ स्टील सतह पर माउंट करें और इंडिकेटर आर्म पर दबाव डालें; यदि हल्के दबाव में बेस हिलता या फिसलता है, तो लाइव बेंड के दौरान आपकी रीडिंग बेकार होंगी।
अपने कैलिपर और टेप मापों में घिसे हुए जॉ या मुड़े हुए एंड-हुक की जाँच करें। टेप माप पर ढीला हुक 1/16-इंच का शिफ्ट पैदा करता है, जो बिल्कुल मिसअलाइन बैकगेज फिंगर जैसा दिखता है। पहले अपने उपकरणों को सत्यापित करें, वरना आप अंत में दस-टन मशीन को टूटे हुए रूलर से मिलाने के लिए कैलिब्रेट कर रहे होंगे। सत्यापित उपकरण हाथ में होने और भौतिक स्थान तैयार होने के बाद, रैम को साइकिल करने से पहले आपको कंट्रोलर के साथ क्या करना होगा?
जहाँ से आपने शुरू किया था वहाँ वापस लौटने का नक्शा बनाए बिना CNC को कभी साफ न करें। मौजूदा एंगल करेक्शन, क्राउनिंग ऑफसेट या Y1/Y2 पैरामीटर मिटाने से पहले, उन्हें भौतिक नोटपैड पर लिख लें या कंट्रोलर स्क्रीन की स्पष्ट फोटो ले लें।
यदि पिछले ऑपरेटर ने Y2 सिलेंडर पर +1.5 डिग्री का ऑफसेट दर्ज किया था, तो हो सकता है कि वह हाइड्रोलिक ड्रिफ्ट या घिसे हुए दाएँ-साइड डाई रेल को छिपाने की कोशिश कर रहा हो। यदि आप वह ऑफसेट जीरो कर देते हैं और यह जाने बिना तुरंत टेस्ट बेंड चलाते हैं कि वहाँ कौन-सा नंबर था, तो आप उत्पादन लोड के तहत मशीन के व्यवहार का ऐतिहासिक सुराग मिटा देते हैं।
उन पुराने सॉफ्टवेयर ऑफसेट को रिकॉर्ड करके क्वारंटीन करें, फिर उन्हें शून्य पर साफ करें ताकि आप मशीन के लोहे की कच्ची, बिना क्षतिपूर्ति वाली ज्यामिति का परीक्षण कर सकें। यदि ऑफसेट हटते ही मशीन अचानक तीन डिग्री आउट ऑफ स्क्वायर बेंड करती है, तो आपने सिद्ध कर दिया कि सॉफ्टवेयर किसी भौतिक मिसअलाइनमेंट के लिए सहारे की तरह काम कर रहा था। सॉफ्टवेयर के आवरण हटाकर और उसे कागज पर सुरक्षित रूप से रिकॉर्ड करने के बाद, हम लोड के तहत रैम और बेड क्या कर रहे हैं, इसे भौतिक रूप से कैसे मापते हैं?
ADHMT की 2024 प्रेस ब्रेक कैलिब्रेशन गाइड एक कठोर सच्चाई बताती है: प्रति मीटर केवल 0.01 से 0.02 मिमी का रैम विचलन भी किसी बेंड को खराब करने के लिए पर्याप्त है। यह मानव बाल के एक अंश जितना है। आपकी CNC स्क्रीन Y1 और Y2 अक्ष को बिल्कुल समतल दिखा सकती है, लेकिन लोहे की वास्तविक संरचना खुद झुक रही या तिरछी हो सकती है। झुके हुए फर्श को उसके ऊपर मोटा कालीन बिछाकर ठीक नहीं किया जा सकता। सॉफ्टवेयर ऑफसेट सिर्फ मोटे कालीन की तरह हैं। यदि आपको सही कोण चाहिए, तो आपको बेसमेंट में जाकर जोइस्ट को समतल करना होगा। कंप्यूटर को रास्ते में आए बिना हम उस भौतिक ज्योमेट्री को वास्तव में कैसे मैप करते हैं?
डिस्प्ले आपको यह बताता है कि कंप्यूटर ने वाल्वों को कहाँ जाने को कहा था, यह नहीं कि रैम वास्तव में कहाँ रुका। सच्चाई जानने के लिए, आपको रैम और बेड के बीच का वास्तविक भौतिक गैप मापना होगा। रैम को नीचे लाएँ जब तक कि टूलिंग हल्के लोड के तहत बैठ न जाए। पुराने ब्रेक्स के लिए The Fabricator की 2023 सेटअप सलाह मशीन फ्रेम से नहीं, बल्कि सीधे टूल ज्योमेट्री से मापने पर जोर देती है। पंच शोल्डर और डाई फेस के बीच की दूरी जाँचने के लिए डायल इंडिकेटर या प्रिसीजन गेज ब्लॉक्स का उपयोग करें।
सिर्फ बीच में जाँच करके काम पूरा मान न लें।
सबसे बाएँ, बिल्कुल केंद्र में, और सबसे दाएँ रीडिंग लें। यदि बाईं ओर का गैप दाईं ओर से अधिक टाइट है, तो आपका रैम तिरछा नीचे आ रहा है। CNC को लग सकता है कि वह एक पूरी तरह समानांतर बीम को धक्का दे रही है, लेकिन धातु कुछ और कहानी बताएगी। मशीन के एक सिरे से दूसरे सिरे तक गैप बदलने का कारण क्या होता है?
तिरछा रैम आमतौर पर Y1/Y2 झुकाव की ओर संकेत करता है, यानी हाइड्रॉलिक सिलेंडर सिंक में नहीं हैं। लेकिन झुकाव ही ज्योमेट्री बिगाड़ने वाला अकेला कारण नहीं है। कभी-कभी सिरों पर समानांतरता बिल्कुल सही होती है, लेकिन केंद्र का गैप बहुत अलग होता है। यह बेड क्राउनिंग की समस्याओं की ओर इशारा करता है, जहाँ भारी स्टील बेड वर्षों की हाई-टननेज बेंडिंग से बीच में झुक जाता है। रैम गाइड का घिसाव भी बीम को आगे या पीछे खिसकने दे सकता है, जिससे पंच डाई V-ग्रूव के साथ संरेखण से बाहर मुड़ जाता है। आपको अलग करना होगा कि संरचना का कौन-सा हिस्सा विफल हो रहा है। क्या मशीन स्वाभाविक रूप से टेढ़ी है, या वह केवल धातु से टकराने पर ही मुड़ती है?
स्थिर माप आपको केवल यह बताते हैं कि मशीन आराम की स्थिति में कैसे बैठी है। धातु को मोड़ना दिखाता है कि वह कैसे फ्लेक्स करती है। CNHAWE की 2024 कैलिब्रेशन गाइड समान टेस्ट कूपन का उपयोग करके तीन-स्थिति टेस्ट बेंड—बाएँ, केंद्र और दाएँ—अनिवार्य करती है। टूलिंग के बाएँ हिस्से पर एक टुकड़ा, बीच में एक, और दाईं ओर एक मोड़ें। तीनों कोण मापें।
गाइड बताती है कि बेड के पार ±0.5 डिग्री से अधिक कोई भी कोण अंतर होने का मतलब है कि मशीन को भौतिक सुधार की आवश्यकता है।
यदि आपका स्थिर गैप पूरी तरह समानांतर था, लेकिन आपके टेस्ट बेंड सिरों पर टाइट कोण और केंद्र में चौड़ा कोण दिखाते हैं, तो आपकी मशीन टननेज के तहत डिफ्लेक्ट कर रही है। आप वास्तविक समय में बेड को नीचे की ओर झुकते देख रहे हैं। यदि बायाँ बेंड 90 डिग्री है और दायाँ बेंड 92 डिग्री है, तो आपका Y-अक्ष दबाव के तहत झुक रहा है। जब आप त्रुटियों को मैप कर लेते हैं, तो इस डेटा के साथ क्या करते हैं?
अब आपको एक यांत्रिक सुधार चुनना होगा। यदि Y1/Y2 का झुकाव गंभीर है, तो आपको सिलेंडरों को यांत्रिक रूप से लेवल करना होगा या लीनियर स्केल्स को समायोजित करना होगा। यदि बीच का बेंड चौड़ा है, तो आपको मैकेनिकल क्राउनिंग सिस्टम को समायोजित करना होगा या डाई बेस में शिम लगाकर केंद्र को फिर ऊपर धकेलना होगा। कंट्रोलर में बस +2 डिग्री ऑफसेट टाइप करके चले न जाएँ।
सॉफ्टवेयर धँसते हुए बेड को ऊपर नहीं धकेल सकता।
2014 की Practical Machinist फ़ोरम चर्चा में अनुभवी ऑपरेटर ठीक ही बताते हैं कि रैम-पैरेललिज़्म की छोटी त्रुटि हमेशा मुख्य कारण नहीं होती। सामग्री में भिन्नता, घिसे हुए टूलिंग और सेटअप की असंगति बेंड के परिणाम पर हावी हो सकती है। यदि आपके तीन टेस्ट बेंड बहुत अनियमित हैं, लेकिन आपका डायल इंडिकेटर लोड के तहत पूरी तरह समानांतर रैम दिखाता है, तो मशीन ज्योमेट्री के पीछे भागना बंद करें। संभवतः आपके पास घिसा हुआ पंच या असंगत स्टील मोटाई है। जब आप साबित कर देते हैं कि रैम सीधा नीचे आ रहा है और बेड सपाट है, तो अगली जगह कहाँ है जहाँ बेंड गलत हो सकता है?
CNHAWE की 2025 कैलिब्रेशन गाइड प्रेस ब्रेक ऑपरेटरों के लिए एक कठोर वास्तविकता बताती है: क्षैतिज पैरेललिज़्म जाँच अक्सर फिंगर-से-डाई में 2 mm या उससे अधिक का अंतर दिखाती है। यह एक बहुत बड़ा भौतिक गैप है। यदि आपकी शीट ऐसे बैकगेज से टकराती है जो दाईं ओर की तुलना में बाईं ओर 2 mm अधिक पीछे बैठा है, तो आपकी फ्लैंज लंबाई गलत होगी, और आपका बेंड एंगल संभवतः ट्विस्ट करेगा। तिरछी रखी शीट पर पूरी तरह लेवल रैम का नीचे आना बस एक पूरी तरह तिरछा पार्ट बनाता है। CNC फ्लैंज ऑफसेट को छूने से पहले आपको X-axis हार्डवेयर सत्यापित करना होगा, क्योंकि कोई भी सॉफ्टवेयर पैच उस स्टील के टुकड़े को सीधा नहीं कर सकता जिसे डाई में तिरछा फीड किया गया था।
डाई सेंटरलाइन आपका पूर्ण संदर्भ बिंदु है। यदि गेज बार V-groove के बिल्कुल समानांतर नहीं है, तो कंट्रोलर द्वारा गणना किया गया हर आयाम गलत है। सच्चाई जानने के लिए, आपको बैकगेज फिंगर्स और डाई के केंद्र के बीच की वास्तविक भौतिक दूरी मापनी होगी।
प्रिसिजन गेज ब्लॉक्स या कैलिब्रेटेड स्टेप गेज का उपयोग करें।
ब्लॉक को बैकगेज फिंगर के खिलाफ धकेलें और मशीन के सबसे बाएँ हिस्से पर डाई सेंटर तक की दूरी मापें। ठीक वही प्रक्रिया सबसे दाएँ हिस्से पर दोहराएँ। यदि बाईं ओर रीडिंग 50 mm है और दाईं ओर 52 mm है, तो आपका गेज बार यांत्रिक रूप से तिरछा है। CNC स्क्रीन खुशी-खुशी X-axis पोज़िशन 50.00 mm दिखाएगी, इस तथ्य से पूरी तरह अनजान कि आपके आयरन का एक हिस्सा पीछे रह रहा है। डिजिटल रीडआउट पर भरोसा करने से पहले आपको गेज बार को यांत्रिक रूप से स्क्वेयर करना होगा।
स्क्वेयरनेस केवल शुरुआती बिंदु है; गेज को मूवमेंट के दौरान अपनी स्थिति भी बनाए रखनी होती है। लीनियर एक्यूरेसी (क्या यह ठीक 10 inches चलता है?) और रिपीटेबिलिटी (क्या यह हर बार ठीक 10 inches पर वापस आता है?) के बीच स्पष्ट यांत्रिक अंतर है। ADHMT की 2025 कैलिब्रेशन प्रक्रिया चेतावनी देती है कि केवल एक बिंदु की जाँच पर्याप्त नहीं है। छिपी हुई यांत्रिक कमियों को उजागर करने के लिए आपको गेज की पूरी ट्रैवल रेंज में 3 से 5 पोज़िशन जाँचनी होंगी।
गेज को वापस 20 इंच पर भेजें, फिर उसे आगे 10 इंच तक लाएँ और गैप मापें।
इसके बाद, उसे पूरी तरह आगे 2 इंच तक भेजें, और फिर वापस 10 इंच पर लाएँ। इसे फिर से मापें। यदि माप इस बात पर निर्भर करके बदलता है कि गेज किस दिशा से आया था, तो आपके पास बैकलैश है। बैकलैश का मतलब है कि बॉल स्क्रू, ड्राइव बेल्ट या लीनियर गाइड में भौतिक ढीलापन है। आप एक निश्चित सॉफ्टवेयर नंबर से यांत्रिक ढीलेपन को कैलिब्रेट करके दूर नहीं कर सकते, क्योंकि मशीन के हर बार दिशा बदलने पर त्रुटि बदल जाती है।
X-अक्ष फ्लैंज की लंबाई को नियंत्रित करता है, लेकिन R-अक्ष (ऊपर-नीचे की ऊर्ध्वाधर गति) नियंत्रित करता है कि शीट डाई पर कैसे बैठती है। यदि R-अक्ष बहुत ऊँचा सेट है, तो बैकगेज फिंगर शीट के पीछे के किनारे को डाई फेस से ऊपर उठा देंगे। जब पंच नीचे आता है, तो शीट पीछे की ओर रॉक करती है।
यह रॉकिंग प्रवेश कोण को बदल देती है और अंतिम बेंड डिग्री को बदलती है, जिससे यह रैम डिफ्लेक्शन समस्या जैसी दिखाई देती है।
R-अक्ष को नीचे लाएँ ताकि फिंगर शीट को डाई के ऊपरी हिस्से के साथ बिल्कुल फ्लश सहारा दें। जब आप धातु को स्टॉप्स के खिलाफ धकेलें, तो उसे ध्यान से देखें। यदि शीट पीछे की ओर झुकती है, अटकती है या उठती है, तो आपकी फिंगर डाई ज्योमेट्री के विरुद्ध काम कर रही हैं। पैडल दबाए जाने से पहले शीट को डाई शोल्डर्स पर पूरी तरह सपाट बैठना चाहिए।
आपको यह ठीक-ठीक जानने के लिए रिकॉर्ड की आवश्यकता है कि आप किस प्रकार की त्रुटि से जूझ रहे हैं। सभी 3 से 5 परीक्षण स्थितियों पर गेज ब्लॉक माप लिखें। यदि गेज पूरे बेड पर लगातार ठीक 1 mm से ऑफ है, तो आपके पास लीनियर त्रुटि है—एक सरल भौतिक ऑफसेट जिसे आप गेज बार पर या मास्टर CNC पैरामीटर में समायोजित कर सकते हैं।
यदि संख्याएँ बेतरतीब ढंग से ऊपर-नीचे होती हैं, तो आपके पास यांत्रिक घिसावट है।
रैंडम संख्याओं का मतलब है कि बॉल स्क्रू फेल हो रहे हैं या फिंगर ब्लॉक ढीले हैं, जिन्हें मेंटेनेंस की आवश्यकता है, कैलिब्रेशन की नहीं। लेकिन यदि मशीन गेज ब्लॉक्स के साथ पूरी तरह सही मापती है और आपके टेस्ट बेंड फिर भी असंगत फ्लैंज देते हैं, तो आयरन ठीक है। समस्या ऑपरेटर हैंडलिंग की है—कोई शीट को स्टॉप्स के खिलाफ बहुत जोर से धकेल रहा है और पंच लगने से पहले धातु को बो कर रहा है। एक बार जब आप डेटा लॉग कर लेते हैं और साबित कर देते हैं कि रैम और बैकगेज दोनों यांत्रिक रूप से ईमानदार हैं, तो मशीन फ्रेम आधिकारिक रूप से क्लियर हो जाता है। आयरन सत्यापित हो जाने और आपकी टूलिंग तथा सामग्री नियंत्रित होने के बाद, केवल बचा हुआ संदिग्ध कंट्रोलर का एंगल मैथ है—यही वह स्पष्ट तार्किक गेट है जहाँ अंततः आपको सॉफ्टवेयर समायोजित करने का अधिकार मिलता है।
CNHAWE की 2024 कैलिब्रेशन गाइड ऑपरेटरों के लिए स्पष्ट सीमा तय करती है: यदि आपका टेस्ट बेंड केंद्र से किनारे तक ±0.5 डिग्री से अधिक का अंतर दिखाता है, तो आपके पास एंगल ऑफसेट समस्या नहीं है। आप अभी भी ज्योमेट्री या डिफ्लेक्शन समस्या से जूझ रहे हैं। आप धँसते हुए फर्श को उस पर मोटा कालीन बिछाकर ठीक नहीं कर सकते। लेकिन यदि आपने बेड को लेवल करने, बैकगेज को स्क्वायर करने और रैम को सत्यापित करने के चरणों का पालन किया है, तो आयरन अंततः ईमानदार है। जब मशीन यांत्रिक रूप से सही हो, तो पूरे बेड पर एक समान एंगल त्रुटि का मतलब है कि CNC बस भौतिक वास्तविकता से सहमत नहीं है। इसी चरण पर ADH Machine Tool जैसे पूरी तरह CNC-आधारित शीट-मेटल समाधान देने वाले निर्माता की CNC प्रेस ब्रेक क्षमता प्रासंगिक हो जाती है, क्योंकि नियंत्रित बेंडिंग में वास्तविक लाभ तभी मिलता है जब यांत्रिक स्थिरता के बाद कंट्रोल-सिस्टम ऑफसेट को सही तरह से लागू किया जा सके। यह एक वास्तविक कंट्रोल-सिस्टम ऑफसेट है, और अब हम इसे सच में ठीक कर सकते हैं।
Emin Academy के 2024 रखरखाव डेटा से पता चलता है कि केवल ±0.002 इंच (±0.05 mm) का रैखिक गति विचलन भी अनिवार्य मशीन सुधार को ट्रिगर करने के लिए पर्याप्त है। कोण त्रुटि पूरी तरह रैखिक यात्रा के बाद की चीज़ है। यदि रैम यात्रा कुछ हजारवें इंच से तिरछी हो जाती है, तो परिणामी बेंड कोण बिगड़ जाता है। क्योंकि हमने पिछले चरणों में रैम और बैकगेज की रैखिक यात्रा पहले ही सत्यापित कर ली है, इसलिए बची हुई कोई भी कोण त्रुटि कंट्रोलर के भीतर केवल एक सीधी गणितीय समस्या है। CNHAWE का वर्कफ़्लो इस अपवाद की पुष्टि करता है: जब मशीन फ्रेम स्थिर हो और दोहराए गए टेस्ट बेंड एक कसे हुए, अनुमानित दायरे में कोण दें, तो सीधा सॉफ़्टवेयर ऑफसेट ही सही सुधार है। कंट्रोलर को बस यह ठीक-ठीक बताने की जरूरत है कि पंच टिप वास्तव में कहाँ है, उसकी तुलना में जहाँ सॉफ़्टवेयर उसे मानकर चल रहा है।
टेस्ट बेंड स्वयं भी आपको आसानी से गलत संकेत दे सकता है। Emin Academy के 2024 में सामान्य गलतियों के विश्लेषण में चेतावनी दी गई है कि दोहरावयोग्यता की विफलताएँ अक्सर ट्रायलों के बीच सेटअप बदलने से होती हैं, खराब CNC ऑफसेट से नहीं। यदि आप 11-गेज कोल्ड-रोल्ड स्टील का टेस्ट पीस चलाते हैं, उसे मापते हैं, और फिर किसी अलग मास्टर कॉइल से काटा गया दूसरा पीस चलाते हैं, तो सामग्री की मोटाई और यील्ड स्ट्रेंथ अभी बदल गई। परिणामस्वरूप कोण भी उसी के साथ बदल जाएगा।
अपने वेरिएबल्स को स्थिर रखें।
हर टेस्ट के लिए ठीक वही पंच और डाई इस्तेमाल करें। अपने टेस्ट कूपन धातु की उसी शीट से काटें, और ग्रेन की दिशा बिल्कुल समान रखें। उन्हें उसी क्रम में बेंड करें, और कैलिब्रेटेड प्रोट्रैक्टर से बिल्कुल उन्हीं स्थानों—बाएँ, केंद्र और दाएँ—पर मापें। यदि आप टेस्ट बेंड्स के बीच एक भी वेरिएबल बदलते हैं, तो आप अपने CNC को एक काल्पनिक त्रुटि के अनुसार ट्यून कर रहे हैं, जिससे यह निश्चित हो जाता है कि नई स्टील शीट लोड होते ही आपका कैलिब्रेशन भटक जाएगा।
ADHMT की 2024 कैलिब्रेशन प्रक्रिया एक पारंपरिक जाल की ओर इशारा करती है: केंद्र का कोण अक्सर सिरों की तुलना में बड़ा, या अधिक खुला, होता है। यदि आपकी बाईं और दाईं तरफ 90 डिग्री मापी जाती है लेकिन केंद्र 92 डिग्री मापता है, तो ग्लोबल CNC कोण ऑफसेट आपको नहीं बचाएगा। यदि आप केंद्र को 90 डिग्री तक बंद करने के लिए ग्लोबल ऑफसेट समायोजित करते हैं, तो सिरे 88 डिग्री तक ओवरबेंड हो जाएँगे।
यदि यह अंतर आपकी मशीन पर बार-बार दिख रहा है और आपको CNC प्रेस ब्रेक, टूलिंग या क्राउनिंग सेटअप के अनुसार सही सुधार चुनने में सहायता चाहिए, तो ADH Machine Tool से संपर्क करें और अपनी बेंडिंग आवश्यकता पर तकनीकी चर्चा शुरू करें।
उस विशिष्ट पैटर्न के लिए कोण ऑफसेट नहीं, बल्कि क्राउनिंग कम्पेंसेशन चाहिए।
क्राउनिंग मान बदलें और तब तक फिर से टेस्ट करें जब तक तीनों स्थितियाँ एक समान न हो जाएँ। जब बायाँ, केंद्र और दायाँ पूरी तरह मेल खाने लगें—भले ही वे सभी 91 डिग्री दिखा रहे हों—तभी आप पूरे बेड को 90 डिग्री पर लाने के लिए ग्लोबल कोण ऑफसेट लागू करते हैं या कंट्रोलर में कोण सुधार तालिका बनाते हैं। धातु आपको जो पैटर्न देती है, उसे पढ़ें। ग्लोबल ऑफसेट समान त्रुटियों को ठीक करते हैं, क्राउनिंग केंद्र में झुकाव वाली त्रुटियों को ठीक करती है, और प्रेशर सुधार टननेज-संबंधित स्प्रिंगबैक को ठीक करते हैं।
कंट्रोलर में सुधार दर्ज करना काम का केवल आधा हिस्सा है। आपको साबित करना होगा कि मशीन ने गणना को स्वीकार किया है और टननेज के तहत उसे सही ढंग से लागू करती है। उसी नियंत्रित सामग्री और टूलिंग का उपयोग करके पुष्टि बेंड्स का अंतिम सेट चलाएँ, जिनसे आपने बेसलाइन स्थापित की थी। बाएँ, केंद्र और दाएँ स्थानों की आखिरी बार जाँच करें। यदि कोण आपके लक्ष्य पर पहुँचते हैं और कई पीसों में वहीं बने रहते हैं, तो कैलिब्रेशन लॉक हो गया है। यांत्रिक ज्योमेट्री को पहले सही साबित करने के लिए बाध्य करके, आपने शोर को हटा दिया, और वास्तविक उत्पादन के दौरान ऑपरेटर के प्रबंधन के लिए केवल वास्तविक सामग्री और टूलिंग व्यवहार छोड़ दिए।
आपने अभी-अभी बेसमेंट में जोइस्ट को समतल करने में घंटों लगाए हैं, इसलिए अगर रसोई की मेज अब भी डगमगाती है, तो आप फर्श नहीं उखाड़ते। आप मेज के पैरों की जाँच करते हैं। यही नियम आपके प्रेस ब्रेक पर भी लागू होता है। हमने साबित कर दिया कि रैम समानांतर है, बेड सपाट है, और बैकगेज स्क्वेयर है। मशीन की लोहे की संरचना सही है। अगर सुबह के पार्ट्स बिल्कुल सही हैं, लेकिन दोपहर के पार्ट्स अचानक दो डिग्री खुले आ रहे हैं, तो मशीन ने लंच के दौरान खुद को अन-कैलिब्रेट नहीं कर लिया। कंट्रोलर से छेड़छाड़ बंद करें। जब पूरी तरह ट्रैम की हुई मशीन खराब कोण देती है, तो बदला हुआ वैरिएबल क्लैम्प में लगा हुआ है या डाई पर रखा हुआ है।
घिसा हुआ पंच टिप आपके CNC को गलत संकेत देगा। अगर आपने मशीन को एक बिलकुल साफ, हार्डन्ड टूल से ज़ीरो किया था, लेकिन उत्पादन में ऐसा पंच इस्तेमाल हो रहा है जिसने हजारों पार्ट्स बनाए हैं, तो उसका वास्तविक रेडियस चपटा हो चुका है। कंट्रोलर अब भी स्ट्रोक की गणना एक तेज टिप के आधार पर करता है। एक मिलीमीटर के उस छोटे से हिस्से की कमी का मतलब है कि रैम जल्दी बॉटम आउट हो जाता है, जिससे बेंड खुला रह जाता है।
डाई शोल्डर्स की जाँच करें।
जिस डाई को बेड पर घसीटा गया हो या जिस पर स्थानीय रूप से भारी टनेज डाला गया हो, उसमें असमान घिसाव आ सकता है, जिससे शीट पर ड्रैग पैदा होता है और वह लेवलिंग समस्या जैसा दिखता है। Y-axis पैरामीटर छूने के बारे में सोचने से पहले ही टूल्स निकालें और उनकी जाँच करें। अगर नया पंच लगाने से कोण ठीक हो जाता है, तो आपका कैलिब्रेशन सही है। आपकी टूलिंग खराब है।
स्टील कागज़ नहीं है। वह प्रतिरोध करता है।
अगर आप 11-gauge cold-rolled steel की मास्टर कॉइल से एक टेस्ट कूपन काटते हैं, तो आपका कैलिब्रेशन उसी खास बैच की यील्ड स्ट्रेंथ और मोटाई से लॉक हो जाता है। लेकिन मिल टॉलरेंस बदलते रहते हैं। एक काल्पनिक शीट जिसकी मोटाई अपेक्षित 0.120 इंच के बजाय 0.115 इंच मापी जाती है, प्रोग्राम की गई गहराई पर वही अंदरूनी रेडियस नहीं पाएगी, जिसके परिणामस्वरूप फ्लैंज कम बेंड होगा।
ग्रेन दिशा भी उतनी ही कठोर है। ग्रेन के साथ बेंड करने में कम टनेज लगता है और ग्रेन के आर-पार बेंड करने की तुलना में कम स्प्रिंगबैक होता है। अगर लेज़र ऑपरेटर ने स्क्रैप बचाने के लिए दोपहर के पार्ट्स को नब्बे डिग्री अलग दिशा में नेस्ट किया है, तो ब्रेक उन्हें अलग तरह से बेंड करेगा। मशीन ठीक वही कर रही है जो उसे बताया गया था। बस स्टील ने नियम बदल दिए।
हाइड्रॉलिक्स शुरुआत में कड़े चलते हैं।
ठंडा तेल गर्म तेल से अलग तरह से चलता है। एक सामान्य शॉप वातावरण में, सिलेंडरों में मौजूद हाइड्रॉलिक फ्लूइड कुछ घंटों की लगातार साइक्लिंग के बाद गर्म होकर पतला हो जाता है, जिससे वाल्व के रिस्पॉन्स टाइम और प्रेशर डायनेमिक्स में सूक्ष्म बदलाव आता है। भारी थर्मल लोड के तहत फ्रेम स्वयं भी थोड़ा फैल सकता है।
यदि दिन के आपके पहले पाँच पार्ट्स टाइट हैं लेकिन बाकी शिफ्ट लूज़ चलती है, तो आप कैलिब्रेशन विफलता नहीं, बल्कि थर्मल कर्व देख रहे हैं। मशीन को गर्म होने दें। टाइट-टॉलरेंस एयरोस्पेस पार्ट्स चलाने से पहले रैम को दस मिनट तक खाली साइकिल कराएँ, और आप सुबह के काल्पनिक ऑफसेट्स का पीछा करना बंद कर देंगे।
कंट्रोलर केवल वही जानता है जो आप उसे बताते हैं। यदि ब्रेक को यांत्रिक रूप से सत्यापित किया गया है और सामग्री को कैलिपर्स से मापा गया है, तो लगातार बनी रहने वाली त्रुटि का अर्थ है कि जॉब प्रोफाइल CNC को गलत डेटा दे रही है।
एक सामान्य जाल किसी विशिष्ट हाई-टेंसाइल सामग्री के लिए सामान्य बेंड अलाउंस का उपयोग करना है। यदि सेटअप शीट सामग्री की मोटाई के लिए बहुत छोटा V-die निर्धारित करती है, तो टननेज बढ़ता है, फ्रेम डिफ्लेक्ट होता है, और कोण खुल जाता है। आप इसे मशीन के ग्लोबल कैलिब्रेशन को ओवरराइड करके ठीक नहीं करते। आप इसे टूल लाइब्रेरी अपडेट करके, बेंड डिडक्शन सही करके, या सेटअप शीट फिर से लिखकर ठीक करते हैं। मशीन की बेसलाइन की रक्षा करें। जब आयरन सही हो, तो प्रोग्राम को वास्तविकता से मेल खाने के लिए बाध्य करें।
ऑपरेटरों से अक्सर कहा जाता है कि सेटअप को डायल इन करने के लिए उसी ब्लैंक से निकली स्केलेटन स्ट्रिप्स का उपयोग करें। यह तार्किक लगता है, लेकिन यह एक जाल है। ठीक उसी शीट से काटे गए पार्ट्स भी टननेज के तहत अलग तरह से व्यवहार कर सकते हैं, क्योंकि सामग्री की स्थानीय मेमोरी और लेज़र से हुए स्ट्रेस रिलीफ का असर होता है। यदि आप स्केलेटन स्ट्रिप पर दो डिग्री की त्रुटि ठीक करने के लिए मशीन के ग्लोबल Y-axis ऑफसेट को समायोजित करते हैं, तो आपने ब्रेक के स्थायी दिमाग में सामग्री की एक अस्थायी विचित्रता पका दी है। ऑफसेट्स का पीछा करने के चक्र को रोकने के लिए, आपको संचालन का एक सख्त क्रम चाहिए जो मशीन की ज्योमेट्री को धातु के अनिश्चित व्यवहार से अलग करे।
पहला प्रोडक्शन पार्ट चलने से पहले, आप आयरन को साबित करते हैं। इसके लिए सिंगल-पॉइंट बैकगेज चेक पूरी तरह अपर्याप्त है। आपको बैकगेज को किसी ज्ञात भौतिक ब्लॉक से एंकर करना होगा, फिर पूरी ट्रैवल रेंज में कई स्थितियों पर उसे सत्यापित करना होगा—50 mm, 200 mm और 500 mm जैसी लंबाइयों की जाँच करते हुए। डिजिटल रीडआउट स्ट्रोक के सामने वाले हिस्से में बिल्कुल सही हो सकता है और पीछे की ओर पूरे एक मिलीमीटर तक ड्रिफ्ट कर सकता है।
एक समर्पित, बिल्कुल साफ-सुथरे टेस्ट टूलिंग सेट का उपयोग करके बाएँ, केंद्र और दाएँ तरफ टेस्ट बेंड चलाएँ।
अपने प्रोडक्शन डाई शोल्डर्स में गॉलिंग और अपने पंचों में चपटे हो चुके टिप्स की दृष्टि से जाँच करें। यदि टेस्ट बेंड पूरे बेड में लक्ष्य कोण पर आते हैं और गेज हर दूरी पर अपनी स्थिति बनाए रखता है, तो मशीन ईमानदार है। आप शिफ्ट के लिए बेसलाइन लॉक कर देते हैं और उसे बदलने से इनकार करते हैं।
जब दोपहर 2:00 बजे खराब बेंड होना लगभग तय ही हो जाता है, तो आप कंट्रोलर पर अंधाधुंध हाथ डालने के बजाय एक डायग्नोस्टिक सूची चलाते हैं। क्या ऑपरेटर ने पंच को सही तरह से बैठाया था, या टैंग के ऊपर कोई गैप है? क्या सामग्री की मोटाई मिल टॉलरेंस से बाहर चली गई? क्या भारी प्लेट घसीटने से डाई असमान रूप से घिस गई है?
ठीक एक ही सीमा-स्थिति है जहाँ CNC एंगल ऑफसेट को समायोजित करना सही कदम होता है।
अगर मशीन ने सुबह की ज्योमेट्री जाँचें पास कर ली हैं, टूलिंग बिल्कुल सही है, सामग्री का बैच पूरी तरह एकसमान है, और फिर भी पूरे बेड पर एंगल बिल्कुल समान मार्जिन से समान रूप से गलत है, तो ऑफसेट कैलिब्रेशन सही सुधार है। यह विशिष्ट प्रमाण दिखाता है कि आपके पास कोई वास्तविक सेंसर या कंट्रोलर विसंगति है, न कि कोई स्थानीय भौतिक वैरिएबल।
कभी-कभी असल में मशीन ही टूटी होती है। असामान्य डिफ्लेक्शन बेंडिंग की सटीकता को नष्ट कर देता है, और किसी भी कैलिब्रेशन क्रम को आगे बढ़ाने से पहले आपको टूटे हुए हिस्सों को बदलना ही होगा। अगर क्राउनिंग वेज टूट गया है, तो सॉफ्टवेयर ट्यूनिंग कितनी भी कर लें, बेड समतल नहीं होगा। अगर Y1 और Y2 सिलिंडरों को रैम को लेवल करने के लिए बहुत अलग-अलग स्ट्रोक गहराइयों की जरूरत पड़ रही है, तो आप एक फेल होती प्रपोर्शनल वाल्व या खुरची हुई रैम गाइड देख रहे हैं।
बटन दबाना बंद करें।
किसी यांत्रिक खराबी को बड़े Y-axis ऑफसेट के पीछे छिपाना सिर्फ यह पक्का करता है कि कल, जब घटक आखिरकार पूरी तरह जवाब दे देगा, तो आप पार्ट्स स्क्रैप करेंगे। जब भौतिक ज्योमेट्री स्क्वायर होने से इनकार करे, या बैकगेज यात्रा के दौरान अटकने लगे, तो आप कंट्रोलर से दूर हटते हैं और मेंटेनेंस को बुलाते हैं।
शिफ्ट खत्म हो जाती है, लेकिन मशीन की मेमोरी बनी रहती है। अगर आप यह दस्तावेज किए बिना चले जाते हैं कि मशीन की बेसलाइन ज्योमेट्री स्क्वायर और सही है, तो नाइट शिफ्ट ऑपरेटर एक जाल में कदम रखता है। वे खराब बेंड देखेंगे और तुरंत कंट्रोलर में नंबर डालना शुरू कर देंगे।
खराब एंगल की शिकायत वाला स्टिकी नोट छोड़ने के बजाय, दस्तावेज करें कि रैम, बेड, और बैकगेज ने अपनी मैकेनिकल जाँचें पास कर ली हैं। इससे अगले ऑपरेटर को पता चलता है कि सॉफ्टवेयर से छेड़छाड़ करने के बजाय सेटअप, टूलिंग, या सामग्री को देखना है।
बेड के बाएँ हिस्से पर उस 92-degree बेंड को याद करें जिसने आपकी सुबह खराब कर दी थी। अगर आपने शुरुआत में ही मशीन की लोहे वाली बुनियाद को प्रमाणित किया होता—पंच सीटिंग की जाँच करके, Y1/Y2 टिल्ट सत्यापित करके, और बेड क्राउनिंग की पुष्टि करके—तो आप पाँच मिनट में असली यांत्रिक समस्या ढूँढ़ लेते। इसके बजाय, आपने CNC ऑफसेट के साथ एक भूत का पीछा करते हुए दो घंटे बिताए और इसी प्रक्रिया में बेड के दाएँ हिस्से को भी बिगाड़ दिया।
एक अच्छा ऑपरेटर अपनी शिफ्ट ऑफसेट का अनुमान लगाने में नहीं बिताता। वह मशीन की बेसलाइन की रक्षा करता है। पहले साबित करें कि मशीन की लोहे वाली संरचना सही है। जब आपको पता हो कि मैकेनिक्स बिल्कुल सटीक हैं, तब सॉफ्टवेयर सच में वही करता है जो आप उसे करने को कहते हैं। तब आप प्रेस ब्रेक से लड़ना बंद करते हैं, और धातु को नियंत्रित करना शुरू करते हैं।
