क्या लेज़र कटिंग मशीन धातु काट सकती है? सही मशीन कैसे चुनें
हाँ—लेकिन हर लेज़र कटर धातु की पूरी मोटाई को आर-पार नहीं काट सकता हाँ, लेज़र कटिंग मशीनें धातु काट सकती…

सटीक धातु मुद्रांकन विभिन्न उद्योगों द्वारा धातु की शीट्स को अनुकूलित पुर्जों में बदलने के लिए सबसे अधिक उपयोग की जाने वाली धातु कार्य तकनीकों में से एक है।
प्रगतिशील धातु मुद्रांकन में एक उपकरण का उपयोग किया जाता है जिसे प्रगतिशील डाई कहा जाता है, जिसमें कई मुद्रांकन स्टेशन शामिल होते हैं जो एक धातु शीट की पट्टी पर एक साथ कई ऑपरेशन करते हैं। एक फीडिंग सिस्टम पट्टी को उसकी कॉइल से अनरोल करता है, और फिर वह पट्टी डाई के प्रत्येक कार्य स्टेशन से गुजरती है जब तक कि अंतिम पुर्जा तैयार न हो जाए।
इस प्रक्रिया में विभिन्न प्रकार की सामग्री और तकनीकों का उपयोग होता है, इसलिए सभी प्रभावशाली कारकों पर विचार करना और उपलब्ध विकल्पों को पूरी तरह से समझना बेहद जरूरी है।
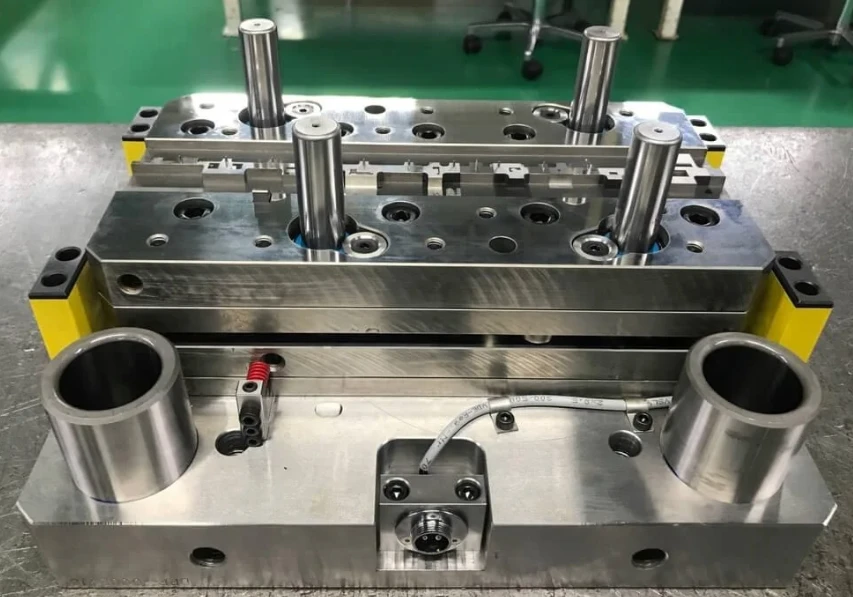
Research and Markets की एक रिपोर्ट के अनुसार, 2027 तक वैश्विक धातु मुद्रांकन बाजार $250 अरब तक पहुँच जाएगा। सटीक मुद्रांकन के लिए उपकरणों और नई सामग्रियों की बढ़ती मांग और विकास के साथ, उद्योग को इन आवश्यकताओं को पूरा करने के लिए खुद को लगातार अनुकूलित करना होगा। वर्तमान धातु रोलिंग तकनीकें पारंपरिक मैनुअल प्रक्रियाओं की तुलना में कहीं अधिक उन्नत हैं, फिर भी निर्माण के दौरान निर्माताओं को बार-बार चुनौतियों का सामना करना पड़ता है।
अक्सर होने वाली समस्याओं में से एक है धातु में दरारें आना, जो आमतौर पर गर्म या ठंडे रोलिंग के दौरान किनारों के साथ दिखाई देती हैं। इसका कारण असमान ताप या रोलिंग हो सकता है, हालांकि अन्य धातुविज्ञान संबंधी कारकों को भी ध्यान में रखना चाहिए।
आस्टेनिटिक स्टेनलेस स्टील एक मेटास्टेबल प्रकार है, जो विकृति के दौरान मार्टेंसाइटिक चरण की शुरुआत करता है। इस स्टील में ठंडे काम के दौरान कठोरता की दर भी अधिक होती है (SS के लिए 0.34%)। मार्टेंसाइटिक चरण भंगुर होता है और दरारों के प्रति संवेदनशील होता है।
प्लास्टिक विकृति के दौरान, जैसे-जैसे विस्तार बढ़ता है, मार्टेंसाइट सामग्री और अवशिष्ट तनाव दोनों बढ़ते हैं। अवशिष्ट तनाव और मार्टेंसाइट सामग्री के अनुपात जितना अधिक होगा, अवशिष्ट तनाव उतना ही अधिक होगा, जिससे प्रोसेसिंग के दौरान दरारें आने की संभावना बढ़ जाती है।
जैसा कि सटीक मुद्रांकन की अधिकांश चुनौतियों में होता है, दरारों का सबसे प्रभावी समाधान है उनकी मूल वजह की पहचान करना और उसे दूर करना। धातुविज्ञान में अनुभव रखने वाले प्रिसिजन रोलिंग विशेषज्ञ के साथ सहयोग करना मुद्रांकन करने वालों के लिए इन समस्याओं की जड़ तक पहुँचने और समाधान खोजने में अत्यंत लाभकारी हो सकता है।
निर्माता सटीक मुद्रांकन में कई तरह की धातुओं का उपयोग कर सकते हैं। हालांकि, कुछ प्रक्रियाएँ और धातु के प्रकार मुद्रांकन के दौरान बेहतर प्रदर्शन करते हैं या कुछ विशेष अनुप्रयोगों के लिए अधिक उपयुक्त होते हैं।
गर्म रोल्ड स्टील को उच्च तापमान पर प्रेस करने के बाद तेजी से ठंडा किया जाता है, जिससे इसकी सतह खुरदरी हो जाती है। उन अनुप्रयोगों के लिए जहाँ और अधिक सटीकता और कड़े डाइमेंशनल टॉलरेंस की आवश्यकता होती है, धातु शीट को कमरे के तापमान पर अतिरिक्त कोल्ड फिनिशिंग प्रक्रियाओं से गुजारा जाता है।
जब धातु को कोल्ड रोलिंग के दौरान मैकेनिकल स्ट्रेस दिया जाता है, तो उसकी क्रिस्टलीय संरचना में स्थायी परिवर्तन आ जाता है। यह उसकी मजबूती और सामान्यतः उसके जंग प्रतिरोध को भी बढ़ा देता है।
कोल्ड रोल्ड स्टेनलेस स्टील की कॉइल को सटीकता के साथ बनाया जा सकता है, जिससे धातु बहुत ही सख्त टॉलरेंस के अनुसार ढल सकती है। स्वयं सटीक मुद्रांकन में धातु को आकार देने के लिए डाई का उपयोग किया जाता है। यह प्रक्रिया आमतौर पर कमरे के तापमान पर होती है, इसलिए इसे कोल्ड प्रोसेस माना जाता है।
गर्म रोल्ड स्टील की तुलना में, कोल्ड रोल्ड स्टील में सटीक मुद्रांकन की बढ़ती आवश्यकताओं के लिए आदर्श गुण होते हैं, जिनमें शामिल हैं:
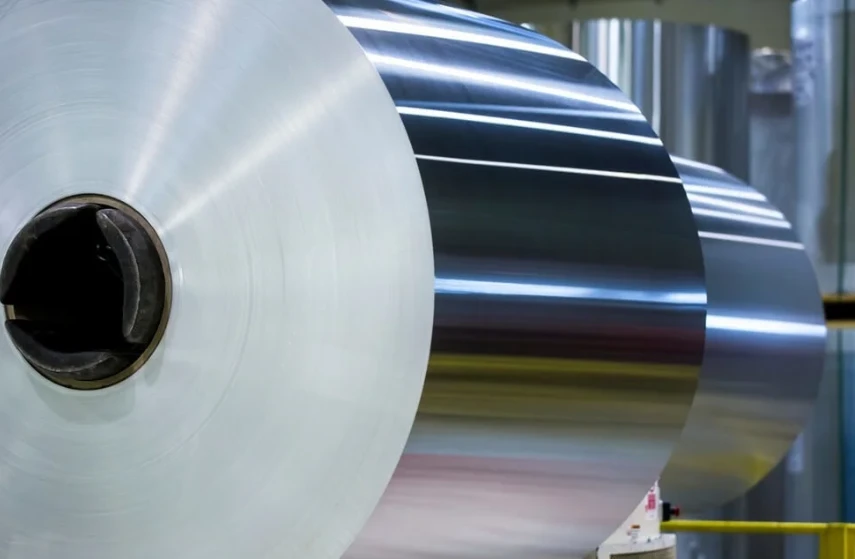
कौन सी धातु उपयोग करनी है, इसका निर्णय लेते समय प्रत्येक विकल्प के लाभ और सीमाओं के साथ-साथ पुर्जे की विशिष्ट आवश्यकताओं का सावधानीपूर्वक विश्लेषण करना चाहिए। उदाहरण के लिए, एल्युमिनियम स्टेनलेस स्टील की तुलना में अधिक मुलायम और हल्का होता है और यह विद्युत का उत्कृष्ट संवाहक है। हालांकि, स्टेनलेस स्टील बहुत अधिक तापमान और अधिक संक्षारक वातावरण को झेल सकता है।
दूसरी ओर, टाइटेनियम हल्का होता है, लेकिन एल्युमिनियम से कहीं अधिक मजबूत और टिकाऊ होता है, जिससे वह एयरोस्पेस, सैन्य और रक्षा जैसे क्षेत्रों के लिए आदर्श विकल्प बन जाता है, जहाँ उच्च शक्ति-से-वजन अनुपात आवश्यक होता है।
टाइटेनियम जंगरोधी है और शरीर में मेडिकल इम्प्लांट के रूप में भी सुरक्षित है। सार रूप में, सामग्री का चयन उस मिश्रधातु और उसके गुणों के मेल पर आधारित होना चाहिए, जो अनुप्रयोग की जरूरतों के अनुरूप हो।
सटीक मुद्रांकन के लिए सामग्री का चयन करते समय, प्रमुख कारकों में डक्टिलिटी और फॉर्मेबिलिटी, तन्यता शक्ति, मशीनिंग योग्यता और कार्य द्वारा कठोरता बढ़ने की दर शामिल हैं।
फॉर्मिंग एक निश्चित बिंदु पर होती है, जो सामग्री की यील्ड स्ट्रेंथ और टेन्साइल स्ट्रेंथ के बीच होता है। यदि यील्ड स्ट्रेंथ पार नहीं होती, तो फॉर्मिंग नहीं होती। हालांकि, टेन्साइल स्ट्रेंथ पार करने पर सामग्री टूट जाती है। उच्च शक्ति वाली सामग्रियों में यह विंडो बहुत संकरी हो सकती है।
किसी सामग्री का दाना आकार अक्सर उसकी फॉर्मेबिलिटी का संकेतक माना जाता है, और एकसमान दाना आकार फॉर्मिंग ऑपरेशनों के लिए विशेष रूप से वांछनीय होता है। दाना आकार को ऐनीलिंग फर्नेस के तापमान और रोलिंग लाइन पर पट्टी की गति की सटीक निगरानी के जरिए बहुत सटीक रूप से नियंत्रित किया जा सकता है।
तन्यता शक्ति यह मापती है कि कोई सामग्री टूटे बिना कितनी ताकत सह सकती है। कुछ धातुएँ स्वाभाविक रूप से दूसरों की तुलना में अधिक मजबूत होती हैं, और उनकी शक्ति में विविधता मिश्रधातु के घटकों पर निर्भर करती है। निर्माण और उपयोग के दौरान सही ताकत झेल सके, इसके लिए चयनित धातु की तन्यता शक्ति को ध्यान में रखना जरूरी है।
मशीनिंग योग्यता यह आकलन करती है कि कोई सामग्री कितनी आसानी से काटी या आकार दी जा सकती है। वे गुण जो किसी सामग्री के समग्र प्रदर्शन को बेहतर बनाते हैं, अक्सर उसकी मशीनिंग योग्यता को कम कर देते हैं, इसलिए निर्माताओं को यह पहलू अन्य प्रमुख आवश्यकताओं को पूरा करने के बाद ही प्राथमिकता देनी चाहिए।
आसान मशीनिंग वाली सामग्री से सटीक कट और उच्च गुणवत्ता वाले फिनिश मिलते हैं, जिससे लागत घटती है। हालांकि, कार्यात्मक आवश्यकताओं की पूर्ति को मशीनिंग की आसानी से ऊपर रखना जरूरी है।
जब धातु पर कार्य या मुद्रांकन किया जाता है, तो उसकी हार्डनेस बदल जाती है, जिससे वह और कठोर या भंगुर हो सकती है। इस बदलाव की गति को कार्य द्वारा कठोरता बढ़ने की दर कहा जाता है। आवश्यक विकृति और किसी विशेष ऑपरेशन में किए गए कार्य के आधार पर, सामग्री को दोबारा ऐनील करना पड़ सकता है, ताकि उसके गुण बहाल हों और दरार, टूट-फूट या अन्य दोष न आएँ।
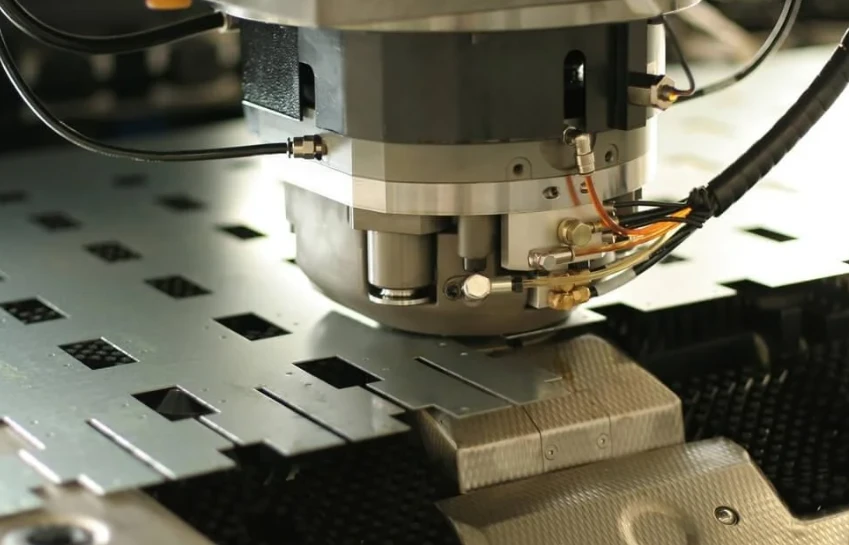
सटीक मुद्रांकन में, निर्माता धातुओं और उनकी मिश्रधातुओं से पुर्जे बनाने के लिए फॉर्मिंग ऑपरेशन्स का उपयोग करते हैं। यह एक अत्यंत बहुमुखी प्रक्रिया है, जिससे जटिल और बारीक पुर्जों का निर्माण उच्च सटीकता और दोहराव के साथ संभव है।
डीप ड्रॉन पुर्जे विशेष रूप से मजबूत होते हैं, क्योंकि फॉर्मिंग के दौरान धातु पर अत्यधिक संपीड़न सीमा लागू होती है। ड्रॉन धातुओं की संरचना अक्सर अत्यधिक संपीड़ित होती है, जिससे उसका क्रिस्टलीय ढांचा अत्यंत कठोर बन जाता है।
डिजाइन गाइड निर्माताओं को उपयुक्त सामग्री और सर्वोत्तम प्रक्रिया चुनने में मदद कर सकते हैं।
नीचे सटीक मुद्रांकन में आमतौर पर उपयोग की जाने वाली फॉर्मिंग ऑपरेशन्स की सूची दी गई है:
