फाइबर लेजर कटिंग धातुओं के लिए व्यापक मार्गदर्शिका: स्टील, एल्युमिनियम, सोना, तांबा और अधिक
कल्पना करें एक ऐसी दुनिया की जहां सटीकता शक्ति से मिलती है, धातु कटिंग में अद्वितीय क्षमताओं को खोलते हुए।…

एल्युमिनियम दुनिया में सबसे अधिक उपयोग होने वाला दूसरा धातु है। इंजीनियर इसे इसकी हल्केपन, जंग-प्रतिरोधी क्षमता और किफायती दाम के कारण पसंद करते हैं।
हालांकि, बिना उपचारित एल्युमिनियम की घिसाव के प्रति प्रतिरोधक क्षमता कम होती है। वातावरण के संपर्क में आते ही इसकी सतह पर स्वाभाविक रूप से एल्युमिनियम ऑक्साइड की पतली परत बन जाती है, जो इसे जंग से बचाती है। लेकिन यह ऑक्साइड परत अन्य पर्यावरणीय तत्वों के साथ प्रतिक्रिया कर घिस सकती है।
इससे बेहतर सुरक्षा देने का उपाय एनोडाइजिंग में निहित है। इस प्रक्रिया के कई अन्य लाभ भी हैं, जिनकी चर्चा हम आगे करेंगे। लेकिन शुरुआत करते हैं आधारभूत जानकारी से।
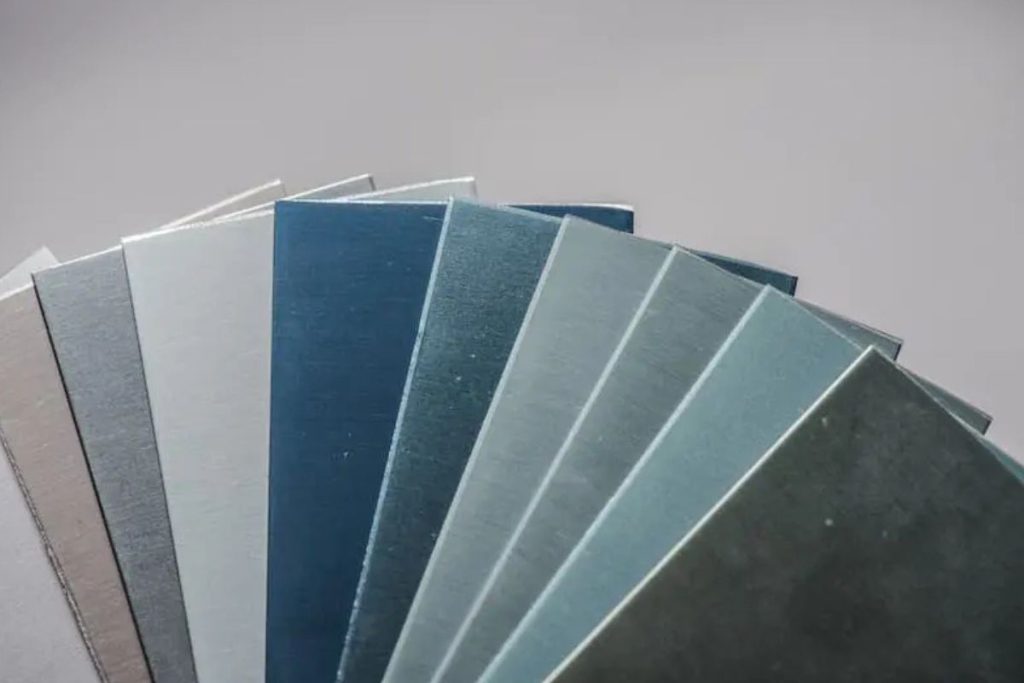
यह एक इलेक्ट्रोकैमिकल प्रक्रिया है, जो उत्पाद या वस्तु की सतह पर एल्युमिनियम ऑक्साइड की परत विकसित करती है। यह परत उत्पाद को घिसाव से बचाती है और साथ ही इसकी सौंदर्यात्मक खूबसूरती भी बढ़ाती है। इस प्रक्रिया में, जिस उत्पाद को कोट किया जाना है, वह इलेक्ट्रोलाइटिक सेल में एनोड (धनात्मक टर्मिनल) के रूप में कार्य करता है, इसी से इसका नाम पड़ा है।
औद्योगिक स्तर पर, एनोडाइजिंग पहली बार 1923 में शुरू हुआ था।
जल्द ही, इस प्रक्रिया में कई प्रकार की विविधताएं आईं, जिसमें अलग-अलग पदार्थों के लिए विभिन्न इलेक्ट्रोलाइटिक रसायनों का उपयोग किया गया। इसी काल में गोवेन और ओ’ब्रायन ने एल्युमिनियम का एनोडाइजिंग करने के लिए सल्फ्यूरिक एसिड का उपयोग किया।
लगभग सौ साल पुरानी यह प्रक्रिया आज भी सबसे अधिक सामान्य और प्रभावी तरीका मानी जाती है।
इस प्रक्रिया का उद्देश्य उत्पाद की सतह पर एल्युमिनियम ऑक्साइड की परत की मोटाई बढ़ाना है।
एल्युमिनियम ऑक्साइड की परत अत्यंत कठोर होती है। मोह्स स्केल पर इसकी कठोरता 9 है, जो केवल हीरे से कम है। इसकी कठोरता के कारण इसे सैंडपेपर जैसे घिसाव वाले औजारों में भी इस्तेमाल किया जाता है। उत्पाद पर इस सामग्री की परत चढ़ाने से घिसाव से उच्च स्तर की सुरक्षा मिलती है।
इस परत की मोटाई एनोडाइजिंग के उद्देश्य पर निर्भर करती है। सजावटी प्रयोजनों के लिए पतली परत पर्याप्त है, जबकि मोटी परत सतह की सुरक्षा के साथ-साथ इसकी खूबसूरती भी बढ़ाती है।
मोटी ऑक्साइड परत सतह को रंगों के लिए भी अधिक उपयुक्त बनाती है, क्योंकि एनोडाइजिंग के दौरान सतह पर सूक्ष्म छिद्र बन जाते हैं। बाद में, इनमें वांछित रंगभरे पिगमेंट्स भरे जाते हैं, जो छिद्रों को पूरी गहराई तक भर देते हैं। इससे रंग अत्यंत टिकाऊ हो जाता है, क्योंकि इसे खरोंच से हटाया नहीं जा सकता।
एनोडाइजिंग, ऑक्साइड परत के भीतर पेंट की जगह एक सामान्य पेंटिंग सतह के रूप में भी उपयोग में लाई जा सकती है।
एल्युमिनियम का एनोडाइजिंग इसकी इन्सुलेशन क्षमता भी बढ़ाता है, क्योंकि एल्युमिनियम ऑक्साइड विद्युत का अच्छा संचालक नहीं होता।
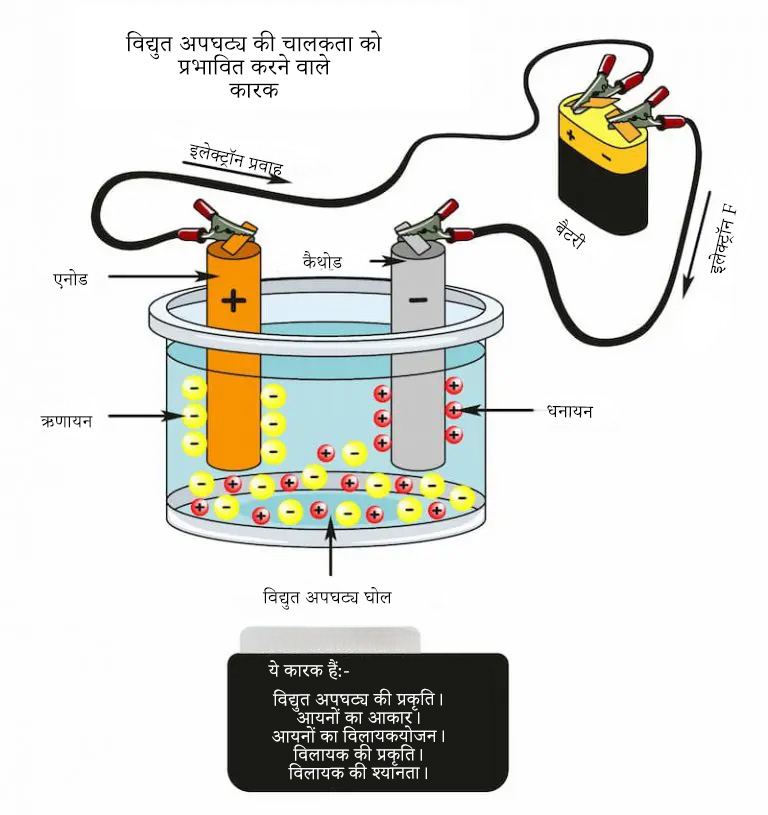
एनोडाइजिंग इलेक्ट्रोलाइटिक सेल के सिद्धांत पर आधारित है। इस प्रक्रिया में, एनोडाइजिंग टैंक में उपयुक्त इलेक्ट्रोलाइट भरा जाता है। इसमें उत्पाद को इस तरह डुबोया जाता है कि उसकी अधिकतम सतह इलेक्ट्रोलाइट के संपर्क में आए।
इसके बाद, टैंक में उपयुक्त तत्वों (आमतौर पर सीसा या एल्युमिनियम) की प्लेटें लगाई जाती हैं। अगला कदम कैथोड और एनोड के बीच विद्युत सर्किट को एक ऊर्जा स्रोत से जोड़ने का होता है।
एल्युमिनियम के उत्पाद को बैटरी के धनात्मक टर्मिनल से जोड़ा जाता है, और प्लेटों को ऋणात्मक टर्मिनल से। सर्किट पूरा होने पर इसमें विद्युत धारा प्रवाहित होती है।
विद्युत धारा का मान और समय यह निर्धारित करता है कि उत्पाद पर बनी एल्युमिनियम ऑक्साइड की परत कितनी मोटी और मजबूत होगी।
आजकल के अधिकांश एनोडाइजिंग सिस्टम पारंपरिक सल्फ्यूरिक एसिड बाथ का ही उपयोग करते हैं। हालांकि, उत्पाद की सुंदरता व कार्यक्षमता बढ़ाने के लिए कई तकनीकी सुधार किए गए हैं।
आधुनिक एनोडाइजिंग प्रक्रिया अत्यंत तकनीकी है। सामान्यतः, इसमें निम्नलिखित चरण होते हैं।
एनोडाइजिंग से पहले एल्युमिनियम उत्पाद की सतह को अच्छी तरह से साफ किया जाना चाहिए। सतह को उजागर करने के लिए अम्लीय या क्षारीय सफाई एजेंटों का उपयोग किया जाता है, जो चिकनाई और गंदगी को हटाते हैं।
इस चरण में सतह की सभी खामियां दूर की जाती हैं। इसका उद्देश्य एक साफ और चिकनी सतह के साथ आकर्षक फिनिश देना होता है। इसे मुख्यतः दो तरीकों से हासिल किया जाता है: चमकाना और रासायनिक उपचार।
चमकाने या पॉलिशिंग से सफाई के बाद बचे भारी धात्विक अवशेष हट जाते हैं। सतह को रासायनिक रूप से चिकना और एनोडाइजिंग के लिए तैयार करने हेतु नाइट्रिक और फॉस्फोरिक एसिड का सांद्र मिश्रण प्रयोग में लाया जाता है।
रासायनिक उपचार में सतह से एक पतली एल्युमिनियम की परत हटाई जाती है, जिससे मैट फिनिश मिलता है (ब्राइटनेस के स्तर के बारे में आगे पढ़ें)। सतह की खामियां दूर करने के लिए सोडियम हाइड्रॉक्साइड के गर्म घोल का उपयोग होता है।
पूर्व-उपचार के बाद, उत्पाद एनोडाइजिंग के लिए तैयार होता है। जैसा कि बताया गया, एल्युमिनियम के एनोडाइजिंग के लिए सल्फ्यूरिक एसिड मानक इलेक्ट्रोलाइट है। विकल्प स्वरूप ऑर्गेनिक एसिड, बोराट, टारट्रेट, फॉस्फोरिक एसिड और क्रोमिक एसिड का भी उपयोग किया जाता है।
एनोडाइज्ड एल्युमिनियम में रंग जोड़ने के कई तरीके हैं। वांछित रंग के अनुसार अलग-अलग तकनीकों का उपयोग किया जाता है। आइए एनोडाइज्ड एल्युमिनियम को रंगने के दो सबसे लोकप्रिय तरीकों पर नजर डालें।
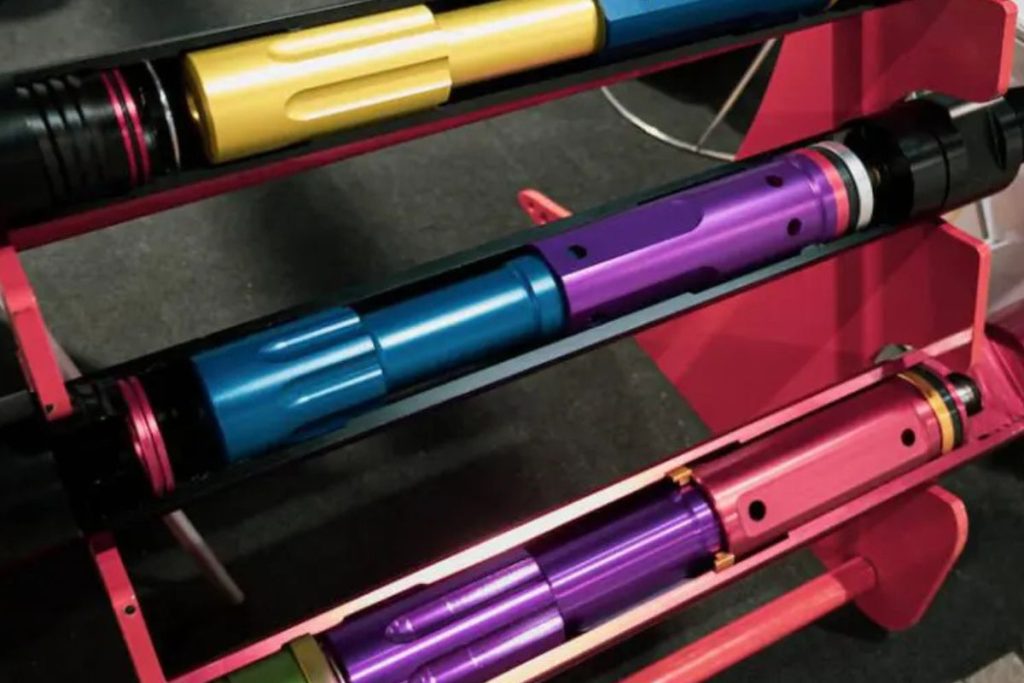
इनमें से एक तरीका इलेक्ट्रो-कलरिंग है, जो मुख्यतः गहरे रंगों के लिए प्रयुक्त होती है। इस प्रक्रिया में एनोडाइज्ड एल्युमिनियम उत्पाद को एक इलेक्ट्रोलाइट के माध्यम से अकार्बनिक धातु लवणों के संपर्क में लाया जाता है।
एनोडाइज्ड उत्पाद एक इलेक्ट्रोलाइट के रूप में कार्य करता है, तथा ग्रेफाइट (या एल्युमिनियम) दूसरी प्लेट होती है। ऑक्साइड या हाइड्रॉक्साइड छिद्रों में जमा होकर काले, भूरे, नीले, पीले-ग्रे और ब्रॉन्ज जैसे रंगों की परत बनाते हैं।
रंगाई एनोडाइज्ड एल्युमिनियम उत्पाद में रंग जोड़ने का दूसरा प्रमुख तरीका है। इलेक्ट्रोकैमिकल प्रक्रिया के दौरान बने सूक्ष्म छिद्र रंगों या पिगमेंट्स को आसानी से सोख लेते हैं।
ये पिगमेंट्स पूरी ऑक्साइड परत की गहराई तक छिद्रों को भर देते हैं। चूंकि यह परत कई मामलों में 50 माइक्रॉन तक मोटी हो सकती है, इसलिए यह तरीका बेहद टिकाऊ है। उत्पाद की सतह पर खरोंच या लगातार इस्तेमाल से भी रंग प्रभावित नहीं होता। साथ ही, रंगों की विविधता बहुत ज्यादा उपलब्ध है।
एनोडाइजिंग प्रक्रिया का अंतिम चरण सीलिंग है। इससे पानी का रिसाव रुकता है और एनोडाइज्ड उत्पाद की जंग-प्रतिरोधी क्षमता बढ़ती है। सीलिंग के लिए तीन विधियां हैं: गर्म, ठंडी या दोनों का संयोजन।
सीलिंग से दाग, खरोंच, रंग फीका पड़ना और सतह में दरार पड़ने की संभावना काफी कम हो जाती है।
एल्युमिनियम हाइड्रॉक्साइड परत की मोटाई के आधार पर एनोडाइजिंग के दो प्रकार हैं।
सजावटी एनोडाइजिंग, जैसा कि नाम से स्पष्ट है, मुख्यतः सुंदर फिनिश देने पर केंद्रित है, सुरक्षा इसमें अतिरिक्त लाभ के रूप में मिलती है।
सजावटी एनोडाइजिंग के लिए 5 माइक्रॉन से 25 माइक्रॉन मोटाई की सिफारिश की जाती है। बेहतरीन रंगाई के लिए 15 माइक्रॉन से 25 माइक्रॉन मोटाई आदर्श मानी जाती है। ISO 7599:2018 में एल्युमिनियम और इसकी मिश्रधातुओं के सजावटी एनोडाइजिंग की विधि वर्णित है।
जहां एल्युमिनियम मिश्रधातुओं को उच्च सुरक्षा चाहिए (जैसे समुद्री अनुप्रयोग या संक्षारक रसायनों के संपर्क में), वहां हार्ड एनोडाइजिंग उपयुक्त होती है।
ऑक्साइड परत की मोटाई 25 माइक्रॉन से 50 माइक्रॉन के बीच होनी चाहिए। ISO 10074:2017 में हार्ड एनोडाइजिंग कोटिंग्स की विशेषताएं दी गई हैं।
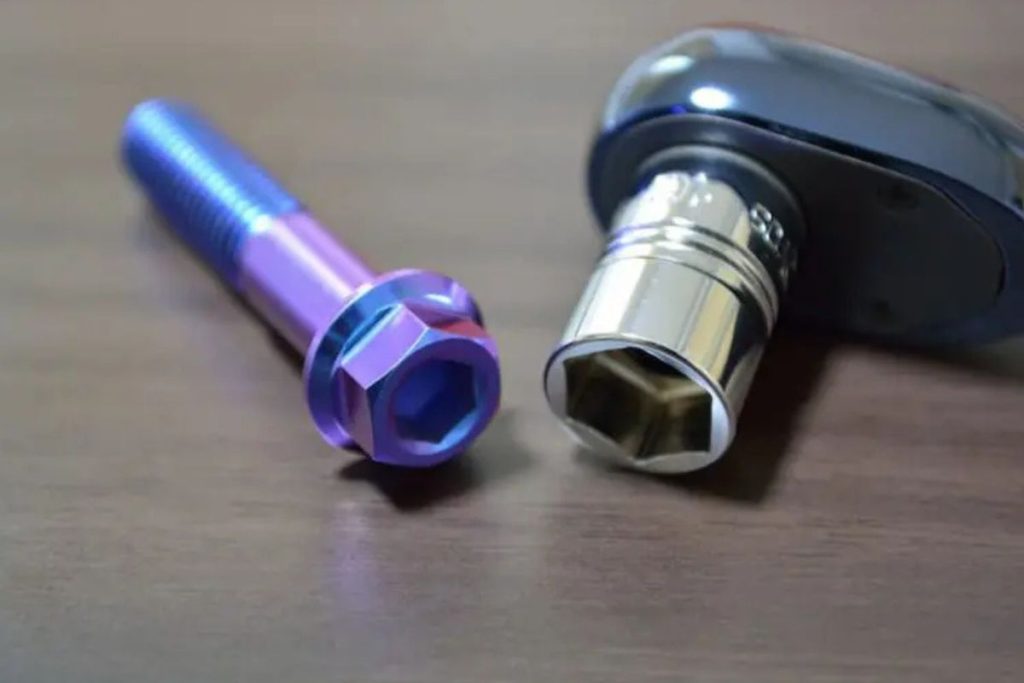
एनोडाइजिंग एल्युमिनियम सतह को उच्च श्रेणी का लुक देता है। जैसा कि ज्ञात है, सतह में रंगभरे छिद्र होते हैं, साथ ही बगैर रंग वाले क्षेत्र भी होते हैं, जहां सतह ऑक्सीजन से प्रतिक्रिया कर आगे ऑक्सीडेशन को रोकती है। जब रोशनी इन सतह विशेषताओं पर एक साथ पड़ती है, तो परावर्तन में हस्तक्षेप होता है, जिससे धातु को आकर्षक मेटैलिक चमक मिलती है।
सतह में खामियां भी बहुत कम होती हैं, क्योंकि यह इलेक्ट्रोलाइट के साथ समान रूप से प्रतिक्रिया करती है, जिससे चिकना फिनिश मिलता है।
पाउडर पेंटिंग स्टील की सतहों के लिए सामान्य सतह उपचार है, लेकिन इसका उपयोग एल्युमिनियम पर भी होता है। एल्युमिनियम की सतह को सजावट और सुरक्षा के लिए पॉलिएस्टर पाउडर से कोट किया जाता है। जब सतह उपचार विकल्पों की बात आती है, तो निर्माता इन दोनों विधियों में से चुन सकते हैं।
कई पहलुओं में एनोडाइजिंग पारंपरिक पाउडर पेंटिंग से बेहतर है, जैसे कि:
एल्युमिनियम के अलावा, कई अन्य धातुएं और कुछ प्लास्टिक भी एनोडाइज किए जा सकते हैं।
मैग्नीशियम, टाइटेनियम, जिरकोनियम, नियोबियम, जिंक, हाफ्नियम और टैंटलम जैसी धातुएं भी एनोडाइज की जा सकती हैं, हालांकि अलग-अलग उद्देश्यों के लिए।
इसी तरह, चालक प्लास्टिक भी एनोडाइज किए जा सकते हैं। सभी एनोडाइज्ड उत्पादों में सतह की गुणवत्ता, आकर्षक लुक और सामान्यतः बिना उपचारित उत्पादों की तुलना में अधिक टिकाऊपन होती है।
जब एल्युमिनियम को अम्लीय घोल में एनोडाइज किया जाता है, तो इसकी सतह से एल्युमिनियम आयन निकलने लगते हैं। इससे सतह का क्षरण होता है, और इसे संतुलित करने के लिए सतह इलेक्ट्रोलाइट में मौजूद ऋणात्मक चार्ज वाले ऑक्सीजन आयनों के साथ प्रतिक्रिया करती है।
जहां प्रारंभिक क्षरण होता है वहां सतह घिसती रहती है, जबकि बाकी सतह पर एल्युमिनियम ऑक्साइड की परत बन जाती है, जो आगे क्षरण से बचाती है। इसे बैरियर लेयर कहते हैं। यह परत एनोडाइजिंग के दौरान बनने वाली छिद्रयुक्त परत की तुलना में काफी पतली होती है।
किसी उत्पाद की पूरी सतह एनोडाइज करना संभव नहीं है। प्रक्रिया के दौरान उत्पाद से विद्युत टर्मिनल जोड़ना आवश्यक है, जिससे जिस हिस्से पर कनेक्शन किया जाता है, वह हिस्सा एनोडाइज नहीं होता।
इस सीमा के प्रभाव को कम करने के लिए कनेक्शन आमतौर पर महत्वहीन या छिपे हुए हिस्से में किया जाता है।
हार्ड एनोडाइजिंग में अधिक वोल्टेज और करंट की आवश्यकता होती है। ऐसे मामलों में उत्पाद में एक थ्रेडेड होल के माध्यम से कनेक्शन किया जाता है, ताकि विद्युत संपर्क मजबूत बना रहे।
