ऑटोमोटिव धातु के लिए सही CNC प्रेस ब्रेक कैसे चुनें
अलग-अलग कॉइलों से आए दो ब्लैंक एक ही प्रेस ब्रेक में डाले जाते हैं। प्रोग्राम, टूलिंग और रैम की स्थिति…

किसी भी मध्यम स्तर की फैब्रिकेशन वर्कशॉप के स्क्रैप बिन के पास से गुजरिए और उसमें से 304 स्टेनलेस स्टील की 10 फुट लंबी खराब हो चुकी शीट निकालकर देखिए। वह धातु इसलिए असफल नहीं हुई क्योंकि ऑपरेटर ड्रॉइंग पढ़ना भूल गया था। वह इसलिए खराब हुई क्योंकि छह महीने पहले किसी परचेज़ मैनेजर ने एक स्प्रेडशीट देखकर यह तय कर लिया कि 150-टन का प्रेस ब्रेक, चाहे उस पर किसी भी कंपनी का लोगो लगा हो, आखिर 150-टन का ही होता है। आपको लगा कि आपने खरीद आदेश पर 40,000 डॉलर बचा लिए। लेकिन जब आपका प्रमुख ऑपरेटर मोड़ के बीच में आए दो-डिग्री के झुकाव को ठीक करने के लिए फटे हुए गत्ते से डाई को तीन घंटे तक शिम करता है, तब आप पैसे नहीं बचा रहे होते। आप उस शुरुआती छूट की भरपाई 85 डॉलर प्रति घंटे की मजदूरी और 300 डॉलर की शीटों से भरे डंपस्टर से कर रहे होते हैं। किसी मशीन की असली कीमत वह नहीं है जो आप डीलर को चुकाते हैं; असली कीमत वह है जो वह मशीन आपकी शॉप फ्लोर से वसूलती है।
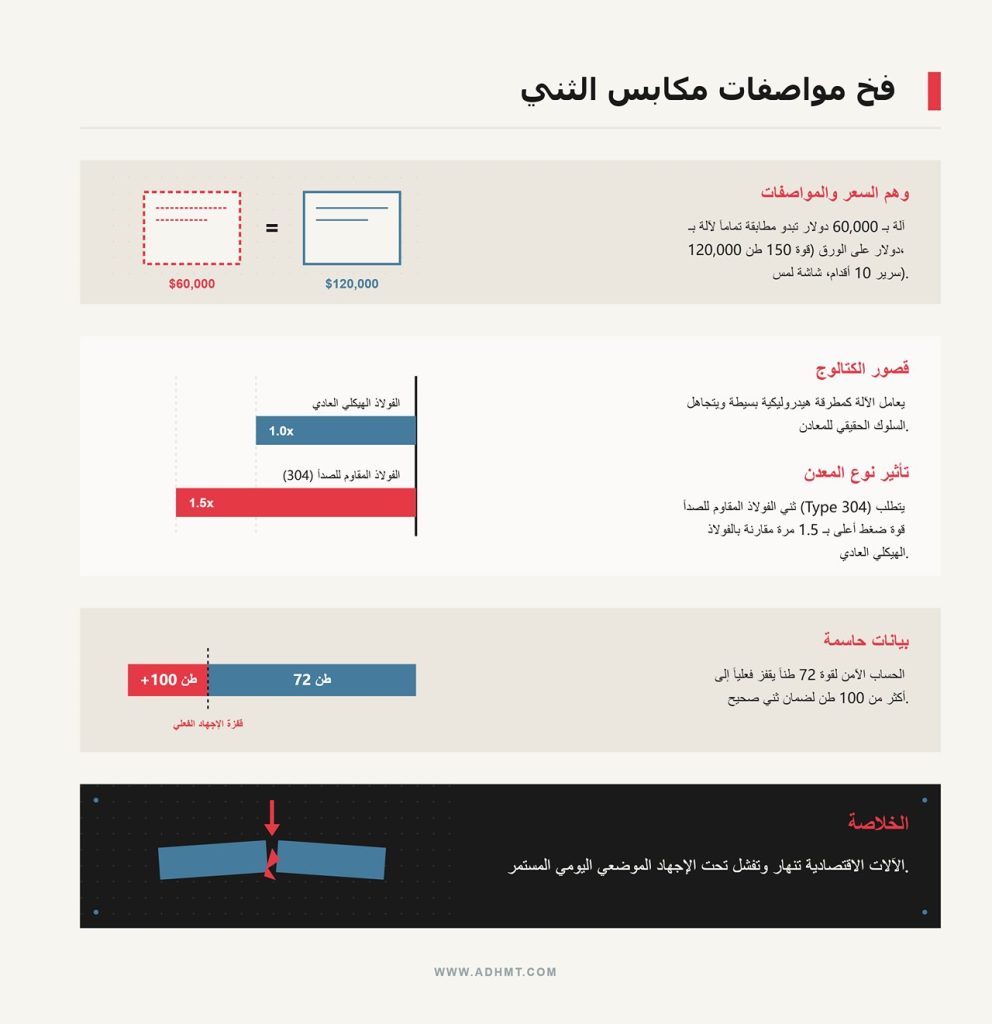
60,000 डॉलर के किसी ऑफशोर प्रेस ब्रेक का ब्रोशर खोलिए और उसे 120,000 डॉलर के प्रीमियम यूरोपीय मॉडल के ब्रोशर के साथ रखिए। स्पेसिफिकेशन पढ़िए। दोनों 150 टन की बेंडिंग फोर्स का दावा करते हैं। दोनों 10 फुट का बेड देने का वादा करते हैं। दोनों में आकर्षक टचस्क्रीन कंट्रोलर सूचीबद्ध है। कागज़ पर यह चुनाव किसी IQ टेस्ट जैसा लगता है। जब संख्याएँ बिल्कुल एक जैसी हैं, तो दोगुनी कीमत क्यों चुकाएँ?
यही स्पेक शीट का असली जाल है। यह हमें प्रेस ब्रेक को एक साधारण हाइड्रोलिक हथौड़े की तरह देखने के लिए प्रशिक्षित करती है: आप X टन बल को Y गेज स्टील पर लागू करते हैं, और धातु झुक जाती है। यदि धातु झुक गई, तो मशीन ने अपना काम कर दिया। लेकिन शीट मेटल को ब्रोशर की परवाह नहीं होती। जैसे ही आप साधारण माइल्ड स्ट्रक्चरल स्टील से टाइप 304 स्टेनलेस बनाने की ओर बढ़ते हैं, आवश्यक टननेज केवल थोड़ा नहीं बढ़ता—यह लगभग 1.5 गुना तक उछल जाता है। एक “सुरक्षित” 72-टन की गणना अचानक केवल एक सही मोड़ पाने के लिए 100 टन से अधिक की मांग करने लगती है। जब आप रोज़ाना इस स्तर के स्थानीय तनाव को किसी बजट मशीन पर डालते हैं, तो समानता का भ्रम चकनाचूर हो जाता है।
प्रेस ब्रेक का सबसे महँगा घटक उसके हाइड्रोलिक्स या उसका प्रोप्रायटरी सॉफ्टवेयर नहीं होता—जो अक्सर भविष्य की सर्विस कॉल्स के लिए आपको निर्भर बनाए रखने का एक तरीका भर होता है। असली लागत उसके फ्रेम की अदृश्य इंजीनियरिंग में छिपी होती है।
प्रीमियम निर्माता अपनी वेल्डेड फ्रेम को कई दिनों तक हीट-ट्रीट और स्ट्रेस-रिलीफ प्रक्रिया से गुज़ारते हैं, ताकि मशीन फैक्ट्री फ्लोर पर पहुंचने से पहले ही स्टील के भीतर का तनाव शांत हो जाए। बजट निर्माता लागत घटाने और आकर्षक कीमत दिखाने के लिए यह चरण छोड़ देते हैं। इसके बाद क्या होता है, यह पूरी तरह अनुमानित है। आप भारी प्लेट लोड करते हैं, रैम नीचे आते हैं, और लोड पड़ते ही मशीन का फ्रेम भौतिक रूप से झुकने लगता है। पहले छह महीनों में सस्ते फ्रेम के भीतर बचा हुआ आंतरिक तनाव उसे धीरे-धीरे टेढ़ा करना शुरू कर देता है। आपकी मशीन कैलिब्रेशन से बाहर जाने लगती है। स्पेक शीट ने आपको बताया था कि इसमें 150 टन बल है, लेकिन यह नहीं बताया कि उन 150 टन का उपयोग करने पर बेड स्थायी रूप से झुक सकता है। अब आपका ऑपरेटर हर शिफ्ट का पहला घंटा सीधी लाइन पाने की जद्दोजहद में बिताता है—क्राउनिंग पैरामीटर समायोजित करते हुए और शुरुआती तीन टेस्ट पीस सीधे स्क्रैप बिन में डालते हुए।
आइए उस $40,000 की बचत का हिसाब लगाते हैं। यदि आपका आउट-ऑफ-स्क्वेयर बजट प्रेस ब्रेक हर सप्ताह सिर्फ दो $150 के स्टेनलेस ब्लैंक खराब कर देता है, और दोबारा कैलिब्रेशन में $85 प्रति घंटा की दर से चार घंटे का ऑपरेटर डाउनटाइम लेता है, तो आप हर हफ्ते $640 गंवा रहे हैं।
50 सप्ताह के उत्पादन वर्ष में यह राशि $32,000 बन जाती है। 15वें महीने तक आपकी पूंजी बचत पूरी तरह समाप्त हो जाती है। उस दिन के बाद सस्ती मशीन सीधे आपके ऑपरेटिंग बजट से पैसा खींचने लगती है। हर स्क्रैप हुआ पार्ट मशीन की वास्तविक लागत की किस्त है—और सस्ता स्टील क्रूर ब्याज दर के साथ आता है। यदि आपकी वर्कशॉप केवल मोटे, कम-प्रेसिजन स्ट्रक्चरल ब्रैकेट मोड़ती है, जहाँ एक डिग्री का अंतर मायने नहीं रखता, तो आप इस ड्रिफ्ट के साथ काम चला सकते हैं। अगर आपके पार्ट्स ट्रैक्टर चेसिस पर लगकर वेल्ड होकर नज़र से ओझल हो जाते हैं, तो बजट ब्रेक खरीद सकते हैं। लेकिन यदि आप लंबे, कॉस्मेटिक स्टेनलेस पैनल या एयरोस्पेस कंपोनेंट मोड़ रहे हैं, जहाँ ब्लूप्रिंट पूर्णता की मांग करता है, तो ऐसी मशीन से दूर रहना ही समझदारी है।
यदि मशीन 135 टन बल को समान रूप से लागू ही नहीं कर सकती, तो 135-टन की स्पेक शीट का कोई अर्थ नहीं है। आपके उपकरण की वास्तविक लागत उन यांत्रिक सच्चाइयों में लिखी होती है जो उसकी भौतिक संरचना को नियंत्रित करती हैं।
10 फुट बेड वाली 150-टन प्रेस ब्रेक कोई जादुई निहाई नहीं होती। वह भौतिकी के नियमों से बंधा हुआ एक लीवर है, जिसका अर्थ है कि वह प्रति रैखिक फुट सुरक्षित रूप से ठीक 15 टन दबाव ही लगा सकती है। यदि आप आधा-इंच मोटी प्लेट का 2 फुट का टुकड़ा ठीक बीच में रखकर 80 टन बल की मांग करते हैं, तो आप स्थानीय लोड सीमा को खतरनाक रूप से पार कर रहे हैं। प्रीमियम निर्माता इस तरह के रोज़मर्रा के दुरुपयोग का पूर्वानुमान लगाते हैं। वे फ्रेम को वेल्ड करने के बाद पूरी बहु-टन स्टील संरचना को एक विशाल भट्टी में गर्म करते हैं, ताकि मशीनिंग से पहले आंतरिक तनाव पूरी तरह मुक्त हो जाए। बजट निर्माता पचास हज़ार डॉलर बचाने के लिए इस हीट-ट्रीटमेंट चरण को छोड़ देते हैं। वे वेल्ड करते हैं, पेंट करते हैं और मशीन भेज देते हैं।
नतीजा—एक ऐसा फ्रेम जो मानो अपनी सांस रोके खड़ा हो।
जब आप ऐसी स्थानीय तनाव-भार वाली स्थिति में किसी बजट मशीन को रोज़ झोंकते हैं, तो समानता का भ्रम टूट जाता है। बिना तनाव-मुक्त किया गया स्टील धीरे-धीरे स्थायी रूप से विकृत होने लगता है। आप 90 डिग्री का बेंड प्रोग्राम करते हैं, लेकिन बेड गीले नूडल की तरह बीच में झुक जाता है—दोनों सिरों पर सटीक 90 डिग्री और बीच में 93 डिग्री का सिरदर्द। आप आक्रामक क्राउनिंग पैरामीटर से इस झुके हुए बेड को छिपाने की कोशिश कर सकते हैं, पर क्राउनिंग तभी काम करती है जब मशीन हर बार धातु को बिल्कुल एक ही स्थान पर रखे। यदि मशीन धातु को सीधा और स्थिर पकड़ ही नहीं पा रही, तो आप कैसे उम्मीद कर सकते हैं कि क्राउनिंग सिस्टम विकृत बेड की भरपाई करेगा?
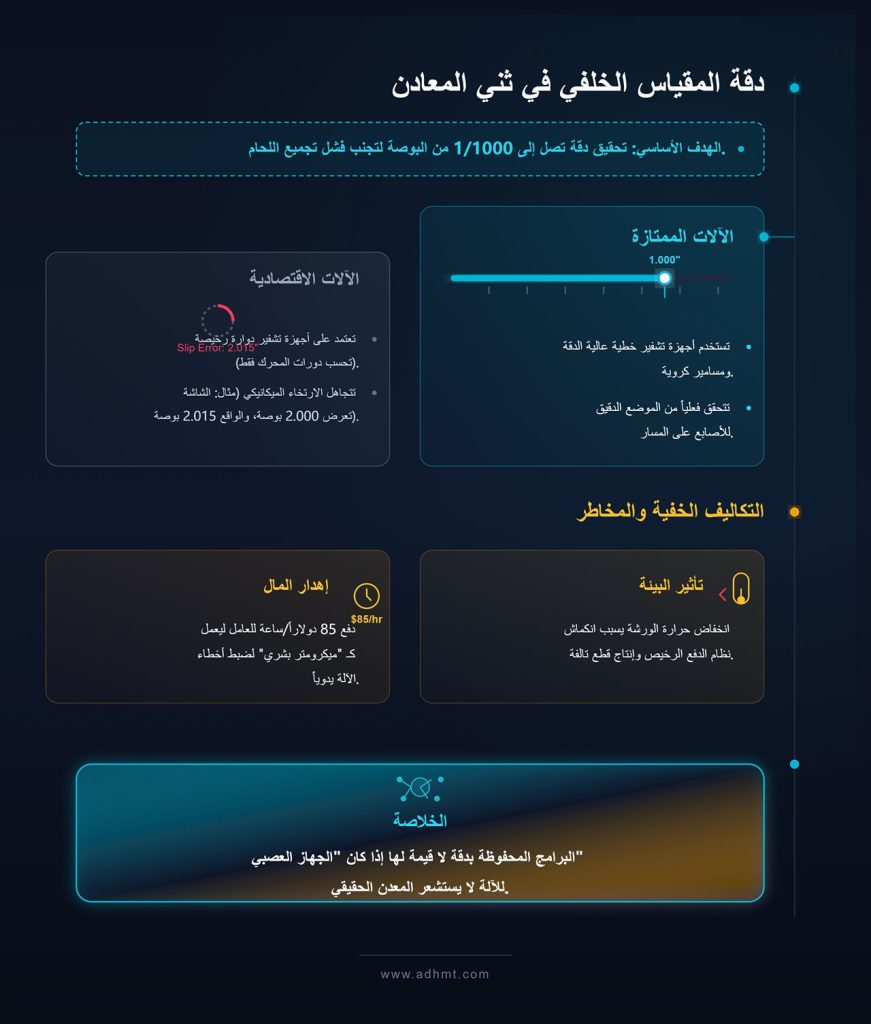
बैकगेज को धातु को इंच के हजारवें हिस्से (थाउज़ेंड्थ) की सटीकता में पोज़िशन करना होता है, क्योंकि यदि आपकी फ्लैंज बाल बराबर भी छोटी रह गई, तो आगे पूरी वेल्डमेंट असेंबली स्पेसिफिकेशन से बाहर हो जाएगी। प्रीमियम मशीनें प्रिसीजन-ग्राउंड बॉल स्क्रू और हाई-रिज़ॉल्यूशन लीनियर एन्कोडर का उपयोग करती हैं, जो ट्रैक पर फिंगर्स की वास्तविक स्थिति को भौतिक रूप से सत्यापित करते हैं। बजट मशीनें सस्ते रोटरी एन्कोडर पर निर्भर करती हैं, जो केवल यह गिनते हैं कि ड्राइव मोटर कितनी बार घूमी—ड्राइव बेल्ट में मौजूद मैकेनिकल ढील और बैकलैश को पूरी तरह नज़रअंदाज़ करते हुए।
कंट्रोलर को लगता है कि गेज 2.000 इंच पर लॉक है, जबकि वास्तविक फिंगर 2.015 इंच पर टिका हुआ है।
पहली शिफ्ट का ऑपरेटर एक घंटा लगाकर ऑफ़सेट सेट करता है, पचास बिल्कुल सही पार्ट्स बनाता है और घर चला जाता है। दूसरी शिफ्ट वही प्रोग्राम खोलती है, पैडल दबाती है, और पहले पाँच पीस स्क्रैप में डाल देती है—क्योंकि वर्कशॉप का तापमान गिर गया और सस्ता ड्राइव सिस्टम सिकुड़ गया। अंततः आप एक ऑपरेटर को 85 डॉलर प्रति घंटा इस काम के लिए भुगतान कर रहे होते हैं कि वह मानव माइक्रोमीटर की तरह मशीन की कमियों को ठीक करे। यदि मशीन की “नर्वस सिस्टम” सामने रखी वास्तविक धातु को महसूस ही नहीं कर पा रही, तो एक परफेक्ट तरीके से सेव किया गया प्रोग्राम किस काम का?
आपके मेटल सप्लायर से आने वाला 5052 एल्युमिनियम का कोई भी लॉट कभी पूरी तरह एकसमान नहीं होता। मिल रन के ऊपर वाले हिस्से से कटी शीट्स आम तौर पर नीचे वाली शीट्स की तुलना में थोड़ी अधिक कठोर होती हैं। एक बेसिक CNC कंट्रोलर दरअसल डिजिटल टेप मेज़र से ज्यादा कुछ नहीं है। वह हाइड्रॉलिक रैम को निर्देश देता है कि पंच को ठीक 1.45 इंच गहराई तक दबाएं—यह मानते हुए कि धातु हर बार बिल्कुल एक जैसी प्रतिक्रिया देगी। लेकिन जैसे ही ऑपरेटर को थोड़ा अधिक कठोर शीट मिलती है, धातु प्रतिरोध करती है, फ्रेम सूक्ष्म रूप से अधिक फ्लेक्स करता है, और बेंड का कोण खुल जाता है।
हाई-एंड कंट्रोलर केवल गहराई नहीं मापते; वे रियल-टाइम में प्रेशर फीडबैक मॉनिटर करते हैं। वे उस विशेष धातु के टुकड़े का सटीक यील्ड पॉइंट पहचानते हैं और ऑन-द-फ्लाई टननेज समायोजित करके सही कोण सुनिश्चित करते हैं, चाहे मैटेरियल का टेम्पर कुछ भी हो। आमतौर पर “प्रोप्रायटरी सॉफ्टवेयर” का मतलब भविष्य की सर्विस कॉल्स के लिए निर्भरता होता है, लेकिन यहाँ यही चीज एक स्वचालित, नियंत्रित प्रक्रिया और अंदाज़े पर चलने वाले खेल के बीच का अंतर तय करती है। यदि मशीन का दिमाग लगातार धातु की बदलती कठोरता से जूझ रहा है, तो रैम को धकेलने वाली उसकी मांसपेशियों पर क्या असर पड़ रहा होगा?
सुबह 7:00 बजे हाइड्रॉलिक टैंक का तापमान जाँचें, फिर दिनभर के हाई-मिक्स, लो-वॉल्यूम जॉब शॉप चक्र के बाद दोपहर 3:00 बजे दोबारा देखें। यह 100 डिग्री का उतार-चढ़ाव हाइड्रॉलिक ऑयल की विस्कोसिटी बदल देता है। जैसे-जैसे तरल पतला होता है और उसमें हवा मिलती है, सिस्टम स्पंजी महसूस होने लगता है। मशीन के किनारे लगा प्रेशर गेज भले ही 135 टन दिखा रहा हो, लेकिन शीट मेटल पर लगने वाला वास्तविक बल कम हो चुका होता है। मशीन आपको भ्रमित कर रही है। इसकी भरपाई के लिए ऑपरेटर को हर कुछ घंटों में गहराई के पैरामीटर मैन्युअली समायोजित करने पड़ते हैं, सिर्फ इसलिए कि वही बेंड एंगल बना रहे।
सर्वो-इलेक्ट्रिक ब्रेक इस समस्या को पूरी तरह खत्म कर देते हैं, क्योंकि वे ऑयल और पंप की जगह डायरेक्ट-ड्राइव इलेक्ट्रिक मोटर और हेवी-ड्यूटी बेल्ट का उपयोग करते हैं। जब तेल ही नहीं होगा, तो न थर्मल ड्रिफ्ट होगा, न स्पंजी फेड, और न ही शिफ्ट के बीच में बार-बार री-कैलिब्रेशन की जरूरत पड़ेगी।
आपको सुबह की पहली बेंड पर वही सटीक यांत्रिक बल मिलता है जो हफ्ते की आखिरी बेंड पर मिलता है। यदि आप सिंगल-सेटअप, कम-प्रेसिजन वाले स्ट्रक्चरल पार्ट्स बनाते हैं, जहाँ एक डिग्री का थर्मल ड्रिफ्ट भारी वेल्ड सीम में छिप जाता है, तो पारंपरिक हाइड्रॉलिक बजट ब्रेक पर्याप्त हो सकता है। लेकिन यदि आपका शेड्यूल हाई-मिक्स, टाइट-टॉलरेंस पार्ट्स की मांग करता है, तो ऐसे विकल्प से दूर रहें—वरना आप स्टील मोड़ने से ज्यादा समय गरम तेल को कैलिब्रेट करने में बिता देंगे।
चौथाई इंच माइल्ड स्टील की शीट को 3‑इंच V-डाई पर मोड़ने के लिए लगभग 14 टन प्रति फुट बल चाहिए। उसी शीट को अगर 1.5‑इंच डाई पर रखें ताकि अंदरूनी रेडियस और टाइट मिले, तो आवश्यकता लगभग 30 टन प्रति फुट तक उछल जाती है। स्पेसिफिकेशन ध्यान से पढ़िए। 150 टन रेटिंग वाली बजट मशीन कागज़ पर शानदार दिखती है, लेकिन यह अधिकतम क्षमता सबसे चौड़ी डाई ओपनिंग के आधार पर गणना की जाती है ताकि स्थानीय तनाव कम रहे। जैसे ही आप किसी सख्त टॉलरेंस वाले इलेक्ट्रॉनिक्स एनक्लोज़र को मोड़ने के लिए संकरी डाई लगाते हैं, आप उसी बल को एक छोटे क्षेत्र में बेहद तीव्रता से केंद्रित कर देते हैं। मशीन कुल टन भार की सीमा में भले ही हो, पर स्थानीय दबाव उसके अंदरूनी पुर्ज़ों को चीरना शुरू कर देता है। असली हिसाब‑किताब आपकी स्क्रैप बिन बताती है। हर $45 का एल्यूमिनियम चेसिस जो आप रद्दी में फेंकते हैं, वह उस मशीन की वास्तविक लागत की एक किस्त है—और सस्ती मशीनों पर ब्याज दर बेहद क्रूर होती है।
जब स्पेस शीट पर आंकड़े वही दिख रहे हों, तो प्रीमियम मशीन के लिए दोगुना पैसा आखिर क्यों दें?
प्रीमियम निर्माता अपने हाइड्रोलिक सिलिंडरों को शीशे जैसी चिकनाई तक होन करते हैं और रैम को ब्रॉन्ज़‑इम्प्रेग्नेटेड टेफ्लॉन वियर पैड्स से गाइड करते हैं। बजट निर्माता उत्पादन समय में कुछ सौ डॉलर बचाने के लिए सिलिंडर की दीवारें लेथ से निकली खुरदरी ही छोड़ देते हैं और कच्चे नायलॉन गाइड्स का इस्तेमाल करते हैं। खुरदरी दीवारें सस्ते पॉलीयूरेथेन सील्स को जल्दी घिस देती हैं। लगभग 10,000 स्ट्रोक के बाद सूक्ष्म घर्षण अंदरूनी हाइड्रोलिक बायपास पैदा करता है। पंप द्रव को धकेलता तो है, लेकिन वह सिलिंडर के अंदर खरोंच खाए सील के पास से फिसल जाता है। टन भार कम हो जाता है—और उससे भी बुरा, वह असमान रूप से कम होता है।
रैम टेढ़ा नीचे आता है।
आप कंट्रोलर में बाएँ सिलिंडर के लिए कृत्रिम ऑफसेट जोड़कर इसकी भरपाई करने लगते हैं, लेकिन अंदरूनी घर्षण कोई स्थिर चीज़ नहीं है। शिफ्ट के दौरान जैसे‑जैसे हाइड्रोलिक तेल गरम होता है, बायपास बढ़ता जाता है—नतीजा यह कि सुबह सेट किया गया ऑफसेट दोपहर दो बजे तक पूरी तरह गलत साबित होता है। जब एक मशीन पहले से ही अपने अंदरूनी घर्षण से जूझ रही हो और आप उसे उसकी स्पेस शीट की ऊपरी सीमा तक धकेल दें, तो फिर क्या होता है?
कल्पना कीजिए कि आप 100-टन की मशीन को रोज़ आठ घंटे तक 80 टन पर चला रहे हैं। एक प्रीमियम मशीन में ट्रनियन, हाइड्रॉलिक लाइनों और मैनिफोल्ड ब्लॉकों में पर्याप्त सेफ्टी फैक्टर शामिल होता है, ताकि लगातार आने वाले प्रेशर स्पाइक्स को वह बिना किसी तनाव के झेल सके। इसके विपरीत, बजट मशीन का सेफ्टी फैक्टर अक्सर विनाशकारी विफलता की सीमा के बेहद करीब मंडराता है। 80% क्षमता पर बजट मशीन का हाइड्रॉलिक ऑयल उबलने की कगार पर होता है। मैनिफोल्ड ब्लॉक में लगे सस्ते O-रिंग्स गर्म होकर सख्त पड़ जाते हैं और दरारें डालने लगते हैं। जब आप दिन-प्रतिदिन ऐसी स्थानीयकृत तनाव की मार बजट मशीन पर डालते हैं, तो समानता का भ्रम टूट जाता है। टूलिंग क्लैम्प लगातार लोड के नीचे वास्तव में खिंचने लगते हैं। आपका प्रिसीजन-ग्राउंड पंच बाईं ओर तीन हज़ारवें इंच तक नीचे बैठ जाता है, और सिर्फ इसलिए आपने 120 डॉलर का स्टेनलेस स्टील हॉपर कबाड़ में डाल दिया क्योंकि उसके फ्लैन्ज वेल्डर के लिए ठीक से लाइन-अप ही नहीं हो रहे।
जब मशीन सामान्य शॉप लोड पर ही भौतिक रूप से घिसने-बिगड़ने लगे, तो उस “सस्ते सौदे” की गणित कितनी जल्दी आपके खिलाफ पलट जाती है?
फैक्ट्री सर्विस टेक्नीशियन का एक विज़िट आपके बे के दरवाज़े से अंदर कदम रखते ही 1,800 डॉलर का पड़ता है। बजट प्रेस ब्रेक एक झटके में ध्वस्त नहीं होतीं; वे धीरे-धीरे जवाब देती हैं। पहले एक हाइड्रॉलिक फिटिंग से रिसाव शुरू होता है। फिर Y1 और Y2 एक्सिस का सिंक्रोनाइज़ेशन बिगड़ने लगता है। उसके बाद बैकगेज पर लगा सस्ता रोटरी एन्कोडर जल जाता है। आप केवल 300 डॉलर के रिप्लेसमेंट पार्ट का भुगतान नहीं कर रहे होते। आप उन तीन दिनों की कीमत चुका रहे होते हैं जब मशीन पूरी तरह ठप पड़ी रहती है, प्रोडक्शन शेड्यूल पकड़ने के लिए दी गई ओवरटाइम मज़दूरी, और वह 800 डॉलर का मटेरियल जिसे आपका ऑपरेटर “किसी तरह चला लेने” की कोशिश में बर्बाद कर देता है—आखिरकार हार मानकर मेंटेनेंस को बुलाने से पहले।
आप हज़ारों छोटे-छोटे घावों से लगातार खून बहा रहे हैं।
अगर टॉलरेंस ड्रिफ्ट और क्रमिक विफलताओं की छिपी लागत इतनी भारी है, तो वर्कशॉप्स आखिर इन मशीनों को कंटेनर भर-भरकर क्यों खरीदती रहती हैं?
कुछ शॉप्स $40,000 की एक इम्पोर्ट प्रेस ब्रेक खरीदती हैं, उसे तीन साल तक पूरी तरह निचोड़ लेती हैं, फिर कबाड़ में बेचकर अगली मशीन ले आती हैं। यह एक वैध वित्तीय मॉडल है—लेकिन सिर्फ तब, जब आपके पार्ट्स इसकी इजाज़त देते हों। अगर आप कृषि उपकरणों के लिए 1/4-इंच मोटी बेस प्लेट मोड़ रहे हैं, तो वेल्ड गैप में सोलहवें इंच की ढील आराम से समा जाती है। ऐसे में मशीन के धीरे-धीरे बिगड़ने से कोई फर्क नहीं पड़ता, क्योंकि प्रोडक्ट की टॉलरेंस विंडो मशीन की गलती से कहीं बड़ी होती है। यह रास्ता तभी चुनिए जब आपका पूरा कैटलॉग ऐसी 1/4-इंच बेस प्लेट्स से भरा हो, जहाँ थोड़ी-सी ढील आपको नौकरी से न निकलवाए; लेकिन अगर भविष्य में कभी ऐसा एनक्लोज़र मोड़ने का इरादा है जिसे सच में ठीक से फिट होना चाहिए—बिना किसी को डेडब्लो हथौड़े से पीटने के—तो इससे दूर भागिए। कैपिटल इक्विपमेंट को ‘कंज़्यूमेबल’ मानना तभी समझदारी है, जब आप उसे सच में उस बिंदु से पहले फेंक दें जहाँ रिपेयर बिल, एक भरोसेमंद मिड-टियर वर्कहॉर्स पर अपग्रेड करने की लागत से ज़्यादा हो जाएँ।
एक 100-टन प्रेस ब्रेक की कल्पना कीजिए। आपके पास आधा-इंच मोटी प्लेट का एक छोटा, 6-इंच का पीस है, जिसे मोड़ने के लिए सिर्फ 34 टन की ज़रूरत है। टूलिंग पर तीन-स्टेशन की प्रोग्रेसिव सेटअप होने की वजह से ऑपरेटर इसे बेड के बिल्कुल बाएँ सिरे पर लगाता है। किसी बजट इम्पोर्ट मशीन पर यही 34 टन का ऑफ-सेंटर बल एक असममित मोमेंट पैदा करता है, जो रैम को मोड़ देता है। आप 100-टन की सीमा से काफी नीचे हैं, फिर भी यह लोकलाइज़्ड स्ट्रेस आपके बेंड एंगल को पूरे दो डिग्री बिगाड़ देता है—और $65 का ब्रैकेट सीधे स्क्रैप बिन में चला जाता है। कैपिटल एफिशिएंसी का मतलब कुल टननेज में सबसे सस्ती मशीन खरीदना नहीं है; इसका मतलब है ऐसा टननेज खरीदना, जिसे आप बेड के किसी भी हिस्से पर आत्मविश्वास के साथ इस्तेमाल कर सकें, बिना अपने मार्जिन खून किए। इसी कारण कई जॉब शॉप्स नियंत्रित और स्थिर प्रदर्शन देने वाले NC प्रेस ब्रेक जैसे समाधान की ओर शिफ्ट कर रही हैं, जहाँ ऑफ-सेंटर लोडिंग में भी सटीकता और दोहरावनीयता बनी रहती है। तो फिर सवाल यह है कि इन मिड-टियर मशीनों के फ्रेम को उन इम्पोर्ट्स से अलग क्या बनाता है, जो ताज़ा पेंट के नीचे देखने में लगभग एक जैसे लगते हैं?
Cincinnati या Accurpress की साइड फ्रेम्स पर नज़र डालिए। ये भारी-भरकम, तनाव-रहित (stress-relieved) स्टील प्लेटों से बनी होती हैं, जिन्हें बोल्ट और डॉवेल के माध्यम से एक अत्यंत कठोर संरचना में जोड़ा जाता है। साथ ही, इनमें ऐसे हाइड्रोलिक सिलेंडर लगाए जाते हैं जो ऑफ-सेंटर लोडिंग की भौतिक रूप से भरपाई कर सकें। इसके विपरीत, बजट निर्माता अपने फ्रेम को तेज़ और उच्च ताप पर वेल्ड कर देते हैं, जिससे अंदरूनी अवशिष्ट तनाव (residual stresses) रह जाते हैं, जो असमान टननेज लगने पर स्थायी विकृति का कारण बनते हैं। जब आप दिन-प्रतिदिन ऐसी स्थानीयकृत तनाव स्थितियों में एक बजट मशीन को चलाते हैं, तो समानता का भ्रम टूट जाता है।
मिड-टियर उत्तर अमेरिकी निर्माता फ्रेम को इस तरह इंजीनियर करते हैं कि वह असमान मोमेंट्स को प्रभावी ढंग से अवशोषित कर सके, और वे उच्च-गुणवत्ता वाले प्रोपोर्शनल वाल्व का उपयोग करते हैं। जब CNC कंट्रोलर बाएँ सिलेंडर को थोड़ा अधिक दबाव देने का निर्देश देता है ताकि ऑफ-सेंटर बेंड के दौरान रैम समानांतर रहे, तो मिड-टियर मशीन मिलीसेकंड में प्रतिक्रिया देती है—जबकि सस्ता आयातित विकल्प देर करता है और आपकी फ्लैंज को मरोड़ देता है। इसी स्तर की नियंत्रित प्रतिक्रिया और स्थिरता को व्यवहार में समझने के लिए, आप ADH Machine Tool की CNC प्रेस ब्रेक समाधान देख सकते हैं, जिनकी पूरी उत्पाद श्रृंखला CNC-आधारित है और उच्च-स्तरीय बेंडिंग एप्लिकेशनों में सटीकता, दोहराव-क्षमता और ऑटोमेशन को ध्यान में रखकर डिज़ाइन की गई है।
स्क्रैप बिन को आपकी शुरुआती बचत से कोई मतलब नहीं होता।
यदि फ्रेम और हाइड्रोलिक्स मजबूत हैं, तो क्या हम उच्च-स्तरीय यूरोपीय मशीन की लगभग निर्दोष दोहराव-क्षमता (repeatability) के करीब पहुँच जाते हैं?
उच्च-स्तरीय यूरोपीय प्रेस ब्रेक में ऑप्टिकल लीनियर स्केल्स एक स्वतंत्र सब-फ्रेम पर लगाए जाते हैं, जो मुख्य साइड फ्रेम्स पर लोड के कारण होने वाले डिफ्लेक्शन से अलग रहते हुए रैम की स्थिति को एक माइक्रोन तक माप सकते हैं। मिड-टियर मशीनों में प्रायः ये लीनियर स्केल्स सीधे मुख्य साइड फ्रेम पर ही माउंट किए जाते हैं। जब कोई Accurpress 150 टन का दबाव डालती है, तो उसका विशाल स्टील फ्रेम भी कुछ हज़ारवें इंच (thousandths of an inch) तक झुक जाता है। चूँकि स्केल उसी झुकते हुए फ्रेम से जुड़ा होता है, कंट्रोलर रैम की वास्तविक गति और फ्रेम के फैलाव के बीच पूरी तरह अंतर नहीं कर पाता। परिणामस्वरूप, 10-फुट की लंबाई में बेंड एंगल लगभग आधे डिग्री तक भटक सकता है।
ऐसे परिदृश्यों में, जहाँ 10-फुट या उससे अधिक लंबाई पर हाई-टननेज बेंडिंग और बेहतर सिंक्रोनाइज़ेशन अनिवार्य हो, टैंडम कॉन्फ़िगरेशन एक व्यावहारिक समाधान बन जाता है। दो प्रेस ब्रेक को CNC कंट्रोल के तहत सिंक करके बड़े फॉर्मेट और भारी जॉब्स पर अधिक स्थिरता और नियंत्रित डिफ्लेक्शन हासिल किया जा सकता है। उदाहरण के लिए, टैंडम प्रेस ब्रेक समाधान जैसे सिस्टम—जो ADH Machine Tool के 100% CNC-आधारित शीट मेटल पोर्टफोलियो का हिस्सा हैं—उच्च-टन क्षमता, बड़े वर्कपीस और ऑटोमेशन-इंटीग्रेटेड सेटअप के लिए डिज़ाइन किए गए हैं, जहाँ उत्पादकता और कोणीय सटीकता दोनों को संतुलित करना आवश्यक होता है।
एक हाई-मिक्स जॉब शॉप, जो NEMA एनक्लोज़र या स्ट्रक्चरल ब्रैकेट बनाती है, उसके लिए आधे डिग्री का अंतर वेल्डर आसानी से समायोजित कर सकता है। एक पूरी तरह कार्यक्षम इलेक्ट्रिकल बॉक्स बनाने के लिए माइक्रोन-स्तर की दोहराव-क्षमता आवश्यक नहीं होती। लेकिन यदि सामान्य फेब्रिकेशन में आधा डिग्री स्वीकार्य है, तो आखिर किस बिंदु पर यही मिड-टियर सटीकता एक बाधा बन जाती है?
कल्पना कीजिए कि आपको टाइटेनियम से एक जटिल, छह-मोड़ वाला एयरोस्पेस ब्रैकेट बनाना है, जहाँ अंतिम होल अलाइनमेंट की ट्रू-पोज़िशन टॉलरेंस मात्र 0.005 इंच है। घिसे हुए या गलत-संरेखित टूल किसी भी मशीन पर एंगल रिपीटेबिलिटी को बिगाड़ सकते हैं, लेकिन बैकगेज की सटीकता वह जगह है जहाँ मिड-टियर मशीनें अपनी सीमा दिखाती हैं। ये मशीनें बैकगेज के लिए उत्कृष्ट बॉल स्क्रू का उपयोग करती हैं, पर इनमें एलीट-टियर में मिलने वाली सक्रिय, रियल-टाइम थर्मल कम्पेन्सेशन और डायनेमिक क्राउनिंग सिस्टम नहीं होते।
जब सुबह से दोपहर के बीच आपकी शॉप का तापमान 15 डिग्री बढ़ जाता है, तो मशीन का स्टील फैलता है और हाइड्रॉलिक ऑयल पतला हो जाता है। ऐसे में Accurpress पर ऑपरेटर को उस सख्त टाइटेनियम स्पेसिफिकेशन को बनाए रखने के लिए क्राउनिंग को मैन्युअली एडजस्ट करना या डेप्थ में कुछ हज़ारवें इंच का बदलाव करना पड़ता है। अचानक आप एक कुशल ऑपरेटर को $35 प्रति घंटा इसीलिए भुगतान कर रहे होते हैं कि वह कंट्रोलर की निगरानी करता रहे, न कि धातु मोड़े।
यदि आपका काम हाई-मिक्स जॉब शॉप का है, जहाँ तीन शिफ्टों में आधे डिग्री की टॉलरेंस बिना लगातार निगरानी के बनाए रखनी है, तो यह मशीन उपयुक्त है; लेकिन यदि आप एयरोस्पेस कॉन्ट्रैक्ट्स के पीछे भाग रहे हैं जहाँ माइक्रोन-स्तर की रिपीटेबिलिटी अनिवार्य है, तो इससे दूर रहना बेहतर है। जब आप यह स्वीकार कर लेते हैं कि आपको ऐसी मशीन चाहिए जिसे समय-समय पर कैलिब्रेशन की आवश्यकता हो, न कि निरंतर ‘बेबीसिटिंग’ की, तब असली प्रश्न उठता है—उसे लंबे समय तक सुचारु रूप से चलाएगा कौन?
मिड-टियर प्रेस ब्रेक के लिए एक रिप्लेसमेंट प्रोपोर्शनल वाल्व की कीमत लगभग $2,200 हो सकती है, लेकिन असली कसौटी उसकी 14 घंटे की डिलीवरी विंडो है। सर्विस नेटवर्क का अंतर केवल बड़ी खराबियों तक सीमित नहीं है; यह नियमित टूलिंग कैलिब्रेशन और मशीन को उसकी अधिकतम क्षमता पर बनाए रखने से भी जुड़ा है।
जब मिड-टियर मशीन में ड्रिफ्ट आता है, तो आप ओहायो या साउथ डकोटा में मौजूद फैक्ट्री टेक्नीशियन को कॉल कर सकते हैं, जो वास्तव में फोन उठाता है, वीडियो कॉल पर Y-एक्सिस सिंक की समस्या का निदान करता है और आवश्यक O-रिंग को उसी रात शिप कर देता है। इसके विपरीत, बजट इम्पोर्ट मशीन के साथ आप किसी दूसरे टाइम ज़ोन में एक सामान्य ईमेल इनबॉक्स पर संदेश भेज रहे होते हैं, उम्मीद करते हुए कि अनुवादित मैनुअल आपके कंट्रोल कैबिनेट की असंगत इलेक्ट्रॉनिक्स से मेल खा जाए।
विदेश से आने वाले किसी प्रोपाइटरी रिले की प्रतीक्षा में बीता हर दिन आपको $1,500 की खोई हुई शॉप रेट के रूप में पड़ता है। मिड-टियर वर्कहॉर्स का वास्तविक मूल्य इस बात में है कि उसका सपोर्ट इंफ्रास्ट्रक्चर 20 साल की आयु को ध्यान में रखकर बनाया गया है—ताकि वारंटी समाप्त होने के बाद भी आपका स्क्रैप बिन खाली रहे। यही कारण है कि मजबूत सर्विस कवरेज निर्णायक बन जाता है: ADH Machine Tool के 50 से अधिक सेल्स और सर्विस पॉइंट्स तथा 100 से अधिक देशों में स्थापित सपोर्ट नेटवर्क जैसे ढांचे डाउनटाइम के जोखिम को व्यावहारिक रूप से कम करते हैं। यदि आप अपनी शॉप के लिए विश्वसनीय सपोर्ट स्ट्रक्चर का मूल्यांकन करना चाहते हैं, तो सीधे संपर्क करें और अपनी आवश्यकताओं पर चर्चा शुरू करें।
मान लीजिए 30-बेंड वाला एक मेडिकल ट्रे, जो $800 प्रति शीट की सर्जिकल स्टेनलेस स्टील से बना है। अगर आपकी मशीन पहले पाँच बेंड में केवल 0.001 इंच भी भटक जाए, तो त्रुटि सीधी रेखा में नहीं बढ़ती—वह जुड़ती जाती है। जब तक ऑपरेटर अंतिम फ्लैंज तक पहुँचता है, लॉकिंग मैकेनिज़्म के छेद पूरे एक सोलहवें इंच तक खिसक चुके होते हैं, और आप एक हफ्ते का मुनाफा सीधे स्क्रैप बिन में फेंक चुके होते हैं। इस स्तर पर “चलता है” जैसी सोच महज़ भ्रम है। प्रेस ब्रेक की एलीट श्रेणी—जैसे Amada और Trumpf—इसीलिए अस्तित्व में है, क्योंकि वे भौतिकी को अनदेखा करने वाली बाधा नहीं, बल्कि नियंत्रित करने योग्य चर के रूप में देखते हैं। वे रियल-टाइम थिकनेस डिटेक्शन का उपयोग करते हैं, जहाँ रैम सामग्री की वास्तविक मोटाई (जो एक ही बैच में भी बदल सकती है) को महसूस करता है और उसी क्षण स्ट्रोक की गहराई समायोजित कर देता है।
आप केवल धातु मोड़ने की क्षमता के लिए भुगतान नहीं कर रहे; आप इस आश्वासन के लिए भुगतान कर रहे हैं कि 30वाँ बेंड भी पहले जितना ही सटीक होगा। माइक्रोन-स्तर की यह दोहराव क्षमता किसी बाड़ के खंभों के कैप बनाने वाले के लिए अतिशयोक्ति हो सकती है, लेकिन जब आपके अनुबंध में “नॉन-कनफॉर्मेंस” की ऐसी शर्त हो जो आपकी पूरी वर्कशॉप को दिवालिया कर सकती है, तब यही एकमात्र रास्ता है। जब कच्चे माल की लागत मशीन की प्रति घंटा दर से अधिक हो जाती है, तब सटीकता का यह मानक ही आपकी बैलेंस शीट को लाल स्याही से बचाने वाली ढाल बनता है।
जब महँगा केवल कच्चा माल ही नहीं है, तो इस उद्योग के दो सबसे बड़े नाम उस सटीकता को हासिल करने के अपने तरीकों में वास्तव में कैसे अलग हैं?
Amada आमतौर पर सटीकता की समस्या को मैकेनिकल ऑटोमेशन और परिष्कृत, हाई-स्पीड हाइड्रॉलिक्स के माध्यम से हल करता है। उनका ऑटोमैटिक टूल चेंजर (ATC) इंजीनियरिंग का एक उत्कृष्ट उदाहरण है, जो भारी डाई सेगमेंट को कुछ ही सेकंड में रोबोटिक सटीकता से बदलकर “थका हुआ ऑपरेटर” जैसे मानवीय कारक को लगभग समाप्त कर देता है। यह उन वर्कशॉप्स के लिए समाधान है जो हाई-मिक्स, लो-वॉल्यूम काम करती हैं और जटिल स्टेज-बेंडिंग सेटअप को हाथ से लोड करने में लगने वाले बीस मिनट के डाउनटाइम का खर्च नहीं उठा सकतीं। जब आप रैम के सामने खड़े व्यक्ति की शारीरिक थकान को हटा देते हैं, तो आप दोपहर के बाद बढ़ने वाले स्क्रैप के सबसे बड़े कारण को भी खत्म कर देते हैं।
इसके विपरीत, Trumpf इस समस्या को प्रायः सॉफ़्टवेयर और सेंसर-आधारित चुनौती के रूप में देखता है। उनकी प्रणालियाँ अक्सर “Active Resonant” या लेज़र-आधारित एंगल माप तकनीक में अग्रणी होती हैं, जहाँ प्रकाश की किरण वास्तविक समय में धातु के विकृत होने की प्रक्रिया को मॉनिटर करती है और रैम को ठीक उसी क्षण संकेत देती है जब स्प्रिंग-बैक पूरी तरह संतुलित हो चुका हो। जहाँ Amada सेटअप की दक्षता पर ज़ोर देता है, वहीं Trumpf स्ट्रोक की बुद्धिमत्ता पर ध्यान केंद्रित करता है। एक ब्रांड मशीन को तैयार करने की गति बढ़ाना चाहता है; दूसरा मशीन को इतना स्मार्ट बना देना चाहता है कि विफलता की गुंजाइश ही न बचे।
इन दोनों में से चयन इस बात पर निर्भर नहीं करता कि कौन “बेहतर” है, बल्कि इस पर कि आपकी उत्पादन प्रक्रिया में असली बाधा कहाँ है—टूल बदलने में लगने वाला समय, या एंगल मापने और सूक्ष्म समायोजन करने में लगने वाला समय।
मिड-टियर मशीन की तुलना में $200,000 का अतिरिक्त निवेश पहली नज़र में दिखावटी खर्च लग सकता है—जब तक कि आप कैलकुलेटर और $150 प्रति घंटे की शॉप-रेट के साथ बैठकर हिसाब न लगा लें। यदि एक प्रीमियम ब्रेक हर सेटअप में 10 मिनट बचाता है और आप दो शिफ्टों में प्रतिदिन 15 सेटअप करते हैं, तो आप सालाना लगभग 1,250 उत्पादन घंटे वापस हासिल कर लेते हैं। $150 प्रति घंटे की दर से यह $187,500 की “अतिरिक्त” क्षमता बनती है—यानी पहले ही बारह महीनों में मशीन की कीमत के अंतर का लगभग पूरा हिस्सा वसूल। हालांकि यह गणित केवल High-Mix, Low-Volume (HMLV) वातावरण में काम करता है, जहाँ मशीन जितना समय चलती है उससे अधिक समय सेटअप के लिए खुली रहती है।
यदि आप लगातार तीन हफ्तों तक वही 10-गेज ब्रैकेट चला रहे हैं, तो यह $200k का प्रीमियम पूरी तरह पूंजी की बर्बादी है। प्रीमियम मशीनें इस तरह डिज़ाइन की जाती हैं कि पहली ही पीस पर “सेट एंड फ़ॉरगेट” परिणाम मिले—यानी बेड से निकलने वाला पहला पार्ट ही स्वीकार्य हो। जिस वर्कशॉप में अगली जॉब से पहले केवल पाँच पीस बनाने हों, वहाँ “टेस्ट बेंड” की गुंजाइश नहीं होती। यह प्रीमियम तब अपना मूल्य सिद्ध करता है जब आपकी “फर्स्ट-पार्ट-करेक्ट” दर 70% से बढ़कर 99% तक पहुँच जाती है।
लेकिन इस दक्षता के साथ एक ऐसा बंधन भी जुड़ा होता है, जिसका ज़िक्र अधिकांश सेल्समैन खरीद आदेश (PO) साइन होने तक नहीं करते।
जब आप एलीट श्रेणी की मशीन खरीदते हैं, तो आप सिर्फ एक मशीन नहीं खरीद रहे होते; आप एक ऐसे “प्रोप्राइटरी इकोसिस्टम” में प्रवेश कर रहे होते हैं जो दरअसल एक बंधक स्थिति जैसा है। उन बिजली-सी तेज़ सेटअप स्पीड हासिल करने के लिए Trumpf जैसे ब्रांड विशेष टैंग चौड़ाई और सेफ्टी-क्लिक सिस्टम का उपयोग करते हैं, जो अक्सर आपकी शेल्फ पर रखे $500 के सामान्य पंच स्वीकार ही नहीं करते। आपको एक ही विशेष गूसनेक पंच के लिए $1,200 चुकाने पड़ सकते हैं, सिर्फ इसलिए क्योंकि मशीन का ऑटो-क्लैम्पिंग सिस्टम काम करने के लिए किसी खास “इलेक्ट्रॉनिक हैंडशेक” या मैकेनिकल नॉच की मांग करता है। मैंने ऐसी वर्कशॉप्स देखी हैं जिन्होंने $80,000 की टूलिंग लाइब्रेरी में निवेश किया, जो ब्रांड बदलते ही या ओवरफ्लो काम के लिए दूसरी, सस्ती मशीन जोड़ते ही पूरी तरह बेकार हो गई।
यही है “प्रोप्राइटरी ट्रैप”: सॉफ़्टवेयर अपडेट अनिवार्य हैं, डायग्नोस्टिक कीज़ सिर्फ सर्विस टेक्नीशियनों के पास हैं, और टूलिंग की कीमत बाज़ार दर से तीन गुना। आप यह सब इसलिए स्वीकार करते हैं क्योंकि विकल्प एक धीमी, कम बुद्धिमान मशीन है, जिसे वही परिणाम देने के लिए $45 प्रति घंटे वाला “मास्टर” ऑपरेटर चाहिए। आप दीर्घकालिक स्वतंत्रता को त्यागकर तत्काल, दोहराने योग्य और लगभग गलती-रहित उत्पादन क्षमता खरीद रहे होते हैं।
यह तब खरीदें यदि: आप एयरोस्पेस, मेडिकल या हाई-एंड इलेक्ट्रॉनिक्स जैसे कॉन्ट्रैक्ट्स के पीछे हैं, जहाँ एक डिग्री की भी त्रुटि तुरंत पार्ट रिजेक्शन का कारण बनती है, और आपकी शॉप हर शिफ्ट में कम से कम 10 अलग-अलग सेटअप चलाती है।
दूर रहें यदि: आप मुख्य रूप से स्ट्रक्चरल उपयोग के लिए माइल्ड स्टील बेंड करते हैं, या आपका बिज़नेस मॉडल अलग-अलग ब्रांड की मशीनों के पूरे बेड़े में “यूनिवर्सल” टूलिंग इस्तेमाल करने पर निर्भर है।
एलीट मशीनें आपको सेटअप बॉटलनेक्स से बाहर निकाल सकती हैं, लेकिन वे एक कमजोर बिज़नेस मॉडल को ठीक नहीं करतीं। किसी भी मशीन—चाहे वह बेसिक बजट मॉडल हो या टॉप-टियर यूरोपीय फ्लैगशिप—के लिए पीओ साइन करने से पहले आपको अपनी शॉप फ्लोर का निर्मम ऑडिट करना होगा। आप यह नहीं आंक रहे कि मशीन सैद्धांतिक रूप से क्या कर सकती है। आप यह परख रहे हैं कि इस समय आपकी शॉप कहाँ चूक रही है, और यह सटीक हिसाब लगा रहे हैं कि उन कमियों की वास्तविक लागत कितनी है।
मैंने मालिकों को $150,000 खर्च करते देखा है एक मल्टी-एक्सिस CNC ब्रेक पर, यह सोचकर कि इससे उनकी उस समस्या का समाधान हो जाएगा कि वे ऐसा कर्मचारी नहीं रख पा रहे जो टेप माप ठीक से पढ़ सके। ऐसा नहीं होगा। आधुनिक कंट्रोलर 3D विज़ुअलाइज़ेशन के साथ एक नए-नवेले व्यक्ति को एक हफ्ते में पार्ट-बेंडर बना सकते हैं, लेकिन यह बुद्धिमत्ता कौशल की आवश्यकता खत्म नहीं करती—बस उसे ऑफलाइन प्रोग्रामिंग ऑफिस में स्थानांतरित कर देती है। यदि आप एक बजट CNC ब्रेक खरीदते हैं, तो सॉफ्टवेयर भले ही रैम को सटीक स्थान पर जाने का निर्देश दे, लेकिन सस्ती हाइड्रॉलिक्स और लचकता हुआ फ्रेम यह सुनिश्चित नहीं करते कि टूलिंग वास्तव में वहाँ पहुँचे। आपका “अकुशल” ऑपरेटर अचानक हर पहले बेंड पर मशीन की यांत्रिक कमियों की भरपाई के लिए शिम लगाता और वेज को हाथ से एडजस्ट करता नज़र आता है। आपने कौशल की कमी से छुटकारा नहीं खरीदा; आपने ऐसी मशीन खरीदी है जिसे उसकी कमजोरियों की देखभाल के लिए एक मास्टर फैब्रिकेटर की ज़रूरत पड़ती है।
इसे तब खरीदें यदि: आपके पास समर्पित ऑफलाइन प्रोग्रामिंग विभाग है और आपके फ्लोर ऑपरेटरों को बस स्क्रीन पर दिख रहे 3D निर्देशों को वीडियो गेम की तरह फॉलो करना है, ताकि वे लगातार एकसमान और सटीक बेंड दे सकें।
इससे दूर रहें यदि: आप उम्मीद करते हैं कि एक स्मार्ट कंट्रोलर सस्ते फ्रेम की भौतिक लचक को जादुई तरीके से ठीक कर देगा, बिना इस आवश्यकता के कि आपका ऑपरेटर सेटअप में दखल दे और सूक्ष्म समायोजन करे।
हर कोई एयरोस्पेस-स्तर की सटीकता चाहता है—जब तक कि बिल नहीं देख लेता। स्पेसिफिकेशन ध्यान से पढ़िए। कोई बजट ब्रेक पहले दिन ±0.0004 इंच की रिपीटेबिलिटी का दावा कर सकता है, लेकिन चार सौ दिन बाद क्या होगा? एक चमकदार ब्रोशर में छपे वही आंकड़े पाने के लिए दोगुना भुगतान क्यों करें? क्योंकि जब आप रोज़-रोज़ एक बजट मशीन पर इस तरह का स्थानीय तनाव डालते हैं, तो समानता का भ्रम टूट जाता है। रैम झुकने लगता है, सस्ते लीनियर स्केल ड्रिफ्ट करने लगते हैं, और अचानक 90 डिग्री का बेंड बेड के बीच में 91.5 डिग्री हो जाता है।
यदि आप लाइट पोल के लिए 1/4-इंच A36 बेस प्लेट्स मोड़ रहे हैं, तो एक डिग्री का अंतर कोई मायने नहीं रखता, क्योंकि वेल्डर गैप भर देगा। लेकिन यदि आप $450 की 5052 एल्युमिनियम शीट से मेडिकल डिवाइस एनक्लोजर के लिए पाँच-बेंड वाला चेसिस बना रहे हैं, तो वह 1.5 डिग्री की त्रुटि हर फ्लैंज में जुड़ती चली जाती है। अंतिम बेंड तक पहुँचते-पहुँचते माउंटिंग होल एक-आठवां इंच तक खिसक जाते हैं, और वह महंगी एल्युमिनियम शीट सीधे स्क्रैप बिन में चली जाती है। हर स्क्रैप हुआ पार्ट मशीन की वास्तविक लागत की एक किस्त है—और सस्ती मशीनें इस पर बेहद भारी ब्याज वसूलती हैं।
आप किसी मशीन का वास्तविक मूल्य तब तक नहीं आँक सकते जब तक यह साफ़ न हो कि उसके रुकते ही आपकी लागत कितनी बढ़ जाती है। प्रेस ब्रेक पर अनियोजित डाउनटाइम केवल बेंडिंग विभाग को नहीं रोकता; वह वेल्डिंग बे को काम से वंचित करता है, असेंबली को थाम देता है और शिपिंग में बाधा पैदा कर देता है। यदि आपकी शॉप रेट 150 डॉलर प्रति घंटा है, लेकिन एक बंद पड़ी ब्रेक के कारण नीचे की लाइन में काम कर रहे तीन वेल्डर, जो 30 डॉलर प्रति घंटा कमाते हैं, निष्क्रिय बैठे हैं, तो आपकी वास्तविक डाउनटाइम लागत 240 डॉलर प्रति घंटा तक पहुँच जाती है—और इसमें ग्राहक की डिलीवरी समय-सीमा चूकने का जुर्माना शामिल नहीं है।
प्रीमियम मशीनें, जिनमें रियल-टाइम एआई मॉनिटरिंग होती है, सचमुच आपको संदेश भेज देती हैं जब कोई सर्वो मोटर सामान्य से अधिक एम्परेज खींच रही होती है—अर्थात संभावित खराबी का संकेत हफ्तों पहले मिल जाता है। बजट मशीनें बस फेल हो जाती हैं। और वे गुरुवार दोपहर 2 बजे, ठीक तब फेल होती हैं जब कोई तात्कालिक ऑर्डर चल रहा होता है। यदि आप यह वहन नहीं कर सकते कि कोई सर्विस टेक्नीशियन आपको बताए कि जिस स्वामित्वयुक्त वाल्व की आपको आवश्यकता है वह तीन हफ्ते दूर किसी कार्गो जहाज़ पर पड़ा है, तो आप बजट मशीन की शुरुआती “बचत” भी वास्तव में वहन नहीं कर सकते।
आप मशीनरी केवल उन कॉन्ट्रैक्ट्स के लिए नहीं खरीदते जो आज आपकी मेज़ पर रखे हैं। आप उसे उन अवसरों के लिए खरीदते हैं जिन पर आप कल बोली लगाना चाहते हैं। यदि आप ऐसी मशीन खरीदते हैं जिसकी यांत्रिक सीमाएँ आपके मौजूदा मध्यम-स्तरीय काम से पूरी तरह मेल खाती हैं, तो आपने अपनी ही वर्कशॉप पर एक काँच की छत बना दी है। जैसे ही कोई उच्च-मार्जिन, कड़े टॉलरेंस वाला प्रोजेक्ट दरवाज़े पर आता है, आपकी बजट ब्रेक आपकी सीमाएँ उजागर कर देगी—और आपको उसी काम को ‘नो-कोट’ करना पड़ेगा जो वास्तव में आपके व्यवसाय को आगे बढ़ा सकता था।
स्क्रैप बिन ही आपकी अंतिम वित्तीय लेज़र है। हर परफेक्ट पार्ट एक जमा है; हर स्क्रैप हुई शीट, हर शिम किया गया डाई, और अनियोजित डाउनटाइम का हर घंटा एक निकासी है। जब आप अपने शॉप फ्लोर का ऑडिट करें, तो उपकरण की स्टिकर कीमत पर मत अटकिए। अपने मार्जिन पर नज़र डालिए, अपनी स्क्रैप दर का विश्लेषण कीजिए, और स्वयं से पूछिए—आपका व्यवसाय मॉडल वास्तव में कितनी अशुद्धि को सब्सिडी दे सकता है?
