प्रेस ब्रेक पर कॉइनिंग: सबसे सटीक बेंड आम तौर पर गलत विकल्प क्यों होता है
आपके सामने 16-गेज स्टेनलेस स्टील का एक टुकड़ा है। आप एक बिल्कुल सही 90-डिग्री बेंड चाहते हैं, लेकिन हर बार…

शीट मेटल बेंडिंग में विशेषज्ञता सिर्फ एक आवश्यकता नहीं है; यह एक कला है जिसमें सटीक गणनाएँ और बेंड अलाउंस और K-फैक्टर जैसे महत्वपूर्ण अवधारणाओं की गहरी समझ की जरूरत होती है। चाहे आप एक अनुभवी फैब्रिकेटर हों या एक मध्यवर्ती उत्साही जो अपनी कौशल को परिष्कृत करने के लिए प्रयासरत हैं, इन गणनाओं में महारत हासिल करना सटीक बेंड के लिए महत्वपूर्ण है। यह लेख बेंड अलाउंस और K-फैक्टर की तकनीकी जटिलताओं में गहराई से उतरता है, उनकी परिभाषाओं, महत्व और उन्हें गणना करने के चरण-दर-चरण तरीकों की खोज करता है। इस गाइड के अंत तक, आप व्यावहारिक सुझावों और सूत्रों से लैस होंगे जो आपके बेंड को लगातार सटीक बनाने में मदद करेंगे। परफेक्ट शीट मेटल बेंड के रहस्यों को उजागर करने के लिए तैयार हैं? चलिए शुरू करते हैं।
शीट मेटल धातु से बना एक सामग्री है जिसे पतली, सपाट चादरों में ढाला जाता है। यह धातु कार्य में उपयोग किए जाने वाले मौलिक रूपों में से एक है और इसे काटा, मोड़ा, और विभिन्न रूपों में ढाला जा सकता है। शीट मेटल की मोटाई “गैज” में मापी जाती है, जहां अधिक संख्या का मतलब होता है कि सामग्री पतली होती है। सामान्य धातुएं जो शीट मेटल के लिए उपयोग की जाती हैं उनमें स्टील, एल्युमिनियम, पीतल, तांबा और टाइटेनियम शामिल हैं।
शीट मेटल अपनी बहुमुखी प्रतिभा और टिकाऊपन के कारण निर्माण और धातु कार्य में एक महत्वपूर्ण भूमिका निभाता है। इसका उपयोग ऑटोमोटिव और एयरोस्पेस उद्योगों से लेकर निर्माण और उपभोक्ता सामानों में किया जाता है।
शीट मेटल के प्रकार उनके गुणों और उपयोगों के आधार पर चुने जाते हैं:
सफल निर्माण और उपयोग के लिए शीट मेटल गुणों को जानना महत्वपूर्ण है:
शीट मेटल बेंडिंग धातु निर्माण में एक महत्वपूर्ण प्रक्रिया है, जो फ्लैट मेटल चादरों को विभिन्न आकृतियों और कोणों में बदलती है जो कई उद्योगों में उपयोग होती हैं। यह प्रक्रिया ऑटोमोटिव, एयरोस्पेस और निर्माण जैसे क्षेत्रों में भागों और घटकों को बनाने के लिए आवश्यक है, जिसका उद्देश्य बिना सामग्री की अखंडता या मोटाई को समझौता किए सटीक बेंड प्राप्त करना होता है।
एयर बेंडिंग में शीट मेटल को एक डाई पर रखा जाता है और पंच के साथ दबाया जाता है, जिससे पंच स्ट्रोक को समायोजित करके विभिन्न कोण प्राप्त करने में लचीलापन मिलता है। दूसरी ओर, बॉटमिंग में शीट मेटल को डाई में तब तक दबाया जाता है जब तक कि यह पूरी तरह से डाई के आकार के अनुसार ढल न जाए, इसके लिए अधिक बल की आवश्यकता होती है लेकिन उच्च सटीकता और कम स्प्रिंगबैक का परिणाम होता है।
रोल बेंडिंग का उपयोग शीट मेटल को घुमावदार आकार में मोड़ने के लिए किया जाता है, जो पाइप और बड़े रेडियस बेंड बनाने के लिए आदर्श है।
V-बेंडिंग 90-डिग्री कोण बनाता है धातु को V-आकार की डाई में दबाकर, जबकि U-बेंडिंग U-आकार की डाई का उपयोग करके गहरे चैनल बनाता है।
प्रेस ब्रेक का उपयोग शीट मेटल को पंच और डाई के बीच दबाकर मोड़ने के लिए किया जाता है। ये विभिन्न आकारों और कॉन्फ़िगरेशन में आते हैं, जिसमें यांत्रिक, हाइड्रोलिक, और CNC (कंप्यूटर न्यूमेरिकल कंट्रोल) मॉडल शामिल हैं। CNC प्रेस ब्रेक उच्च सटीकता और दोहराव प्रदान करते हैं, जो उन्हें जटिल बेंडिंग संचालन के लिए उपयुक्त बनाते हैं।
प्रेस ब्रेक के अलावा, विशिष्ट कार्यों के लिए विभिन्न विशिष्ट बेंडिंग मशीनों का उपयोग किया जाता है। इनमें रोल बेंडर्स, फोल्डिंग मशीनें, और रोटरी ड्रॉ बेंडर्स शामिल हैं। प्रत्येक प्रकार की मशीन विशेष बेंडिंग चुनौतियों और सामग्री प्रकारों को संभालने के लिए डिज़ाइन की गई है।
शीट मेटल की मोटाई बेंडिंग प्रक्रिया को प्रभावित करती है; मोटी चादरों को अधिक बल की आवश्यकता होती है और यदि सही तरीके से नहीं संभाला गया तो टूट सकती हैं। नमनीय और लचीली सामग्री, जैसे एल्युमिनियम और माइल्ड स्टील, बिना टूटे आसानी से मुड़ जाती हैं। सामग्री की तन्यता ताकत भी इसके बेंडिंग प्रतिरोध में भूमिका निभाती है।
बेंड रेडियस एक महत्वपूर्ण पैरामीटर है, क्योंकि छोटे बेंड रेडियस के लिए अधिक बल की आवश्यकता होती है और टूटने का जोखिम बढ़ जाता है। बेंड रेडियस को सामग्री के गुणों और वांछित बेंड कोण के आधार पर चुना जाना चाहिए।
स्प्रिंगबैक बेंडिंग के बाद होता है, जहां सामग्री अपनी लोच के कारण थोड़ा उलट जाती है। वांछित अंतिम कोण प्राप्त करने के लिए इसे ध्यान में रखना आवश्यक है। स्प्रिंगबैक स्टील और एल्युमिनियम जैसी सामग्री में अधिक स्पष्ट होता है।
बेंड अलाउंस और K-फैक्टर सटीक बेंडिंग संचालन के लिए आवश्यक हैं। बेंड अलाउंस बेंडिंग के दौरान सामग्री के खिंचाव को ध्यान में रखता है, जबकि K-फैक्टर तटस्थ अक्ष के बदलाव का प्रतिनिधित्व करता है।
शीट मेटल बेंडिंग का उपयोग विभिन्न अनुप्रयोगों में किया जाता है, सरल ब्रैकेट और एनक्लोजर से लेकर जटिल ऑटोमोटिव पैनल और एयरोस्पेस घटकों तक। बेंडिंग विधि और उपकरण का चयन परियोजना की विशिष्ट आवश्यकताओं पर निर्भर करता है, जिसमें सामग्री का प्रकार, मोटाई और वांछित ज्यामिति शामिल है।
शीट मेटल बेंडिंग को प्रभावित करने वाली तकनीकों, उपकरणों और कारकों को समझकर, निर्माता अपने निर्माण प्रक्रियाओं में उच्च सटीकता और सुसंगतता प्राप्त कर सकते हैं। यह ज्ञान उच्च गुणवत्ता वाले घटकों के उत्पादन को सुनिश्चित करता है जो आवश्यक विशिष्टताओं और प्रदर्शन मानकों को पूरा करते हैं।
बेंड अलाउंस शीट मेटल वर्क में एक महत्वपूर्ण अवधारणा है, जो बेंडिंग के दौरान सामग्री के खिंचाव के लिए एक फ्लैट शीट में आवश्यक अतिरिक्त लंबाई को संदर्भित करती है। इससे सुनिश्चित होता है कि बेंड किए गए भाग के अंतिम आयाम डिजाइन विनिर्देशों से मेल खाते हैं।
सटीक बेंड हासिल करने और अंतिम आयामों की सटीक भविष्यवाणी के लिए बेंड अलाउंस को समझना महत्वपूर्ण है, जिससे यह सुनिश्चित होता है कि असेंबली में घटक सही तरीके से फिट होते हैं। बेंड अलाउंस को ध्यान में न रखने पर, भाग बहुत छोटे या बहुत लंबे हो सकते हैं, जिससे असेंबली में समस्याएं और संभावित पुन: कार्य हो सकते हैं।
शीट मेटल बेंडिंग में कई कारक बेंड अलाउंस को प्रभावित करते हैं:
बेंडिंग के दौरान विभिन्न सामग्रियां अलग-अलग खिंचती हैं। मोटी सामग्री को अधिक अलाउंस की आवश्यकता होती है क्योंकि वे अधिक खिंचती हैं।
बेंड का कोण सामग्री के खिंचाव को सीधे प्रभावित करता है। बड़े बेंड कोण अधिक खिंचाव का परिणाम होंगे और इस प्रकार उच्च बेंड अलाउंस की आवश्यकता होगी।
बेंड रेडियस सामग्री के खिंचाव को प्रभावित करता है। एक छोटा रेडियस अधिक खिंचाव का कारण बनता है और उच्च बेंड अलाउंस की आवश्यकता होती है, जबकि एक बड़ा रेडियस खिंचाव को कम करता है।
K-फैक्टर एक गुणांक है जो सामग्री की मोटाई के भीतर न्यूट्रल एक्सिस के स्थान का प्रतिनिधित्व करता है। यह कारक सामग्री के प्रकार और मोटाई के आधार पर बदलता है और बेंड अलाउंस सूत्र में खिंचाव निर्धारित करने के लिए उपयोग किया जाता है।
बेंड अलाउंस निम्नलिखित सूत्र का उपयोग करके गणना की जा सकती है:
जहां:
व्यावहारिक रूप में, बेंड अलाउंस को शीट मेटल की फ्लैट लंबाई में जोड़कर आवश्यक कुल लंबाई निर्धारित की जाती है। इससे यह सुनिश्चित होता है कि बेंड किए गए भाग के अंतिम आयाम सटीक हैं और डिजाइन आवश्यकताओं को पूरा करते हैं।
बेंड अलाउंस शीट मेटल बेंडिंग के दौरान सामग्री के खिंचाव को ध्यान में रखते हुए आवश्यक अतिरिक्त लंबाई को मापता है। बेंड अलाउंस की सटीक गणना यह सुनिश्चित करती है कि अंतिम भाग के आयाम सटीक हैं और डिजाइन विनिर्देशों को पूरा करते हैं।
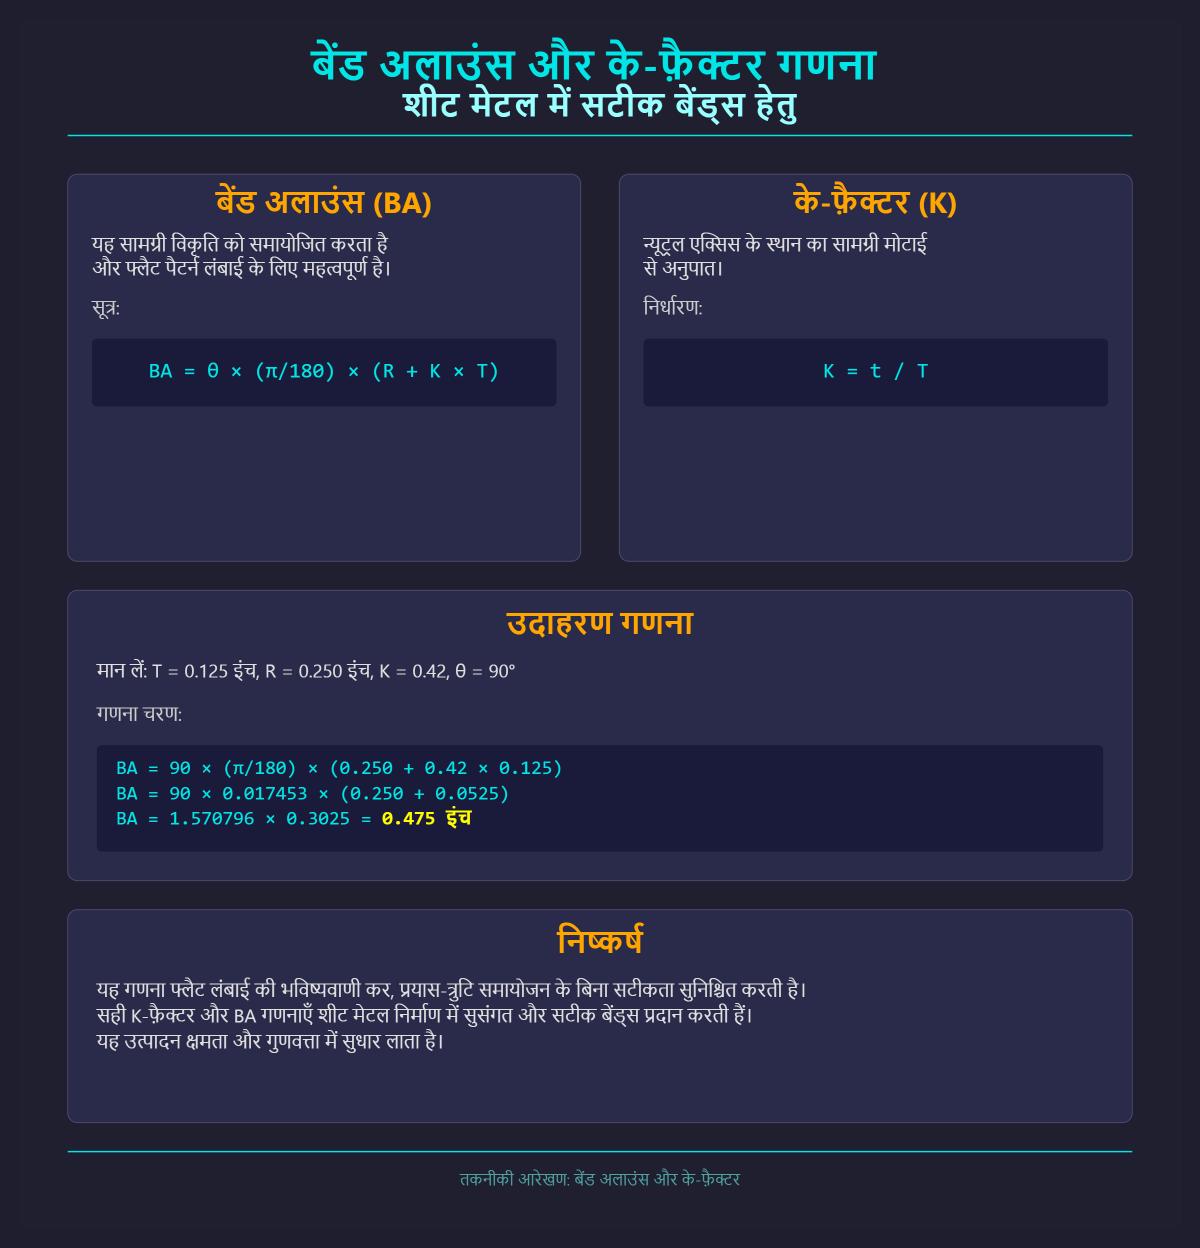
बेंड अलाउंस (BA) सूत्र यह निर्धारित करने के लिए महत्वपूर्ण है कि एक विशिष्ट बेंड को प्राप्त करने के लिए कितनी सामग्री की आवश्यकता है। सूत्र है:
जहां:
सटीक बेंड अलाउंस गणनाओं के लिए यहां कुछ सुझाव दिए गए हैं:
शीट मेटल कार्य में, बेंड अलाउंस को फ्लैट लंबाई में जोड़कर अंतिम टुकड़े के लिए आवश्यक कुल लंबाई पाई जाती है। सटीक गणनाएं अपशिष्ट को कम करने और यह सुनिश्चित करने में मदद करती हैं कि भाग असेंबली में सही तरीके से फिट होते हैं। बेंड अलाउंस सूत्र का उपयोग करके और बेंड एंगल, इनसाइड रेडियस, सामग्री की मोटाई और K-फैक्टर जैसे कारकों को ध्यान में रखते हुए, निर्माता सटीक बेंड प्राप्त कर सकते हैं और अंतिम उत्पाद के आयामों की अखंडता बनाए रख सकते हैं।
के-फैक्टर शीट मेटल बेंडिंग में एक महत्वपूर्ण पैरामीटर है जो यह अनुमान लगाने में मदद करता है कि बेंड के अंदर धातु कैसे संकुचित होती है और बेंड के बाहर धातु कैसे फैलती है। यह बेंड अलाउंस की गणना के लिए आवश्यक है, जो बेंडिंग के बाद शीट मेटल के हिस्सों की अंतिम लंबाई निर्धारित करने के लिए महत्वपूर्ण है।
सटीक शीट मेटल बेंडिंग ऑपरेशंस के लिए के-फैक्टर को समझना आवश्यक है। न्यूट्रल एक्सिस, जो सामग्री को संकुचन और तनाव क्षेत्रों में विभाजित करता है, बेंडिंग के दौरान शिफ्ट होता है। यह शिफ्ट बेंडेड भाग के आयामों को प्रभावित करता है। के-फैक्टर की सटीक गणना करके, इंजीनियर सामग्री के व्यवहार का पूर्वानुमान लगा सकते हैं और सटीक बेंड्स सुनिश्चित कर सकते हैं, जिससे अंतिम उत्पाद की अखंडता और आयाम बनाए रहते हैं।
कई कारक के-फैक्टर को प्रभावित करते हैं, जिनमें सामग्री का प्रकार, टूलिंग, तन्यता और उपज शक्ति, और बेंडिंग विधि शामिल हैं। विभिन्न सामग्रियों की भिन्न भिन्न गुण होते हैं जो के-फैक्टर को प्रभावित करते हैं। उदाहरण के लिए, एल्यूमीनियम और स्टील की विभिन्न तन्यता ताकत और नम्यता होती है, जो बेंडिंग के दौरान न्यूट्रल एक्सिस की स्थिति को प्रभावित करती है। बेंडिंग ऑपरेशंस में उपयोग किए जाने वाले टूलिंग का प्रकार के-फैक्टर को बदल सकता है। प्रेस ब्रेक और डाई जैसे उपकरण सामग्री को कैसे विकृत करते हैं, इसे बदल सकते हैं, जिससे न्यूट्रल एक्सिस प्रभावित होता है। एयर फॉर्मिंग, बॉटमिंग, और कॉइनिंग जैसी विधियाँ के-फैक्टर को प्रभावित कर सकती हैं। प्रत्येक विधि बेंडिंग के दौरान सामग्री के संकुचन और विस्तार को प्रभावित करती है।
के-फैक्टर की गणना करने के लिए, निम्नलिखित सूत्र का उपयोग करें:
K = 180 × BA / π × θ × T – Ri / T
जहाँ (BA) बेंड अलाउंस है, (θ) बेंड कोण डिग्री में है, (T) सामग्री की मोटाई है, और (R_i) आंतरिक त्रिज्या है।
सटीक के-फैक्टर गणनाएँ सुनिश्चित करने के लिए, सामग्री गुणों की जाँच करें, विश्वसनीय टूलिंग का उपयोग करें, अपने गणनाओं को सत्यापित करने के लिए प्रयोग करें, और विशेषज्ञ सॉफ़्टवेयर का उपयोग करें। सुनिश्चित करें कि आपके पास सटीक सामग्री गुण हैं, जिनमें तन्यता ताकत और मोटाई शामिल है, क्योंकि ये सीधे के-फैक्टर को प्रभावित करते हैं। टूलिंग का प्रकार और उसकी स्थिति के-फैक्टर को प्रभावित कर सकती है। सुसंगत परिणामों के लिए उच्च-गुणवत्ता वाले, अच्छी तरह से रखरखाव किए गए उपकरणों का उपयोग करें। यदि संभव हो तो, प्रयोग करें और विशिष्ट सामग्रियों और परिस्थितियों के लिए के-फैक्टर को परिष्कृत करने के लिए वास्तविक बेंडिंग ऑपरेशंस के साथ अपने गणनों को सत्यापित करें। शीट मेटल बेंडिंग के लिए डिज़ाइन किए गए विशेषज्ञ सॉफ़्टवेयर और उपकरणों का उपयोग सटीकता में सुधार करने के लिए करें।
अलग-अलग सामग्रियों में उनके स्वाभाविक गुणों के कारण अद्वितीय के-फैक्टर मान होते हैं, जैसे कि एल्यूमीनियम की उच्च नम्यता, स्टेनलेस स्टील की उच्च तन्यता ताकत, और तांबे की विभिन्न मिश्र धातु संरचनाएँ। इन अंतर को समझने से सटीक बेंड अलाउंस गणनाओं के लिए उपयुक्त के-फैक्टर चुनने में मदद मिलती है, जिससे सटीक और विश्वसनीय शीट मेटल बेंडिंग परिणाम सुनिश्चित होते हैं।
के-फैक्टर शीट मेटल निर्माण में एक महत्वपूर्ण अनुपात है जो बेंडिंग के दौरान सामग्री मोटाई के भीतर न्यूट्रल एक्सिस को स्थित करने के लिए उपयोग किया जाता है। यह न्यूट्रल एक्सिस सामग्री के भीतर एक काल्पनिक रेखा है जो बेंडिंग के दौरान किसी भी खिंचाव या संपीड़न से नहीं गुजरती है। के-फैक्टर की सटीक गणना बेंड अलाउंस निर्धारित करने और शीट मेटल निर्माण में सटीक बेंड्स प्राप्त करने के लिए आवश्यक है।
के-फैक्टर को निम्नलिखित सूत्र का उपयोग करके व्यक्त किया जा सकता है:
जहाँ:
यह सूत्र इंगित करता है कि के-फैक्टर अंदरूनी सतह से न्यूट्रल एक्सिस तक की दूरी और सामग्री मोटाई का अनुपात है। हालांकि, व्यावहारिक निर्धारण में अक्सर अतिरिक्त कदम और विचार शामिल होते हैं।
एक प्रेस ब्रेक या अन्य बेंडिंग उपकरण का उपयोग करके, नमूने को वांछित कोण पर बेंड करें और आंतरिक त्रिज्या ((R_i)) और बेंड कोण (θ) को सटीक रूप से मापें।
बेंड अलाउंस की गणना निम्नलिखित का उपयोग करके की जा सकती है:
इस सूत्र को पुनर्व्यवस्थित करें और के-फैक्टर को हल करें:
मान लें कि 2 मिमी मोटी स्टेनलेस स्टील शीट को 90° कोण पर 3 मिमी की आंतरिक त्रिज्या और मापी गई बेंड अलाउंस 6.09 मिमी के साथ बेंड किया गया है। पहले, बेंड कोण को डिग्री से रेडियन में बदलें:
फिर, के-फैक्टर सूत्र लागू करें। पहले भाग की गणना करें:
अगले भाग को घटाएं:
विभिन्न सामग्रियों के विशिष्ट गुणों के कारण उनके अद्वितीय के-फैक्टर होते हैं जैसे कि नम्यता, तन्यता ताकत, और कठोरता। छोटे बेंड रेडियस आमतौर पर उच्च के-फैक्टर में परिणामित होते हैं। मोटी सामग्री का के-फैक्टर उच्च होता है। टूलिंग का प्रकार और बेंडिंग विधि (एयर बेंडिंग, बॉटमिंग, या कॉइनिंग) भी के-फैक्टर को प्रभावित करते हैं।
सटीक शीट मेटल बेंडिंग ऑपरेशंस के लिए के-फैक्टर को समझना और सटीक रूप से गणना करना मौलिक है। यह सुनिश्चित करता है कि अंतिम उत्पाद के आयाम डिजाइन विनिर्देशों को पूरा करते हैं और संरचनात्मक अखंडता बनाए रखते हैं।
बेंड अलाउंस और के-फ़ैक्टर का संयोजन शीट मेटल बेंडिंग में सटीकता के लिए महत्वपूर्ण है। ये अवधारणाएँ सही फ्लैट पैटर्न लंबाई की गणना करने के लिए साथ-साथ काम करती हैं, जिससे अंतिम भाग डिज़ाइन विनिर्देशों को पूरा करता है।
फ्लैट पैटर्न लंबाई को सटीक रूप से गणना करने के लिए इन चरणों का पालन करें:
सुनिश्चित करें कि सामग्री की गुण, जैसे मोटाई, तन्यता शक्ति और नम्यता, सभी शीट्स में समान हों। कोई भी भिन्नता के-फ़ैक्टर और बेंड अलाउंस गणनाओं को प्रभावित कर सकती है, जिससे गलत बेंडिंग हो सकती है।
सटीक और अच्छी तरह से बनाए गए टूलिंग का उपयोग करें, जैसे कि डाई और पंच, बेंडिंग प्रक्रिया के दौरान विचलन को कम करने के लिए। टूलिंग सीधे बेंड त्रिज्या और न्यूट्रल एक्सिस की स्थिति को प्रभावित करती है।
शीट मेटल डिज़ाइन सॉफ़्टवेयर और सिमुलेशन टूल्स का उपयोग करें ताकि बेंडिंग प्रक्रिया का मॉडल तैयार किया जा सके। ये टूल्स सामग्री के व्यवहार की भविष्यवाणी कर सकते हैं और विभिन्न सामग्रियों और बेंड कोणों के लिए बेंड अलाउंस और के-फ़ैक्टर को अनुकूलित कर सकते हैं।
स्प्रिंगबैक तब होता है जब बेंडिंग के बाद सामग्री आंशिक रूप से अपनी मूल आकृति में वापस आती है। स्प्रिंगबैक की भरपाई के लिए, सामग्री के गुणों और पिछले अनुभव के आधार पर वांछित कोण से थोड़ा आगे बेंड करें।
सामग्री की मोटाई बैच के भीतर थोड़ी भिन्न हो सकती है। इसे ध्यान में रखते हुए, बेंडिंग से पहले प्रत्येक शीट की मोटाई मापें और के-फ़ैक्टर और बेंड अलाउंस गणनाओं को समायोजित करें।
एयरोस्पेस अनुप्रयोगों में सटीकता अत्यंत महत्वपूर्ण है। उदाहरण के लिए, जब एक टाइटेनियम ब्रैकेट का निर्माण किया जाता है जिसमें कई बेंड्स होते हैं, तो सटीक बेंड अलाउंस और के-फ़ैक्टर गणनाएं एकदम सही फिट सुनिश्चित करने के लिए आवश्यक होती हैं। इंजीनियर्स उन्नत सिमुलेशन सॉफ़्टवेयर का उपयोग बेंडिंग प्रक्रिया का मॉडल तैयार करने, स्प्रिंगबैक की भविष्यवाणी करने और इष्टतम परिणामों के लिए गणनाओं को परिष्कृत करने के लिए करते हैं।
चिकित्सा उपकरणों में अक्सर जटिल बेंड्स और तंग सहनशीलता की आवश्यकता होती है। उदाहरण के लिए, सर्जिकल उपकरणों के घटकों को बनाने के लिए स्टेनलेस स्टील शीट्स को बेंडिंग करना सटीक बेंड अलाउंस और के-फ़ैक्टर नियंत्रण की आवश्यकता होती है ताकि आवश्यक आयाम और कार्यक्षमता प्राप्त हो सके।
नीचे कुछ सामान्य प्रश्नों के उत्तर दिए गए हैं:
शीट मेटल में सटीक बेंड्स के लिए बेंड अलाउंस और के-फ़ैक्टर की गणना करने के लिए इन चरणों का पालन करें:
बेंड अलाउंस (BA):बेंड अलाउंस बेंडिंग के दौरान सामग्री के विकृति को ध्यान में रखता है और फ्लैट पैटर्न लंबाई निर्धारित करने के लिए महत्वपूर्ण है। बेंड अलाउंस की गणना का सूत्र है:
जहां:
के-फ़ैक्टर:
के-फ़ैक्टर न्यूट्रल एक्सिस के स्थान का सामग्री मोटाई के अनुपात को दर्शाता है। इसे इस प्रकार निर्धारित किया जाता है:
जहां:
के-फ़ैक्टर शीट मेटल बेंडिंग में एक महत्वपूर्ण पैरामीटर है जो बेंड अलाउंस और बेंड डिडक्शन गणनाओं की सटीकता को काफी प्रभावित करता है। यह बेंड के अंदरूनी सतह से न्यूट्रल एक्सिस तक की दूरी के अनुपात को दर्शाता है, जिसे शीट मेटल की कुल मोटाई से विभाजित किया जाता है। न्यूट्रल एक्सिस वह बिंदु होता है जहां बेंडिंग के दौरान सामग्री के फाइबर न तो खिंचते हैं और न ही संकुचित होते हैं।
के-फ़ैक्टर महत्वपूर्ण है क्योंकि यह न्यूट्रल एक्सिस की सटीक स्थिति निर्धारित करने में मदद करता है, जो सही बेंड अलाउंस की गणना के लिए आवश्यक है। सटीक बेंड अलाउंस सुनिश्चित करता है कि बेंडिंग से पहले शीट मेटल की फ्लैट पैटर्न लंबाई सटीक हो, जिससे आयामी अशुद्धियों को रोका जा सके और अंतिम भाग विनिर्देशों को पूरा कर सके।
इसके अतिरिक्त, के-फ़ैक्टर सामग्री गुणों, मोटाई, बेंड त्रिज्या, और बेंडिंग विधियों के साथ बदलता है, जिससे शीट मेटल निर्माण में सटीकता प्राप्त करने का यह एक मौलिक पहलू बन जाता है। सही के-फ़ैक्टर का उपयोग सामग्री की बर्बादी को कम करता है, पुनःकार्य को घटाता है, और उच्च-गुणवत्ता, आयामी रूप से सटीक बेंड्स सुनिश्चित करता है।
बेंड अलाउंस (BA) की गणना के लिए उपयोग किए जाने वाले सामान्य सूत्र शीट मेटल बेंडिंग में सटीकता प्राप्त करने के लिए आवश्यक हैं। बेंड अलाउंस के लिए प्रमुख सूत्र है:
जहां:
यह सूत्र न्यूट्रल एक्सिस के साथ आर्क लंबाई की गणना करता है, जिससे फ्लैट पैटर्न में बेंड के लिए सटीक समायोजन सुनिश्चित होता है।
एक वैकल्पिक सूत्र है:
ये सूत्र बेंड कोण, अंदरूनी त्रिज्या, सामग्री मोटाई, और के-फ़ैक्टर जैसे प्रमुख कारकों को ध्यान में रखते हैं, जो शीट मेटल बेंडिंग प्रक्रियाओं में आवश्यक समायोजनों की विश्वसनीय गणना प्रदान करते हैं।
विभिन्न सामग्रियों का के-फ़ैक्टर मानों पर प्रभाव उनके अनूठे गुणों जैसे प्रकार, यील्ड स्ट्रेंथ, मोटाई, और बेंडिंग त्रिज्या के कारण होता है। के-फ़ैक्टर न्यूट्रल एक्सिस के स्थान का सामग्री मोटाई के अनुपात को दर्शाता है, और यह भिन्न होता है क्योंकि प्रत्येक सामग्री बेंडिंग तनावों पर अलग-अलग प्रतिक्रिया करती है।
सामग्री का प्रकार के-फ़ैक्टर को महत्वपूर्ण रूप से प्रभावित करता है। उदाहरण के लिए, नरम तांबा आमतौर पर 0.35 के आसपास एक निम्न के-फ़ैक्टर रखता है, जबकि ठंडी-घुमाई गई स्टील या स्प्रिंग स्टील जैसी कठिन सामग्रियों के के-फ़ैक्टर 0.45 तक हो सकते हैं। यील्ड स्ट्रेंथ एक महत्वपूर्ण भूमिका निभाती है; उच्च यील्ड स्ट्रेंथ वाली सामग्रियों में निम्न के-फ़ैक्टर होते हैं क्योंकि उनके न्यूट्रल एक्सिस बेंडिंग के दौरान अंदरूनी सतह के करीब शिफ्ट हो जाते हैं, जिससे खिंचाव कम हो जाता है। इसके अलावा, सामग्री मोटाई के-फ़ैक्टर को प्रभावित करती है; मोटी सामग्री में उच्च के-फ़ैक्टर होते हैं क्योंकि न्यूट्रल एक्सिस अंदरूनी सतह से और दूर शिफ्ट हो जाता है। बेंडिंग त्रिज्या भी के-फ़ैक्टर को प्रभावित करती है, छोटी त्रिज्याओं के साथ के-फ़ैक्टर बढ़ता है क्योंकि अधिक संपीड़न और न्यूट्रल एक्सिस का बाहरी शिफ्ट होता है।
इन सामग्री-विशिष्ट भिन्नताओं को समझना सटीक बेंड अलाउंस गणनाओं के लिए आवश्यक है, जिससे शीट मेटल निर्माण में सटीक और उच्च-गुणवत्ता वाले बेंड्स सुनिश्चित होते हैं।
शीट मेटल निर्माण में सटीक बेंड गणनाओं को प्राप्त करने के लिए निम्नलिखित व्यावहारिक सुझावों पर विचार करें:
इन तकनीकी सर्वोत्तम प्रथाओं का पालन करके, आप सामग्री का उपयोग अनुकूलित कर सकते हैं, अपशिष्ट को कम कर सकते हैं, और शीट मेटल बेंडिंग ऑपरेशनों में आयामी सटीकता सुनिश्चित कर सकते हैं।
बेंड अलाउंस और K-फैक्टर का उपयोग करके प्रेसिजन बेंडिंग के उदाहरण धातु निर्माण में सटीक बेंड हासिल करने के लिए इन गणनाओं के महत्व को उजागर करते हैं।
एक उदाहरण है बिलान मेटल वर्क्स का प्रेस ब्रेक सेटअप का अनुकूलन। बेंड अलाउंस और K-फैक्टर की सटीक गणना करके, उन्होंने इन मानों को अपने सीएनसी प्रेस ब्रेक प्रोग्रामिंग में एकीकृत किया। इस दृष्टिकोण ने सेटअप समय को 10 मिनट से 10 सेकंड तक घटा दिया और सटीक, सटीक बेंड्स को सुनिश्चित किया जो सटीक आयामी आवश्यकताओं को पूरा करते थे। सामग्री की मोटाई और बेंड रेडियस के आधार पर बेंड अलाउंस की सटीक गणना और विशिष्ट सामग्रियों के लिए K-फैक्टर को ठीक करना इस दक्षता सुधार में महत्वपूर्ण भूमिका निभाई।
एक और उदाहरण में जी.ई. मथिस कंपनी का टंडेम हाइड्रोलिक प्रेस ब्रेक का उपयोग शामिल है। उन्होंने जटिल भागों पर उच्च-सटीक बेंड प्राप्त करने में चुनौतियों का सामना किया जिनमें तंग सहनशीलता थी। बेंड अलाउंस तालिकाओं और K-फैक्टर समायोजन को अपने नियंत्रण प्रणालियों में शामिल करके, उन्होंने तंग सहनशीलता बनाए रखी और दोहराए जाने योग्य बेंड्स हासिल किए। यह मामला सटीक बेंड अलाउंस गणनाओं और विभिन्न सामग्रियों और मोटाई के लिए K-फैक्टर मानों के अनुकूलन के महत्व को रेखांकित करता है, जिससे सटीक बेंड कोण और न्यूनतम परिवर्तनशीलता सुनिश्चित होती है।
ये उदाहरण दिखाते हैं कि बेंड अलाउंस और K-फैक्टर गणनाओं में महारत हासिल करना प्रेसिजन बेंडिंग, उत्पादन को अनुकूलित करने और धातु निर्माण में त्रुटियों को कम करने के लिए आवश्यक है।
